
Plastik CNC işlemede, takım durumu doğrudan parça yüzey kalitesini, boyutsal hassasiyeti ve genel işleme verimliliğini etkiler. Metal işlemeden farklı olarak, plastikler düşük sertlik ve zayıf ısı iletkenliği ile karakterize edilir. Sonuç olarak, takım aşınmasının başlangıcı ile işleme sonuçlarında gözle görülür bozulma arasındaki süre genellikle oldukça kısadır. Takım aşınmasını erken aşamada tespit etmek ve takımı zamanında değiştirmek, yalnızca kusurlu parça partilerinin üretilmesini önlemeye yardımcı olmakla kalmaz, aynı zamanda aşırı aşınmış takımların neden olduğu yüzey hasarı riskini de azaltır. Bu nedenlerle, plastik CNC işlemede takım aşınmasının erken uyarı işaretlerini anlamak, hem kalite kontrolünü hem de maliyet verimliliğini korumak için çok önemlidir.
Yüzey Kalitesinde İnce Değişiklikler
Yüzey Pürüzlülüğünde Kademeli Artış
Takım aşınmasının ilk aşamalarında, en doğrudan sinyal parçanın yüzeyinden gelir. Kesici kenar körelmeye başladıkça, kesme direnci artar ve plastik yüzeyde biraz daha derin takım izleri veya pürüzlülükte artış görülebilir. Bu değişiklikler başlangıçta ince olabilir, ancak genellikle aynı partiden parçalar yan yana karşılaştırıldığında tespit edilebilirler. Ardışık olarak işlenmiş parçaların yüzey kalitesinde kademeli bir düşüş gözlemlenirse, takımın durumu kontrol edilmelidir.
Şeffaf Malzemelerde Bulanıklık veya Beyazlama
Akrilik ve polikarbonat gibi şeffaf veya yarı saydam plastiklerde, takım aşınmasının ilk belirtileri görsel olarak daha belirgindir. Kesici kenar artık yeterince keskin olmadığında, kesim sırasında malzeme yüzeyine artan sürtünme ve basınç uygulanır. Isı birikimi, yerel sıcaklık artışına yol açarak şeffaf parçalarda bulanık lekeler veya hafif beyazlama oluşmasına neden olur. Bu etkiler işleme başlangıcında mevcut değildir ve takım aşınması ilerledikçe giderek daha belirgin hale gelir.
- Yüzeydeki bulanıklık, genellikle alet aşınmasının en erken belirtilerinden biridir.
- Parlatma işleminden sonra bulanıklık kalıyorsa, yüzey hasarı malzemenin en dış katmanının altına kadar nüfuz etmiş demektir.
- Şeffaf parçalar, standart mühendislik plastiklerine göre daha yüksek düzeyde takım keskinliği gerektirir.
Bıçak şeklindeki değişiklikler
Bıçak şekli düzgünden düzensize dönüştü.
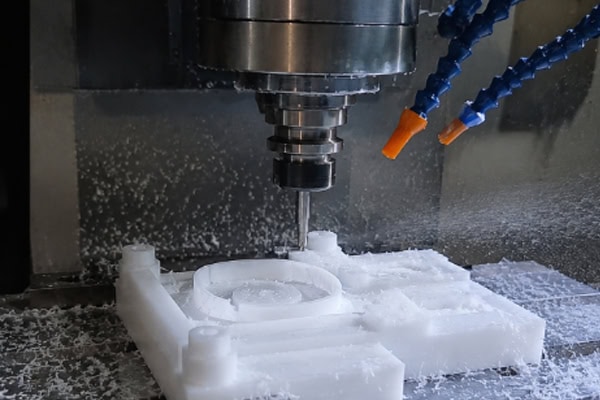
Keskin bir alet kullanıldığında, plastik talaşları genellikle tutarlı pullar veya granüller şeklinde görünür. Alet aşınmaya başladıkça, talaş morfolojisi belirgin şekilde değişir: talaşlar boyut olarak düzensiz, şekil olarak düzensiz hale gelir ve hatta kırılma veya ufalanma belirtileri gösterebilir. Bu değişim, aşınmış bir kesici kenarın artık malzemeyi temiz bir şekilde kesememesinden kaynaklanır. Bunun yerine, kısmi kesme ve kısmi sıkıştırmanın birleşimi gerçekleşir ve bu da talaş formunun tutarlılığını kaybetmesine neden olur.
Toz Halindeki Cipslerin Oranında Artış
POM veya akrilik gibi malzemelerin işlenmesinde, normal kesim işlemi düzgün, küçük pullar veya granüller üretmelidir. Talaşlardaki ince toz oranının belirgin şekilde artması, takımın malzemeyi kesmek yerine ona sürtündüğünü gösterir. Daha fazla toz, daha fazla sürtünme ve kesme bölgesinde daha yüksek sıcaklık anlamına gelir. Bu durum, önlem alınmadığı takdirde hem yüzey kalitesini hem de boyutsal hassasiyeti etkileyecektir.
- Tutarlı ve düzgün talaşlar, istikrarlı kesme koşullarını ve iyi takım durumunu gösterir.
- Düzensiz, aşırı büyük yonga parçaları, kesici kenarda mikro-yonga oluşumunun zaten gerçekleşmiş olabileceğinin bir işaretidir.
- Uzun, lifli parçacıkların artması, sürtünme ısısının malzemenin yumuşamasına neden olduğunu düşündürmektedir.
Parça kenarlarında çapak oluşumunda artış
Dikenlerin boyutu ve sayısı artar.
Takım aşındıkça, malzemeyi temiz bir şekilde kesme yeteneği azalır. Parça kenarları boyunca, özellikle çıkış noktalarında, çapaklar normal koşullara göre daha büyük ve daha çok sayıda olur. Aynı program ve parametrelerle işlenmiş parçalarda, daha öncekinden belirgin şekilde daha kötü çapak koşulları görülmeye başlanırsa, bu genellikle takımın durumunun doğrudan bir yansımasıdır.
Hafif Kenar Beyazlaması veya Çatlaması
Polikarbonat ve akrilik gibi nispeten kırılgan malzemelerde, takım aşınması kenarlar boyunca lokalize beyazlaşmaya (gerilme beyazlaşması) veya çıkış noktalarında küçük kırıklara bile neden olabilir. Bu olaylar takım keskin olduğunda meydana gelmez. Bunlar ortaya çıkmaya başladığında, öncelikle takımın durumu incelenmelidir.
İşleme Sesi ve Makine Yükündeki Değişiklikler
Ses Kesiminde Keskinlikten Donukluğa Geçiş
Kesici kenar keskin olduğunda, işleme sesi genellikle temiz ve süreklidir. Kenar aşındıkça, ses daha düşük ve daha donuk hale gelir, bazen düzensiz gürültüler eşlik eder. Bunun nedeni, aşınmış bir aletin, artan sürtünme ve malzemenin sıkışmasıyla birlikte kararsız kesme direnci üretmesi ve titreşim modelini değiştirmesidir. Deneyimli operatörler, diğer belirtiler ortaya çıkmadan önce bu duyulabilir değişiklikler yoluyla alet durumundaki değişiklikleri genellikle tespit edebilirler.
Mil yükü kademeli olarak artıyor.
Plastikler için kesme kuvvetleri metallere göre çok daha düşük olsa da, takım aşınması yine de iş mili yükü okumalarında kendini gösterir. Aynı parçalar aynı parametrelerle işlenirken iş mili akımı veya yük değeri sürekli olarak yukarı doğru bir eğilim gösteriyorsa, takım aşınma açısından incelenmelidir. Bu değişim genellikle kademeli olduğundan, faydalı bir erken uyarı göstergesidir.
Bazı kısımlarda hafif boyut kayması
Takım aşınması, kademeli boyut kaymalarına da yol açabilir. Aşınmış bir takım daha yüksek kesme kuvvetleri üretir ve kesme sırasında iş parçasının sapma derecesi, keskin bir takımın ürettiğinden farklıdır. Delikler biraz küçük veya büyük çıkabilir ve dış boyutlarda ince sapmalar görülebilir. Bu kaymalar genellikle tolerans sınırlarına yakın seyreder ve gözden kaçmaları kolaydır, ancak eğilim genellikle birden fazla parça ardışık olarak ölçüldüğünde belirgin hale gelir.
Sıkça Sorulan Sorular
Plastik malzemelerin işlenmesinde takım aşınması, metal malzemelerin işlenmesine göre daha hızlı mı gerçekleşir?
Mutlaka öyle değil. Plastikler metallerden çok daha yumuşaktır ve normal koşullar altında, plastik kesiminde takım aşınma oranları metal kesimindekilerden daha yüksek değildir. Bununla birlikte, plastik işlemede takım aşınmasının kendine özgü özellikleri vardır. Birincisi, plastiklerin düşük ısı iletkenliği, kesme ısısının takım kenarı çevresinde yoğunlaşmasına neden olur ve yüksek sıcaklıklar aşınmayı hızlandırabilir. İkincisi, cam elyaf takviyeli kaliteler gibi bazı dolgulu veya takviyeli plastikler, kesici takımlar üzerinde daha güçlü bir aşındırıcı etki gösterir. Üçüncüsü, malzemenin yapışmasına veya erimesine yol açan uygunsuz işleme parametreleri, dolaylı olarak takım ömrünü kısaltabilir. Uygun takım seçimi ve işleme parametreleriyle, plastik işlemede takım ömrü genellikle beklenen aralıkta tutulabilir.
Aşınmış bir alet ne zaman değiştirilmelidir?
Parça yüzey kalitesi artık gereksinimleri karşılayamadığında, çapaklar önemli ölçüde büyüdüğünde ve çapak alma işlemiyle giderilemediğinde veya boyutlar tolerans sınırlarının ötesine geçmeye başladığında takım değiştirilmelidir. Hassas plastik parça üretimi için, istatistiksel bir süreç kontrol yaklaşımı benimsemek tavsiye edilir: takım kullanım ömrünü ve işlenen parça sayısını takip edin, ardından açıkça kusurlu parçalar ortaya çıkana kadar beklemek yerine, parça inceleme verilerine dayanarak makul bir değiştirme aralığı belirleyin.
In sonuç
Plastik CNC işlemede takım aşınması, kademeli bir birikim sürecidir. Erken belirtiler genellikle yüzey kalitesi, talaş morfolojisi, kenar çapakları, işleme sesi ve boyut değişiklikleri gibi birçok boyutta kendini gösterir. Bu ince değişimlere dikkat etmek ve takım muayenesi ve takım ömrü yönetimi için bir rutin oluşturmak, takımların hızlı aşınma aşamasına girmeden önce değiştirilmesini ve parti düzeyinde kalite sorunlarının önlenmesini mümkün kılar. Şeffaf parçalar ve görünüm gereksinimleri titizlikle belirlenmiş hassas bileşenler için, takım durumu izleme özellikle kritiktir, çünkü hem işleme verimliliğini hem de nihai ürün kalitesini doğrudan etkiler.
















