
Alüminyum frezeleme, alüminyum iş parçasından malzeme çıkarmak ve gerekli geometriyi, boyutları ve yüzey özelliklerini oluşturmak için freze makineleri ve kesici takımlar kullanmak anlamına gelir. Basit ve karmaşık tasarımlar için iyi hassasiyet, esneklik ve verimlilik sunduğu için alüminyum parçalar için en yaygın işleme yöntemlerinden biridir.
Bu kılavuzda, alüminyum frezelemenin ne anlama geldiğini, alüminyumun frezeleme için neden uygun olduğunu, yaygın olarak kullanılan makine ve aletleri ve frezeleme işleminin adım adım nasıl işlediğini öğreneceksiniz.
Ne is Alüminyum işlemek mi?
Alüminyum frezeleme, bir alüminyum iş parçasını, dönen bir kesici takım kullanarak kontrollü bir şekilde malzeme çıkararak işlemek anlamına gelir. Genellikle düz yüzeyler, cepler, yuvalar, konturlar, delikler, montaj özellikleri ve fonksiyonel veya yapısal parçalarda ihtiyaç duyulan diğer hassas detayları oluşturmak için kullanılır.
- Tipik toleranslar ±0.01 mm ile ±0.05 mm arasındadır.
- Genel Yüzey İşleme Hassasiyeti: Ra 0.8–3.2 μm
- Tipik CNC hız aralığı 8,000–24,000 RPM'dir.
- 6061, 6063 ve 7075 alüminyum için uygundur.
- Prototip ve Orta Hacimli Üretim İçin Uygundur
- Cepleri, yuvaları, delikleri ve konturları destekler.
Alüminyum neden frezeleme için uygundur?
Alüminyum, nispeten kolay kesilebilmesi, iyi işleme verimliliği sağlaması ve ağırlık, görünüm, iletkenlik veya korozyon davranışı gibi özelliklerin önemli olduğu birçok sektörde kullanılabilmesi nedeniyle frezeleme için uygundur. İşleme avantajları, onu özel CNC parçaları için yaygın olarak tercih edilen bir malzeme haline getirir.
Hafif ve İyi İşlenebilirlik
Alüminyumun en büyük avantajlarından biri, çelikten çok daha hafif olmasına rağmen yine de kullanışlı mekanik performans sunmasıdır. Bu da onu, kütlenin azaltılmasının işlevselliği, kullanım kolaylığını, taşıma verimliliğini veya genel tasarım esnekliğini artırdığı ürünler için cazip hale getirir.
İşlenebilirliği de önemli bir avantajdır. Birçok alüminyum kalitesi iyi talaş oluşumu sağlar ve nispeten yüksek hızlarda işlenebilir. Bu, özellikle prototip ve orta hacimli üretimde verimliliği artırmaya yardımcı olur.
İyi Güç-Ağırlık Oranı
Alüminyum, uygun mukavemet-ağırlık oranı sağladığı için birçok mühendislik parçasında kullanılır. Her yapısal uygulamada çeliğin yerini almasa da, birçok gövde, çerçeve, braket, muhafaza, montaj parçası, destek yapısı ve hafif makine bileşeninde çok iyi performans gösterir.
Birçok tasarımcı için bu denge, alüminyumu çekici kılan şeydir. Birçok işlevsel kullanım için yeterince güçlüdür, ancak sistem ağırlığını azaltmaya yardımcı olacak kadar da hafiftir.
Endüstriyel Parçalarda Yaygın Kullanım
Alüminyum frezeleme, aşağıdakiler de dahil olmak üzere çok çeşitli endüstriyel parçalarda kullanılmaktadır:
- Muhafazalar
- Parantez
- Taban plakaları
- Makine kapakları
- Isı alıcıları
- Yapısal çerçeveler
- Robot bileşenleri
- Elektronik muhafazalar
- Havacılık ve uzay donanımları
- Otomotiv destek parçaları
Bu geniş kullanım alanı, alüminyum frezelemenin özel CNC işleme imalatında temel bir hizmet olarak kalmasının nedenlerinden biridir.
Alüminyum işlemek için hangi makineler ve aletler kullanılır?
Alüminyum işleme için kullanılan makineler ve aletler genellikle CNC freze makineleri, yüksek hızlı iş milleri, karbür kesici takımlar, delme takımları, yüzey frezeleri ve sağlam sabitleme sistemlerini içerir. Doğru makine-takım kombinasyonu hem verimliliği hem de parça kalitesini etkiler.
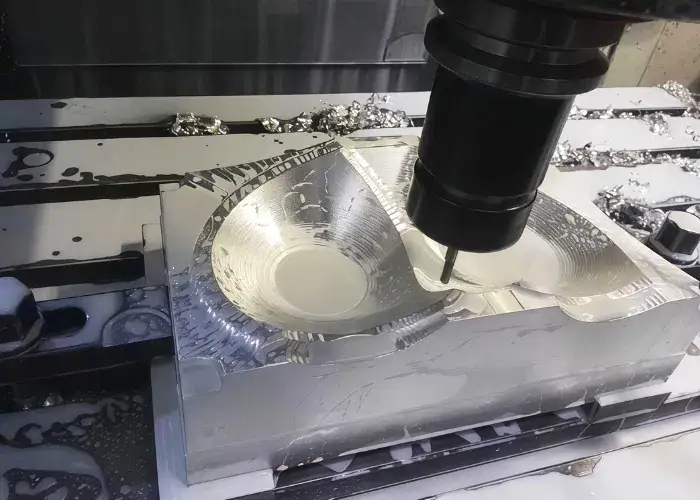
CNC Freze Tezgahları
CNC freze makineleri, modern üretimde alüminyum işleme için kullanılan standart ekipmanlardır. Programlanmış hareketi doğru bir şekilde sürdürebilmeleri ve prototipler, küçük partiler ve seri üretimde tekrarlanabilir sonuçlar üretebilmeleri nedeniyle tercih edilirler.
Yaygın makine türleri şunlardır:
- 3 eksenli CNC freze makineleri
- 4 eksenli CNC freze makineleri
- 5 eksenli CNC freze makineleri
- Dikey işleme merkezleri
- Yatay işleme merkezleri
Daha basit alüminyum parçalar için genellikle 3 eksenli makineler yeterlidir. Çok yüzlü özelliklere veya açılı yüzeylere sahip daha karmaşık parçalar için, 4 eksenli veya 5 eksenli işleme, kurulum sürelerini azaltabilir ve doğruluğu artırabilir.
Alüminyum için Yaygın Kesme Aletleri
Alüminyum için kesici takımlar genellikle keskinlik, talaş tahliye yeteneği ve istikrarlı kesme performansı açısından seçilir. Alüminyum, sertleştirilmiş çelik gibi kesilmesi zor bir malzeme değildir, ancak talaş kaynağına ve talaş birikmesine karşı hassastır, bu nedenle takım geometrisi önemlidir.
Alüminyum işleme aletlerinde genellikle şu özellikler bulunur:
- Keskin kesme kenarları
- Cilalı flütler
- Demir dışı malzemelere uygun geometri
- Daha iyi aşınma direnci için karbür yapı.
- Kaplamalar, talaş akışı veya ısı kontrolü açısından faydalı olduğunda kullanılır.
Yanlış takım seçimi, malzemenin kendisi işlenmesi kolay olsa bile, yapışmaya, kötü yüzey kalitesine, titreşime veya çapak oluşumuna neden olabilir.
Matkaplar, Parmak Frezeler ve Yüzey Frezeleri
Farklı işleme görevleri için farklı aletler tasarlanmıştır ve doğru olanı seçmek, hassasiyeti, yüzey kalitesini ve üretim verimliliğini artırmaya yardımcı olur. Alüminyum parçalar için en yaygın kullanılan aletler arasında matkaplar, parmak frezeler ve yüzey frezeleri bulunur.
- Matkaplar, tam delik açmak, kılavuz delik açmak ve diş açma veya sabitleme için hazırlanmış yüzeyler oluşturmak için kullanılır.
- Alüminyum frezelemede en yaygın kullanılan aletler, kanal, kontur, cep, basamak ve genel profilleri kesebildikleri için freze uçlarıdır.
- Yüzey frezeleme takımları, daha geniş düz alanların verimli bir şekilde işlenmesinde kullanılır. Özellikle ham yüzeylerin hazırlanmasında veya geniş referans yüzeylerin işlenmesinde faydalıdırlar.
Pek çok gerçek projede, tek bir alüminyum parça tek bir işleme döngüsünde bu üç kategorinin tamamını kullanabilir.
İş Parçası Tutma ve Sabitleme Aletleri
Alüminyum frezelemede iş parçasının sabitlenmesi en önemli kısımlardan biridir çünkü yetersiz sıkıştırma hareket, deformasyon veya titreşime neden olabilir. Alüminyum parçalar, özellikle ince cidarlı veya düşük rijitliğe sahip parçalar, sıkıştırma düzgün kontrol edilmediği takdirde kalın çelik bloklara göre daha kolay deforme olabilir.
Yaygın iş tutma yöntemleri şunları içerir:
- Makine mengeneleri
- Yumuşak çeneler
- Armatür plakaları
- Vakum armatürleri
- Modüler kelepçeler
- Tekrarlanan üretim için özel kalıplar
İyi bir sabitleme sistemi, boyut tutarlılığını artırır, titreşimi azaltır ve kaba işleme ve ince işleme sırasında parçanın stabilitesinin korunmasına yardımcı olur.
Alüminyum İşleme Süreci Adım Adım Nasıl Yapılır?
Alüminyumun adım adım frezelenmesi genellikle parçanın planlanmasını, ham maddenin hazırlanmasını, iş parçasının sıkıştırılmasını, takımların seçilmesini, kesme parametrelerinin ayarlanmasını, kaba ve ince işleme yoluyla malzeme çıkarılmasını ve son olarak nihai parçanın incelenmesini ve temizlenmesini içerir. Her adım işleme kalitesine katkıda bulunur.
Parça Tasarımı ve Proses Planlaması
İlk adım, parça tasarımını anlamaktır. Mühendisler, temel özellikleri, tolerans gereksinimlerini, yüzey kalitesi beklentilerini, duvar kalınlığını, delik derinliklerini, köşe koşullarını ve işleme erişilebilirliğini belirlemek için çizimi veya CAD modelini incelerler.
İyi planlama riski azaltır. Parçanın levhadan, bloktan, ekstrüzyondan veya dökümden işlenmesi gerekip gerekmediğine karar vermeye yardımcı olur ve ayrıca takım seçimi, fikstür tasarımı ve işleme sırasını da etkiler.
Malzeme hazırlama
Malzeme hazırlığı, doğru alüminyum alaşımının seçilmesini ve stok boyutunun onaylanmasını içerir. İşleme başlamadan önce ham madde boş parçalara kesilebilir. Bu aşamada, parça gereksinimlerine bağlı olarak yüzey durumu, düzlük ve stok payı da kontrol edilebilir.
Yanlış malzeme kalitesi kullanılırsa, hem işleme davranışı hem de nihai parça performansı etkilenebilir. Bu nedenle malzeme onayı, gerçek üretim kontrolünün bir parçasıdır.
İş Parçası Sıkıştırma
Ardından iş parçası, deformasyonu en aza indirirken güvenli bir şekilde tutacak şekilde sıkıştırılır. Bu önemlidir çünkü gevşek sıkıştırma parça hareketine neden olabilirken, aşırı sıkıştırma daha ince alüminyum parçaların bükülmesine yol açabilir.
Kurulum aynı zamanda yeterli takım erişimine de olanak sağlamalıdır. Birçok parçada, fikstür tasarımı, takım yolu kadar önemlidir.
Takım Seçimi ve Kurulumu
İş parçası sabitlendikten sonra, özellik türlerine ve işleme aşamasına göre takımlar seçilir. Kaba işleme için daha büyük takımlar kullanılırken, ince detayların son işlemi için daha küçük veya daha keskin takımlar kullanılır.
Alet kurulumu şunları içerir:
- Doğru araçları yüklemek
- Takım uzunluklarının kontrolü
- Takım çapı sapmalarının doğrulanması
- Takım salınımının kontrol altında tutulmasını sağlamak
Parametre Ayarı
Kesme parametreleri daha sonra alüminyum kalitesine, takım tipine, parça geometrisine ve kalite hedefine göre ayarlanır. Bu ayarlar arasında iş mili hızı, ilerleme hızı, eksenel kesme derinliği, radyal temas, soğutma sıvısı kullanımı ve takım yolu stratejisi yer alır.
Bu adım, talaş kontrolünü, ısı oluşumunu, takım ömrünü, çevrim süresini ve nihai yüzey kalitesini doğrudan etkiler.
Kaba Frezeleme ve Hassas Frezeleme
Kaba frezeleme, malzemenin büyük bir kısmını hızlı bir şekilde kaldırır. Amaç, son işlem için yeterli malzeme bırakırken parçayı verimli bir şekilde şekillendirmektir. Son frezeleme ise parçayı nihai boyutlarına getirir ve yüzey durumunu iyileştirir.
Sık yapılan bir hata, çok agresif bir şekilde bitirme işlemine çalışmaktır. Alüminyum işlemede, daha iyi yüzey kalitesi genellikle kesme kuvvetini artırmaktan ziyade, daha istikrarlı, daha hafif ve daha kontrollü bir bitirme işleminden gelir.
Muayene ve Temizlik
İşleme sonrasında parça incelenir ve temizlenir. İnceleme; boyut ölçümü, görsel kontrol, çapak incelemesi, delik doğrulaması ve yüzey incelemesini içerebilir. Temizleme işlemi, daha sonraki montajı veya teslimat koşullarını etkileyebilecek talaşları, soğutma sıvısı kalıntılarını ve gevşek artıkları uzaklaştırır.
Alüminyum İşlemede Hangi Kesme Parametreleri Önemlidir?
Alüminyum frezeleme işleminde en önemli kesme parametreleri kesme hızı, ilerleme hızı, kesme derinliği ve talaş tahliye koşullarıdır. Bu faktörler işleme verimliliğini, takım ömrünü, çapak kontrolünü ve yüzey kalitesini büyük ölçüde etkiler.
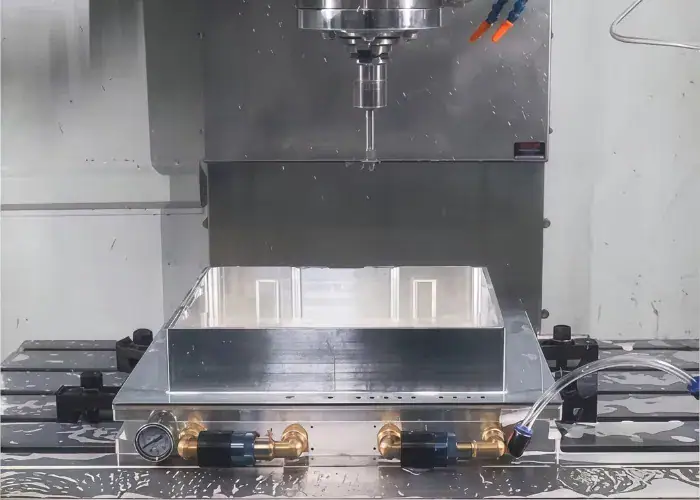
kesme Hızı
Kesme hızı önemlidir çünkü alüminyum genellikle birçok çeliğe göre daha yüksek hızlarda işlenebilir, ancak kontrolsüz çok fazla hız yine de ısıya ve dengesiz kesime neden olabilir. Doğru değer alaşıma, kesici çapına, kesici malzemesine, makine mili kapasitesine ve kesimin kaba mı yoksa ince mi olduğuna bağlıdır.
İlerleme hızı
İlerleme hızı, kesici takımın malzemeyle nasıl temas ettiğini etkiler. İlerleme hızı çok düşükse, takım temiz bir şekilde kesmek yerine sürtünebilir, bu da ısıyı ve talaş birikimini artırır. İlerleme hızı çok yüksekse, yüzey kalitesi bozulabilir ve çapak oluşumu artabilir.
Genellikle en yüksek ilerleme hızını kullanmaktan ziyade, istikrarlı bir talaş yükü elde etmek daha önemlidir.
Kesme Derinliği
Kesme derinliği hem verimliliği hem de parça stabilitesini etkiler. Daha derin kesimler kaba işleme verimliliğini artırabilir, ancak aynı zamanda kesme kuvvetini ve titreşim riskini de yükseltir. İnce duvarların, dar kenarların veya hassas yüzeylerin yakınında genellikle daha hafif kesimler tercih edilir.
Soğutma Suyu ve Talaş Kaldırma
Alüminyum frezelemede talaş uzaklaştırma özellikle önemlidir çünkü talaşlar kesiciye yapışabilir veya yüzeye tekrar işlenebilir. Soğutma sıvısı, sis veya hava püskürtme sistemleri, talaşları kesme bölgesinden uzaklaştırmaya ve yapışma sorunlarını azaltmaya yardımcı olur.
İyi bir talaş tahliyesi genellikle şu konularda doğrudan etkiye sahiptir:
- yüzey kalitesi
- Alet temizliği
- Kenar kalitesi
- İşleme kararlılığı
Alüminyum İşlemede Daha İyi Sonuçlar Nasıl Elde Edebilirsiniz?
Alüminyum frezelemede daha iyi sonuçlar, doğru takımların, parametrelerin, fikstürlerin ve proses kontrolünün birleştirilmesiyle elde edilir. Alüminyum işlenebilir bir malzeme olmasına rağmen, kurulum optimize edilmezse kalite sorunları yine de ortaya çıkabilir.
Alüminyum için keskin aletler kullanın.
Keskin aletler, alüminyumu lekelemek yerine temiz bir şekilde kesmeye yardımcı olur. Bu, çapak oluşumunu, yüzey yırtılmasını ve ısı birikimini azaltır. Alüminyum için özel olarak tasarlanmış aletler, geometrileri talaşın daha düzgün bir şekilde ayrılmasına yardımcı olduğu için genellikle daha iyi performans gösterir.
Kenardaki birikmiş hasarı azaltın
Alüminyum işleme sırasında en sık karşılaşılan sorunlardan biri, kesici kenara malzeme yapışmasıdır. Bu durum, malzemenin kesici kenara yapışması ve takımın kesme şeklini değiştirmesiyle ortaya çıkar.
Kenar aşınmasını azaltmanın yolları şunlardır:
- daha keskin aletler kullanarak
- Soğutma sıvısının veya yağlamanın iyileştirilmesi
- Hız ve besleme dengesinin ayarlanması
- Çip tahliyesinin iyileştirilmesi
- Aşınmış kesicileri zamanında değiştirmek
Parça Deformasyonunu Önleyin
İnce alüminyum parçalar, sıkıştırma kuvveti, iç gerilim veya kesme yükü nedeniyle işleme sırasında deforme olabilir. Daha iyi süreç planlaması genellikle bu sorunu azaltmaya yardımcı olur.
Yaygın yaklaşımlar şunları içerir:
- Dengeli sıkıştırma kullanılarak
- Her iki tarafın da planlı bir sırayla işlenmesi
- Bitirme işlemi için yeterli stok bırakmak
- Daha hafif son işlem geçişleri kullanmak
- İnce özelliklerin yakınında kuvveti azaltmak
Yüzey Kaplamasını İyileştirin
Görünür parçalar, sızdırmazlık yüzeyleri, kayar temas noktaları ve birleştirme tertibatları için yüzey kalitesi önemlidir. Daha iyi bir yüzey kalitesi genellikle sağlam iş parçası tutma, iyi takım durumu, hassas son işlem geçişleri ve uygun talaş kontrolünden kaynaklanır.
Titreşim ve Çıtırtıyı Kontrol Etme
Alüminyum frezelemede, takımın yeterince sağlam olmaması veya takımın çok fazla uzaması durumunda titreşim sık karşılaşılan bir sorundur. Görünür izler bırakabilir, takım ömrünü kısaltabilir ve hassasiyeti olumsuz etkileyebilir.
Genellikle şu yöntemlerle iyileştirilir:
- Kısaltma aleti çıkıntısı
- Sıkıştırma rijitliğinin iyileştirilmesi
- Mil hızının ayarlanması
- Adım aralığı ve derinlik değerlerinin iyileştirilmesi
- Makine kurulum stabilitesinin iyileştirilmesi
Alüminyum İşleme Sırasında Genellikle Ne Tür Sorunlar Yaşanır?
Alüminyum frezeleme işleminde en sık karşılaşılan sorunlar, malzemenin takıma yapışması, düşük yüzey pürüzlülüğü, çapak oluşumu, titreşim izleri ve boyutsal hassasiyetsizliktir. Bunlar alışılmadık sorunlar değildir. Gerçek işleme kontrolünün bir parçasıdır ve süreç planlamasıyla yönetilmelidir.
Alüminyumun Alete Yapışması
Alüminyumun kesici uca yapışması yaygın bir durumdur çünkü alüminyum, ısı ve sürtünme altında kesici kenara yapışabilir. Bu durumda, kesme işlemi dengesiz hale gelir ve işlenmiş yüzey hızla bozulabilir.
Zayıf Yüzey Pürüzlülüğü
Kötü yüzey pürüzlülüğü, körelmiş takımlardan, takım titreşiminden, dengesiz ilerlemeden, yetersiz soğutma sıvısı dağıtımından veya talaşların yeniden kesilmesinden kaynaklanabilir. Genellikle kozmetik parçalarda veya düz, açıkta kalan yüzeylerde daha belirgin hale gelir.
çapak oluşumu
Alüminyum kenarlarında, delik çıkışlarında ve ince detaylarda çapak oluşumu yaygındır. Küçük görünseler de montajı, güvenliği ve parçanın görünümünü etkileyebilirler. Çapak kontrolü genellikle son işlem planının bir parçasıdır.
gevezelik işaretleri
Titreşim izleri, kesimdeki dengesizliği gösterir. Bu izler genellikle işlenmiş yüzeyde tekrarlayan desenler veya dalgalanmalar şeklinde ortaya çıkar. Kurulumda yeterli rijitlik olmadığında veya takım teması iyi dengelenmediğinde yaygındırlar.
Boyutsal Yanlışlık
Boyutsal hatalar, fikstür hareketinden, takım sapmasından, termal değişikliklerden, makine kalibrasyon sorunlarından veya yanlış takım ofsetlerinden kaynaklanabilir. Hassas alüminyum parçalarda bu faktörler önemlidir çünkü küçük sapmalar bile uyumu ve işlevi etkileyebilir.
Frezeleme İşlemlerinde En Yaygın Kullanılan Alüminyum Kaliteleri Nelerdir?
Frezeleme işleminde en yaygın kullanılan alüminyum kaliteleri arasında 6061, 6063 ve 7075 yer almaktadır. Her kalite, işlenebilirlik, mukavemet, görünüm ve uygulama uygunluğu açısından farklı bir denge sunar.
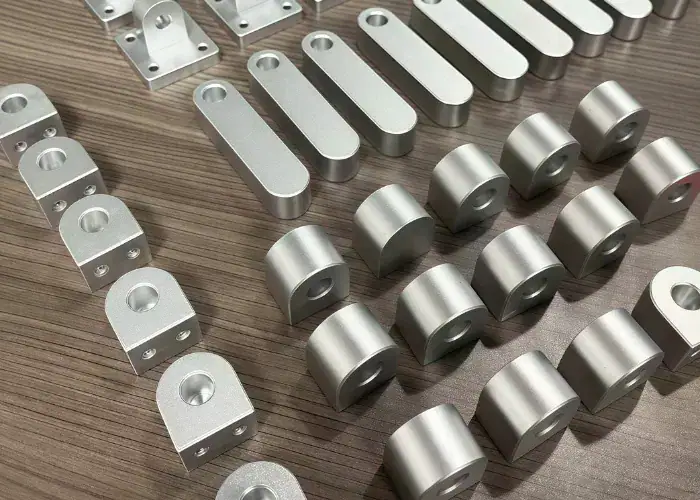
6061 Alüminyum
6061, CNC işlemede kullanılan en yaygın genel amaçlı alüminyum alaşımlarından biridir. İyi işlenebilirlik, kullanışlı mukavemet, geniş bulunabilirlik ve birçok yapısal ve endüstriyel parçada güvenilir performans sunar.
Genellikle şu amaçlarla kullanılır:
- Parantez
- Muhafazalar
- Taban plakaları
- Çerçeveler
- Makine bileşenleri
6063 Alüminyum
6063 çeliği, görünüm, yüzey düzgünlüğü ve iyi korozyon direncinin önemli olduğu CNC işleme uygulamalarında yaygın olarak kullanılır. Genellikle ekstrüzyon ile ilişkilendirilir ve daha hafif yapısal ve dekoratif uygulamalar için uygun olduğu gibi, özel olarak işlenmiş parçalar için de pratiktir.
Genellikle şu amaçlarla kullanılır:
- Kutular
- Çerçeveler
- Kapak panelleri
- Mimari bileşenler
- Hafif yapısal parçalar
7075 Alüminyum
7075, daha yüksek mukavemet ve daha iyi mekanik performans gerektiğinde CNC işleme uygulamalarında yaygın olarak kullanılır. Genellikle havacılık, yüksek yük ve ağırlığa duyarlı uygulamalar için tercih edilir. Genellikle 6061'den daha pahalı olmasına rağmen, zorlu parçalar için mükemmel mukavemet sağlar.
Genellikle şu amaçlarla kullanılır:
- Havacılık ve uzay donanımları
- Robot bileşenleri
- Yapısal çerçeveler
- Yüksek yük braketleri
- Hassas mekanik parçalar
Malzeme Kalitesinin Frezeleme Performansını Nasıl Etkilediği
Malzeme kalitesi, işleme performansını şu yollarla etkiler:
- Güç seviyesi
- Çip davranışı
- Çapaklanma eğilimi
- Yüzey tepkisi
- kesme kuvveti
- Son kullanım uygunluğu
Bu nedenle alaşım seçimi yalnızca işlenebilirliğe göre yapılmamalıdır. Parçanın gerçek performans gereksinimlerine de uygun olmalıdır.
Alüminyum İşleme Yöntemini Diğer İşlemlere Tercih Etmediğiniz Durumlar Ne Zamanlardır?
Alüminyumun geometrik esnekliğe, daha sıkı işleme kontrolüne, hızlı tasarım değişikliklerine veya yalnızca şekillendirme işlemleriyle üretilmesi verimli olmayan özel özelliklere ihtiyaç duyduğu durumlarda frezeleme işlemi uygulanmalıdır. Frezeleme, özellikle prototipler, geliştirme parçaları ve düşük ila orta hacimli üretim için kullanışlıdır.
Dönüş ile karşılaştırıldığında
Tornalama, miller, burçlar ve halkalar gibi dönen parçalar için en uygun yöntemdir. Parçanın düz yüzeyleri, olukları, cepleri, karmaşık dış konturları veya çok yüzlü özellikleri olduğunda ise frezeleme daha iyi bir seçimdir.
Damgalama ile karşılaştırıldığında
Yüksek hacimli, stabil geometriye sahip ve özel kalıplama gerektiren sac metal parçalar için presleme daha uygundur. Parça daha kalın, daha yapısal, daha özelleştirilmiş veya henüz geliştirme aşamasında olduğunda ise frezeleme daha uygundur.
Döküm ile karşılaştırıldığında
Döküm, nihai şekle yakın üretim ve hacim verimliliğinin önemli olduğu durumlarda kullanışlıdır, ancak frezeleme genellikle daha dar toleranslar, daha hassas özellikler ve daha hızlı tasarım değişiklikleri için daha iyidir.
Ekstrüzyon ve İkincil İşleme ile karşılaştırıldığında
Ekstrüzyon, sabit kesitli uzun parçalar için iyi sonuç verir, ancak ekstrüde edilmiş birçok alüminyum parça, delikler, uç özellikleri, yuvalar, montaj detayları veya yerel hassas yüzeyler için sonradan frezeleme gerektirir.
SSS
CNC frezeleme için en iyi alüminyum kalitesi hangisidir?
6061-T6, iyi işlenebilirlik, mukavemet ve korozyon direnci sunduğu için CNC frezeleme için en yaygın alüminyum kalitesidir. Çekme dayanımı yaklaşık 290 MPa'dır. Daha yüksek mukavemetli parçalar için ise genellikle 510 MPa civarında mukavemete sahip 7075-T6 kullanılır.
Alüminyumun kesici aletlere yapışmasını nasıl önlersiniz?
Keskin karbür takımlar, cilalı yivler ve uygun soğutma sıvısı kullanılarak alüminyum yapışması azaltılabilir. 2 veya 3 yivli takımlar genellikle talaş tahliyesini iyileştirir. Doğru talaş yükü ve istikrarlı kesme koşulları da talaş birikmesini önlemeye yardımcı olur.
Alüminyum frezeleme için hangi iş mili hızları ve ilerleme hızları uygundur?
Alüminyum genellikle çeliğe göre daha yüksek hızlarda işlenir. Karbür takımlar için kesme hızları genellikle 300 ila 1,000 m/dak arasında değişir. 6 mm'lik bir freze ucu, 1,000 ila 3,000 mm/dak ilerleme hızlarında 12,000 ila 18,000 RPM'de çalışabilir.
Alüminyum frezeleme işleminde hangi yüzey kalitesi elde edilebilir?
Alüminyum üzerinde standart CNC frezeleme genellikle Ra 1.6 ila 3.2 µm civarında bir yüzey kalitesi üretir. Son işlem aşamaları ve istikrarlı işleme koşulları ile yüzey kalitesi yaklaşık Ra 0.8 ila 1.6 µm'ye kadar iyileştirilebilir.
İşlenmiş alüminyum parçalara işleme sonrasında anotlama uygulanabilir mi?
Evet, işlenmiş alüminyum parçalar işleme sonrasında anotlanabilir. 6061 gibi alaşımlar anotlamaya iyi yanıt verdikleri için yaygın olarak kullanılır. Standart anotlanmış katmanlar, uygulamaya bağlı olarak genellikle 5 ila 25 µm kalınlığındadır.
Sonuç
Alüminyum frezeleme, üreticilere çok çeşitli sektörlerde hafif, hassas ve çok yönlü parçalar üretmenin pratik bir yolunu sunduğu için önemlidir. Takım seçimi, kesme parametreleri, fikstürleme, talaş kontrolü ve son işlem stratejisi iyi yönetildiğinde, alüminyum frezeleme güçlü boyutsal tutarlılık, iyi yüzey kalitesi ve verimli üretim performansı sağlayabilir.
TiRapid olarak , prototipleme ve üretim programları genelinde özel alüminyum parçalar için hassas CNC işleme konusunda üreticilere destek veriyoruz. İşleme gereksinimlerinizi görüşmek ve bir sonraki projeniz için özel bir çözüm almak üzere çiziminizi yükleyin.















