
Otomotiv sektöründe hafif tasarıma yönelik artan talep, alüminyum alaşımlı ince duvarlı gövdelerin, braketlerin, konektörlerin, montaj tabanlarının, ısı dağıtım yapılarının ve yeni enerji araç bileşenlerinin daha fazla kullanılmasına yol açmıştır. İnce duvarlı yapılar, sınırlı montaj alanlarında yapısal gereksinimleri karşılarken malzeme tüketimini ve bileşen ağırlığını azaltabilir. Bununla birlikte, duvar kalınlığı azaldıkça işleme zorlaşır. Geleneksel parçalar genellikle kesim sırasında iyi destek sağlarken, ince duvarlı parçalar, büyük miktarda malzeme çıkarıldıktan sonra kesme kuvvetlerinden, sıkıştırma basıncından, işleme ısısından ve iç malzeme geriliminden etkilenebilir. Bu durum deformasyona, titreşime, boyut değişikliklerine ve kararsız yüzey kalitesine yol açabilir. Endüstrideki teknik malzemeler ayrıca, ince duvarlı işleme için deformasyon kontrolü, fikstür desteği, takım yolları, işleme sıraları ve denetimi önemli hususlar olarak tanımlar.
Otomotiv parçaları genellikle montaj boyutları, delik konumları, sızdırmazlık yüzeyleri ve bağlantı yüzeyleri gibi gereksinimleri de içerir; bu nedenle geleneksel CNC frezeleme tek başına her zaman yeterli olmayabilir. Değerlendirme, ince duvarlı alanları, derin boşlukları, desteksiz yapıları ve hassasiyet gereksinimlerini önceden belirlemek için çizimler ve 3B modellerle başlamalıdır. Daha sonra, sıkıştırma, kaba işleme, yarı işleme, son işleme ve muayene işlemleri, parçanın gerçek yapısına göre düzenlenebilir. Bu yaklaşım, işleme sırasında sorunları azaltabilir ve seri üretim sırasında boyutsal tutarlılığın korunmasına yardımcı olabilir.
Otomotivde İnce Cidarlı Parçaların Neden Özel Bir İşleme Çözümüne İhtiyaç Duyduğu
İnce cidarlı yapılar deformasyona yatkındır.
Otomotiv sektöründe ince cidarlı parçalar genellikle alüminyum alaşımlı gövdelerde, montaj braketlerinde, bağlantı yapılarında ve hafif çerçevelerde bulunur. Büyük miktarda malzeme çıkarıldığında, başlangıçta destek sağlayan katı bölümler giderek küçülür ve kalan ince duvarların kesme kuvvetlerine dayanma yeteneği azalır. Eğer takım tek geçişte çok derin kesim yaparsa veya ince cidarlı bir alanda uzun süre aşırı temas basıncı uygularsa, duvar hafifçe kayabilir. İşleme sırasında parça fikstür tarafından sıkıca tutulur ve boyutlar normal görünebilir. Ancak fikstür serbest bırakıldıktan sonra, ince duvar geri yaylanarak bitmiş parçada boyut değişikliklerine neden olabilir.
Titreşim, boyutları ve yüzey kalitesini doğrudan etkiler.
İnce cidarlı alanlar daha düşük rijitliğe sahiptir ve takım geçerken titreşme olasılıkları daha yüksektir. Titreşim, mutlaka belirgin takım kırılmasına yol açmaz. Bunun yerine, anormal işleme izleri, artan yüzey pürüzlülüğü, hafif kenar çapakları veya boyutsal farklılıklar şeklinde ortaya çıkabilir. Montaj delikleri, konumlandırma yüzeyleri veya sızdırmazlık yüzeyleri olan otomotiv parçaları için bu hatalar montajı daha da etkileyebilir. Uzun ince duvarlar, derin boşluklu duvarlar ve geniş alanlı ince cidarlı yapılar, işleme alanındaki takım giriş yönü ve destek koşullarının önceden değerlendirilmesini gerektirir.
Malzeme Kaldırma Sırası Nihai Doğruluğu Etkiler
İnce cidarlı parçalar genellikle daha büyük bir iş parçasından büyük miktarda malzeme çıkarılmasını gerektirir. İnce cidarlı alan doğrudan nihai boyutuna kadar işlenirse ve sonraki işlemler hala önemli miktarda malzeme çıkarılmasını içeriyorsa, bitmiş ince cidar daha sonraki işleme işlemlerinden etkilenebilir. Uygun bir işleme payı bırakılmalı, malzeme kademeli olarak çıkarılmalı ve kritik boyutlar parça daha kararlı bir durumdayken tamamlanmalıdır. Daha yüksek hassasiyet gereksinimlerine sahip otomotiv parçaları için, işleme sırası da malzeme, boyutlar ve yapısal özelliklere göre belirlenmelidir.
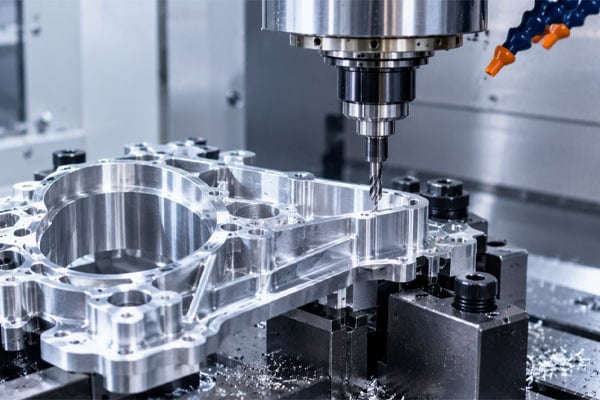
Otomotiv İnce Cidarlı Parçalar için CNC Hassas İşleme Çözümünün İçeriği
İşleme başlamadan önce çizimleri ve 3 boyutlu modelleri kontrol edin.
İşleme çözümü, ürün verileriyle başlar. Mühendisler, duvar kalınlığı, duvar yüksekliği, boşluk derinliği, delik konumları, montaj yüzeyleri, genel boyutlar ve tolerans gereksinimlerine odaklanır. Tüm ince duvarların işleme zorluğu aynı değildir. Aynı kalınlıktaki ince duvarlar, yükseklikleri düşük ve her iki ucu da desteklendiğinde daha iyi işleme stabilitesine sahip olabilir. Duvar yüksekse, uzun bir açıklığa sahipse ve sadece bir taraftan bağlıysa, işleme sırasında kayma olasılığı daha yüksektir. Bu nedenle, DFM değerlendirmesi, işlenmesi zor alanları önceden belirleyebilir ve gerçek uygulamaya dayalı yapısal ayarlama önerileri sunabilir. Örneğin, yerel destek eklemek, yuvarlatmaları ayarlamak veya montajı veya işlevi etkilemeden aşırı derin ve dar alanları azaltmak, işleme stabilitesini iyileştirebilir.
Otomotiv Parça Yapılarına Göre Malzeme ve İşleme Yöntemlerini Seçin
Otomotiv sektöründe ince cidarlı parçalar genellikle alüminyum alaşımlarından yapılır, ancak paslanmaz çelik, mühendislik plastikleri ve diğer malzemeler de kullanılabilir. Farklı malzemeler kesme sırasında farklı davranışlar sergiler, bu nedenle aynı işleme parametreleri tüm malzemelere uygulanamaz.
| Ortak Malzemeler | Tipik uygulamalar | CNC İşlemeyle İlgili Hususlar |
| Alüminyum alaşım | Muhafazalar, Braketler, Montaj Yuvaları | Kesme ısısının ve ince duvar deformasyonunun kontrolü |
| Paslanmaz çelik | Bağlantı Elemanları, Yapısal Parçalar | Kesme yükünü ve iş sertleşmesini kontrol etme |
| POM | Hafif Yapılar, Yalıtım Bileşenleri | Kuvvet altında malzemenin boyutlarındaki değişikliklere dikkat edin. |
| DİKİZLEMEK | Yüksek Performanslı Otomotiv Parçaları | Isıyı kontrol edin ve boyutsal istikrara önem verin. |
Parça çok yönlü kavisli yüzeyler, derin oyuklar veya tek yönden işlenmesi zor yapılar içeriyorsa, tekrarlanan sıkıştırmayı azaltmak için çok eksenli işleme kullanılabilir.
Uygun bir işleme sırası ile ince duvar gerilimini azaltın.
Tipik otomotiv ince cidarlı parçalar için, “temel yapıyı stabilize etme—malzemeyi kademeli olarak çıkarma—işleme payını koruma—ince cidarlı son işlemeyi tamamlama” gibi bir işlem benimsenebilir. Kaba işleme sırasında, fazla malzemenin çoğunu hızlı bir şekilde çıkarmaya odaklanılır, ancak kritik ince cidarlar son hallerine çok erken getirilmemelidir. Yarı son işleme sırasında, işleme alanının stabilitesi iyileştirilirken boyutlara kademeli olarak yaklaşılır. Son olarak, ince cidarları, montaj yüzeylerini ve kritik delik konumlarını bitirmek için daha hafif kesme yöntemleri kullanılır. Bu düzenleme, tek bir işlemde aşırı kesmenin neden olduğu etkiyi azaltabilir ve parçanın şekil stabilitesinin farklı işleme aşamaları boyunca korunmasına yardımcı olabilir.
Otomotiv İnce Cidarlı Parçalar için TiRapid CNC İşleme Kontrol Çözümü
Uygun Sıkıştırma Yöntemiyle İnce Duvarlı Yapılarda Oluşan Deformasyonu Azaltın
Aşırı sıkıştırma kuvveti ince duvarlarda geçici deformasyona neden olabilirken, yetersiz sıkıştırma kuvveti parçanın işleme sırasında hareket etmesine izin verebilir. Bu nedenle, alt yapıya, ince duvar konumuna ve işleme yönüne göre uygun bir konumlandırma yöntemi tasarlanmalıdır. Karmaşık otomotiv gövdeleri için, ince duvarlı alanlarda serbest hareketi azaltmak amacıyla yardımcı destekler birleştirilebilirken, sıkıştırma pozisyonları yeterli rijitliğe sahip alanlara mümkün olduğunca yakın konumlandırılmalıdır. Seri üretimde, farklı üretim partileri arasında nispeten istikrarlı işleme koşullarını korumak için konumlandırma yöntemi, ilk parça işleme sonuçlarına göre daha da optimize edilebilir.
Takım yolları aracılığıyla kesme basıncını kontrol edin.
İnce cidarlı işleme, genellikle uzun süreli yüksek yük altında kesim için uygun değildir. Takım yolları, duvar yüksekliğine, duvar kalınlığına, işleme payına ve takım boyutlarına göre ayarlanmalıdır. Yaygın uygulamalar arasında, her geçişte kesme derinliğinin azaltılması, ince cidarlı alanlarda kesme yükünün düşürülmesi ve son işlem sırasında stabil kesme koşullarının korunması yer alır. Derin boşluklu yapılar için, önemli takım sapmasını önlemek amacıyla takım çıkıntısının da kontrol edilmesi gerekir.
İşleme Sonrası Muayene Yoluyla Kritik Boyutları Doğrulayın
İnce cidarlı otomotiv parçalarının muayenesi sadece dış boyutlarla sınırlı kalmamalıdır. Son teslimat sırasında, delik çapı, delik-delik mesafesi, düzlük, konum ilişkileri, duvar kalınlığı ve kritik montaj alanları da çizim gerekliliklerine göre incelenmelidir. Daha yüksek hassasiyet gereksinimleri olan parçalar için, boyut doğrulaması için koordinat ölçüm ekipmanı kullanılabilir. TiRapid web sitesindeki kamuya açık bilgiler, hizmetlerinin hassas bileşenlerin boyut doğrulaması için CMM muayene yeteneklerini içerdiğini göstermektedir.
Tam bir kalite kontrol süreci şunları içerebilir: ilk parçanın boyut doğrulaması; kritik boyutların süreç içi denetimi; bitmiş parçanın boyut denetimi; ve görünüm, çapak ve yüzey kalitesinin denetimi.
Bu, işleme sonuçlarının yalnızca çizim boyutlarına uygun olmasını değil, aynı zamanda daha sonraki otomotiv bileşen montajı için de uygun olmasını sağlamaya yardımcı olur.
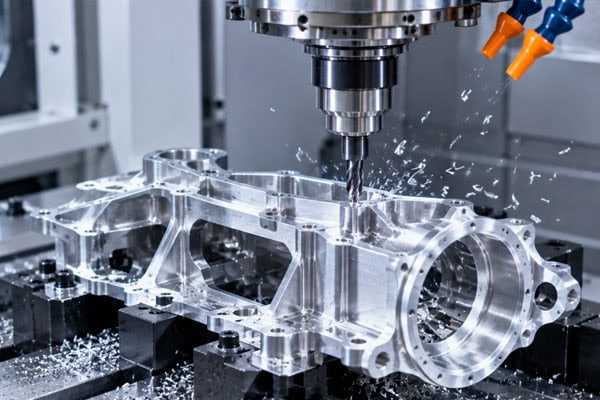
Prototip Üretiminden Seri Üretime Kadar Otomotiv İnce Cidarlı Parça İşleme Hizmetleri
Tek Parça Prototip Aşamasında Üretilebilirliğe Odaklanın
Otomotiv parçalarının seri üretime geçmesinden önce genellikle numune doğrulaması gereklidir. Bu aşamada, CNC, boyutları, montajı, yapıyı ve fonksiyonel performansı kontrol etmek için gerçek parçaları hızlı bir şekilde üretmek amacıyla kullanılabilir. Prototip işleme sırasında ince duvarlı bölgelerde deformasyon, erişilemeyen takım yolları veya işlenmesi zor delik konumları gibi sorunlar tespit edilirse, bu sorunların sonraki üretim aşamalarına girmesini önlemek için seri üretimden önce tasarım değiştirilebilir.
Küçük Ölçekli Üretimde Boyutsal Tutarlılığın Kontrolü
Küçük partiler halinde üretilen parçaların sayısı arttıkça, odak noktası "tek bir nitelikli parça üretmekten" "sürekli olarak istikrarlı parçalar üretmeye" kaymaktadır. Sıkıştırma yöntemleri, işleme programları, takım koşulları ve denetim standartlarının tutarlı kalması gerekmektedir. TiRapid, prototiplerden küçük parti ve büyük ölçekli üretime, CNC işleme, sac metal imalatı ve 3D baskıya kadar hizmetler sunmaktadır. Web sitesinde yayınlanan bilgilere göre, STP, STEP ve diğer 3D CAD dosyalarını desteklemekte ve DFM önerileri, fiyatlandırma ve teslim süresi bilgileri sağlamaktadır.
Seri üretimde teslimat verimliliğini önceden göz önünde bulundurun.
Otomotiv ince cidarlı parçaları seri üretime girdiğinde, parça başına işleme süresi, malzeme kullanımı, takım ömrü ve denetim verimliliği nihai maliyeti etkiler. Yapısal olarak karmaşık otomotiv parçaları için, işleme parametreleri, sıkıştırma yöntemleri ve denetim prosedürleri, onaylanmış çözümün sonraki seri üretime uygulanmasından önce prototip aşamasında doğrulanabilir. Bu, tekrarlanan deneme yanılmaları azaltabilir ve daha istikrarlı bir üretim programının korunmasına yardımcı olabilir.
Sıkça Sorulan Sorular
S1: Otomotiv ince duvarlı parçalar için işlenebilecek minimum duvar kalınlığı nedir?
Tüm otomotiv parçaları için geçerli tek bir duvar kalınlığı değeri yoktur. Gerçekte elde edilebilecek duvar kalınlığı, malzemeye, duvar yüksekliğine, açıklığa, yapısal desteğe, işleme yönüne, takıma ve hassasiyet gereksinimlerine bağlıdır. Bazı uygulamalar, ince duvarları 2 mm'nin altındaki yapılar veya nispeten büyük yükseklik-kalınlık oranına sahip yapılar olarak tanımlar, ancak bu yalnızca başlangıç referansı olarak kullanılabilir. Nihai değerlendirme yine de belirli 3B modele dayanmalıdır.
S2: İnce cidarlı parçalar işleme sonrasında neden deforme olur?
Sık rastlanan nedenler arasında iç malzeme gerilimi, kesme kuvvetleri, sıkıştırma basıncı, işleme ısısı ve malzeme kaldırma sırası yer alır. Bir parça, fikstüre monte edilmiş haldeyken normal boyutlara sahip olabilir ancak fikstür serbest bırakıldıktan sonra değişebilir; bu da ince cidarlı işleme sırasında dikkate alınması gereken önemli bir durumdur.
S3: 3 boyutlu çizim gönderildikten hemen sonra fiyat teklifi verilebilir mi?
Evet. TiRapid, STP, STEP ve diğer 3B CAD dosyalarını destekler ve çizimlere, malzemelere, miktarlara ve yüzey işleme gereksinimlerine göre DFM değerlendirmesi ve fiyat teklifi yapabilir.
S4: Sadece birkaç otomotiv parçasını işleyebilir misiniz?
Proje gereksinimlerine göre tek parça prototipler, küçük ölçekli üretim ve seri üretim sağlanabilir. Parça yapısı, miktar, teslim süresi ve hassasiyet gereksinimlerine göre uygun yöntem düzenlenebilir.
Otomotiv sektöründe kullanılan ince cidarlı parçalar, duvarlarının nispeten ince olması nedeniyle basit gibi görünse de, gerçek işleme sırasında duvar kalınlığı, boyutlar, destek, sıkıştırma ve işleme sırası birbirini etkileyebilir. Sorunsuz bir tasarım çizimi, parçanın hemen CNC işlemeye alınabileceği ve istikrarlı sonuçlar elde edilebileceği anlamına gelmez. Özellikle alüminyum alaşımlı gövdeler, uzun braketler, derin boşluklu yapılar ve geniş alanlı ince cidarlı parçalar için, yanlış bir işleme sırası, işleme sırasında deformasyona veya fikstür çıkarıldıktan sonra boyut değişikliklerine kolayca neden olabilir.
Otomotiv parçalarınız için 3 boyutlu çizimleriniz, CAD dosyalarınız veya ürün eskizleriniz varsa, ilgili bilgileri TiRapid mühendislik ekibine gönderebilirsiniz. Parça yapısı, malzeme, miktar ve hassasiyet gereksinimlerine göre bir DFM (Üretilebilirlik Tasarımı) değerlendirmesi yapabilir ve gerçek üretim ihtiyaçlarına göre bir CNC hassas işleme çözümü sunabiliriz. İster tek parça prototip, ister küçük parti üretim, isterse de ardışık seri üretim olsun, proje takvimine göre uygun bir üretim yöntemi düzenlenebilir. TiRapid, tasarım değerlendirmesinden prototip işlemeye ve seri üretime kadar eksiksiz bir süreci destekleyen CNC hassas işleme, sac metal imalatı ve 3 boyutlu baskı hizmetleri sunmaktadır. İşleme yöntemi veya maliyeti konusunda geçici olarak emin değilseniz, öncelikle çizimlerinizi danışma için gönderebilirsiniz; bu sayede mühendisler işleme fizibilitesini, üretim gereksinimlerini ve fiyat teklifi ayrıntılarını doğrulamanıza yardımcı olabilirler.
Otomotiv sektöründe ince cidarlı parçalar için CNC işleme makinesi üreticisi arıyorsanız, TiRapid ile iletişime geçebilirsiniz.
E-posta: projeler@tirapid.com
Tel: + 86 760 8999 8536
Proje değerlendirmesine başlamak için çizimlerinizi ve temel gereksinimlerinizi gönderin.
















