
Otomatik kaynak ekipmanları, iş parçası konumlandırma, sıkıştırma, hareket ettirme, kaynak yapma ve inceleme dahil olmak üzere birçok görevi yerine getirir. İstikrarlı çalışması büyük ölçüde iç mekanik bileşenlerinin işleme kalitesine bağlıdır. CNC hassas işleme, ekipman çizimleri ve 3B modellerine dayanarak çeşitli özelliklerde özelleştirilmiş bileşenler üretebilir. Hassasiyet gereksinimlerini karşılarken, düşük hacimli prototipleme ve seri üretimi de destekleyerek, otomatik kaynak ekipmanı şirketleri için esnek ve güvenilir üretim çözümleri sunar.
Otomatik Kaynak Ekipmanları Bileşenlerinin Üretimi İçin Temel Gereksinimler Nelerdir?
Otomatik kaynak ekipmanları, her biri farklı bir işlevi yerine getiren çok çeşitli bileşenler içerir. Bu nedenle, işleme çözümü aynı anda yapıyı, hassasiyeti ve çalışma ortamını dikkate almalıdır.
Parça Hassasiyeti Kaynak Pozisyonunu Etkiler
Otomatik kaynak ekipmanları, istikrarlı hareket yollarını korumak için mekanik bileşenlere ihtiyaç duyar. Konumlandırma bileşenlerinin boyutsal doğruluğu, kaynak torcu ile iş parçası arasındaki konum ilişkisini doğrudan etkiler.
- CNC işleme, montaj deliklerinin, konumlandırma deliklerinin ve birleştirme yüzeylerinin boyutlarını tutarlı bir şekilde kontrol edebilir.
- Hassas işleme, mekanik parçalar arasındaki montaj hatalarını azaltmaya yardımcı olur.
- Kritik boyutların incelenmesi, ekipman devreye alma sırasında tekrarlanan ayarlamaları azaltabilir.
Hassas parça imalatı, kaynak ekipmanlarında istikrarlı konumlandırma doğruluğunun korunması için bir temel oluşturur.
Karmaşık Yapılar Esnek İşleme Gerektirir
Otomatik kaynak ekipmanları genellikle iş parçasının şekline ve kaynak işlemine göre özelleştirilir. Bileşenler arasında düzensiz konturlar, derin delikler, yuvalar ve çok açılı montaj yapıları bulunabilir.
- Braketler, bağlantı blokları ve montaj tabanları gibi standart dışı yapıların işlenmesini destekler.
- Parçalar, CAD çizimlerinden veya 3 boyutlu modellerden doğrudan üretilebilir.
- Yapılarına göre karmaşık parçalar için çok eksenli CNC işleme yöntemi seçilebilir.
Esnek üretim yetenekleri, farklı otomatik kaynak sistemlerinin tasarım gereksinimlerini daha iyi karşılayabilir.
Malzeme Seçimi Ekipmanın Kullanım Ömrünü Etkiler
Kaynak ekipmanları, mekanik hareket, ısı ve metal tozu içeren ortamlarda uzun süre çalışır. Bu nedenle, bileşen malzemeleri, belirli konum ve yük koşullarına göre seçilmelidir.
| İşleme Gereksinimi | CNC İmalat Çözümü | Ortak Bileşenler |
| Yüksek hassasiyetli konumlandırma | CNC hassas frezeleme | Taban yerleştirme, montaj tabanları |
| Hafif hareketli yapılar | Alüminyum CNC işleme | Robotik kol bağlantı elemanları, braketler |
| Yüksek mukavemetli iletim | alaşımlı çeliğin hassas işlenmesi | Şaftlar, bağlantı şaftları |
| Karmaşık yapı imalatı | 3 eksenli/5 eksenli CNC işleme | Kaynak torç bağlantı parçaları, düzensiz bileşenler |
| Yeni ekipman geliştirme | Hızlı CNC prototipleme | Standart dışı prototipler, test bileşenleri |
Otomatik kaynak ekipmanı bileşenleri, işlevlerine, malzemelerine ve işleme hassasiyetlerine dayalı çözümler gerektirir. Bu, yalnızca düşük işleme maliyetlerine odaklanırken ekipmanın gerçek çalışma gereksinimlerini göz ardı etmekten kaçınmaya yardımcı olur.
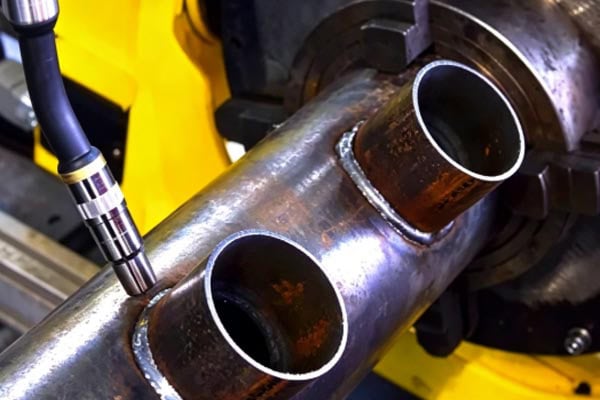
CNC işleme, otomatik kaynak ekipmanlarının üretim verimliliğini nasıl artırabilir?
Otomatik kaynak ekipmanları genellikle yüksek derecede özelleştirilebilir olduğundan, hem proje geliştirme süresi hem de parça teslim hızı, komple makinenin ilerlemesini etkileyebilir.
Ekipman Geliştirme ve Prototip Doğrulama Süreçlerini Hızlandırmak
Otomatik kaynak ekipmanlarının geliştirme aşamasında, fikstür yapıları, montaj pozisyonları ve hareket bileşenlerinin sıklıkla ayarlanması gerekir. Hızlı üretim yetenekleri, doğrulama döngüsünü kısaltabilir.
- Test parçaları, 3 boyutlu modellerden doğrudan işlenebilir.
- CNC işleme programları, tasarım değişikliklerinden sonra hızlı bir şekilde ayarlanabilir.
- Tamamlanan prototipler, test için doğrudan ekipmana monte edilebilir.
Bu, geliştirme ekiplerinin yapısal sorunları belirlemesine ve optimizasyonu daha hızlı tamamlamasına yardımcı olur.
Birden Fazla Bileşen Arasında Montaj Tutarlılığının Sağlanması
Otomatik kaynak sistemleri genellikle birlikte çalışması gereken birçok mekanik bileşen içerir. Bu nedenle, tek bir bileşenin yeterlilik belgesi, genel montajın sorunsuz bir şekilde gerçekleşeceğini garanti etmez.
- Bağlantı deliklerinin, montaj yüzeylerinin ve konumlandırma yapılarının kontrolüne odaklanın.
- Üretim partileri arasındaki boyut farklılıklarını azaltmak için standartlaştırılmış işleme programları kullanın.
- İlk numune onayını ve süreç içi denetimi sağlayarak üretim istikrarını koruyun.
- Parti bileşenleri için gerekli boyut kayıtlarını ve kalite izlenebilirliğini sağlayın.
İyi boyutsal tutarlılık, ekipman montajı, devreye alma ve yeniden işleme sürelerini azaltabilir.
Düşük Hacimli ve Toplu Siparişleri Destekleme
Otomatik kaynak ekipmanı bileşenleri genellikle birçok model ve farklı miktarlarda üretilir. CNC işleme, her bir bileşen için özel kalıplar gerektirmediğinden, geliştirme prototipleri ve düşük hacimli özelleştirilmiş üretim için daha uygundur. Halihazırda doğrulanmış yapılar için, standartlaştırılmış işleme programları daha sonraki seri üretimde de kullanılabilir; bu da ekipman üreticilerinin tedarik miktarlarını proje siparişlerine göre esnek bir şekilde ayarlamasına olanak tanır.
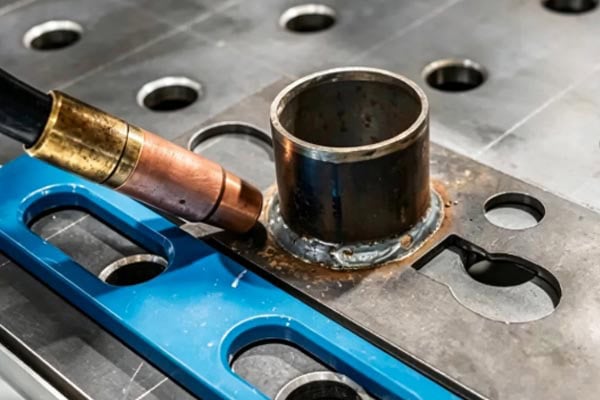
Otomatik Kaynak Ekipmanlarının Yaygın Bileşenleri için CNC İşleme Uygulamaları
Kaynak mekanizmalarından iş parçası konumlandırma sistemlerine kadar, CNC işleme, otomatik kaynak ekipmanlarında kullanılan çok çeşitli mekanik yapısal bileşenleri kapsayabilir.
Kaynak Torç Bağlantı Elemanları ve Robotik Kol Bağlantı Elemanları
Kaynak torcunun sabit bir konum ve hareket yolu koruması gerektiğinden, montaj bileşenlerinin belirli bir yapısal hassasiyet ve sağlamlık seviyesine sahip olması gerekir.
- Kaynak torç tutucuları, bağlantı blokları ve robotik kol montaj parçaları üretebilir.
- Farklı ekipman modelleri için özelleştirilmiş boyutları destekler.
- Montaj deliği konumları ve birleştirme yüzeyleri için hassas işleme olanağı sağlar.
Sağlam bağlantı yapıları, kaynak işlemi sırasında konum sapmalarını azaltabilir.
İş Parçası Bağlantı Elemanları ve Konumlandırma Bileşenleri
Kaynak işleminde kullanılan fikstürler ve konumlandırma mekanizmaları, iş parçasının doğru pozisyonda kalıp kalamayacağını doğrudan belirler ve otomatik kaynak ekipmanlarının önemli parçalarıdır.
- Konumlandırma bloklarının, fikstür tabanlarının, sıkıştırma bileşenlerinin ve diğer parçaların üretimini destekler.
- Bileşen yapıları, iş parçasının boyutlarına göre hızlı bir şekilde ayarlanabilir.
- Çeşitli iş parçası tipleri için özel fikstürler geliştirmeye uygundur.
Hassas sabitleme elemanları, ekipmanın tutarlı ve tekrarlanabilir konumlandırma doğruluğunu korumasına yardımcı olur.
Kılavuz Raylar, Braketler ve İletim Yapıları
Otomatik kaynak ekipmanlarındaki hareketli mekanizmalar uzun süreler boyunca tekrarlayan hareketler gerçekleştirir; bu da ilgili bileşenlerin montaj doğruluğu ve yapısal dayanıklılığı konusunda yüksek talepler oluşturur.
- Kılavuz ray bağlantı parçalarının, kayar tabla bağlantı elemanlarının ve ekipman braketlerinin işlenmesini destekler.
- Yük gereksinimlerine göre alüminyum, paslanmaz çelik veya alaşımlı çelik seçilebilir.
- Çok eksenli işleme yöntemiyle karmaşık montaj yapıları tamamlanabilir.
Güvenilir hareket yapıları, otomatik kaynak ekipmanlarının sürekli çalışması için destek sağlar.
Otomatik Kaynak Ekipmanları Bileşenleri İçin Tedarikçi Nasıl Seçilir?
Otomatik kaynak ekipmanı şirketleri, işleme ortağı seçerken işleme yetenekleri, kalite yönetimi ve proje koordinasyon becerileri temelinde kapsamlı bir değerlendirme yapmalıdır.
Tedarikçinin standart dışı hassas işleme yeteneklerine sahip olup olmadığını kontrol edin.
Otomatik kaynak ekipmanı bileşenleri nadiren tamamen standart parçalar olarak satın alınır, bu nedenle tedarikçilerin güçlü özelleştirilmiş işleme yeteneklerine sahip olmaları gerekir. Üç eksenli, dört eksenli ve beş eksenli CNC ekipmanları, farklı karmaşıklık seviyelerindeki bileşenleri kapsayabilir. Tedarikçilerin ayrıca alüminyum alaşımları, paslanmaz çelik ve alaşımlı çelik gibi yaygın malzemelerin işlenmesinde deneyime sahip olmaları gerekir. Ekipman ve teknik yetenekler ne kadar eksiksiz olursa, karmaşık çizimleri işlerken işleme kalitesini ve teslimat istikrarını korumak o kadar kolay olur.
Kalite kontrol sürecinin tamamlanıp tamamlanmadığını kontrol edin.
Otomatik kaynak ekipmanlarındaki temel bileşenler genellikle hassas montaj gerektirir; bu nedenle tedarikçileri değerlendirirken denetim yetenekleri önemli bir faktördür.
- Kritik boyutları, delik konumlarını ve montaj yüzeylerini inceleyin.
- Seri üretim risklerini azaltmak için ilk örnekleri onaylayın.
- Prototip ve seri üretim parçaları arasında tutarlılığı sağlayın.
Eksiksiz bir denetim süreci, montaj sırasında işleme sorunlarının ortaya çıkma olasılığını azaltabilir.
Tedarikçinin prototiplemeden seri üretime kadar olan süreci destekleyip destekleyemeyeceğini kontrol edin.
Ekipman projeleri ilerledikçe bileşen gereksinimleri sürekli değişmektedir. İdeal bir işleme tedarikçisi, geliştirme prototiplemesi, düşük hacimli deneme üretimi ve ardından seri üretim aşamalarını destekleyebilmeli, aynı zamanda DFM analizi ve yüzey işleme gibi destekleyici hizmetler de sunabilmelidir. Bu, farklı tedarikçiler arasındaki tekrarlanan iletişimi azaltır ve ekipman geliştirme ile üretim arasındaki geçişi daha verimli hale getirir.
Otomatik kaynak ekipmanlarının istikrarlı çalışması, güvenilir bileşen üretimine ve doğru montaj koordinasyonuna bağlıdır. TiRapid, otomatik kaynak ekipmanı bileşenleri için CNC hassas işleme hizmetleri sunarak, müşterilerinin otomatik ekipman bileşen tedarikini verimli bir şekilde tamamlamalarına yardımcı olmak için çizimlere ve 3D modellere dayalı hızlı prototipleme, düşük hacimli üretim ve seri üretim desteği sağlar.
















