
POM (โพลีออกซีเมทิลีน) เป็นพลาสติกวิศวกรรมทั่วไปที่มีความแข็ง ความทนทานต่อการสึกหรอ ความคงตัวของขนาด และความสามารถในการขึ้นรูปที่ดี นิยมใช้ในการผลิตเฟือง บูช ตัวเลื่อน ชิ้นส่วนนำทาง แหวนรอง ชิ้นส่วนกำหนดตำแหน่ง และชิ้นส่วนโครงสร้างทางกล ในการขึ้นรูป POM ด้วยเครื่อง CNC นอกจากการเลือกเครื่องมือ ความเร็วรอบแกนหมุน อัตราป้อน และความลึกของการตัดที่เหมาะสมแล้ว วิธีการใช้ลมอัดก็มีผลต่อผลลัพธ์การขึ้นรูปเช่นกัน สำหรับวัสดุพลาสติกเช่น POM โดยทั่วไปแล้วลมอัดไม่ได้ใช้เพื่อการระบายความร้อนแบบบังคับในความหมายดั้งเดิม แต่ส่วนใหญ่ใช้เพื่อกำจัดเศษวัสดุอย่างรวดเร็ว ลดการตัดซ้ำของเศษวัสดุ ช่วยระบายความร้อนออกจากบริเวณการขึ้นรูป และรักษาพื้นผิวของเครื่องมือและชิ้นงานให้สะอาด POM มีค่าการนำความร้อนที่แตกต่างจากโลหะอย่างมาก หากความร้อนที่เกิดขึ้นระหว่างการตัดไม่สามารถระบายออกได้ทันที ความร้อนจะสะสมอยู่รอบๆ เครื่องมือ เศษวัสดุ และบริเวณเฉพาะที่ของชิ้นงานได้ง่าย เมื่อเศษโลหะสะสมอยู่ในร่องกลึง รู หรือรอบๆ เครื่องมือ เครื่องมืออาจตัดเศษโลหะที่เกิดขึ้นแล้วซ้ำอีก ทำให้เกิดรอยขีดข่วน รอยขรุขระ และลวดลายที่ไม่สม่ำเสมอที่พื้นผิวที่ผ่านการกลึง
การระบายเศษวัสดุมีความสำคัญอย่างยิ่งสำหรับร่องลึก รูตัน ร่องแคบ และพื้นที่กัดต่อเนื่อง การใช้ลมอัดในปริมาณที่เหมาะสมสามารถเป่าเศษวัสดุออกจากตำแหน่งการตัดเฉือนได้ทันเวลา ทำให้เครื่องมือสามารถรักษาความสะอาดในการตัดได้ อย่างไรก็ตาม การใช้ลมอัดมากเกินไปไม่ได้ดีเสมอไปสำหรับการตัดเฉือน CNC ที่ทำจากพลาสติกโพลียูรีเทน (POM) กระแสลมที่แรงเกินไปอาจทำให้เศษพลาสติกน้ำหนักเบาจำนวนมากกระจายไปทั่วเครื่องมือและรอบๆ บริเวณการตัดเฉือน และอาจส่งผลกระทบต่อสภาพแวดล้อมการทำงานด้วย สำหรับชิ้นส่วนที่มีความแม่นยำสูง จำเป็นต้องกำหนดปริมาณลมที่เหมาะสมโดยพิจารณาจากขนาดของเครื่องมือ พารามิเตอร์การตัด โครงสร้างของชิ้นส่วน และลักษณะของเศษวัสดุ กุญแจสำคัญในการใช้ลมอัดอย่างถูกต้องคือการกำจัดเศษวัสดุออกจากบริเวณการตัดและลดผลกระทบซ้ำๆ ของความร้อนและเศษวัสดุในระหว่างการตัดเฉือน
เหตุใดอากาศอัดจึงเหมาะสมสำหรับการขึ้นรูปชิ้นงานด้วยเครื่อง CNC จากวัสดุ POM?
ช่วยกำจัดเศษพลาสติกได้อย่างรวดเร็ว
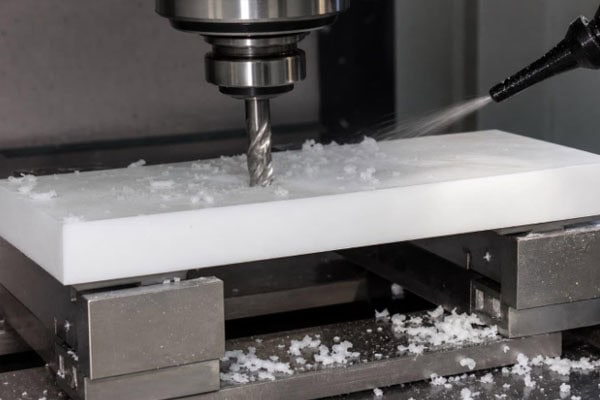
เศษวัสดุที่เกิดขึ้นระหว่างการตัดเฉือนด้วยเครื่องจักร POM มักมีน้ำหนักเบาและสามารถติดอยู่ระหว่างเครื่องมือและชิ้นงานได้ง่ายในระหว่างการกัดอย่างต่อเนื่อง หากไม่กำจัดเศษวัสดุออกทันที เครื่องมืออาจสัมผัสกับเศษวัสดุเหล่านั้นอีกครั้ง ส่งผลให้เกิดการตัดซ้ำ การใช้ลมเป่าอัดไปยังบริเวณการตัดเฉือนผ่านหัวฉีดจะช่วยกำจัดเศษวัสดุที่เกิดขึ้นได้ทันท่วงที โดยเฉพาะอย่างยิ่งในระหว่างการกัดร่อง การเจาะรู และการกัดรูปทรงที่ซับซ้อน สำหรับโครงสร้างร่องลึกและร่องแคบ การจัดทิศทางการไหลของอากาศอย่างเหมาะสมจะช่วยให้เศษวัสดุออกจากบริเวณที่จำกัดได้ง่ายขึ้น
ช่วยลดรอยขีดข่วนบนพื้นผิวที่ผ่านการกลึงซึ่งเกิดจากเศษโลหะ
โดยทั่วไปแล้ว พื้นผิวที่ผ่านการกลึงของ POM จำเป็นต้องรักษาความเรียบในระดับหนึ่ง หากมีเศษวัสดุสะสมอยู่ใกล้เส้นทางการเคลื่อนที่ของเครื่องมือ เครื่องมืออาจนำเศษวัสดุไปตามพื้นผิวชิ้นงานในระหว่างการเคลื่อนที่ ทำให้เกิดรอยขีดข่วนเล็กๆ การเป่าลมแรงดันสูงอย่างต่อเนื่องและเหมาะสมสามารถช่วยป้องกันเศษวัสดุไม่ให้ไปติดกับพื้นผิวที่ผ่านการกลึงแล้ว สำหรับชิ้นส่วน POM ที่ต้องการรูปลักษณ์ที่สวยงามสูง โดยเฉพาะอย่างยิ่งชิ้นส่วนเลื่อนที่มีความแม่นยำสูง พื้นผิวสำหรับกำหนดตำแหน่ง และพื้นผิวประกบกัน ฟังก์ชันการระบายเศษวัสดุนี้จึงมีความสำคัญอย่างยิ่ง
ช่วยระบายความร้อนจากการตัด
อากาศอัดไม่สามารถทดแทนวิธีการระบายความร้อนแบบมืออาชีพได้ แต่กระแสลมความเร็วสูงสามารถช่วยระบายความร้อนที่เกิดขึ้นในบริเวณการตัดได้บางส่วน เมื่อเครื่องมือทำการตัดเฉือนวัสดุ POM อย่างต่อเนื่อง กระแสลมสามารถช่วยลดการสะสมความร้อนเฉพาะจุดบนพื้นผิวของเครื่องมือและชิ้นงานได้ สำหรับชิ้นส่วน POM ที่ผ่านการตัดเฉือนอย่างต่อเนื่องเป็นเวลานาน การใช้อากาศอัดอย่างเหมาะสมสามารถลดความร้อนจากการเสียดสีระหว่างเศษวัสดุและเครื่องมือได้ ซึ่งจะช่วยลดโอกาสการเปลี่ยนแปลงขนาดหรือความผิดปกติของพื้นผิวที่เกิดจากการเพิ่มขึ้นของอุณหภูมิเฉพาะจุดในพลาสติก
หน้าที่ของอากาศอัดในการตัดเฉือนวัสดุ POM ด้วยเครื่อง CNC คืออะไร?
หน้าที่หลักของอากาศอัดในการขึ้นรูปชิ้นงานด้วยเครื่องจักร POM คือการระบายเศษวัสดุและการระบายความร้อนเสริม ประสิทธิภาพอาจแตกต่างกันไปขึ้นอยู่กับโครงสร้างของชิ้นงานและขั้นตอนการขึ้นรูป
การระบายเศษวัสดุส่งผลโดยตรงต่อคุณภาพการตัดเฉือน
หากเศษโลหะจากการตัดเฉือน (POM) ตกค้างอยู่ในบริเวณการตัดเฉือนอย่างต่อเนื่อง เครื่องมืออาจไม่สามารถรักษาการตัดที่เสถียรได้ โดยเฉพาะอย่างยิ่งเมื่อทำการกัดร่องลึก เศษโลหะอาจถูกอัดแน่นอยู่ที่ก้นร่องและเสียดสีกับพื้นผิวซ้ำๆ ขณะที่เครื่องมือเคลื่อนที่ การใช้ลมเป่าอัดอย่างเหมาะสมสามารถเป่าเศษโลหะออกจากก้นร่อง รูเปิด และบริเวณรอบๆ เครื่องมือ ทำให้เศษโลหะที่เกิดขึ้นใหม่สามารถออกจากบริเวณการตัดเฉือนได้อย่างรวดเร็ว ซึ่งไม่เพียงแต่ช่วยปรับปรุงการระบายเศษโลหะ แต่ยังช่วยลดการสัมผัสระหว่างเศษโลหะกับพื้นผิวชิ้นงานอีกด้วย
ช่วยลดการเกิดเสี้ยนและการละลาย
ในระหว่างการตัดเฉือนด้วยเครื่องจักร POM หากเครื่องมือสึกหรอหรือเกิดความร้อนจากการตัดมากเกินไป อาจเกิดครีบ รอยแตก หรือแม้แต่การอ่อนตัวเฉพาะจุดตามขอบวัสดุได้ อากาศอัดสามารถช่วยลดความร้อนในบริเวณการตัดเฉือนและลดการตัดซ้ำของเศษวัสดุ ซึ่งสามารถปรับปรุงคุณภาพของขอบได้ในระดับหนึ่ง อย่างไรก็ตาม ควรทราบว่าครีบไม่ได้เกิดจากอุณหภูมิเพียงอย่างเดียว ความคมของเครื่องมือ รูปทรงของเครื่องมือ อัตราป้อน ความลึกของการตัด และทิศทางการตัดเฉือน ล้วนส่งผลต่อการเกิดครีบ อากาศอัดเป็นเพียงมาตรการเสริมและไม่สามารถทดแทนเครื่องมือและพารามิเตอร์การตัดเฉือนที่เหมาะสมได้
ช่วยให้เครื่องมือสะอาดอยู่เสมอ
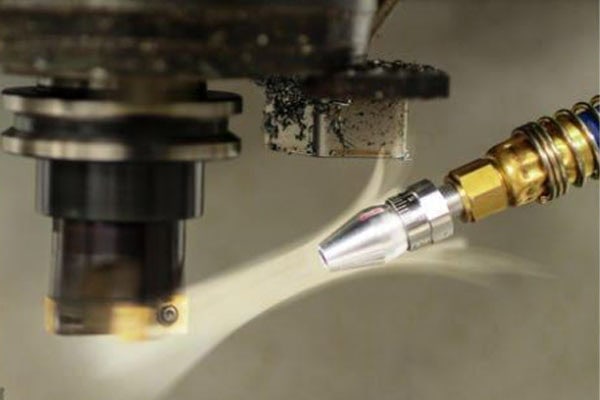
เศษโลหะจากกระบวนการผลิต (POM) อาจเกาะติดกับคมตัดหรือรอบๆ ตัวจับยึดเครื่องมือ เมื่อเศษโลหะสะสมมากขึ้นเรื่อยๆ อาจส่งผลกระทบต่อประสิทธิภาพการตัดของเครื่องมือได้ การใช้ลมเป่าสามารถกำจัดเศษโลหะขนาดเล็กที่อยู่รอบๆ เครื่องมือได้อย่างต่อเนื่อง ทำให้เครื่องมือสะอาดอยู่เสมอ สำหรับการตัดเฉือนอย่างต่อเนื่องและเครื่องจักรที่มีการเปลี่ยนเครื่องมืออัตโนมัติ การรักษาพื้นที่การตัดเฉือนให้สะอาดจะช่วยลดโอกาสที่เศษโลหะจะเข้าไปในอุปกรณ์จับยึดและชิ้นส่วนเคลื่อนที่อื่นๆ ได้
ควรพิจารณาอะไรบ้างเมื่อใช้ลมอัดในการกลึง POM?
แม้ว่าลมอัดจะช่วยระบายเศษวัสดุได้ดี แต่ก็ยังจำเป็นต้องปรับให้เหมาะสมกับวัสดุ POM และสภาวะการตัดเฉือน ทิศทางการไหลของอากาศ แรงดัน และตำแหน่งของหัวฉีด ล้วนส่งผลต่อผลลัพธ์สุดท้ายได้
ต้องปรับทิศทางหัวฉีดให้เหมาะสม
หัวฉีดไม่ควรเป่าลมตรงไปยังจุดศูนย์กลางของเครื่องมือโดยตรง แต่ควรปรับตำแหน่งของหัวฉีดให้เหมาะสมกับทิศทางการหมุนของเครื่องมือ ตำแหน่งการตัดเฉือน และทิศทางการเคลื่อนที่ของเศษวัสดุ สำหรับการตัดเฉือนร่องลึก สามารถเป่าลมเข้าไปในร่องเพื่อพัดเศษวัสดุออกทางช่องเปิดของร่องได้ สำหรับการตัดเฉือนพื้นผิวเรียบ สามารถเป่าลมไปยังบริเวณที่อยู่ห่างจากพื้นผิวที่กำลังตัดเฉือนได้ หากทิศทางของหัวฉีดไม่เหมาะสม เศษวัสดุอาจถูกพัดกลับเข้าไปในบริเวณที่กำลังตัดเฉือน ทำให้ประสิทธิภาพในการระบายเศษวัสดุลดลง
แรงดันลมไม่ควรสูงเกินไป
เศษโลหะ POM มีน้ำหนักเบา ดังนั้นโดยทั่วไปจึงไม่จำเป็นต้องใช้แรงลมสูงมากนักในการกำจัด แรงดันลมที่มากเกินไปอาจทำให้เศษโลหะกระจายไปทั่ว ทำให้ต้องทำความสะอาดมากขึ้น และอาจทำให้เศษโลหะขนาดเล็กเข้าไปในรางนำของเครื่องมือ อุปกรณ์จับยึด และส่วนประกอบอื่นๆ ได้ สถานที่ผลิตควรเลือกความแรงของกระแสลมที่เหมาะสมตามขนาดของเครื่องมือ ความเร็วในการตัด และลักษณะของเศษโลหะ เกณฑ์หลักควรอยู่ที่ว่าสามารถกำจัดเศษโลหะได้อย่างรวดเร็วหรือไม่ มากกว่าที่จะมุ่งเน้นแต่การเพิ่มแรงดันลมเพียงอย่างเดียว
ต้องใช้ร่วมกับเครื่องมือและพารามิเตอร์ที่เหมาะสม
หากเครื่องมือสึกหรออย่างรุนแรงแล้ว การเพิ่มแรงดันลมไม่สามารถปรับปรุงพื้นผิวที่ผ่านการกลึงได้อย่างมีนัยสำคัญ การกลึงด้วยเครื่องจักร POM จำเป็นต้องใช้เครื่องมือที่คมและควบคุมความเร็วรอบแกนหมุน อัตราการป้อน และความลึกของการตัดอย่างเหมาะสม
เครื่องมือที่คม: ช่วยลดการอัดตัวของวัสดุและลดแรงต้านในการตัด
พารามิเตอร์ที่เหมาะสม: ลดความร้อนและการสั่นสะเทือนที่ไม่จำเป็นขณะตัด
การระบายเศษวัสดุอย่างราบรื่น: ป้องกันไม่ให้เศษวัสดุเข้าไปในบริเวณตัดซ้ำๆ
การไหลเวียนของอากาศที่เหมาะสม: ช่วยให้เศษวัสดุออกจากตำแหน่งการตัดเฉือนได้อย่างรวดเร็ว
คำถามที่พบบ่อย (FAQs)
ถาม: จำเป็นต้องใช้ลมอัดสำหรับการตัดเฉือนชิ้นงานด้วยเครื่อง CNC หรือไม่?
ไม่จำเป็นเสมอไป การใช้ลมอัดนั้นขึ้นอยู่กับโครงสร้างของชิ้นงาน วิธีการตัดเฉือน ลักษณะของเศษโลหะ และสภาพของอุปกรณ์ สำหรับการตัดเฉือนพื้นผิวเรียบแบบง่ายๆ การระบายเศษโลหะอาจไม่ใช่ปัญหาใหญ่ แต่สำหรับร่องลึก การเจาะรู และการตัดเฉือนรูปทรงที่ซับซ้อน ลมอัดมักจะมีประโยชน์มากกว่า
ถาม: อากาศอัดสามารถใช้แทนน้ำมันหล่อเย็นได้หรือไม่?
ทั้งสองอย่างไม่สามารถถือว่าเทียบเท่ากันได้โดยตรง อากาศอัดส่วนใหญ่ใช้สำหรับการดูดเศษโลหะและการระบายความร้อนเสริม ในขณะที่น้ำมันหล่อเย็นยังมีหน้าที่อื่นๆ เช่น การหล่อลื่นและการระบายความร้อน การจำเป็นต้องใช้น้ำมันหล่อเย็นในการตัดเฉือนวัสดุ POM หรือไม่นั้น ควรพิจารณาจากเกรดของวัสดุ ประเภทของเครื่องมือ และข้อกำหนดของชิ้นงาน สำหรับการใช้งานตัดเฉือน CNC วัสดุ POM ทั่วไปหลายๆ กรณี การตัดเฉือนแบบแห้งร่วมกับการดูดเศษโลหะด้วยอากาศอัดก็สามารถตอบสนองความต้องการได้
ถาม: การขึ้นรูปชิ้นงานด้วยวัสดุ POM จะได้ผลลัพธ์ที่ดีกว่าหรือไม่ เมื่อแรงดันลมสูงขึ้น?
ไม่ การเป่าลมมากเกินไปไม่ได้ช่วยเพิ่มความแม่นยำในการตัดเฉือนโดยอัตโนมัติ ตรงกันข้าม มันอาจทำให้เศษวัสดุฟุ้งกระจายและเข้าไปภายในเครื่องจักรได้
Iบทสรุป
เมื่อทำการตัดเฉือนวัสดุ POM ด้วยเครื่อง CNC หน้าที่หลักของอากาศอัดคือการช่วยกำจัดเศษวัสดุและช่วยลดความร้อนเฉพาะจุดในบริเวณที่ทำการตัดเฉือน เศษวัสดุ POM มีน้ำหนักเบาและสามารถติดอยู่รอบๆ เครื่องมือได้ง่ายในระหว่างการกัดอย่างต่อเนื่อง การกัดร่องลึก และการเจาะรู หากไม่กำจัดเศษวัสดุออกอย่างรวดเร็ว เศษวัสดุอาจถูกพัดกลับเข้าไปในบริเวณที่ตัดเฉือนโดยเครื่องมือ ทำให้เกิดแรงเสียดทานกับพื้นผิวที่ตัดเฉือนไปแล้ว ในขณะเดียวกันก็เพิ่มการสัมผัสระหว่างเครื่องมือกับเศษวัสดุ การใช้อากาศอัดอย่างเหมาะสมสามารถทำให้เศษวัสดุออกจากชิ้นงานและเครื่องมือได้เร็วขึ้น จึงช่วยปรับปรุงความสะอาดของบริเวณที่ทำการตัดเฉือน สำหรับชิ้นส่วนพลาสติก POM อากาศอัดยังช่วยระบายความร้อนได้ในระดับหนึ่ง การไหลของอากาศสามารถระบายความร้อนจากการตัดบางส่วนและลดการสะสมความร้อนอย่างต่อเนื่องจากเศษวัสดุและเครื่องมือในบริเวณเฉพาะจุด อย่างไรก็ตาม ควรเข้าใจว่าอากาศอัดไม่ใช่ปัจจัยเดียวที่กำหนดคุณภาพการตัดเฉือน ความคมของเครื่องมือ พารามิเตอร์การตัด ความเสถียรของการจับยึด และลักษณะการระบายเศษวัสดุของโครงสร้างชิ้นส่วน ล้วนส่งผลต่อผลลัพธ์สุดท้าย
ในระหว่างการผลิต ควรเลือกตำแหน่งหัวฉีดและทิศทางการไหลของอากาศที่เหมาะสมตามโครงสร้างของชิ้นส่วน POM การตัดเฉือนพื้นผิวเรียบแบบง่ายๆ สามารถใช้วิธีการกำจัดเศษวัสดุพื้นฐานได้ ในขณะที่ร่องลึก ร่องแคบ รูลึก และรูปทรงที่ซับซ้อน จำเป็นต้องให้ความสำคัญมากขึ้นว่าการไหลของอากาศสามารถเข้าถึงบริเวณที่ตัดได้จริงหรือไม่ ไม่ควรเพิ่มแรงดันอากาศโดยไม่จำเป็น ควรใช้ปริมาณลมที่เพียงพอในการกำจัดเศษวัสดุอย่างรวดเร็วก็เพียงพอแล้ว สำหรับชิ้นส่วน POM ที่ต้องการความแม่นยำสูง ควรประเมินผลการตัดเฉือนผ่านการตรวจสอบขนาดและคุณภาพพื้นผิวด้วย ดังนั้น อากาศอัดจึงเป็นวิธีการช่วยตัดเฉือนที่ใช้งานได้จริงในการตัดเฉือน POM ด้วยเครื่อง CNC การใช้งานอย่างเหมาะสมสามารถปรับปรุงการกำจัดเศษวัสดุ ลดการตัดซ้ำของเศษวัสดุ ช่วยระบายความร้อน และรักษาความสะอาดของบริเวณเครื่องมือและชิ้นงาน เมื่อใช้อากาศอัดร่วมกับเครื่องมือที่คม พารามิเตอร์การตัดที่เหมาะสม และการจับยึดที่มั่นคง จะช่วยให้ได้ชิ้นส่วนพลาสติก POM ที่มีขนาดคงที่และพื้นผิวเรียบเนียนยิ่งขึ้น
















