
การกลึงใบพัดคือกระบวนการผลิตหรือตกแต่งใบพัด ดุม เพลา และส่วนประกอบยึดต่างๆ เพื่อให้ได้ขนาดและพื้นผิวตามที่กำหนด เนื่องจากใบพัดมีรูปทรงบิดเบี้ยว ความโค้งที่แปรผัน และการเปลี่ยนผ่านที่ซับซ้อน ความแม่นยำในการกลึงจึงส่งผลโดยตรงต่อรูปทรงเรขาคณิต ความสมดุล และความพอดีของการประกอบ การกัด CNC โดยเฉพาะอย่างยิ่งการกลึง 5 แกน ถูกนำมาใช้กันอย่างแพร่หลายเพื่อควบคุมคุณสมบัติที่ซับซ้อนเหล่านี้
คู่มือนี้อธิบายวิธีการขึ้นรูปใบพัด วัสดุที่เหมาะสม และกระบวนการผลิต CNC อย่างครบถ้วน นอกจากนี้ยังครอบคลุมถึงความแตกต่างระหว่างการขึ้นรูปด้วยเครื่อง CNC และการขึ้นรูปด้วยมือ การวางแผนเส้นทางการตัด การวัดระยะห่างของใบพัด ความท้าทายในการขึ้นรูป การตรวจสอบขนาด และการควบคุมคุณภาพ
การกลึงใบพัดคืออะไร?
การกลึงใบพัดเป็นกระบวนการผลิตที่มีความแม่นยำสูง โดยการกำจัดวัสดุออกจากชิ้นงานหล่อ ชิ้นงานตีขึ้นรูป หรือชิ้นงานแข็ง เพื่อสร้างพื้นผิวใบพัด คุณลักษณะของดุม และรูปทรงการติดตั้งตามที่กำหนด กระบวนการนี้ใช้การกลึง CNC การกัด การกลึงหลายแกน และการตกแต่งขั้นสุดท้ายอย่างควบคุม เพื่อให้ได้ความแม่นยำของขนาดและพื้นผิวตามที่ต้องการ
ส่วนประกอบหลักของใบพัดและรูปทรงของใบพัด
ใบพัดประกอบด้วยส่วนต่างๆ หลักๆ คือ ใบพัดแต่ละใบและแกนกลาง คุณลักษณะสำคัญของใบพัด ได้แก่ หน้าสัมผัสแรงดัน หน้าสัมผัสดูด ขอบหน้า ขอบหลัง ส่วนโค้งที่โคนใบ และปลายใบ แกนกลางมีส่วนเชื่อมต่อที่ใช้ต่อชุดใบพัดเข้ากับเพลาหรือระบบขับเคลื่อน
รูปทรงเรขาคณิตของใบพัดอธิบายได้โดยใช้เส้นผ่านศูนย์กลาง ระยะห่างระหว่างใบพัด ความยาวคอร์ด การกระจายความหนา มุมคายเศษ และความเอียง พารามิเตอร์เหล่านี้เป็นตัวกำหนดว่าใบพัดมีปฏิสัมพันธ์กับของเหลวโดยรอบอย่างไร และภาระทางกลถูกถ่ายทอดไปยังดุมใบพัดอย่างไร
สำหรับการขึ้นรูปชิ้นงาน บริเวณโคนใบมีดและพื้นผิวโค้งเป็นส่วนที่ท้าทายอย่างยิ่ง ความโค้งที่เปลี่ยนแปลงไปและการเข้าถึงเครื่องมือที่จำกัด ทำให้จำเป็นต้องใช้รูปทรงเรขาคณิต CAD ที่แม่นยำ การยึดชิ้นงานที่มั่นคง และการวางแผนขั้นตอนการตกแต่งอย่างรอบคอบ
มุมและรูปทรงของใบพัดส่งผลต่อประสิทธิภาพอย่างไร?
ระยะพิทช์ของใบพัด คือระยะทางตามแนวแกนตามทฤษฎีที่ใบพัดเคลื่อนที่ไปในหนึ่งรอบโดยไม่เกิดการลื่นไถล ส่วนรูปทรงของใบพัด อธิบายถึงรูปร่างและความหนาของแต่ละส่วน ทั้งสองอย่างมีอิทธิพลต่อการสร้างแรงขับ การรับน้ำหนักทางอุทกพลศาสตร์ พฤติกรรมการเกิดโพรงอากาศ และการสั่นสะเทือน
ที่รัศมีค่าหนึ่ง ระยะห่างเชิงเรขาคณิตจะสัมพันธ์กับมุมระยะห่างเฉพาะที่ ใบพัดแต่ละส่วนอาจมีมุมระยะห่างที่แตกต่างกัน แม้ว่าใบพัดจะถูกออกแบบให้มีระยะห่างคงที่โดยประมาณก็ตาม
ข้อผิดพลาดในการผลิตอาจทำให้มุมใบพัดหรือการกระจายความหนาในแต่ละจุดเปลี่ยนแปลงไป ความแตกต่างเหล่านี้อาจส่งผลต่อการไหลและการรับน้ำหนักที่ตั้งใจไว้ ดังนั้นการสร้างรูปทรงใบพัดที่แม่นยำจึงมีความสำคัญต่อประสิทธิภาพการทำงานของใบพัดที่สม่ำเสมอ
ชิ้นส่วนใบพัดใดบ้างที่สามารถขึ้นรูปด้วยเครื่อง CNC ได้?
การขึ้นรูปด้วยเครื่อง CNC สามารถผลิตหรือตกแต่งใบพัด ดุม เพลา รูเพลา ข้อต่อ เพลา และชิ้นส่วนต้นแบบที่เลือกได้ กระบวนการที่เหมาะสมจะขึ้นอยู่กับขนาดของชิ้นส่วน วัสดุ ความซับซ้อนของพื้นผิว และว่างานนั้นเป็นชิ้นส่วนใหม่หรือชิ้นส่วนหล่อที่มีอยู่แล้ว
โดยทั่วไปแล้ว การกัด CNC จะใช้สำหรับพื้นผิวใบมีดที่ซับซ้อน ในขณะที่การกลึงและการเจาะ CNC มักเหมาะสำหรับชิ้นส่วนที่มีการหมุน
ใบพัดและดุมใบพัดเรือ
ใบพัดและดุมใบพัดเรือเป็นตัวอย่างสำคัญของการใช้เครื่องจักร CNC ที่มีความแม่นยำสูง ใบพัดที่หล่อขึ้นอาจต้องมีการกำจัดวัสดุออกไปเป็นจำนวนมากก่อนที่รูปทรงใบพัดและพื้นผิวการติดตั้งจะตรงตามแบบที่ออกแบบไว้
การขึ้นรูปใบมีดเกี่ยวข้องกับพื้นผิวรับแรงกด พื้นผิวดูดกลับ การเปลี่ยนผ่านที่โคนใบมีด และขอบด้านนอก เนื่องจากพื้นผิวเหล่านี้มีความโค้งแตกต่างกัน จึงต้องควบคุมทิศทางการวางเครื่องมือเพื่อหลีกเลี่ยงการรบกวนและข้อผิดพลาดของรูปทรงที่ไม่ต้องการ
โดยปกติแล้วดุมล้อจะต้องมีการกลึงหน้าตัด รูเจาะ ร่อง หรือคุณลักษณะการกำหนดตำแหน่งอื่นๆ การกำหนดแกนของดุมล้ออย่างแม่นยำจะช่วยให้ได้จุดอ้างอิงที่เชื่อถือได้สำหรับการทำงานของใบพัดในขั้นตอนต่อไปและการตรวจสอบขั้นสุดท้าย
เพลาใบพัดและจุดเชื่อมต่อ
เพลาใบพัดเป็นชิ้นส่วนที่หมุนเป็นหลัก ทำให้การกลึง CNC เหมาะสำหรับการผลิตเพลาที่มีเส้นผ่านศูนย์กลาง บ่า เกลียว ความเรียว และส่วนต่อประสานกับแบริ่ง
องค์ประกอบการติดตั้งอาจรวมถึงร่องลิ่ม หน้าแปลน รูสลักเกลียว และพื้นผิวสัมผัสที่มีความแม่นยำสูง องค์ประกอบเหล่านี้ต้องผลิตให้สอดคล้องกับการออกแบบข้อต่อและการเชื่อมต่อเพลาที่เลือกไว้
ข้อกำหนดที่สำคัญที่สุดคือความพอดีและการจัดแนวที่เหมาะสม ใบมีดที่ผ่านการกลึงอย่างแม่นยำไม่สามารถชดเชยรูตรงกลางหรือส่วนต่อประสานของเพลาที่ก่อให้เกิดความเยื้องศูนย์ที่ไม่สามารถยอมรับได้หรือปัญหาในการประกอบได้
ใบพัดสั่งทำพิเศษและชิ้นส่วนต้นแบบ
สามารถผลิตใบพัดแบบกำหนดเองและชิ้นส่วนต้นแบบด้วยเครื่อง CNC ได้เมื่อแบบที่มีอยู่ไม่เหมาะสมหรือจำเป็นต้องประเมินรูปทรงเรขาคณิตใหม่ ตัวอย่างเช่น ใบพัดขนาดเล็ก ใบพัดทดลอง ชิ้นส่วนจำลอง และส่วนเชื่อมต่อทางกลแบบพิเศษ
การขึ้นรูปโดยตรงจากวัสดุแข็งอาจเหมาะสมสำหรับชิ้นงานต้นแบบหรือชิ้นส่วนขนาดเล็ก เนื่องจากช่วยหลีกเลี่ยงข้อกำหนดด้านเครื่องมือบางอย่างที่เกี่ยวข้องกับการหล่อ อย่างไรก็ตาม การใช้ประโยชน์จากวัสดุและเวลาในการขึ้นรูปอาจสูงขึ้นอย่างมาก
ต้นแบบควรจำลองคุณสมบัติการใช้งานที่ต้องการได้อย่างแม่นยำ แทนที่จะเพียงแค่มีลักษณะคล้ายกับชิ้นส่วนสุดท้าย ข้อพิจารณาที่สำคัญ ได้แก่ ความหนาของใบมีด ความแม่นยำในการติดตั้ง สภาพพื้นผิว และความเข้ากันได้กับวิธีการตรวจสอบที่วางแผนไว้
วัสดุใดบ้างที่ใช้ในการผลิตใบพัดเครื่องบิน?
วัสดุที่ใช้ในการผลิตใบพัดเครื่องบินโดยทั่วไป ได้แก่ นิกเกิล-อะลูมิเนียมบรอนซ์ แมงกานีสบรอนซ์ สแตนเลส โลหะผสมอะลูมิเนียม และโลหะผสมไทเทเนียมบางชนิด การเลือกใช้วัสดุขึ้นอยู่กับความต้านทานการกัดกร่อน ความแข็งแรง ประสิทธิภาพการทนต่อความล้า น้ำหนัก สภาพแวดล้อมการใช้งาน และต้นทุนการผลิต
ใบพัดเรือเดินทะเลมักใช้โลหะผสมที่มีทองแดงเป็นส่วนประกอบหลัก เนื่องจากให้คุณสมบัติที่ผสมผสานกันอย่างลงตัวระหว่างความต้านทานการกัดกร่อนและสมรรถนะเชิงกล วัสดุอื่นๆ อาจเหมาะสมกว่าสำหรับงานขนาดเล็ก งานเฉพาะทาง หรือการใช้งานที่ไม่เกี่ยวข้องกับการเดินเรือ
โลหะผสมบรอนซ์และทองแดงสำหรับใบพัดเรือ
โลหะผสมนิกเกิล-อะลูมิเนียมบรอนซ์ถูกนำมาใช้กันอย่างแพร่หลายในระบบขับเคลื่อนทางทะเล เนื่องจากมีคุณสมบัติทนทานต่อการกัดกร่อนได้ดี ควบคู่ไปกับความแข็งแรงและความทนทาน นอกจากนี้ โลหะผสมแมงกานีสบรอนซ์และโลหะผสมทองแดงที่เกี่ยวข้องก็ถูกนำมาใช้ในการผลิตใบพัดเรือเช่นกัน
วัสดุเหล่านี้มักถูกจัดส่งในรูปของชิ้นส่วนหล่อ แผนการกลึงต้องคำนึงถึงสภาพของวัสดุ ค่าเผื่อการหล่อ ข้อบกพร่องที่อาจเกิดขึ้นบนพื้นผิว และรูปทรงเรขาคณิตของใบมีดที่เสร็จสมบูรณ์
ควรเลือกพารามิเตอร์การตัดและเครื่องมือให้เหมาะสมกับโลหะผสมแต่ละชนิด แม้แต่โลหะผสมทองแดงที่มีคุณสมบัติใกล้เคียงกันก็อาจแตกต่างกันในด้านความแข็ง พฤติกรรมการตัด และการสึกหรอของเครื่องมือ ดังนั้นจึงไม่ควรใช้กลยุทธ์การตัดเฉือนแบบเดียวกันกับโลหะผสมบรอนซ์ทุกเกรดโดยอัตโนมัติ
เหล็กกล้าไร้สนิม โลหะผสมอะลูมิเนียม และโลหะผสมไทเทเนียม
เหล็กกล้าไร้สนิมอาจถูกเลือกใช้สำหรับใบพัดหรือชิ้นส่วนที่เกี่ยวข้อง หากความแข็งแรง ความต้านทานการกัดกร่อน หรือข้อกำหนดการใช้งานเหมาะสม เงื่อนไขการกลึงขึ้นอยู่กับเกรดของเหล็กกล้าไร้สนิมแต่ละชนิด
โลหะผสมอะลูมิเนียมมีความหนาแน่นต่ำและสามารถขึ้นรูปได้ค่อนข้างง่าย ทำให้เป็นที่น่าสนใจสำหรับต้นแบบและชิ้นส่วนน้ำหนักเบาบางประเภท อย่างไรก็ตาม ความเหมาะสมสำหรับการใช้งานในทะเลจะต้องได้รับการประเมินโดยพิจารณาจากความต้านทานการกัดกร่อน การรับแรงทางกล และการสัมผัสกับสภาพแวดล้อม
โลหะผสมไทเทเนียมมีความแข็งแรงจำเพาะสูงและทนต่อการกัดกร่อนในสภาพแวดล้อมบางอย่าง แต่มีราคาแพงกว่าและยากต่อการขึ้นรูป ความร้อนจากการตัด การสึกหรอของเครื่องมือ และความสมบูรณ์ของพื้นผิวต้องได้รับการควบคุมอย่างระมัดระวัง
คุณสมบัติของวัสดุมีผลต่อความสามารถในการขึ้นรูปอย่างไร?
คุณสมบัติของวัสดุมีผลต่อแรงตัด การสึกหรอของเครื่องมือ ผิวสำเร็จ การเกิดเศษ และเวลาในการตัดเฉือน ความแข็งเพียงอย่างเดียวไม่เพียงพอที่จะคาดการณ์ได้ว่าวัสดุที่ใช้ทำใบพัดจะตัดเฉือนได้ง่ายหรือไม่
ค่าการนำความร้อน การแข็งตัวจากการทำงาน องค์ประกอบของโลหะผสม และโครงสร้างจุลภาค สามารถส่งผลต่อกระบวนการขึ้นรูปชิ้นงานได้ นอกจากนี้ ชิ้นงานหล่ออาจมีความแปรผันในส่วนของระยะเผื่อการขึ้นรูปหรือสภาพวัสดุเฉพาะจุดได้
ตัวอย่างการเปรียบเทียบวัสดุที่มีประโยชน์คือ:
| วัสดุ | ข้อได้เปรียบหลัก | การพิจารณาการกลึง | แอพลิเคชันทั่วไป |
| นิกเกิล-อะลูมิเนียมบรอนซ์ | ความต้านทานการกัดกร่อนทางทะเล | การสึกหรอของเครื่องมือและความแปรปรวนของการหล่อ | ใบพัดเรือ |
| แมงกานีสบรอนซ์ | ความแข็งแรงและการใช้งานบริการทางทะเล | พฤติกรรมการตัดที่ขึ้นอยู่กับโลหะผสม | ใบพัดเรือ |
| เหล็กกล้าไร้สนิม | ความแข็งแรงและความต้านทานการกัดกร่อน | ความร้อนและการขึ้นรูปด้วยการทำงาน | ใบพัดและเพลาเฉพาะทาง |
| อลูมิเนียม | น้ำหนักเบาและสามารถขึ้นรูปได้ดี | รอยขรุขระและการบิดเบี้ยวที่อาจเกิดขึ้น | ต้นแบบและชิ้นส่วนน้ำหนักเบา |
| โลหะผสมไทเทเนียม | ความแข็งแรงจำเพาะสูง | ความร้อนสะสมและการสึกหรอของเครื่องมือ | ส่วนประกอบเฉพาะทาง |
การเลือกใช้วัสดุควรเป็นไปตามข้อกำหนดด้านการออกแบบและการใช้งานที่ได้รับการอนุมัติเสมอ ไม่ใช่พิจารณาจากความสะดวกในการกลึงเพียงอย่างเดียว
การผลิตใบพัดด้วยเครื่อง CNC และการผลิตใบพัดด้วยมือแตกต่างกันอย่างไร?
การผลิตใบพัดด้วยเครื่อง CNC ใช้การเคลื่อนที่ของเครื่องมือที่ตั้งโปรแกรมไว้เพื่อสร้างรูปทรงใบพัดที่สม่ำเสมอ ในขณะที่การผลิตด้วยมือต้องอาศัยการควบคุมการตัด การเจียร และการตกแต่งโดยผู้ปฏิบัติงานเป็นหลัก โดยทั่วไปแล้ว CNC เหมาะสำหรับรูปทรงที่ซับซ้อนและสม่ำเสมอ ในขณะที่วิธีการด้วยมือยังคงมีประโยชน์สำหรับการแก้ไขและการตกแต่งขั้นสุดท้ายบางอย่าง

การกลึงแบบดั้งเดิมและการตกแต่งด้วยมือ
การกลึงแบบดั้งเดิมมักใช้กับหน้าดุมล้อ รูเจาะ และส่วนประกอบอื่นๆ ที่ไม่ซับซ้อน การเจียรและการประกอบด้วยมืออาจใช้สำหรับการปรับแต่งเฉพาะจุดหรือการแก้ไขพื้นผิวได้เช่นกัน
การขึ้นรูปใบมีดด้วยมือต้องอาศัยการวัดอย่างระมัดระวังและการควบคุมการกำจัดวัสดุ การเจียรมากเกินไปอาจทำให้ความหนาของใบมีด รูปทรงคมมีด หรือรูปทรงเรขาคณิตที่เกี่ยวข้องกับระยะห่างของฟันใบมีดเปลี่ยนแปลงไป ทำให้จำเป็นต้องตรวจสอบซ้ำหลายครั้ง
วิธีการเหล่านี้มีประโยชน์สำหรับการซ่อมแซมและตกแต่ง แต่จะมีประสิทธิภาพลดลงเมื่อต้องทำให้พื้นผิวรูปทรงอิสระขนาดใหญ่ตรงกับแบบจำลอง CAD ที่ละเอียดในหลายใบพัด
3 แกน เทียบกับ... 5การตัดเฉือน CNC แกน -
เครื่องจักร CNC 3 แกนมีประสิทธิภาพสำหรับการขึ้นรูปหน้าดุมล้อ รูเจาะที่เข้าถึงได้ง่าย การเจาะ และคุณสมบัติเฉพาะของใบมีดบางประเภท โดยทั่วไปแล้วจะประหยัดกว่าเมื่อเครื่องมือสามารถเข้าถึงพื้นผิวที่ต้องการได้โดยไม่ต้องปรับตำแหน่งมากเกินไป
เครื่องจักร CNC 5 แกนให้การควบคุมเพิ่มเติมเกี่ยวกับการวางแนวของเครื่องมือ ทำให้มีประโยชน์อย่างยิ่งสำหรับใบเลื่อยที่บิดเบี้ยว การเปลี่ยนผ่านโคนใบเลื่อยที่โค้งงอ และบริเวณที่ดุมหรือใบเลื่อยที่อยู่ติดกันจำกัดการเข้าถึงของเครื่องมือ
การใช้เครื่องจักร CNC 5 แกนไม่ได้เป็นตัวรับประกันความแม่นยำที่ดีกว่าเสมอไป การปรับเทียบเครื่องมือ พลศาสตร์ของเครื่องจักร การจับยึดชิ้นงาน การประมาณค่า และการเขียนโปรแกรม CAM ยังคงเป็นปัจจัยกำหนดว่ากระบวนการนั้นจะสามารถสร้างรูปทรงเรขาคณิตที่ต้องการได้หรือไม่
| วิธี | กำลังหลัก | ข้อจำกัดหลัก | งานที่เหมาะสม |
| การตกแต่งด้วยมือ | การแก้ไขเฉพาะที่ | ความสอดคล้องที่ขึ้นอยู่กับตัวดำเนินการ | การซ่อมแซมและการปรับแต่งขั้นสุดท้าย |
| CNC 3 แกน | เรขาคณิตแบบง่ายที่มีประสิทธิภาพ | การวางแนวเครื่องมือที่จำกัด | ศูนย์กลางและคุณสมบัติที่เข้าถึงได้ง่าย |
| เครื่อง CNC หลายแกนแบบมีดัชนี | การวางแนวที่ควบคุมได้หลายแบบ | การปรับทิศทางอย่างต่อเนื่องแบบจำกัด | บริเวณใบมีดที่เลือก |
| เครื่อง CNC 5 แกนแบบทำงานพร้อมกัน | การวางแนวเครื่องมืออย่างต่อเนื่อง | ความซับซ้อนในการเขียนโปรแกรมที่มากขึ้น | พื้นผิวใบมีดที่ซับซ้อน |
วิธีการเลือกวิธีการตัดเฉือนที่เหมาะสม?
ควรเลือกวิธีการตัดเฉือนตามรูปทรงของใบมีด ความสะดวกในการเข้าถึง ข้อกำหนดด้านขนาด และปริมาณการผลิต ลักษณะของเพลาที่ไม่ซับซ้อนไม่จำเป็นต้องใช้เครื่องจักร 5 แกนเสมอไป
สำหรับใบมีดที่มีโครงสร้างซับซ้อน วิศวกรควรตรวจสอบระยะการเข้าถึงของเครื่องมือ การรบกวนระหว่างใบมีดข้างเคียง ข้อกำหนดในการตกแต่งพื้นผิว และจำนวนการตั้งค่าที่จำเป็น
กระบวนการที่มีประสิทธิภาพอาจเป็นการผสมผสานการกลึงสำหรับดุมล้อ การตัดเฉือนแบบ 3 แกนสำหรับชิ้นส่วนที่เข้าถึงได้ง่าย และการตกแต่งผิวแบบ 5 แกนสำหรับใบพัด วิธีนี้สามารถลดเวลาการทำงานของเครื่องจักรที่ไม่จำเป็นลงได้ ในขณะที่ยังคงรักษาความแม่นยำของพื้นผิวที่สำคัญไว้ได้
ใบพัดเครื่องบินผลิตด้วยเครื่อง CNC ได้อย่างไร?
ใบพัดผลิตด้วยเครื่อง CNC โดยผ่านขั้นตอนการเตรียมงานด้วย CAD/CAM การจัดตำแหน่งชิ้นงาน การขึ้นรูปดุม การขึ้นรูปหยาบใบพัด การขึ้นรูปโคนและขอบ การตกแต่งขั้นสุดท้ายอย่างแม่นยำ และการตรวจสอบขนาด ลำดับการทำงานได้รับการออกแบบมาเพื่อรักษาจุดอ้างอิงที่แม่นยำและป้องกันการบิดเบี้ยวในขณะที่วัสดุถูกกำจัดออกจากชิ้นงาน
ในการผลิตใบพัดเรือ วัสดุเริ่มต้นมักจะเป็นชิ้นส่วนหล่อที่มีระยะเผื่อมาก ดังนั้น แผนการผลิตจึงต้องคำนึงถึงทั้งรูปทรงสุดท้ายและสภาพของชิ้นส่วนที่เข้ามาด้วย
การเขียนโปรแกรม CAD/CAM และการวางแผนเส้นทางเครื่องมือ
การเขียนโปรแกรม CAD/CAM จะแปลงรูปทรงเรขาคณิต 3 มิติของใบพัดให้เป็นเส้นทางการเคลื่อนที่ของเครื่องมือกล แบบจำลองที่แม่นยำจะต้องกำหนดพื้นผิวรับแรงดัน พื้นผิวดูด โคนใบพัด ขอบ และส่วนเชื่อมต่อสำหรับการติดตั้ง
การวางแผนเส้นทางการตัดจะกำหนดทิศทางการตัด การสัมผัสของเครื่องมือ ระยะการเคลื่อนตัว การเผื่อการตัดเฉือน และการวางแนวของเครื่องมือ สำหรับการทำงานแบบ 5 แกน ระบบ CAM ต้องคำนึงถึงตัวจับยึดเครื่องมือ ขีดจำกัดของเครื่องจักร และการรบกวนที่อาจเกิดขึ้นกับใบมีดข้างเคียงด้วย
การจำลองมีความสำคัญอย่างยิ่งสำหรับการตรวจสอบการชน การเคลื่อนที่เกินขอบเขต และพื้นที่ของวัสดุที่ยังไม่ได้ตัด เส้นทางการตัดที่เหมาะสมที่สุดจะขึ้นอยู่กับพื้นผิวจริงและข้อกำหนดของเครื่องจักร แทนที่จะสมมติว่าทิศทางการตัดแบบเดียวเหมาะสำหรับใบพัดทุกแบบ
การติดตั้งอุปกรณ์ยึดชิ้นงานและใบพัด
การตั้งค่าใบพัดเป็นการกำหนดความสัมพันธ์ระหว่างชิ้นงาน พิกัดเครื่องจักร และจุดอ้างอิงในการออกแบบ โดยทั่วไปจะใช้แกนดุมและหน้าตัดอ้างอิงที่เลือกไว้เพื่อสร้างระบบพิกัดการตัดเฉือนที่สอดคล้องกัน
อุปกรณ์จับยึดชิ้นงานต้องยึดชิ้นงานให้แน่นหนา ในขณะเดียวกันก็ต้องยอมให้เครื่องมือตัดเข้าถึงพื้นผิวที่ต้องการได้ ใบพัดขนาดใหญ่ยิ่งเพิ่มความท้าทายมากขึ้น เนื่องจากมวล ความกว้างของใบพัด และจุดรองรับที่มีจำกัด
ก่อนเริ่มการตัดเฉือน วิศวกรควรตรวจสอบความมั่นคงของการจับยึด ระยะห่างของชิ้นงาน ระยะการเคลื่อนที่ของเครื่องจักร และการชนกันของอุปกรณ์จับยึด การตั้งค่าที่แม่นยำเมื่อหยุดนิ่งจะต้องคงความเสถียรภายใต้แรงตัดด้วยเช่นกัน
การกลึงดุมใบพัดและรูใบพัด
โดยทั่วไป การกลึงดุมใบพัดจะรวมถึงการกลึงหน้า การกลึง การคว้าน การกลึงเรียว และการเตรียมร่องลิ่มหรือส่วนประกอบการติดตั้งอื่นๆ การดำเนินการที่ถูกต้องจะขึ้นอยู่กับการออกแบบใบพัด
การกำหนดพื้นผิวอ้างอิงดุมล้อที่แม่นยำมีความสำคัญ เนื่องจากคุณลักษณะเหล่านี้มีอิทธิพลต่อการตั้งค่าในขั้นตอนต่อไป และความสัมพันธ์ระหว่างใบพัดกับเพลาของมัน
สำหรับอินเทอร์เฟซแบบมีหรือไม่มีร่องลิ่ม ขนาดต้องเป็นไปตามข้อกำหนดการประกอบจริง รูปทรงของรูเจาะ พื้นที่สัมผัส การจัดแนว และการจัดเรียงการยึด ไม่ควรนำมาสันนิษฐานจากแบบใบพัดทั่วไป
การกลึงหยาบหน้าและหลังใบมีด
การกลึงหยาบใบพัดเป็นการกำจัดวัสดุส่วนเกินออกจากพื้นผิวรับแรงดันและดูด ในขณะที่ยังคงรักษาวัสดุที่เพียงพอสำหรับการตกแต่งขั้นสุดท้าย ชิ้นส่วนหล่อขนาดใหญ่สำหรับเรืออาจต้องผ่านการกลึงหยาบอย่างมากก่อนที่รูปทรงของใบพัดจะเข้าใกล้รูปทรงสุดท้าย
ต้องวางแผนการกลึงทั้งสองด้านอย่างระมัดระวัง เพราะการเอาวัสดุออกจะทำให้ความแข็งแกร่งเฉพาะที่เปลี่ยนแปลงไป และอาจส่งผลต่อความเสถียรของชิ้นงานได้
กลยุทธ์การขึ้นรูปหยาบที่สมดุลจะช่วยลดการตัดที่รุนแรงเฉพาะจุดและรักษาโครงสร้างรองรับในจุดที่จำเป็น การตรวจสอบระหว่างขั้นตอนสามารถระบุความแปรปรวนของวัสดุที่ไม่คาดคิด ข้อบกพร่องในการหล่อ หรือรูปทรงที่ต้องปรับแต่งก่อนการขึ้นรูปขั้นสุดท้าย
การกลึงโคนใบเลื่อย ขอบหน้าใบเลื่อย และขอบหลังใบเลื่อย
โคนใบเลื่อยเชื่อมต่อใบเลื่อยกับดุม และมักมีส่วนโค้งมนที่ซับซ้อน การเปลี่ยนผ่านเหล่านี้ทำได้ยากเนื่องจากพื้นที่สำหรับเครื่องมืออาจถูกจำกัดโดยพื้นผิวที่อยู่ติดกัน
ขอบด้านหน้าและด้านหลังของใบมีดก็ต้องผ่านการกลึงอย่างแม่นยำเช่นกัน รูปทรงสุดท้ายต้องตรงกับรูปทรงเรขาคณิตของใบมีดที่ได้รับการอนุมัติ โดยไม่ทิ้งรอยขรุขระ รอยแบน หรือการตัดวัสดุออกมากเกินไปโดยไม่ได้ตั้งใจ
อาจใช้เครื่องมือตัดแบบหัวกลมและเครื่องมือตัดอื่นๆ ที่เหมาะสม ขึ้นอยู่กับความโค้งและการเข้าถึง กลยุทธ์การตัดควรหลีกเลี่ยงการเคลื่อนที่ของเครื่องมืออย่างกระทันหัน การชน และแรงตัดที่มากเกินไปบริเวณส่วนขอบที่บาง
5การตกแต่งและปรับพื้นผิวใบมีด -Axis
การตกแต่งผิวชิ้นงานด้วยใบมีด 5 แกน ใช้ในการสร้างรูปทรงอิสระขั้นสุดท้ายโดยควบคุมทิศทางการวางตำแหน่งของเครื่องมือ การวางตำแหน่งเครื่องมือที่เหมาะสมจะช่วยให้เข้าถึงชิ้นงานได้ง่ายขึ้น รักษาการสัมผัสการตัดที่เหมาะสม และลดรอยการตัดที่ไม่จำเป็น
พารามิเตอร์ในการตกแต่งชิ้นงานประกอบด้วย เส้นผ่านศูนย์กลางของหัวกัด มุมเอียงของเครื่องมือ ระยะการกัดแต่ละขั้น อัตราป้อน และวัสดุที่เหลืออยู่ การกัดด้วยหัวกัดทรงกลมอาจเหมาะสมสำหรับพื้นที่โค้ง ในขณะที่เครื่องมือประเภทอื่น ๆ สามารถเพิ่มประสิทธิภาพได้หากรูปทรงของพื้นผิวเอื้ออำนวย
ควรตรวจสอบความเหมาะสมของพื้นผิวด้วยการวัดมากกว่าการพิจารณาจากรูปลักษณ์ภายนอกเพียงอย่างเดียว ใบมีดที่เสร็จสมบูรณ์ต้องเป็นไปตามรูปทรง ความหนา ระยะห่าง และข้อกำหนดของพื้นผิวที่ระบุไว้ โดยไม่มีการขัดเงามากเกินไปจนทำให้รูปทรงที่ต้องการเปลี่ยนไป
ความท้าทายหลักในการผลิตใบพัดเครื่องบินมีอะไรบ้าง?
ความท้าทายหลักในการผลิตใบพัดเครื่องบิน ได้แก่ พื้นผิวรูปทรงอิสระที่ซับซ้อน การเข้าถึงเครื่องมือที่จำกัด การโก่งงอของใบพัดบาง การสั่นสะเทือน ข้อผิดพลาดของมุมใบพัด และข้อบกพร่องของพื้นผิว ปัญหาเหล่านี้ต้องการความสามารถของเครื่องจักรที่เหมาะสม อุปกรณ์จับยึดที่มั่นคง เส้นทางการเคลื่อนที่ของเครื่องมือที่แม่นยำ และการตรวจสอบตลอดกระบวนการผลิต
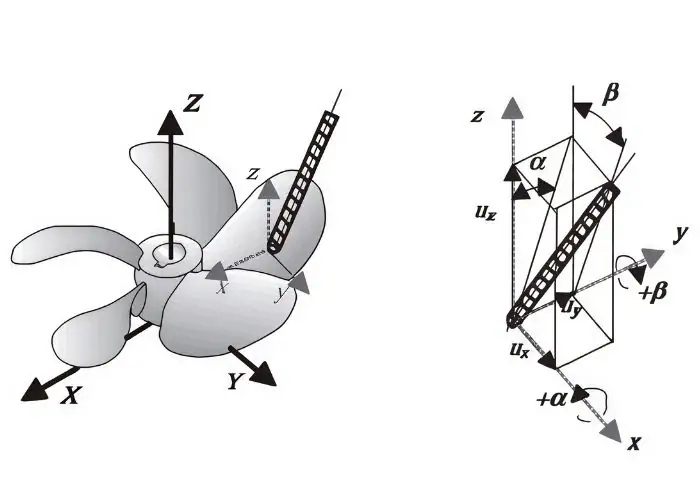
พื้นผิวโค้งที่ซับซ้อนและการเข้าถึงเครื่องมือ
ใบพัดเรือมีลักษณะโค้ง บิด และความหนาของหน้าตัดที่เปลี่ยนแปลงอย่างต่อเนื่อง คุณลักษณะรูปทรงอิสระเหล่านี้ทำให้ยากต่อการขึ้นรูปอย่างมีประสิทธิภาพด้วยการวางแนวเครื่องมือที่ตายตัว
ดุมใบมีด ใบมีดที่อยู่ติดกัน และส่วนเชื่อมต่อโคนใบมีด อาจจำกัดการเข้าถึงได้ เส้นทางการตัดที่ไปถึงใบมีดด้านนอกอาจชนกับชิ้นงานหรืออุปกรณ์จับยึดเมื่อเข้าใกล้โคนใบมีด
การกำหนดตำแหน่ง 5 แกนและการจำลองการชนช่วยแก้ไขปัญหาเหล่านี้ได้ อย่างไรก็ตาม ต้องตรวจสอบระยะการเคลื่อนที่ของเครื่องจักร ระยะห่างของแกนหมุน ความยาวของเครื่องมือ และการออกแบบอุปกรณ์จับยึดร่วมกันก่อนที่จะเริ่มการทำงาน
การโก่งตัวของใบมีดบางและการสั่นสะเทือนจากการตัดเฉือน
ใบพัดที่บางอาจโก่งงอได้ภายใต้แรงตัด โดยเฉพาะบริเวณปลายใบพัดหรือบริเวณที่ไม่ได้รับการรองรับ การโก่งงอมากเกินไปอาจทำให้เกิดความหนาไม่สม่ำเสมอ รอยขีดข่วน หรือความคลาดเคลื่อนของรูปทรงได้
ปัญหาจะยิ่งรุนแรงขึ้นเมื่อวัสดุถูกขจัดออกไปและค่าความแข็งของใบมีดลดลง ดังนั้น การตัดแต่งผิวงานอย่างหนักอาจทำให้ได้ผลลัพธ์ที่ไม่สม่ำเสมอ แม้ว่าเครื่องจักรจะมีความแม่นยำก็ตาม
วิศวกรสามารถควบคุมความเสี่ยงนี้ได้โดยการลดแรงตัด ปรับเส้นทางการเคลื่อนที่ของเครื่องมือ รักษาการรองรับชั่วคราวในจุดที่เหมาะสม และเลือกพารามิเตอร์การตกแต่งที่เหมาะสม การตรวจสอบควรยืนยันว่าใบมีดกลับคืนสู่รูปทรงเรขาคณิตที่ต้องการหลังจากถอดภาระการตัดเฉือนออกแล้ว
ความแม่นยำของมุมใบพัดและความสม่ำเสมอของรูปทรง
ความแม่นยำของระยะห่างระหว่างเกลียวใบมีดนั้น กำหนดให้ส่วนต่างๆ ของใบมีดที่ผลิตเสร็จแล้วต้องมีมุมและรูปทรงเรขาคณิตที่ตรงตามที่ระบุไว้ ข้อผิดพลาดอาจเกิดขึ้นจากข้อมูล CAD/CAM การจัดแนวการตั้งค่า การโก่งตัวของเครื่องมือ หรือการกำจัดวัสดุที่ไม่ถูกต้อง
ความสม่ำเสมอระหว่างใบพัดก็มีความสำคัญไม่แพ้กัน ความแตกต่างในรูปทรงหน้าตัด ความหนา หรือระยะห่างระหว่างใบพัด อาจส่งผลต่อการกระจายแรง และอาจก่อให้เกิดการสั่นสะเทือนหรือสภาวะการทำงานที่ไม่สมดุลได้
ผู้ผลิตควรใช้รัศมีในการวัดและจุดอ้างอิงที่กำหนดไว้ การเปรียบเทียบการวัดจริงกับการออกแบบที่ได้รับการอนุมัติจะให้การประเมินที่น่าเชื่อถือมากกว่าการตรวจสอบเฉพาะลักษณะโดยรวมของใบพัดเท่านั้น
ความเรียบของพื้นผิวและข้อบกพร่องจากการกลึง
ความเรียบของพื้นผิวมีผลต่อคุณภาพของขอบใบมีดและอาจส่งผลต่อพฤติกรรมการไหลของของเหลว ร่องรอยของเครื่องมือ ความไม่เรียบ รอยขรุขระ และความเสียหายเฉพาะจุดบนพื้นผิว อาจบ่งบอกถึงความไม่เสถียรในการตัดเฉือนได้เช่นกัน
สาเหตุทั่วไป ได้แก่ ระยะก้าวที่ไม่เหมาะสม การสึกหรอของเครื่องมือ การสั่นสะเทือน การวางแนวเครื่องมือที่ไม่ถูกต้อง และแรงตัดที่ไม่สม่ำเสมอ ข้อบกพร่องบนพื้นผิวอาจแก้ไขได้ยากเป็นพิเศษบริเวณขอบบางและส่วนโค้ง
ข้อกำหนดในการตกแต่งผิวควรระบุให้เหมาะสมกับการใช้งาน การขัดเงามากเกินไปอาจไม่เป็นประโยชน์เสมอไป หากทำให้ความหนาหรือรูปทรงขอบที่สำคัญเปลี่ยนแปลงไป
| ความท้าทายด้านการตัดเฉือน | ผลลัพธ์ที่เป็นไปได้ | การควบคุมที่แนะนำ |
| ความโค้งของใบมีดที่ซับซ้อน | การเบี่ยงเบนของโปรไฟล์ | เส้นทางการทำงานของเครื่องมือ CAM ที่แม่นยำ |
| การเข้าถึงเครื่องมือที่ถูกจำกัด | ความเสี่ยงจากการชน | การจำลอง 5 แกน |
| การเบี่ยงเบนของใบมีดบาง | ความหนาผิดพลาด | แรงตัดที่ควบคุมได้ |
| การสั่นสะเทือนและการสั่นไหว | ความไม่สม่ำเสมอของพื้นผิว | พารามิเตอร์การจับยึดและการตัดที่เสถียร |
| การจัดตำแหน่งดุมล้อไม่ตรงกัน | ข้อผิดพลาดในการหมุน | จุดอ้างอิงการตัดเฉือนที่เชื่อถือได้ |
| การขัดเงามากเกินไป | การเปลี่ยนแปลงทางเรขาคณิต | การตกแต่งและการตรวจสอบที่ควบคุมได้ |
ความแม่นยำและคุณภาพของการผลิตใบพัดเครื่องบินได้รับการตรวจสอบอย่างไร?
ความแม่นยำและคุณภาพของการผลิตใบพัดจะได้รับการตรวจสอบผ่านการตรวจสอบขนาด การวัดมุมใบพัด การเปรียบเทียบรูปทรงใบพัด การประเมินพื้นผิว และการตรวจสอบความสมดุลตามที่กำหนด แผนการตรวจสอบต้องสอดคล้องกับการออกแบบใบพัด มาตรฐานที่เกี่ยวข้อง และขอบเขตงานผลิตจริง
การตรวจสอบมิติเป็นการยืนยันรูปทรงเรขาคณิตของชิ้นส่วนที่ผ่านการกลึง การปรับสมดุลและการประเมินประสิทธิภาพการทำงานนั้นเกี่ยวข้องกับข้อกำหนดเพิ่มเติม และไม่ควรนำมาใช้แทนกันได้
การตรวจสอบขนาดของดุมล้อและรูปทรงใบพัด
การตรวจสอบดุมจะตรวจสอบขนาดที่สำคัญ เช่น เส้นผ่านศูนย์กลางรู รูปทรงเรียว การจัดแนวหน้าตัด และตำแหน่งของส่วนประกอบการติดตั้ง คุณลักษณะเหล่านี้ควบคุมความพอดีทางกลระหว่างใบพัดและระบบขับเคลื่อน
การตรวจสอบใบพัดจะประเมินรูปทรงเรขาคณิตของหน้าตัด ความหนา เส้นผ่านศูนย์กลาง และพิกัดพื้นผิวที่กำหนดไว้ ขึ้นอยู่กับขนาดและความสะดวกในการเข้าถึง อุปกรณ์ที่เหมาะสมอาจรวมถึงเครื่องวัดพิกัด เครื่องสแกนแบบออปติคอล หรือระบบวัดใบพัดแบบพิเศษ
ผลการตรวจสอบควรอ้างอิงจากแบบจำลอง CAD หรือแบบร่างที่ได้รับการอนุมัติ อุปกรณ์วัดต้องมีความสามารถเพียงพอสำหรับค่าความคลาดเคลื่อนที่ระบุไว้ด้วย
การวัดและการคำนวณมุมใบพัด
สามารถประเมินมุมใบพัดได้โดยการวัดรูปทรงเรขาคณิตของส่วนใบพัดที่กำหนดไว้ มุมใบพัดเฉพาะจุดและรัศมีการวัดสามารถนำมาใช้คำนวณมุมใบพัดเชิงเรขาคณิตได้
สำหรับเส้นอ้างอิงแบบเกลียว ความสัมพันธ์จะเป็นดังนี้:
P = 2πr × tan(β)
ในที่นี้Pคือระยะพิทช์ทางเรขาคณิตrคือระยะห่างจากแกนหมุน และβคือมุมพิทช์เฉพาะที่สัมพันธ์กับระนาบการหมุน
สูตรเดียวกันนี้สามารถนำไปใช้กับส่วนตัดใบพัดในอุดมคติได้ แต่การตรวจสอบจริงต้องเป็นไปตามรูปทรงเรขาคณิตอ้างอิงและขั้นตอนการวัดที่ระบุไว้ สำหรับใบพัดเรือเดินทะเล อาจประเมินมุมใบพัดได้ที่ตำแหน่งรัศมีหลายตำแหน่ง แทนที่จะอนุมานจากจุดเดียว
การตรวจสอบคุณภาพพื้นผิวและรูปทรงใบมีด
การตรวจสอบพื้นผิวจะตรวจสอบความหยาบ รอยเครื่องมือ รอยขรุขระ ความไม่เรียบ และความเสียหายเฉพาะจุด การตรวจสอบทางเรขาคณิตจะตรวจสอบว่าใบมีดที่เสร็จแล้วเป็นไปตามรูปทรงสามมิติที่ตั้งใจไว้
พื้นผิวที่มีความหยาบต่ำที่วัดได้ก็อาจยังมีรูปทรงที่ไม่ถูกต้องได้ ดังนั้น ความหยาบของพื้นผิวและความแม่นยำทางเรขาคณิตจึงต้องได้รับการตรวจสอบแยกกัน
สำหรับใบพัดเรือเดินทะเลที่เกี่ยวข้อง มาตรฐาน ISO 484 กำหนดข้อกำหนดความคลาดเคลื่อนในการผลิตที่เกี่ยวข้องกับระยะห่างระหว่างใบพัด รูปทรงของใบพัด และลักษณะอื่นๆ ต้องตรวจสอบชิ้นส่วนมาตรฐาน รุ่น และระดับความแม่นยำที่เหมาะสมสำหรับแต่ละโครงการ
การปรับสมดุลใบพัดและการตรวจสอบความถูกต้องในทางปฏิบัติ
การปรับสมดุลใบพัดเป็นการประเมินการกระจายมวลรอบแกนหมุน การปรับสมดุลแบบสถิตจะระบุสภาวะความไม่สมดุลของมวลบางอย่าง ในขณะที่การปรับสมดุลแบบไดนามิกสามารถประเมินพฤติกรรมความไม่สมดุลระหว่างการหมุนได้
ข้อกำหนดในการปรับสมดุลขึ้นอยู่กับขนาดของใบพัด ความเร็วในการทำงาน การกำหนดค่าการประกอบ และข้อกำหนดเฉพาะที่เกี่ยวข้อง ใบพัดที่มีความแม่นยำทางมิติไม่ได้หมายความว่าจะสมดุลโดยอัตโนมัติ
การตรวจสอบความถูกต้องในทางปฏิบัติอาจรวมถึงการตรวจสอบการประกอบ การวัดความคลาดเคลื่อน การทดสอบการสั่นสะเทือน หรือการทดสอบประสิทธิภาพ กิจกรรมเหล่านี้ควรดำเนินการโดยผู้เชี่ยวชาญที่มีอุปกรณ์เหมาะสมเมื่อจำเป็น และแยกต่างหากจากการตรวจสอบขนาดด้วยเครื่อง CNC ทั่วไป
ปัจจัยใดบ้างที่ส่งผลต่อต้นทุนการผลิตใบพัดและการคัดเลือกซัพพลายเออร์?
ต้นทุนการผลิตใบพัดขึ้นอยู่กับวัสดุ ขนาดใบพัด รูปทรงใบพัด เวลาในการผลิต ความคลาดเคลื่อนที่ยอมรับได้ ขอบเขตการตรวจสอบ และปริมาณการผลิตเป็นหลัก การเลือกผู้ผลิตควรเน้นที่ความสามารถที่ได้รับการพิสูจน์แล้วในการผลิตชิ้นส่วนที่ต้องการ มากกว่าพิจารณาเพียงแค่คุณสมบัติของเครื่องจักรหรือราคาที่เสนอมาเท่านั้น
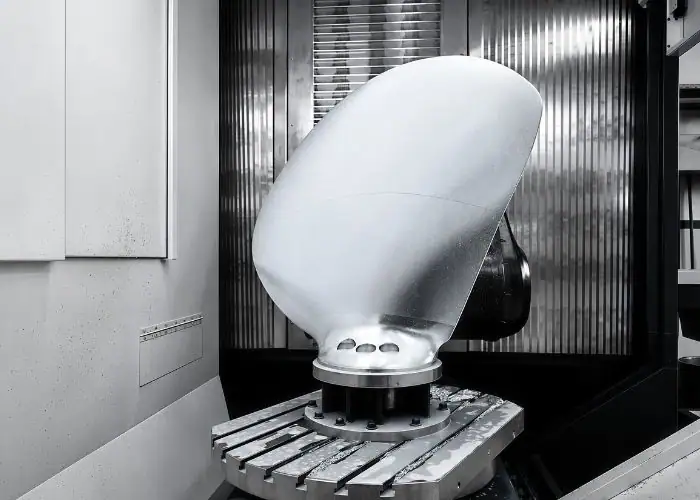
ราคาการผลิตที่ต่ำที่สุดอาจไม่รวมถึงการตรวจสอบที่ซับซ้อน การตกแต่ง การเตรียมการตั้งค่า หรือการจัดการเฉพาะทาง ควรพิจารณาความแตกต่างเหล่านี้เมื่อประเมินข้อเสนอการผลิต
วัสดุ ความซับซ้อนของใบมีด และเวลาในการกลึง
ต้นทุนวัสดุขึ้นอยู่กับชนิดของโลหะผสม ขนาดของวัตถุดิบ ความพร้อมใช้งาน และปริมาณวัสดุที่ถูกตัดออก ชิ้นส่วนหล่อขนาดใหญ่และชิ้นส่วนที่ขึ้นรูปจากแท่งโลหะตันอาจมีโครงสร้างต้นทุนการผลิตที่แตกต่างกันมาก
ความซับซ้อนของใบเลื่อยยังส่งผลต่อการตั้งโปรแกรมและเวลาการทำงานของเครื่องจักรด้วย การเปลี่ยนผ่านของรากที่ลึก การเข้าถึงเครื่องมือที่จำกัด และข้อกำหนดในการตกแต่งขั้นสุดท้ายที่ละเอียด มักจะเพิ่มจำนวนขั้นตอนการทำงาน
การสึกหรอของเครื่องมือ การเตรียมอุปกรณ์จับยึด และกำลังการผลิตของเครื่องจักร อาจส่งผลต่อต้นทุนสุดท้าย ใบพัดขนาดเล็กที่มีความแม่นยำสูงและชิ้นส่วนหล่อขนาดใหญ่สำหรับเรือเดินทะเลไม่ควรได้รับการประเมินโดยใช้สมมติฐานการตัดเฉือนเดียวกัน
ข้อกำหนดด้านความคลาดเคลื่อน การตรวจสอบ และการผลิต
ค่าความคลาดเคลื่อนที่แคบมากจะเพิ่มความยากลำบากในการผลิต เมื่อต้องมีการตกแต่งเพิ่มเติม การตั้งค่าที่ควบคุมได้ หรือการตรวจสอบที่ละเอียดกว่าเดิม
ค่าใช้จ่ายในการตรวจสอบจะแตกต่างกันไปตามขนาดของชิ้นส่วน ความหนาแน่นของการวัด ข้อกำหนดของอุปกรณ์ และเอกสารประกอบ การวัดและปรับสมดุลใบพัดแบบพิเศษเป็นบริการที่แตกต่างออกไป ซึ่งอาจต้องมีการวางแผนแยกต่างหาก
ต้นแบบ ชิ้นส่วนอะไหล่ และการผลิตเป็นชุด ล้วนมีโครงสร้างต้นทุนที่แตกต่างกัน การผลิตซ้ำสามารถกระจายต้นทุนการเขียนโปรแกรมและอุปกรณ์จับยึดไปยังชิ้นส่วนต่างๆ ได้มากขึ้น แต่จะได้ผลก็ต่อเมื่อการออกแบบและกระบวนการยังคงมีเสถียรภาพเท่านั้น
ความสามารถในการตัดเฉือนด้วยเครื่อง CNC และการประเมินซัพพลายเออร์
ผู้ผลิตที่เหมาะสมควรมีความเข้าใจในเรื่องการขึ้นรูปพื้นผิวที่ซับซ้อน พฤติกรรมของวัสดุ การจับยึดชิ้นงาน และการวัดคุณลักษณะทางกลที่สำคัญ ประสบการณ์การผลิตที่เกี่ยวข้องนั้นมีประโยชน์มากกว่าการกล่าวอ้างทั่วไปว่ามีความแม่นยำสูง
สำหรับการสั่งทำใบพัดเรือแบบพิเศษ ผู้ซื้อควรพิจารณาขนาดเครื่องจักร การจัดเรียงแกน ความสามารถของ CAM น้ำหนักชิ้นงานสูงสุด และอุปกรณ์ตรวจสอบ ใบพัดเรือขนาดใหญ่อาจต้องการโรงงานเฉพาะทางที่เกินขีดความสามารถของโรงงานรับจ้างผลิตทั่วไป
การประเมินซัพพลายเออร์ควรแยกแยะกระบวนการผลิตด้วยเครื่อง CNC ออกจากการหล่อ การปรับสมดุล การทดสอบทางอุทกพลศาสตร์ และการรับรองมาตรฐานทางทะเล แผนการผลิตที่น่าเชื่อถือจะระบุอย่างชัดเจนว่าการดำเนินงานใดบ้างที่ดำเนินการภายในองค์กร และการดำเนินงานใดบ้างที่ต้องอาศัยความช่วยเหลือจากผู้เชี่ยวชาญภายนอก
คำถามที่พบบ่อย
สามารถผลิตใบพัดจากโลหะตันโดยใช้เครื่อง CNC แทนการหล่อได้หรือไม่?
ใช่แล้ว ใบพัดขนาดเล็กหรือใบพัดเฉพาะทางสามารถขึ้นรูปด้วยเครื่องจักรจากโลหะตันได้ โดยเฉพาะอย่างยิ่งสำหรับต้นแบบหรือการผลิตในปริมาณน้อย ตัวอย่างเช่น การขึ้นรูปใบพัดที่มีเส้นผ่านศูนย์กลางโดยรวม 80 มม. อาจช่วยหลีกเลี่ยงค่าใช้จ่ายเริ่มต้นของแม่พิมพ์หล่อเฉพาะ อย่างไรก็ตาม การขึ้นรูปด้วยเครื่องจักรจากโลหะตันจะทำให้มีการตัดวัสดุออกมากขึ้นและอาจต้องใช้เวลาในการขึ้นรูปนานขึ้น ใบพัดเรือขนาดใหญ่โดยทั่วไปแล้วจะประหยัดกว่าหากผลิตจากการหล่อโดยมีการเผื่อการขึ้นรูปที่เหมาะสม ความเหมาะสมของวัสดุและประสิทธิภาพเชิงโครงสร้างยังคงต้องได้รับการตรวจสอบ
ควรเผื่อระยะการกลึงสำหรับใบพัดเรือไว้เท่าใด?
ระยะเผื่อสำหรับการตกแต่งขั้นสุดท้ายขึ้นอยู่กับวัสดุ ขนาดใบพัด ความแม่นยำในการหล่อ เส้นผ่านศูนย์กลางของเครื่องมือ และความแข็งแรงของอุปกรณ์ยึด ไม่มีค่าสากลที่เชื่อถือได้สำหรับใบพัดทุกแบบ ตัวอย่างเช่น ต้นแบบขนาดเล็กอาจใช้ระยะเผื่อขั้นสุดท้ายเพียงไม่กี่ส่วนสิบของมิลลิเมตร ในขณะที่ชิ้นงานหล่อขนาดใหญ่อาจต้องการกลยุทธ์การขึ้นรูปหยาบและการตกแต่งขั้นสุดท้ายที่แตกต่างกัน ระยะเผื่อควรเพียงพอที่จะลบรอยเครื่องมือและข้อผิดพลาดทางเรขาคณิตก่อนหน้าโดยไม่ก่อให้เกิดแรงตัดที่ไม่จำเป็นหรือการโก่งงอของใบพัด
ใบพัดที่ชำรุดสามารถนำมากลึงใหม่ได้หลังจากซ่อมแซมแล้วหรือไม่?
ใช่แล้ว ใบพัดที่เสียหายบางส่วนสามารถนำกลับมากลึงใหม่ได้หลังจากได้รับการซ่อมแซมที่ได้รับการอนุมัติแล้ว โดยมีเงื่อนไขว่าวัสดุและโครงสร้างยังคงแข็งแรงเพียงพอ งานทั่วไปอาจเกี่ยวข้องกับการซ่อมแซมรูสลัก พื้นผิวการติดตั้ง หรือรูปทรงใบพัดเฉพาะจุด ขั้นตอนการซ่อมแซมต้องคำนึงถึงโลหะผสมดั้งเดิม ตำแหน่งที่เสียหาย และการเปลี่ยนแปลงใดๆ ที่เกิดจากการเชื่อมหรือความร้อน หลังจากกลึงแล้ว บริเวณที่ซ่อมแซมจะต้องได้รับการตรวจสอบขนาดและตรวจสอบเพิ่มเติมใดๆ ที่หน่วยงานซ่อมแซมกำหนด ความเสียหายร้ายแรงอาจทำให้การเปลี่ยนใหม่ปลอดภัยกว่าการตัดวัสดุออกเพิ่มเติม
ใบพัดที่เรียบลื่นกว่าจะช่วยเพิ่มประสิทธิภาพได้เสมอหรือไม่?
ไม่ การมีพื้นผิวที่เรียบกว่าไม่ได้หมายความว่าจะมีประสิทธิภาพสูงกว่าเสมอไป หากมุมเอียงของใบมีด รูปทรง ความหนา หรือรูปทรงของขอบใบมีดไม่ถูกต้อง ความหยาบของพื้นผิวเป็นเพียงส่วนหนึ่งของการออกแบบเท่านั้น ตัวอย่างเช่น การขัดเงาอาจลดค่า Ra จาก 1.6 µm เหลือ 0.8 µm แต่การกำจัดวัสดุมากเกินไปบริเวณขอบที่บางอาจทำให้เกิดข้อผิดพลาดทางเรขาคณิตที่ร้ายแรงกว่า เป้าหมายที่ถูกต้องคือการทำให้พื้นผิวและขนาดเป็นไปตามข้อกำหนดที่ได้รับการอนุมัติ ไม่ใช่การทำให้ความหยาบต่ำที่สุดเท่าที่จะเป็นไปได้
สรุป
การผลิตใบพัดเครื่องบินต้องอาศัยการควบคุมรูปทรงของใบพัด คุณสมบัติของวัสดุ เส้นทางการเคลื่อนที่ของเครื่องมือ และความแม่นยำของขนาดอย่างระมัดระวัง การกลึงและการกัดด้วยเครื่อง CNC สามารถสร้างคุณลักษณะของดุมใบพัดได้อย่างแม่นยำ ในขณะที่การกลึงหลายแกนช่วยให้เข้าถึงพื้นผิวใบพัดที่ซับซ้อนและการเปลี่ยนผ่านบริเวณโคนใบพัดได้ดีขึ้น การผลิตที่ประสบความสำเร็จขึ้นอยู่กับการจับยึดชิ้นงานที่มั่นคง กลยุทธ์การกลึงหยาบและการกลึงละเอียดที่เหมาะสม และการตรวจสอบระยะห่างของใบพัด รูปทรง ความหนา และคุณภาพของพื้นผิว วิศวกรควรแยกความสามารถในการกลึงออกจากความสามารถในการปรับสมดุลเฉพาะทางและการตรวจสอบประสิทธิภาพการทำงานเมื่อเลือกซัพพลายเออร์ด้วย
ที่TiRapidเราให้บริการงานกลึง CNC ที่มีความแม่นยำสูง และงานผลิตชิ้นส่วนใบพัด เพลา ดุม และชิ้นส่วนกลไกที่ซับซ้อนตามสั่ง บริการกัด CNC กลึง CNC การตัดเฉือนหลายแกน และการตรวจสอบมิติของเรา ช่วยให้การผลิตชิ้นส่วนต้นแบบและชิ้นส่วนสำหรับการผลิตมีความแม่นยำ















