
การควบคุมความคลาดเคลื่อนให้ได้ตามค่าความคลาดเคลื่อนที่แม่นยำในงานกลึง CNC นั้น เกี่ยวข้องกับการควบคุมค่าเบี่ยงเบนที่เล็กที่สุดเท่าที่จะเป็นไปได้ ตั้งแต่การโก่งตัวของเครื่องมือไปจนถึงการเปลี่ยนแปลงอุณหภูมิ ทุกอย่างล้วนมีความสำคัญ ผมจะอธิบายวิธีการที่ผมใช้ในการทำงานประจำวันเพื่อควบคุมความคลาดเคลื่อนให้ได้ตามค่าความคลาดเคลื่อนที่แม่นยำ ไม่ว่าคุณจะผลิตชิ้นส่วนสำหรับอุตสาหกรรมการบินและอวกาศหรืออุปกรณ์ทางการแพทย์ การกลึง CNC เพื่อให้ได้ความคลาดเคลื่อนที่แม่นยำนั้น ต้องอาศัยการวางแผนอย่างรอบคอบ เครื่องมือที่เหมาะสม การควบคุมสภาพแวดล้อม และการตรวจสอบคุณภาพ
ค่าความคลาดเคลื่อนในการกลึงคืออะไร
ค่าความคลาดเคลื่อนในการผลิตกำหนดว่าชิ้นส่วนที่ผลิตขึ้นนั้นสามารถเบี่ยงเบนจากขนาดที่กำหนดไว้ได้มากน้อยเพียงใด ค่าความคลาดเคลื่อนนี้มีความสำคัญอย่างยิ่งต่อการได้ชิ้นส่วนที่พอดี ความน่าเชื่อถือในการใช้งาน และประสิทธิภาพในระยะยาว การทราบประเภทของค่าความคลาดเคลื่อน มาตรฐาน และคุณสมบัติของวัสดุ จะช่วยให้วิศวกรสามารถตัดสินใจในการผลิตได้อย่างชาญฉลาดและคุ้มค่า
อะไรคือสิ่งที่ถือว่าเป็นค่าความคลาดเคลื่อนที่เข้มงวดในเครื่อง CNC
ช่วงความคลาดเคลื่อนที่แคบสำหรับโลหะ
ค่าความคลาดเคลื่อนมาตรฐาน: ±0.01 มม.
ความแม่นยำสูง: ±0.005 มม.
เกรดสำหรับอุตสาหกรรมการบินและอวกาศ/การแพทย์: ±0.002–0.003 มม.
ความแม่นยำสูงพิเศษ: ±0.001 มม.
ช่วงความคลาดเคลื่อนที่แคบสำหรับพลาสติก
เนื่องจากการขยายตัวเนื่องจากความร้อนและความยืดหยุ่น:
ค่าความคลาดเคลื่อนมาตรฐานโดยทั่วไป: ±0.02–0.05 มม.
พลาสติกวิศวกรรม (PEEK/POM): สูงสุด ±0.01 มม.
ตัวอย่าง: ตัวเรือน PEEK สำหรับเซ็นเซอร์ทางการแพทย์จำเป็นต้องมีความคลาดเคลื่อน ±0.01 มม. เพื่อให้พอดีกับชิ้นส่วนอิเล็กทรอนิกส์ขนาดเล็ก
ความคลาดเคลื่อนในการผลิตระดับไมโคร
การกลึงละเอียดด้วยเครื่อง CNC : ±0.002–0.005 มม.
ไมโคร EDM: ±0.001 มม.
การตัดเฉือนด้วยเลเซอร์ความเร็วสูงพิเศษ: ประมาณ 1 ไมโครเมตร
มาตรฐานทางวิศวกรรมและระดับความคลาดเคลื่อน
ระดับความคลาดเคลื่อน ISO 2768
f – ละเอียด : การตัดเฉือนโลหะด้วยความแม่นยำสูง
m – ขนาดกลาง : การตัดเฉือน CNC มาตรฐาน (ค่าเริ่มต้นของ TiRapid)
ค – หยาบ : ชิ้นส่วนเชื่อมและชิ้นส่วนโครงสร้าง
v – หยาบมาก : ชิ้นส่วนหยาบหรือชิ้นส่วนที่ผ่านการกลึงเบื้องต้น
เกรดไอทีและความคลาดเคลื่อนที่เข้มงวด
IT6–IT7 = ค่าความคลาดเคลื่อนต่ำ (±0.006–0.01 มม.)
IT8–IT10 = ความแม่นยำปกติ
IT11–IT13 = การกลึงทั่วไป
ความสามารถในการกำหนดค่าความคลาดเคลื่อนตามวัสดุ
อะลูมิเนียม, ทองเหลือง → เหมาะที่สุดสำหรับงานที่ต้องการความคลาดเคลื่อนที่แม่นยำสูงมาก
เหล็กกล้าไร้สนิม, ไทเทเนียม → ไวต่อความร้อนมากกว่า ขึ้นรูปยากกว่า
พลาสติก → การขยายตัวเนื่องจากความร้อนสูงกว่า แนะนำให้มีค่าความคลาดเคลื่อนที่กว้างกว่า
ตัวอย่าง: ตัววาล์ว PTFE จำเป็นต้องผ่อนปรนค่าความคลาดเคลื่อนจาก ±0.01 มม. เป็น ±0.03 มม. เพื่อปรับปรุงกระบวนการผลิตให้ง่ายขึ้น
เหตุใดการตัดเฉือนด้วยเครื่อง CNC ที่มีความคลาดเคลื่อนต่ำจึงมีความสำคัญ
กระชับพอดีและใช้งานได้อย่างน่าเชื่อถือยิ่งขึ้น
ค่าความคลาดเคลื่อนที่แม่นยำช่วยให้การประกอบเป็นไปอย่างราบรื่นและป้องกันการสั่นสะเทือน การติดขัด หรือการสึกหรอมากเกินไป
ความสม่ำเสมอในการผลิตจำนวนมาก
พวกเขาจะให้แน่ใจว่า:
การทำซ้ำ
ลดเศษวัสดุ
คุณภาพมีเสถียรภาพ
ข้อกำหนดด้านความปลอดภัย การปฏิบัติตามกฎระเบียบ และการรับรอง
อุตสาหกรรมต่างๆ เช่น อุตสาหกรรมการบินและอวกาศและอุปกรณ์ทางการแพทย์ ต้องการการควบคุมความคลาดเคลื่อนที่เสถียรเพื่อให้เป็นไปตามมาตรฐาน AS9100, ISO 9001 และมาตรฐานอื่นๆ
อายุการใช้งานที่ยาวนานขึ้นและความน่าเชื่อถือของอุปกรณ์
ความแม่นยำช่วยลดแรงเสียดทานและการบิดเบี้ยวจากความร้อน ยืดอายุการใช้งานของชิ้นส่วน และเพิ่มเสถียรภาพของระบบ
สิ่งที่เป็น ปัจจัยสำคัญ Fหรือการบรรลุความแม่นยำในระดับความคลาดเคลื่อนที่แคบ
การผลิตชิ้นงานที่มีความคลาดเคลื่อนต่ำนั้นเป็นผลมาจากการออกแบบที่เหมาะสม การควบคุมคุณสมบัติของวัสดุ ความสามารถของเครื่องจักร การจับยึดชิ้นงาน เครื่องมือตัด สภาพแวดล้อมในโรงงาน และระบบตรวจสอบขั้นสูง เมื่อปัจจัยเหล่านี้ทำงานร่วมกัน ผู้ผลิตจะสามารถส่งมอบความแม่นยำที่สม่ำเสมอ ลดของเสีย และสร้างสมดุลระหว่างคุณภาพกับประสิทธิภาพด้านต้นทุนได้
การวางแผนและออกแบบกระบวนการ
ต้องกำหนดค่าความคลาดเคลื่อนที่เข้มงวดให้ถูกต้องตั้งแต่ขั้นตอนการออกแบบ ไม่ใช่บังคับให้ถูกต้องในภายหลังระหว่างการผลิต
กำหนดช่วงความคลาดเคลื่อนอย่างมีเหตุผล
ลูกค้าหลายรายมักขอค่าความคลาดเคลื่อน ±0.01 มม. หรือแม้กระทั่ง ±0.005 มม. ในตอนแรก แม้ว่าฟังก์ชันดังกล่าวจะไม่ต้องการความแม่นยำขนาดนั้นก็ตาม
ในวาล์ว PTFE ที่ผมเคยดูแล เราแนะนำให้ผ่อนปรนค่าความคลาดเคลื่อน ±0.01 มม. ถึง ±0.03 มม. โดยใช้ DFM (Design for Manufacturing) ส่งผลให้ปริมาณการผลิตเพิ่มขึ้น 30% และต้นทุนลดลงประมาณ 20%
หลีกเลี่ยงความแม่นยำมากเกินไป
ค่าความคลาดเคลื่อนที่แคบเกินไปจะทำให้การสึกหรอของเครื่องมือ เวลาในการกลึง ค่าใช้จ่ายในการตั้งค่า และเวลาในการตรวจสอบเพิ่มขึ้นอย่างมาก ต้นทุนด้านความแม่นยำจะเพิ่มขึ้นอย่างรวดเร็วเมื่อค่าความคลาดเคลื่อนแคบลง ดังนั้น ควรควบคุมอย่างเข้มงวดเฉพาะส่วนประกอบที่สำคัญเท่านั้น
ปัจจัยด้านวัสดุ
คุณสมบัติของวัสดุที่แตกต่างกันส่งผลโดยตรงต่อช่วงความคลาดเคลื่อนที่สามารถทำได้
พลาสติก: มีค่าสัมประสิทธิ์การขยายตัวทางความร้อนสูงและเสียรูปได้ง่าย
วัสดุอย่าง PEEK, POM และ PTFE มีค่าสัมประสิทธิ์การขยายตัวทางความร้อนสูง หลังจากผ่านกระบวนการขึ้นรูปแล้ว ขนาดของวัสดุอาจเปลี่ยนแปลงไปได้
ตัวอย่างเช่น ชิ้นส่วน POM ที่เคลื่อนย้ายจากโรงงานที่มีอุณหภูมิ 20°C ไปยังบริเวณที่มีอุณหภูมิ 35°C อาจมีการเปลี่ยนแปลงมากกว่า 0.02 มม.
โลหะผสมอะลูมิเนียม: มีความเสถียรและเหมาะสมสำหรับงานที่ต้องการความคลาดเคลื่อนต่ำ
เหล็กกล้าไร้สนิม 6061 และ 7075 สามารถขึ้นรูปด้วยเครื่องจักรได้อย่างดีเยี่ยม และโดยทั่วไปจะได้ความคลาดเคลื่อน ±0.01 มม. หรือน้อยกว่านั้น ด้วยความสม่ำเสมอที่คงที่
เหล็กกล้าไร้สนิมและไทเทเนียม: วัสดุแข็งทำให้เครื่องมือโก่งงอ
วัสดุเช่น 304, 316 และ Ti6Al4V จะแข็งตัวขึ้นระหว่างการตัดและทำให้เกิดภาระสูงต่อเครื่องมือ ส่งผลให้คมตัดโก่งงอ จำเป็นต้องใช้ช่วงการตัดที่แคบลงและวัสดุเครื่องมือที่แข็งกว่าเพื่อรักษาความแม่นยำ
ประสิทธิภาพและเทคโนโลยีของเครื่องจักร
เครื่องจักรที่มีความแม่นยำสูงเป็นพื้นฐานสำคัญในการทำให้ได้ค่าความคลาดเคลื่อนที่แคบที่สุด
ความแข็งแกร่งสูงและเสถียรภาพทางความร้อนดีเยี่ยม
ชิ้นส่วนที่มีความคลาดเคลื่อนต่ำมักต้องอาศัยเครื่องจักรระดับสูง (เช่น Makino, DMG MORI) ซึ่งโครงสร้างของเครื่องจักรเหล่านี้ช่วยลดการเสียรูปในระหว่างการรับแรงได้
การตัดเฉือนแบบหลายแกน (5 แกน)
ความสามารถในการทำงานแบบ 5 แกน ช่วยลดการตั้งค่าเพิ่มเติมและขจัดข้อผิดพลาดสะสม
ในโครงการผลิตอลูมิเนียมสำหรับอุตสาหกรรมการบินและอวกาศ การเปลี่ยนจากการตั้งค่าสามแบบไปเป็นการทำงานแบบ 5 แกนเพียงครั้งเดียว ช่วยให้ค่าความคลาดเคลื่อนอยู่ในช่วง ±0.008 มม. อย่างสม่ำเสมอ
ระบบชดเชยความร้อน
เครื่องจักรขั้นสูงมีระบบชดเชยการขยายตัวจากความร้อนแบบเรียลไทม์ เพื่อรักษาเสถียรภาพการยืดตัวของแกนหมุนและรักษาความแม่นยำในระดับไมครอน
เครื่องมือจับยึดและตัดชิ้นงาน
อุปกรณ์จับยึดที่มีความแม่นยำสูง
ความเที่ยงตรงในการจับยึดชิ้นงานต้องอยู่ในช่วง ±0.005 มม. สำหรับชิ้นส่วนที่มีความคลาดเคลื่อนสูง มักจำเป็นต้องใช้อุปกรณ์จับยึดแบบสุญญากาศหรืออุปกรณ์จับยึดที่ออกแบบมาโดยเฉพาะ
การเลือกวัสดุและรูปทรงของเครื่องมือ
เครื่องมือคาร์ไบด์ เครื่องมือเคลือบผิว และเครื่องมือที่มีคมตัดรัศมีขนาดเล็ก ช่วยลดแรงตัดและการโก่งตัวของเครื่องมือ
ตัวยึดแบบหดตัวช่วยควบคุมการเบี่ยงเบนให้อยู่ต่ำกว่า 2 ไมโครเมตร ซึ่งช่วยปรับปรุงคุณภาพพื้นผิวและความแม่นยำของค่าความคลาดเคลื่อนได้อย่างมาก
การควบคุมสภาพแวดล้อมการตัดเฉือน
ควบคุมอุณหภูมิให้อยู่ภายในช่วง ±1°C
โลหะจะขยายตัวเมื่ออุณหภูมิสูงขึ้น ตัวอย่างเช่น เหล็กอาจเปลี่ยนแปลงขนาดได้ถึง 10 ไมโครเมตร ทุกๆ อุณหภูมิที่เพิ่มขึ้น 10 องศาเซลเซียส ดังนั้น โรงงานผลิตชิ้นส่วนที่มีความแม่นยำสูงจึงต้องใช้ระบบปรับอากาศและระบบควบคุมอุณหภูมิให้คงที่
ลดการสั่นสะเทือน ฝุ่น และความชื้นให้น้อยที่สุด
การสั่นสะเทือนทำให้เกิดการเบี่ยงเบน รอยขีดข่วน และการคลาดเคลื่อนของขนาด
ผมเคยไปเยี่ยมชมโรงงานผลิตชิ้นส่วนเครื่องจักรที่ตั้งอยู่บนชั้นบนของอาคาร ซึ่งการสั่นสะเทือนของอาคารทำให้ค่าความคลาดเคลื่อนเกิน 0.02 มิลลิเมตร
เทคโนโลยีการตรวจสอบและการวัด
ระบบตรวจสอบบนเครื่องจักร
ระบบอย่างเช่นโพรบของ Renishaw จะแก้ไขค่าชดเชยของเครื่องมือในระหว่างการตัดเฉือน ลดความคลาดเคลื่อนที่เกิดจากกระบวนการ และรับประกันความแม่นยำที่คงที่
อุปกรณ์วัดความแม่นยำสูง
เครื่องวัดพิกัดสามมิติ (CMM), เครื่องวัดการแทรกสอดด้วยเลเซอร์ และเครื่องวัดการแทรกสอดด้วยแสงสีขาว เป็นสิ่งจำเป็นสำหรับการวัดในระดับไมครอน
สำหรับโครงการผลิตวาล์วที่มีความคลาดเคลื่อน ±0.005 มม. นั้น จำเป็นต้องมีการตรวจสอบอย่างละเอียดและการวัดค่าโดยควบคุมอุณหภูมิ เพื่อให้มั่นใจได้ถึงความสม่ำเสมอของชิ้นส่วนทั้งหมด
วิธีการประยุกต์ใช้ DFM สำหรับงานกลึง CNC ที่ต้องการความแม่นยำสูง
ในกระบวนการผลิตชิ้นส่วนที่มีความแม่นยำสูง ขั้นตอนการออกแบบเป็นตัวกำหนดต้นทุนการผลิต ระยะเวลานำส่ง และผลผลิตขั้นสุดท้ายมากกว่า 80% ค่าความคลาดเคลื่อนที่แคบไม่ได้เป็นประโยชน์เสมอไป หากไม่มีการออกแบบเพื่อการผลิต (DFM) จะทำให้ชั่วโมงการทำงานเพิ่มขึ้น การสึกหรอของเครื่องมือ และอัตราของเสียสูงขึ้น
เมื่อไหร่ที่คุณจำเป็นต้องใช้ค่าความคลาดเคลื่อนที่แคบจริงๆ
การกำหนดค่าความคลาดเคลื่อนที่เข้มงวดต้องเกิดจากความต้องการใช้งาน ไม่ใช่จากการ "กำหนดให้ทุกอย่างเข้มงวดขึ้นโดยอัตโนมัติ"
หลีกเลี่ยงการออกแบบที่ซับซ้อนเกินไป โดยกำหนดค่าความคลาดเคลื่อนที่แคบเกินไปในทุกจุด
แบบร่างจำนวนมากที่เราได้รับระบุรายละเอียดเกือบทุกส่วนไว้ที่ ±0.01 มม. ทั้งๆ ที่จริงๆ แล้วมีเพียง 3-5 พื้นผิวเท่านั้นที่ต้องการความแม่นยำระดับนี้
ในโครงการผลิตตัวเรือนอะลูมิเนียมสำหรับอุตสาหกรรมการบินและอวกาศ การผ่อนคลายความคลาดเคลื่อนของขนาด 20 ±0.01 มม. ให้เหลือ ±0.03 มม. ช่วยลดเวลาในการผลิตลงประมาณ 40% และลดเศษวัสดุเหลือทิ้งจาก 12% เหลือ 2%
ผลกระทบของค่าความคลาดเคลื่อนที่เข้มงวดต่อต้นทุน ระยะเวลานำส่ง และผลผลิต
ค่าความคลาดเคลื่อนที่แคบมากจะเพิ่มความยากลำบากในการผลิตอย่างมาก:
เวลาในการกลึงเพิ่มขึ้น 30–200%
ความพยายามในการตรวจสอบเพิ่มขึ้นเป็นสองเท่า
อายุการใช้งานของเครื่องมือลดลงกว่า 50%
อัตราของเสียเพิ่มสูงขึ้น โดยเฉพาะอย่างยิ่งสำหรับชิ้นส่วนพลาสติกและชิ้นส่วนผนังบาง
ดังนั้น ควรใช้ค่าความคลาดเคลื่อนที่เข้มงวดเฉพาะกับพื้นผิวที่มีผลต่อความพอดี การปิดผนึก ความปลอดภัย หรือความแม่นยำในการเคลื่อนไหวเท่านั้น
การกำหนดค่าความคลาดเคลื่อนและระดับความพอดีที่ถูกต้อง
การออกแบบทางวิศวกรรมต้องสร้างสมดุลระหว่างความสามารถในการผลิตและจุดประสงค์ในการใช้งาน
เลือกคลาสเรียนที่ใช้งานได้จริงและใช้ GD&T อย่างถูกต้อง
คู่คอร์ดที่พบได้บ่อย ได้แก่ H7/g6 และ H8/f7
การสวมใส่ที่แน่นเกินไปไม่ได้ช่วยให้การใช้งานดีขึ้น แต่กลับทำให้ต้นทุนสูงขึ้นเท่านั้น
สัญลักษณ์ GD&T เช่น ตำแหน่ง ความเป็นแกนร่วม และรูปทรง แสดงถึงข้อกำหนดด้านการใช้งานได้อย่างแม่นยำกว่าค่าความคลาดเคลื่อนเชิงเส้นที่เข้มงวดมาก ๆ
หลีกเลี่ยงห่วงโซ่ความคลาดเคลื่อนที่ขัดแย้งหรือเข้มงวดเกินไป
ตัวอย่างเช่น การระบุทั้งค่าความคลาดเคลื่อนทวิภาคีที่แคบมาก และค่าความคลาดเคลื่อนตำแหน่งที่เข้มงวดอย่างยิ่งสำหรับรูเดียวกัน อาจทำให้เกิดข้อกำหนดที่เป็นไปไม่ได้
ต้องกำหนดค่าความคลาดเคลื่อนจากเกณฑ์พื้นฐานของการประกอบ เพื่อให้มั่นใจว่าค่าความคลาดเคลื่อนทุกค่ามีความจำเป็นและสามารถทำได้จริง
การสะสมค่าความคลาดเคลื่อนและการวางแผนค่าความคลาดเคลื่อนในการประกอบ
ความคลาดเคลื่อนของการประกอบขั้นสุดท้าย คือ ผลรวมของความคลาดเคลื่อนของชิ้นส่วนแต่ละชิ้น
ในโครงการผลิตปลอกนำทางทางการแพทย์ที่ทำจากสแตนเลส การประกอบชิ้นส่วนอนุญาตให้มีความคลาดเคลื่อนโดยรวมได้เพียง 0.04 มิลลิเมตรเท่านั้น
เรากำหนดค่าความคลาดเคลื่อน ±0.01 มม. สำหรับชิ้นส่วนที่สำคัญ และ ±0.05 มม. สำหรับชิ้นส่วนที่ไม่สำคัญ เพื่อให้บรรลุเป้าหมายการประกอบโดยมีต้นทุนต่ำที่สุด
หลักการออกแบบทางเรขาคณิตที่สำคัญเพื่อให้ได้ค่าความคลาดเคลื่อนที่แม่นยำ
รูปทรงเรขาคณิตของชิ้นส่วนเป็นตัวกำหนดโดยตรงว่าค่าความคลาดเคลื่อนที่ต้องการนั้นจะมีความเป็นไปได้มากน้อยเพียงใด
ควรใช้เส้นโค้งมนแทนมุมแหลมคมภายใน
มุมภายในที่มีรัศมีเป็นศูนย์อย่างสมบูรณ์แบบนั้นไม่สามารถขึ้นรูปได้ด้วยเครื่องจักร
แนะนำให้ทำมุมโค้งมนภายใน: ≥1.5 เท่าของรัศมีเครื่องมือ (โดยทั่วไป 0.5–1 มม.)
วิธีนี้ช่วยลดภาระของเครื่องมือ การสั่นสะเทือน และเพิ่มความเสถียรของขนาด
การออกแบบผนัง ขั้นบันได ร่อง และมุมลบเหลี่ยมอย่างมีเหตุผล
ความหนาของผนัง ≥0.8 มม. (≥1.2 มม. สำหรับพลาสติก) เพื่อป้องกันการเสียรูป
ความกว้างของร่อง ≥1.3 เท่าของเส้นผ่านศูนย์กลางของเครื่องมือ เพื่อให้สามารถผลิตได้
ความลึกของเกลียว ≤2 เท่าของเส้นผ่านศูนย์กลางเกลียว เพื่อป้องกันการแตกหักของเครื่องมือและความคลาดเคลื่อนของค่าความคลาดเคลื่อน
การทำมุมลบเหลี่ยมที่สม่ำเสมอช่วยเพิ่มความแม่นยำและคุณภาพในการประกอบ
ความสัมพันธ์ระหว่างความหยาบของพื้นผิวและความคลาดเคลื่อนของขนาด
ค่า Ra ที่ละเอียดขึ้นจะทำให้ต้นทุนสูงขึ้นอย่างมาก
ตัวอย่างเช่น Ra0.4μm อาจมีราคาสูงกว่า Ra0.8μm ถึง 2-3 เท่า
ในชิ้นส่วนอะลูมิเนียมสำหรับอุตสาหกรรมการบินและอวกาศ การลดค่า Ra จาก 0.4μm เป็น 0.8μm ในขณะที่ยังคงค่าความคลาดเคลื่อน ±0.01 มม. ช่วยลดต้นทุนต่อหน่วยลงได้ประมาณ 25%
วิธีการและแนวปฏิบัติที่ดีที่สุดเพื่อให้ได้งานกลึง CNC ที่มีความแม่นยำสูง
การผลิตชิ้นงานให้ได้ค่าความคลาดเคลื่อนที่แม่นยำนั้น ไม่ได้ขึ้นอยู่กับปัจจัยเพียงอย่างเดียว แต่ยังขึ้นอยู่กับคุณสมบัติของวัสดุ ความสามารถของเครื่องจักร การวางแผนกระบวนการผลิต เครื่องมือ และการควบคุมคุณภาพ ด้วยการบริหารจัดการโรงงานที่ดีขึ้น การปรับพารามิเตอร์การตัดให้เหมาะสม การปรับปรุงขั้นตอนการทำงาน และการตรวจสอบที่แม่นยำ ผู้ผลิตสามารถผลิตชิ้นงานให้ได้ค่าความคลาดเคลื่อนที่ ±0.01 มม. หรือแม้กระทั่ง ±0.005 มม. ได้อย่างน่าเชื่อถือ พร้อมทั้งลดของเสียและต้นทุนโดยรวมลงได้
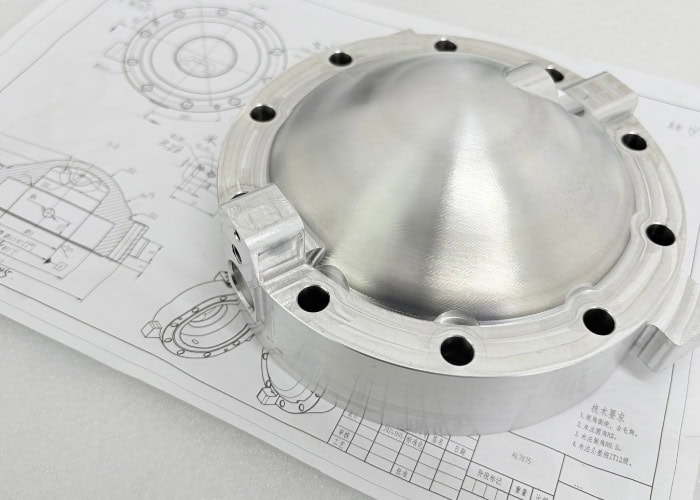
การจัดการเวิร์กช็อปพื้นฐาน
การเลือกโรงงาน/สภาพแวดล้อมการผลิตที่เหมาะสม
การผลิตชิ้นส่วนด้วยเครื่องจักรที่มีความแม่นยำสูงนั้น จำเป็นต้องมีสภาพแวดล้อมการทำงานที่มั่นคง เช่น โรงงานที่อยู่ชั้นล่าง หรือฐานรากที่ช่วยลดแรงสั่นสะเทือน
เครื่องจักรประสิทธิภาพสูง (Mazak, DMG MORI) ที่รับประกันว่าค่าความคลาดเคลื่อนของแกนหมุน ≤2μm
ลูกค้ารายหนึ่งพยายามผลิตชิ้นส่วนที่มีความแม่นยำ ±0.01 มม. ในโรงงานชั้นสอง และพบความคลาดเคลื่อนสูงถึง ±0.03 มม. เนื่องจากการสั่นสะเทือนของพื้น หลังจากย้ายการผลิตมายังโรงงานของเราแล้ว ขนาดของชิ้นส่วนทั้งหมดก็มีความเสถียรมากขึ้น
อุณหภูมิในโรงงานคงที่และสภาพแวดล้อมการผลิตที่สะอาด
อุณหภูมิส่งผลกระทบอย่างมากต่อขนาด ตัวอย่างเช่น:
อะลูมิเนียมขยายตัวประมาณ 0.023 มม./ม. ต่อ 1 องศาเซลเซียส
เหล็กกล้า ≈ 0.011 มม./ม. ต่อ 1°C
การรักษาอุณหภูมิให้อยู่ภายในช่วง ±1°C เป็นสิ่งสำคัญอย่างยิ่งต่อความสม่ำเสมอของขนาด
ฝุ่นละอองและละอองน้ำมันอาจส่งผลกระทบต่อรางนำทางและความแม่นยำในการทำงานของตัวจับยึดเครื่องมือได้เช่นกัน
การใช้เครื่องจักร CNC คุณภาพสูงและการสอบเทียบอย่างสม่ำเสมอ
มาตรการสำคัญ ได้แก่ :
การสอบเทียบแกนหมุนด้วยเลเซอร์อินเตอร์เฟอโรเมตร (ข้อผิดพลาดในการกำหนดตำแหน่ง ≤2 μm)
การทดสอบบอลบาร์เพื่อชดเชยรูปทรงเรขาคณิตของเครื่องจักร
การตรวจสอบแรงดึงของตัวจับยึดเครื่องมือ
การบำรุงรักษาเครื่องจักรอย่างเหมาะสมช่วยลดความคลาดเคลื่อนของขนาดจาก ±0.02 มม. เหลือ ±0.005 มม.
การเพิ่มประสิทธิภาพพารามิเตอร์เครื่องมือและการตัด
การเลือกใช้เครื่องมือที่เหมาะสมและคมสำหรับวัสดุแต่ละชนิด
อะลูมิเนียม: เหล็กกล้าความเร็วสูงหรือคาร์ไบด์
เหล็กกล้าไร้สนิม/ไทเทเนียม: เครื่องมือเคลือบผิว (TiAlN, AlTiN)
พลาสติกเช่น PTFE จำเป็นต้องมีขอบคมเพื่อป้องกันการเสียรูป
เครื่องมือที่คมจะช่วยลดแรงตัดและเพิ่มความเสถียรของค่าความคลาดเคลื่อนได้ 20–40%
การปรับสมดุลระหว่างความเร็วในการตัด อัตราการป้อน และความลึกของการตัด
ค่าทั่วไป:
อะลูมิเนียม: 12000 รอบต่อนาที, อัตราป้อน 1800 มม./นาที, ความลึกในการตัด 0.3 มม.
เหล็กกล้าไร้สนิม: 3500 รอบต่อนาที, อัตราป้อน 400 มม./นาที, ความลึกในการตัด 0.1 มม.
ความเร็วในการป้อนหรือตัดที่ไม่ถูกต้องจะทำให้เกิดการสั่นสะเทือน ความร้อนสะสม และความคลาดเคลื่อนทางมิติ
กลยุทธ์การตรวจสอบการสึกหรอของเครื่องมือและการเปลี่ยนทดแทน
ตรวจสอบคมตัดทุกๆ 20-40 ชิ้น
ใช้ซอฟต์แวร์บริหารจัดการอายุการใช้งานของเครื่องมือ
สำหรับชิ้นส่วนที่มีความคลาดเคลื่อน ±0.005 มม. ให้เปลี่ยนเครื่องมือทุกขั้นตอนสำคัญ
กลยุทธ์นี้ช่วยลดปริมาณของเสียจาก 6% เหลือต่ำกว่า 1% สำหรับโครงการผลิตชิ้นส่วนทองแดง
การวางแผนกระบวนการผลิต: การขึ้นรูปหยาบ → การขึ้นรูปกึ่งสำเร็จรูป → การขึ้นรูปสำเร็จรูป
การแบ่งขั้นตอนการกลึง
การเจียรหยาบจะกำจัดวัสดุออกไป 60–80%
แผ่นกระดาษกึ่งสำเร็จรูป ความหนา 0.2–0.4 มม.
การตกแต่งผิวชิ้นงานช่วยให้ได้ขนาดสุดท้ายที่แม่นยำสูงสุดในขั้นตอนเดียว
การแบ่งกระบวนการอย่างเข้มงวดช่วยลดความผันแปรของขนาดได้มากกว่า 50%
การเลือกวัตถุดิบและการวางแผนค่าเผื่อการกลึง
ปริมาณวัสดุที่มากเกินไปจะทำให้เวลาในการผลิตเพิ่มขึ้น ในขณะที่ปริมาณวัสดุที่น้อยเกินไปจะทำให้การจับยึดไม่เสถียร
สำหรับชิ้นส่วนที่มีความแม่นยำ ±0.01 มม. แนะนำให้เผื่อเนื้อวัสดุเพิ่มอย่างน้อย 3 มม. เพื่อให้ยึดแน่นหนา
กลยุทธ์การผลิตปริมาณมากเทียบกับกลยุทธ์การผลิตปริมาณน้อย/ต้นแบบ
การผลิตจำนวนมาก: ความสม่ำเสมอของรอบการผลิต การจัดการอายุการใช้งานของเครื่องมือ การวัดระหว่างกระบวนการผลิต
ต้นแบบ: ความยืดหยุ่นและการเพิ่มประสิทธิภาพชิ้นส่วนเดียว
โดยทั่วไป เรามักใช้เครื่องมือจับยึดเฉพาะสำหรับงานผลิตจำนวนมาก และใช้ปากจับแบบอ่อนสำหรับงานต้นแบบ
การตรวจสอบระหว่างดำเนินการและการตรวจสอบขั้นสุดท้าย
การตรวจสอบด้วยหัววัดบนเครื่องจักรและการชดเชยแบบวงปิด
การใช้โพรบของ Renishaw ช่วยให้:
การวัดมิติที่สำคัญระหว่างกระบวนการ
การชดเชยความยาวและเส้นผ่านศูนย์กลางของเครื่องมืออัตโนมัติ
การป้องกันความล้มเหลวของค่าความคลาดเคลื่อนที่เกิดจากการเปลี่ยนแปลงอุณหภูมิ
จำเป็นสำหรับชิ้นส่วนที่ต้องการความแม่นยำ ±0.005 มม.
แผนการตรวจสอบชิ้นงานตัวอย่างแรก (FAI) และการสุ่มตัวอย่าง
การตรวจสอบขนาด 100% สำหรับ FAI
สุ่มตัวอย่างทุกๆ 10-30 ชิ้นในระหว่างกระบวนการผลิต
แผนภูมิ SPC สำหรับการตรวจสอบมิติสำคัญ
ลดของเสียด้วยการตรวจสอบตั้งแต่เนิ่นๆ
ด้วยการนำ FAI ร่วมกับการตรวจสอบระหว่างกระบวนการผลิตมาใช้ในโครงการผลิตชิ้นส่วนทางการแพทย์ เราสามารถลดของเสียจาก 8% เหลือ 1.5%
วิธีการสร้างสมดุลระหว่างต้นทุนและความเสี่ยงในการผลิตชิ้นส่วนด้วยความแม่นยำสูง
ในการผลิตที่ต้องการความแม่นยำสูง ยิ่งค่าความคลาดเคลื่อนแคบลงเท่าไร ต้นทุน ความยากลำบาก และความเสี่ยงก็จะยิ่งสูงขึ้นเท่านั้น บริษัทต่างๆ ต้องสร้างสมดุลระหว่างประสิทธิภาพ งบประมาณ ระยะเวลานำส่ง และความสามารถในการผลิต การกำหนดค่าความคลาดเคลื่อนที่ ±0.005 มม. โดยไม่จำเป็น อาจทำให้ต้นทุนสูงขึ้น รอบการผลิตยาวนานขึ้น และอัตราของเสียสูงขึ้น
เหตุใดค่าความคลาดเคลื่อนที่เข้มงวดขึ้นจึงทำให้ต้นทุนสูงขึ้น
ต้นทุนที่สูงขึ้นในการผลิตชิ้นส่วนที่มีความคลาดเคลื่อนต่ำเกิดจากปัจจัยหลายประการรวมกัน:
จำเป็นต้องมีขั้นตอนการกลึงเพิ่มเติม
การได้ความแม่นยำ ±0.01 มม. หรือ ±0.005 มม. โดยทั่วไปแล้วต้องผ่านหลายขั้นตอน เช่น การกัดหยาบ → การกัดกึ่งละเอียด → การกัดละเอียด → การชดเชย
ตัวอย่างเช่น ในชิ้นส่วนยึดสแตนเลสที่เราผลิต การที่จะได้รูเจาะที่มีความแม่นยำ ±0.008 มม. นั้น จำเป็นต้องใช้การตัดแต่งละเอียดเพิ่มเติมอีกสองครั้ง ซึ่งทำให้เวลาในการกลึงเพิ่มขึ้นเป็นสองเท่า
อัตราการป้อนอาหารต้องลดลงอย่างมาก
การตัดที่ช้าลงและมีเสถียรภาพมากขึ้นช่วยป้องกันการเบี่ยงเบนขนาดที่เกิดจากความร้อน
ในระหว่างการกลึงอลูมิเนียม เราลดอัตราการป้อนจาก 1200 มม./นาที เหลือ 450 มม./นาที เพื่อรักษาระดับความเรียบไว้ที่ ±0.01 มม. ซึ่งส่งผลให้เวลาในการทำงานเพิ่มขึ้นอย่างมาก
จำเป็นต้องใช้เครื่องมือและอุปกรณ์จับยึดเฉพาะทาง
การควบคุมความคลาดเคลื่อนในระดับไมโครมักต้องใช้เครื่องมือ PCD, แท่งเจาะแบบกำหนดเอง หรือใบมีดตัดที่แข็งเป็นพิเศษ ซึ่งมีราคาแพงกว่าเครื่องมือมาตรฐาน 3-8 เท่า และสึกหรอเร็วกว่า
ความเสี่ยงสูงขึ้นต่อของเสียและการแก้ไขงานซ้ำ
ด้วยช่วงความคลาดเคลื่อนที่ยอมรับได้ ±0.005 มม. ทำให้ช่วงนั้นแคบมาก แม้แต่ความคลาดเคลื่อนเพียง 0.002 มม. ก็อาจทำให้ชิ้นส่วนใช้งานไม่ได้ โดยเฉพาะอย่างยิ่งกับวัสดุที่ยากต่อการใช้งาน เช่น ไทเทเนียมหรือสแตนเลส
โครงสร้างต้นทุนสำหรับโครงการที่มีความแม่นยำสูง
การผลิตชิ้นส่วนด้วยความแม่นยำสูงส่งผลต่อราคาเสนอเนื่องจาก:
รอบการตัดเฉือนที่ยาวนานขึ้น (2–5 เท่า เมื่อเทียบกับค่าความคลาดเคลื่อนมาตรฐาน)
การสึกหรอของเครื่องมือเร็วขึ้น
ระยะเวลาการตรวจสอบที่ยาวนานขึ้นด้วยเครื่องวัดพิกัดสามมิติ (CMM) หรือการวัดด้วยเลเซอร์
อัตราผลผลิตต่ำลง
ด้วยเหตุนี้ การลดค่าความคลาดเคลื่อนจาก ±0.05 มม. เหลือ ±0.01 มม. อาจทำให้ต้นทุนเพิ่มขึ้น 30%–200%
การสร้างสมดุลระหว่างประสิทธิภาพและความสามารถในการผลิต
ในงานออกแบบเพื่อการผลิต (DFM) ค่าความคลาดเคลื่อนที่เข้มงวดกว่าไม่ได้หมายความว่า "ยิ่งเข้มงวด ยิ่งดี" แต่หมายความว่า "เข้มงวดเพียงพอต่อการใช้งาน"
หารือเกี่ยวกับระดับความคลาดเคลื่อนที่เหมาะสมกับซัพพลายเออร์ของคุณ
พันธมิตรด้านการผลิตที่มีประสบการณ์สามารถแนะนำค่าความคลาดเคลื่อนที่เหมาะสมโดยพิจารณาจากฟังก์ชันและการผลิตได้
ตัวอย่างเช่น ในตัวเรือน PEEK ที่เราผลิต ลูกค้าร้องขอความคลาดเคลื่อนเริ่มต้นที่ ±0.01 มม. หลังจากประเมินข้อกำหนดด้านการใช้งานแล้ว เราได้ปรับเป็น ±0.03 มม. ซึ่งช่วยลดต้นทุนลง 40% และลดระยะเวลาการผลิตลงครึ่งหนึ่ง
สามารถผ่อนปรนค่าความคลาดเคลื่อนได้ที่ไหนบ้าง
โดยทั่วไปแล้ว ค่าความคลาดเคลื่อนสามารถลดลงได้ในกรณีต่อไปนี้:
พื้นผิวที่ไม่ประกบกัน
บริเวณตกแต่งภายนอก
ภูมิภาคที่ไม่ส่งผลต่อการจัดเรียงการประกอบ
คุณสมบัติที่ไม่ไวต่อความหนาของผนัง
ลูกค้ารายหนึ่งเคยระบุความคลาดเคลื่อน ±0.02 มิลลิเมตรตลอดทั้งชิ้นส่วนยึดอะลูมิเนียม โดยมีเพียงสามรูเท่านั้นที่มีความสำคัญ เมื่อผ่อนปรนข้อกำหนดอื่นๆ เป็น ±0.1 มิลลิเมตร ประสิทธิภาพการทำงานก็ดีขึ้นเกือบสามเท่า
กลยุทธ์ในการปรับค่าความคลาดเคลื่อนให้เหมาะสมโดยไม่ส่งผลกระทบต่อประสิทธิภาพ
เปลี่ยนมุมแหลมให้เป็นมุมโค้งมน
เพิ่มความหนาของผนังเพื่อลดการเสียรูป
ปรับค่าความเรียบผิวจาก Ra0.8 เป็น Ra1.6 เพื่อประหยัดเวลาในการกลึง
ใช้การวิเคราะห์การสะสมความคลาดเคลื่อนเพื่อหลีกเลี่ยงการตัดที่แม่นยำเกินความจำเป็น
การตั้งค่าความคลาดเคลื่อนอย่างชาญฉลาดช่วยให้มั่นใจได้ทั้งประสิทธิภาพและความคุ้มค่า
สิ่งที่เป็น การใช้งานทั่วไปและมาตรฐานอุตสาหกรรม
การตัดเฉือนด้วยเครื่อง CNC ที่มีความคลาดเคลื่อนต่ำเป็นสิ่งสำคัญในอุตสาหกรรมการแพทย์ การบินและอวกาศ เซมิคอนดักเตอร์ ยานยนต์ และอุตสาหกรรมที่มีความแม่นยำสูง อุตสาหกรรมเหล่านี้ต้องการความแม่นยำของขนาด ความน่าเชื่อถือ และเสถียรภาพในการทำงานที่ยอดเยี่ยม
| อุตสาหกรรมแอ็พพลิเคชัน | ชิ้นส่วนทั่วไปที่มีความคลาดเคลื่อนต่ำ | ข้อกำหนดความอดทน |
| อุปกรณ์ทางการแพทย์และรากฟันเทียม | เครื่องมือผ่าตัด, ตัวเชื่อมต่ออุปกรณ์ฝังในร่างกาย, ตัววาล์วขนาดเล็ก, อุปกรณ์รองรับที่ทนต่อการกัดกร่อน | โดยทั่วไปค่าความคลาดเคลื่อนอยู่ที่ ±0.01 มม. ถึง ±0.005 มม. จึงต้องการคุณภาพพื้นผิวสูงและความสามารถในการทำซ้ำได้ดี |
| ส่วนประกอบด้านการบินและอวกาศและการป้องกันประเทศ | ชิ้นส่วนกังหัน, ตัวขับเคลื่อน, ข้อต่อโครงสร้าง, แท่นยึดความแม่นยำสูง | มีความน่าเชื่อถือสูงมาก ในบางพื้นที่สำคัญต้องการความคลาดเคลื่อน ±0.005 มม. หรือน้อยกว่านั้น |
| อุปกรณ์จับยึดสำหรับอิเล็กทรอนิกส์และเซมิคอนดักเตอร์ | แท่นยึดเวเฟอร์, โมดูลระบายความร้อน, อุปกรณ์จับยึดชิ้นงานความแม่นยำสูง, ฉนวนเซรามิก | มีความคงตัวของมิติสูง และตรงตามข้อกำหนดที่เข้มงวดเรื่องความเรียบและความเรียบร้อยของพื้นผิว |
| ระบบยานยนต์และพลังงานใหม่ | ตัวเรือนมอเตอร์, ที่นั่งเซ็นเซอร์, วาล์วควบคุมของเหลว, ชิ้นส่วนโครงสร้างแบตเตอรี่ | มีความสม่ำเสมอสูงในการผลิตจำนวนมาก โดยทั่วไปอยู่ที่ ±0.02 มม. ถึง ±0.01 มม. |
| ชิ้นส่วนอุตสาหกรรมและเครื่องมือวัดที่มีความแม่นยำสูง | ชิ้นส่วนมาตรวิทยา, ชิ้นส่วนไฮดรอลิก/นิวแมติก, เพลาและบูชที่มีความแม่นยำสูง | ควบคุมความต้านทานการสึกหรอ ความเป็นแกนร่วม และความตั้งฉากอย่างเข้มงวด โดยต้องมีความคลาดเคลื่อน ±0.01 มม. หรือต่ำกว่า |
คำถามที่พบบ่อย
ค่าความคลาดเคลื่อนสูงสุดสำหรับการกลึงคือเท่าไร?
โดยทั่วไปแล้ว ในการผลิตชิ้นส่วนด้วยเครื่อง CNC ค่าความคลาดเคลื่อนสูงสุด (หรือค่าความคลาดเคลื่อนที่ยอมรับได้น้อยที่สุด) ที่ผมใช้คือ ±0.1 มม. ซึ่งเป็นเรื่องปกติสำหรับชิ้นส่วนโครงสร้างหรือชิ้นส่วนที่ไม่สำคัญมากนัก ตัวอย่างเช่น ตัวยึดหรือฝาครอบที่ไม่ต้องการการประกอบที่แน่นสนิท ระดับความคลาดเคลื่อนนี้ช่วยให้การผลิตรวดเร็วและคุ้มค่า โดยเฉพาะอย่างยิ่งสำหรับชิ้นส่วนขนาดใหญ่ที่ความคลาดเคลื่อนของขนาดเป็นที่ยอมรับได้
ค่าความคลาดเคลื่อนแบบใดที่ยากที่สุดในการขึ้นรูปด้วยเครื่องจักร?
ค่าความคลาดเคลื่อนที่แคบกว่า ±0.002 มม. (2 ไมครอน) นั้นท้าทายอย่างยิ่ง ในระดับนั้น แม้แต่การเปลี่ยนแปลงอุณหภูมิเพียงเล็กน้อย การสึกหรอของเครื่องมือ หรือความไม่สม่ำเสมอของวัสดุ ก็อาจทำให้ชิ้นส่วนไม่ได้มาตรฐานได้ โดยปกติแล้ว ผมจึงต้องอาศัยเครื่องจักร 5 แกนที่มีความเสถียรสูง การตรวจสอบด้วยเครื่องวัดพิกัดสามมิติ (CMM) และสภาพแวดล้อมที่มีการควบคุมอุณหภูมิ เพื่อให้ได้ผลลัพธ์ที่แม่นยำตามข้อกำหนดดังกล่าว
ค่าความคลาดเคลื่อนขั้นต่ำสำหรับการกลึงคือเท่าไร?
ค่าความคลาดเคลื่อนต่ำสุดที่ผมทำได้สำเร็จในการผลิตจริงคือ ±0.001 มม. (1 ไมครอน) โดยทั่วไปแล้วจะใช้การตัดเฉือนด้วยไมโครอีดีเอ็มระดับสูงหรือการตัดเฉือนด้วยเลเซอร์เฟมโตวินาที สำหรับเครื่อง CNC ทั่วไป ขีดจำกัดจะอยู่ที่ประมาณ ±0.002–0.005 มม. ขึ้นอยู่กับการตั้งค่า วัสดุ และวิธีการตรวจสอบ
ค่าความคลาดเคลื่อนมาตรฐานสำหรับการกลึงมีอะไรบ้าง?
ผมใช้มาตรฐาน ISO 2768 สำหรับงานกลึงทั่วไป โดยแบ่งเป็นระดับละเอียด (f), ปานกลาง (m), หยาบ (c) และหยาบมาก (v) สำหรับงานที่ต้องการความแม่นยำสูง GD&T ช่วยให้ผมสามารถควบคุมรูปทรงและตำแหน่งได้ภายใน ±0.01 มม. หรือแม่นยำกว่านั้น ในอุตสาหกรรมการบินและอวกาศ มาตรฐาน AS9100 มักผลักดันค่าความคลาดเคลื่อนให้ต่ำกว่า ±0.005 มม.
จะเกิดอะไรขึ้นเมื่อค่าความคลาดเคลื่อนในการผลิตแคบเกินไป?
เมื่อค่าความคลาดเคลื่อนแคบเกินไป เช่น ต่ำกว่า ±0.005 มม. โดยไม่จำเป็น ผมมักพบว่าเวลาในการกลึงเพิ่มขึ้น 2-3 เท่า การเปลี่ยนเครื่องมือบ่อยขึ้น และอัตราของเสียที่อาจเกิน 15% นอกจากนี้ยังต้องการต้นทุนการตรวจสอบที่สูงขึ้นและการควบคุมสภาพแวดล้อมที่เข้มงวดมากขึ้น เว้นแต่จะเป็นสิ่งที่จำเป็นตามฟังก์ชันการทำงาน ค่าความคลาดเคลื่อนดังกล่าวจะลดประสิทธิภาพและทำให้ต้นทุนต่อหน่วยสูงขึ้นอย่างมาก
สรุป
การผลิตชิ้นส่วนด้วยเครื่อง CNC ที่ต้องการความคลาดเคลื่อนต่ำมากนั้น เป็นการผสมผสานระหว่างวิทยาศาสตร์แห่งความแม่นยำและศิลปะแห่งการผลิต จากประสบการณ์ของผม ความสำเร็จขึ้นอยู่กับสิ่งหนึ่งเหนือสิ่งอื่นใด นั่นคือ วินัย วินัยในการออกแบบ การควบคุมกระบวนการ การวัด และการสื่อสาร ไม่ว่าคุณจะพยายามให้ได้ความแม่นยำถึง ±0.002 มม. หรือเพียงแค่พยายามให้ได้ตามมาตรฐานอุตสาหกรรมการบินและอวกาศ เคล็ดลับอยู่ที่การควบคุมทุกสิ่งที่คุณทำได้ และรู้ว่าสิ่งใดที่คุณควบคุมไม่ได้
การกำหนดค่าความคลาดเคลื่อนที่เข้มงวดไม่ได้หมายถึงความสมบูรณ์แบบ แต่หมายถึงความสม่ำเสมอ การสื่อสาร และการตัดสินใจที่ชาญฉลาด หากคุณกำลังเผชิญกับชิ้นส่วนที่ท้าทายหรือพยายามปรับปรุงกระบวนการทำงาน อย่าลังเลที่จะติดต่อหรือแบ่งปันสถานการณ์ของคุณ บางครั้งความคิดเห็นที่สองก็สร้างความแตกต่างได้มาก















