
การคว้านเป็นกระบวนการตัดที่แม่นยำซึ่งใช้ในการขยายและแก้ไขรูที่มีอยู่เดิม แตกต่างจากการเจาะซึ่งเป็นการสร้างรูเริ่มต้น การคว้านช่วยปรับปรุงเส้นผ่านศูนย์กลาง ความกลม ความตรง การจัดแนว และคุณภาพพื้นผิวภายใน เมื่อรูเดิมไม่ตรงตามข้อกำหนดการใช้งานขั้นสุดท้าย
คู่มือนี้อธิบายกระบวนการกลึงที่น่าเบื่อ วิธีการและเครื่องมือที่ใช้กันทั่วไป ความคลาดเคลื่อนของรู ปัจจัยที่มีผลต่อความแม่นยำ วัสดุที่เหมาะสม การใช้งาน และความแตกต่างระหว่างการคว้าน การเจาะ และการคว้านขยายรู นอกจากนี้ยังครอบคลุมถึงปัญหาการกลึงทั่วไปและวิธีการเลือกวิธีการที่มีประสิทธิภาพสำหรับการเจาะรูที่มีความแม่นยำสูง
การกลึงคว้านคืออะไร?
การคว้านเป็นการกำจัดวัสดุออกจากด้านในของรูที่มีอยู่แล้ว โดยใช้เครื่องมือตัดแบบจุดเดียว ซึ่งโดยทั่วไปจะติดตั้งอยู่บนแท่งคว้าน รูเริ่มต้นอาจถูกเจาะ หล่อ ตีขึ้นรูป หรือผลิตโดยกระบวนการกลึงอื่นๆ จากนั้นเครื่องกลึง เครื่องกัด เครื่องคว้านแบบจิ๊ก หรือเครื่องคว้านเฉพาะทางสามารถขยายและปรับแต่งให้ได้ขนาดและรูปทรงที่ต้องการได้
ประโยชน์หลักของการเจาะรูไม่ได้อยู่ที่การทำให้รูใหญ่ขึ้นเพียงอย่างเดียว แต่ยังช่วยให้ช่างเครื่องสามารถแก้ไขรูปทรงเรขาคณิตและสร้างความสัมพันธ์ที่ควบคุมได้ดียิ่งขึ้นระหว่างรูเจาะกับส่วนประกอบอื่นๆ บนชิ้นส่วนนั้นด้วย
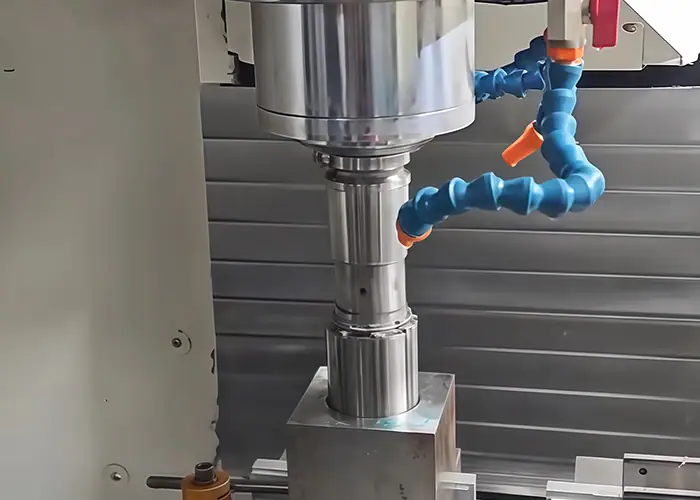
ความน่าเบื่อช่วยพัฒนาอะไรได้บ้าง?
การเจาะรูช่วยปรับปรุงขนาดเส้นผ่านศูนย์กลาง ความกลม ความตรง การจัดแนว และคุณภาพพื้นผิวของรูเป็นหลัก คุณลักษณะเหล่านี้มักมีความสำคัญมากกว่าขนาดเส้นผ่านศูนย์กลางที่ระบุไว้เพียงอย่างเดียว เมื่อรูนั้นต้องรับตลับลูกปืน บูช เพลา ซีล ตัวนำ หรือชิ้นส่วนที่มีความแม่นยำอื่นๆ
รูที่เจาะอาจใกล้เคียงกับขนาดที่ต้องการ แต่ยังอาจมีลักษณะเรียว เบี่ยงเบน หรือคลาดเคลื่อนจากตำแหน่ง การเจาะแบบควบคุมจะกำจัดวัสดุออกโดยสัมพันธ์กับแกนหมุนของเครื่องจักรและจุดอ้างอิงที่กำหนดไว้ ทำให้รูที่เจาะเสร็จแล้วตรงกับแกนและรูปทรงที่ต้องการได้ดียิ่งขึ้น
ความเรียบของพื้นผิวภายในก็มีความสำคัญไม่แพ้กัน บริเวณที่นั่งแบริ่ง การประกอบแบบเลื่อน และพื้นผิวการปิดผนึก จำเป็นต้องมีสภาพการสัมผัสที่สม่ำเสมอ ดังนั้นการเจาะที่มั่นคงจึงสามารถให้พื้นผิวที่เรียบเนียนกว่ารูที่เจาะหรือหล่อแบบหยาบๆ ได้
เมื่อใดจึงจำเป็นต้องใช้การกลึงเจาะรู?
การเจาะรูนั้นเหมาะสมเมื่อรูเดิมมีขนาดเล็กเกินไป ไม่เป็นทรงกลม ไม่ตรงแนว หรือไม่แม่นยำเพียงพอสำหรับการประกอบขั้นสุดท้าย นอกจากนี้ยังเป็นประโยชน์เมื่อรูที่หล่อหรือตีขึ้นรูปมีระยะเผื่อการกลึงเพียงพอที่จะสร้างรูสำเร็จรูปที่มีความแม่นยำตามต้องการ
ตัวอย่างทั่วไปได้แก่ ตัวเรือนแบริ่ง รูในเกียร์ ส่วนประกอบไฮดรอลิก ตัวเรือนมอเตอร์ ชิ้นส่วนเครื่องยนต์ และเครื่องมือที่มีความแม่นยำสูง ในแต่ละกรณี ความจำเป็นในการเจาะรูนั้นมาจากข้อกำหนดด้านการใช้งานของรูมากกว่าขนาดเส้นผ่านศูนย์กลางของรูเพียงอย่างเดียว
สำหรับการเจาะรูเพื่อปรับระยะห่างอย่างง่ายที่มีค่าความคลาดเคลื่อนต่ำ การเจาะอาจเพียงพอแล้ว การเจาะขยายรูในส่วนที่ไม่ได้ช่วยเพิ่มประสิทธิภาพการทำงานใดๆ จะยิ่งเพิ่มเวลาและต้นทุนในการผลิตเท่านั้น
กระบวนการเจาะรูทำงานอย่างไร?
กระบวนการกลึงเจาะรูที่แม่นยำนั้นขึ้นอยู่กับความลึกของรูเจาะ เส้นผ่านศูนย์กลาง วัสดุ สภาพเริ่มต้น และค่าความคลาดเคลื่อนสุดท้าย ชิ้นส่วนที่เรียบง่ายอาจต้องการเพียงการแก้ไขเพียงครั้งเดียว ในขณะที่ชิ้นส่วนที่มีความแม่นยำสูงอาจต้องใช้การกลึงหยาบ การกลึงกึ่งละเอียด และการกลึงละเอียด
กระบวนการเจาะรูอย่างมีประสิทธิภาพเริ่มต้นด้วยการกำหนดตำแหน่งของรูและจุดอ้างอิงในการเจาะ จากนั้นจึงค่อยๆ ปรับขนาดและรูปทรงให้ถูกต้องก่อนการตรวจสอบขั้นสุดท้าย
การเตรียมและตั้งค่าหลุม
การเปิดช่องเริ่มต้นอาจมาจากการเจาะ การหล่อ การตีขึ้นรูป หรือการกลึงหยาบ ก่อนเริ่มการเจาะ ต้องกำหนดตำแหน่งชิ้นงานจากจุดอ้างอิงที่เหมาะสมและยึดชิ้นงานให้แน่น
ความแม่นยำในการตั้งค่ามีความสำคัญอย่างยิ่ง เนื่องจากเครื่องมือเจาะจะเคลื่อนที่ตามแกนที่ตั้งโปรแกรมไว้ของเครื่องจักร หากจุดอ้างอิงของชิ้นงานหรือการตั้งค่าไม่ถูกต้อง รูเจาะอาจมีขนาดเส้นผ่านศูนย์กลางที่ถูกต้อง แต่ตำแหน่งอาจไม่ถูกต้องเมื่อเทียบกับที่นั่งแบริ่ง หน้าสัมผัส รูปแบบสลักเกลียว หรือคุณลักษณะอื่นๆ
รูเริ่มต้นจะต้องมีเนื้อวัสดุเพียงพอเพื่อให้เครื่องมือเจาะสามารถทำความสะอาดพื้นผิวและแก้ไขรูปทรงเรขาคณิตที่ต้องการได้ การเจาะจะช่วยปรับปรุงการจัดแนวได้ก็ต่อเมื่อมีวัสดุเหลืออยู่เพียงพอสำหรับการเจาะรูใหม่เท่านั้น
การเจาะแบบหยาบและกึ่งละเอียด
การเจาะรูหยาบจะกำจัดวัสดุส่วนเกินส่วนใหญ่ มีประโยชน์สำหรับการแก้ไขพื้นผิวหล่อ การกำจัดค่าเผื่อการกลึงจำนวนมาก และการปรับขนาดรูเริ่มต้นที่ไม่สม่ำเสมอให้ใกล้เคียงกับรูปทรงที่ต้องการ
สำหรับข้อกำหนดที่เข้มงวดมากขึ้น การกรอผิวชั้นกลางสามารถช่วยให้เหลือระยะเผื่อที่สม่ำเสมอมากขึ้นก่อนการเจาะรูขั้นสุดท้าย ซึ่งจะช่วยลดปริมาณวัสดุที่ถูกกำจัดออกในระหว่างการกรอผิวขั้นสุดท้ายและช่วยให้แรงตัดมีความเสถียรมากขึ้น
เป้าหมายไม่ใช่การทำให้ทุกขั้นตอนมีความแม่นยำเท่ากัน การขึ้นรูปหยาบเป็นการสร้างเงื่อนไขพื้นฐาน ในขณะที่ขั้นตอนต่อๆ ไปจะค่อยๆ ลดความคลาดเคลื่อนทางเรขาคณิตและมิติลง
การตกแต่งผิวงานและการเจาะรูอย่างแม่นยำ
การคว้านเก็บรายละเอียดเป็นการกำจัดวัสดุเพียงเล็กน้อยเพื่อกำหนดเส้นผ่านศูนย์กลางสุดท้าย การจัดแนว และคุณภาพพื้นผิวภายใน เนื่องจากเป็นการตัดที่เบา ความแข็งแรงของเครื่องมือ ความเสถียรของเครื่องจักร การควบคุมการเบี่ยงเบน และการสั่นสะเทือนจึงมีความสำคัญเป็นพิเศษ
การเจาะรูอย่างแม่นยำมักใช้สำหรับที่นั่งแบริ่ง รูรองรับเพลา บริเวณซีล และชิ้นส่วนที่ติดตั้งอื่นๆ อุปกรณ์ CNC ที่เสถียรและเครื่องมือเจาะรูละเอียดสามารถรักษาความคลาดเคลื่อนของรูได้อย่างแม่นยำ แม้ว่าผลลัพธ์ที่ได้จะขึ้นอยู่กับรูปทรงของรู วัสดุ ระยะการเข้าถึงของเครื่องมือ ความเสถียรทางความร้อน และสภาพของเครื่องจักรก็ตาม
ดังนั้น การวางแผนขั้นตอนสุดท้ายควรคำนึงถึงความต้องการด้านการใช้งานเป็นหลัก มากกว่าการกำหนดเป้าหมายความคลาดเคลื่อนที่ไม่แน่นอน
ประเภทหลักของการกลึงเจาะรู
เครื่องเจาะรูมีหลายประเภท แต่การตัดสินใจในการผลิตส่วนใหญ่จะเข้าใจได้ดีขึ้นเมื่อพิจารณาจากขนาดชิ้นงาน การวางแนว ความลึกของรู การเข้าถึง และความแม่นยำของตำแหน่งที่ต้องการ
เป้าหมายคือการเลือกโครงสร้างที่รองรับชิ้นงานและเครื่องมือได้อย่างมั่นคง ในขณะเดียวกันก็ช่วยให้เครื่องมือตัดเข้าถึงรูได้อย่างน่าเชื่อถือ
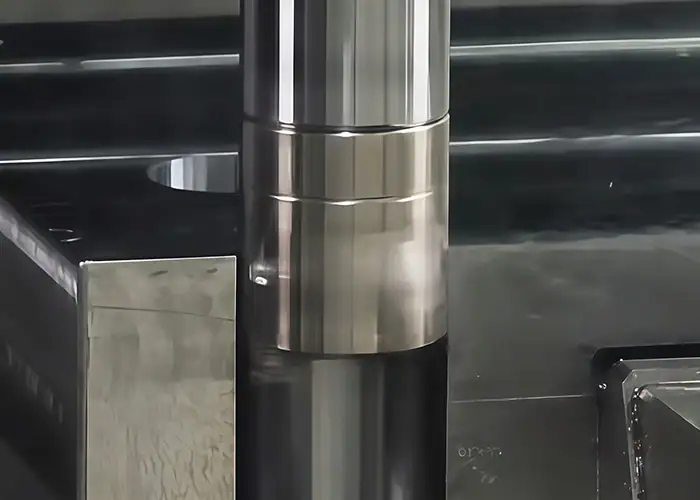
การเจาะแนวนอนและแนวตั้ง
การเจาะแนวนอนเป็นการวางแกนหมุนในแนวนอน ซึ่งมีประโยชน์อย่างยิ่งสำหรับตัวเรือนขนาดใหญ่ โครงสร้างเครื่องจักร รูเจาะยาว และชิ้นส่วนที่มีคุณลักษณะภายในหลายอย่าง การจัดเรียงนี้ช่วยให้ชิ้นงานขนาดใหญ่ได้รับการรองรับในขณะที่แกนหมุนหรือแท่นควบคุมตำแหน่งการตัด การเจาะแนวนอนและแนวตั้งเป็นวิธีการที่ได้รับการยอมรับสำหรับการทำงานขนาดใหญ่และงานที่มีความแม่นยำสูง
การเจาะแนวตั้งมักเหมาะสมกว่าสำหรับชิ้นส่วนขนาดใหญ่และหนัก ซึ่งง่ายต่อการรองรับบนโต๊ะแนวนอน แรงโน้มถ่วงช่วยให้ชิ้นงานอยู่กับที่ ซึ่งสามารถลดความยุ่งยากในการจัดการชิ้นส่วนทรงกลมขนาดใหญ่หรือชิ้นส่วนที่มีลักษณะคล้ายตัวเรือนได้
ในทางปฏิบัติ การกลึงเจาะรูมักถูกเลือกใช้สำหรับชิ้นส่วนหล่อขนาดใหญ่ เกียร์บ็อกซ์ โครงอุปกรณ์ และชิ้นส่วนที่คล้ายคลึงกัน ซึ่งจำเป็นต้องรักษาความแม่นยำของรูเจาะตลอดความยาวของชิ้นงานขนาดใหญ่
การเจาะที่แม่นยำและการเจาะด้วยจิ๊ก
การเจาะรูอย่างแม่นยำมุ่งเน้นไปที่การควบคุมขนาดเส้นผ่านศูนย์กลาง รูปทรง และผิวสำเร็จ โดยใช้ในกรณีที่การเจาะรูแบบหยาบทั่วไปไม่สามารถตอบสนองความต้องการตามแบบได้โดยตรง
การเจาะรูด้วยจิ๊กเน้นความแม่นยำในการกำหนดตำแหน่งของรูและความสัมพันธ์เชิงตำแหน่งระหว่างชิ้นส่วนต่างๆ เทคนิคนี้มีประโยชน์สำหรับเครื่องมือ อุปกรณ์จับยึด ชิ้นส่วนแม่พิมพ์ ตัวเรือนที่มีความแม่นยำสูง และชิ้นส่วนต่างๆ ที่ต้องกำหนดตำแหน่งของรูหลายรูอย่างแม่นยำโดยอ้างอิงจากจุดอ้างอิงที่กำหนดไว้
ดังนั้น ความแตกต่างจึงอยู่ที่การใช้งาน: การเจาะรูอย่างแม่นยำมุ่งเน้นไปที่คุณภาพของรูเจาะ ในขณะที่การเจาะรูโดยใช้จิ๊กนั้นมีประโยชน์อย่างยิ่งเมื่อความแม่นยำในการกำหนดตำแหน่งมีความสำคัญเช่นกัน
เส้น, ด้านหลัง และการเจาะแบบพิเศษ
การเจาะรูแบบแนวตรง (Line boring) ใช้เมื่อจำเป็นต้องเจาะรูสองรูขึ้นไปโดยใช้แกนร่วมกัน ตัวอย่างทั่วไปได้แก่ ตัวรองรับแบริ่งในเครื่องจักร ตัวเรือนอุปกรณ์ และโครงสร้างขนาดใหญ่
การเจาะด้านหลังช่วยให้สามารถกลึงชิ้นงานที่ด้านไกลของช่องเปิดที่มีอยู่แล้วได้ เมื่อการเข้าถึงโดยตรงจากด้านนั้นมีจำกัด การเจาะแบบปิดทึบและการเจาะขนาดเล็กช่วยตอบสนองความต้องการทางเรขาคณิตเฉพาะอื่นๆ
วิธีการเหล่านี้มีประโยชน์ แต่ควรเลือกใช้ตามความเหมาะสมในการเข้าถึง การจัดวาง หรือรูปทรงเรขาคณิต มากกว่าที่จะมองว่าเป็นการดำเนินการเดียวกันที่สามารถใช้แทนกันได้
เครื่องมือที่ใช้ในการกลึงเจาะรู
ความแม่นยำในการเจาะขึ้นอยู่กับระบบการตัดเป็นอย่างมาก เครื่องมือต้องเข้าถึงความลึกที่ต้องการโดยไม่โค้งงอมากเกินไป ในขณะเดียวกันก็ต้องรักษาคมตัดให้มั่นคงแนบกับพื้นผิวของรูเจาะ
สำหรับงาน CNC ส่วนใหญ่ องค์ประกอบสำคัญได้แก่ แท่งเจาะ หัวเจาะหรือระบบปรับแต่ง เม็ดมีดตัด และอุปกรณ์ตรวจสอบที่เหมาะสม
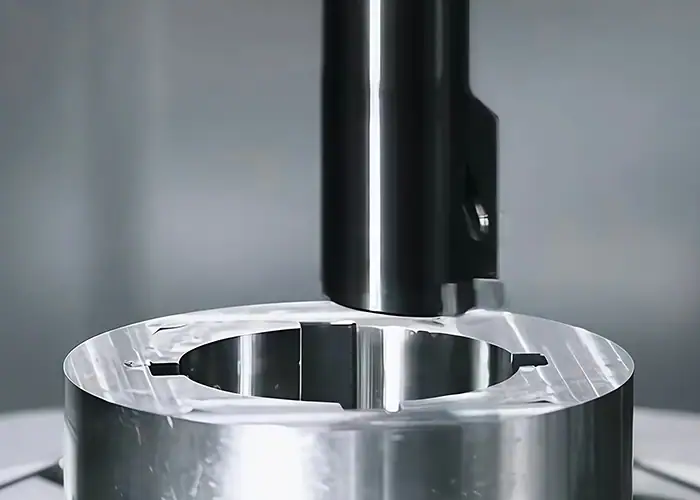
แท่งเจาะและหัวเจาะ
แท่งเจาะช่วยรองรับคมตัดภายในรู เส้นผ่านศูนย์กลาง วัสดุ ความยาว และส่วนที่ยื่นออกมาโดยไม่ได้รับการรองรับ ล้วนส่งผลโดยตรงต่อความแข็งแรง
ส่วนที่ยื่นออกมามากเกินไปเป็นหนึ่งในสาเหตุที่พบบ่อยที่สุดที่ทำให้ประสิทธิภาพการเจาะลดลง เมื่อความยาวที่ไม่ได้รับการรองรับเพิ่มขึ้น แท่งโลหะจะยิ่งไวต่อการโก่งตัวและการสั่นสะเทือนมากขึ้น ซึ่งอาจทำให้เกิดการเรียวลง เส้นผ่านศูนย์กลางไม่สม่ำเสมอ และรอยขีดข่วนได้
ดังนั้นแท่งเจาะควรมีขนาดใหญ่และสั้นที่สุดเท่าที่รูปทรงเรขาคณิตของรูเจาะจะเอื้ออำนวย หัวเจาะละเอียดสามารถช่วยปรับขนาดเส้นผ่านศูนย์กลางได้อย่างแม่นยำสำหรับการตกแต่งชิ้นงาน ซึ่งการเปลี่ยนแปลงระยะห่างเล็กน้อยจะมีผลอย่างมากต่อขนาดสุดท้าย
เม็ดมีดตัด
การเลือกเม็ดมีดขึ้นอยู่กับวัสดุของชิ้นงาน แรงตัด รูปทรงของรูเจาะ และความต้องการผิวงาน
รูปทรงการตัดที่คมชัดและได้ผลลัพธ์ที่ดีสามารถลดแรงตัดในแนวรัศมี ซึ่งเป็นประโยชน์เมื่อแท่งเจาะมีข้อจำกัดด้านความแข็งแรง วัสดุที่ต้องการความทนทานสูงกว่าอาจต้องใช้เกรดคาร์ไบด์ที่ทนต่อการสึกหรอหรือการเคลือบผิวเพื่อรักษาความคมของคมตัดให้สม่ำเสมอ
เป้าหมายไม่ใช่เพียงแค่การยืดอายุการใช้งานของเครื่องมือให้ยาวนานที่สุดเท่านั้น เม็ดมีดเจาะรูต้องสร้างแรงตัดที่คาดการณ์ได้ เพื่อให้การโก่งตัวของเครื่องมือและขนาดรูเจาะคงที่ตลอดการทำงาน
เครื่องมือวัดและตรวจสอบ
สามารถตรวจสอบขนาดเส้นผ่านศูนย์กลางรูได้โดยใช้เกจวัดรู ไมโครมิเตอร์วัดภายใน หรืออุปกรณ์วัดพิกัดที่เหมาะสม วิธีการที่ถูกต้องจะขึ้นอยู่กับขนาดรู ค่าความคลาดเคลื่อน ความลึก และข้อกำหนดในแบบร่าง
การวัดเส้นผ่านศูนย์กลางเพียงอย่างเดียวอาจไม่เพียงพอเสมอไป การเจาะรูอย่างแม่นยำอาจต้องมีการตรวจสอบตำแหน่ง การเบี่ยงเบน ความกลม ความตรง หรือการจัดแนวกับรูอื่นด้วย
ดังนั้น การตรวจสอบจึงควรสะท้อนถึงข้อกำหนดด้านการใช้งานมากกว่าการวัดเฉพาะคุณลักษณะที่ง่ายที่สุดเท่านั้น
ความคลาดเคลื่อนในการกลึงและการหาความแม่นยำของรู
รูเจาะที่มีความแม่นยำสูงนั้นไม่สามารถกำหนดได้ด้วยค่าความคลาดเคลื่อนของเส้นผ่านศูนย์กลางเพียงอย่างเดียว การทำงานของมันอาจขึ้นอยู่กับขนาด ความกลม ความตรง ตำแหน่ง การจัดแนว และความเรียบของพื้นผิวที่ทำงานร่วมกัน
สิ่งนี้มีความสำคัญอย่างยิ่งสำหรับส่วนต่อประสานระหว่างแบริ่งและเพลา ซึ่งแม้ว่ารูเจาะจะมีขนาดถูกต้อง แต่ก็ยังอาจทำให้เกิดปัญหาในการประกอบหรือการหมุนได้หากรูปทรงเรขาคณิตไม่ดี
เส้นผ่านศูนย์กลางรูและความคลาดเคลื่อนในการประกอบ
ค่าความคลาดเคลื่อนของรูที่ต้องการนั้นขึ้นอยู่กับสิ่งที่จะประกอบเข้าไปในรูนั้น ตลับลูกปืน บูช พิน เพลา และชิ้นส่วนแบบอัดแน่น ล้วนมีข้อกำหนดเรื่องความพอดีที่แตกต่างกัน
ดังนั้น การเลือกใช้ขนาดช่องว่าง ขนาดช่วงเปลี่ยนผ่าน และขนาดความพอดี ควรพิจารณาจากสภาพการประกอบจริง ภาระ อุณหภูมิ วัสดุ และข้อกำหนดในการใช้งาน
การเจาะรูด้วยเครื่อง CNC สามารถควบคุมเส้นผ่านศูนย์กลางได้อย่างแม่นยำภายใต้สภาวะที่คงที่ อย่างไรก็ตาม การใช้ค่าความคลาดเคลื่อนที่แคบที่สุดเท่าที่จะเป็นไปได้กับทุกรูเจาะนั้นมักไม่คุ้มค่าทางเศรษฐกิจ พื้นผิวที่ต้องการการประกอบที่แม่นยำนั้นจำเป็นต้องได้รับการควบคุมอย่างใกล้ชิด ในขณะที่รูเจาะทั่วไปมักไม่จำเป็นต้องมีการควบคุมที่แม่นยำเช่นนั้น
ความกลมและความตรง
รูที่เกิดจากการเจาะอาจมีลักษณะเรียว บิดเบี้ยว หรือไม่เป็นทรงกลม การหล่ออาจทำให้เกิดความแปรผันเพิ่มเติม เนื่องจากตำแหน่งหรือรูปทรงของรูเดิมอาจไม่ได้สมบูรณ์แบบ
การเจาะแบบ Boring ช่วยกำจัดวัสดุไปตามเส้นทางการตัดที่ควบคุมได้ดีกว่า และสามารถปรับปรุงสภาวะเหล่านี้ได้ อย่างไรก็ตาม สำหรับรูลึก การเข้าถึงของเครื่องมือจะมีความสำคัญมากขึ้น เนื่องจากความโก่งตัวของแท่งโลหะอาจทำให้เส้นผ่านศูนย์กลางเปลี่ยนแปลงไปตามความยาวของรูเจาะ
ดังนั้น ความกลมและความตรงจึงควรพิจารณาแยกต่างหากจากเส้นผ่านศูนย์กลาง การวัดค่าด้วยเกจเพียงจุดเดียวไม่สามารถยืนยันได้ว่ารูทั้งหมดมีรูปทรงเรขาคณิตที่ยอมรับได้
การจัดแนวรูและความตรงแกน
การจัดแนวจะมีความสำคัญอย่างยิ่งเมื่อรูเจาะหลายรูรองรับเพลาหมุนเดียวกัน หรือเมื่อรูเจาะต้องมีความสัมพันธ์อย่างแม่นยำกับจุดอ้างอิงอื่น
เนื่องจากเครื่องมือเจาะรูจะตัดโดยสัมพันธ์กับแกนของเครื่องจักร จึงสามารถแก้ไขข้อผิดพลาดบางอย่างในรูเริ่มต้นได้หากยังมีวัสดุเหลืออยู่เพียงพอ ทำให้การเจาะรูมีประโยชน์อย่างยิ่งสำหรับตัวเรือนแบริ่ง ชิ้นส่วนเกียร์ ตัวเรือนมอเตอร์ และชุดประกอบที่มีรูหลายรู
ในกรณีที่รูเจาะหลายรูต้องใช้แกนการทำงานร่วมกัน กลยุทธ์การติดตั้งมักมีความสำคัญพอๆ กับขนาดรูเจาะที่กำหนดไว้
ความเรียบผิวภายในรูเจาะ
ความเรียบของพื้นผิวภายในมีผลต่อแรงเสียดทาน การสัมผัสของแบริ่ง การซีล พฤติกรรมการเลื่อน และการสึกหรอ
พื้นผิวเรียบเนียนไม่ได้หมายความว่าจะดีกว่าเสมอไปสำหรับทุกการใช้งาน ควรระบุระดับความหยาบที่ต้องการตามลักษณะของแบริ่ง บูช ซีล สภาพการหล่อลื่น หรือส่วนต่อประสานการทำงานอื่นๆ
การคว้านผิวละเอียดสามารถสร้างพื้นผิวที่ควบคุมได้เมื่อระบบตัดยังคงเสถียร หากความต้องการใช้งานเกินกว่าที่การคว้านผิวละเอียดจะทำได้ในเชิงเศรษฐกิจ อาจพิจารณาใช้กระบวนการตกแต่งผิวเพิ่มเติม เช่น การลับคมหรือการเจียร
ปัจจัยสำคัญที่มีผลต่อความแม่นยำในการเจาะ
ความแม่นยำในการเจาะรูได้รับอิทธิพลอย่างมากจากความแข็งแกร่งและความเสถียรของกระบวนการ ความสามารถของเครื่องจักรมีความสำคัญ แต่เครื่องจักร CNC ที่แม่นยำก็ไม่สามารถชดเชยความอ่อนตัวมากเกินไปของแท่งเจาะหรือการจับยึดชิ้นงานที่ไม่มั่นคงได้
ตัวแปรที่สำคัญที่สุด ได้แก่ ระยะยื่นของเครื่องมือ สภาพการตัด ความแข็งแกร่งของเครื่องจักร พฤติกรรมทางความร้อน การระบายเศษ และคุณภาพการตั้งค่า
ความแข็งแรงของเครื่องมือและการยื่นออกมา
แท่งเจาะรูมีลักษณะคล้ายคานยื่น การยืดแท่งเจาะรูให้ห่างจากตัวยึดมากขึ้นจะลดความแข็งแกร่งและเพิ่มปริมาณการโก่งตัวภายใต้แรงตัด
ด้วยเหตุนี้ การเจาะรูลึกจึงยากกว่าการเจาะรูตื้นที่มีเส้นผ่านศูนย์กลางเท่ากัน การเคลื่อนตัวเพียงเล็กน้อยของแท่งโลหะก็สามารถเปลี่ยนรัศมีตัดที่มีประสิทธิภาพ และส่งผลให้เส้นผ่านศูนย์กลางที่ได้เปลี่ยนแปลงไปด้วย
การใช้แท่งเหล็กที่มีเส้นผ่านศูนย์กลางใหญ่ที่สุดเท่าที่จะเป็นไปได้ การลดความยาวที่ไม่ได้รับการรองรับ และการเลือกใช้แท่งเหล็กที่แข็งกว่าหรือมีการลดแรงสั่นสะเทือนเมื่อจำเป็น สามารถช่วยปรับปรุงความสม่ำเสมอได้
ความเร็วในการตัด, การป้อนวัสดุ และความลึกของการตัด
ความเร็วในการตัด อัตราป้อน และความลึกของการตัด มีผลต่อการกำจัดวัสดุ แรงตัด ความร้อน การสั่นสะเทือน คุณภาพผิวงาน และอายุการใช้งานของเครื่องมือ
สภาวะการกัดหยาบที่รุนแรงอาจเหมาะสมเมื่อต้องการกำจัดวัสดุอย่างมีประสิทธิภาพ แต่การเจาะรูละเอียดต้องการสภาวะการตัดที่เสถียรกว่า แรงกดในแนวรัศมีที่มากเกินไปอาจทำให้แท่งเจาะโก่งงอ ในขณะที่ช่วงความเร็วที่ไม่เสถียรอาจทำให้เกิดการสั่นสะเทือนได้
ไม่มีชุดพารามิเตอร์สากลสำหรับการเจาะรู วัสดุ รูปทรงของเครื่องมือ ความแข็งของแท่งโลหะ กำลังของเครื่องจักร และขนาดของรูเจาะ ต้องนำมาพิจารณาร่วมกัน
ความเสถียรของเครื่องจักร ระบบหล่อเย็น และการควบคุมเศษชิ้นงาน
การยึดชิ้นงานที่แข็งแรงและการเคลื่อนที่ของแกนหมุนที่เสถียร ช่วยรักษาความสัมพันธ์ที่ต้องการระหว่างเครื่องมือและรูเจาะ
สารหล่อเย็นช่วยควบคุมอุณหภูมิและช่วยในการกำจัดเศษวัสดุ โดยเฉพาะอย่างยิ่งในรูที่ลึกกว่า ซึ่งเศษวัสดุมีทางระบายออกน้อยกว่า การระบายที่ไม่ดีอาจทำให้เศษวัสดุกลับไปขูดกับผนังที่เสร็จแล้ว ทำให้คุณภาพพื้นผิวเสียหายหรือเร่งการสึกหรอของเครื่องมือ
ความสม่ำเสมอของอุณหภูมิก็มีความสำคัญเช่นกันเมื่อค่าความคลาดเคลื่อนแคบลง การเปลี่ยนแปลงของอุณหภูมิของเครื่องมือ แกนหมุน และชิ้นงาน อาจทำให้ขนาดเปลี่ยนแปลงไปมากพอที่จะส่งผลต่อขนาดรูเจาะสุดท้ายได้
วัสดุที่เหมาะสมสำหรับการกลึงเจาะรู
การเจาะรูสามารถใช้ได้กับโลหะและพลาสติกวิศวกรรมหลากหลายชนิด หลักการของกระบวนการยังคงคล้ายคลึงกัน แต่พฤติกรรมของวัสดุที่แตกต่างกันจะส่งผลต่อแรงตัด การเกิดความร้อน การสึกหรอของเครื่องมือ การเกิดครีบ และคุณภาพพื้นผิวที่ได้
ตารางด้านล่างนี้สรุปประเด็นที่ควรพิจารณาโดยทั่วไป
| วัสดุ | ลักษณะเฉพาะของเครื่องจักร | ข้อควรพิจารณาในการเจาะรูหลัก |
| อลูมิเนียม | การแปรรูปที่ดี | ขอบที่สร้างขึ้นและคุณภาพพื้นผิว |
| เหล็กกล้าคาร์บอน / โลหะผสม | แข็งแรง ทนทาน ใช้งานได้หลากหลาย | แรงตัดและการสึกหรอของเครื่องมือ |
| เหล็กกล้าไร้สนิม | ทนต่อการกัดกร่อน | การขึ้นรูปแข็งและการควบคุมความร้อน |
| เหล็กหล่อ | มีเสถียรภาพทางมิติแต่มีฤทธิ์กัดกร่อน | การสึกหรอของเครื่องมือและการควบคุมเศษวัสดุ |
| ไทเทเนียม | มีอัตราส่วนความแข็งแรงต่อน้ำหนักสูง | การกระจายความร้อนและอายุการใช้งานของเครื่องมือ |
| ทองเหลือง / ทองแดง | คุณสมบัติการใช้งานที่ดี | การเกิดครีบและการทำงานของวัสดุ |
| พลาสติกวิศวกรรม | น้ำหนักเบาและทนทานต่อการกัดกร่อน | ความร้อนและการเสียรูป |
โดยทั่วไปแล้ว อะลูมิเนียมช่วยให้การกำจัดวัสดุมีประสิทธิภาพ แต่ความคมของเครื่องมือและการควบคุมเศษวัสดุยังคงส่งผลต่อผิวงาน เหล็กและเหล็กอัลลอยด์ต้องให้ความสำคัญกับแรงตัดและการสึกหรอของเม็ดมีดมากขึ้น ในขณะที่เหล็กกล้าไร้สนิมอาจแข็งตัวได้หากคมตัดเสียดสีแทนที่จะตัดอย่างสะอาด
เหล็กหล่อเป็นวัสดุที่นิยมใช้ในการเจาะเพื่อประกอบตัวเรือนและชิ้นส่วนเครื่องจักร แต่คุณสมบัติที่กัดกร่อนง่ายของเหล็กหล่อสามารถเร่งการสึกหรอของเครื่องมือได้ ไทเทเนียมจะรวมความร้อนไว้ใกล้บริเวณที่ทำการตัด ทำให้การควบคุมเครื่องมือและการจัดการความร้อนอย่างมีเสถียรภาพมีความสำคัญเป็นพิเศษ
พลาสติกวิศวกรรมสามารถเจาะรูได้อย่างแม่นยำเช่นกัน แม้ว่าจะต้องควบคุมความร้อนและแรงกดในการจับยึดเพื่อจำกัดการเสียรูปก็ตาม
ข้อดีและข้อจำกัดของการกลึงเจาะรู
การคว้านรูมีประสิทธิภาพสูงเมื่อต้องการปรับขนาด รูปทรง หรือแนวการเจาะรูที่มีอยู่ให้ดีขึ้น แต่จะมีประสิทธิภาพน้อยลงเมื่อรูที่เจาะไว้แล้วตรงตามแบบ หรือเมื่อรูปทรงที่ต้องการไม่เหมาะสมกับเครื่องมือเจาะภายในแบบจุดเดียว
การประเมินเชิงปฏิบัติควรพิจารณาทั้งความสามารถและเวลาในการผลิตที่เพิ่มขึ้น
| ข้อดี | ข้อ จำกัด |
| ขนาดรูสุดท้ายที่แม่นยำ | ต้องมีช่องเปิดอยู่แล้ว |
| สามารถแก้ไขข้อผิดพลาดในการจัดแนวรูบางส่วนได้ | ไวต่อการโก่งตัวของเครื่องมือ |
| ช่วยให้กลมและตรงมากขึ้น | การเจาะลึกนั้นยากกว่า |
| การควบคุมคุณภาพงานตกแต่งภายในที่ดี | การตั้งค่าที่แม่นยำจะเพิ่มเวลาในการกลึง |
| ปรับขนาดเส้นผ่านศูนย์กลางสำเร็จรูปได้ | ไม่เหมาะสำหรับรูปทรงรูทุกแบบ |
ข้อดีสำคัญประการหนึ่งคือความสามารถในการปรับแต่ง ต่างจากดอกสว่านหรือดอกคว้านที่มีขนาดตายตัว เครื่องมือคว้านสามารถปรับได้เพื่อให้ได้ขนาดเส้นผ่านศูนย์กลางสุดท้ายที่ต้องการ
ข้อจำกัดหลักคือความแข็งแรง คมตัดต้องยื่นเข้าไปในชิ้นงาน ดังนั้นรูที่ลึกหรือมีเส้นผ่านศูนย์กลางเล็กอาจจำกัดขนาดของแท่งตัดและเพิ่มความเสี่ยงต่อการสั่นสะเทือน
การคว้าน การเจาะ และการคว้านขยายรู
การเจาะ การคว้าน และการคว้านรู ล้วนเป็นรูในเครื่องจักร แต่มีจุดประสงค์ในการแก้ปัญหาที่แตกต่างกัน การใช้กระบวนการเหล่านี้แทนกันได้ อาจทำให้เกิดขั้นตอนที่ไม่จำเป็น หรือทำให้ไม่สามารถควบคุมรูปทรงเรขาคณิตที่สำคัญได้
ความแตกต่างพื้นฐานนั้นง่ายมาก: การเจาะเป็นการสร้างรูเริ่มต้น การคว้านเป็นการแก้ไขและขยายรูเดิม และการคว้านเป็นการปรับขนาดขั้นสุดท้ายเล็กน้อยเมื่อรูเริ่มต้นมีความแม่นยำพอสมควรแล้ว
| กระบวนการ | วัตถุประสงค์หลัก | การกำจัดสต็อก | การแก้ไขเรขาคณิต | บทบาททั่วไป |
| เจาะ | สร้างหลุม | สูงกว่า | ถูก จำกัด | การสร้างรูเริ่มต้น |
| เจาะ | ขยายและแก้ไข | ปานกลาง | แข็งแรง | การแก้ไขขนาดและแกน |
| คว้าน | ปรับขนาดรูที่มีอยู่ให้ละเอียดขึ้น | ต่ำ | ถูก จำกัด | ขนาดและการตกแต่งขั้นสุดท้าย |
เมื่อไหร่ที่คุณควรเลือกความน่าเบื่อแทนการเจาะลึก?
การตัดสินใจว่าจะใช้วิธีเจาะขยายหรือคว้านรูนั้นขึ้นอยู่กับสภาพของรูเดิมเป็นหลัก
โดยทั่วไปแล้ว การเจาะคว้านมักเป็นทางเลือกที่ดีกว่าเมื่อต้องกำจัดวัสดุจำนวนมาก หรือเมื่อต้องการแก้ไขขนาด ความตรง ตำแหน่ง หรือการจัดแนว เนื่องจากเครื่องมือเจาะคว้านเคลื่อนที่ตามแกนที่ควบคุมได้และมีรัศมีตัดที่ปรับได้ จึงสามารถกำหนดรูปทรงเรขาคณิตได้ แทนที่จะเพียงแค่ตามรูเดิม
การคว้านขยายรูนั้นเหมาะสมกว่าเมื่อตำแหน่งของรูถูกต้องแล้วและใกล้เคียงกับขนาดสุดท้าย การคว้านขยายรูจะขจัดวัสดุออกไปค่อนข้างน้อยและมีประสิทธิภาพในการปรับปรุงเส้นผ่านศูนย์กลางและผิวงานขั้นสุดท้าย
ปัญหาทั่วไปในการกลึงเจาะรู
ปัญหาที่พบได้บ่อยที่สุดในเครื่องเจาะมักเกิดจากความไม่เสถียร การโก่งตัวของเครื่องมือ การปรับแต่งที่ไม่ถูกต้อง ความร้อน หรือการตั้งค่าที่ไม่ดี การจดจำรูปแบบของข้อผิดพลาดจะช่วยให้ระบุสาเหตุที่เป็นไปได้ได้
ปัญหาที่พบได้บ่อยที่สุด 3 ประการ ได้แก่ การสั่นสะเทือน การเอียงของขนาด และข้อผิดพลาดในการจัดแนว
เสียงดังเอี๊ยดอ๊าดและพื้นผิวไม่เรียบ
การสั่นสะเทือนเกิดขึ้นเมื่อเครื่องมือและชิ้นงานเกิดการสั่นสะเทือนด้วยตนเอง บนผิวงานที่ผ่านการตกแต่งแล้ว อาจปรากฏเป็นรอยซ้ำๆ ความเป็นคลื่น เสียงดังขณะตัด และความหยาบที่ไม่สม่ำเสมอ
การยื่นของแท่งเจาะมากเกินไปเป็นสาเหตุที่พบได้บ่อย แม้ว่าสภาพของแกนหมุน การจับยึดชิ้นงาน รูปทรงของเม็ดมีด และพารามิเตอร์การตัดก็อาจมีส่วนเกี่ยวข้องด้วยเช่นกัน
การปรับปรุงความแข็งแกร่งและการรักษาเสถียรภาพของสภาวะการตัดมักจะให้ผลลัพธ์ที่ดีกว่าการเพิ่มขั้นตอนการตกแต่งขั้นสุดท้ายอีกครั้งบนการตั้งค่าที่ไม่เสถียร
รูเรียวและรูขนาดใหญ่เกินไป
รูที่เปลี่ยนขนาดเส้นผ่านศูนย์กลางจากทางเข้าถึงส่วนลึก อาจบ่งชี้ถึงการโก่งตัวของเครื่องมือ การเคลื่อนตัวเนื่องจากความร้อน ความไม่เสถียรของแท่งโลหะ หรือการสึกหรอของคมตัด
ปัญหาอาจเด่นชัดมากขึ้นในรูลึก เนื่องจากแท่งเจาะต้องการระยะการเข้าถึงที่มากขึ้น แม้ว่าเครื่องจักรจะเคลื่อนที่ตามเส้นทางที่ตั้งโปรแกรมไว้อย่างแม่นยำ แต่เครื่องมือที่ยืดหยุ่นก็อาจเคลื่อนที่ได้ภายใต้แรงตัด
รูที่ใหญ่เกินไปอาจเกิดจากการปรับเครื่องมือไม่ถูกต้อง การชดเชยระยะห่าง การเคลื่อนที่ของเม็ดมีด หรือสภาวะทางความร้อน ดังนั้น สำหรับการประกอบที่แน่นพอดี การชดเชยระยะห่างของเครื่องมือและการป้อนกลับของการวัดจึงต้องได้รับการควบคุมอย่างระมัดระวัง
การจัดแนวที่ไม่ถูกต้องและข้อผิดพลาดด้านตำแหน่ง
ถึงแม้รูจะมีเส้นผ่านศูนย์กลางที่ถูกต้อง แต่ก็ยังอาจเกิดความเสียหายได้หากตำแหน่งกึ่งกลางของรูนั้นไม่ถูกต้อง
การเลือกจุดอ้างอิง การวางตำแหน่งอุปกรณ์จับยึด การจัดแนวแกนหมุน และขั้นตอนการกลึงก่อนหน้า ล้วนส่งผลต่อตำแหน่งรูเจาะสุดท้าย ซึ่งมีความสำคัญอย่างยิ่งเมื่อรูเจาะต้องอยู่ในแนวเดียวกับที่นั่งแบริ่งหรือชิ้นส่วนหมุนอื่นๆ
สำหรับตัวเรือนที่มีรูเจาะหลายรู กลยุทธ์การผลิตควรให้ความสำคัญกับความสัมพันธ์ระหว่างรูเจาะมากกว่าการพิจารณาแต่ละเส้นผ่านศูนย์กลางเป็นคุณลักษณะที่แยกจากกัน
การประยุกต์ใช้งานการกลึงเจาะรู
การเจาะรูมีประโยชน์สูงสุดในกรณีที่รูภายในทำหน้าที่ทางกลอย่างแท้จริง เช่น การรองรับแบริ่ง การซีล การเคลื่อนที่แบบมีทิศทาง การจัดแนวการหมุน และการประกอบที่แม่นยำ ซึ่งทั้งหมดนี้สร้างความต้องการที่เข้มงวดกว่าการเจาะรูเพื่อระยะห่างทั่วไป
ด้วยเหตุนี้ กระบวนการนี้จึงปรากฏให้เห็นในอุปกรณ์ต่างๆ ในอุตสาหกรรมยานยนต์ อุตสาหกรรมทั่วไป การบินและอวกาศ การแพทย์ และพลังงาน
ยานยนต์
บล็อกเครื่องยนต์ ตัวเรือนเกียร์ ตำแหน่งแบริ่ง ชิ้นส่วนเพลา และชิ้นส่วนระบบส่งกำลังอื่นๆ สามารถมีรูเจาะได้
ชิ้นส่วนเหล่านี้มักต้องการการควบคุมไม่เพียงแต่ขนาดเส้นผ่านศูนย์กลางเท่านั้น แต่ยังรวมถึงการจัดแนวให้ตรงกับส่วนประกอบที่หมุนหรือเลื่อนได้ที่อยู่ติดกันด้วย
รูปทรงเรขาคณิตที่เชื่อถือได้ช่วยให้การประกอบตลับลูกปืน การเคลื่อนที่ของลูกสูบ การจัดแนวเพลา และความสม่ำเสมอในการประกอบเป็นไปอย่างถูกต้อง
อุปกรณ์อุตสาหกรรม
โดยทั่วไปแล้ว เกียร์บ็อกซ์ ปั๊ม ชิ้นส่วนไฮดรอลิก โครงเครื่องจักร คอมเพรสเซอร์ และตัวเรือนมอเตอร์ มักจะมีรูเจาะที่มีความแม่นยำสูง
อุปกรณ์อุตสาหกรรมอาจทำงานอย่างต่อเนื่องภายใต้ภาระหนัก ดังนั้นข้อผิดพลาดในการจัดแนวเพียงเล็กน้อยก็อาจส่งผลให้เกิดการสั่นสะเทือน การรับน้ำหนักของแบริ่งไม่สม่ำเสมอ การสึกหรอของซีล หรืออายุการใช้งานที่ลดลงได้
ตัวเรือนขนาดใหญ่ก็เป็นอีกหนึ่งการใช้งานที่พบได้ทั่วไปสำหรับเครื่องเจาะแนวนอนและเครื่องกัด เนื่องจากโครงสร้างของเครื่องจักรสามารถรองรับชิ้นส่วนขนาดใหญ่ได้
บริการทางการแพทย์
อุปกรณ์ทางการแพทย์และเครื่องมือทางการแพทย์เชิงกลบางชนิดมีชิ้นส่วนภายในขนาดเล็กหรือต้องการความแม่นยำสูง ซึ่งจำเป็นต้องมีการควบคุมเส้นผ่านศูนย์กลางและผิวสำเร็จอย่างแม่นยำ
ความเข้ากันได้ของวัสดุ ความสะอาด การตรวจสอบย้อนกลับ และข้อกำหนดเฉพาะของผลิตภัณฑ์ยังคงมีความสำคัญ ความสามารถในการเจาะรูเพียงอย่างเดียวไม่ได้เป็นตัวกำหนดว่าชิ้นส่วนนั้นเหมาะสมสำหรับการใช้งานทางการแพทย์หรือไม่
ดังนั้น กระบวนการนี้จึงถูกนำไปใช้อย่างเลือกสรรในกรณีที่รูปทรงเรขาคณิตภายในที่แม่นยำมีความจำเป็นต่อการใช้งาน
การบินและอวกาศ
ชิ้นส่วนโครงสร้าง ระบบขับเคลื่อน และชุดประกอบแบบหมุนในอุตสาหกรรมการบินและอวกาศ อาจต้องการรูเจาะที่มีตำแหน่งแม่นยำสำหรับแบริ่ง หมุด เพลา หรือส่วนเชื่อมต่ออื่นๆ
ความท้าทายมักอยู่ที่การผสมผสานรูปทรงเรขาคณิตที่แน่นหนาเข้ากับวัสดุต่างๆ เช่น ไทเทเนียม สแตนเลส หรือโลหะผสมที่มีความแข็งแรงสูง
ในกรณีนี้ ความแข็งแกร่งของเครื่องมือและการควบคุมอุณหภูมิมีความสำคัญเป็นพิเศษ เนื่องจากวัสดุที่ยากต่อการตัดเฉือนจะเพิ่มแรงตัดและการสึกหรอของเครื่องมือ
น้ำมันก๊าซ
ตัววาล์ว ชิ้นส่วนปั๊ม ชิ้นส่วนระบบแรงดัน และอุปกรณ์พลังงานอื่นๆ อาจมีรูขนาดใหญ่หรือลึก ซึ่งการซีล การจัดแนว และการควบคุมขนาดมีความสำคัญ
วัสดุเหล่านั้นอาจมีความแข็งหรือทนต่อการกัดกร่อนค่อนข้างสูง ซึ่งยิ่งเพิ่มความสำคัญของการเลือกเครื่องมือและความเสถียรของกระบวนการ
ในการใช้งานเหล่านี้ รูปทรงภายในที่เสร็จสมบูรณ์ควรได้รับการประเมินควบคู่ไปกับแรงดัน การปิดผนึก วัสดุ และข้อกำหนดด้านสภาพแวดล้อมในการใช้งาน
ปัจจัยใดบ้างที่ส่งผลต่อต้นทุนการกลึงเจาะรู?
ต้นทุนการเจาะรูนั้นขึ้นอยู่กับความยากในการผลิตและตรวจสอบรูที่ต้องการ ไม่ใช่แค่ขนาดเส้นผ่านศูนย์กลางเพียงอย่างเดียว ความลึก วัสดุ ความคลาดเคลื่อน ระยะการเข้าถึงของเครื่องมือ การตกแต่งพื้นผิว การตั้งค่า การตรวจสอบ และปริมาณการผลิต ล้วนมีผลต่อเวลาการทำงานของเครื่องจักร
ภาพวาดที่ชัดเจนซึ่งระบุถึงความต้องการใช้งานจริง จะช่วยให้การวางแผนกระบวนการมีประสิทธิภาพมากขึ้น
ขนาดและความลึกของรูเจาะ
การเจาะช่องขนาดใหญ่ที่เข้าถึงได้ง่าย อาจทำได้ค่อนข้างง่ายแม้ว่าจะมีเส้นผ่านศูนย์กลางขนาดใหญ่ก็ตาม
การเจาะรูที่ลึกและแคบอาจทำได้ยากกว่า เนื่องจากเครื่องมือต้องยื่นออกมาจากฐานรองรับมากขึ้น การยื่นออกมามากเกินไปจะลดความแข็งแรง ทำให้การระบายเศษวัสดุทำได้ยากขึ้น และเพิ่มโอกาสที่จะเกิดการสั่นสะเทือนหรือการเรียวลง
ด้วยเหตุนี้ ความลึกของการเจาะจึงมีผลต่อต้นทุนมากพอๆ กับเส้นผ่านศูนย์กลาง
ความคลาดเคลื่อนและการตกแต่งพื้นผิว
ค่าความคลาดเคลื่อนที่เข้มงวดมากขึ้นต้องการการควบคุมที่แม่นยำยิ่งขึ้นในด้านเครื่องมือ อุณหภูมิ ค่าเบี่ยงเบน และการตรวจสอบ
รูสำหรับตลับลูกปืนที่มีความแม่นยำสูงอาจต้องผ่านกระบวนการกลึงหยาบ การกลึงละเอียด การกลึงละเอียด และการวัดอย่างละเอียด ในขณะที่รูที่มีระยะห่างไม่สำคัญอาจต้องการเพียงแค่การเจาะเท่านั้น
ดังนั้น แนวทางที่คุ้มค่าที่สุดคือการกำหนดข้อกำหนดที่เข้มงวดเฉพาะในกรณีที่ส่งผลต่อความพอดี การจัดแนว การปิดผนึก การสึกหรอ หรือฟังก์ชันอื่น ๆ ที่สามารถวัดได้
วัสดุและปริมาณการผลิต
วัสดุที่แข็งหรือมีฤทธิ์กัดกร่อนสูงอาจทำให้เวลาในการตัดและอายุการใช้งานของเครื่องมือเพิ่มขึ้น ในขณะที่วัสดุที่ไวต่อความร้อนหรือยากต่อการตัดเฉือนอาจต้องใช้สภาวะการตัดเฉือนที่ระมัดระวังมากขึ้น
ปริมาณการผลิตส่งผลต่อการกระจายต้นทุนในการตั้งค่า การเขียนโปรแกรม เครื่องมือ และการตรวจสอบ การตั้งค่าเฉพาะทางอาจคิดเป็นสัดส่วนที่สำคัญสำหรับต้นแบบชิ้นหนึ่ง แต่คิดเป็นสัดส่วนที่น้อยกว่ามากสำหรับล็อตการผลิตซ้ำ
อย่างไรก็ตาม ปริมาณการผลิตไม่ได้ทำให้ความจำเป็นในการรักษาเสถียรภาพของกระบวนการหมดไป การใช้เครื่องมือและการตรวจสอบที่สม่ำเสมอจึงมีความสำคัญมากยิ่งขึ้นเมื่อต้องรักษาขนาดรูเจาะให้อยู่ในเกณฑ์ที่ยอมรับได้ในชิ้นส่วนจำนวนมาก
วิธีเลือกวิธีการเจาะที่เหมาะสม
การเลือกกลยุทธ์การเจาะรูที่เหมาะสมนั้นเริ่มต้นจากรูปทรงของรูที่เจาะเสร็จแล้ว ไม่ใช่จากเครื่องจักร รูปทรงเรขาคณิต ฟังก์ชัน ความลึก วัสดุ และความสัมพันธ์กับส่วนประกอบอื่นๆ ของรูเจาะ จะเป็นตัวกำหนดว่าควรใช้เครื่องมือและการตั้งค่าแบบใดจึงจะเหมาะสม
ลำดับขั้นตอนการวางแผนที่มีประโยชน์คือ:
รูเดิม → กำหนดรูปทรงสุดท้าย → เลือกวิธีการเจาะ → ควบคุมความแข็งแรง → ตกแต่งให้ได้ค่าความคลาดเคลื่อนตามที่กำหนด → ตรวจสอบ
เริ่มต้นด้วยรูปทรงเรขาคณิตของรู
ขั้นแรกให้กำหนดขนาดเส้นผ่านศูนย์กลางของรู ความลึก ทิศทางการเข้าถึง และระบุว่าเป็นรูตันหรือรูทะลุ
จากนั้นให้ประเมินรูเริ่มต้น การเจาะรูที่ได้ขนาดใกล้เคียงแล้วนั้น จำเป็นต้องใช้วิธีการที่แตกต่างจากการหล่อแบบหยาบที่มีข้อผิดพลาดด้านตำแหน่งอย่างมากและวัสดุที่ไม่สม่ำเสมอ
ควรตรวจสอบระยะห่างของเครื่องมือและเส้นผ่านศูนย์กลางของแท่งเจาะที่มีอยู่ตั้งแต่เนิ่นๆ เนื่องจากปัจจัยเหล่านี้มีผลต่อความแข็งแกร่ง
กำหนดค่าความคลาดเคลื่อนเชิงฟังก์ชัน
ต่อไปให้พิจารณาว่ารูเจาะนั้นทำหน้าที่อะไรกันแน่
รูสำหรับติดตั้งอุปกรณ์ทั่วไป เบาะรองแบริ่ง รูสำหรับบูช ตัวเรือนซีล และรูสำหรับรองรับเพลาแกนร่วม ไม่จำเป็นต้องใช้การควบคุมแบบเดียวกัน
ค่าความคลาดเคลื่อนของเส้นผ่านศูนย์กลาง ความกลม การจัดแนว ตำแหน่ง และความเรียบของพื้นผิว ควรเชื่อมโยงกับฟังก์ชันการใช้งานนั้นๆ เพื่อป้องกันความแม่นยำที่ไม่จำเป็นบนพื้นผิวที่ไม่สำคัญ ในขณะที่ยังคงควบคุมส่วนเชื่อมต่อที่สำคัญไว้ได้
เลือกเครื่องมือและเครื่องจักรให้เหมาะสมกับขนาดรู
สุดท้ายนี้ ให้ปรับกระบวนการให้เหมาะสมกับขนาดชิ้นส่วนและความแม่นยำที่ต้องการ
เครื่องกลึง CNC อาจมีประสิทธิภาพสำหรับชิ้นส่วนหมุนที่มีรูตรงกลาง เครื่องจักรกลศูนย์กลางสามารถจัดการกับรูที่ต้องสัมพันธ์กับพื้นผิวที่ผ่านการกัดและรูปแบบรู ตัวเรือนขนาดใหญ่อาจเหมาะสมกว่าสำหรับเครื่องกัดเจาะแนวนอน ในขณะที่งานที่มีความแม่นยำเฉพาะทางอาจเหมาะสมกับการเจาะละเอียดหรือการเจาะแบบใช้จิ๊ก
กระบวนการที่ถูกต้องคือกระบวนการที่ทำให้ได้รูปทรงเรขาคณิตที่ต้องการอย่างน่าเชื่อถือ โดยใช้ขั้นตอนที่ไม่จำเป็นน้อยที่สุด
คำถามที่พบบ่อย
สามารถเจาะรูบนเครื่องกลึงได้หรือไม่?
ใช่แล้ว การเจาะรูมักทำบนเครื่องกลึงเมื่อรูนั้นอยู่ตรงกลางกับแกนหมุนของชิ้นงาน โดยใช้แท่งเจาะที่ติดตั้งอยู่ในตัวจับยึดเครื่องมือ และทำการเจาะเอาวัสดุออกจากรูที่มีอยู่ขณะที่ชิ้นงานหมุน เครื่องกลึง CNC เหมาะอย่างยิ่งสำหรับการเจาะรูที่มีเส้นผ่านศูนย์กลางภายในที่แม่นยำ เช่น รูสำหรับติดตั้งตลับลูกปืน และรูตรงกลางอื่นๆ
เครื่องมือชนิดใดใช้สำหรับเจาะรู?
เครื่องมือหลักที่ใช้ในการเจาะรูคือแท่งเจาะรูที่ติดตั้งเม็ดมีดตัดหรือคมตัดแบบจุดเดียว อาจใช้หัวเจาะรูละเอียดเมื่อต้องการปรับขนาดเส้นผ่านศูนย์กลางให้แคบลงและมีความแม่นยำสูงขึ้น ควรเลือกขนาดเส้นผ่านศูนย์กลาง ความแข็งแรง รูปทรงของเม็ดมีด และระยะยื่นของเม็ดมีดให้เหมาะสมกับขนาดรู ความลึก วัสดุ และค่าความคลาดเคลื่อนที่ยอมรับได้
การเขียนบรรทัดที่น่าเบื่อนั้นยากไหม?
การเจาะรูตามแนวแกนอาจเป็นเรื่องท้าทาย เนื่องจากรูเจาะสองรูขึ้นไปต้องอยู่ในแนวเดียวกันอย่างแม่นยำ ระยะการเข้าถึงของเครื่องมือที่ยาวเกินไป ข้อผิดพลาดในการตั้งค่า ความแข็งแรงของเครื่องจักร และการบิดเบี้ยวของชิ้นงาน ล้วนส่งผลต่อผลลัพธ์ได้ การจับยึดชิ้นงานที่แม่นยำ การรองรับที่มั่นคง การควบคุมจุดอ้างอิงที่เหมาะสม และการตรวจสอบอย่างละเอียดถี่ถ้วน ล้วนมีความสำคัญต่อการรักษาแนวการเจาะให้ตรงกัน
สรุป
การเจาะรูให้ได้ผลลัพธ์ที่ดีนั้นขึ้นอยู่กับการควบคุมขนาดรู ความกลม ความตรง การจัดแนว ความแข็งแรงของเครื่องมือ ความเสถียรในการตัด และความเรียบของพื้นผิวให้เหมาะสมกับหน้าที่การใช้งานจริงของรูนั้น การเจาะอาจสร้างช่องเปิดได้ แต่การเจาะรูจะมีคุณค่าเมื่อชิ้นส่วนสุดท้ายต้องการรูปทรงเรขาคณิตที่แม่นยำยิ่งขึ้น การประกอบที่ควบคุมได้ หรือความสัมพันธ์ที่เชื่อถือได้ระหว่างรูเจาะกับคุณลักษณะสำคัญอื่นๆ
ที่TiRapidเราให้บริการงานกลึงและผลิตชิ้นส่วนด้วยเครื่อง CNC ที่มีความแม่นยำสูง สำหรับชิ้นส่วนที่ต้องการคุณสมบัติภายในที่ถูกต้อง การควบคุมขนาดที่เข้มงวด และการตรวจสอบที่เชื่อถือได้ ความสามารถในการกลึงและกัด CNC ของเราสนับสนุนการเจาะรูที่มีความแม่นยำสูงสำหรับต้นแบบและชิ้นส่วนจำนวนน้อยในวัสดุต่างๆ เช่น อลูมิเนียม เหล็ก สแตนเลส ไทเทเนียม พลาสติกวิศวกรรม และวัสดุอื่นๆ
















