เครื่องจักรขันสกรูอัตโนมัติทำหน้าที่ป้อนสกรู จัดตำแหน่ง ยึด และขันสกรูให้แน่น คุณภาพการผลิตชิ้นส่วนมีผลโดยตรงต่อความเสถียรของอุปกรณ์ การสึกหรอของรางป้อน การเบี่ยงเบนขนาดของตัวจับดอกสว่าน หรืออุปกรณ์จัดตำแหน่งที่ไม่แม่นยำ อาจทำให้สกรูติดขัด ขันไม่แน่น หรือวางตำแหน่งสกรูไม่ถูกต้อง แผนการผลิตที่เหมาะสมควรพิจารณาโครงสร้างของชิ้นส่วน ความสัมพันธ์ในการประกอบ และข้อกำหนดในการใช้งาน เพื่อเลือกวัสดุ วิธีการผลิต และการปรับสภาพพื้นผิวที่เหมาะสม ลดปัญหาในระหว่างการประกอบและการใช้งาน
ส่วนประกอบสำคัญของเครื่องขันสกรูอัตโนมัติและข้อกำหนดในการผลิต
ชิ้นส่วนแต่ละชนิดมีหน้าที่แตกต่างกัน ดังนั้นความแม่นยำของขนาดและข้อกำหนดด้านโครงสร้างจึงควรได้รับการพิจารณาตามการใช้งานที่ต้องการ
ประเภทส่วนประกอบทั่วไป
เครื่องล็อคสกรูอัตโนมัติส่วนใหญ่ประกอบด้วยชิ้นส่วนทางกลดังต่อไปนี้:
- ส่วนประกอบของกลไกการป้อน: เช่น รางป้อน บล็อกนำทาง และโครงสร้างแยกสกรู ขนาดของร่องนำทางและสภาพพื้นผิวของส่วนประกอบเหล่านี้ต้องได้รับการควบคุมเพื่อให้มั่นใจได้ว่าการป้อนสกรูเป็นไปอย่างราบรื่น
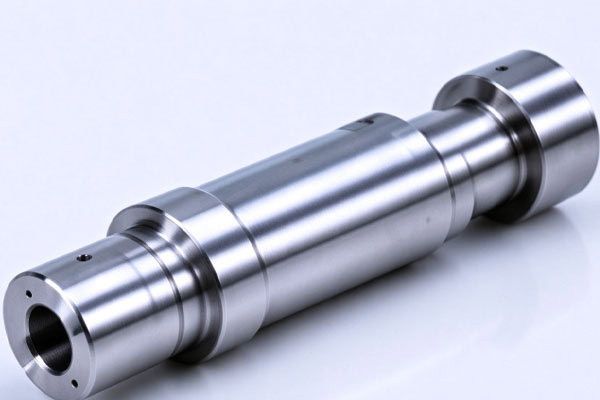
- ส่วนประกอบของกลไกการยึด: เช่น ตัวยึดดอกสว่าน ปลอกยึด และเพลาเชื่อมต่อ ขนาดเส้นผ่านศูนย์กลางรู ความเป็นศูนย์กลาง และขนาดการจับคู่ของส่วนประกอบเหล่านี้ จำเป็นต้องได้รับการผลิตอย่างแม่นยำด้วยเครื่องจักร
- อุปกรณ์กำหนดตำแหน่ง: ใช้สำหรับยึดผลิตภัณฑ์และกำหนดตำแหน่งการขันสกรู รูกำหนดตำแหน่งและพื้นผิวสัมผัสของอุปกรณ์เหล่านี้จำเป็นต้องมีความแม่นยำในการผลิตสูง
- โครงและฐานรองอุปกรณ์: ใช้สำหรับติดตั้งมอเตอร์ กระบอกสูบ และโมดูลการทำงานต่างๆ จำเป็นต้องมีความแข็งแรงทนทานเพียงพอ
การกำหนดหน้าที่ของแต่ละส่วนประกอบอย่างชัดเจนจะช่วยให้สามารถกำหนดวัสดุและข้อกำหนดด้านการผลิตที่เหมาะสมได้
ปัญหาด้านการผลิตที่ต้องได้รับการแก้ไข
ชิ้นส่วนต่างๆ มีความสัมพันธ์กันในด้านการประกอบและการเคลื่อนที่ ดังนั้นความเบี่ยงเบนเฉพาะจุดอาจส่งผลกระทบต่อประสิทธิภาพโดยรวมของอุปกรณ์ได้
- ความคลาดเคลื่อนของตำแหน่งการป้อน: ความกว้างของรางหรือขนาดร่องนำทางที่ไม่ถูกต้องอาจทำให้การป้อนสกรูไม่สม่ำเสมอ
- ความแม่นยำในการยึดไม่เพียงพอ: ความคลาดเคลื่อนในรูยึดดอกสว่านอาจส่งผลต่อการเคลื่อนที่ของดอกสว่านและการจัดแนวของสกรู
- การสึกหรอของพื้นผิวตัวนำทาง: การเสียดสีอย่างต่อเนื่องอาจทำให้พื้นผิวเสียหายหรือเกิดรอยขรุขระ ทำให้แรงต้านในการป้อนเพิ่มขึ้น
ควรพิจารณาประเด็นปัญหาที่อาจเกิดขึ้นเหล่านี้เมื่อกำหนดขนาดที่สำคัญและข้อกำหนดพื้นผิวก่อนทำการกลึง

วิธีการเลือกกระบวนการผลิตชิ้นส่วนสำหรับเครื่องล็อคสกรูอัตโนมัติ?
ควรเลือกวิธีการขึ้นรูปชิ้นงานตามรูปทรงของชิ้นส่วน วัสดุ และข้อกำหนดด้านความแม่นยำ สามารถผสมผสานกระบวนการต่างๆ ได้โดยขึ้นอยู่กับลักษณะโครงสร้าง
เลือกวิธีการขึ้นรูปชิ้นงานตามรูปทรงของชิ้นส่วน
การกัด CNC เหมาะสำหรับฐานอุปกรณ์ ตัวยึด บล็อกกำหนดตำแหน่ง และรางป้อนชิ้นงานที่มีร่องซับซ้อน การเจาะและการตอกเกลียวสามารถทำได้ภายในขั้นตอนการตั้งค่าเดียวกันบนเครื่องจักรกลซีเอ็นซี เมื่อแผนการตัดเฉือนเอื้ออำนวย การกลึง CNC ส่วนใหญ่ใช้สำหรับชิ้นส่วนทรงกระบอก เช่น เพลาเชื่อมต่อและปลอก รวมถึงเส้นผ่านศูนย์กลางภายนอก หน้าตัด และส่วนประกอบที่ประกบกัน สำหรับร่องแคบ รูปทรงไม่สม่ำเสมอ และคุณลักษณะอื่นๆ ที่ยากต่อการตัดเฉือนด้วยการกัดแบบธรรมดา อาจพิจารณาใช้การตัดด้วยลวด EDM หรือการตัดด้วยเครื่อง EDM แบบจมตามความต้องการจริง การวางแผนจุดอ้างอิงการตัดเฉือนและลำดับการทำงานที่เหมาะสมจะช่วยลดข้อผิดพลาดด้านมิติที่เกิดจากการตั้งค่าซ้ำๆ
เลือกวัสดุให้เหมาะสมกับการใช้งานของชิ้นส่วน
ควรเลือกวัสดุโดยพิจารณาจากภาระของชิ้นส่วน ความถี่ในการสัมผัส และสภาวะแรงเสียดทาน
| ประเภทส่วนประกอบ | วัสดุที่มีศักยภาพ | ข้อควรพิจารณาที่สำคัญ |
| ฐานและโครงยึดอุปกรณ์ | โลหะผสมอะลูมิเนียม เหล็กกล้าคาร์บอน | ความแข็งแกร่ง น้ำหนัก |
| การจัดวางบล็อกและอุปกรณ์ยึด | โลหะผสมอะลูมิเนียม, เหล็กอัลลอย | ความแม่นยำในการกำหนดตำแหน่ง ความทนทานต่อการสึกหรอ |
| การเชื่อมต่อเพลาและปลอก | เหล็กอัลลอย, สแตนเลส | ความแข็งแรง ความพอดีของขนาด |
| รางป้อนและโครงสร้างแยกด้วยสกรู | โลหะผสมอะลูมิเนียม, ทองเหลือง, สแตนเลส, เหล็กกล้าเครื่องมือ | ความทนทานต่อการสึกหรอ สภาพพื้นผิว |
| ส่วนประกอบของไกด์ท้องถิ่น | พลาสติกวิศวกรรม เช่น POM | ลักษณะแรงเสียดทาน ความเสถียรของมิติ |
รางป้อนชิ้นงานจำเป็นต้องให้ความสำคัญเป็นพิเศษกับแรงเสียดทานระหว่างสกรูและพื้นผิวสัมผัส ชิ้นส่วนที่ทำจากโลหะผสมอะลูมิเนียมสามารถผ่านกระบวนการชุบแข็งแบบอะโนไดซ์ได้เมื่อต้องการความทนทานต่อการสึกหรอมากขึ้น นอกจากนี้ยังสามารถใช้ทองเหลือง สแตนเลส และเหล็กที่ผ่านการบำบัดอย่างเหมาะสมสำหรับโครงสร้างป้อนชิ้นงานบางประเภท พลาสติกวิศวกรรมมีความเหมาะสมมากกว่าสำหรับชิ้นส่วนนำทางเฉพาะจุดหรือชิ้นส่วนที่สามารถเปลี่ยนได้บางส่วน
จะมั่นใจในคุณภาพการผลิตชิ้นส่วนเครื่องขันสกรูอัตโนมัติได้อย่างไร?
การตรวจสอบคุณภาพควรเน้นที่ฟังก์ชันการทำงานของชิ้นส่วนและข้อกำหนดในการประกอบ มากกว่าการตรวจสอบขนาดภายนอกเพียงอย่างเดียว
ตรวจสอบมิติที่สำคัญและความสัมพันธ์ในการผสมพันธุ์
หลังจากทำการกลึงแล้ว ควรตรวจสอบคุณสมบัติต่อไปนี้:
- ตำแหน่งและขนาดเส้นผ่านศูนย์กลางของรู: ตรวจสอบขนาดและตำแหน่งของรูยึด รูกำหนดตำแหน่ง และรูหนีบ
- ขนาดที่เหมาะสม: ตรวจสอบเส้นผ่านศูนย์กลางของเพลา เส้นผ่านศูนย์กลางภายในของปลอก และความพอดีระหว่างชิ้นส่วนที่เชื่อมต่อกัน
- ความถูกต้องทางเรขาคณิต: ตรวจสอบความขนาน ความตั้งฉาก และความเป็นศูนย์กลางตามข้อกำหนดในแบบร่าง
- คุณภาพพื้นผิว: ตรวจสอบหาเสี้ยน รอยขีดข่วน และความหยาบของพื้นผิว
ในระหว่างการตรวจสอบ ควรให้ความสนใจเป็นพิเศษกับร่องนำทางในการป้อนชิ้นงาน ตำแหน่งการติดตั้งดอกสว่าน และพื้นผิวสำหรับยึดชิ้นงาน
จัดลำดับการเคลือบผิวตามวัสดุ
วัสดุแต่ละชนิดต้องการการบำบัดที่เหมาะสมเพื่อให้ตรงตามข้อกำหนดด้านความทนทานต่อการสึกหรอ การป้องกัน และขนาด
- ชิ้นส่วนโลหะผสมอลูมิเนียม: สามารถเลือกการชุบอะโนไดซ์แบบมาตรฐานหรือแบบแข็งได้ตามความต้องการใช้งาน
- ชิ้นส่วนเหล็ก: สามารถจัดทำกรรมวิธีอบชุบความร้อนหรือการปรับสภาพพื้นผิวที่เหมาะสมได้ตามความต้องการด้านความแข็งแรงและความทนทานต่อการสึกหรอ
- บริเวณที่สกรูสัมผัส: การตกแต่งผิวอย่างแม่นยำ การขัดเงา หรือการเคลือบสารป้องกันการสึกหรอ สามารถปรับปรุงสภาพพื้นผิวได้
การปรับสภาพพื้นผิวอาจส่งผลต่อขนาดของชิ้นส่วน ดังนั้นควรพิจารณาเผื่อระยะการกลึงสำหรับบริเวณที่ประกบกันอย่างแม่นยำล่วงหน้า
ผู้ซื้อควรเตรียมอะไรบ้างเมื่อซื้อชิ้นส่วนเครื่องล็อคสกรูอัตโนมัติ?
เอกสารทางเทคนิคที่ครบถ้วนจะช่วยให้ซัพพลายเออร์ประเมินความยากของการผลิต ต้นทุนการผลิต และข้อตกลงในการจัดส่งได้
จัดทำแบบเขียนทางวิศวกรรมและข้อกำหนดทางเทคนิค
โปรดระบุข้อมูลต่อไปนี้ก่อนขอใบเสนอราคา:
- แบบเขียนทางวิศวกรรม 2 มิติ: ระบุขนาด ความคลาดเคลื่อน ตำแหน่งรู และความหยาบของพื้นผิว
- แบบจำลอง 3 มิติ: ช่วยให้เข้าใจรายละเอียดของช่องเสียบที่ซับซ้อนและความสัมพันธ์ในการประกอบชิ้นส่วนได้ชัดเจนยิ่งขึ้น
- ข้อกำหนดด้านวัสดุ: ระบุเกรดของวัสดุ และข้อกำหนดเกี่ยวกับการอบชุบความร้อนหรือการปรับสภาพพื้นผิว
- ข้อมูลการสั่งซื้อ: ระบุจำนวนต้นแบบ จำนวนชุดการผลิต และกำหนดการส่งมอบที่คาดไว้
สำหรับรางป้อนวัสดุและอุปกรณ์จัดวางตำแหน่ง ควรระบุขนาดร่องนำทางและข้อกำหนดการจับคู่ที่สำคัญให้ชัดเจน
ประเมินความสามารถในการกลึงของซัพพลายเออร์
ในการเลือกซัพพลายเออร์ ผู้ซื้อควรประเมินความสามารถในการกัด CNC การกลึง การตรวจสอบความแม่นยำ และการผลิตชิ้นส่วนโครงสร้างเฉพาะทาง นอกจากนี้ ควรตรวจสอบว่าซัพพลายเออร์สามารถประสานงานกระบวนการอบชุบความร้อนและการปรับสภาพพื้นผิวได้หรือไม่ สำหรับอุปกรณ์ที่พัฒนาขึ้นใหม่ สามารถจัดทำการผลิตต้นแบบก่อนเพื่อตรวจสอบประสิทธิภาพการป้อนสกรู การจัดตำแหน่ง และการยึดผ่านการประกอบจริง ก่อนที่จะกำหนดแผนการผลิตจำนวนมาก
ชิ้นส่วนเครื่องล็อคสกรูอัตโนมัติต้องตรงตามข้อกำหนดด้านการป้อนที่ราบรื่น การจับยึดที่มั่นคง และการกำหนดตำแหน่งที่แม่นยำ การเลือกวัสดุและกระบวนการตัดเฉือนที่เหมาะสมตามการใช้งานของชิ้นส่วน พร้อมทั้งควบคุมขนาดที่สำคัญและคุณภาพพื้นผิว จะช่วยลดปัญหาในระหว่างการประกอบและการใช้งานอุปกรณ์ TiRapid ให้บริการตัดเฉือน CNC แบบกำหนดเองตามแบบร่างและข้อกำหนดของโครงการของลูกค้า สนับสนุนการพัฒนาต้นแบบและการผลิตชิ้นส่วนที่มีความแม่นยำสูงสำหรับเครื่องล็อคสกรูอัตโนมัติเป็นจำนวนมาก