
G code คือภาษาคำสั่งที่บอกเครื่องจักร CNC ว่าจะเคลื่อนที่ไปที่ใดและอย่างไร มันควบคุมตำแหน่งของเครื่องมือ เส้นทางการตัด อัตราการป้อน โหมดพิกัด และการกระทำอื่นๆ ที่จำเป็นในการเปลี่ยนแบบจำลองดิจิทัลให้เป็นชิ้นส่วนจริง แม้ว่าโปรแกรมการผลิตส่วนใหญ่จะถูกสร้างขึ้นโดยซอฟต์แวร์ CAM แต่การเข้าใจคำสั่งพื้นฐานจะช่วยให้วิศวกรและผู้ปฏิบัติงานเห็นว่าการเลือกใช้โปรแกรมส่งผลต่อความแม่นยำ เวลาในการทำงาน และความเสี่ยงในการตัดเฉือนอย่างไร
คู่มือนี้อธิบายว่า G code คืออะไร วิธีที่โปรแกรมส่งข้อมูลจาก CAD และ CAM ไปยังตัวควบคุมเครื่องจักร และวิธีการอ่านคำสั่งทั่วไป นอกจากนี้ยังครอบคลุมถึงการตรวจสอบ การแก้ไขข้อผิดพลาดทั่วไป และวิธีการเพิ่มประสิทธิภาพเชิงปฏิบัติที่ช่วยเพิ่มประสิทธิภาพโดยไม่ลดอายุการใช้งานของเครื่องมือหรือคุณภาพของชิ้นงาน
G Code คืออะไร และทำงานอย่างไร?
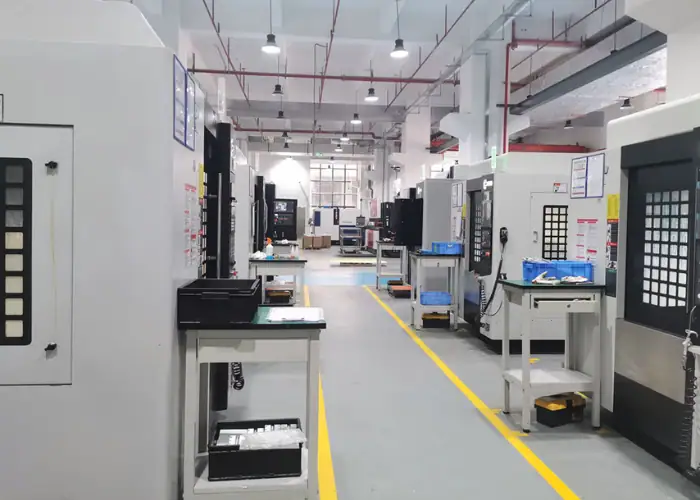
เครื่องจักร CNC ไม่สามารถตีความแบบจำลอง 3 มิติหรือแบบร่างทางวิศวกรรมได้โดยตรง มันต้องการโปรแกรมที่มีโครงสร้างซึ่งแปลงรูปทรงเรขาคณิตไปเป็นตำแหน่ง ความเร็ว และการทำงานของเครื่องจักร รหัส G เป็นตัวเชื่อมที่เครื่องจักรสามารถอ่านได้ระหว่างเส้นทางการเคลื่อนที่ของเครื่องมือที่วางแผนไว้กับการเคลื่อนที่ทางกายภาพของอุปกรณ์
G Code ควบคุมอะไรบ้าง
รหัส G มักใช้สำหรับคำสั่งทางเรขาคณิตและการเตรียมการ สามารถสั่งการให้เข้าใกล้เป้าหมายอย่างรวดเร็ว การตัดตรงอย่างควบคุม เส้นทางวงกลม รอบการเจาะ ระบบพิกัด หรือโหมดการชดเชย คำกำหนดตำแหน่ง เช่น X, Y และ Z กำหนดตำแหน่งเชิงเส้น ในขณะที่ A, B และ C อาจควบคุมแกนหมุน
คำอื่นๆ จะเพิ่มข้อมูลเกี่ยวกับกระบวนการทำงาน โดยปกติแล้ว F จะกำหนดอัตราการป้อน S จะกำหนดความเร็วรอบแกนหมุน และ T จะระบุเครื่องมือ โค้ด G ทำงานร่วมกับโค้ด M และคำสั่งเฉพาะของตัวควบคุมที่จัดการการทำงานของแกนหมุน น้ำหล่อเย็น การเปลี่ยนเครื่องมือ การหยุดชั่วคราว และการเสร็จสิ้นโปรแกรม
วิธีการที่เครื่องควบคุม CNC อ่านรหัส G
ตัวควบคุม CNC จะอ่านโปรแกรมเป็นบล็อก โดยปกติจะอ่านทีละบรรทัด แต่ละบล็อกประกอบด้วยคำที่สร้างจากตัวอักษรและค่า ตัวอย่างเช่น G01 X40.0 Y15.0 F300 หมายถึงการสั่งให้เคลื่อนที่เชิงเส้นไปยังตำแหน่งที่ตั้งโปรแกรมไว้ด้วยอัตราป้อนที่ระบุ
คำสั่งหลายคำสั่งเป็นแบบโมดอล หมายความว่าคำสั่งเหล่านั้นจะยังคงทำงานอยู่จนกว่าจะถูกแทนที่ด้วยคำสั่งอื่นในกลุ่มเดียวกัน โปรแกรมอาจผ่านการตรวจสอบไวยากรณ์ของตัวควบคุมแล้ว แต่ก็ยังอาจไม่ปลอดภัยหากค่าชดเชย เครื่องมือ พิกัด หรืออัตราการป้อนไม่ถูกต้อง ดังนั้น การจำลองและการตรวจสอบการตั้งค่าจึงมีความสำคัญอย่างยิ่งก่อนการตัดชิ้นงาน
จากแบบจำลอง CAD สู่โค้ด G ที่ทำงานได้จริง
โปรแกรม CNC สมัยใหม่มักเริ่มต้นด้วยแบบจำลอง CAD และแบบร่างทางวิศวกรรม แบบจำลองจะกำหนดรูปทรงเรขาคณิต ในขณะที่แบบร่างจะระบุค่าความคลาดเคลื่อน การตกแต่งพื้นผิว เกลียว ขนาดที่สำคัญ และข้อกำหนดอื่นๆ ที่มีผลต่อกลยุทธ์การตัดเฉือน
การสร้างเส้นทางการเคลื่อนที่ของเครื่องมือด้วย CAD และ CAM
โปรแกรมเมอร์นำแบบจำลองเข้าสู่ซอฟต์แวร์ CAM กำหนดระบบพิกัดของชิ้นงานและระบบพิกัดการทำงาน และเลือกทิศทางการวางแนวของเครื่องจักร จากนั้นจึงกำหนดเครื่องมือ ตัวจับยึด อัตราป้อน ความเร็ว ระยะก้าว ความลึกของการตัด และวิธีการเข้าตัด สำหรับงานหยาบ งานละเอียด งานเจาะ งานตอกเกลียว และการทำงานอื่นๆ
ระบบ CAM คำนวณเส้นทางการเคลื่อนที่ของเครื่องมือและแสดงปริมาณวัสดุที่เหลืออยู่หรือการรบกวนที่เห็นได้ชัด อย่างไรก็ตาม โปรแกรมเมอร์ยังคงต้องพิจารณาถึงความแข็งแกร่ง การระบายเศษวัสดุ การเสียรูป การยึดชิ้นงาน และการเข้าถึงเครื่องมือ เส้นทางการเคลื่อนที่ที่ถูกต้องทางคณิตศาสตร์อาจไม่มีประสิทธิภาพหรือไม่มีเสถียรภาพหากละเลยปัจจัยการผลิตเหล่านี้
การใช้ตัวประมวลผลหลังการประมวลผลสำหรับเครื่อง CNC
เส้นทางการเคลื่อนที่ของเครื่องมือ CAM ยังไม่พร้อมใช้งานกับเครื่องจักร ตัวประมวลผลหลังการประมวลผลจะแปลงเส้นทางการเคลื่อนที่นั้นให้เป็นรหัส NC ที่ตรงกับเครื่องจักรและตัวควบคุมเฉพาะ โดยจะกำหนดไวยากรณ์ รูปแบบโปรแกรม ตรรกะการเปลี่ยนเครื่องมือ ค่าชดเชยการทำงาน พฤติกรรมของแกนหมุน และรอบการทำงานที่รองรับ
เครื่อง CNC แต่ละเครื่องไม่ได้ตีความโค้ดในลักษณะเดียวกัน คำสั่งอาจทำงานแตกต่างกันในเครื่องกัดและเครื่องกลึง และตัวควบคุมแต่ละยี่ห้ออาจใช้ตัวเลือกที่แตกต่างกัน ตัวประมวลผลหลังการทำงานต้องตรงกับการกำหนดค่าเครื่องจักรจริง และควรตรวจสอบผลลัพธ์ที่สำคัญกับคู่มือเครื่องจักร
การโหลด การจำลอง และการเรียกใช้โปรแกรม
หลังจากประมวลผลเสร็จแล้ว ไฟล์ NC จะถูกส่งไปยังระบบควบคุม CNC ก่อนที่จะเริ่มทำงาน ผู้ปฏิบัติงานจะต้องตรวจสอบเครื่องมือ ค่าออฟเซ็ต ตำแหน่งชิ้นงาน อุปกรณ์จับยึด ระยะห่างในการจับยึดชิ้นงาน วัสดุ และเวอร์ชันของโปรแกรม รายละเอียดเหล่านี้ต้องตรงกับข้อสมมติฐานที่ใช้ใน CAM
การจำลอง โหมดกราฟิก การทำงานแบบบล็อกเดียว ความเร็วในการเคลื่อนที่ต่ำ การควบคุมการป้อนวัสดุ และการทดลองทำงานก่อนตัด ช่วยตรวจสอบลำดับการทำงานได้อย่างปลอดภัย โดยปกติแล้ว ลูกค้าจะส่งไฟล์ CAD ภาพวาด วัสดุ ปริมาณ และข้อกำหนดด้านการตกแต่งมาให้ แทนที่จะเป็นโค้ด G เนื่องจากโปรแกรมสุดท้ายต้องตรงกับเครื่องจักร เครื่องมือ และอุปกรณ์จับยึดของผู้จำหน่าย
วิธีอ่านโปรแกรมรหัส AG
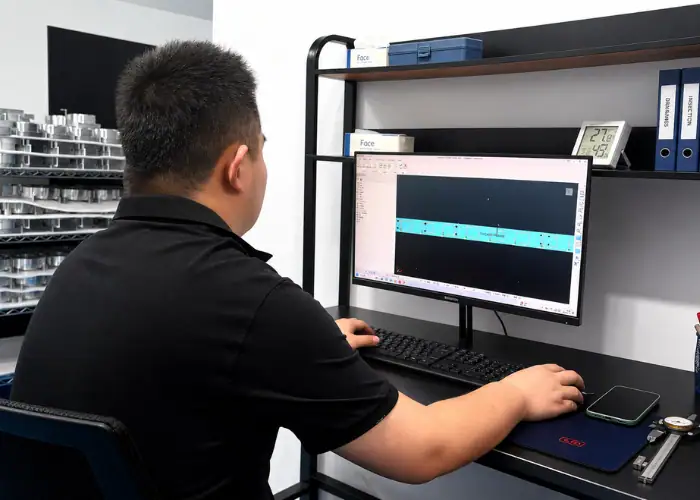
ไฟล์โค้ด AG อาจดูซับซ้อน แต่โครงสร้างของมันจะเข้าใจง่ายขึ้นเมื่อแต่ละบล็อกถูกแยกออกเป็นโหมดการเคลื่อนที่ พิกัด ค่ากระบวนการ และฟังก์ชันเสริม
การตั้งค่าโปรแกรม เช่น บล็อก พิกัด อัตราการป้อน และความเร็วแกนหมุน
บล็อกอาจเริ่มต้นด้วยหมายเลขลำดับเสริม เช่น N10 โดยปกติ X, Y และ Z จะกำหนดตำแหน่งแกนเชิงเส้น ในขณะที่ A, B หรือ C แทนแกนหมุน F กำหนดอัตราการป้อน S กำหนดความเร็วแกนหมุน T เรียกใช้เครื่องมือ และ M ใช้รหัสควบคุมฟังก์ชันเสริมของเครื่องจักร
ลองพิจารณาตัวอย่างการกัดแบบง่ายๆ นี้:
G21 G17 G90
T1 M06
G54
เอส3000 เอ็ม03
G00 X0 Y0
จี43 เอช01 แซด20.0
G01 Z-2.0 F150
G01 X40.0 F400
G00Z20.0
M30
โปรแกรมนี้เลือกหน่วยเมตริก ระนาบ XY และการกำหนดตำแหน่งสัมบูรณ์ โหลดเครื่องมือ เปิดใช้งานการชดเชยชิ้นงาน เริ่มแกนหมุน เข้าใกล้ชิ้นงาน ปรับชดเชยความยาวเครื่องมือ ทำการตัดเชิงเส้น ถอยกลับ และสิ้นสุดโปรแกรม นี่เป็นตัวอย่างเพื่อการศึกษาและต้องปรับเปลี่ยนก่อนนำไปใช้กับเครื่องจักรจริง
การกำหนดตำแหน่งแบบสัมบูรณ์และแบบเพิ่มขึ้น
โดยปกติ G90 จะเลือกการกำหนดตำแหน่งแบบสัมบูรณ์ พิกัดจะวัดจากจุดศูนย์ของโปรแกรมที่ใช้งานอยู่ ดังนั้น X40.0 หมายถึงการเคลื่อนที่ไปยัง X40.0 ในระบบพิกัดการทำงานปัจจุบัน โหมดนี้ตรวจสอบได้ง่ายเพราะแต่ละคำสั่งชี้ไปยังตำแหน่งที่กำหนดไว้
โดยปกติ G91 จะเลือกการกำหนดตำแหน่งแบบเพิ่มทีละขั้น ซึ่งแต่ละพิกัดจะอธิบายการเคลื่อนที่จากตำแหน่งปัจจุบัน โหมดทั้งสองมีประโยชน์ แต่การสลับโดยไม่ตั้งใจอาจทำให้การเคลื่อนที่ครั้งต่อๆ ไปเปลี่ยนไปได้ โปรแกรมที่ปลอดภัยจะตั้งค่าโหมดที่ต้องการอย่างชัดเจนและคืนค่ากลับเป็นโหมดเดิมหลังจากดำเนินการกำหนดตำแหน่งแบบเพิ่มทีละขั้นในพื้นที่เสร็จสิ้น
รหัส G เทียบกับรหัส M
รหัส G ส่วนใหญ่ใช้กำหนดการเคลื่อนที่ ระบบพิกัด หน่วย การชดเชย และรอบการตัดเฉือน ส่วนรหัส M ใช้ควบคุมฟังก์ชันสนับสนุนต่างๆ เช่น การเริ่มและหยุดแกนหมุน การหล่อเย็น การเปลี่ยนเครื่องมือ การหยุดชั่วคราว และการสิ้นสุดโปรแกรม
การแบ่งแยกนี้มีประโยชน์แต่ไม่ใช่สิ่งที่ใช้ได้กับทุกกรณี เพราะตัวควบคุมอาจรองรับฟังก์ชันที่กำหนดเองได้ ในบล็อกเช่น S3000 M03 คำว่า S จะร้องขอความเร็วแกนหมุน และ M03 จะเริ่มการหมุนของแกนหมุน จากนั้นคำสั่ง G01 ในภายหลังจะควบคุมการเคลื่อนที่ของการตัด
คำสั่ง G Code ทั่วไป
คำสั่งที่ใช้บ่อยที่สุดครอบคลุมการเคลื่อนที่ ระนาบ หน่วย การกำหนดตำแหน่ง ค่าชดเชย และรอบการทำงานซ้ำๆ ไวยากรณ์ที่แน่นอนจะแตกต่างกันไปตามตัวควบคุม ดังนั้นคู่มือเครื่องจักรจึงถือเป็นแหล่งอ้างอิงสุดท้าย
| คำสั่ง | ฟังก์ชัน | การใช้งานทั่วไป | หมายเหตุการเขียนโปรแกรม |
| G00 | การวางตำแหน่งอย่างรวดเร็ว | เข้าใกล้หรือถอยห่าง | ตรวจสอบให้แน่ใจว่าเส้นทางปลอดภัย |
| G01 | การแก้ไขเชิงเส้น | การตัดแบบตรง | ใช้ค่าอัตราการป้อนแบบแอคทีฟ |
| G02/G03 | ส่วนโค้งตามเข็มนาฬิกา / ทวนเข็มนาฬิกา | รูปทรงและรัศมีวงกลม | ต้องใช้เครื่องบินที่ถูกต้อง |
| G17 / G18 / G19 | เลือกระนาบ XY / XZ / YZ | ส่วนโค้งและวัฏจักรคงที่ | เปลี่ยนแปลงวิธีการอ่านข้อมูลอาร์ค |
| G20/G21 | หน่วยนิ้ว / เมตริก | ชุดหน่วยโปรแกรม | ตรวจสอบก่อนดำเนินการใดๆ |
| G90/G91 | การกำหนดตำแหน่งแบบสัมบูรณ์ / แบบเพิ่มขึ้น | การควบคุมพิกัดความหมาย | การเปลี่ยนแปลงที่ไม่คาดคิดอาจทำให้การดำเนินการล่าช้าออกไป |
| G54-G59 | ระบบพิกัดการทำงาน | ระบุตำแหน่งส่วนที่เป็นศูนย์ | ต้องตรงกับการตั้งค่า |
| G40 / G41 / G42 | ยกเลิก / ชดเชยใบมีดตัดซ้าย / ขวา | ปรับตามรัศมีของเครื่องมือ | จำเป็นต้องมีการเคลื่อนย้ายตัวนำที่เหมาะสม |
| G43 | การชดเชยความยาวของเครื่องมือ | แก้ไขความยาวเครื่องมือ | เรียกค่าชดเชย H ที่ถูกต้อง |
| G81-G89 | รอบการทำงานสำเร็จรูปทั่วไป | การดำเนินการเจาะรู | รายละเอียดจะแตกต่างกันไปตามตัวควบคุม |
คำสั่งการเคลื่อนไหว G00, G01, G02 และ G03
G00 จะกำหนดตำแหน่งแกนอย่างรวดเร็วเมื่อเครื่องมือไม่ได้ทำการตัด ช่วยประหยัดเวลาในการทำงาน แต่เส้นทางต้องชัดเจนเนื่องจากแกนหลายแกนอาจเคลื่อนที่พร้อมกัน G01 สร้างการตัดตรงด้วยอัตราป้อนที่ใช้งานอยู่ และใช้สำหรับการกัดและการกลึงหลายประเภท
G02 และ G03 สร้างการประมาณค่าแบบวงกลมตามเข็มนาฬิกาและทวนเข็มนาฬิกา โปรแกรมเมอร์กำหนดจุดปลายและจุดศูนย์กลางหรือรัศมีของส่วนโค้ง ระนาบที่เลือก—G17, G18 หรือ G19—จะกำหนดว่าแกนใดประกอบเป็นวงกลม
G17, G18, G19, G20, G21, G90 และ G91
โดยปกติแล้ว G17 จะเลือกระนาบ XY, G18 เลือกระนาบ XZ และ G19 เลือกระนาบ YZ การเลือกระนาบมีผลต่อส่วนโค้งและรอบการทำงานบางอย่าง การเลือกระนาบผิดอาจทำให้เกิดสัญญาณเตือนหรือทำให้เครื่องมือเคลื่อนที่ไปในทิศทางที่ไม่ต้องการ
G20 และ G21 ใช้สำหรับเลือกหน่วยนิ้วและหน่วยเมตริก ในขณะที่ G90 และ G91 ใช้สำหรับเลือกการกำหนดตำแหน่งแบบสัมบูรณ์และแบบเพิ่มขึ้นทีละน้อย โหมดเหล่านี้จะยังคงทำงานอยู่จนกว่าจะมีการเปลี่ยนแปลง ดังนั้นโปรแกรมที่เชื่อถือได้จึงระบุโหมดเหล่านี้อย่างชัดเจนในช่วงเริ่มต้นและก่อนการดำเนินการที่สำคัญ
การชดเชยการทำงาน การชดเชยเครื่องมือ และรอบการทำงานสำเร็จรูป
ค่าชดเชยการทำงาน เช่น G54 ถึง G59 จะเชื่อมต่อจุดศูนย์ที่ตั้งโปรแกรมไว้กับตำแหน่งจริงของชิ้นส่วน การชดเชยความยาวเครื่องมือจะแก้ไขความยาวเครื่องมือที่ติดตั้งไว้ ในขณะที่การชดเชยหัวตัดช่วยให้สามารถปรับรูปทรงได้อย่างควบคุมตามรัศมีของเครื่องมือ
วงจรสำเร็จรูป (Canned cycles) รวมการกระทำซ้ำๆ ในการเจาะรูเข้าไว้ในคำสั่งขนาดกะทัดรัด สามารถควบคุมการเข้าใกล้ ความลึกในการป้อน ระดับการดึงกลับ และตำแหน่งที่ทำซ้ำได้ ช่วยลดความยาวของโปรแกรม แต่โปรแกรมเมอร์ต้องเข้าใจพารามิเตอร์ของวงจรและการทำงานเมื่อดึงกลับของตัวควบคุมด้วย
ข้อผิดพลาดทั่วไปของโค้ด G และการตรวจสอบโปรแกรม
ความล้มเหลวส่วนใหญ่เกิดจากความไม่สอดคล้องกันระหว่างโปรแกรมและการตั้งค่าทางกายภาพ มากกว่าคำสั่งที่ไม่คุ้นเคยเพียงคำสั่งเดียว ค่าออฟเซ็ตที่ไม่ถูกต้อง เครื่องมือ ตำแหน่งวัสดุ หรือสมมติฐานของเครื่องจักร อาจทำให้โค้ดที่ถูกต้องกลายเป็นข้อผิดพลาดหรือชิ้นส่วนที่ถูกปฏิเสธได้
ข้อผิดพลาดด้านพิกัด ออฟเซ็ต ฟีด และแกนหมุน
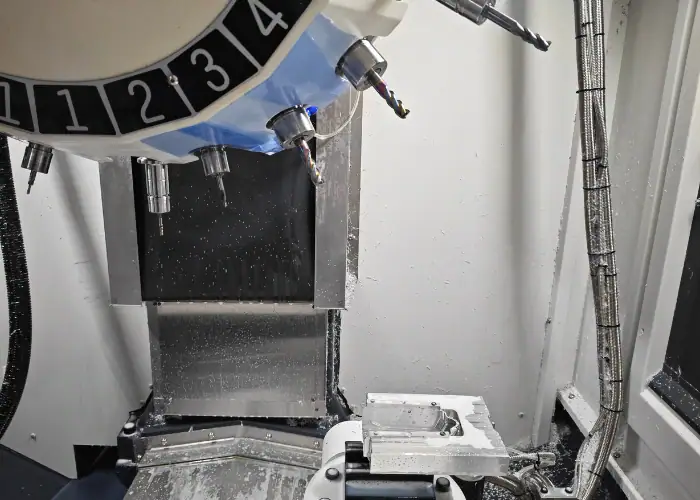
เครื่องหมาย จุดทศนิยม หน่วย หรือโหมดการกำหนดตำแหน่งที่ไม่ถูกต้อง อาจทำให้เครื่องมือเคลื่อนที่ไปยังตำแหน่งที่ไม่ถูกต้อง ข้อผิดพลาดในการตั้งค่าชดเชยชิ้นงานและเครื่องมือเป็นอันตรายอย่างยิ่ง เนื่องจากเส้นทางการเคลื่อนที่ของเครื่องมือที่แสดงในภาพกราฟิกอาจดูถูกต้อง ในขณะที่จุดศูนย์ของเครื่องจักรจริงอาจผิดพลาด
ค่าการป้อนและการหมุนของแกนหมุนต้องเหมาะสมกับเครื่องมือ วัสดุ การทำงาน และเครื่องจักร ค่าที่สูงเกินไปอาจทำให้เครื่องมือเสียหายหรือชิ้นส่วนบิดเบี้ยว ในขณะที่การตั้งค่าที่ระมัดระวังเกินไปอาจทำให้เกิดการเสียดสี ความร้อน ผิวงานไม่ดี และเวลาในการทำงานนานเกินไป โปรแกรมควรตั้งค่าโหมดที่สำคัญต่อความปลอดภัยอย่างชัดเจน แทนที่จะอาศัยสถานะของเครื่องจักรในอดีต
การชนกันของเครื่องมือ อุปกรณ์จับยึด และเครื่องจักร
การชนกันที่อาจเกิดขึ้นได้ ได้แก่ ใบมีดตัดเข้าไปในแคลมป์ ตัวจับยึดสัมผัสกับผนัง แกนหมุนเข้าใกล้ฟิกซ์เจอร์ หรือโต๊ะหมุนเคลื่อนชิ้นส่วนเข้าไปในโครงสร้างเครื่องจักร โปรแกรมการทำงานหลายแกนต้องใช้ความระมัดระวังเป็นพิเศษ เนื่องจากมีส่วนประกอบจำนวนมากเคลื่อนที่ผ่านพื้นที่การทำงาน
การตรวจสอบจะมีประสิทธิภาพมากขึ้นเมื่อรวมถึงชุดประกอบเครื่องมือจริง วัสดุ อุปกรณ์จับยึด ระยะการเคลื่อนที่ของเครื่องจักร และขีดจำกัดการหมุน เอกสารการตั้งค่าต้องตรงกับโปรแกรมด้วย แม้เส้นทางการตัดเฉือนที่ถูกต้องก็อาจล้มเหลวได้หากผู้ปฏิบัติงานติดตั้งตัวจับยึดที่ไม่ถูกต้อง ความยาวเครื่องมือ ตำแหน่งปากจับ หรือการวางแนวอุปกรณ์จับยึดที่ไม่ถูกต้อง
การจำลอง การทดสอบก่อนการผลิต และการตรวจสอบชิ้นส่วนแรก
การตรวจสอบควรเริ่มต้นใน CAM และดำเนินการต่อที่เครื่องจักร การตรวจสอบด้วย Backplotting จะตรวจสอบเส้นทาง ในขณะที่การจำลองเครื่องจักรสามารถรวมถึงข้อจำกัดของแกน การเคลื่อนที่แบบหมุน อุปกรณ์จับยึด และรูปทรงเรขาคณิตของการชนกัน เมื่อใดก็ตามที่เป็นไปได้ ควรตรวจสอบไฟล์ NC ที่โพสต์ไว้แทนที่จะตรวจสอบเฉพาะเส้นทาง CAM ดั้งเดิมเท่านั้น
ที่เครื่องจักร การแสดงผลระยะทางที่เหลืออยู่แบบบล็อกเดียว อัตราการเคลื่อนที่เร็วที่ลดลง และการควบคุมการป้อนชิ้นงานแบบพิเศษ จะช่วยพิสูจน์ความถูกต้องของโปรแกรม ชิ้นส่วนที่ผลิตเสร็จชิ้นแรกควรได้รับการตรวจสอบเทียบกับแบบเพื่อยืนยันขนาด ตำแหน่งรู การตกแต่งพื้นผิว การสึกหรอของเครื่องมือ การจับยึดชิ้นงาน และความสัมพันธ์ของจุดอ้างอิง
วิธีการเพิ่มประสิทธิภาพโค้ด G?
การปรับให้เหมาะสมไม่ได้หมายความถึงแค่การทำให้ไฟล์สั้นลงเท่านั้น เป้าหมายคือการลดเวลาที่ไม่เกี่ยวข้องกับการตัดต่อและปรับปรุงความสม่ำเสมอโดยไม่ทำให้กระบวนการตรวจสอบยากขึ้นหรือมีความเสถียรน้อยลง
ลดการเคลื่อนย้ายและการเปลี่ยนเครื่องมือที่ไม่จำเป็น
โปรแกรมที่มีประสิทธิภาพจะจำกัดการดึงกลับที่มากเกินไป การจัดตำแหน่งซ้ำๆ และการเคลื่อนที่เร็วที่ไม่จำเป็น ความสูงของช่องว่างควรปกป้องเครื่องมือและอุปกรณ์จับยึดโดยไม่ทำให้ทุกการทำงานต้องเสียเวลาเคลื่อนที่ผ่านอากาศโดยไม่จำเป็น
สามารถจัดกลุ่มการทำงานตามเครื่องมือเพื่อลดการเปลี่ยนเครื่องมือได้ แต่ลำดับการตัดเฉือนยังคงต้องควบคุมการบิดเบี้ยว ปกป้องจุดอ้างอิง และรักษาความแข็งแกร่ง เส้นทางที่สั้นที่สุดไม่ได้ปลอดภัยที่สุดเสมอไป ดังนั้นการปรับให้เหมาะสมควรคงไว้ซึ่งระยะถอยที่ชัดเจนและขอบเขตความปลอดภัยที่ใช้งานได้จริง
การสร้างสมดุลระหว่างเวลาในการทำงาน อายุการใช้งานของเครื่องมือ และความเรียบของพื้นผิว
การใช้ความเร็วป้อนสูงไม่ได้หมายความว่าต้นทุนจะต่ำลงเสมอไป สภาวะการตัดต้องสอดคล้องกับปริมาณเศษวัสดุ การสัมผัสของเครื่องมือ กำลังของแกนหมุน คุณสมบัติของวัสดุ และการจ่ายน้ำหล่อเย็น พารามิเตอร์ที่มากเกินไปอาจทำให้ต้องเปลี่ยนเครื่องมือบ่อยขึ้นและมีเศษวัสดุเหลือทิ้งมากขึ้น
เส้นทางการตัดเฉือนที่มีการจับยึดที่มั่นคงและการเข้าโค้งที่ควบคุมได้ จะช่วยปรับปรุงทั้งเวลาในการทำงานและอายุการใช้งานของเครื่องมือ สำหรับการเก็บรายละเอียด ควรใช้ระยะการเคลื่อนตัวและการสัมผัสของเครื่องมือที่เหมาะสม เพื่อให้ได้คุณภาพพื้นผิวตามแบบที่กำหนด แทนที่จะมุ่งเน้นไปที่คุณภาพพื้นผิวที่ไม่จำเป็นในบริเวณที่ไม่สำคัญ
การใช้รอบการทำงานสำเร็จรูปและโปรแกรมย่อย
วงจรสำเร็จรูปช่วยลดการเขียนโค้ดซ้ำซ้อนสำหรับการเจาะ การคว้าน และการตอกเกลียว โปรแกรมย่อยและลูปมีประโยชน์เมื่อรูปแบบคุณลักษณะซ้ำกัน ทำให้โปรแกรมหลักสามารถเรียกใช้ลำดับที่ตรวจสอบแล้วในตำแหน่งต่างๆ ได้
โค้ดที่กระชับจะมีประโยชน์ก็ต่อเมื่อยังคงเข้าใจได้ง่าย มาโครและซับโปรแกรมควรใช้คำอธิบายที่ชัดเจน ตัวแปรควบคุม และขอบเขตที่กำหนดไว้ เพื่อป้องกันไม่ให้การแก้ไขในภายหลังทำให้เกิดการเปลี่ยนแปลงที่ไม่คาดคิด
การประยุกต์ใช้ G Code ในการตัดเฉือนด้วยเครื่อง CNC
รหัส G รองรับกระบวนการ CNC หลายอย่าง แต่ระบบพิกัด การเคลื่อนที่ของเครื่องมือ และฟังก์ชันที่มีให้ใช้งานจะแตกต่างกันไปตามประเภทของเครื่องจักร แนวคิดพื้นฐานเดียวกัน ได้แก่ ตำแหน่ง อัตราป้อน ความเร็ว ค่าชดเชย และการเคลื่อนที่ที่ปลอดภัย สามารถนำไปใช้ได้กับแอปพลิเคชันเหล่านี้ทั้งหมด
| กระบวนการซีเอ็นซี | การใช้งาน G Code ทั่วไป |
| งานกัดซีเอ็นซี | ควบคุมช่อง, รูปทรงโค้ง, ร่อง, การเจาะ และพื้นผิว |
| เครื่องกลึง CNC | ควบคุมการกลึงผิวหน้า การตัดเส้นผ่านศูนย์กลาง การเซาะร่อง การเจาะ และการทำเกลียว |
| เจาะและแตะ | กำหนดตำแหน่งรูและเรียกใช้รอบการทำงานคงที่ |
| การตัดเฉือนแบบหลายแกน | พิกัดแกนเชิงเส้นและแกนหมุนสำหรับคุณสมบัติที่ซับซ้อน |
| การกำหนดเส้นทาง CNC | ควบคุมเส้นทางการตัดในพลาสติก ไม้ และวัสดุผสม |
โปรแกรมจะต้องถูกสร้างและตรวจสอบให้ตรงกับตัวควบคุม การกำหนดค่าเครื่องจักร เครื่องมือ และวิธีการจับยึดชิ้นงานอย่างแม่นยำเสมอ
คำถามที่พบบ่อย
วิธีแปลงไฟล์ STL เป็น G Code?
นำไฟล์ STL เข้าสู่ซอฟต์แวร์ CAM หรือซอฟต์แวร์สำหรับการตัดแบ่งชิ้นงาน ตั้งค่าเครื่องจักร วัสดุ เครื่องมือ และพารามิเตอร์การตัดเฉือน จากนั้นสร้างเส้นทางการตัดเฉือนและส่งออกโดยใช้ตัวประมวลผลหลังการตัดเฉือนที่ถูกต้อง
การเขียนโปรแกรม G Code คืออะไร?
การเขียนโปรแกรม G Code คือกระบวนการสร้างคำสั่งที่ควบคุมการเคลื่อนที่ พิกัด อัตราการป้อน ความเร็วรอบแกนหมุน และการทำงานของการตัดเฉือนชิ้นงานด้วยเครื่องจักร CNC
รหัส G และ M คืออะไร?
รหัส G ส่วนใหญ่ใช้ควบคุมการเคลื่อนที่ของเครื่องมือและโหมดการตัดเฉือน ในขณะที่รหัส M ใช้ควบคุมฟังก์ชันเสริมของเครื่องจักร เช่น การสตาร์ทแกนหมุน การหล่อเย็น การเปลี่ยนเครื่องมือ และการหยุดโปรแกรม
สรุป
โค้ด G แปลงความตั้งใจในการตัดเฉือนให้เป็นการเคลื่อนที่แบบ CNC ที่ควบคุมได้ แต่ผลลัพธ์ที่เชื่อถือได้นั้นขึ้นอยู่กับมากกว่าแค่ชื่อคำสั่ง โปรแกรมต้องสอดคล้องกับตัวควบคุม เครื่องมือ ค่าชดเชย อุปกรณ์จับยึด วัสดุ และข้อกำหนดในแบบร่าง การประมวลผลหลังการทำงานที่ถูกต้อง การจำลองที่คำนึงถึงเครื่องจักร การทดสอบอย่างระมัดระวัง และการตรวจสอบชิ้นงานแรก จะทำงานร่วมกันเพื่อลดการชน การสูญเสีย และเวลาการทำงานที่ไม่จำเป็น
ที่TiRapidเราให้บริการงานกลึง CNC ที่มีความแม่นยำสูง และงานผลิตชิ้นส่วนสำหรับต้นแบบและชิ้นส่วนจำนวนน้อย ทีมงานของเราผสานการเขียนโปรแกรม CAD/CAM การวางแผนกระบวนการ การตรวจสอบเส้นทางการตัด การตั้งค่าที่ควบคุมได้ และการตรวจสอบขนาด เพื่อผลิตชิ้นส่วนที่แม่นยำจากโลหะและพลาสติกวิศวกรรมหลากหลายชนิด















