
CNC-bearbetning av stål kombinerar precisionsteknik med stålets otroliga styrka för att producera högpresterande komponenter inom olika branscher. Med avancerade datorstyrda verktyg omvandlas råstål till hållbara, dimensionellt noggranna delar som används inom fordonsindustrin, flyg- och rymdindustrin, robotteknik och energisystem. Den här guiden utforskar viktiga processer, materialkvaliteter, ytbehandlingar och verkliga tillämpningar som definierar kraften hos CNC-bearbetat stål.
Vad är CNC-bearbetning av stål
CNC-bearbetning av stål använder datorstyrda verktyg för att skära, forma och förfina stålmaterial med otrolig precision. Som en av de mest hållbara metallerna kan stål omvandlas till komplexa delar med hög tolerans för krävande industrier som fordonsindustrin, flyg- och rymdindustrin och robotteknik.
Viktiga CNC-bearbetningsprocesser för stål
CNC-bearbetning av stål omfattar ett brett spektrum av processer som formar och förädlar stål till funktionella delar med precision och konsekvens. Från skärning och borrning till slipning och gnistgnistning har varje process sina unika fördelar. Att förstå deras roller hjälper dig att välja den bästa metoden för din dels geometri, tolerans och kostnadsmål.
1. Skärprocesser
CNC Fräsning
Fräsning använder fleraxliga roterande fräsar för att forma komplexa ståldelar genom att ta bort material lager för lager.
Användningsområden: Motorfästen, växelhus, hydraulblock och formar.
Noggrannhet: ±0.02–0.05 mm; Ra 1.6–3.2 μm.
Tips: Använd pinnfräsar med variabel stigning för att minska vibrationer; medfräsning ger bättre ytjämnhet.
Exempel: TiRapid tillverkade ett hölje i rostfritt stål 304 med 0.03 mm planhet över 100 mm, vilket säkerställde en tät montering.
CNC Turning
Svarvning är grunden för CNC-bearbetning av stål. Arbetsstycket roterar på en svarv medan ett stationärt skärverktyg avlägsnar material och bildar exakta cylindriska former.
Användningsområden: Axlar, tappar, bussningar, kopplingar, gängade komponenter.
Noggrannhet: ±0.01–0.03 mm; ytjämnhet Ra 0.8–3.2 μm.
Verktyg och material: Hårdmetallskär med CVD-beläggningar för kolstål och legeringsstål (1045, 4140). Rostfria stål (304, 316) kräver vassa skär och kylvätska.
Exempel: TiRapid bearbetar drivaxlar i stål 4140 med en tolerans på ±0.01 mm, vilket säkerställer perfekt lagerpassning för fordonssystem.
Borrning och tappning
Borrning skapar exakta runda hål; gängning skär invändiga gängor.
Användningsområden: Bulthål, gängade kopplingar och precisionsjusteringsstift.
Noggrannhet: Hål med tolerans H7; gängor med klass 6H.
Teknik: Använd snabbstålsborrar för kolstål, hårdmetallborrar för härdade legeringar och formtappar för duktila material.
Exempel: För ett rostfritt grenrör använde TiRapid synkroniserad gängning för att skära M8-gängor med en noggrannhet på 0.02 mm, vilket förbättrade gänghållfastheten med 30 %.
Boring
Borrning förstorar förborrade hål för att uppnå snäva innerdiametrar och uppriktning.
Användningsområden: Lagerhus, hydraulcylindrar och spindelhål.
Noggrannhet: Rundhet ≤0.01 mm; koaxialitet ≤0.02 mm.
Exempel: Hydrauliska hylsor i TiRapid-borrat stål 1045 med 0.01 mm tolerans, vilket bibehåller perfekt passform för högtrycksapplikationer.
Slipning
Slipning förfinar ytstruktur och precision utöver typiska bearbetningsgränser.
Användningsområden: Precisionsaxlar, tätningsytor och verktygskomponenter.
Noggrannhet: ±0.002–0.008 mm; Ra 0.2–0.8 μm.
Exempel: Ytslipning av härdade 42CrMo4-kugghjulsytor till Ra 0.4 μm, vilket eliminerar efterpolering.
2. Avancerade bearbetningsprocesser
Bruten
Brotschning avlägsnar material med flertandade skärare i ett slag.
Användningsområden: Kilspår, invändiga splines, kugghjulsnav.
Fördelar: Extremt jämn profilnoggrannhet och snabb produktion.
Exempel: TiRapid brotschade inre splines i 8620-stålnav för ett robotställdon, vilket uppnådde en enhetlighet på mikronnivå.
Elektrisk urladdningsbearbetning (EDM)
Gnistgnistning använder kontrollerade gnistor för att erodera material, perfekt för hårda stål eller vassa hörn som inte kan nås med verktyg.
Användningsområden: Verktygsstål, formar, medicinska implantat, flyg- och rymdkomponenter.
Noggrannhet: ±0.005–0.01 mm.
Exempel: TiRapid använde sänkgnist för att bearbeta vassa 0.1 mm innerhörn på H13-stålgjutformar för mikrofluidiska komponenter.
Laserskärning
Laserskärning använder en fokuserad stråle för att skära eller gravera stålplåt exakt.
Användningsområden: Tunna till medeltjocka skivor, inkapslingar, dekorativa paneler.
Fördelar: Kontaktfri, rena kanter, minimal gradning.
Exempel: TiRapid laserskurna 2 mm rostfria namnskyltar med seriegravyr, vilket minskar efterbehandlingstiden med 40 %.
Vattenskärning
Vattenskärning använder högtrycksvatten blandat med slipmedel för kallskärning.
Användningsområden: Tjocka plattor och värmebehandlade material.
Fördelar: Ingen termisk deformation; bevarar metallurgin.
Exempel: För 50 mm 304-stålplattor uppnådde TiRapid exakta kanter (±0.1 mm) utan att förändra kornstrukturen.
3. Formningsprocesser
Böjning
Bockning omformar stålplåtar eller rör till exakta vinklar med hjälp av CNC-kantpressar.
Användningsområden: Ramar, kapslingar, arkitektoniska fästen.
Exempel: TiRapid böjda 2 mm 316 rostfria paneler med ±0.5° noggrannhet för medicinsk utrustning.
stämpling
Stansning pressar en form in i stål för att effektivt forma delar i hög volym.
Användningsområden: Bilkarosseriplåtar, delar till apparater.
Exempel: Stansning av fordonsfästen med ±0.05 mm repeterbarhet.
Rullande
Valsning minskar tjockleken och producerar långa ark eller profiler med enhetlig struktur.
Användningsområden: Byggnadsstålplåtar och rör.
Data: Planhetsavvikelse <0.2 mm över 1 m bredd.
Smide och extrudering
Smidning komprimerar stål vid hög temperatur för att öka hållfastheten; extrudering trycker stål genom formar för långa profiler.
Användningsområden: Vevaxlar, hävstänger och bärstänger.
Exempel: Smidda hävstänger av 42CrMo uppvisar 25 % högre utmattningshållfasthet jämfört med maskinbearbetade delar.
Djup teckning
Djupdragning drar stålplåtar till sömlösa ihåliga former.
Användningsområden: Biltankar, handfat och tryckhus.
Exempel: TiRapid djupdragna 1.5 mm rostfria stållock, vilket säkerställer väggjämnhet inom ±0.05 mm.
4. Att välja rätt process
Att välja rätt stålbearbetningsprocess beror på geometri, tolerans, material och kostnadsmål:
Prototyp: Fräsning + borrning
Hög volym: Broaching eller stämpling
Snäv tolerans: Slipning + Gnistgnistning
Värmekänsligt material: Vattenskärning
Estetisk finish: Laser + polering
Genom att kombinera flera processer under ett tak levererar TiRapid stålkomponenter som uppfyller precision, hållbarhet och prestandastandarder inom olika branscher.
Vanliga stålkvaliteter som används vid CNC-bearbetning
Att välja rätt stålsort är avgörande för framgångsrik CNC-bearbetning av stål. Varje sort skiljer sig åt i sammansättning, hållfasthet, bearbetbarhet och korrosionsbeständighet. Att förstå dessa egenskaper hjälper ingenjörer och köpare att balansera prestanda, kostnad och precision i varje bearbetningsprojekt.
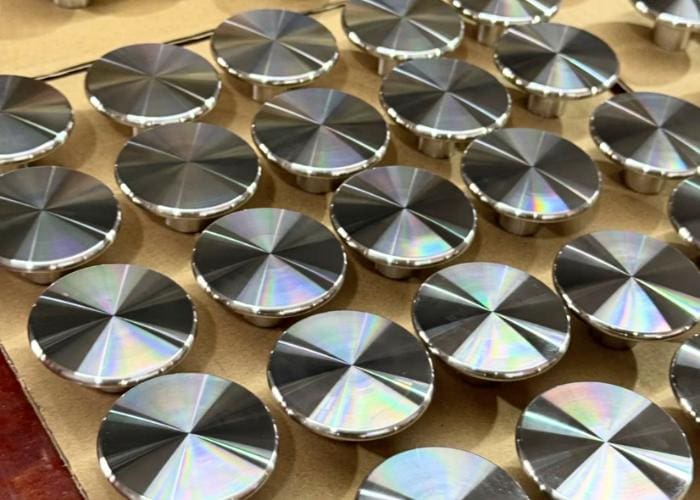
| Stål grad | Sammansättning och typ | Viktiga egenskaper | Bearbetbarhet / Svetsbarhet | Typiska användningsområden | TiRapid-anteckningar och exempel |
| 1018 (lågkolstål) | Fe, ~0.18 % C, Mn | Hög duktilitet, lättkarburiserad, god seghet | God bearbetbarhet, utmärkt svetsbarhet | Fixturer, axlar, bussningar, karburerade delar | Används för att lokalisera fixturer och axlar som kräver H7-tolerans (±0.01 mm). |
| 1215 (Fribearbetningsstål) | Fe, C, Mn, hög S | Genererar små spån, stöder hög skärhastighet, lägre hållfasthet | Utmärkt bearbetbarhet, dålig svetsbarhet | Beslag, stift, skruvar, delar till automatiska svarvar | Idealisk för massproduktionsskruvar; sparar 25 % cykeltid. |
| 1045 (medelkolstål) | Fe, ~0.45 % C, Mn, Si | Slitstark, prisvärd, måttligt härdbar | Måttlig bearbetbarhet, hyfsad svetsbarhet | Axlar, kugghjul, bultar, stift | Frästa hydrauliska stänger, ytslipade till Ra ≤ 0.4 µm. |
| 4130 (Cr-Mo-legerat stål) | Fe, Cr, Mo, Mn | Högt hållfasthets-viktförhållande, värmebehandlingsbar | Genomsnittlig bearbetbarhet, god svetsbarhet | Svetsade ramar, flygplansdelar | Används i svetsade länkarmar; borrhål hålls ≤ 0.01 mm koaxialitet. |
| 4140 (Cr-Mo-legerat stål) | Fe, Cr, Mo, Mn | Utmärkt utmattnings- och slitstyrka; förhårdnad bearbetbar | God bearbetbarhet, måttlig svetsbarhet | Kopplingar, spindlar, kugghjul | Förhärdade 4140-nav ±0.01 mm; induktionshärdade tänder. |
| 304 Stainless Steel | 18 Cr – 8 Ni (Austenitisk) | Utmärkt korrosionsbeständighet, hög formbarhet | Hyfsad bearbetbarhet, utmärkt svetsbarhet | Livsmedelsutrustning, höljen, klämmor | Kapslingar med 0.03 mm planhet över 100 mm. |
| 316 / 316L rostfritt stål | 17 Cr – 12 Ni – 2.5 Mo | Överlägsen korrosionsbeständighet i marina eller kemiska miljöer | Hyfsad bearbetbarhet, utmärkt svetsbarhet | Marina ventiler, kemisk utrustning | 316L ventilblock, Ra ≤ 0.8 µm efter slipning, läckagefria. |
| 17-4PH rostfritt stål | Fe, Cr, Ni, Cu | Hög hållfasthet och korrosionsbeständighet, åldershärdbar | Måttlig bearbetbarhet, god svetsbarhet | Flygdelar, pumpaxlar | Maskinbearbetade och sedan H900-åldrade stift, positionell tol ≤ 0.02 mm. |
| Verktygsstål (D2, H13, O1, A2) | Hög C + Cr / Mo | Extrem slitstyrka och värmebeständighet, stabil vid höga temperaturer | Svår bearbetbarhet, dålig svetsbarhet | Formar, formar, skärverktyg | H13 formhåligheter EDM-bearbetade Ra ≤ 0.4 µm, hörnradie ≤ 0.2 mm. |
Urvalshandbok
| Syfte / Krav | Rekommenderat betyg | Nyckelfördel |
| Snabb bearbetning, prototyper | 1215 / 1018 | Hög skäreffektivitet, lågt verktygsslitage |
| Höghållfasta och utmattningsbara delar | 4140 / 4130 | Utmärkt mekanisk uthållighet |
| Korrosionskritiska miljöer | 316L / 17-4PH | Överlägsen korrosionsbeständighet |
| Livsmedels- och medicinska komponenter | 304/316L | Hygienisk och lätt att svetsa |
| Slitstarka formar och matriser | D2 / H13 | Hög hårdhet och värmestabilitet |
| Ekonomiska universalschakt | 1045 | Tålig och kostnadseffektiv |
Design- och toleransöverväganden för CNC-bearbetning av stål
Design och toleransplanering är avgörande för att uppnå precision och kostnadseffektivitet vid CNC-bearbetning av stål. Varje stålsort reagerar olika på skärkrafter, temperatur och spänningar. Att förstå dessa faktorer säkerställer optimal passform, stabilitet och prestanda över alla produktionsvolymer.
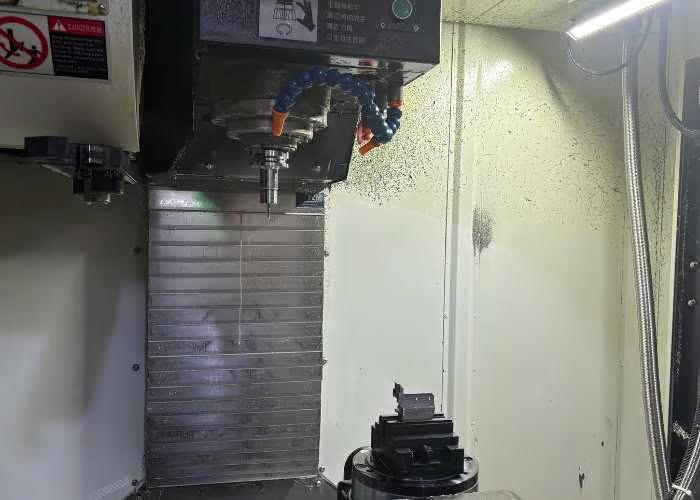
Designfaktorer vid CNC-bearbetning av stål
Materialbeteende:
Stål expanderar under värme (genomsnittlig värmeutvidgning ≈ 12 µm/m·°C). Konstruktörer måste ta hänsyn till dimensionsförskjutningar i delar med snäva toleranser, särskilt vid höghastighetsfräsning eller svarvning.
Exempel: För en 200 mm axel av stål 4140 kan en höjning på 30 °C orsaka ~0.072 mm expansion – liten, men tillräckligt för att påverka monteringens passform.
Geometrioptimering:
Undvik skarpa innerhörn (rekommenderas med R ≥ 0.5 mm). Använd filéer för att minska spänningskoncentration och verktygsslitage. Tunna väggar (<2 mm) i stål tenderar att deformeras; förstyvning av ribbor eller fixtur rekommenderas.
Bearbetbarhet kontra tolerans:
Kolstål (t.ex. 1018, 1045) kan enkelt bibehålla ±0.02 mm; legeringsstål som 4140 kräver strängare passform på grund av hårdhet. Rostfria stål (304/316) kräver ofta lösare passform (±0.05 mm) på grund av deformationshärdning.
Ytplanhet och vinkelräthet:
För precisionsmonteringar rekommenderas en standardplanhet på 0.03 mm/100 mm och en vinkelräthet ≤0.02 mm.
TiRapid uppnår ännu bättre planhet (≤0.015 mm) för optiska och automationskomponenter.
Värmebehandling och deformationskontroll:
Efter kylning eller anlöpning är det vanligt med en deformation på 0.05–0.2 mm per 100 mm. Spänningsavlastning före ytbehandling kan minska detta med 60 %.
Exempel: TiRapid förspänningsavlastar 4140-axlar före slipning, vilket minskar skevheten till mindre än 0.02 mm.
Toleransområden (typisk CNC-stålbearbetning)
| Leverans | Standardtolerans | Hög precisionskapacitet |
| Linjära mått | ± 0.05 mm | ± 0.01 mm |
| Håldiametrar | H7–H9 | H6 uppnåelig |
| Planhet | 0.05 mm / 100 mm | ≤0.015 mm |
| Vinkelighet | ± 0.5 ° | ± 0.2 ° |
| Gängstigningsnoggrannhet | ± 0.02 mm | ± 0.01 mm |
Ytbehandlingar och efterbehandling för ståldelar
Ytbehandling och efterbehandling är viktiga steg i CNC-bearbetning av stål och påverkar direkt korrosionsbeständighet, slitstyrka och visuellt tilltalande. Att välja rätt ytbehandling säkerställer både funktionell tillförlitlighet och ett förfinat utseende, vilket gör dina ståldelar verkligt produktionsklara.
1. Bearbetad ytbehandling
Den bearbetade ytan representerar den naturliga texturen efter CNC-skärning utan ytterligare behandling. Verktygsmärken och små ojämnheter är synliga, men den bibehåller en hög måttnoggrannhet.
Kännetecken: Något grov (Ra 3.2–6.3 µm), exakt geometri.
Program: Interna mekaniska delar, prototyper eller tättslutande enheter där utseendet är sekundärt.
Exempel: TiRapid levererar ofta maskinbearbetade 1045-axlar som används i testfixturer, vilket säkerställer ±0.01 mm koncentricitet.
2. Pärlblästring
Pärlblästring driver fram fina glas- eller keramiska pärlor för att uppnå en jämn matt yta. Den tar bort små grader och repor, vilket förbättrar både textur och beläggningens vidhäftning.
Kännetecken: Sidenmatt, slät beröring, Ra 0.8–3.2 µm.
Program: Bilhöljen, robothöljen, synliga industripaneler.
Exempel: TiRapid använder pärlblästring för rostfria stålkonsoler före anodisering för att säkerställa jämn beläggningstäthet.
3. Pulverlackering
Denna process applicerar torrt pulver elektrostatiskt och värmehärdar det sedan till ett tufft, färgat lager. Det ger långvarig hållbarhet och väderbeständighet.
Kännetecken: Mycket hållbar, anpassningsbara färger, korrosionsbeständighet > 1 000 timmar saltspray.
Program: Utomhusmaskiner, utrustningsramar, bilöverdrag.
Exempel: TiRapid ytbelägger 4140 strukturramar för jordbruksmaskiner med svart matt pulver för förbättrad livslängd.
4. Galvanisering
Elektroplätering täcker stålytan med metaller som zink, nickel eller krom för att förbättra korrosionsskyddet och estetiken.
Kännetecken: Slät och reflekterande, hårdhet upp till 900 HV (krom), stark kemisk resistens.
Program: Bilfästelement, marindelar, dekorativa komponenter.
Exempel: TiRapid applicerar zink-nickelplätering på precisionsbultar, vilket uppnår över 720 timmars korrosionsbeständighet.
5. Svartoxid och QPQ-behandling
Svart oxid och QPQ-processer (Quench-Polish-Quench) bildar en tät oxidfilm, vilket ger slitage- och rostbeständighet samtidigt som dimensionsnoggrannheten bibehålls.
Kännetecken: Jämn svart yta, ingen dimensionstillväxt, god oljeretention.
Program: Verktygsstålskomponenter, kugghjul, försvars- och robothårdvara.
Exempel: TiRapid levererar QPQ-behandlade 4140-axlar med 20 % längre utmattningslivslängd än obehandlade motsvarigheter.
6. Polering och slipning
Mekanisk polering och finslipning förbättrar ytans jämnhet och estetik, särskilt för delar i rostfritt stål.
Kännetecken: Spegelliknande Ra ≤ 0.2 µm, eliminerar verktygsmärken.
Program: Medicintekniska produkter, dekorativa paneler, precisionsaxlar.
Exempel: TiRapid-polerade 316L-delar för laboratorieinstrument, vilket ger spegelreflektion utan ytvågighet.
7. Värmebehandling + Passivering
Efter bearbetning förstärker värmebehandling strukturen; passivering stabiliserar rostfritt stål kemiskt genom att avlägsna fritt järn.
Program: Enheter av flyg-, kemisk och medicinsk kvalitet som kräver ultimat korrosionsbeständighet.
Exempel: TiRapid utför passivering på 17-4PH-kopplingar för marina sensorer, vilket ökar korrosionsbeständigheten med 40 %.
Fördelar med CNC-bearbetning av stål
CNC-bearbetning av stål erbjuder hög precision, hållbarhet och flexibilitet, vilket gör den lämplig för krävande industrier som fordonsindustrin, flyg- och rymdindustrin och robotteknik. Processen säkerställer pålitlig kvalitet, släta ytor och stark mekanisk prestanda för både prototyper och massproduktion.
Precision och noggrannhet
CNC-maskiner uppnår toleranser upp till ±0.01 mm, vilket säkerställer perfekt passform för komplexa monteringar.
Styrka och hållbarhet
Stål ger hög draghållfasthet och utmärkt slitstyrka, idealiskt för tungt belastade komponenter.
Bred materialanpassningsförmåga
Tillämplig på kolstål, legeringar och rostfritt stål, och möter olika branschbehov.
Släta ytor
Bearbetning och efterbehandling ger ytbehandlingar från Ra 3.2 till Ra 0.2 µm för bättre tätning och utseende.
Hög effektivitet
Automatiserade system möjliggör 24-timmars produktion, vilket minskar ledtiden och förbättrar produktiviteten.
Kostnadseffektivitet
För medelstora och stora serier minskar CNC-bearbetning avfall och sänker kostnaden per detalj.
Flexibilitet
Designändringar och prototyper kan snabbt implementeras utan nya verktyg.
Utmaningar och begränsningar vid bearbetning av stål
CNC-bearbetning av stål erbjuder precision och styrka, men den möter också utmaningar som påverkar kostnader, kvalitet och effektivitet. Att förstå dessa begränsningar hjälper tillverkare att förbättra produktiviteten och upprätthålla stabil noggrannhet.
Verktygsslitage
Höghållfasta stål som 4140 och 17-4PH sliter snabbt på skärverktyg, vilket ökar verktygskostnaden och stilleståndstiden.
Värmeförvrängning
Stål behåller skärvärme, vilket kan orsaka skevhet eller dimensionsfel utan ordentlig kylning.
Programmeringskomplexitet
Komplexa delar kräver avancerad CNC-programmering och konfiguration, vilket ökar tids- och kompetenskraven.
Utrustningskostnad
Avancerade CNC-maskiner och programvara kräver stora investeringar, vilket ökar projektkostnaden.
Färdigt arbete
Bearbetning av stål kräver erfarna operatörer för att balansera matning, hastighet och kylkontroll.
Effekter efter bearbetning
Processer som värmebehandling eller ytbehandling kan ändra dimensionerna något, vilket kräver ombehandling.
Tillämpningar av CNC-bearbetning av stål
CNC-bearbetning av stål används ofta i industrier som kräver styrka, precision och hållbarhet. Från rymdkonstruktioner till medicinska verktyg omvandlar den råstål till högpresterande komponenter som tål stress, slitage och tid – vilket säkerställer tillförlitlighet inom alla områden.
Fordon och transport
Stålets höga draghållfasthet och värmebeständighet gör det idealiskt för kugghjul, axlar och motorkomponenter.
Exempel: TiRapid-frästa drivaxlar i 4140-stål med en tolerans på ±0.02 mm för racingapplikationer, vilket förbättrar utmattningslivslängden med 25 %.
Flyg-och försvarsindustri
CNC ståldelar, såsom fästen och motorfästen, måste tåla extrema temperaturer och vibrationer.
Användningen av 17-4PH rostfritt stål säkerställer överlägsen korrosions- och utmattningsbeständighet för flygplansramar.
Robotik och automatisering
Precisionsfrästa stålfogar och höljen ger strukturell styvhet och rörelsenoggrannhet i robotarmar.
Data: Kolstålslänkar håller en tolerans inom ±0.01 mm för konsekvent robotuppriktning.
Medicinsk utrustning
Stål av typen 316L och 17-4PH används till kirurgiska instrument och ramar för avbildningsenheter på grund av biokompatibilitet och hållfasthet.
TiRapid levererade polerade 316L-delar till CT-skannerramar, vilket uppnådde en Ra ≤ 0.4 µm ytfinish.
Tunga maskiner och konstruktioner
CNC-stålkomponenter som kopplingar, kolvar och hydraulhus utstår höga tryck- och stötbelastningar.
Exempel: CNC-svarvade kugghjul i stål av 1045 förbättrade utrustningens drifttid med 30 %.
Energi och industriell utrustning
Stålets seghet och slitstyrka passar för turbiner, oljefältsverktyg och värmeväxlare, vilket säkerställer långsiktig tillförlitlighet.
FQA
Vad är CNC-bearbetning av stål?
CNC-bearbetning av stål är en precisionstillverkningsprocess där datorstyrda verktyg avlägsnar material från stålblock för att skapa exakta komponenter. Jag använder avancerad CNC-fräsning och svarvning för att uppnå toleranser inom ±0.01 mm. Denna process säkerställer jämn kvalitet, hög hållfasthet och repeterbarhet för ståldelar av industriell kvalitet.
Vilka typer av stål är bäst för CNC-bearbetning?
De bästa stålen för CNC-bearbetning inkluderar 1018 kolstål, 1045 kolstål, 4140 legerat stål och 17-4PH rostfritt stål. Jag rekommenderar vanligtvis 1018 för kostnadseffektivitet, 4140 för hållfasthet och 17-4PH för korrosionsbeständighet. Varje stålsort balanserar bearbetbarhet, hårdhet och mekanisk prestanda.
Hur fungerar CNC-bearbetning med rostfritt stål?
Vid bearbetning av rostfritt stål använder jag höghastighets-CNC-verktyg och hårdmetallfräsar med optimerad kylning för att kontrollera värme och verktygsslitage. Rostfria stålsorter som 304, 316 och 17-4PH bearbetas med låga matningshastigheter och höga skärkrafter, vilket säkerställer ytjämnhet under Ra 1.6 μm och exakt geometrisk noggrannhet.
Vilka är fördelarna med CNC-bearbetning av ståldelar?
CNC-bearbetning av stål erbjuder överlägsen styrka, dimensionsnoggrannhet och hållbarhet. Jag uppnår detaljtoleranser så snäva som ±0.005 mm, idealiskt för flyg- och fordonsapplikationer. Processen minimerar spill med upp till 30 %, minskar produktionsledtiden och möjliggör både snabb prototypframställning och masstillverkning.
Vilka är utmaningarna med bearbetning av härdat stål?
Bearbetning av härdat stål är svårt på grund av högt verktygsslitage och termisk stress. Jag övervinner detta genom att använda belagda hårdmetall- eller CBN-verktyg, kontrollerat kylvätskeflöde och reducerade skärhastigheter. Precisionsinställningar med CNC-teknik säkerställer stabil bearbetning av stål över 45 HRC, vilket bibehåller måttnoggrannhet och ytjämnhet.
Hur mycket kostar CNC-bearbetning av stål?
Kostnaden för CNC-bearbetning av stål varierar vanligtvis från 50 till 150 dollar per timme beroende på materialkvalitet, detaljens komplexitet och kvantitet. Jag optimerar programmering och verktyg för att minska uppställningstiden, vilket sänker de totala projektkostnaderna med 15–25 % samtidigt som precision och jämn produktionskvalitet bibehålls.
Vilka toleranser kan uppnås vid CNC-bearbetning av stål?
Med modern 5-axlig CNC-utrustning uppnår jag rutinmässigt dimensionstoleranser mellan ±0.005 mm och ±0.02 mm för ståldelar. Ytjämnheter når Ra 0.8 μm vid finfräsning eller slipning. Sådan precision säkerställer kompatibilitet i flyg- och rymdmonteringar, högpresterande motorer och robotapplikationer som kräver täta passningar.
Vilka branscher använder CNC-ståldelar mest?
CNC-bearbetning av stål används ofta inom flyg-, fordons-, robot- och tung maskinindustri. Jag producerar komponenter som axlar, kugghjul, fästen och motorfästen. Över 60 % av CNC-bearbetade ståldelar används i mekaniska och strukturella sammansättningar som kräver styrka, slitstyrka och hållbarhet.
Slutsats
CNC-bearbetning av stål fortsätter att vara en hörnsten i modern tillverkning och kombinerar styrka, precision och effektivitet i en och samma process. Med rätt materialval, optimerade verktyg och expertkunskap levererar de hållbara komponenter med hög precision för krävande industrier som flyg-, fordons- och robotindustrin. Även om bearbetning av stål kan vara utmanande på grund av dess hårdhet, gör resultaten – starkare och mer hållbara delar – det värt besväret. Att samarbeta med en erfaren CNC-tillverkare som TiRapid säkerställer pålitlig kvalitet, snabb leverans och kostnadseffektiva lösningar för varje projekt.
















