
PTFE är en högpresterande teknisk plast som används flitigt i industriella tillämpningar tack vare dess utmärkta korrosionsbeständighet, höga och låga temperaturbeständighet, självsmörjande egenskaper och elektriska isoleringsprestanda. Den används flitigt inom kemisk utrustning, halvledarutrustning, medicintekniska produkter, livsmedelsmaskiner, elektronik- och elindustrin samt flyg- och rymdindustrin. På grund av dessa unika materialegenskaper kallas PTFE ofta för "plastens kung" och kan ersätta metaller eller andra vanliga plaster under många extrema arbetsförhållanden. Men även om PTFE erbjuder enastående prestanda i användning är den inte så lätt att bearbeta som man kan förvänta sig vid mekanisk bearbetning.
På grund av sin låga hårdhet, höga värmeutvidgningskoefficient och uppenbara elastiska deformationsegenskaper är PTFE benäget för dimensionsförändringar, ytgrad, deformationsåterhämtning och svårigheter med precisionskontroll under bearbetning. Jämfört med tekniska plaster som POM, PEEK och PEI ställer PTFE högre krav på bearbetningsprocesser, verktygsval och dimensionskontroll. Speciellt vid tillverkning av högprecisionsdelar måste ingenjörer inte bara beakta skärparametrar utan också ta hänsyn till materialdeformation och miljötemperatureffekter på delens dimensioner. Därför är PTFE CNC-bearbetning inte bara en enkel skärprocess, utan en precisionstillverkningsprocess som kräver betydande erfarenhet och teknisk kapacitet.
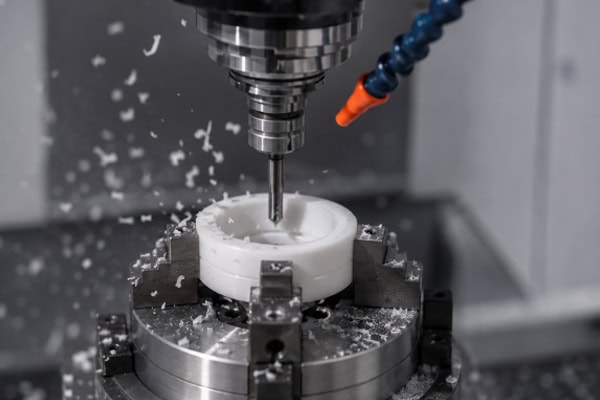
Bearbetningsutmaningar med PTFE och deras orsaker
Varför har PTFE högre bearbetningssvårigheter?
PTFE är en högpresterande fluorplast som tillverkas genom polymerisation av tetrafluoretylenmonomerer. På grund av de extremt stabila kol-fluorbindningarna i sin molekylstruktur har den stark kemisk inertitet och utmärkta fysikaliska egenskaper. Det är därför den ofta kallas "plastkungen". Den kan användas under långa perioder över ett mycket brett temperaturområde och reagerar nästan inte med syror, alkalier eller organiska lösningsmedel. Det är ett mycket viktigt funktionellt material i industriella tillämpningar.
Vanliga tillämpningar av PTFE inkluderar:
- Tätningar, packningar och foder för kemisk utrustning
- Isolering och korrosionsbeständiga delar för halvledarutrustning
- Korrosionsbeständiga komponenter för medicinsk utrustning och livsmedelsutrustning
- Högfrekventa isoleringskonstruktioner inom elindustrin
Även om PTFE presterar extremt bra i drift, anses det vara ett typiskt "svårbearbetat material" vid CNC-bearbetning. De främsta orsakerna kommer från dess inneboende materialegenskaper.
Huvudorsaker till höga bearbetningssvårigheter
- Materialet är för mjukt och deformeras lätt
- Hög värmeutvidgningskoefficient orsakar dimensionell instabilitet
- Skärning ger lätt grader och trådar
- Betydande återfjädring försvårar precisionskontroll
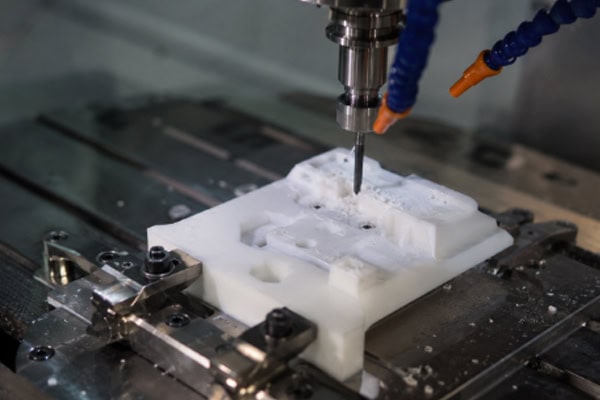
Hur CNC-bearbetas PTFE?
PTFE CNC-bearbetning utförs vanligtvis steg för steg eftersom materialet är mjukt och lätt deformeras. Det kan inte bearbetas direkt till slutliga dimensioner i ett svep, annars påverkas dimensionsnoggrannheten.
Materialval och förberedelse
I förberedelsefasen väljs lämpliga PTFE-ark eller -stavar baserat på tjocklekskrav. Materialet kontrolleras för deformation eller defekter. Ibland placeras det i en temperaturkontrollerad miljö för att stabilisera materialet och minska bearbetningsfel. Verktygsbanor, verktyg och bearbetningsparametrar ställs in enligt tekniska ritningar. En bearbetningsmån lämnas vanligtvis istället för att finbearbeta till slutlig storlek i ett steg, för att förhindra dimensionsavvikelser orsakade av materialstuds.
Bearbetningsprocess (två huvudsteg)
Grovbearbetning:
Ta bort det mesta av överflödigt material för att bilda grundformen.
Finbearbetning:
Förfina dimensioner och hålpositioner för att uppnå erforderlig noggrannhet.
Vassa skärverktyg används, och spindelhastighet och matningshastighet justeras därefter. Tryckluft används ofta för kylning och spånborttagning för att förhindra materialdeformation eller gradbildning. Slutligen inspekteras dimensioner, hålpositioner och ytkvalitet. Vid behov görs mindre justeringar. För högprecisionsdelar kan materialet stabiliseras igen före slutlig ominspektion.
Tekniska utmaningar vid PTFE CNC-bearbetning
Även om PTFE har utmärkta prestanda, medför det flera utmaningar vid bearbetning. Svårigheten ligger främst i dimensions- och formkontroll, vilket gör det till ett material som ser enkelt ut att bearbeta men som faktiskt kräver betydande erfarenhet.
Lätt att deformera
PTFE är relativt mjukt. Om klämkraften är för hög kommer den att deformeras; om den är för lös kan den förskjutas under bearbetning. Därför är klämkontrollen svår och påverkar direkt bearbetningsnoggrannheten.
Dimensionell instabilitet
PTFE har en hög värmeutvidgningskoefficient. Även små temperaturförändringar under bearbetning eller värme som genereras vid skärning kan orsaka dimensionsvariationer. Efter kylning kan materialet "fjädra tillbaka", vilket leder till fel.
Grader och strängning
Eftersom materialet är segt går det inte att bryta av utan att skära, som metall. Istället tenderar det att sträckas eller dras, särskilt runt hål och kanter, vilket resulterar i gradbildning.
Svårigheter med precisionskontroll
PTFE uppvisar elastisk återhämtning efter bearbetning. Den slutliga dimensionen kan skilja sig från det bearbetade tillståndet, så långsiktig stabilitet måste beaktas, inte bara det omedelbara bearbetningsresultatet.
Sammantaget är de största svårigheterna deformation, temperaturkänsliga dimensioner och elastisk återfjädring. Därför beror framgångsrik PTFE-bearbetning inte bara på utrustning utan även på erfarenhet och processkontroll.
Vanliga frågor om partihandel med mat och dryck
F1: Kan PTFE CNC-bearbetning producera högprecisionsdelar?
A: Ja, men det är svårare än vanliga plaster. Med korrekt processkontroll, såsom stegvis bearbetning, tilläggsdesign och ytbehandling, kan precisionsdelar uppfylla kraven.
F2: Varför är PTFE benäget för dimensionella felaktigheter?
A: Eftersom den är mjuk och mycket känslig för termisk expansion och kontraktion. Små temperaturförändringar eller klämdeformation kan påverka slutliga dimensioner.
F3: Är PTFE lätt att deformera?
A: Relativt ja. Tunnväggiga eller stora delar är särskilt benägna att skeva sig eller studsa om fastspännings- eller bearbetningsmetoder inte är lämpliga.
F4: Varför uppstår gradbildning efter bearbetning?
A: Eftersom PTFE är segt och tenderar att töjas ut under skärning, särskilt vid hål och kanter.
F5: Vilka delar är PTFE lämplig för?
A: Främst tätningar, packningar, ventilkomponenter och isoleringsdelar som kräver korrosionsbeständighet och låg friktion.
Slutsats
PTFE (polytetrafluoretylen), känd som "plastkungen", erbjuder utmärkt korrosionsbeständighet, självsmörjning och elektriska isoleringsegenskaper. Ur ett bearbetningsperspektiv är det dock verkligen en av de svårare tekniska plasterna att bearbeta. Dess mjukhet, betydande värmeutvidgning, tendens att deformeras och utmaningar med gradkontroll är alla viktiga problem vid PTFE CNC-bearbetning. Med modern CNC-teknik och ackumulerad bearbetningserfarenhet kan dessa utmaningar dock effektivt kontrolleras genom korrekt processplanering. Från materialförberedelse och verktygsval till parameteroptimering och dimensionskompensation spelar varje steg en viktig roll för att förbättra produktkvaliteten och bearbetningsstabiliteten. För kemisk utrustning, halvledarsystem, medicintekniska produkter och avancerade industriella applikationer är PTFE fortfarande ett föredraget material för många kritiska komponenter.
















