
Ytjämnheten vid CNC-svarvning är en av de viktigaste kvalitetsindikatorerna inom precisionsbearbetning. För axlar, hylsor, kontakter, gängade komponenter, ventildelar och roterande komponenter med hög precision betyder det inte nödvändigtvis att bearbetningsprocessen är klar att uppfylla dimensionskraven. Ytjämnhet, bearbetningsmärken, grader och lokala defekter kan också påverka montering och funktionell prestanda. Olika material, skärverktyg, verktygsnosradier, spindelhastigheter, matningshastigheter, skärdjup och kylförhållanden kan alla påverka den slutliga ytfinishen. Vid upphandling av CNC-svarvningstjänster bör tillverkare definiera det erforderliga Ra-värdet enligt den avsedda applikationen och använda en kontrollerad bearbetningsprocess för att bibehålla en jämn ytkvalitet över alla produktionsbatcher.
Varför spelar ytjämnhet roll vid CNC-svarvning?
Ytjämnhet är mer än en utseenderelaterad specifikation. För komponenter som kräver passform, tätning, glidning eller höghastighetsrotation kan den mikroskopiska ytprofilen påverka friktion, slitage, tätningsprestanda och monteringsförhållanden. Till exempel, när en axel samverkar med ett lager eller en kolvstång arbetar med en tätande komponent, kan överdriven ytjämnhet öka friktion och slitage. Ett instabilt ytförhållande kan också minska tätningsprestanda eller skapa onormalt monteringsmotstånd. CNC-svarvningsprocesser bör därför fastställa ett lämpligt ytjämnhetsmål i enlighet med komponentens faktiska tillämpning istället för att helt enkelt sträva efter lägsta möjliga Ra-värde.
Olika tillämpningar kräver olika Ra-värden
Olika komponenter arbetar under olika förhållanden, så deras krav på ytjämnhet kan variera avsevärt. Allmänna konstruktionsdelar kan endast kräva standardbearbetningskvalitet, medan höghastighetsaxlar, tätningsytor och precisionsglidkomponenter ofta kräver en strängare ytkontroll.
- Allmän utvändig svarvning: Fokus på dimensionsstabilitet och enhetliga bearbetningsmärken
- Precisionsaxlar: Kontrollera diametertolerans, rundhet och ytjämnhet tillsammans
- Tätningsytor: Kontroll av ytstruktur och mikroskopiska defekter
- Glidytor: Minskar friktion och onormalt slitage
- Gängade kontaktytor: Bibehåll stabila gängprofiler och ytkvalitet
- Höghastighetsroterande komponenter: Kontrollera ytjämnhet och rundgång tillsammans
Att sätta ett rimligt Ra-mål hjälper till att förhindra en obalans mellan bearbetningskapacitet och produktkrav samtidigt som det undviker onödiga kostnader för efterbehandling.
Ytjämnhet kan påverka monteringen
Precisionskomponenter behöver ofta monteras med andra delar. Även när dimensionskontrollen är tillfredsställande kan synliga verktygsmärken, grader eller lokala repor försvåra monteringen. För axlar, bussningar, positioneringsstift och precisionssvarvade komponenter bidrar ett stabilt ytförhållande till att förbättra monteringens konsistens och minska omarbetning och manuell efterbehandling.
Vid CNC-svarvning bör dimensionsnoggrannhet och ytkvalitet kontrolleras tillsammans. Att koordinera verktygsval, skärparametrar och kylvätskeförhållanden kan bidra till att uppnå de krav som anges på ritningen.
Vilka CNC-svarvningsparametrar påverkar ytjämnheten?
Svarvytans kvalitet är nära relaterad till skärparametrar. Många bearbetningsfel orsakas inte av otillräcklig maskinnoggrannhet utan av en felaktig kombination av skärhastighet, matningshastighet, skärdjup och verktygets skick. Även när samma material, maskin och verktyg används kan förändringar i bearbetningsparametrar avsevärt påverka det slutliga Ra-värdet och bearbetningsmönstret.
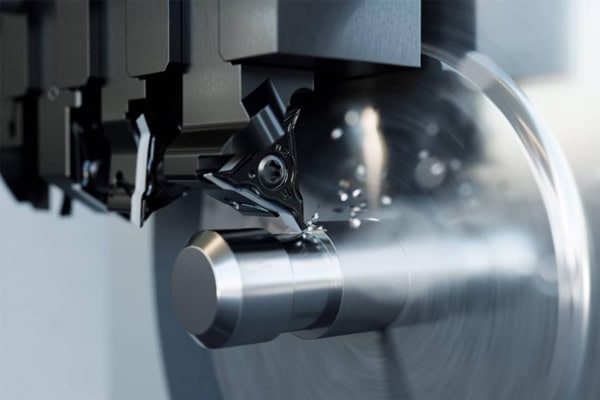
Matningshastigheten påverkar direkt bearbetningsmärken
Matningshastighet är en av de viktigaste parametrarna som påverkar den svarvade ytans grovhet. En högre matningshastighet skapar generellt mer uttalade teoretiska bearbetningsmärken på arbetsstyckets yta, medan en minskning av matningshastigheten kan förbättra ytjämnheten på bekostnad av längre bearbetningstid. Faktiska produktionsparametrar bör väljas utifrån verktygsnosradie, material, bearbetningssteg och dimensionskrav.
- Använd högre matningshastigheter för effektiv grovbearbetning
- Använd kontrollerade matningshastigheter under mellanfinbearbetning
- Optimera matningshastigheten noggrant under finbearbetning
- Lägre matningshastigheter kan producera finare bearbetningsmönster
- Alltför låga matningshastigheter kan öka bearbetningstiden
- Beakta verktygens livslängd och produktionseffektivitet tillsammans
Korrekt matningshastighetskontroll hjälper till att skapa en praktisk balans mellan bearbetningseffektivitet och ytkvalitet.
Skärhastighet påverkar temperatur och verktygsskick
Spindelhastighet och skärhastighet påverkar skärzonens temperatur, verktygsslitage och bearbetningsstabilitet. Aluminiumlegeringar och mässing kan ofta bearbetas med relativt höga skärhastigheter när de stöds av lämpliga verktyg och maskinkapacitet. Rostfritt stål och titanlegeringar kräver generellt sett noggrannare kontroll av värmegenerering och verktygsbelastning.
När skärhastigheten är olämplig kan problem som eggbildning, snabbt verktygsslitage, ytskador eller oregelbundna bearbetningsmärken uppstå. Under finbearbetning är det särskilt viktigt att bibehålla en stabil skäregg för att minimera variationer i ytkvaliteten mellan produktionsbatcher.
Skärdjup påverkar bearbetningsstabilitet
Skärdjupet påverkar främst materialavverkning och skärbelastning. Grovbearbetning kan använda större skärdjup för att effektivt avlägsna överskottsmaterial, medan finbearbetning i allmänhet kräver en lämplig finbearbetningsmån så att verktyget kan producera den slutliga ytan på ett enhetligt sätt.
Om finbearbetningsmånen är för liten kan verktyget skava mot ytan istället för att skära effektivt. Om månen är för stor kan skärkrafterna öka och påverka ytkvaliteten. Bearbetningsprogrammet bör fastställa lämpliga månar för grovbearbetning, mellanfinbearbetning och finbearbetning i enlighet med råmaterialets dimensioner och detaljens geometri.
Hur kan verktygsval minska ytjämnheten hos CNC-svarvning?
Skärverktyget har direkt kontakt med arbetsstycket, så dess eggskick, nosradie, verktygsmaterial och geometri påverkar alla den slutliga ytfinishen. För precisions-CNC-svarvprojekt bör verktygsvalet inte bara fokusera på huruvida verktyget kan avlägsna material. Långsiktig stabilitet under kontinuerlig produktion är lika viktigt.
Välj en lämplig verktygsnosradie
Verktygets nosradie påverkar det teoretiska bearbetningsmönstret. En lämplig nosradie kan förbättra ytjämnheten och stärka skäreggen. En större nosradie är dock inte alltid bättre. Vid bearbetning av tunnväggiga delar, smala axlar eller komponenter med begränsad styvhet kan en alltför stor nosradie öka de radiella skärkrafterna och leda till vibrationer.
- Välj nosradien enligt svarvoperationen
- Matcha finbearbetningsverktygen med målvärdet för Ra
- Minska risken för deformation och vibrationer vid bearbetning av tunnväggiga delar
- Beakta verktygsstyvhet för smala axlar
- Kontrollera verktygsåtkomst för små precisionskomponenter
- Undvik störningar vid bearbetning av komplexa profiler
Verktygsnosradien bör matchas korrekt med matningshastigheten och andra skärparametrar för att uppnå stabil ytkvalitet.
Välj skärinsatser enligt materialet
Olika material kräver olika skärmaterial och beläggningar. Aluminiumlegeringar gynnas generellt av vassa skäreggar och effektiv spånavgång. Rostfritt stål kräver en balans mellan seghet, slitstyrka och termisk prestanda. Hårdare material kan kräva hårdmetall eller andra specialverktyg baserat på faktiska bearbetningsförhållanden.
Stabilt verktygsskick hjälper till att minimera variationer i verktygsmärken och ytdefekter. Vid storskalig produktion bör tillverkare också etablera rutiner för verktygens livslängd och byta ut verktyg vid lämpliga slitagegränser för att förhindra märkbara skillnader i ytkvalitet mellan delar.
Hur påverkar arbetsstyckets fasthållning och maskinstyvhet ytkvaliteten?
Även med lämpliga verktygs- och skärparametrar kan instabil arbetsstyckeshållning eller otillräcklig maskinstyvhet generera betydande vibrationer. Skärvibrationer kan skapa periodiska mönster på arbetsstyckets yta och i allvarliga fall orsaka dimensionsvariationer, verktygsflisning och lokala bearbetningsdefekter. Detta problem är särskilt viktigt vid bearbetning av smala axlar, tunnväggiga hylsor och komponenter med långa verktygs- eller arbetsstyckesöverhäng.
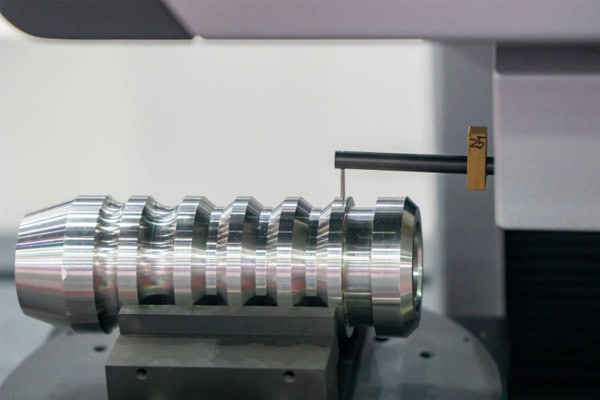
Optimera arbetsstyckets fasthållning för att minska vibrationer
Arbetshållningsmetoden bör väljas utifrån detaljens längd, diameter, material och strukturella egenskaper. För långa axlar kan dubbdockor, stöd eller medföljande stöd ge ytterligare stöd under bearbetningen. För tunnväggiga komponenter bör klämkraften kontrolleras noggrant för att förhindra deformation.
- Minimera verktygsöverhäng
- Öka arbetsstyckets fastspänningsstyvhet
- Använd stöd för dubbdockan när det är lämpligt
- Lägg till stöd för bearbetning av långa axlar
- Kontroll av klämtryck för tunnväggiga delar
- Kontrollera chuckens fastspänningsförhållanden
- Minska fel orsakade av upprepad arbetsuppspänning
Stabil arbetsstyckesuppspänning ger en pålitlig grund för precisionsfinish och hjälper till att minska vibrationsrelaterade ytdefekter.
Maskinens skick kräver också regelbunden inspektion
Spindelkast, styrskenans skick, revolverpositioneringens noggrannhet och fixturslitage kan alla påverka bearbetningsresultaten. Om maskinens noggrannhet gradvis försämras efter långvarig drift kan ytkvaliteten minska även om bearbetningsprogrammet förblir oförändrat.
För batchproduktion med CNC-svarvning bör tillverkare etablera regelbundna maskininspektions- och underhållsprocedurer. Inspektion av första stycket och inspektion under bearbetning kan också hjälpa till att identifiera förändringar i bearbetningsförhållandena innan de påverkar ett stort antal komponenter.
Hur kan precisions-CNC-svarvning uppnå stabil Ra-kontroll?
Stabil kontroll av ytjämnheten kräver samordnad hantering av processplanering, verktyg, maskinkondition, kylning och inspektion. För precisionskomponenter som levereras under långa produktionscykler räcker det inte att uppnå Ra-målvärdet på en enda provdel. Efterföljande produktionsbatcher måste också upprätthålla konsekventa bearbetningsförhållanden.
Upprätta en kontrollerad process från grovbearbetning till finbearbetning
En korrekt planerad bearbetningssekvens minskar arbetsbelastningen på finbearbetningen. Grovbearbetning används huvudsakligen för att effektivt avlägsna material, mellanbearbetning korrigerar profil och dimensioner, och finbearbetning fastställer de slutliga dimensionerna och ytkvaliteten. För högprecisionskomponenter kan ytterligare finbearbetningsoperationer införas beroende på material och detaljgeometri.
- Avlägsna överflödigt material effektivt under grovbearbetning
- Korrigera profilen under mellanbearbetning
- Kontrollera slutliga dimensioner under efterbehandling
- Justera skärparametrarna efter materialet
- Välj finbearbetningsverktyg baserat på önskat Ra-värde
- Använd kylvätska för att kontrollera skärtemperaturen
- Inspektera kritiska ytor noggrant
En standardiserad bearbetningsprocess minskar variationer orsakade av manuella justeringar och bidrar till att upprätthålla en jämn kvalitet mellan produktionsbatcher.
Använd professionell utrustning för att verifiera ytjämnhet
Ytjämnhet bör inte bedömas enbart genom visuell inspektion. När ett specifikt Ra-krav definieras på en teknisk ritning bör professionell utrustning för ytjämnhetsmätning användas för att verifiera resultatet på de angivna inspektionsplatserna.
Inspektion bör inte fokusera endast på en enda komponent. Förändringar mellan produktionsbatcher och olika steg i maskinens drift bör också övervakas. Om Ra-värdet gradvis ökar kan möjliga orsaker inkludera verktygsslitage, förändringar i skärparametrar eller problem med maskinens skick.
Inspektionsdata kan användas för att justera verktygs- och bearbetningsparametrar i tid, vilket minskar risken för avvikelser i ytkvaliteten under batchproduktion.
Hur väljer man en CNC-svarvningstillverkare för precisionskomponenter?
När komponenter kräver kontrollerad ytjämnhet, snäva dimensionstoleranser och stabil batchproduktion kan leverantörens processkapacitet direkt påverka slutkvaliteten. Vid upphandling av CNC-svarvningstjänster bör köpare överväga mer än pris. Maskinkapacitet, materialerfarenhet, inspektionsutrustning, teknisk kommunikation och produktionskonsekvens är alla viktiga faktorer.
Förbered fullständig delinformation innan du köper in
Tydliga tekniska ritningar hjälper bearbetningsleverantören att förstå komponentkraven korrekt. För delar med specifika Ra-krav bör kritiska ytor ha tydligt definierade specifikationer för ytjämnhet. Material, dimensioner, toleranser, kvantiteter och speciella bearbetningskrav bör också tillhandahållas.
- 2D-ritningar
- 3D CAD-modeller
- Materialkvalitet
- Kritiska dimensionstoleranser
- Krav på ytjämnhet
- Produktionsmängd
- Krav på ytbehandling
- Krav på kvalitetskontroll
Mer fullständig information gör det möjligt för ingenjörsteamet att utvärdera bearbetningsmöjlighet, verktygskonfiguration och produktionsplanering mer effektivt och hjälper till att generera en mer exakt offert.
Validera batchbearbetningskapacitet med prover
För precisionskomponenter gör provvalidering det möjligt för köpare att bekräfta dimensioner, ytfinish och monteringsförhållanden innan volymproduktion påbörjas. Kritiska dimensioner och viktiga ytor kan inspekteras under provproduktionen för att verifiera att den föreslagna processen uppfyller designkraven.
För komponenter som kräver långsiktig leverans kan köpare också begära relevanta inspektionsprotokoll för att upprätta en tydligare kvalitetskontrollreferens för efterföljande produktionsbatcher.
TiRapid erbjuder CNC-svarvning, precisions-CNC-bearbetning och tillverkningstjänster från prototypframställning till produktion. Baserat på tekniska ritningar, materialspecifikationer, måttoleranser och krav på ytbehandling kan deras teknikteam utveckla en lämplig bearbetningslösning. För projekt med definierade Ra-värden, måttoleranser och krav på batchleverans, hjälper tillhandahållandet av fullständig teknisk information under offertfasen teknikteamet att utvärdera bearbetningsgenomförbarhet och produktionskrav.
Genom lämpligt verktygsval, skärparametrar, arbetsupphängningsmetoder, kylvätskesystem och inspektionsprocedurer kan tillverkare effektivt förbättra ytkvaliteten hos CNC-svarvade komponenter. För precisionsaxlar, hylsor, kontakter och andra roterande komponenter är det mer praktiskt att tydligt definiera det erforderliga Ra-värdet och kontinuerligt övervaka bearbetningsprocessen än att bara sträva efter lägsta möjliga ytjämnhetsvärde. Stabil processkontroll hjälper till att upprätthålla en lämplig balans mellan dimensionsnoggrannhet, ytjämnhet och batchkonsistens, samtidigt som riskerna för omarbetning minskas och den långsiktiga leveranssäkerheten förbättras.
















