Формирање неравнина један је од најчешћих проблема током стругања. Без обзира да ли се обрађују делови од челика, нерђајућег челика, алуминијума или бакра, на ивицама се могу појавити неравнине, металне ивице или кидање површине након обраде. Неравнине не само да утичу на изглед производа, већ могу смањити прецизност склапања, па чак и утицати на перформансе заптивања и век трајања. Код прецизних компоненти и серијске производње, проблеми са неравнинама постају још приметнији. Ако се неравнине не контролишу на време, повећаће трошкове уклањања неравнина и смањити укупну ефикасност производње.
Зашто се неравнине лако јављају током стругања
Формирање неравнине је обично повезано са пластичношћу материјала, стањем алата и методом сечења. Када се материјал не може потпуно одвојити током сечења, преостали метал има тенденцију да остане на ивици радног предмета.
Материјали са високом пластичношћу лако формирају неравнине
Неки материјали имају јаку дуктилност и не ломе се чисто током обраде.
Уобичајени материјали укључују:
- Нерђајући челик
- Бакарни делови
- Легуре алуминијума
- Čelik sa niskim sadržajem ugljenika
Што је материјал мекши, то је ефекат истезања ивица очигледнији.
Екструзија се дешава током сечења
Ако алат за сечење није довољно оштар, процес се може променити са сечења на екструзију.
Ово може довести до:
- Заобљење ивица на радном предмету
- Површинско кидање
- Мали метални остаци
- Неравне ивице
Ова ситуација је чешћа током завршних радова.
Проблеми са алатом могу повећати површинске неравнине
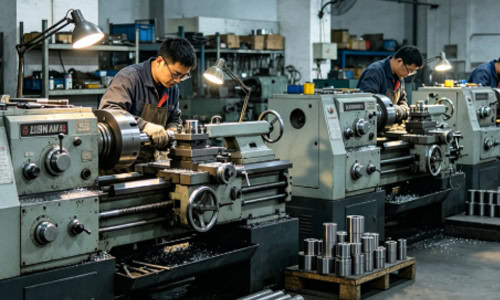
Стање алата директно утиче на перформансе сечења. Ако је алат јако истрошен или је геометрија алата неправилна, проблеми са жртвама обично постају много озбиљнији. Током обраде, оштрији алати стварају чистије одвајање струготине и производе глатке ивице обратка.
Озбиљно хабање алата
Након што се алат за резање истроши, оштрица постепено постаје тупа, а отпор сечењу значајно се повећава.
Уобичајене ситуације укључују:
- Грубе ивице радног предмета
- Повећана дужина жрвњака
- Трагови површинског кидања
- Смањена тачност обраде
Ефекат постаје очигледнији током континуиране обраде.
Неправилна геометрија алата
Угао нагиба алата, угао зазора и радијус врха утичу на формирање неравних чипова.
На пример:
- Мали угао нагиба повећава трење
- Недовољан угао зазора узрокује екструзију
- Прекомерни радијус врха ствара заобљење ивице
- Тупе ивице сечења узрокују кидање површине
Правилна геометрија алата помаже у побољшању услова резања.
Неправилан избор материјала алата
Различити материјали захтевају различите алате за сечење.
На пример:
- Нерђајући челик захтева алате високе жилавости
- Алуминијумски делови захтевају веома оштре алате
- Бакарни делови захтевају смањено наслагивање ивице
- Материјали високе тврдоће захтевају алате отпорне на хабање
Неправилан избор алата повећава вероватноћу стварања неравнина.
Неправилни параметри сечења такође узрокују неравнине
Параметри резања директно утичу на услове ломљења струготине. Ако су подешавања параметара неодговарајућа, већа је вероватноћа да ће преостали метал остати дуж ивица обратка.
Нестабилна брзина сечења
Када је брзина резања прениска, материјал је склонији пластичној деформацији.
Ово може довести до:
- Површинске неравнине
- Прирубничење ивица
- Прекинуто сечење
- Завршна обрада грубе површине
Различити материјали захтевају одговарајуће опсеге брзина.
Неправилно подешавање брзине подавања
Ако је брзина померања прениска, алат може предуго трљати о површину обратка.
Ово може проузроковати:
- Истезање материјала
- Површинско кидање
- Повећано стварање неравнина
- Неравне ивице радног предмета
Међутим, прекомерна брзина померања може повећати удар резања.
Дубина сечења је превише плитка
Ако је дубина резања премала, нека подручја могу ући у стање обраде засновано на трењу.
То може резултирати:
- Преостали метал
- Деформација ивица
- Неуједначен квалитет површине
- Повећано стварање неравнина
Завршне операције захтевају правилну контролу дозвола.
Хлађење и одвод струготине такође утичу на формирање неравнине
Многи проблеми са неравнинама нису узроковани само алатима, већ су повезани и са условима хлађења и одвођења струготине. Ако се струготине не уклоне на време, оне могу више пута трљати о површину обратка, узрокујући неравнине и огреботине.
Недовољно хлађење узрокује накупљање ивица
Током обраде, ако је хлађење лоше, материјал се може залепити за површину алата за резање.
То може резултирати:
- Формирање накупљених ивица
- Површинско кидање
- Лоша глаткоћа сечења
- Повећане неравнине на ивицама
Бакарни делови и делови од нерђајућег челика имају већу вероватноћу да доживе ове проблеме.
Чипови се омотавају око радног предмета
Дугачке струготине које се непрекидно омотавају око радног предмета могу више пута огребати обрађену површину.
Могући проблеми укључују:
- Површинске огреботине
- Неравнине на ивицама
- Завршна обрада грубе површине
- Неуспешно завршавање операција
Стога је правилно одвођење струготине неопходно током обраде.
Како смањити неравнине на површинама за стругање
Иако се стварање неравнина не може увек у потпуности избећи, оптимизација процеса може значајно смањити њихово стварање. Током обраде, алати за резање треба да остану оштри, док брзину резања и брзину помака треба прилагодити карактеристикама материјала. За високо дуктилне материјале, услови хлађења и одвођења струготине захтевају посебну пажњу како би се спречило континуирано трење струготине о површину обратка.
Држите алат за сечење оштрим
Оштри алати побољшавају перформансе одвајања струготине.
Ово помаже у смањењу:
- Прирубничење ивица
- Површинско кидање
- Преостали метал
- Жутови на радном комаду
Редовна замена алата помаже у одржавању стабилног квалитета обраде.
Оптимизујте параметре сечења
Одговарајући параметри побољшавају услове резања.
Уобичајене методе укључују:
- Побољшање континуитета резања
- Одржавање стабилне брзине храњења
- Избегавање претерано плитког сечења
- Смањење обраде засноване на трењу
Стабилни услови сечења помажу у смањењу стварања неравнина.
Побољшајте хлађење и одвод струготине
Када се хлађење и одвођење струготине стабилизују, квалитет површине обратка се значајно побољшава.
На пример:
- Повећајте проток расхладне течности
- Подесите смер прскања расхладне течности
- Користите алате за ломљење струготина
- Обезбедите благовремену евакуацију струготине
Ове методе помажу у смањењу поновљеног трења струготине.
Разлике у формирању неравнина између материјала
Различити материјали показују различите карактеристике неравних ивица током стругања. Делови од нерђајућег челика и бакра су склонији развоју истегнутих неравних ивица због своје високе дуктилности. Алуминијумски делови се лако обрађују, али тупи алати и даље могу изазвати заобљење ивица. Одређени материјали високе тврдоће могу уместо тога произвести мала крзања ивица. Током обраде, алате за резање и параметре треба одабрати према карактеристикама материјала.
Код високопрецизних делова, неравнине не утичу само на изглед, већ могу утицати и на тачност димензија и квалитет склопа. Стога, стање ивица обратка треба континуирано пратити током обраде, а алате и услове обраде треба благовремено подешавати како би се одржао стабилан квалитет обраде.