
Тачност обраде стругањем директно утиче на квалитет склопа, век трајања и укупну стабилност производа. У машинској индустрији, без обзира да ли се обрађују обични делови вратила, прецизне компоненте или индустријски делови са високим захтевима, димензионална тачност и квалитет површине су увек критични. Ако се током обраде јаве димензионална одступања, грешке округлости или нестабилна храпавост површине, то може утицати на коначне перформансе примене. Побољшање тачности стругања захтева не само стабилно стање опреме, већ и правилну контролу алата, параметара сечења, метода стезања и окружења обраде. Само када сви кључни фактори остану стабилни, квалитет обраде може се наставити побољшавати.
Стабилност машине утиче на тачност окретања
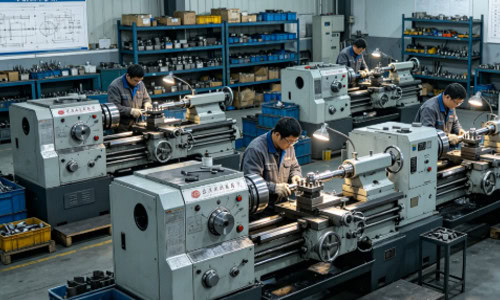
Машина алатка је срж операција стругања. Ако је крутост машине недовољна или опрема пати од дуготрајног хабања, тачност обраде ће се смањити. Посебно током континуиране обраде и високопрецизних операција, стање машине директно утиче на путању кретања алата.
Побољшајте крутост машине
Што је већа крутост машине, мање су вибрације генерисане током обраде. Стабилна структура машине смањује одступање алата током резања, истовремено побољшавајући завршну обраду површине и димензионалну стабилност. Посебно код обраде дугих вратила или операција са великом дубином резања, недовољна крутост лако узрокује трагове вибрација и димензионалне грешке. Стога је побољшање укупне стабилности машине изузетно важно за прецизну обраду.
Одржавајте стабилну тачност машине
Након дуготрајног рада, вођице, водећи вијци и вретена се постепено троше, што чини редовно одржавање неопходним.
Уобичајено одржавање укључује:
- Провера клиренса вођице
- Подешавање тачности водећег завртња
- Исправљање одступања вретена
- Одржавање стабилног подмазивања
Када се стање машине стабилизује, конзистентност обраде значајно се побољшава.
Стање алата значајно утиче на тачност обраде
Алат за резање директно учествује у процесу обраде, а оштрина алата и услови уградње утичу на коначне димензије и квалитет површине. Чак и када је тачност машине висока, велико хабање алата и даље може изазвати грешке у обради.
Држите алат за сечење оштрим
Оштри алати за сечење смањују отпор сечења и побољшавају стабилност сечења.
Ово помаже у побољшању:
- Квалитет завршне обраде
- Димензиона конзистентност
- Сечење континуитета
- Квалитет ивице обрадка
Алати треба благовремено заменити након дужег периода обраде.
Изаберите одговарајућу геометрију алата
Угао нагиба алата, угао зазора и радијус врха алата утичу на услове обраде. Различити материјали захтевају различите геометрије алата. На пример, нерђајући челик обично захтева геометрију алата високе жилавости, док је алуминијум погоднији за оштрије ивице сечења. Правилна геометрија алата не само да смањује отпор резању, већ и минимизира деформацију радног предмета и проблеме са храпавошћу површине, побољшавајући тачност обраде.
Одржавајте стабилну инсталацију алата
Када је постављање алата нестабилно, може доћи до одступања током сечења.
Ово може довести до:
- Нестабилне димензије
- Трагови површинских вибрација
- Промене путање алата
- Повећано понављање грешака
Проблеми постају очигледнији када је крутост држача алата недовољна.
Параметри сечења морају бити правилно усклађени
Параметри резања директно утичу на температуру обраде, силу резања и стање површине радног предмета. Чак и уз добро стање машине и алата, неправилна подешавања параметара могу и даље смањити тачност обраде.
Контролишите одговарајућу брзину сечења
Прекомерно велика брзина резања лако изазива термичку деформацију и хабање алата.
То може резултирати:
- Димензионални дрифт
- Површински трагови опекотина
- Смањен век трајања алата
- Лоша стабилност обраде
Различити материјали захтевају различите опсеге брзине.
Одржавајте стабилну брзину храњења
Брзина померања утиче на дебљину резања и храпавост површине.
На пример:
- Прекомерно храњење утиче на квалитет површине
- Прениско померање ствара трење у сечењу
- Флуктуација уноса утиче на димензионалну стабилност
- Завршна обрада захтева стабилније храњење
Стабилно сечење побољшава конзистентност обраде.
Правилно контролишите дубину сечења
Велике промене дубине резања значајно утичу на оптерећење алата. Груба обрада обично захтева већу дубину резања, док завршна обрада захтева стабилнији додатак за обраду. Ако се дубина резања прекомерно мења, лако долази до димензионалних флуктуација и вибрација обрадка. Стога је правилно распоређивање додатка за грубу и завршну обраду веома важно за побољшање тачности обраде.
Метод стезања радног комада утиче на тачност обраде
Услови стезања радног комада директно утичу на стабилност обраде. Ако је стезање нестабилно или позиционирање нетачно, може доћи до померања током обраде. Овај ефекат постаје очигледнији током прецизне обраде и обраде дугих, танких радних комада.
Одржавајте стабилно стезање
Сила стезања треба да остане умерена, чврсто причвршћујући радни предмет без изазивања деформације.
Ово помаже у побољшању:
- Димензионална стабилност
- Концентричност
- Тачност округлости
- Поновљивост обраде
Танкозидни делови су осетљивији на силу стезања.
Користите доследне референце за позиционирање
Ако су референце позиционирања недоследне, лако долази до димензионалних одступања током серијске обраде.
Уобичајени проблеми укључују:
- Вишеструке грешке у подешавању
- Варијација референце обраде
- Смањена конзистентност производа
- Повећана тежина корекције
Доследно позиционирање референци смањује акумулиране грешке.
Смањите деформацију дугих радних предмета
Дуги делови вратила се лако деформишу под дејством силе резања током обраде.
Уобичајене методе укључују:
- Коришћење носача контрићног стакла
- Примена сталних одмора
- Сегментно сечење
- Смањење дужине препуста
Ове методе побољшавају стабилност обраде.
Промене температуре утичу на димензије обраде
Топлота се континуирано ствара током стругања. Ако контрола температуре постане нестабилна, долази до термичке деформације и у радном предмету и у структури машине, што утиче на димензије обраде. Овај утицај постаје још очигледнији током обраде великом брзином и дуготрајног трајања.
Контрола топлоте сечења
Када температура зоне резања постане превисока, радни предмет се лако шири.
Ово може проузроковати:
- Превелике димензије обраде
- Промена димензија након хлађења
- Промена боје површине
- Смањена тачност обраде
Термички утицај је очигледнији током обраде великом брзином.
Одржавајте стабилно хлађење
Расхладна течност не само да смањује температуру већ и смањује трење.
Уобичајене методе укључују:
- Повећање протока расхладне течности
- Подешавање положаја прскалице
- Коришћење хлађења под високим притиском
- Одржавање континуираног хлађења
Стабилно хлађење помаже у одржавању димензионалне конзистентности.
Одржавајте стабилно загревање машине
Када се машина први пут покрене, температуре вретена и вођица се постепено мењају, што узрокује флуктуације тачности обраде. Правилно загревање машине пре обраде омогућава опреми да уђе у стабилно радно стање, смањујући термички дрифт и побољшавајући стабилност прецизне обраде.
Побољшање тачности окретања захтева дугорочну стабилност
Побољшање тачности обраде стругањем не ослања се на једно подешавање. Уместо тога, стање опреме, алата, подешавања процеса и стабилност рада морају остати константни током времена. Током обраде, варијације димензија и стање површине треба континуирано пратити, док параметре резања и стање алата треба благовремено подешавати. За високопрецизне компоненте, стабилни стандарди обраде и поступци инспекције су такође неопходни како би се смањиле флуктуације повезане са људским деловањем.
Како се технологија CNC обраде стално усавршава, модерна опрема за стругање може постићи све већи ниво прецизности. Међутим, могућности машине могу се у потпуности искористити само у комбинацији са одговарајућим процесима обраде.
















