
Иглице за избацивање су мале компоненте калупа, али играју главну улогу у томе да ли део израђен бризгањем може чисто и конзистентно да напусти калуп. Након што се пластика охлади око језгра, изливени део често хвата површину калупа због скупљања, трења и геометрије. Систем за избацивање мора да превазиђе овај отпор без пуцања, савијања, гребања или остављања неприхватљивих трагова на делу.
Овај водич објашњава како функционишу иглице избацивача, главне типове иглица, чауре избацивача и друге методе избацивања, правила постављања и димензионисања, материјале, ознаке иглица, начине отказа, разматрања дизајна и одржавање. Разумевање ових фактора помаже у побољшању квалитета делова, смањењу оштећења калупа и одржавању стабилне производње бризгањем.
Шта је избацивачка игла?
Избацивачка игла је очврснута компонента калупа која гура охлађени пластични део даље од језгра калупа након што се калуп отвори. Обично се креће заједно са избацивачком плочом и преноси механичку силу директно на одабрана подручја обликованог дела.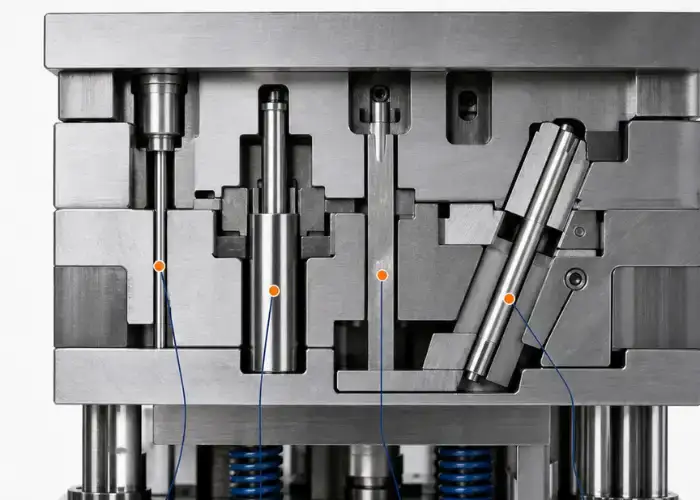
Шта раде избацивачи у бризгању
Током бризгања, растопљена пластика испуњава шупљину и хлади се око језгра калупа. Како се материјал скупља, често се чврсто држи за страну језгра.
Избацивачи примењују контролисану силу потискивања да би ослободили обликовани део након што се калуп отвори. Неколико иглица је обично распоређено по делу тако да се сила дели уместо да је концентрисана у једној тачки.
Добро избацивање треба да глатко уклони део, уз очување геометрије и квалитета површине. Лоше избацивање може изазвати деформацију, избељивање услед напрезања, пукотине, огреботине или видљиве трагове игле.
Где се налазе избацивачи у калупу за бризгање
Избацивачи се обично постављају на покретну половину, или страну језгра, калупа за бризгање, јер је обликовани део генерално дизајниран да остане на тој страни након отварања калупа.
Задње крајеве иглица држи систем избацивачке плоче. Њихови предњи крајеви пролазе кроз прецизно обрађене рупе и додирују обликовани део.
Локације иглица морају бити координиране са каналима за хлађење, уметцима, клизачима, подизачима, језгрним иглицама и другим компонентама калупа. Одговарајућа контактна тачка на пластичном делу није увек одговарајућа локација унутар структуре калупа.
Зашто избацивање калупа утиче на квалитет делова
Део је још увек релативно топао када дође до избацивања, тако да можда још није достигао пуну крутост.
Ако је сила избацивања превелика или концентрисана на премалој површини, може доћи до локалне деформације. Танки зидови се могу савити, избочине могу пуцати, а козметичке површине могу показивати отиске округлих игли.
Поуздано избацивање калупа стога зависи и од система избацивача и од дизајна калупа. Угао нагиба, скупљање, текстура, дебљина зида, ребра и дубина језгра утичу на то колико је тешко одвојити део.
Како функционише избацивачка игла?
Игла за избацивање делује при крају циклуса обликовања. Након пуњења, паковања, хлађења и отварања калупа, механизам за избацивање се креће напред, гура део са језгра, а затим се враћа пре почетка следећег циклуса обликовања.
Пуњење и хлађење калупа
Растопљена смола прво улази у шупљину калупа под притиском и испуњава расположиву геометрију.
Током паковања и хлађења, пластика почиње да се стврдњава и скупља. Скупљање може учинити да компонента чврсто приања уз површине језгра, посебно око дубоких ребара, избочина, текстурираних површина и вертикалних зидова.
Количина задржавања зависи од скупљања материјала, завршне обраде калупа, нагиба, дубине дела и услова хлађења.
Отварање калупа и задржавање делова на страни језгра
Када се део довољно охлади, калуп се отвара дуж линије раздвајања.
Калуп је обично дизајниран тако да компонента остаје на страни покретног језгра, а не унутар стране шупљине. Ово омогућава систему за избацивање да гура део напред.
Ако део остане на погрешној страни, процес обликовања може постати нестабилан и може захтевати другачији нацрт, површинску обраду, геометрију или стратегије ослобађања калупа.
Померање избацивачке плоче и продужење игле
Након што калуп достигне жељени отворени положај, машина активира механизам за избацивање.
Избацивачка плоча се помера напред, носећи са собом иглице избацивача. Површине иглица додирују обликовани део и преносе силу на пластику.
Све иглице треба да се крећу контролисано. Неравномерно кретање иглица или лоша подршка могу нагнути део, концентрисати напрезање или заглавити систем за избацивање.
Ослобађање дела и враћање игле за избацивање
Када се део одвоји од језгра, он пада или га уклања робот или оператер.
Избацивајућа плоча се затим враћа у свој првобитни положај, повлачећи игле назад док се њихове површине не поравнају са језгром или другом дизајнираном површином.
Потпуни повратак је кључан. Ако избацивачка игла остане извучена када се калуп затвори, може оштетити шупљину, језгро или саму иглу.
Које су главне врсте избацивачких игала?
Избацивачи су доступни у неколико конструкција и стања тврдоће. Исправан тип зависи од температуре, хабања, пречника игле, неподржане дужине, материјала за обликовање, брзине циклуса и геометрије подручја које се избацује.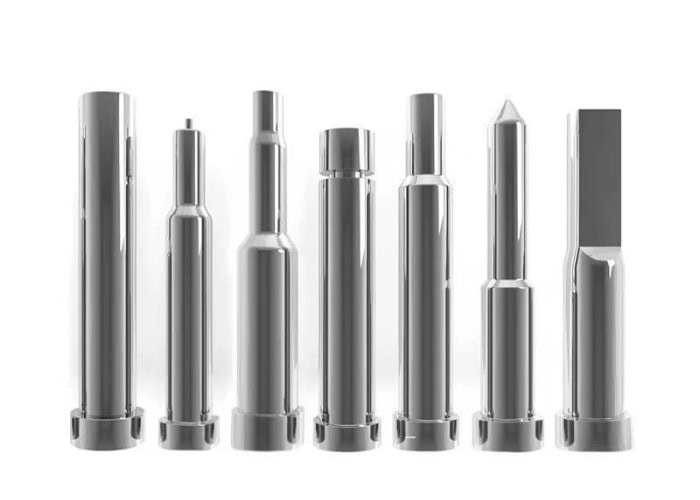
Каљене иглице избацивача
Каљене иглице су каљене преко већине или целог свог попречног пресека.
Нуде добру чврстоћу и отпорност на савијање, што их чини корисним у захтевним применама где је механичко оптерећење значајно.
Пошто је цео део каљен, потребан је опрез приликом обраде или модификације игле. Прекомерна тврдоћа такође може смањити жилавост ако материјал и термичка обрада нису одговарајући.
Нитриране и каљене иглице избацивача
Нитриране или каљене иглице избацивача користе тврду спољашњу површину отпорну на хабање са релативно чвршћим језгром.
Тврда површина смањује клизно хабање док се игла више пута креће кроз плочу калупа или вођицу.
Ова комбинација је уобичајена у калупима за бризгање јер игла захтева и отпорност на хабање површине и довољну жилавост језгра да би се одупрла ломљењу.
Иглице за избацивање рамена
Иглице за избацивање рамена имају већи пречник носача иза мањег радног дела.
Раме пружа додатну крутост и смањује неподржану дужину уског врха.
Ови пинови су корисни када контактна површина мора бити мала, али би пин потпуно малог пречника био превише флексибилан или подложан извијању.
Равне игле за избацивање и лопатице за избацивање
Равне избацивачке игле, често назване избацивачке лопатице, користе правоугаони или обликовани део уместо округлог клина.
Корисни су за уска ребра, танке прорезе и друга подручја где конвенционални округли клин не може да обезбеди довољно контактне површине.
Пошто им је попречни пресек танак, вођење и оријентација сечива су важни. Лоше ослоњена сечива могу се брже савити или истрошити.
Прилагођени избацивачи за посебне карактеристике калупа
Стандардне игле за избацивање покривају многе примене, али неки калупи захтевају прилагођене пречнике, рамена, главе, дужине, равне површине или обликоване контактне површине.
Прилагођени пинови могу побољшати подршку или се ускладити са необичном обликованом геометријом.
Међутим, посебне компоненте повећавају трошкове производње и замене, тако да би прилагођавање требало да реши јасан механички проблем или проблем са квалитетом делова.
Избацивачи у односу на друге методе избацивања калупа
Округли избацивачи су најчешће решење за избацивање, али нису увек најбољи избор. Избацивачи чаура, сечива, блокови и плоче за скидање могу ефикасније расподелити силу када геометрија дела не пружа одговарајуће површине контакта са иглицама.
Избацивачке чауре за шефове и цилиндричне елементе
Ејекторске чауре су шупљи цилиндрични избацивачи који се крећу око језграстог клина.
Посебно су корисни за цилиндричне избочине, цевасте елементе и делове којима је потребна сила избацивања распоређена око централног језгра.
Пошто избацивачка чаура пружа већу прстенасту контактну површину од мале округле игле, може смањити локални напон на обликованом елементу.
Избацивачи за ребра и уске површине
Избацивачке лопатице су добро прилагођене уским ребрима или танким правоугаоним елементима.
Сечиво може да обезбеди дужу контактну површину дуж ребра, а да се притом уклопи у уски простор који не може да прими велики округли клин.
Дизајн мора и даље да обезбеди довољну потпору сечива јер се танко сечиво може савити под прекомерним оптерећењем.
Ејекторски блокови за веће контактне површине
Избацивачки блокови додирују већу површину обликованог дела него игле или лопатице.
Корисни су када се мора пренети велика сила избацивања без стварања јаког локалног притиска.
Веће контактне површине могу смањити трагове и деформације, али блок захтева више простора у калупу и сложенију машинску обраду.
Плоче за скидање олифа за танкозидне и кружне делове
Плоче за скидање материјала избацују део по широком периметру уместо да гурају у појединачним тачкама.
Обично се користе за поклопце, контејнере, прстенове и танкозидне цилиндричне компоненте.
Пошто је оптерећење распоређено на велику површину, плоче за скидање могу смањити локализовану деформацију тамо где би појединачни избацивачи оставили неприхватљиве трагове.
Како одабрати прави метод избацивања
Метод избацивања треба да одговара геометрији дела, очекиваној сили отпуштања, захтевима за изглед и расположивом простору калупа.
Округли клинови су економични и лако се замењују. Чауре одговарају врховима, сечива одговарају уским ребрима, блокови повећавају површину контакта, а плоче за скидање материјала обезбеђују широко, равномерно избацивање.
Многи калупи користе више од једне методе када различити делови захтевају различите врсте подршке.
Како треба поставити избацивачке игле у калупу?
Постављање иглице избацивача треба да прати стварни отпор одвајању калупа. Иглице треба да расподеле силу кроз чврсте делове, избегавајући козметичке површине, крхке зидове и сукобе са другим компонентама калупа.
Поставите игле тамо где је отпор избацивању највећи
Дубока језгра, висока ребра, избочине, текстуриране површине и подручја са ограниченим газом често стварају висок отпор на ослобађање.
Овим регионима је обично потребна јача подршка за избацивање него плитка, отворена геометрија.
Постављање иглица у близини зона високог отпора смањује удаљеност преко које пластика мора да пренесе силу избацивања и помаже у спречавању савијања.
Равномерно распоредите силу избацивања
Коришћење много пинова није аутоматски боље. Циљ је уравнотежено избацивање.
Ако је већина иглица концентрисана на једној страни, део се може ротирати, савити или заглавити током отпуштања.
Уравнотежен образац омогућава да компонента напусти језгро приближно паралелно са смером отварања калупа.
Поставите игле на ребра, избочине и јача подручја
Ребра, дебљи делови и подупрти избочине често пружају јаче површине за пренос силе избацивања.
Постављање игли на ова подручја може смањити локално удубљење у поређењу са притиском на танке, неподржане зидове.
Међутим, тачна локација и даље зависи од геометрије. Слабо подупрта глава може пући ако се директно испод ње примени прекомерна сила.
Избегавајте танке зидове и критичне козметичке површине
Танки делови се лако деформишу док пластика остаје топла.
Исто тако, трагови иглице избацивача могу бити неприхватљиви на површинама класе А или другим видљивим површинама.
Кад год је то могуће, избациваче треба поставити на скривене површине, унутрашња ребра или подручја која ће касније бити покривена другом компонентом.
Размотрите хлађење канала, уметака и клизача
Унутрашњост калупа поставља практична ограничења на локацију пинова.
Канали за хлађење, завртњи, уметци, клизачи, подизачи, језгрени клинови и носећи стубови могу већ заузимати простор иза идеалне тачке избацивања.
Распоред избацивача стога треба развијати заједно са целокупним дизајном калупа, а не додавати након што је сваки други систем завршен.
Како одређујете величину и количину избацивачке игле?
Пречник и број избацивачких иглица треба да обезбеде довољну укупну контактну површину и компресивни капацитет да би се превазишао отпор отпуштања без изазивања прекомерног локалног притиска, извијања или деформације дела.
Пречник пина и контактна површина
Већи избацивачки клин пружа већу контактну површину.
За исту укупну силу избацивања, повећање контактне површине смањује локални притисак који се примењује на пластичну површину.
Међутим, велики клинови захтевају више простора у калупу и могу ометати друге компоненте. Исправан пречник уравнотежује чврстоћу дела, расположиву површину и структурне захтеве унутар калупа.
Број пинова и укупна сила избацивања
Укупна сила избацивања треба да буде распоређена између довољног броја иглица како би се спречило да било која појединачна локација носи прекомерно оптерећење.
Делови са великом површином, дубоким језгрима или ограниченим газом генерално захтевају већу подршку за избацивање.
Број пинова би стога требало да прати стварни отпор отпуштања, а не једноставно правило засновано само на укупним димензијама дела.
Неподржана дужина и ризик од извијања
Дуге, танке иглице избацивача могу се савити под притиском.
Ризик се повећава како се пречник игле смањује, а неподржана дужина повећава.
Клинови малог пречника стога могу захтевати побољшано вођење, краће неподржане делове или дизајн рамена који пружа већи пречник подршке.
Дужина игле и ход избацивања
Иглице морају бити довољно дугачке да досегну обликовану површину са избацивачке плоче, уз одржавање потребне геометрије ослонца и инсталације.
Ход избацивања такође мора бити довољан да потпуно одвоји компоненту од језгра.
Прекомерни ход додаје непотребно кретање и може повећати ризик од скретања клина, док недовољан ход може делимично заглавити део.
Када користити игле малог пречника или раменасте игле
Мале иглице су понекад неизбежне приликом избацивања уских објеката.
Ако је потребан мали радни пречник, избацивачки клин рамена може побољшати крутост ограничавањем дужине смањеног дела.
Дизајнери би требало да избегавају употребу дугих, неподржаних малих пинова када се може уградити већи подупрти део.
Који се материјали користе за избацивачке игле?
Материјали за избациваче морају да комбинују чврстоћу, отпорност на хабање, жилавост, димензионалну стабилност и квалитет површине. Најбољи материјал зависи од температуре калупа, врсте смоле, количине производње, ризика од корозије и очекиваног интервала одржавања.
Х13 алатни челик
Х13 се широко користи у изради калупа јер комбинује жилавост, чврстоћу на високе температуре и отпорност на хабање.
Посебно је користан у калупима који су изложени повишеним температурама или поновљеним термичким циклусима.
Термичка обрада и квалитет завршне обраде снажно утичу на стварне перформансе игле избацивача, тако да сам квалитет материјала не одређује век трајања.
Брзорезни и каљени алатни челици
Брзорезни и други каљени алатни челици могу пружити већу отпорност на хабање или чврстоћу за захтевне примене.
Могу се одабрати за калупе са високим циклусом, абразивне масе за калуповање или мале игле изложене значајном механичком оптерећењу.
Већа тврдоћа ипак треба да буде уравнотежена жилавошћу јер превише крхка игла може да се сломи уместо да се савије.
Иглице за избацивање од нерђајућег челика
Иглице за избацивање од нерђајућег челика могу се користити тамо где је отпорност на корозију посебно важна.
То може укључивати калупе изложене влажним срединама или корозивне гасове које ослобађају одређени пластични материјали.
Одабрани нерђајући челик мора и даље пружати довољну тврдоћу и отпорност на хабање за поновљени клизни контакт.
Термичка обрада и нитрирање
Термичка обрада повећава тврдоћу и механичку чврстоћу, док нитрирање може створити тврди површински слој који побољшава отпорност на хабање.
Обрада мора бити контролисана како би се избегло изобличење, јер избацивачи ослањају се на строге захтеве за димензије и праволинију.
Лоше контролисана термичка обрада може створити више проблема него што додатна тврдоћа решава.
Површинска завршна обрада и отпорност на хабање
Клизна површина избацивачке игле треба да буде довољно глатка да смањи трење и хабање.
Грубе површине могу оштетити отвор за спајање и повећати ризик од заглављивања.
Конзистентна завршна обрада такође подржава поуздано кретање током поновљених циклуса обликовања.
Шта узрокује трагове избацивачке игле и деформацију делова?
Трагови игле избацивача обично су узроковани прекомерним локалним притиском, недовољним хлађењем, лошим постављањем, ниским промајавањем или слабом геометријом дела. Решење ретко је само промена игле, треба преиспитати потпуну везу између пресованог дела и система за избацивање.
Прекомерна сила избацивања
Висок отпор на отпуштање захтева већу силу.
Ако се ова сила преноси кроз премало или премале иглице, контактни притисак расте и површина иглице може оставити видљив отисак.
Повећање газа, побољшање површинског ослобађања или повећање контактне површине ејектора може смањити потребан локални притисак.
Лоше постављање иглица и неравномерна расподела оптерећења
Игла која се налази далеко од подручја високог отпора може савити део пре него што се отпусти.
Неравномерни размак између пинова такође може проузроковати да се једна страна помери пре друге.
Боља расподела силе често побољшава и козметички квалитет и стабилност избацивања.
Недовољан угао нагиба
Низак промаја повећава трење између обликованог дела и језгра.
Текстуриране површине могу захтевати још већи пропус јер се материјал мора ослободити од текстуре површине током избацивања.
Повећање газа може значајно смањити силу избацивања и смањити могућност трагова игле.
Рано избацивање и недовољно хлађење
Део који је још увек превише врућ је мекши и подложнији деформацијама.
Ако избацивање почне пре него што се развије довољна крутост, површине иглица могу да се удубе у пластику или да искриве оближње зидове.
Дуже хлађење може побољшати квалитет избацивања, мада се мора узети у обзир и утицај на време циклуса.
Танки зидови и меки пластични материјали
Танки пресеци пружају мањи отпор локалном притиску.
Меки или флексибилни материјали се такође могу лако деформисати око контактних тачака избацивача.
У овим случајевима, већи клинови, више клинова, избацивачке чауре, блокови или системи за скидање могу пружити бољу подршку.
Како смањити трагове иглице и оштећења од избацивања
Први корак је смањење непотребног отпора при отпуштању кроз одговарајући проток, исправну завршну обраду калупа и одговарајуће хлађење.
Затим, распоредите силу на веће или јаче површине кроз боље постављање игли и довољну површину контакта.
Тамо где је изглед критичан, трагове иглица треба преместити на скривене површине или заменити другим методом избацивања.
Који су уобичајени кварови избацивачког клина?
Иглице избацивача могу се савити, поломити, заглавити, истрошити или се не вратити правилно. Већина кварова је повезана са прекомерним оптерећењем, недовољним вођењем, лошим зазором, контаминацијом, неусклађеношћу или неадекватним одржавањем.
Савијени избацивачи
Танке игле се могу савити када компресивно оптерећење превазиђе њихову стабилност.
Неусклађеност такође ствара бочно оптерећење, што повећава ризик од савијања чак и када укупна сила избацивања није посебно велика.
Краћа неподржана дужина, већи пречник, побољшано вођење или рамени клинови могу помоћи.
Сломљени избацивачи
Иглице се могу сломити након поновљеног савијања, удара, замора или прекомерног оптерећења.
Тврде, али крхке игле могу бити посебно осетљиве на ударце.
Ако се лом понови на истом положају, треба исправити узрок, уместо да се једноставно инсталира још један идентичан клин.
Заглављивање игле и прекомерно трење
Лош зазор, контаминација, корозија или недовољно подмазивање могу проузроковати да се игла вуче или заглави у свом отвору.
Заглављена игла може оштетити плочу избацивача, савити је или спречити потпуно затварање калупа.
Правост клина, стање површине и поравнање отвора треба проверити када се трење повећа.
Хабање између игле и отвора за избацивање
Понављано клизање постепено троши обе површине.
Прекомерни зазор може дозволити да пластични исечак уђе у зазор или да се игла помери бочно.
Стопа хабања се повећава када је присутна абразивна смола, контаминација или лоша завршна обрада површине.
Проблеми са лошим повратком и избацивачком плочом
Систем избацивања мора се потпуно вратити пре затварања калупа.
Поломљене компоненте повратка, контаминација, неусклађеност плоче или заглављена игла могу спречити потпуно повлачење.
Блокаде машина и сензори за повратак избацивача могу смањити ризик, али механички преглед је и даље неопходан.
Како дизајнирати и одабрати поуздан систем избацивачких клинова
Поуздан систем избацивања подудара тип игле, пречник, дужину, материјал, локацију и контактну површину са обликованим делом и очекиваним оптерећењем при отпуштању. Дизајн треба да уравнотежи поуздано избацивање, козметички квалитет, век трајања калупа, одржавање и трошкове производње.
Ускладите тип пина са геометријом дела и пластичним материјалом
Округле игле одговарају многим општим површинама.
Рукави су бољи око избочина, док сечива добро функционишу на ребрима и уским цртама лица.
Пластична крутост и скупљање су такође важни јер крута инжењерска смола може преносити силу избацивања другачије од меког еластомерног материјала.
Ускладите пречник и дужину са избацивачким оптерећењем
Клин мора да обезбеди довољну контактну површину и компресивну стабилност.
Премала игла може оштетити део или копчу. Непотребно велика игла може заузети драгоцени простор калупа.
Дужина треба да обезбеди потребан ход без стварања прекомерне неподржане виткости.
Уравнотежите изглед дела са поузданошћу избацивања
Козметичке захтеве треба утврдити рано.
Ако су трагови избацивања неприхватљиви на једној страни дела, калуп мора да обезбеди употребљиве алтернативе на скривеним деловима.
Покушај премештања пинова након што је калуп већ дизајниран може довести до сукоба са линијама за хлађење, клизачима или уметцима.
Обезбедите одговарајући простор, вођење и подмазивање
Игла мора клизити слободно, али без претераног лабавог кретања.
Размак треба да узме у обзир радну температуру, материјал иглице, материјал калупа и услове производње.
Правилно вођење смањује бочно оптерећење, док одговарајуће подмазивање помаже у смањењу трења и хабања тамо где то дизајн калупа дозвољава.
Изаберите између стандардних и прилагођених избацивачких игли
Стандардне игле су економичне, лако се набављају и лако се замењују.
Прилагођени избацивачи су оправдани када се захтеви за геометрију, величину, дизајн рамена, облик контакта, температуру или хабање не могу испунити стандардним компонентама.
Кад год је то могуће, треба размотрити могућност одржавања и замене пре него што се одреди посебан дизајн.
Размотрите животни век калупа, производне циклусе и трошкове одржавања
Прототип калупа и калуп за производњу великих количина не захтевају идентичне системе избацивања.
Калупи са високим циклусом обраде имају користи од јачих материјала, површина са контролисаним хабањем, заменљивих компоненти и лакшег приступа за одржавање.
Иглица са најнижом почетном ценом није нужно и најјефтинији избор током целог животног века калупа.
Како одржавати игле за избацивање и систем за избацивање
Превентивно одржавање омогућава слободно кретање иглица избацивача и смањује могућност изненадног оштећења калупа. Инспекција треба да се фокусира на хабање, праволинију, стање површине, зазор, подмазивање и потпуно кретање плоче избацивача.
Прегледајте иглице на хабање, савијање и оштећења површине
Игле треба проверити да ли имају огреботина, промене боје, савијања, ширења и неравномерног хабања.
Једнострано хабање често указује на неусклађеност или бочно оптерећење, а не на нормалну употребу.
Оштећене игле треба заменити пре него што почну да оштећују околни отвор калупа.
Проверите зазор игле и кретање плоче избацивача
Избацивачка плоча треба да се креће глатко без заглављивања.
Иглице треба да се извлаче и враћају заједно, осим ако калуп намерно не користи постепено избацивање.
Повећање зазора, неправилно кретање или стругање могу указивати на хабање или неусклађеност плоче.
Одржавајте правилно подмазивање
Подмазивање смањује трење између покретних компоненти калупа.
Међутим, вишак мазива може привући контаминацију или мигрирати у подручја где утиче на квалитет обликованих делова.
Врста и количина треба да прате дизајн калупа и услове рада, а не универзално правило.
Замените истрошене игле пре него што оштете калуп
Замена иглица избацивача је обично јефтинија од замене оштећених плоча калупа, уметака или шупљина.
Рана замена истрошеног клина спречава прекомерни зазор, заглављивање и секундарна оштећења.
Евиденције о одржавању такође могу открити поновљене кварове који указују на дубљи проблем са дизајном или поравнањем.
ФАК
Да ли избацивачи увек остављају трагове на деловима направљеним од бризганог ливеног лива?
Већина иглица избацивача може оставити трагове контакта, али траг се често може минимизирати правилном величином иглице, постављањем, хлађењем, промајом и расподелом силе избацивања. Козметички делови обично захтевају постављање иглица на скривене или некритичне површине.
Када треба користити чауре за избацивање уместо иглица за избацивање?
Избацивачке чауре су посебно корисне око цилиндричних избочина или језграстих клинова где је потребно распоредити силу око кружног елемента. Оне пружају већу контактну површину од једне мале клинове и могу смањити локализовану деформацију.
Зашто се мали избацивачи савијају или ломе?
Мали клинови имају мању отпорност на извијање, посебно када је њихова неподржана дужина велика. Прекомерна сила избацивања, бочно оптерећење, лоше вођење, неусклађеност или поновљени замор могу додатно повећати ризик од савијања и лома.
Колико избацивачких иглица је потребно калупу за бризгање?
Не постоји фиксни број. Број иглица зависи од величине дела, отпора отпуштању, геометрије, нагиба, материјала, контактне површине и дозвољеног површинског притиска. Циљ је да се довољна сила избацивања равномерно распореди без оштећења обликованог дела.
Закључак
Поуздан систем избацивачких клинова мора да уради више од пуког избацивања обликованог дела из алата. Врста клина, величина, количина, положај, материјал, вођење, хлађење и отпор при отпуштању утичу на то да ли је избацивање глатко и поновљиво. Добар дизајн распоређује силу кроз чврсте површине, ограничава видљиве трагове, смањује деформацију и спречава савијање, хабање и заглављивање клина током целог животног века калупа.
У компанији TiRapid пружамо прецизне CNC услуге обраде и производње прилагођених компоненти калупа, иглица за избацивање, чаура, уметака и других прецизних делова алата. Наш тим комбинује избор материјала, контролисану машинску обраду, димензионалну инспекцију и практичну подршку производњи како би помогао у производњи поузданих компоненти за развој, одржавање и производњу калупа.
















