
Како се индустријски роботи, колаборативни роботи и аутоматизована опрема стално развијају, компоненте робота захтевају све строжу димензионалну тачност, толеранције приањања, концентричност и квалитет површине. Компоненте као што су вратила за повезивање мотора, зглобна вратила за пренос, конектори редуктора, прецизне чауре и делови за прилагођену монтажу често комбинују ротационе карактеристике са равним површинама, рупама, навојима и сложеним контурама. Традиционална производња може захтевати више подешавања и различите машине, што повећава грешке позиционирања и време производње. Обрада стругањем и глодањем интегрише операције стругања и глодања на једној машини, омогућавајући да се више карактеристика заврши у једном подешавању или са мање подешавања. Ово пружа ефикасно производно решење за високопрецизне делове робота.
Кључне предности обраде стругањем и глодањем за високопрецизне роботске делове
Обрада стругањем и глодањем је погодна за роботске компоненте које комбинују ротационе карактеристике са сложеним глоданим структурама. Одабиром одговарајућих алата за сечење, редоследа обраде и референци позиционирања, произвођачи могу побољшати димензионалну конзистентност, смањити грешке изазване поновљеним репозиционирањем и повећати ефикасност производње како за прилагођене, тако и за серијски произведене компоненте.
Мање подешавања побољшава тачност обраде
Компоненте робота високе прецизности често захтевају спољашње пречнике, унутрашње отворе, чеоне површине, жлебове за кључеве и бочне рупе. Када се ове карактеристике обрађују одвојено на стругу и глодалици, свако подешавање може довести до одступања у позиционирању. Обрада стругом и глодалицом може да заврши више операција користећи заједничку референцу, што помаже у смањењу грешака у позиционирању између процеса.
Ова метода је посебно погодна за осовине мотора, зглобне осовине робота и компоненте редукторског интерфејса. За делове са строгим захтевима за концентричност, управност чеоне површине и положај отвора, конзистентно подешавање помаже у побољшању геометријске тачности. Коначни процес се и даље мора одредити према толеранцијама цртежа, могућностима машине, методама стезања и резултатима инспекције.
Главни процес обраде стругањем и глодањем
Квалитет роботских компоненти зависи не само од тачности машине, већ и од планирања процеса, избора алата, стања материјала и поступака инспекције. Добро испланиран редослед смањује непотребне покрете алата и поновљену обраду, чинећи производни процес доследнијим.
Преглед цртежа и планирање процеса: Потврдите димензије, толеранције, спецификације материјала, захтеве за храпавост површине и критична места за уклапање. Идентификујте елементе стругања, чеоног глодања, бушења и нарезивања навоја.
- Припрема материјала и стезање радног предмета: Изаберите одговарајуће материјале као што су легуре алуминијума, нерђајући челик или легирани челик. Одредите димензије бланка, положаје стезања и референце за обраду.
- Стругање и глодање: Обрада референтних карактеристика машине као што су спољашњи пречници, чеоне површине или унутрашњи отвори, затим комплетирање бочних контура, рупа, жлебова и навоја према планираном редоследу.
- Завршна обрада и уклањање неравнина: Завршите критичне димензије и уклоните неравнине око рупа, жлебова и пресецајућих елемената како бисте спречили сметње током монтаже.
- Димензионална инспекција и подешавање процеса: Користите одговарајуће мерне алате, координатне мерне машине или наменске мераче за инспекцију критичних димензија. Подесите одступања алата и параметре сечења према подацима инспекције.
Свака фаза, од припреме процеса до завршне инспекције, мора да одговара стварној геометрији компоненте. За делове роботског мењача са уским толеранцијама, произвођачи би такође требало да контролишу термичку деформацију, хабање алата и изобличење стезања како би осигурали усклађеност са захтевима цртежа.
Побољшана ефикасност за сложене делове и прилагођене поруџбине
Развој робота и надоградња опреме често захтевају нестандардне компоненте, као што су спојна вратила са ексцентричним отворима, спојни делови са вишесмерним интерфејсима и компоненте преноса које комбинују цилиндричне површине са сложеним равним карактеристикама. Обрада стругом и глодањем интегрише различите операције резања, смањујући време потребно за пренос обрадака између машина.
За мале серије поруџбина по мери, мањи број промена у процесу може смањити трошкове поновљеног подешавања и руковања. За текућу производњу, валидирани програми, путање алата и стандарди инспекције помажу у одржавању конзистентности између серија. Међутим, када компонента има једноставну структуру и првенствено захтева стругање, произвођачи би требало да упореде обим производње, трошкове опреме и захтеве за испоруку пре него што се одлуче за обраду стругањем и глодањем.
Методе обраде и примене за компоненте робота
Компоненте робота имају различите структурне дизајне и услове оптерећења, тако да се њихове стратегије обраде морају одабрати у складу са тим. Обрада стругањем и глодањем је погодна за компоненте које комбинују ротационе карактеристике са рупама, жлебовима, равним површинама и бочним карактеристикама. Типичне примене укључују системе преноса зглобова робота, везе серво мотора, компоненте за прецизно позиционирање и аутоматизоване уређаје.
Обрада вратила за преноснике робота и ротационих компоненти
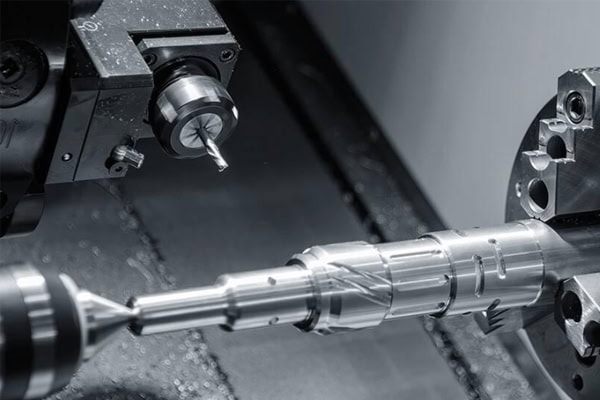
Роботска преносна вратила, зглобна вратила и спојна вратила обично захтевају прецизну контролу спољашњих пречника, рамена, концентричности, округлости и површина за лежајеве. Стругање се користи за машинску обраду спољашњих пречника, чеоних површина, степенастих профила и аксијалних отвора. Глодање може произвести жлебове за клинове, равне површине, бочне рупе и елементе позиционирања. За вратила са вишеструким захтевима за обраду, обрада стругањем и глодањем смањује промене референтних положаја и помаже у контроли односа између елемената.
За компоненте које се користе у серво погонима или роботским зглобовима, димензионална тачност и стање површине на местима постављања утичу на квалитет склопа и оперативну стабилност. Параметре сечења треба одабрати према тврдоћи материјала, пречнику вратила, односу дужине и пречника и условима оптерећења. Правилно стезање и ослонац су такође важни за витка вратила како би се спречиле вибрације, савијање и површински дефекти.
Вишеструки спојни конектори и компоненте прецизног интерфејса
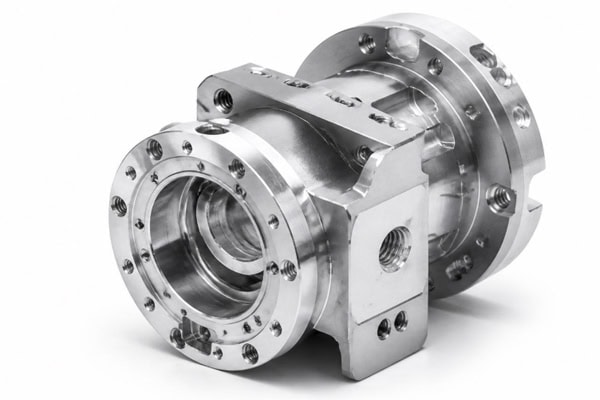
Конектори роботских спојева, прирубнички интерфејси и носачи за монтажу сензора могу да садрже централне отворе, шаблоне вијака, навојне отворе и бочне површине за позиционирање. Обрада стругањем и глодањем може да произведе главне ротационе карактеристике пре обраде шаблона отвора и површина за монтажу, помажући у одржавању конзистентног геометријског односа између отвора и централне осе.
Ове компоненте се обично користе у зглобним модулима, крајњим ефекторима, прецизним причвршћивачима и опреми за инспекцију. Пре машинске обраде, произвођачи треба да потврде размак између рупа, пречнике рупа, спецификације навоја, равност површине за монтажу и референце за склоп. За прецизне шаблоне рупа, могу бити потребне завршне операције као што су прецизно бушење или развртање. Координатне мерне машине или наменски мерачи затим могу да провере тачност положаја рупа.
Референце за обраду различитих компоненти робота
Избор материјала и параметри обраде зависе од носивости, брзине кретања, радног окружења и захтева за обраду површине. Следећа табела даје референцу за уобичајене компоненте робота. Стварни параметри треба да се одреде према материјалу, толеранцијама цртежа и могућностима машине.
| Компонента робота | Цоммон Материалс | Главне машинске операције | Кључни захтеви за квалитет |
| Зглобно преносно вратило | Легирани челик, нерђајући челик | Спољно стругање, чеоно стругање, глодање жлебова, бушење | Концентричност, округлост, толеранција пречника вратила |
| Прикључна осовина мотора | Алуминијумска легура, легирани челик | Стругање, равно глодање, бушење, навој | Димензије за прилагођавање, управност чеоне површине |
| Спојни конектор | Легура алуминијума, нерђајући челик | Токарење, глодање, бушење, завршна обрада | Тачност положаја рупа, равност, стабилност склопа |
| Прецизна чаура | Легура алуминијума, нерђајући челик | Унутрашње и спољашње стругање, бушење, чеоно стругање | Концентричност, димензије отвора, храпавост површине |
| Интерфејс крајњег ефекта | Алуминијумска легура, погодни инжењерски метали | Стругање, чеоно глодање, обрада рупа и жлебова | Тачност позиционирања, димензије интерфејса, поновљива монтажа |
Избор материјала треба да узме у обзир више од перформанси сечења. Такође се морају проценити крутост, тежина, отпорност на хабање и век трајања. Алуминијумске легуре су погодне за лагане компоненте; нерђајући челик се може користити тамо где је потребна отпорност на корозију; а легирани челик се често бира за компоненте мењача које носе већа оптерећења или захтевају термичку обраду.
Функционална и перформансна контрола за високопрецизне делове робота
Компоненте робота често раде под поновљеним кретањем, механичким оптерећењима и напрезањима склопова током дужег временског периода. Обрада стругањем и глодањем мора постићи више од димензионалне усклађености; она такође мора да се позабави геометријском тачношћу, квалитетом површине, својствима материјала и конзистентношћу серије. Успостављањем стандарда инспекције за критичне димензије и усклађивањем производних процеса са функцијама компоненти, произвођачи могу смањити поновни рад склопова и ризик од оперативних проблема.
Контрола критичних димензија и контрола квалитета
Високопрецизна обрада захтева процес контроле квалитета који обухвата верификацију првог артикла и инспекцију серије. За роботске компоненте са строгим димензионалним захтевима, квалитет готовог дела не треба процењивати искључиво на основу програма обраде или наведене тачности машине. Стварна мерења морају потврдити да су критичне карактеристике у складу са инжењерским цртежима.
- Контрола критичних димензија: Користите микрометре, мерне инструменте за бушотине, калибре или наменске мерне инструменте за мерење пречника вратила, унутрашњих бушотина, степеница и ширина жлебова. Изаберите мерне инструменте према захтевима цртежа.
- Провера геометријске тачности: Проверити концентричност, положај, управност и равност користећи одговарајућу мерну опрему и референтне тачке. За захтевне толеранције могу бити потребне координатне мерне машине.
- Контрола квалитета површине: Проверите обрађене површине на видљиве трагове алата, неравнине, огреботине и друге недостатке. Када су одређена ограничења храпавости површине, користите тестер храпавости површине да бисте проверили усаглашеност.
- Управљање конзистентношћу серије: Забележите мерења првог артикла, век трајања алата, параметре обраде и резултате узорковања. Идентификујте димензионалне промене изазване хабањем алата, померањем машине или варијацијама материјала.
Комплетан систем контроле квалитета помаже произвођачима да раније идентификују одступања и спрече да неусаглашене компоненте дођу до фазе монтаже. За критичне делове мењача, евиденција инспекције треба да се чува у складу са захтевима купаца како би се подржала праћење и побољшање процеса.
Квалитет површине, структурна стабилност и дугорочне перформансе
Перформансе роботских компоненти зависе од својстава материјала, тачности обраде, обраде површине и услова монтаже. Преносна вратила и прецизне чауре захтевају стабилне услове постављања. Спојни интерфејси захтевају поуздано позиционирање, док компоненте крајњег ефектора морају да испуњавају захтеве за стезање, лоцирање или поновљену монтажу. Прекомерна одступања у критичним димензијама могу проузроковати абнормалне зазоре при монтажи, повећане вибрације или смањену тачност позиционирања.
У зависности од примене, операције након машинске обраде могу укључивати уклањање неравнина, чишћење, анодизацију, пасивацију или одговарајућу термичку обраду. Површинска обрада може утицати на коначне димензије, посебно на отворе за спајање, пречнике вратила и површине за позиционирање. Ове промене треба укључити у планирање процеса. Компоненте изложене цикличном оптерећењу такође треба проценити у погледу чврстоће материјала, перформанси замора, структурних прелаза и концентрације напона у складу са захтевима пројектовања.
Високопрецизна обрада роботских делова стругањем и глодањем је погодна за производне задатке који комбинују ротациону обраду са сложеним глоданим елементима. Уз одговарајуће планирање процеса, стабилно држање радног предмета, одговарајући избор материјала и следљиву контролу квалитета, произвођачи могу побољшати димензионалну конзистентност и поузданост склопа. Овај приступ подржава прецизну производњу роботских зглобова, компоненти преноса, серво конекција и аутоматизоване опреме. Коначни план обраде треба да се заснива на цртежима компоненти, обиму производње, спецификацијама перформанси и захтевима испоруке.















