
Hriadeľ musí vojsť do svojho otvoru, ložisko musí zostať usadené a kryt musí správne usadiť na svojom puzdre. Každá funkcia umožňuje určitú rozmerovú odchýlku. Inžinierskou úlohou je definovať, akú veľkosť odchýlky môže zostava akceptovať, a potom túto požiadavku dostatočne jasne oznámiť na výrobu a kontrolu.
Tolerancia obrábania stanovuje tieto limity. Jej správny výber pomáha kontrolovať uloženie a zameniteľnosť a zároveň udržiava úmernosť obrábania a kontroly funkcii súčiastky.
Táto príručka vysvetľuje terminológiu tolerancií, bežné formáty výkresov, normy a uloženie. Taktiež ukazuje, ako výrobné podmienky ovplyvňujú dosiahnuteľné výsledky a prečo zbytočne prísne požiadavky môžu zvýšiť náklady.
Čo je tolerancia obrábania?
Tolerancia obrábania je povolená odchýlka obrábaného prvku. Pre rozmer definuje rozsah medzi najväčšou a najmenšou prijateľnou hodnotou. Geometrické tolerancie samostatne riadia charakteristiky, ako je tvar, orientácia, poloha a profil.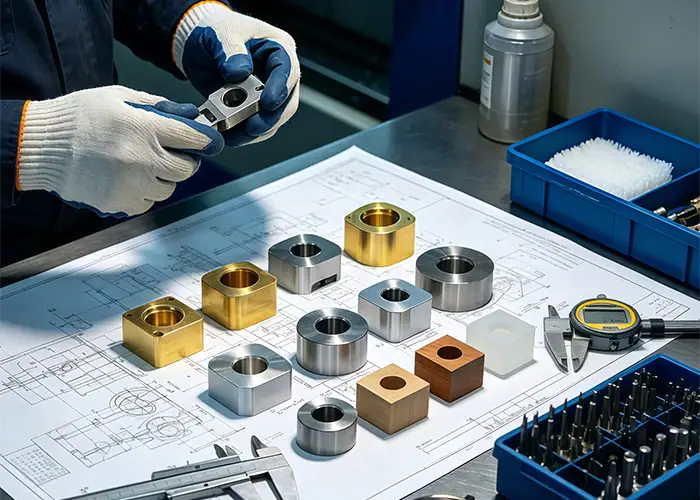
Nominálna veľkosť, limity a odchýlky
Nominálna veľkosť je referenčný rozmer používaný na opis prvku. Horná a dolná hranica definujú jeho povolený rozsah veľkostí. Horná a dolná odchýlka vyjadruje tieto hranice vzhľadom na referenčný rozmer.
Nameraná odchýlka opisuje konkrétny výsledok vzhľadom na jeho nominálnu hodnotu. Líši sa od celkovej tolerancie, ktorá opisuje šírku povoleného rozsahu.
V GD&T má rámčekový základný rozmer špecifický význam. Definuje teoreticky presnú hodnotu s povolenou odchýlkou riadenou súvisiacimi geometrickými požiadavkami. Nemal by sa chápať ako bežný rozmer automaticky riadený plus/mínus toleranciou záhlavia.
Výpočet celkovej tolerancie
Uvažujme ilustratívny rozmer 20.00 ± 0.05 mm. Jeho limity sú:
- Horná hranica: 20.05 mm
- Dolná hranica: 19.95 mm
- Celková tolerancia: 20.05 − 19.95 = 0.10 mm
Hodnota ±0.05 mm opisuje povolenú odchýlku v každom smere. Celkové tolerančné pásmo je široké 0.10 mm.
Ak je nameraná veľkosť 20.03 mm, jej odchýlka od nominálnej hodnoty je +0.03 mm. Tento výsledok leží v rámci uvedených rozmerových limitov.
Tolerancia, presnosť a opakovateľnosť
Tolerancia je konštrukčná požiadavka. Pri obrábaní sa presnosť týka toho, ako blízko sa vyrobený prvok zhoduje s jeho zamýšľanou hodnotou. Opakovateľnosť sa týka zhody opakovaných výsledkov za špecifikovaných podmienok.
Jeden proces môže vytvárať úzko zoskupené rozmery, ktoré sú konzistentne odsadené od cieľa. Iný môže mať priemer blízko cieľa, ale príliš sa líšiť. Ani jedno správanie nemožno pochopiť len z hodnoty tolerancie.
Pri výbere dodávateľa sa opýtajte, či navrhovaný proces dokáže zachovať požadované vlastnosti v celej objednávke. Špecifikácia polohovania stroja je len súčasťou tohto posúdenia.
Dodávateľ sa môže zamerať na cieľovú hodnotu procesu v rámci povoleného pásma, aby ponechal priestor pre očakávané odchýlky. Táto cieľová hodnota podporuje riadenie výroby, zatiaľ čo výkres naďalej definuje limity prijateľnosti. Výsledok sa nemusí presne rovnať nominálnej hodnote, aby spĺňal požiadavku na veľkosť.
Aké sú hlavné typy tolerancií obrábania?
Tolerancie veľkostí možno vyjadriť prostredníctvom bilaterálnych odchýlok, jednostranných odchýlok alebo priamych obmedzení. Geometrické tolerancie opisujú rôzne požiadavky vrátane tvaru a priestorových vzťahov prvkov. Výber správneho formátu pomáha vyjadriť zámer návrhu.
Bilaterálne a jednostranné rozmerové tolerancie
Bilaterálna tolerancia umožňuje odchýlku na oboch stranách menovitej veľkosti. Odchýlky môžu byť rovnaké alebo nerovné. Symetrická notácia plus/mínus je bežná, keď je povolený rozsah vycentrovaný na referenčnej hodnote.
Jednostranná tolerancia umožňuje odchýlku v jednom smere od uvedenej veľkosti. Môže byť užitočná, keď je jeden limit obzvlášť dôležitý pre návrh alebo zodpovedá zvolenému systému uchytenia.
Ani jeden z týchto spôsobov označenia automaticky neurčuje náročnosť výroby. Dva rôzne zapísané rozmery môžu popisovať rovnaké prijateľné limity. Predtým, ako jeden popis považujete za prísnejší ako druhý, porovnajte tieto limity.
Limitné rozmery
Medzné rozmery priamo uvádzajú maximálne a minimálne prijateľné veľkosti. Čitateľ ich nemusí vypočítavať z menovitej veľkosti a odchýlok.
Nasledujúce príklady výkresov používajú milimetre a ilustrujú iba notácie.
| Formát výkresov | Príklad | Povolený rozsah veľkostí |
| bilaterálne | 20.00 0.05 ± | 19.95 na 20.05 |
| jednostranný | 20.00 +0.05/−0.00 | 20.00 na 20.05 |
| Priame limity | 19.95 na 20.05 | 19.95 na 20.05 |
Bilaterálne a priamočiare príklady definujú rovnaký rozsah. Jednostranný príklad má menší celkový rozsah a odlišnú dolnú hranicu.
Geometrické tolerancie a referenčné body
Samotná veľkosť nedokáže opísať všetky funkčné požiadavky. Otvor môže mať prijateľný priemer, aj keď jeho os nie je správne umiestnená. Dosadacia plocha môže mať prijateľnú výšku, aj keď jej povrch nie je dostatočne rovný.
GD&T poskytuje ovládacie prvky pre tieto charakteristiky. Rovinnosť hodnotí tvar povrchu bez vzťažného bodu. Poloha a kolmosť môžu vzťahovať prvky k určenému referenčnému rámcu vzťažného bodu. Profil riadi povolenú variáciu čiary alebo povrchu.
Použite kompletný rámec riadenia prvkov vrátane poradia vzťažných bodov a akýchkoľvek modifikátorov materiálových podmienok. Toleranciu polohy nemožno interpretovať ako všeobecnú toleranciu plus/mínus na každej súradnici.
Aké sú štandardné tolerancie CNC obrábania?
Štandardné tolerancie CNC obrábania sa môžu vzťahovať na všeobecnú špecifikáciu tolerancií vo výkrese alebo na štandardné servisné požiadavky dodávateľa. Ich použitie závisí od stanovenej normy, tolerančnej triedy, veľkosti prvku a dohodnutých požiadaviek objednávky.
Všeobecné tolerancie a poznámky k výkresom
Všeobecné tolerancie zjednodušujú výkresy tým, že pokrývajú príslušné rozmery bez uvedenia jednotlivých tolerancií. Norma ISO 2768-1:1989 je referenčnou normou pre všeobecné lineárne a uhlové tolerancie. Jej triedy a rozsahy veľkostí určujú príslušnú toleranciu.
Čítanie všeobecnej tolerancie si preto vyžaduje viac než len nájdenie známeho normového čísla. Identifikujte citované vydanie a triedu, vyhľadajte príslušnú kategóriu rozmerov a interval veľkostí a skontrolujte, či sa na daný prvok vzťahuje samostatná požiadavka.
Je tiež potrebné rozlišovať medzi všeobecnými toleranciami veľkostí a všeobecnými geometrickými špecifikáciami. Norma ISO 2768-2:1989 bola zrušená a nahradená normou ISO 22081:2021. Novší dokument používa odlišný prístup k všeobecným špecifikáciám, takže staršie poznámky k výkresom by sa mali skôr revidovať, než mechanicky meniť.
Dodržujte definíciu produktu dohodnutú pre danú úlohu. Ak je stále špecifikovaný starší výkres, pred zmenou požiadaviek vyriešte akékoľvek nejasnosti so zodpovedným technickým tímom.
Predvolené hodnoty dodávateľa a požiadavky špecifické pre funkcie
Dodávateľ môže uviesť predvolenú toleranciu pre prvky bez individuálnych popisov. Táto predvolená hodnota môže závisieť od jeho servisnej trasy, materiálu, veľkosti dielu alebo cenových podmienok.
V prípade kritického ložiskového sedla, tesniaceho rozhrania alebo upevňovacieho prvku explicitne uveďte požadovanú kontrolu. Potvrďte, že cenová ponuka ju zahŕňa a že kontrola ju môže overiť v požadovanom stave dielu.
| Zdroj požiadavky | Typická rola | Čo potvrdiť |
| Všeobecná poznámka k výkresu | Zahŕňa príslušné nešpecifikované rozmery | Norma, vydanie, trieda a rozsah |
| Individuálne volanie | Definuje konkrétnu požiadavku na funkciu | Limity, vzťažné body, modifikátory a podmienka dokončenia |
| Cenová ponuka dodávateľa | Zaznamenáva akceptovaný rozsah výroby | Zahrnuté požiadavky a dohodnuté výnimky |
Jednotlivo špecifikovaný kritický rozmer si preto môže vyžadovať odlišnú kontrolu ako susedné prvky zahrnuté vo všeobecnej poznámke. Použitie najtesnejšieho popisu na celý diel môže podstatne zmeniť rozsah výroby.
Ako určujú tolerancie obrábania prispôsobenie dielu?
Uloženie závisí od kombinovaných limitov párovacích prvkov. Vyhodnotenie najmenšej a najväčšej možnej vôle alebo presahu ukazuje, či zvolené rozmery podporujú zamýšľanú montáž, pohyb alebo udržanie.
Vôľové, prechodové a interferenčné uloženie
Vôľové uloženie umožňuje priestor medzi hriadeľom a otvorom. Prechodové uloženie môže vytvoriť vôľu alebo presah v závislosti od skutočných rozmerov spojovacích prvkov. Presahové uloženie vytvára rozmerové prekrytie, ktoré je potrebné počas montáže zohľadniť.
Vyberte si uloženie podľa požadovanej funkcie. Voľne sa pohybujúci hriadeľ, odnímateľný upevňovací komponent a trvalo upevnené puzdro majú odlišné potreby. Výber môže ovplyvniť aj mazanie, zaťaženie, spôsob montáže a prevádzková teplota.
Pre ilustratívny výpočet vôle len na základe rozmerov predpokladajme:
- Limity otvoru: 20 000 až 20 020 mm
- Obmedzenia hriadeľa: 19.970 až 19.990 mm
- Minimálna vôľa: 20.000 − 19.990 = 0.010 mm
- Maximálna vôľa: 20.020 − 19.970 = 0.050 mm
Obmedzenia veľkosti poskytujú v tomto príklade pozitívnu vôľu. Návrh musí tiež spĺňať príslušné požiadavky na tvar a zarovnanie.
Norma ISO 286 poskytuje systém na špecifikáciu limitov a uložení. V označení ako H7/g6 písmená označujú polohy tolerančných zón vzhľadom na menovitú veľkosť a čísla označujú stupne tolerancie. Skutočné limity tiež závisia od rozsahu menovitej veľkosti.
Veľké písmená označujú triedy tolerancií otvorov, zatiaľ čo malé písmená označujú triedy hriadeľov. V systéme založenom na otvoroch sa zvolená zóna otvoru zachová a trieda hriadeľa sa mení, aby sa dosiahlo požadované uloženie. Ak zostava závisí od ich kombinovaných limitov, zadajte oba párovacie prvky a potom skontrolujte v príslušnej tabuľke skutočný menovitý priemer.
Tolerančné zostavy a požiadavky na montáž
Montážna medzera môže závisieť od niekoľkých rozmerov, z ktorých každý sa líši. Najhorší prípad vrstvenia vyhodnocuje ich extrémne kombinácie podľa toho, ako každý rozmer prispieva k medzere.
Uvažujme samostatnú ilustratívnu axiálnu zostavu so všetkými rozmermi v milimetroch:
| Prvok zásobníka | Menovitá veľkosť a tolerancia | Príspevok k medzere |
| Obytný priestor | 30.00 0.05 ± | Pridáva dostupný priestor |
| Dištančné | 10.00 0.02 ± | Zaberá priestor |
| Vložiť | 19.80 0.03 ± | Zaberá priestor |
Nominálna medzera je 30.00 − 10.00 − 19.80 = 0.20 mm. Minimálna medzera je 29.95 − 10.02 − 19.83 = 0.10 mm. Maximálna medzera je 30.05 − 9.98 − 19.77 = 0.30 mm. Táto zjednodušená zostava predpokladá plne usadené, pevné komponenty za rovnakých referenčných podmienok.
Ak je požadovaná medzera užšia ako tento rozsah, skontrolujte rozmery, ktoré spôsobujú odchýlku. Zmena schémy umiestnenia alebo zníženie počtu prispievajúcich rozmerov môže byť vhodnejšie ako sprísnenie každého prvku.
Štatistické metódy vrstvenia používajú dodatočné predpoklady o správaní procesu. Mali by byť vybrané s dôkazmi o variácii a prijateľnom riziku montáže.
Čo ovplyvňuje dosiahnuteľnú toleranciu obrábania?
Dosiahnuteľná tolerancia závisí od materiálu, geometrie prvku, nástrojov, upnutia obrobku, tepelných podmienok a celého výrobného postupu. Požiadavka, ktorá je na jednom prvku jednoduchá, môže byť na inom s rovnakou menovitou veľkosťou náročná.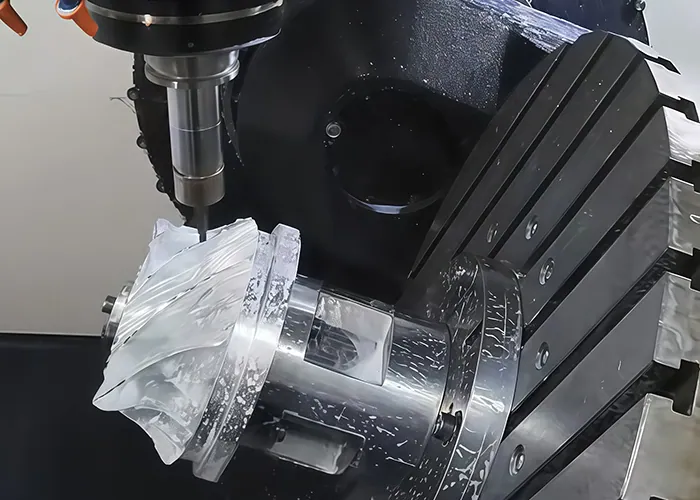
Materiál a tepelné správanie
Tuhosť materiálu a správanie sa pri reze ovplyvňujú, ako sa súčiastka správa počas obrábania. Zvyškové napätia môžu tiež spôsobiť zmeny tvaru pri odoberaní materiálu, najmä pri súčiastkach s nerovnými prierezmi alebo rozsiahlym odoberaním materiálu.
Pri plastoch je potrebné venovať pozornosť tepelnej rozťažnosti, flexibilite a v prípade typov citlivých na vlhkosť aj kondicionovaniu. Pri stanovovaní rozmerových požiadaviek by sa mali spoločne brať do úvahy typ materiálu a podmienky kontroly.
Súčiastka meraná za tepla môže počas stabilizácie meniť veľkosť. Pri náročných prácach by mali plány obrábania a merania zohľadňovať teplotu, a nie považovať každé meranie za priamo porovnateľné.
Geometria prvkov, nástroje a upínanie obrobku
Tenké steny sa môžu pri rezných alebo upínacích silách prehnúť. Hlboké otvory a dutiny môžu vyžadovať rozšírené nástroje, čo sťažuje prístup a zvládnutie tuhosti. Opotrebovanie a hádzanie nástroja môžu ďalej ovplyvniť konečnú veľkosť a geometriu.
Viaceré nastavenia predstavujú ďalší problém, keď sú kontrolované prvky prepojené naprieč rôznymi plochami. Proces musí zachovať alebo obnoviť potrebné referencie.
Vyberte výrobnú postup pre danú charakteristiku. Otvor môže po hrubom obrábaní vyžadovať vyvŕtanie, vystružovanie alebo honovanie. Iné povrchy môžu vyžadovať brúsenie alebo inú dokončovaciu operáciu. Výber by mal zodpovedať požadovanej veľkosti, tvaru, prístupu a materiálu.
Povrchové úpravy a konečný stav dielu
Povrchové úpravy, pokovovanie, eloxovanie a iné úpravy môžu meniť kontrolované rozmery. Ich účinky závisia od úpravy a povrchu, preto by sa pred výrobou mali dohodnúť prídavky na obrábanie a konečné podmienky prijatia.
Identifikujte rozmery, ktoré platia po konečnej úprave, a všetky povrchy, ktoré je potrebné maskovať alebo ošetriť inak. Otvor skontrolovaný pred náterom už nemusí zodpovedať stavu pri dodaní.
Drsnosť povrchu je samostatná požiadavka oddelená od tolerancie veľkosti. Ak obe ovplyvňujú funkciu, špecifikujte obe a vyberte výrobné a kontrolné metódy, ktoré ich dokážu riešiť.
Prečo sú prísnejšie tolerancie obrábania drahšie?
Prísnejšie tolerancie môžu zvýšiť náklady, pretože vyžadujú kontrolovanejšie nastavenia, dodatočné obrábacie operácie, dôkladnejšie monitorovanie a náročnejšiu kontrolu. Vplyv na náklady závisí od konkrétneho prvku a procesu, a nie len od čísla tolerancie.
Nastavenie, obrábanie a ďalšie operácie
Menší povolený rozsah môže vyžadovať viac prípravy na vytvorenie stabilného procesu. Môže to zahŕňať vývoj upínacích prípravkov, skúšobné rezy, prednastavenie nástrojov a kontroly pred uvedením do výroby.
Počas obrábania môže byť potrebné, aby dodávateľ dôkladnejšie riadil stav nástroja alebo pridal dokončovacie operácie. Pri niektorých funkciách splnenie prísnejších požiadaviek mení postup z bežného frézovania alebo sústruženia na proces s inými potrebami zariadenia a nastavenia.
Záleží aj na množstve objednávky. Prípravné úsilie je rozložené odlišne medzi prototypom a opakovanou výrobnou dávkou. Užitočná cenová ponuka by mala odrážať skutočné množstvo a výrobný plán.
Inšpekčné úsilie a výrobné riziko
Kontrola sa stáva náročnejšou, keď je dostupná tolerancia malá v porovnaní s neistotou merania. Môže byť potrebné dodatočné nastavenie, kontrola prostredia alebo špecializované meranie.
Úzky rozsah akceptácie môže tiež ponechať menej priestoru pre variácie procesu. Dodávateľ musí zvážiť monitorovanie, úpravy a riziko prepracovania alebo zamietnutia.
| Zmena požiadavky | Dodatočná práca, ktorú to môže vytvoriť | Dotknutá oblasť nákladov |
| Užší rozmer alebo tvar otvoru | Špecializované dokončovanie a meranie | Nastavenie a obrábanie |
| Presnejšie umiestnenie súvisiace s údajmi | Kontrolovanejšie lokalizovanie a overovanie | Upevnenie a kontrola |
| Konečná veľkosť po nanesení | Koordinované príspevky a záverečné kontroly | Dokončovanie a kontrola kvality |
| Individuálne správy pre každú časť | Dodatočné merania a spracovanie záznamov | Kontrola a dokumentácia |
Sústreďte toto úsilie tam, kde podporuje funkciu. Kritické ložiskové sedlo a vonkajšia odľahčovacia plocha nemusia nevyhnutne vyžadovať rovnakú úroveň kontroly.
Pri porovnávaní cenových ponúk skontrolujte, či dodávatelia uvádzali rovnaký konečný stav a rozsah overenia. Nižšia cena obrábania môže vylúčiť dokončovaciu operáciu alebo záznam o kontrole požadovaný výkresom. Objasnenie týchto položiek robí porovnanie užitočnejším ako porovnávanie iba jednotkovej ceny.
Ako si vyberiete a zadáte správnu toleranciu obrábania?
Začnite s požiadavkami na funkciu a párovanie, vyhodnoťte variant montáže a potom potvrďte praktický postup výroby a kontroly. Umiestnite kritické kontroly na výkres a použite vhodné všeobecné požiadavky pre zostávajúce prvky.
Začnite s funkčnými a párovacími požiadavkami
Identifikujte, čo musí každá kontrolovaná funkcia spĺňať. Zabezpečuje polohu iného komponentu, udržiava vôľu pri chode, udržiava ložisko alebo podopiera tesnenie? Použite odpoveď na určenie, ktoré variácie sú dôležité.
Skontrolujte limity párovaných komponentov a príslušné zoradenie. Uveďte prevádzkové podmienky, kedy môžu zmeniť uloženie alebo zarovnanie.
Skontrolujte tiež, či je prvok okótovaný z referencie, ktorá je dôležitá pri montáži. Priama kontrola funkčnej vzdialenosti môže znížiť závislosť od medziľahlých rozmerov. To môže uľahčiť výrobu a overenie požiadavky bez zmeny povolenej variácie montáže.
Pre nekritické prvky vyberte požiadavky, ktoré poskytujú dostatok priestoru pre ekonomickú výrobu a zároveň zachovávajú zamýšľanú funkciu. Uvoľnenie tolerancie by malo nasledovať po inžinierskom preskúmaní jej dôsledkov.
Zadajte referenčné body, kritické prvky a kontrolu
Používajte kóty a geometrické ovládacie prvky, ktoré vyjadrujú funkčné vzťahy. Stanovte potrebné vzťažné body a vyhnite sa pridávaniu prekrývajúcich sa požiadaviek, ktoré je ťažké spoločne interpretovať.
Potvrďte, ako sa bude kontrolovať každá kritická charakteristika. Mikrometer môže byť vhodný pre dostupnú veľkosť, zatiaľ čo poloha alebo profil súvisiaca s nulovým bodom môže vyžadovať meranie súradníc. Textúra povrchu a funkcia závitu si vyžadujú vlastné vhodné metódy.
V prípade tesných alebo hraničných výsledkov sa dohodnite na metóde merania a pravidle rozhodovania o zhode. Samotné rozlíšenie prístroja neurčuje, či je metóda vhodná.
Uveďte požadovaný stav dielu, rozsah odberu vzoriek a potreby podávania správ. Tieto rozhodnutia patria do požiadaviek projektu dostatočne skoro na to, aby ovplyvnili plán procesu.
Pripravte jasnú výzvu na ponuku pre TiRapid
Pošlite spoločnosti TiRapid aktuálny výkres a zodpovedajúci CAD model spolu s materiálom, povrchovou úpravou, množstvom a požiadavkami na dodanie.
Identifikujte kritické rozhrania a všetky kontrolné dokumenty potrebné k zásielke. Ak sa tolerancia stále posudzuje, opíšte funkčnú požiadavku, aby sa diskusia mohla zamerať na skutočné potreby dielu.
Pred objednaním písomne potvrďte akceptované tolerancie a všetky navrhované výnimky. To poskytne inžinierskemu, výrobnému a nákupnému oddeleniu konzistentný základ pre vyhodnotenie cenovej ponuky a prijatie dodaných dielov.
Často kladené otázky
Znamená viac desatinných miest vždy prísnejšiu toleranciu?
Nie. Desatinné miesta môžu určovať predvolenú toleranciu, ak ich záhlavie výkresu explicitne prepája. V opačnom prípade požiadavku definujú uvedené limity, všeobecné poznámky a príslušné normy. Samotné ďalšie nuly nestanovujú menšie tolerančné pásmo.
Je drsnosť povrchu to isté ako tolerancia obrábania?
Nie. Drsnosť opisuje textúru povrchu, zatiaľ čo rozmerové a geometrické tolerancie riadia ostatné charakteristiky. Hladký povrch môže mať stále nesprávnu veľkosť alebo polohu. Požiadavky potrebné pre funkciu prvku špecifikujte samostatne.
Môže dodávateľ zmeniť stanovenú toleranciu bez súhlasu?
Navrhovanú zmenu by mal pred výrobou preskúmať a schváliť zodpovedný zákazník alebo konštrukčná autorita. Revidovaná požiadavka by sa mala odrážať v dohodnutom výkrese, objednávke alebo zázname o kontrolovaných odchýlkach.
Záver
Tolerancia obrábania premieňa funkčné požiadavky na merateľné limity. Efektívny výber spája veľkosť a geometriu prvku s párovacími dielmi, variáciou montáže, výrobnými podmienkami a kontrolou. Prísna kontrola je najužitočnejšia tam, kde chráni špecifickú funkciu.
Spoločnosť TiRapid poskytuje presné 3-osové a 5-osové CNC obrábanie zložitých kovových a plastových dielov. Preverujeme kritické tolerancie, požiadavky na materiál a potreby kontroly, aby sme mohli vyvinúť praktické výrobné plány pre prototypy a malosériovú výrobu. Pošlite nám svoje výkresy, CAD model a projektové požiadavky, aby sme získali spätnú väzbu od výrobcu a cenovú ponuku na mieru.
















