
Konzola môže potrebovať zakrivenú hranu, aby mohla prečnievať cez susedný komponent. Puzdro môže vyžadovať presne tvarovanú vnútornú stenu, zatiaľ čo forma potrebuje súvislý povrch, ktorý definuje hotový výrobok. Profilové frézovanie vytvára tieto prvky vedením rotujúcej frézy pozdĺž naprogramovaného obrysu.
Pre produktových inžinierov a nákupcov pomáha pochopenie procesu prepojiť výkres s realizovateľným výrobným plánom. Táto príručka vysvetľuje hlavné metódy, nástroje, aplikácie a konštrukčné rozhodnutia vrátane toho, čo ovplyvňuje presnosť a čo je potrebné špecifikovať pri žiadosti o cenovú ponuku.
Čo je to profilové frézovanie?
Profilové frézovanie je obrábacia operácia, ktorá odoberá materiál pozdĺž definovaného obrysu, aby sa vytvoril alebo dokončil tvar dielu. Môže vytvárať vonkajšie hranice, vnútorné steny a zakrivené povrchy. Pri CNC obrábaní koordinované pohyby stroja umiestňujú frézu tak, aby jej rezné hrany vytvárali požadovanú geometriu.
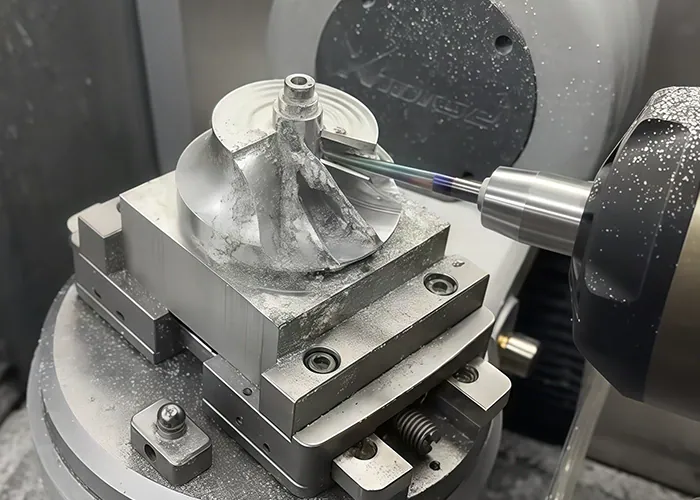
Ako fréza sleduje geometriu
Softvér CAM vypočítava polohu frézy vzhľadom na požadovaný tvar, pričom zohľadňuje jej priemer a geometriu rezu. Počas bočného rezania sleduje stred nástroja odsadenie od dokončenej hranice. Systém CAM alebo riadiaca jednotka stroja aplikuje vhodnú kompenzáciu frézy.
Toto odsadenie umožňuje reznej hrane vygenerovať zadaný profil. Nesprávny priemer nástroja alebo nastavenie kompenzácie môže posunúť hotovú stenu od jej zamýšľanej polohy.
Profilové frézovanie je operácia vykonávaná na vhodnej frézke. Nie vždy si vyžaduje špeciálny stroj nazývaný profilová fréza.
Profilové frézovanie vs. frézovanie vreciek a čelné frézovanie
Tieto operácie sa zaoberajú rôznymi funkciami a často sa objavujú v tom istom obrábacom programe.
| Operácie | Hlavný cieľ | Typická vlastnosť |
| Frézovanie profilu | Vytvorenie alebo dokončenie definovaného obrysu | Zakrivený vonkajší okraj, vnútorná stena alebo tvarovaný povrch |
| Vreckové frézovanie | Priehľadný materiál vo vnútri ohraničenej oblasti | Výklenok alebo dutina |
| Čelové frézovanie | Vytvorte široký rovinný povrch | Horná plocha alebo referenčná plocha |
V prípade puzdra môže dielňa najprv opracovať polotovar, vyčistiť dutinu a potom dokončiť jej steny pomocou kontúrovej dráhy nástroja. Popis prvku ako vnútorného neznamená automaticky, že každá operácia na ňom je frézovaním vrecka.
Aké sú hlavné typy profilového frézovania?
Užitočné je rozlišovať medzi rovinnými kontúrami, kontúrami obrobenými v rôznych hĺbkach a plynule sa meniacimi povrchmi. Tieto sa bežne označujú ako 2D, 2.5D a 3D obrábanie. Počet osí stroja je samostatným faktorom, ktorý závisí od prístupu k nástroju a požadovaných orientácií.
2D a 2.5D profilové frézovanie
Pri typickej 2D kontúrovej operácii fréza sleduje rovinný obrys vo zvolenej hĺbke. Opakovanie tohto obrysu v nasledujúcich hĺbkach umožňuje stroju dokončiť vyššiu stenu alebo obrezať plech.
Termín 2.5D bežne opisuje súčiastky a stratégie s rovinnými prvkami na rôznych úrovniach. Do tejto kategórie patria montážne dosky, stupňovité konzoly a mnoho prvkov krytu. Ich obrysy môžu obsahovať krivky bez nutnosti voľnej dráhy nástroja pre povrch.
3D frézovanie profilov
Trojrozmerné profilovanie generuje povrchy, ktorých tvar sa v rámci dielu mení, ako napríklad vložka formy alebo prechodový bod. Dráha nástroja musí zohľadňovať sklon povrchu, lokálne zakrivenie a kontaktný bod frézy.
Stratégie CAM môžu sledovať po sebe nasledujúce výškové úrovne alebo prechádzať povrchom v iných vzoroch. Strmé a plytké oblasti môžu profitovať z rôznych trás, pretože rovnomerné rozostupy v programe nemusia nevyhnutne vytvárať rovnomernú textúru povrchu naprieč meniacimi sa svahmi.
Keď je potrebné viacosové obrábanie
Trojosový stroj dokáže vytvoriť mnoho zakrivených plôch, keď ich nástroj dokáže dosiahnuť z pevnej orientácie. Ďalšie rotačné osi pomáhajú, keď fréza potrebuje prístup k šikmým plochám alebo keď nakláňanie zlepšuje vôľu.
Indexované obrábanie preorientuje obrobok medzi jednotlivými rezacími operáciami. Súčasné viacosové obrábanie mení relatívnu orientáciu počas rezu. Oba prístupy môžu znížiť potrebu zmeny polohy, ale výber by mal zodpovedať geometrii a požiadavkám na nastavenie.
Ako funguje proces frézovania profilov?
Proces začína geometriou súčiastky a požiadavkami na prijatie, potom pokračuje programovaním, nastavením, odoberaním materiálu a kontrolou. Hrubovanie určuje tvar, zatiaľ čo následné operácie pripravujú a dokončujú požadovaný profil. Počet fáz závisí od stavu polotovaru a vyrábaných prvkov.

Skontrolujte CAD model a naplánujte dráhy nástroja
Model definuje nominálnu geometriu. Výkres identifikuje rozmery, vzťažné body, tolerancie a požiadavky na povrch. Preskúmanie oboch pomáha výrobcovi rozlíšiť funkčné rozhrania od povrchov, ktoré majú väčšiu konštrukčnú voľnosť.
Programátor si vyberá hranice obrábania, miesta vstupu a výstupu a oblasti vyžadujúce menšie nástroje. Simulácia pomáha identifikovať kolízie, neobrezaný materiál a neočakávané pohyby predtým, ako sa program dostane k stroju.
Ak po hrubovaní nasleduje dokončovacia operácia, program musí zachovať dostatok materiálu na začistenie bez toho, aby zostali ťažké, nerovné časti pre dokončovaciu frézu.
Výber nástrojov a nastavenie obrobku
Výber nástrojov a upínacích prípravkov sa vyvíja spoločne. Fréza potrebuje vôľu okolo požadovaného obrysu, zatiaľ čo obrobok musí zostať počas celej operácie podopretý.
Vonkajšie profilovanie si zaslúži osobitnú pozornosť pri oddeľovaní dielu od okolitého polotovaru. Nastavenie môže použiť úchytky, obetný materiál alebo iné upínacie zariadenie na bezpečné uchytenie dielu až do dokončenia rezu. Neskoršie operácie musia zohľadniť akýkoľvek materiál, ktorý zostane na uchytenie.
Hrubé, polodokončovacie a dokončovacie obrábanie profilu
Hrubovanie efektívne odstraňuje prebytočný materiál. Polodokončovanie, kde je to potrebné, zjemňuje tvar a vyrovnáva zostávajúci prídavok. Zvyškové obrábanie používa vhodný menší nástroj na odstránenie materiálu, ku ktorému by sa väčšia fréza nedostala.
Dokončovanie privedie prvok do požadovaných rozmerov a stavu povrchu. Jednoduché profily môžu vyžadovať iba hrubovanie a následnú dokončovaciu úpravu, zatiaľ čo zložité povrchy môžu vyžadovať ďalšie kroky. Leštenie alebo iné dokončovacie operácie sa špecifikujú samostatne, ak frézovaný povrch nespĺňa požiadavky aplikácie.
Odhrotovanie a kontrola hotového dielu
Po obrábaní sa odstránia otrepy bez poškodenia funkčných hrán. Súčiastka sa vyčistí a skontroluje podľa výkresu.
Kontrola by mala dodržiavať špecifikované referenčné hodnoty a kritériá prijateľnosti. Vizuálne hladký povrch môže mať stále nesprávny tvar, takže samotný vzhľad nemôže určiť, či je profil prijateľný.
Aké rezné nástroje a materiály sa používajú?
Ploché frézy, guľové frézy a frézy s rohovým zaoblením pokrývajú mnoho úloh profilovania kovov a technických plastov. Medzi bežné materiály obrobkov patrí hliník, oceľ, nehrdzavejúca oceľ a titán. Vhodný nástroj závisí od triedy materiálu, lokálnej geometrie a požadovaného dosahu.
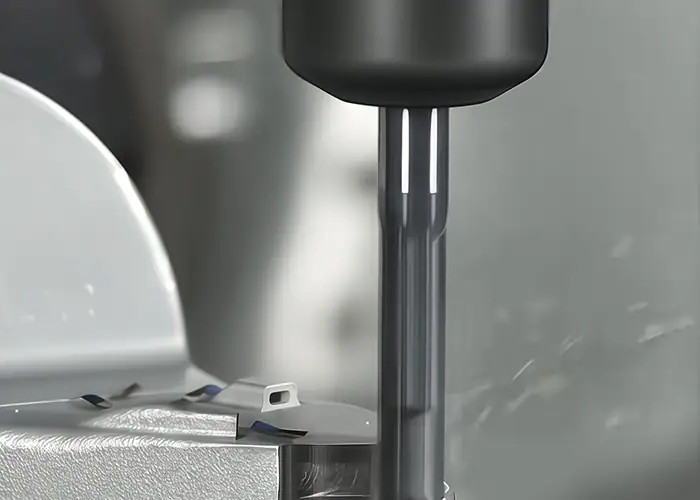
Ploché frézy, guľové frézy a frézy s rohovým rádiusom
| Nástroj | Bežné použitie | Úvaha o výbere |
| Plochá stopková fréza | Rovné steny, rovinné obrysy a prístupné schody | Priemer musí zodpovedať vnútorným polomerom a dostupnému priestoru |
| Fréza s guľovou hlavou | Zmiešané povrchy a zakrivené profily | Kontaktná poloha a rozstupy prechodov ovplyvňujú povrchovú úpravu |
| Stopková fréza s rohovým polomerom | Hrubovanie a dokončovanie kompatibilných povrchov | Polomer rohu nástroja musí zodpovedať modelovanej geometrii |
| Špecializovaná fréza na podrezanie | Zapustené miesta neprístupné štandardným nástrojom | Musí sa skontrolovať vôľa krku, stopky a držiaka |
Pri guľovej fréze sa rýchlosť rezania v blízkosti stredu nástroja veľmi znižuje. Preto je dôležitá orientácia nástroja a kontaktná poloha, najmä pri jemnom obrábaní povrchu. Samotný výber guľovej frézy nezaručuje hladký výsledok.
Priemer nástroja, dosah a geometria rezu
Väčší nástroj môže ponúknuť väčšiu tuhosť, ale musí sa prispôsobiť najmenšiemu prvku, ktorý bude obrábať. Menší nástroj dosahuje užšie oblasti na úkor tuhosti a kapacity úberu materiálu.
Používajte iba dosah potrebný na prístup. Dlhé nástroje a zbytočná dĺžka drážky môžu zvýšiť flexibilitu rezného systému. Je potrebné zvážiť aj vôľu držiaka. Ak držiak narazí do obrobku, rezná hrana, ktorá dosiahne k prvku, je nedostatočná.
Materiálové úvahy pre kovy a plasty
Hliníkové zliatiny často umožňujú produktívne frézovanie, hoci je potrebné venovať pozornosť priľnavosti a odvádzaniu triesok. Ocele a nehrdzavejúce ocele vyžadujú nástroje a rezné podmienky zodpovedajúce ich akosti a stavu. Titánové zliatiny kladú osobitné nároky na riadenie tepla a odolnosť ostria.
Technické plasty predstavujú rôzne problémy vrátane deformácie pri upínaní, tepla a rozmerovej stability. Plnené triedy môžu byť tiež abrazívne. Výber materiálu by mal začať s požiadavkami na údržbu dielu, po ktorých by mal nasledovať plán obrábania vhodný pre daný materiál. Chladenie, mazanie a odstraňovanie triesok by mali zodpovedať materiálu a nástroju. Použitie jedného chladiaceho prostriedku nie je vhodné pre každú aplikáciu.
Čo ovplyvňuje presnosť frézovania profilov a povrchovú úpravu?
Presnosť závisí od kombinovaného správania sa stroja, frézy, upínacieho prípravku a obrobku. Povrchová úprava tiež odráža rezné podmienky a rozostup a smer prechodov nástroja. Spoľahlivé výsledky vyžadujú kontrolu týchto faktorov a metódu merania vhodnú pre výkres.
Priehyb nástroja, vibrácie a pohyb stroja
Rezné sily môžu nástroj ohnúť z jeho zamýšľanej polohy. Pozdĺž vysokej steny to môže spôsobiť kužeľovitosť alebo meniacu sa rozmerovú chybu. Hádanie vytvára nerovnomerné zaťaženie medzi reznými hranami, zatiaľ čo vibrácie môžu zanechať viditeľné vzory a urýchliť opotrebovanie.
Záber nástroja sa často zvyšuje vo vnútornom rohu. Rez, ktorý prebieha hladko pozdĺž rovnej časti, sa môže stať nestabilným, keď fréza vstúpi do polomeru. Úprava nábehu, záberu alebo lokálneho posuvu môže riešiť túto zmenu zaťaženia.
Pohyb stroja je dôležitý aj pri zmenách smeru. Chyby polohovania osí a obmedzenia pri sledovaní zadanej dráhy môžu ovplyvniť kontúru, najmä pri úzkych prechodoch. Vyhladenie dráhy nástroja a vhodné riadenie posuvu pomáhajú stroju sledovať geometriu bez náhlych zmien.
Upnutie obrobku, tuhosť súčiastky a tepelné vplyvy
Tenká stena sa môže počas rezania vychýliť a následne sa vrátiť späť. Súčiastka sa môže tiež správne merať, keď je upnutá, ale po uvoľnení sa môže pohybovať, ak ju upínací prípravok zdeformoval.
Poradie obrábania je dôležité, pretože odstránenie materiálu mení tuhosť a môže uvoľniť zvyškové napätie. Zmeny teploty počas výroby a merania môžu ďalej ovplyvniť rozmery. Nastavenie kontroly by malo predstavovať špecifikované podmienky prijatia vrátane akýchkoľvek požadovaných podpier.
Parametre rezania a dráhy nástrojov na dokončovanie
Posuv, rýchlosť rezania a záber musia byť prispôsobené nástroju a materiálu. Príliš ľahké rezanie môže spôsobiť trenie, zatiaľ čo nadmerné zaťaženie zvyšuje sily a riziko poškodenia.
Počas dokončovania povrchu zanechávajú susedné prechody malé hrebene nazývané mušle. Ich veľkosť závisí od geometrie nástroja, zakrivenia povrchu a rozstupu dráhy. Zníženie rozstupu môže zlepšiť geometrický výsledok, ale tiež zvyšuje čas obrábania a nedokáže odstrániť vibrácie spôsobené nestabilným nastavením.
Súsledné a konvenčné frézovanie menia tvorbu triesky a smer sily. Súsledné frézovanie sa bežne používa vo vhodných CNC nastaveniach, ale výber závisí aj od stavu stroja, upnutia obrobku a reznej situácie.
Overenie rozmerov, profilov a kvality povrchu
Rozmerové merania určujú veľkosti a vzdialenosti. Kontrola profilu hodnotí tvar vzhľadom na jeho špecifikované požiadavky vrátane údajov, ak sú potrebné. Drsnosť povrchu opisuje textúru v inom meradle. Tieto kontroly odpovedajú na rôzne otázky.
Prístupné rozmery je možné skontrolovať pomocou vhodných meradiel alebo meracích prístrojov. Zložité profily môžu vyžadovať súradnicové meranie alebo optické metódy, zatiaľ čo drsnosť povrchu si vyžaduje vhodnú metódu merania povrchu. Neistota merania musí byť primeraná posudzovanej požiadavke.
TiRapid dokáže kontrolovať chybu obrábania v rozmedzí 0.01 mm na vhodných prvkoch s príslušnou geometriou a požiadavkami na prijatie stanovenými počas kontroly výkresu. V prípade profilovo kritického dielu identifikujte povrchy vyžadujúce túto kontrolu a definujte, ako sa budú merať.
Kde sa používa profilové frézovanie?
Profilové frézovanie sa používa všade tam, kde je potrebný kontrolovaný obrys alebo tvarovaný povrch. Medzi typické aplikácie patrí výroba foriem, konštrukčných konzol, krytov zariadení a presných upínacích prípravkov. Jeho hodnota spočíva vo vytváraní geometrie, ktorá podporuje špecifické uloženie, vôľu alebo funkciu tvarovania.
Povrchy foriem a matríc
Vložky foriem a komponenty matrice môžu obsahovať zakrivené steny, prechody a tvarované povrchy, ktoré prenášajú geometriu na iný výrobok. Tieto prvky sa vytvárajú frézovaním a dodatočná povrchová úprava sa vyberá podľa požadovaných podmienok povrchu.
Dôležitou otázkou plánovania je, ako sa susediace oblasti stretávajú. Hladký prechod medzi povrchmi môže byť rovnako dôležitý ako vzhľad jednotlivej oblasti dráhy nástroja.
Komponenty pre letecký a automobilový priemysel
Konštrukčné konzoly a puzdrá často kombinujú tvarované hranice s montážnymi alebo umiestňovacími prvkami. Profilovanie vytvára vôľu okolo susedných komponentov a formuje kontúry určené konštrukčným návrhom.
Pri ľahkých dieloch môže úber materiálu zanechať tenké časti, ktoré si vyžadujú starostlivú podporu. Výrobný plán musí zachovať vzťahy medzi hotovým obrysom a rozhraniami použitými počas montáže.
Súčiastky pre automatizáciu, lekárske a presné zariadenia
Automatizačné zariadenia používajú vlastné dosky, chápadlá a upínacie prípravky, ktorých obrysy zodpovedajú obrobku alebo okolitému mechanizmu. V presných prístrojoch a zdravotníckych zariadeniach môžu tvarované puzdrá a rozhrania komponentov slúžiť podobným funkciám prispôsobenia a vôle.
Žiadosť určuje ďalšie požiadavky, ako je dokumentácia materiálu, čistenie alebo povrchová úprava. Tieto požiadavky by mali byť zahrnuté v cenovej ponuke, pretože vytvorenie náčrtu je len súčasťou dodania hotového komponentu.
Aké sú výhody a obmedzenia profilového frézovania?
Profilové frézovanie ponúka flexibilné generovanie tvarov a opakovateľný naprogramovaný proces. Jeho praktické obmedzenia vyplývajú z prístupu k fréze, lokálnej geometrie, stability nastavenia a práce potrebnej na splnenie špecifikácie. Vyhodnotenie týchto podmienok pomáha určiť, či ide o ekonomickú voľbu výroby.
Flexibilná geometria a opakovateľná výroba
Dráhy nástrojov je možné aktualizovať pri zmene návrhu, čo podporuje vývoj prototypov a vlastných komponentov. Zavedené programy a upínacie prípravky je možné opätovne použiť na opakovanú výrobu, aj keď požiadavky na revíziu a výrobu zostanú nezmenené.
Opakovateľnosť stále závisí od riadenia stavu nástroja, ofsetov, odchýlok od materiálu a kontroly. Opakované použitie programu neodstraňuje kontroly procesu medzi dávkami.
Prístup k nástrojom, vnútorné rohy a hlboké prvky
Štandardná rotačná fréza zanecháva v rovine rezu polomer vo vnútornom rohu. Zmenšenie polomeru vyžaduje menšiu frézu, čo môže sťažiť obrábanie hlbokého prvku.
Niektoré podrezania je možné dosiahnuť pomocou špecializovaných nástrojov alebo inou orientáciou. Úplne zakryté oblasti môžu namiesto toho vyžadovať zmenu dizajnu alebo iný proces. Napríklad funkčne nevyhnutný vnútorný ostrý roh môže vyžadovať EDM na vhodnom vodivom materiáli, v závislosti od prístupu a geometrie.
Programovanie, čas obrábania a náklady
Náklady rastú, keď prvky vyžadujú rozsiahly vývoj dráhy nástroja, dodatočné nastavenia alebo zdĺhavé dokončovanie. Malé nástroje, ťažko dostupné povrchy a detailná kontrola môžu tiež pridať prácu nad rámec toho, čo naznačuje celková veľkosť súčiastky.
Pre jednoduchý plochý profil sa môže oplatiť porovnať laserové alebo vodné lúčové rezanie, ak ich kvalita hrán a rozmerové možnosti spĺňajú požiadavky. Frézovanie sa stáva relevantnejším, keď diel potrebuje aj kontrolované steny, schody, obrobené rozhrania alebo zakrivené povrchy.
Ako môžete navrhnúť a špecifikovať diely pre profilové frézovanie?
Navrhnite pre prístupné rezanie, stabilnú oporu a jasne definované funkčné požiadavky. Poskytnite dodávateľovi dostatok informácií na vyhodnotenie celého dielu vrátane konečnej úpravy a kontroly. Včasné objasnenie zložitých prvkov pomáha vyhnúť sa zbytočným obrábacím prácam a revíziám cenových ponúk.
Zlepšite prístup k nástrojom a podporte tenké prvky
V prípade potreby povoľte veľkorysé vnútorné polomery, ak to zostava umožňuje. V prípade vnútorného rohu môže ponechanie priestoru za zvoleným polomerom frézy uľahčiť zmenu záberu. Na skutočnom polomere sa dohodnite počas kontroly vyrobiteľnosti, a nie ho vyberajte samostatne.
Znížte zbytočnú hĺbku v úzkych prvkoch a vytvorte oblasti, ktoré je možné uchopiť bez poškodenia hotových povrchov. Ak sú tenké rezy nevyhnutné, prediskutujte dočasnú podporu alebo postup obrábania, ktorý zachová okolitý materiál až do neskorších operácií.
Zvážte kryciu dosku, ktorá musí pasovať do puzdra. Malé vyvýšenie v nefunkčnom rohu môže poskytnúť vôľu pre spojovaciu časť a zároveň umožniť praktickejšie použitie frézy. Konštruktér by mal overiť, či zmena zachováva umiestnenie kontaktu, tesnenie a pevnosť okolitej steny.
Špecifikujte funkčné tolerancie a požiadavky na povrch
Identifikujte, ktoré kontúry lokalizujú spájanú časť, poskytujú vôľu alebo definujú hranicu tesnenia. Aplikujte požiadavky podľa týchto funkcií s použitím jasných referenčných bodov a vhodných všeobecných tolerancií inde.
Ak povlak alebo iná úprava ovplyvňuje kritické uloženie, uveďte, či sa akceptačné rozmery uplatňujú pred alebo po tomto procese. V prípade potreby špecifikujte zlomy hrán, aby odstránenie ostrých hrán nezmenilo funkčné hranice.
V prípade viditeľného povrchu rozlišujte medzi kozmetickými očakávaniami a nameranou drsnosťou. Samotná numerická požiadavka na textúru nemusí popisovať prijateľné stopy po nástroji alebo ich smer.
Pripravte si jasnú výzvu na cenovú ponuku pre TiRapid
Užitočná žiadosť o cenovú ponuku obsahuje:
- Aktuálny CAD model a revízia výkresu.
- Druh materiálu a akýkoľvek požadovaný stav skladu.
- Prototyp, dávka alebo očakávané množstvá pre opakované objednávky.
- Kritické rozmery, referenčné body a požiadavky na povrch.
- Povrchová úprava, záznamy z kontrol a očakávané dodacie lehoty.
Zvýraznite oblasti, kde sú zmeny návrhu prijateľné. Spoločnosť TiRapid potom môže prediskutovať navrhovaný prístup k obrábaniu s ohľadom na požiadavky, ktoré musia zostať nemenné. Pri porovnávaní ponúk skontrolujte, či každá cenová ponuka zahŕňa rovnaký rozsah revízie výkresu, konečnej úpravy a overenia.
Často kladené otázky
Je profilové frézovanie to isté ako kontúrové frézovanie?
Tieto pojmy sa často prekrývajú pri opise obrábania pozdĺž definovaného tvaru. V softvéri CAM však príkaz ako 2D kontúra alebo 3D kontúra identifikuje špecifickú stratégiu. Potvrďte geometriu a dráhu nástroja, o ktorej sa hovorí, namiesto toho, aby ste sa spoliehali iba na názov.
Môže profilové frézovanie vytvárať ostré vnútorné rohy?
Štandardná fréza nedokáže vytvoriť dokonale ostrý vnútorný roh v rovine rezu. Zadajte najväčší polomer, ktorý zostava povoľuje, alebo diskutujte o odľahčení rohu či vhodnej sekundárnej operácii, keď konštrukcia vyžaduje ostrejší prvok.
Vyžaduje si frézovanie profilov vždy 5-osý stroj?
Nie. Trojosový stroj dokáže vytvoriť mnoho rovinných kontúr a prístupných zakrivených povrchov. Ďalšie osi sa stávajú užitočnými, keď zlepšujú prístup k nástroju, orientáciu alebo počet nastavení potrebných pre daný diel.
Záver
Profilové frézovanie vytvára hranice a tvarované povrchy, ktoré umožňujú súčiastkam prispôsobiť sa, pohybovať sa alebo tvarovať iné produkty. Úspešné výsledky závisia od výberu nástrojov a stratégií obrábania, ktoré vyhovujú geometrii, a následného riadenia a overovania prvkov, ktoré sú dôležité pre aplikáciu.
Pre váš ďalší projekt pošlite spoločnosti TiRapid model, výkres a výrobné požiadavky. Cielená analýza kritických kontúr, požiadaviek na povrch a potrieb kontroly poskytuje jasný východiskový bod pre plánovanie obrábania a užitočnú cenovú ponuku.
















