
V leteckom priemysle, automobilovom priemysle s nízkou hmotnosťou a pri výrobe špičkových športových zariadení sa kompozitné materiály používajú čoraz širšie. Jedným dlhodobým a zložitým problémom, ktorý s nimi súvisí, je však delaminácia pri frézovaní. S touto situáciou sa stretáva mnoho inžinierov: aj keď sa parametre zdajú byť správne, počas obrábania sa stále vyskytujú problémy, ako je zdvíhanie vlákien, trhanie živice alebo oddeľovanie medzivrstvy. Tieto nielen ovplyvňujú vzhľad, ale aj oslabujú pevnosť konštrukcie. Najmä pri CNC frézovaní, ak nie je riadenie procesu správne riadené, delaminácia sa stáva ešte zreteľnejšou. Na skutočné vyriešenie tohto problému je potrebná systematická optimalizácia – od vlastností materiálu a výberu nástrojov až po stratégiu obrábania.
Prečo sú kompozity náchylné na delamináciu počas frézovania
Kompozitné materiály, ako sú uhlíkové vlákna a materiály vystužené sklenenými vláknami, majú inherentne anizotropné štruktúry, čo je hlavnou príčinou problému.
Slabé rozhrania určené štruktúrou materiálu
V kompozitných materiáloch vytvára kombinácia vlákien a živice rozhrania, ktoré sú veľmi náchylné na poškodenie počas rezania.
- Vlákna poskytujú hlavnú pevnosť, ale majú slabú priečnu šmykovú odolnosť, vďaka čomu sú náchylné na zlomenie alebo vytrhnutie pri pôsobení bočných síl.
- Živica slúži ako spojovacia matrica, ale má obmedzenú tepelnú odolnosť a húževnatosť, čo ju robí náchylnou na mäknutie alebo praskanie pri lokálnych vysokých teplotách alebo nárazovom zaťažení.
- Medzivrstvová väzbová pevnosť je oveľa nižšia ako u kovov, čo zvyšuje pravdepodobnosť delaminácie pri vertikálnych separačných silách.
- Keď rezné sily presiahnu pevnosť rozhrania, proces sa zmení z „rezania materiálu“ na „trhanie štruktúry“, čo vedie k delaminácii.
Samotná štruktúra materiálu určuje, že okno obrábania kompozitov je oveľa užšie ako pri kovoch.
Problémy so smerom sily pri CNC frézovaní
Počas CNC frézovania zmeny smeru reznej sily priamo ovplyvňujú spôsoby poruchy a kompozity sú na smer sily veľmi citlivé.
- Súsledné frézovanie môže nadvihnúť povrchové vlákna, čo spôsobí trhanie a chĺpky.
- Nadmerná rýchlosť posuvu vytvára rázové zaťaženia, ktoré vedú k praskaniu medzi vrstvami.
- Otupenie nástroja mení rezanie zo strihu na extrúziu a trenie, čím sa mení správanie pri porušovaní.
- Zvýšené trenie vedie k lokálnemu zvýšeniu teploty, čo ďalej znižuje pevnosť živice.
Smer reznej sily a stav nástroja sú kľúčovými dynamickými faktormi ovplyvňujúcimi delamináciu.
Nesúlad procesných parametrov
Delaminácia je často výsledkom nesprávnych kombinácií parametrov.
- Príliš nízke otáčky vretena vedú k nadmernému zaťaženiu na zub a koncentrácii napätia.
- Príliš vysoká rýchlosť posuvu vytvára rázové zaťaženia, ktoré poškodzujú živicovú matricu.
Nesprávny návrh dráhy nástroja spôsobuje lokálne opakované zaťaženie. - Keď sa spojí viacero faktorov, lokálne poruchy sa môžu rozšíriť do celkového zlyhania.
Nesprávne zladenie parametrov je zvyčajne priamou príčinou delaminácie.
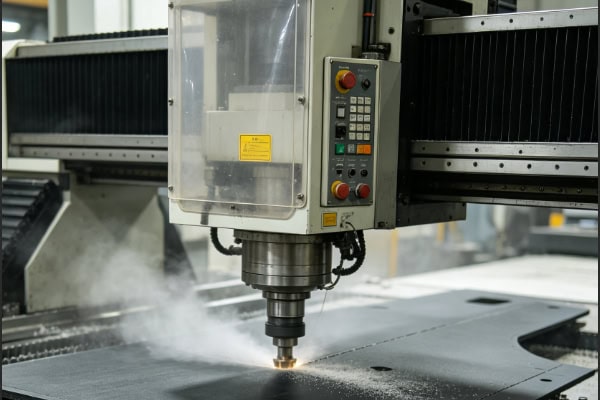
Začíname s nástrojom: Prvý krok k zníženiu delaminácie
Nástroj je jednou z najdôležitejších premenných pri kontrole delaminácie, pretože priamo určuje, či je materiál „čisto strihaný“ alebo „roztrhaný“.
Výber špecializovaných nástrojov pre kompozitné materiály
Pri obrábaní kompozitných materiálov by sa mala uprednostniť náradie špeciálne určené pre vláknité materiály pred univerzálnymi kovovými nástrojmi.
- Nástroje s diamantovým povlakom výrazne zlepšujú odolnosť proti opotrebovaniu a dlhodobo si udržiavajú ostré rezné hrany.
- Nástroje z ultrajemnozrnného karbidu zvyšujú stabilitu ostria a znižujú trhanie spôsobené mikrotrieskami.
- Špirálovité nástroje so šmykovým mechanizmom znižujú vyťahovanie a delamináciu vlákien optimalizáciou uhlov rezu.
- Špeciálne konštrukčné riešenia upravujú dráhu rezu, takže materiál sa s väčšou pravdepodobnosťou „reže“ než „trhá“.
Správny výber nástroja je prvou líniou obrany proti delaminácii a jedným z najviac prehliadaných, no zároveň kritických krokov.
Optimalizácia geometrie nástroja
Geometria nástroja priamo mení mechanizmus rezania a tým ovplyvňuje správanie sa materiálu pri porušovaní.
- Zväčšenie uhla sklonu znižuje extrúziu a podporuje čistejší šmykový účinok.
- Zmenšenie uhla špirály znižuje axiálnu ťažnú silu a znižuje riziko oddelenia medzi vrstvami.
- Udržiavanie ostrej reznej hrany zaisťuje, že vlákna sú čisto odrezané, a nie vytrhávané.
- Optimalizovaný odvod triesok znižuje sekundárne rezanie a zabraňuje ďalšiemu poškodeniu povrchu.
Geometrická optimalizácia nielen ovplyvňuje účinnosť, ale priamo určuje aj to, či dôjde k delaminácii.
Riadenie stavu nástrojov
Nekontrolované opotrebovanie nástroja je jednou z najčastejších skrytých príčin delaminácie, ktorá sa často hromadí bez povšimnutia. Opotrebovanie nástroja postupne mení rezanie na extrúziu, čo výrazne zvyšuje riziko delaminácie. Tupé hrany spôsobujú nepretržité ťahanie vlákien namiesto čistého rezania. Strata povlaku zvyšuje trenie a lokálne teplo, čím urýchľuje mäknutie živice. Oneskorená výmena nástroja vedie k nahromadenému riziku, ktoré nakoniec vedie k náhlej delaminácii na veľkej ploche. Údržba a monitorovanie nástroja sú nevyhnutné pre stabilnú kvalitu obrábania.
Optimalizácia parametrov CNC frézovania: Riadenie rezných síl
Pri obrábaní kompozitných materiálov je riadenie reznej sily dôležitejšie ako sledovanie účinnosti, pretože akonáhle sa sila stane nestabilnou, delaminácia je takmer nevyhnutná.
Rovnováha medzi rýchlosťou a posuvom
Správne kombinácie parametrov môžu výrazne znížiť dopad rezania a stabilizovať správanie sa pri porušovaní materiálu.
- Zvýšenie otáčok vretena znižuje zaťaženie na rezný bod a stabilizuje rezanie.
- Zníženie rýchlosti posuvu znižuje okamžité rázové zaťaženia a zabraňuje náhlemu zlyhaniu rozhrania.
- Použitie malej hĺbky rezu s viacerými prechodmi rozkladá napätie a znižuje riziko zlyhania pri jednom prechode.
- Vrstvené odoberanie materiálu zlepšuje kontrolu procesu a konzistentnosť.
Správna rovnováha medzi rýchlosťou a posuvom pomáha vytvoriť stabilný rozpätie medzi efektivitou a kvalitou.
Optimalizácia dráhy nástroja
Návrh dráhy nástroja priamo ovplyvňuje rozloženie napätia a cesty porušenia.
- Rezanie pozdĺž smeru vlákien znižuje priečne trhanie a zlepšuje integritu povrchu.
- Vyhýbanie sa ostrým zákrutám zabraňuje lokálnej koncentrácii napätia a praskaniu medzi vrstvami.
- Špirálovitý vstup zaisťuje hladšie a plynulé rezanie.
- Postupné dráhy nástroja znižujú rázové zaťaženia a umožňujú kontrolované uvoľnenie napätia.
Správny návrh dráhy nástroja je kľúčovou procesnou metódou na zníženie delaminácie.
Špeciálne ošetrenie oblastí citlivých na delamináciu
Rôzne oblasti majú rôznu štrukturálnu pevnosť, preto je potrebné diferencovať kontrolu rizika. Okrajové oblasti by mali používať znížené rýchlosti posuvu, aby sa minimalizovalo riziko odtrhnutia na výstupe. Na výstupných bodoch je možné pridať podperné dosky alebo podpery na absorbovanie nárazových síl. Obrábanie otvorov si často vyžaduje sekundárne dokončovanie, aby sa zabezpečila kvalita hrán. Oblasti s vysokým rizikom by mali mať vyhradené parametre pre lokalizované vystuženie. Cielené spracovanie výrazne znižuje lokálne zlyhanie a zlepšuje celkový výťažok.

Zápasy a podpora: Často prehliadaný kľúčový faktor
Na rozdiel od kovov majú kompozity nižšiu tuhosť, takže upnutie a podopretie priamo ovplyvňujú výsledky obrábania.
Zlepšenie pevnosti upnutia
Stabilné upnutie je základnou podmienkou pre zabránenie delaminácie.
- Vákuové plošiny poskytujú rovnomernejšie rozloženie podpory.
- Lokálne oporné bloky znižujú elastickú deformáciu v obrábaných oblastiach.
- Vyhýbanie sa veľkým nepodopretým rozpätiam znižuje zosilnenie vibrácií.
- Zvýšená tuhosť zaisťuje stabilnejší a kontrolovateľnejší proces rezania.
Tuhosť upnutia priamo určuje, či sa počas obrábania vyskytnú ďalšie poruchy.
Zníženie vibrácií a deformácií
Správna konštrukcia upínacieho prípravku výrazne znižuje nestabilitu počas obrábania.
- Symetrické upnutie zabraňuje nerovnomernému rozloženiu sily a deformácii.
- Kontrolovaná upínacia sila zabraňuje poškodeniu materiálu a vnútornému napätiu.
- Zabránenie nadmernému upnutiu znižuje deformáciu spôsobenú uvoľnením napätia.
- Optimalizované rozloženie podpier zlepšuje celkovú štrukturálnu stabilitu.
Vibrácie a deformácie sú často skrytými prispievateľmi k delaminácii, ktoré sa postupne hromadia počas obrábania alebo používania.
Návrh podpory východu
Výstupná fáza nástroja je najviac náchylná na delamináciu a musí byť starostlivo kontrolovaná. Podložné dosky pomáhajú absorbovať nárazové sily počas prechodu nástroja. Obetné vrstvy zabraňujú vylamovaniu alebo roztrhnutiu hrany. Optimalizované výstupné dráhy znižujú poškodenie konštrukcie v dôsledku náhleho odľahčenia. Zosilnená lokálna podpora výrazne zlepšuje kvalitu hrany. Výstupná podpora je poslednou kritickou ochranou proti delaminácii.
Modernizácia procesnej stratégie: Od rezania po kontrolované lomenie
Skutočné pokročilé obrábanie kompozitných materiálov nie je len o odoberaní materiálu, ale o presnej kontrole správania sa materiálu pri jeho porušovaní.
Prevencia pred následným spracovaním
Pri obrábaní kompozitných materiálov sa musia problémy riešiť pri zdroji, a nie neskôr opravovať.
- Optimalizácia procesov musí mať prednosť pred akýmikoľvek metódami opravy povrchu.
- Keď už dôjde k delaminácii, je zvyčajne nezvratná a oslabuje štrukturálnu pevnosť.
- Následné spracovanie môže len zlepšiť vzhľad, nie obnoviť vnútornú integritu.
- Kontrola zdrojov je jediný účinný spôsob, ako zabezpečiť kvalitu.
Prevencia je oveľa dôležitejšia ako oprava.
Stratégia viacstupňového obrábania
Postupné obrábanie výrazne zlepšuje stabilitu a konzistenciu.
- Hrubovanie efektívne odstraňuje väčšinu prebytočného materiálu.
- Polodokončovanie stabilizuje štruktúru a znižuje vnútorné napätie.
- Povrchová úprava sa zameriava na kvalitu povrchu a integritu hrán.
- Vrstvená optimalizácia znižuje celkové riziko obrábania.
Viacstupňová stratégia umožňuje lepšiu kontrolu nad procesom.
Online monitorovanie a spätná väzba
Monitorovanie v reálnom čase ďalej zvyšuje spoľahlivosť a bezpečnosť.
- Monitorovanie reznej sily sleduje zmeny zaťaženia v reálnom čase.
- Spätná väzba o stave pomáha rýchlo upraviť parametre.
- Detekcia anomálií zabraňuje vzniku odpadu v dávke spôsobeného nekontrolovaným obrábaním.
- Riadenie v uzavretej slučke výrazne zlepšuje celkovú stabilitu.
Online monitorovanie je kľúčovým ochranným prvkom pri výrobe špičkových kompozitných materiálov.
Záver
Delaminácia kompozitných materiálov pri frézovaní je výsledkom kombinovaných účinkov nástrojov, parametrov, upínacích prípravkov a dráh nástrojov. Pre stabilné riešenie je potrebné systematicky optimalizovať celý proces CNC obrábania, a nie spoliehať sa na úpravy založené na skúsenostiach. Po stabilizácii procesu sa nielen zníži delaminácia, ale zlepší sa aj efektivita a konzistentnosť obrábania. Ak hľadáte spoľahlivé riešenie pre obrábanie kompozitov, spoločnosť TiRapid vám môže poskytnúť profesionálnu podporu v oblasti CNC frézovania a optimalizácie procesov, ktorá vám pomôže vyriešiť problémy s delamináciou pri zdroji.















