
Vyhadzovacie kolíky sú malé súčiastky formy, ale hrajú dôležitú úlohu v tom, či vstrekovaný diel môže opustiť formu čisto a konzistentne. Po ochladení plastu okolo jadra sa vylisovaný diel často prichytí k povrchu formy v dôsledku zmršťovania, trenia a geometrie. Vyhadzovací systém musí tento odpor prekonať bez praskania, deformácie, poškriabania alebo zanechania neprijateľných stôp na diele.
Táto príručka vysvetľuje, ako fungujú vyhadzovacie kolíky, hlavné typy kolíkov, vyhadzovacie objímky a ďalšie metódy vyhadzovania, pravidlá umiestnenia a dimenzovania, materiály, značky kolíkov, spôsoby porúch, konštrukčné aspekty a údržbu. Pochopenie týchto faktorov pomáha zlepšiť kvalitu dielov, znížiť poškodenie foriem a udržiavať stabilnú výrobu vstrekovaním plastov.
Čo je vyhadzovací kolík?
Vyhadzovací kolík je kalená súčasť formy, ktorá po otvorení formy tlačí ochladený plastový diel od jadra formy. Normálne sa pohybuje spolu s vyhadzovacou doskou a prenáša mechanickú silu priamo na vybrané oblasti vylisovaného dielu.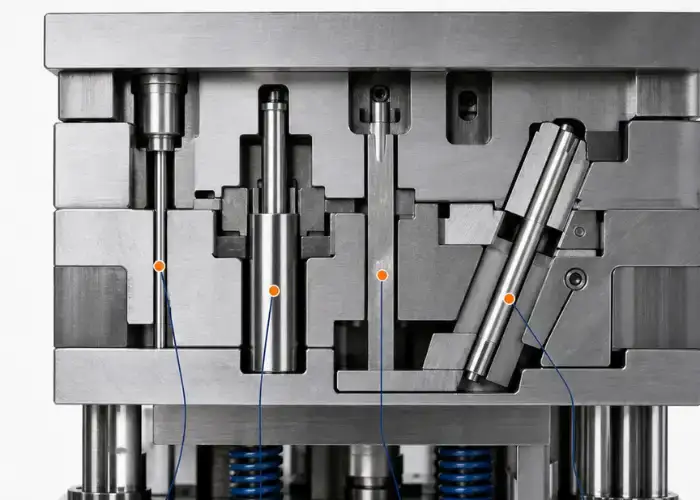
Čo robia vyhadzovacie kolíky pri vstrekovaní plastov
Počas vstrekovania plastov roztavený plast vypĺňa dutinu a ochladzuje sa okolo jadra formy. Keď sa materiál zmršťuje, často sa pevne drží na strane jadra.
Vyhadzovacie kolíky vyvíjajú kontrolovanú tlačnú silu na uvoľnenie vylisovaného dielu po otvorení formy. Po diele je zvyčajne rozmiestnených niekoľko kolíkov, takže sila je rozdelená, a nie sústredená v jednom bode.
Dobré vyhadzovanie by malo umožniť hladké odstránenie dielu pri zachovaní geometrie a kvality povrchu. Zlé vyhadzovanie môže spôsobiť deformáciu, vyblednutie od napätia, praskliny, škrabance alebo viditeľné stopy po špendlíkoch.
Kde sa nachádzajú vyhadzovacie kolíky vo vstrekovacej forme
Vyhadzovacie kolíky sa zvyčajne inštalujú na pohyblivú polovicu alebo stranu jadra vstrekovacej formy, pretože tvarovaný diel je vo všeobecnosti navrhnutý tak, aby po otvorení formy zostal na tejto strane.
Zadné konce čapov sú držané systémom vyhadzovacích dosiek. Ich predné konce prechádzajú presne opracovanými otvormi a dotýkajú sa výlisku.
Umiestnenie čapov musí byť koordinované s chladiacimi kanálmi, vložkami, klzákmi, zdvíhacími mechanizmami, jadrovými čapmi a ďalšími komponentmi formy. Vhodný kontaktný bod na plastovom diele nie je vždy vhodným miestom vo vnútri konštrukcie formy.
Prečo vyhadzovanie formy ovplyvňuje kvalitu dielov
Súčasť je v čase vymrštenia stále relatívne teplá, takže ešte nemusí dosiahnuť plnú tuhosť.
Ak je vyhadzovacia sila príliš vysoká alebo sústredená na príliš malú plochu, môže dôjsť k lokálnej deformácii. Tenké steny sa môžu ohnúť, výstupky môžu prasknúť a na kozmetických povrchoch sa môžu objaviť odtlačky okrúhlych kolíkov.
Spoľahlivé vyhadzovanie z formy preto závisí od vyhadzovacieho systému aj od konštrukcie výlisku. Uhol sklonu, zmršťovanie, textúra, hrúbka steny, rebrá a hĺbka jadra ovplyvňujú, aké ťažké je diel uvoľniť.
Ako funguje vyhadzovací kolík?
Vyhadzovací kolík pracuje blízko konca lisovacieho cyklu. Po naplnení, zbalení, ochladení a otvorení formy sa vyhadzovací mechanizmus posunie dopredu, vytlačí diel z jadra a potom sa vráti pred začiatkom ďalšieho lisovacieho cyklu.
Plnenie a chladenie foriem
Roztavená živica najprv vstupuje pod tlakom do dutiny formy a vypĺňa dostupnú geometriu.
Počas balenia a chladenia plast začína tuhnúť a zmršťovať sa. Zmršťovanie môže spôsobiť, že komponent pevne priľne k povrchom jadra, najmä okolo hlbokých rebier, výstupkov, textúrovaných povrchov a zvislých stien.
Množstvo zadržania závisí od zmrštenia materiálu, povrchovej úpravy formy, úkosu, hĺbky dielu a podmienok chladenia.
Otvorenie formy a udržanie dielu na strane jadra
Keď sa diel dostatočne vychladne, forma sa otvorí pozdĺž deliacej čiary.
Forma je zvyčajne navrhnutá tak, aby súčiastka zostala na strane pohybujúceho sa jadra, a nie vo vnútri dutiny. To umožňuje vyhadzovaciemu systému tlačiť súčiastku dopredu.
Ak diel zostane na nesprávnej strane, proces formovania sa môže stať nestabilným a môže vyžadovať odlišný úkos, povrchovú úpravu, geometriu alebo stratégie uvoľňovania z formy.
Pohyb vyhadzovacej dosky a predĺženie čapu
Keď forma dosiahne požadovanú otvorenú polohu, stroj aktivuje vyhadzovací mechanizmus.
Vyhadzovacia doska sa pohybuje dopredu a so sebou nesie vyhadzovacie kolíky. Čelné plochy kolíkov sa dotýkajú výlisku a prenášajú silu do plastu.
Všetky kolíky by sa mali posúvať kontrolovane. Nerovnomerný pohyb kolíkov alebo ich nedostatočná opora môžu nakloniť obrobok, koncentrovať napätie alebo zaseknúť vyhadzovací systém.
Uvoľnenie dielu a návrat vyhadzovacieho kolíka
Keď sa súčiastka oddelí od jadra, spadne alebo ju odstráni robot či operátor.
Vyhadzovacia doska sa potom vráti do svojej pôvodnej polohy a potiahne kolíky späť, kým ich plochy nebudú v jednej rovine s jadrom alebo iným navrhnutým povrchom.
Úplný návrat je kritický. Ak vyhadzovací kolík zostane pri zatváraní formy vysunutý, môže poškodiť dutinu, jadro alebo samotný kolík.
Aké sú hlavné typy vyhadzovacích kolíkov?
Vyhadzovacie kolíky sú dostupné v niekoľkých konštrukciách a tvrdostiach. Správny typ závisí od teploty, opotrebenia, priemeru kolíka, voľnej dĺžky, materiálu formovania, rýchlosti cyklov a geometrie vyhadzovanej oblasti.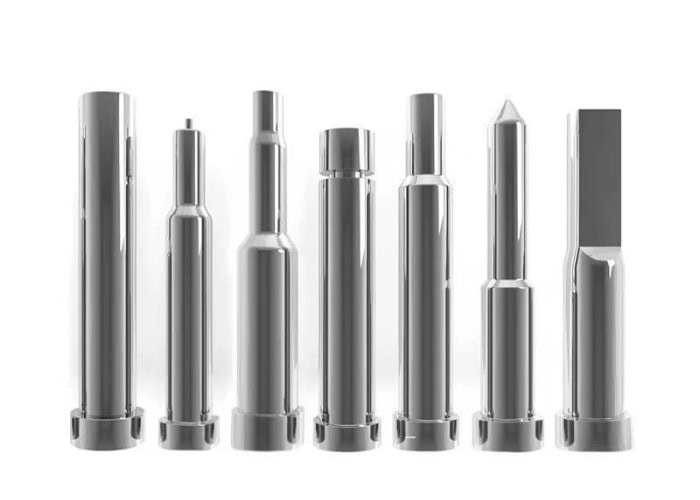
Prekalené vyhadzovacie kolíky
Kalené čapy sú kalené po väčšine alebo po celom svojom priereze.
Ponúkajú dobrú pevnosť a odolnosť voči ohybu, vďaka čomu sú užitočné v náročných aplikáciách s významným mechanickým zaťažením.
Pretože celá časť je kalená, pri obrábaní alebo úprave čapu je potrebná opatrnosť. Nadmerná tvrdosť môže tiež znížiť húževnatosť, ak materiál a tepelné spracovanie nie sú vhodné.
Nitridované a cementované vyhadzovacie kolíky
Nitridované alebo cementované vyhadzovacie kolíky používajú tvrdý vonkajší povrch odolný voči opotrebovaniu s relatívne tvrdším jadrom.
Tvrdý povrch znižuje klzné opotrebenie, pretože sa čap opakovane pohybuje cez formovaciu dosku alebo vodiaci otvor.
Táto kombinácia je bežná vo vstrekovacích formách, pretože kolík vyžaduje odolnosť povrchu voči opotrebovaniu aj dostatočnú húževnatosť jadra, aby odolal zlomeniu.
Ramenné vyhadzovacie čapy
Ramenné vyhadzovacie čapy majú väčší nosný priemer za menšou pracovnou časťou.
Rameno poskytuje dodatočnú tuhosť a skracuje nepodopretú dĺžku úzkej špičky.
Tieto kolíky sú užitočné, keď kontaktná plocha musí byť malá, ale kolík s úplne malým priemerom by bol príliš ohybný alebo náchylný na vybočenie.
Ploché vyhadzovacie kolíky a vyhadzovacie čepele
Ploché vyhadzovacie kolíky, často nazývané vyhadzovacie čepele, používajú namiesto okrúhleho kolíka obdĺžnikový alebo čepeľový prierez.
Sú užitočné pre úzke rebrá, tenké drážky a iné oblasti, kde bežný okrúhly kolík nemôže poskytnúť dostatočnú kontaktnú plochu.
Keďže ich prierez je tenký, vedenie a orientácia čepelí sú dôležité. Zle podopreté čepele sa môžu rýchlejšie ohnúť alebo opotrebovať.
Vyhadzovacie kolíky na mieru pre špeciálne funkcie foriem
Štandardné vyhadzovacie kolíky pokrývajú mnoho aplikácií, ale niektoré formy vyžadujú vlastné priemery, ramená, hlavy, dĺžky, ploché plochy alebo tvarované kontaktné plochy.
Zákazkové kolíky môžu zlepšiť oporu alebo zodpovedať nezvyčajnej tvarovanej geometrii.
Špeciálne komponenty však zvyšujú náklady na výrobu a výmenu, takže prispôsobenie by malo vyriešiť jasný mechanický problém alebo problém s kvalitou dielov.
Vyhadzovacie kolíky verzus iné metódy vyhadzovania formy
Okrúhle vyhadzovacie kolíky sú najbežnejším riešením vyhadzovania, ale nie sú vždy najlepšou voľbou. Vyhadzovacie puzdrá, čepele, bloky a odstraňovacie dosky môžu efektívnejšie rozložiť silu, keď geometria súčiastky neposkytuje vhodné kontaktné plochy kolíkov.
Vyhadzovacie puzdrá pre výstupky a valcové prvky
Vyhadzovacie objímky sú duté valcové vyhadzovače, ktoré sa pohybujú okolo jadrového čapu.
Sú obzvlášť užitočné pre valcové výstupky, rúrkové prvky a diely, ktoré vyžadujú vyhadzovaciu silu rozloženú okolo centrálneho jadra.
Pretože vyhadzovacie puzdro poskytuje väčšiu prstencovú kontaktnú plochu ako malý okrúhly kolík, môže znížiť lokálne namáhanie na lisovanom prvku.
Vyhadzovacie čepele pre rebrá a úzke oblasti
Vyhadzovacie lopatky sú vhodné pre úzke rebrá alebo tenké obdĺžnikové prvky.
Čepeľ môže poskytnúť dlhšiu kontaktnú plochu pozdĺž rebra a zároveň sa zmestí do úzkeho priestoru, ktorý nemôže prijať veľký okrúhly kolík.
Konštrukcia musí stále poskytovať dostatočnú oporu čepele, pretože tenká čepeľ sa môže pri nadmernom zaťažení ohnúť.
Vyhadzovacie bloky pre väčšie kontaktné plochy
Vyhadzovacie bloky sa dotýkajú väčšej plochy lisovaného dielu ako čapy alebo čepele.
Sú užitočné, keď je potrebné preniesť vysokú vyhadzovaciu silu bez vytvorenia silného lokálneho tlaku.
Väčšie kontaktné plochy môžu znížiť stopy a deformácie, ale blok vyžaduje viac priestoru vo forme a zložitejšie obrábanie.
Odizolovacie dosky pre tenkostenné a kruhové diely
Odstraňovacie dosky vyhadzujú diel po širokom obvode namiesto tlačenia v jednotlivých bodoch.
Bežne sa používajú na uzávery, nádoby, krúžky a tenkostenné valcové komponenty.
Pretože zaťaženie je rozložené na veľkú plochu, odstraňovacie dosky môžu znížiť lokalizovanú deformáciu tam, kde by jednotlivé vyhadzovacie kolíky zanechávali neprijateľné stopy.
Ako si vybrať správnu metódu vyhadzovania
Metóda vyhadzovania by mala zodpovedať geometrii dielu, očakávanej uvoľňovacej sile, požiadavkám na vzhľad a dostupnému priestoru vo forme.
Okrúhle kolíky sú ekonomické a ľahko sa vymieňajú. Puzdrá sa hodia do výstupkov, čepele sa hodia do úzkych rebier, bloky zväčšujú kontaktnú plochu a strižné dosky zabezpečujú široké rovnomerné vyhadzovanie.
Mnohé formy používajú viac ako jednu metódu, keď rôzne oblasti dielu vyžadujú rôzne typy podpory.
Ako by mali byť vyhadzovacie kolíky umiestnené vo forme?
Umiestnenie vyhadzovacieho čapu by malo zodpovedať skutočnému odporu pri uvoľňovaní formy. Čapy musia rozložiť silu cez pevné oblasti dielu a zároveň sa vyhnúť kozmetickým povrchom, krehkým stenám a konfliktom s inými komponentmi formy.
Umiestnite kolíky tam, kde je najvyšší odpor proti vymršteniu
Hlboké jadrá, vysoké rebrá, výstupky, textúrované povrchy a oblasti s obmedzeným prievanom často vytvárajú vysoký odpor voči uvoľneniu.
Tieto oblasti zvyčajne potrebujú silnejšiu podporu vyhadzovania ako plytká, otvorená geometria.
Umiestnenie kolíkov v blízkosti zón s vysokým odporom skracuje vzdialenosť, na ktorú musí plast prenášať vyhadzovaciu silu, a pomáha predchádzať ohýbaniu.
Rovnomerné rozloženie vyhadzovacej sily
Použitie viacerých kolíkov nie je automaticky lepšie. Cieľom je vyvážené vyhadzovanie.
Ak je väčšina kolíkov sústredená na jednej strane, súčiastka sa môže počas uvoľňovania otáčať, ohnúť alebo zaseknúť.
Vyvážený vzor umožňuje, aby súčiastka opúšťala jadro približne rovnobežne so smerom otvárania formy.
Umiestnite kolíky na rebrá, výstupky a pevnejšie oblasti
Rebrá, hrubšie časti a podopreté výstupky často poskytujú pevnejšie povrchy na prenos vyhadzovacej sily.
Umiestnenie kolíkov na tieto oblasti môže znížiť lokálne preliačiny v porovnaní s tlačením na tenké nepodopreté steny.
Presné umiestnenie však stále závisí od geometrie. Zle podopretý výstupok môže prasknúť, ak sa priamo pod ním pôsobí nadmerná sila.
Vyhnite sa tenkým stenám a kritickým kozmetickým povrchom
Tenké časti sa ľahko deformujú, kým plast zostáva teplý.
Podobne môžu byť stopy po vyhadzovacích kolíkoch neprijateľné na povrchoch triedy A alebo iných viditeľných povrchoch.
Ak je to možné, vyhadzovače by mali byť umiestnené na skrytých plochách, vnútorných rebrách alebo v oblastiach, ktoré budú neskôr zakryté iným komponentom.
Zvážte chladiace kanály, vložky a klzáky
Vnútorný priestor formy kladie praktické obmedzenia na umiestnenie čapov.
Chladiace kanály, skrutky, vložky, posúvače, zdvíhače, čapy jadra a nosné stĺpiky už môžu zaberať priestor za ideálnym bodom vyhadzovania.
Rozloženie vyhadzovača je preto potrebné vyvíjať spolu s celkovým návrhom formy, a nie ho pridávať až po dokončení každého iného systému.
Ako určíte veľkosť a množstvo vyhadzovacieho kolíka?
Priemer a počet vyhadzovacích čapov by mali zabezpečiť dostatočnú celkovú kontaktnú plochu a tlakovú kapacitu na prekonanie odporu pri uvoľnení bez toho, aby došlo k nadmernému lokálnemu tlaku, vybočeniu alebo deformácii súčiastky.
Priemer kolíka a kontaktná plocha
Väčší vyhadzovací kolík poskytuje väčšiu kontaktnú plochu.
Pri rovnakej celkovej vyhadzovacej sile sa zväčšením kontaktnej plochy znižuje lokálny tlak pôsobiaci na plastový povrch.
Veľké kolíky však vyžadujú viac miesta vo forme a môžu prekážať iným komponentom. Správny priemer vyvažuje pevnosť súčiastky, dostupnú plochu a štrukturálne požiadavky vo vnútri formy.
Počet kolíkov a celková vyhadzovacia sila
Celková vyhadzovacia sila by mala byť rozložená medzi dostatočný počet kolíkov, aby sa zabránilo nadmernému zaťaženiu na ktoromkoľvek mieste.
Súčiastky s veľkým povrchom, hlbokými jadrami alebo obmedzeným útlakom vo všeobecnosti vyžadujú väčšiu podporu pri vyhadzovaní.
Počet kolíkov by sa preto mal riadiť skutočným odporom uvoľnenia, a nie jednoduchým pravidlom založeným len na celkových rozmeroch súčiastky.
Nepodopretá dĺžka a riziko vzperu
Dlhé, tenké vyhadzovacie kolíky sa môžu pri stlačení ohnúť.
Riziko sa zvyšuje so zmenšujúcim sa priemerom čapu a zväčšujúcou sa nepodopretou dĺžkou.
Čapy s malým priemerom preto môžu vyžadovať lepšie vedenie, kratšie nepodopreté časti alebo konštrukcie ramien, ktoré poskytujú väčší podperný priemer.
Dĺžka čapu a vyhadzovací zdvih
Kolíky musia byť dostatočne dlhé, aby dosiahli z vyhadzovacej dosky na tvarovaný povrch a zároveň zachovali požadovanú podperu a geometriu inštalácie.
Vyhadzovací zdvih musí byť tiež dostatočný na úplné oddelenie komponentu od jadra.
Nadmerný zdvih pridáva zbytočný pohyb a môže zvýšiť riziko vychýlenia čapu, zatiaľ čo nedostatočný zdvih môže spôsobiť čiastočné zaseknutie dielu.
Kedy použiť kolíky s malým priemerom alebo ramenné kolíky
Malým špendlíkom sa niekedy nedá vyhnúť pri vysúvaní úzkych prvkov.
Ak je potrebný malý pracovný priemer, vyhadzovací čap ramena môže zlepšiť tuhosť obmedzením dĺžky redukovanej časti.
Projektanti by sa mali vyhýbať používaniu dlhých, nepodopretých malých kolíkov, ak je možné zabudovať väčšiu podopretú časť.
Aké materiály sa používajú na vyhadzovacie kolíky?
Materiály vyhadzovacích čapov musia kombinovať pevnosť, odolnosť voči opotrebovaniu, húževnatosť, rozmerovú stabilitu a kvalitu povrchu. Najlepší materiál závisí od teploty formy, typu živice, objemu výroby, rizika korózie a očakávaného intervalu údržby.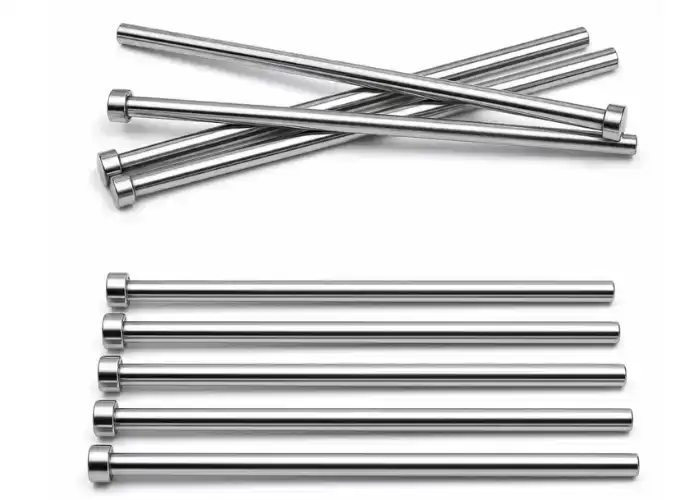
Nástrojová oceľ H13
H13 sa široko používa pri výrobe foriem, pretože kombinuje húževnatosť, pevnosť za tepla a odolnosť proti opotrebovaniu.
Je obzvlášť užitočný vo formách, ktoré sú vystavené zvýšeným teplotám alebo opakovaným tepelným cyklom.
Tepelné spracovanie a kvalita povrchovej úpravy silne ovplyvňujú skutočný výkon vyhadzovacieho čapu, takže samotná kvalita materiálu neurčuje životnosť.
Vysokorýchlostné a kalené nástrojové ocele
Rýchlorezné a iné kalené nástrojové ocele môžu poskytnúť väčšiu odolnosť proti opotrebovaniu alebo pevnosť pre náročné aplikácie.
Môžu byť vybrané pre vysokocyklové formy, abrazívne formovacie zmesi alebo malé kolíky vystavené značnému mechanickému zaťaženiu.
Vyššia tvrdosť by mala byť stále vyvážená húževnatosťou, pretože príliš krehký kolík sa môže zlomiť namiesto ohnutia.
Vyhadzovacie kolíky z nehrdzavejúcej ocele
Nerezové vyhadzovacie kolíky sa môžu použiť tam, kde je odolnosť voči korózii obzvlášť dôležitá.
Môže ísť o formy vystavené vlhkému prostrediu alebo korozívne plyny uvoľňované určitými plastovými materiálmi.
Zvolená trieda nehrdzavejúcej ocele musí stále poskytovať dostatočnú tvrdosť a odolnosť voči opotrebovaniu pre opakovaný klzný kontakt.
Tepelné spracovanie a nitridácia
Tepelné spracovanie zvyšuje tvrdosť a mechanickú pevnosť, zatiaľ čo nitridácia môže vytvoriť tvrdú povrchovú vrstvu, ktorá zlepšuje odolnosť proti opotrebovaniu.
Ošetrenie musí byť kontrolované, aby sa predišlo deformácii, pretože vyhadzovacie kolíky sa spoliehajú na prísne požiadavky na rozmery a priamosť.
Zle kontrolované tepelné spracovanie môže spôsobiť viac problémov, než ich dodatočná tvrdosť vyrieši.
Povrchová úprava a odolnosť proti opotrebovaniu
Klzná plocha vyhadzovacieho čapu by mala byť dostatočne hladká, aby sa znížilo trenie a opotrebenie.
Drsné povrchy môžu poškodiť spojovací otvor a zvýšiť riziko zadretia.
Konzistentná povrchová úprava tiež podporuje spoľahlivý pohyb počas opakovaných cyklov formovania.
Čo spôsobuje stopy po vyhadzovacom kolíku a deformáciu dielov?
Stopy po vyhadzovacom čape sú zvyčajne spôsobené nadmerným lokálnym tlakom, nedostatočným chladením, nesprávnym umiestnením, nízkym ťahom alebo slabou geometriou dielu. Riešením zriedkakedy nie je len výmena čapu, mal by sa preskúmať celý vzťah medzi lisovaným dielom a vyhadzovacím systémom.
Nadmerná vyhadzovacia sila
Vysoký odpor pri uvoľnení vyžaduje väčšiu silu.
Ak sa táto sila prenáša cez príliš málo alebo príliš malé kolíky, kontaktný tlak sa zvyšuje a čelná plocha kolíka môže zanechať viditeľný odtlačok.
Zvýšenie prievanu, zlepšenie uvoľnenia povrchu alebo zväčšenie kontaktnej plochy ejektora môže znížiť požadovaný lokálny tlak.
Zlé umiestnenie kolíkov a nerovnomerné rozloženie zaťaženia
Kolík umiestnený ďaleko od oblastí s vysokým odporom môže diel ohnúť skôr, ako sa uvoľní.
Nerovnomerné rozostupy kolíkov môžu tiež spôsobiť, že sa jedna strana pohne pred druhou.
Lepšie rozloženie sily často zlepšuje kozmetickú kvalitu aj stabilitu pri vyhadzovaní.
Nedostatočný uhol úklonu
Nízky ťah zvyšuje trenie medzi tvarovaným dielom a jadrom.
Textúrované povrchy môžu vyžadovať ešte väčší prievan, pretože materiál sa musí počas vyhadzovania uvoľniť z textúry povrchu.
Zvýšenie ťahu môže výrazne znížiť vyhadzovaciu silu a znížiť pravdepodobnosť vzniku stôp od špendlíkov.
Predčasné vyhadzovanie a nedostatočné chladenie
Časť, ktorá je stále príliš horúca, je mäkšia a náchylnejšia na deformáciu.
Ak sa vyhadzovanie začne skôr, ako sa vyvinie dostatočná tuhosť, čelné plochy kolíkov sa môžu zanoriť do plastu alebo zdeformovať blízke steny.
Dlhšie chladenie môže zlepšiť kvalitu vyhadzovania, hoci je potrebné zvážiť aj vplyv na dobu cyklu.
Tenké steny a mäkké plastové materiály
Tenké rezy poskytujú menší odpor voči lokálnemu tlaku.
Mäkké alebo pružné materiály sa tiež môžu ľahko deformovať okolo kontaktných bodov vyhadzovača.
V týchto prípadoch môžu lepšiu oporu poskytnúť väčšie kolíky, viac kolíkov, vyhadzovacie puzdrá, bloky alebo odstraňovacie systémy.
Ako znížiť stopy po kolíkoch a poškodenie spôsobené vyhodením
Prvým krokom je zníženie zbytočného odporu pri uvoľňovaní prostredníctvom primeraného prievanu, správnej povrchovej úpravy formy a vhodného chladenia.
Následne rozložte silu na väčšie alebo pevnejšie plochy prostredníctvom lepšieho umiestnenia kolíkov a dostatočnej kontaktnej plochy.
Ak je vzhľad kritický, značky po špendlíkoch by sa mali presunúť na skryté povrchy alebo nahradiť inou metódou vyhadzovania.
Aké sú bežné poruchy vyhadzovacieho kolíka?
Vyhadzovacie kolíky sa môžu ohnúť, zlomiť, zaseknúť, opotrebovať alebo sa nesprávne vrátiť. Väčšina porúch súvisí s nadmerným zaťažením, nedostatočným vedením, zlou vôľou, znečistením, nesprávnym zarovnaním alebo nedostatočnou údržbou.
Ohnuté vyhadzovacie kolíky
Štíhle čapy sa môžu ohnúť, keď tlakové zaťaženie presiahne ich stabilitu.
Nesprávne zarovnanie tiež vytvára bočné zaťaženie, ktoré zvyšuje riziko ohybu, aj keď celková vyhadzovacia sila nie je obzvlášť vysoká.
Pomôcť môže kratšia nepodopretá dĺžka, väčší priemer, vylepšené vedenie alebo ramenné čapy.
Zlomené vyhadzovacie kolíky
Kolíky sa môžu zlomiť po opakovanom ohýbaní, náraze, únave materiálu alebo nadmernom zaťažení.
Tvrdé, ale krehké špendlíky môžu byť obzvlášť citlivé na nárazy.
Ak sa zlomenie opakuje na rovnakom mieste, mala by sa odstrániť hlavná príčina, a nie jednoducho nainštalovať ďalší identický čap.
Zaseknutie čapu a nadmerné trenie
Zlá vôľa, kontaminácia, korózia alebo nedostatočné mazanie môžu spôsobiť, že sa čap bude vŕtať alebo zasekávať vo svojom otvore.
Zaseknutý kolík môže poškodiť vyhadzovaciu dosku, ohnúť kolík alebo zabrániť úplnému uzavretiu formy.
Pri zvýšení trenia by sa mala skontrolovať rovnosť čapu, stav povrchu a zarovnanie otvoru.
Opotrebovanie medzi čapom a otvorom vyhadzovača
Opakované kĺzanie postupne opotrebováva oba povrchy.
Nadmerná vôľa môže umožniť vniknutie plastového otrepu do medzery alebo spôsobiť bočný pohyb čapu.
Miera opotrebenia sa zvyšuje, keď je prítomná abrazívna živica, kontaminácia alebo zlá povrchová úprava.
Problémy so slabým návratom a vyhadzovacou doskou
Vyhadzovací systém sa musí pred zatvorením formy úplne vrátiť do pôvodného stavu.
Úplnému zasunutiu môžu zabrániť poškodené komponenty vratného mechanizmu, kontaminácia, nesprávne zarovnanie platne alebo zaseknutý kolík.
Blokovanie strojov a senzory návratu vyhadzovača môžu znížiť riziko, ale mechanická kontrola zostáva nevyhnutná.
Ako navrhnúť a vybrať spoľahlivý systém vyhadzovacích kolíkov
Spoľahlivý vyhadzovací systém zodpovedá typu, priemeru, dĺžke, materiálu, umiestneniu a kontaktnej ploche čapu výlisku a očakávanému uvoľňovaciemu zaťaženiu. Konštrukcia by mala vyvážiť spoľahlivé vyhadzovanie, kozmetickú kvalitu, životnosť formy, údržbu a výrobné náklady.
Prispôsobte typ čapu geometrii dielu a plastovému materiálu
Okrúhle kolíky sú vhodné na mnoho bežných povrchov.
Rukávy sú lepšie okolo výstupkov, zatiaľ čo čepele fungujú dobre na rebrách a úzkych prvkoch.
Plastická tuhosť a zmršťovanie sú tiež dôležité, pretože tuhá technická živica môže prenášať vyhadzovaciu silu odlišne od mäkkého elastomérneho materiálu.
Prispôsobte priemer a dĺžku vyhadzovacej sile
Čap musí poskytovať dostatočnú kontaktnú plochu a tlakovú stabilitu.
Príliš malý kolík môže poškodiť diel alebo pracku. Zbytočne veľký kolík môže zaberať cenný priestor vo forme.
Dĺžka by mala zabezpečiť požadovaný zdvih bez toho, aby vytvárala nadmernú nepodopretú štíhlosť.
Vyvážený vzhľad dielu so spoľahlivosťou vyhadzovania
Kozmetické požiadavky by sa mali stanoviť včas.
Ak sú stopy po vyhadzovači na jednej strane dielu neprijateľné, forma musí poskytnúť použiteľné alternatívy na skrytých miestach.
Pokus o premiestnenie čapov po tom, čo je forma už navrhnutá, môže spôsobiť konflikt s chladiacimi vedeniami, klznými prvkami alebo vložkami.
Zabezpečte správnu vôľu, vedenie a mazanie
Čap sa musí voľne posúvať, ale bez nadmernej vôle.
Vôľa by mala zohľadňovať prevádzkovú teplotu, materiál čapov, materiál formy a výrobné podmienky.
Správne vedenie znižuje bočné zaťaženie, zatiaľ čo vhodné mazanie pomáha znižovať trenie a opotrebenie tam, kde to konštrukcia formy umožňuje.
Vyberte si medzi štandardnými a vlastnými vyhadzovacími kolíkmi
Štandardné kolíky sú ekonomické, ľahko sa dajú zohnať a ľahko sa vymieňajú.
Vlastné vyhadzovacie kolíky sú opodstatnené, keď štandardné komponenty nedokážu splniť požiadavky na geometriu, veľkosť, dizajn ramena, tvar kontaktu, teplotu alebo opotrebenie.
Vždy, keď je to možné, by sa pred špecifikáciou špeciálneho dizajnu mala zvážiť dostupnosť údržby a náhradných dielov.
Zvážte životnosť formy, výrobné cykly a náklady na údržbu
Prototypová forma a forma pre veľkosériovú výrobu nepotrebujú identické vyhadzovacie systémy.
Vysokocyklové formy profitujú z pevnejších materiálov, povrchov s kontrolovaným opotrebovaním, vymeniteľných komponentov a jednoduchšieho prístupu pri údržbe.
Najlacnejší čap s počiatočnými nákladmi nie je nevyhnutne najlacnejšou voľbou počas celej životnosti formy.
Ako udržiavať vyhadzovacie kolíky a vyhadzovací systém
Preventívna údržba udržiava vyhadzovacie čapy vo voľnom pohybe a znižuje riziko náhleho poškodenia formy. Kontrola by sa mala zamerať na opotrebovanie, priamosť, stav povrchu, vôľu, mazanie a úplný pohyb vyhadzovacej dosky.
Skontrolujte čapy, či nie sú opotrebované, ohnuté a poškodené na povrchu
Kolíky by sa mali skontrolovať, či nie sú ryhované, zafarbené, ohnuté, rozrastené a nerovnomerne opotrebované.
Jednostranné opotrebenie často naznačuje skôr nesprávne zarovnanie alebo bočné zaťaženie než normálnu prevádzku.
Poškodené čapy by sa mali vymeniť skôr, ako začnú poškodzovať okolitý otvor formy.
Skontrolujte vôľu čapu a pohyb vyhadzovacej dosky
Vyhadzovacia doska by sa mala pohybovať hladko a bez zasekávania.
Kolíky by sa mali vysúvať a vracať súčasne, pokiaľ forma zámerne nepoužíva postupné vyhadzovanie.
Zväčšujúca sa vôľa, nerovnomerný pohyb alebo škrabanie môžu naznačovať opotrebovanie alebo nesprávne zarovnanie dosky.
Udržujte správne mazanie
Mazanie znižuje trenie medzi pohyblivými komponentmi formy.
Prebytočné mazivo však môže prilákať kontamináciu alebo migrovať do oblastí, kde ovplyvňuje kvalitu výlisku.
Typ a množstvo by sa mali riadiť konštrukciou formy a prevádzkovými podmienkami, a nie univerzálnym pravidlom.
Vymeňte opotrebované kolíky skôr, ako poškodia formu
Výmena vyhadzovacích kolíkov je zvyčajne lacnejšia ako výmena poškodených formovacích dosiek, vložiek alebo dutín.
Včasná výmena opotrebovaného čapu zabraňuje nadmernej vôli, zadretiu a sekundárnemu poškodeniu.
Záznamy o údržbe môžu tiež odhaliť opakované poruchy, ktoré naznačujú hlbší problém s konštrukciou alebo zarovnaním.
Často kladené otázky
Zanechávajú vyhadzovacie kolíky vždy stopy na vstrekovaných dieloch?
Väčšina vyhadzovacích kolíkov môže zanechať stopy po kontakte, ale stopy sa často dajú minimalizovať správnou veľkosťou kolíkov, umiestnením, chladením, prievanom a rozložením vyhadzovacej sily. Kozmetické diely zvyčajne vyžadujú umiestnenie vyhadzovacích kolíkov na skryté alebo nekritické povrchy.
Kedy by sa mali namiesto vyhadzovacích čapov použiť vyhadzovacie puzdrá?
Vyhadzovacie puzdrá sú obzvlášť užitočné okolo valcových výstupkov alebo jadrových čapov, kde je potrebné rozložiť silu okolo kruhového prvku. Poskytujú väčšiu kontaktnú plochu ako jeden malý čap a môžu znížiť lokalizovanú deformáciu.
Prečo sa malé vyhadzovacie kolíky ohýbajú alebo lámu?
Malé čapy majú nižšiu odolnosť voči vybočeniu, najmä ak je ich nepodopretá dĺžka veľká. Nadmerná vyhadzovacia sila, bočné zaťaženie, zlé vedenie, nesprávne zarovnanie alebo opakovaná únava materiálu môžu ďalej zvýšiť riziko ohnutia a zlomenia.
Koľko vyhadzovacích kolíkov potrebuje vstrekovacia forma?
Neexistuje žiadny pevný počet. Počet kolíkov závisí od veľkosti súčiastky, odporu pri uvoľnení, geometrie, úkosu, materiálu, kontaktnej plochy a povoleného povrchového tlaku. Cieľom je rovnomerne rozložiť dostatočnú vyhadzovaciu silu bez poškodenia lisovanej súčiastky.
Záver
Spoľahlivý systém vyhadzovacích čapov musí robiť viac než len vytlačiť vylisovaný diel z nástroja. Typ čapu, jeho veľkosť, množstvo, umiestnenie, materiál, vedenie, chladenie a odpor pri uvoľnení ovplyvňujú, či je vyhadzovanie plynulé a opakovateľné. Dobrý dizajn rozdeľuje silu cez pevné oblasti, obmedzuje viditeľné stopy, znižuje deformáciu a zabraňuje ohnutiu, opotrebovaniu a zadretiu čapu počas celej životnosti formy.
V spoločnosti TiRapid poskytujeme presné CNC obrábanie a výrobné služby pre zákazkové komponenty foriem, vyhadzovacie čapy, puzdrá, vložky a ďalšie presné nástrojové diely. Náš tím kombinuje výber materiálu, riadené obrábanie, kontrolu rozmerov a praktickú podporu výroby, aby pomohol vyrábať spoľahlivé komponenty pre vývoj, údržbu a výrobu foriem.
















