
Obrábanie čepele vytvára alebo zdokonaľuje profil krídla, upevňovacie prvky a hrany, ktoré umožňujú čepeli prispôsobiť sa svojej zostave a interagovať s pracovnou tekutinou. Výzvou je kontrolovať tieto prvky, zatiaľ čo odoberanie materiálu mení tuhosť obrobku. Hladký povrch nie je dostatočný, ak je jeho profil, hrúbka alebo vzťah k koreňu nesprávny.
Táto príručka sa zameriava na obrábanie kovových lopatiek turbín a kompresorov. Vysvetľuje, ako východiskový polotovar a materiál ovplyvňujú proces, kedy pomáha simultánne päťosové frézovanie, kde sú potrebné ďalšie procesy a ako definovať požiadavky na kontrolu. Inžinieri a kupujúci môžu tieto princípy využiť na prípravu prehľadnejších výkresov a porovnanie výrobných návrhov.
Čo je obrábanie čepelí?
Obrábanie lopatky je riadené odoberanie materiálu používané na vytvorenie alebo dokončenie aerodynamických a upevňovacích prvkov lopatky. Môže zahŕňať obrábanie profilu krídla z pevného materiálu alebo selektívne dokončovanie odlievaného alebo kovaného polotovaru. Požadované operácie závisia od konštrukcie lopatky, materiálu a východiskových podmienok.

Obrábanie z plného materiálu a polotovarov s takmer čistým profilom
Obrábanie z plného materiálu poskytuje praktickú cestu pre určité vývojové diely, komponenty kompresorov a konštrukcie lopatiek, ktorých geometria a materiálové požiadavky zodpovedajú tomuto prístupu. Proces vytvára profil krídla odstránením materiálu okolo podopretého polotovaru.
Takmer čistý polotovar už obsahuje veľkú časť tvaru čepele. Obrábanie sa môže zamerať na koreň, plošinu, hrot, tesniace prvky a vybrané oblasti profilu krídla, namiesto generovania každej plochy od nuly. Vstupná geometria a prídavok na obrábanie sa stávajú dôležitými, pretože polotovar nie je presnou kópiou nominálneho CAD modelu.
Mnohé lopatky turbín prúdových motorov vo vysokotlakových stupňoch sa spoliehajú na vytaviteľné liatie, vrátane smerovo tuhých alebo monokryštálových liatin, kde je to špecifikované. Frézovanie podobného vonkajšieho tvaru z bežného tyčového materiálu nereprodukuje túto materiálovú štruktúru. Počas odlievania s keramickými jadrami sa môžu vytvoriť zložité vnútorné chladiace kanály, po ktorých nasleduje obrábanie a ďalšie dokončovacie operácie.
Jednotlivé čepele a integrované časti s čepeľami
Jednotlivá čepeľ môže byť držaná pomocou jej koreňa, dočasných prvkov alebo vhodného upínacieho prípravku. Blisk integruje čepele s diskom, takže susedné čepele obmedzujú prístup k rezačke. Obežné kolesá tiež obsahujú blízko seba umiestnené prietokové kanály, ale ich geometria a funkcia si vyžadujú vlastné plánovanie procesu.
Táto príručka sa zameriava na jednotlivé lopatky a princípy obrábania, ktoré sú spoločné pre súvisiace časti turbínových strojov. Lopatky turbín by sa mali špecifikovať podľa ich skutočného typu komponentu, a nie ako jedna zameniteľná rodina.
Ako geometria a materiály formujú proces?
Geometria čepele určuje prístup, oporu a vzťah medzi funkčnými povrchmi. Materiál určuje správanie sa pri rezaní a vhodné spôsoby spracovania. Posúďte obe možnosti spoločne, pretože dráha nástroja, ktorá funguje na prístupnom hliníkovom demonštračnom diele, môže byť nevhodná pre tenkú výrobnú čepeľ zo zliatiny niklu.
Požiadavky na profil krídla, koreň a okraj krídla
Profil krídla mení zakrivenie a prierez pozdĺž svojho rozpätia. Tlakové a sacie plochy, skrútenie, tetiva a rozloženie hrúbky musia zostať konzistentné s návrhom. Meraním celkovej dĺžky a šírky sa nedá určiť, či bol vyrobený zamýšľaný profil krídla.
Koreň a plošina vytvárajú mechanické a geometrické vzťahy so zostavou. Ich poloha vzhľadom na profil krídla je rovnako dôležitá ako ich individuálne rozmery. Nábežné a zadné hrany si tiež vyžadujú definované profily, a nie pokyn, aby bola každá hrana čo najostrejšia.
| Oblasť čepele | Výrobný koncern | Požiadavka na objasnenie |
| Povrchy profilu krídla | Zmena zakrivenia a kontaktu s frézou | Profil, definícia prierezu a textúra povrchu |
| Tenké rezy | Priehyb pri odstraňovaní materiálu | Hrúbka a prijateľné podmienky kontroly |
| Root a platforma | Vzťahy medzi pripojením a vzťažnými bodmi | Geometria, umiestnenie a orientácia |
| Nábehová a zadná hrana | Otrepy, nadmerné rezanie a zaoblenie | Hrúbka hrany, polomer a povolené prelínanie |
| Hrot alebo kryt, ak je prítomný | Prístup a vzťah k susedným prvkom | Požiadavky na hotovú geometriu a montáž |
Výber materiálu a obrobiteľnosť
Špecifikácia materiálu by mala vychádzať z prevádzkových požiadaviek komponentu. Zliatiny titánu sú dôležité v mnohých aplikáciách kompresorov a ventilátorov, zatiaľ čo superzliatiny na báze niklu sú spojené s teplejšími oblasťami turbín. Lopatky parných turbín môžu byť vyrobené z vhodných nehrdzavejúcich alebo legovaných ocelí v závislosti od konštrukcie a prevádzkových podmienok.
| Materiálová rodina | Relevantný kontext aplikácie | Zváženie obrábania |
| Superzliatiny na báze niklu | Súčiastky s horúcou profiláciou, kde je vhodná špecifikovaná zliatina a štruktúra | Koncentrácia tepla, spevnenie a opotrebenie nástroja |
| Zliatiny titánu | Mnoho komponentov kompresora a ventilátora | Teplo v reznej zóne, priľnavosť nástroja a flexibilita obrobku |
| Nerezové a legované ocele | Vhodné konštrukcie parných turbín a priemyselných lopatiek | Trieda, tvrdosť, rezné sily a výber nástroja |
| Zliatiny hliníka | Vybrané vývojové modely a vhodné aplikácie pri nižších teplotách | Kontrola otrepov a deformácia tenkých rezov |
Samotná skupina zliatin nie je úplnou špecifikáciou. Uveďte presnú akosť, tvar polotovaru, podmienky tepelného spracovania a príslušné požiadavky na materiál. Zmena zliatiny alebo postupu polotovaru môže zmeniť obrobiteľnosť aj vhodnosť súčiastky na prevádzku.
Ako funguje proces obrábania čepele?
Plán obrábania lopatky zvyčajne začína kontrolou modelu a výkresu, po ktorej nasleduje príprava podkladov, riadené hrubovanie, polotovary a dokončovacie práce. Postupnosť musí zachovať oporu a zároveň stanoviť požadovaný vzťah medzi profilom krídla a montážnymi prvkami. Odliatok a plný predvalok nemusia nevyhnutne nasledovať rovnakú trasu.
Preskúmajte model a stanovte si referencie
Skontrolujte, či model a výkres v systéme CAD (Computer Aided Design) opisujú rovnakú revíziu. Identifikujte riadené povrchy profilu krídla, umiestnenia prierezov, rozhrania koreňov, hranice obrábania a prvky, ktoré musia zostať nedotknuté. Pred programovaním vyriešte chýbajúce definície hrán.
Systém počítačom podporovanej výroby (CAM) prekladá geometriu produktu do plánovaných rezacích operácií. Pred generovaním trás je potrebné skontrolovať jednotky modelu, kontinuitu povrchu, definície nástrojov a zostávajúci materiál. Prehľadný náhľad dráhy nástroja neznamená, že naprogramovaná geometria alebo tolerancia obrábania zodpovedá výkresu.
Naplánujte, ako sa výrobné referencie vzťahujú na kontrolné vzťažné body. Dočasný upínací prvok môže pomôcť pri výrobe bez toho, aby sa stal konštrukčným vzťažným bodom. Naopak, držanie hotového koreňa je užitočné iba vtedy, ak ho upínací prípravok umiestni konzistentne bez poškodenia alebo deformácie.
Konštrukcia upínacieho prípravku musí tiež zachovať prístup pre neskoršie operácie. Svorka, ktorá bezpečne drží polotovar, môže po dokončení profilu krídla prekážať plošine. Ak sa diel musí presúvať medzi upínacími prípravkami, zabezpečte opakovateľný referenčný prenos a chráňte hotové kontaktné povrchy. Overte, či uvoľnený diel, a nie len upnutý tvar, spĺňa špecifikovanú podmienku prijatia.
V prípade polotovarov s takmer čistou povrchovou úpravou overte, či je v zamýšľaných oblastiach konečnej úpravy dostatok materiálu. Kontrola vstupného tvaru môže identifikovať nesprávne umiestnený materiál alebo lokálne nedostatky pred začatím drahého obrábania. Presunutie polotovaru za účelom zlepšenia prídavku na obrábanie musí stále zachovať špecifikovaný vzťah k funkčným prvkom.
Drsné bez straty podpory
Hrubovanie odstraňuje objemový materiál a zároveň zachováva dostatok materiálu a tuhosti pre následné operácie. Cieľom je predvídateľný záber frézy, efektívny odvod triesok a obrobok, ktorý zostáva stabilný aj pri zmene jeho prierezu.
Postupnosť, ktorá dokončuje jednu tenkú stranu a zároveň ponecháva hrubý materiál na druhej strane, môže vytvoriť nepriaznivú rovnováhu medzi silou a tuhosťou. V závislosti od konštrukcie môže lepšiu oporu poskytnúť postupné odoberanie z protiľahlých strán alebo postupné obrábanie pozdĺž čepele.
Nepredpokladajte, že odstránenie väčšieho množstva materiálu skôr vždy skracuje celý cyklus. Nadmerné vibrácie, poškodenie povrchu alebo deformácia môžu viesť k dodatočnej dokončovacej a kontrolnej práci. Užitočným meradlom je spoľahlivo dokončený komponent, a nie samotná rýchlosť hrubovania.
Polo-dokončovacie úpravy pre predvídateľné finálne rezy
Polodokončovacie obrábanie približuje obrobok k jeho konečnému tvaru a zabezpečuje kontrolované rozloženie zostávajúceho materiálu. Rovnomerný prídavok na dokončovanie pomáha predchádzať náhlym zmenám rezného zaťaženia naprieč profilom krídla.
Táto fáza je tiež príležitosťou na kontrolu materiálu, stavu nástroja a rozmerových trendov skôr, ako sa povrch stane ťažko obnoviteľným. Ak sa čepeľ po uvoľnení alebo predchádzajúcej operácii pohla, pred použitím plošného odsadenia nástroja preskúmajte príčinu.
Odoberanie materiálu môže prerozdeliť zvyškové napätia, zatiaľ čo rezanie môže zaviesť ďalšie účinky v blízkosti povrchu. Polodokončovanie tieto napätia automaticky neodstraňuje. Akýkoľvek krok tepelného spracovania alebo stabilizácie musí zodpovedať špecifikácii materiálu a schválenému výrobnému postupu.
Dokončite profil krídla a chráňte okraje
Dokončovanie vytvára zadaný profil a textúru prostredníctvom riadeného kontaktu s frézou. Naplánujte nábeh, výbeh, prechod a prechody tak, aby sa nástroj v citlivých oblastiach nezdržiaval ani nerobil náhle zmeny smeru.
Nábehové a zadné hrany si vyžadujú osobitnú pozornosť, pretože záber nástroja a lokálna tuhosť sa môžu rýchlo meniť. Zachovajte špecifikovanú hrúbku a polomer pri obrábaní aj neskoršom odhrotovaní. Vizuálne čistá hrana môže byť stále neprijateľná, ak sa pri zahĺbení odstráni príliš veľa materiálu.
Skontrolujte prvky, ktoré môžu neskoršie operácie zakryť alebo zmeniť. Napríklad kontrola povrchu pred nanášaním povrchovej úpravy môže podporiť riadenie procesu, zatiaľ čo konečné prijatie môže vyžadovať dodatočnú kontrolu po nanášaní povrchovej úpravy a úprave hrán.
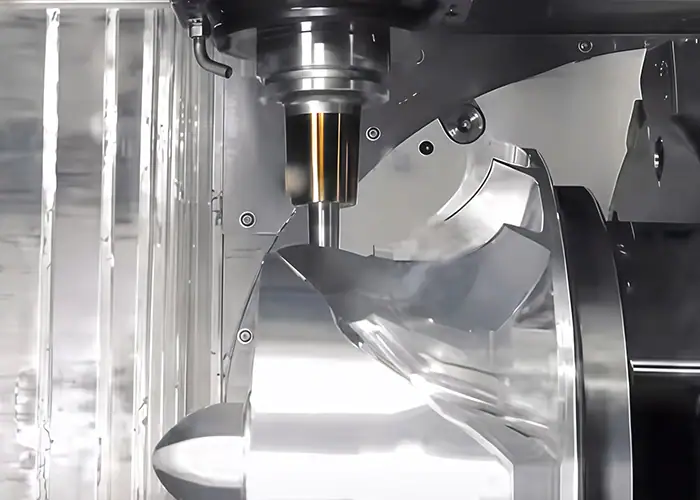
Kedy je na obrábanie čepelí potrebný 5-osý CNC?
Simultánne päťosové CNC je užitočné, keď sa orientácia nástroja musí neustále meniť, aby dosiahla a sledovala skrútený povrch čepele. Prístupné prvky je možné obrábať metódami s pevnou osou alebo indexovanými metódami. Usporiadanie stroja vyberte na základe geometrie, dosahu, tuhosti a potrieb overovania, a nie na základe počtu osí ako záruky kvality.

Indexované polohovanie a simultánny pohyb
Pri indexovanom obrábaní alebo obrábaní 3+2 sa rotačné polohovanie určuje pred operáciou rezania s pevnou orientáciou. Súčasné päťosové obrábanie umožňuje meniť orientáciu nástroja vzhľadom na obrobok počas rezu.
Nepretržité riadenie orientácie môže zlepšiť prístup okolo profilov krídel a znížiť potrebu dlhých nástrojov alebo opakovaného premiestňovania. Zavádza tiež obmedzenia pohybu stroja, ktoré je potrebné zohľadniť pri programovaní. Obmedzenia rotačného pohybu, rýchle zmeny orientácie a dostupná vôľa môžu ovplyvniť praktickú trasu.
Menej nastavení môže pomôcť zachovať vzťahy medzi prvkami, ale päťosový stroj nezaručuje, že celá čepeľ sa dá dokončiť na jedno upnutie. Upínacie prvky obrobku môžu vyžadovať odstránenie a špecializované operácie môžu vyžadovať iné vybavenie.
Overte celý pohyb stroja
Skontrolujte frézu, držiak, upínací prípravok, obrobok a príslušné komponenty stroja. Hrot nástroja môže sledovať zamýšľaný povrch, keď sa držiak približuje k plošine alebo sa rotačná zostava približuje k limitu dráhy.
Simulácia programu numerického riadenia (NC) s následným spracovaním pomáha vyhodnotiť kód určený pre skutočný stroj vrátane pohybov zavedených počas následného spracovania. Simulácia musí používať reprezentatívne dĺžky nástrojov, držiaky, polotovary, upínacie prípravky a konfiguráciu stroja.
Simulácia podporuje plánovanie, ale nemeria skutočné rezné sily ani nepreukazuje hotový profil. Overenie nastavenia a kontrolovaná kontrola prvého dielu sú naďalej potrebné na potvrdenie, že fyzický proces zodpovedá plánu.
Ktoré nástroje a dráhy nástroja sú vhodné pre povrchy čepelí?
Výber nástroja by mal zodpovedať lokálnemu zakriveniu, dosahu, materiálu a požadovanému výsledku povrchu. Prístupy s guľovým nosom, býčím nosom, bočným frézovaním a frézovaním kruhových segmentov slúžia rôznym geometriám. Vhodná stratégia udržiava užitočný kontakt frézy s nástrojom bez nadmerného vychýlenia, kolízií alebo nekontrolovaných zmien v zábere.
Prispôsobenie kontaktu frézy lokálnej geometrii
Guľové a vŕtacie frézy poskytujú flexibilitu pri obrábaní tvarovaných povrchov. Pri guľovom nástroji má kontakt v blízkosti stredu veľmi nízku rýchlosť rezania, takže orientácia nástroja môže ovplyvniť správanie pri rezaní, ako aj vôľu.
Bočné frézovanie používa stranu frézy, kde geometria povrchu umožňuje vhodný kontakt. Nemalo by sa používať na každý skrútený povrch len preto, že dokáže efektívne odstrániť materiál. Skontrolujte geometrické uloženie a výslednú odchýlku.
Kruhové alebo valcové frézy ponúkajú väčší efektívny kontaktný polomer pre kompatibilné dokončovacie povrchy. Vyžadujú si definície nástrojov a stratégie CAM, ktoré predstavujú skutočnú geometriu rezu. Ich použitie sa musí posudzovať skôr na základe požiadaviek na prístup a profil, než na základe všeobecného prísľubu rýchlejšieho obrábania.
Vyberte prechody medzi krokmi a povrchmi
Krokový prechod ovplyvňuje zvyškové vlnité prechody medzi susednými prechodmi, ale výsledok závisí aj od geometrie frézy a lokálneho zakrivenia povrchu. Jedna hodnota rozstupu naprieč celou čepeľou môže v rôznych oblastiach vytvoriť rôzne vzory povrchu.
Naplánujte prechody medzi hlavným profilom krídla, okrajovými oblasťami a prechodmi platformy. Tieto hranice môžu odhaliť značky nesúladu, aj keď sa jednotlivé dráhy nástroja zdajú byť prijateľné. Skontrolujte kombinovaný model zostávajúceho polotovaru a po rezaní skontrolujte skutočný prechod.
Samotné sprísnenie tolerancie výpočtu CAM neopraví vychýlenie nástroja ani pohyb upínacieho prípravku. Nastavte programovacie parametre s pochopením všetkých zdrojov chýb a kritérií akceptácie výkresu.
Ovládajte teplo, zapojenie a vibrácie
Druh nástroja, geometria, povrchová úprava, rezné podmienky a prívod chladiacej kvapaliny musia zodpovedať materiálu a operácii. Vyhnite sa prenosu parametrov z vývojového modelu hliníka priamo do žiaruvzdornej zliatiny.
Udržujte zostavy nástrojov čo najpevnejšie, ako to umožňuje prístup. Dlhý presah, slabá lokálna opora a nepriaznivý smer sily môžu spôsobiť priehyb alebo vibrácie. Zmena otáčok vretena alebo posuvu môže pomôcť pri konkrétnej situácii, ale pretrvávajúci problém s oporou alebo dosahom si zvyčajne vyžaduje širšiu kontrolu nastavenia.
Opotrebenie nástroja ovplyvňuje aj konečný profil. Stanovte kontroly a kritériá výmeny okolo kritického prvku, namiesto toho, aby ste pokračovali, kým nástroj nie je viditeľne poškodený. Ak sa používa kompenzácia, overte výslednú geometriu namiesto predpokladu, že jeden posun koriguje každú oblasť.
Kam sa hodí brúsenie, elektroerozívne obrábanie a laserové obrábanie?
Obrábanie čepelí môže kombinovať frézovanie s brúsením, elektroerozívnym obrábaním (EDM) a laserovým obrábaním, ak to vyžadujú špecifické vlastnosti. Správna kombinácia závisí od konštrukcie koreňa, geometrie chladenia, materiálu, stavu povlaku a požiadaviek na integritu povrchu. Tieto operácie sa skôr dopĺňajú s frézovaním, než aby tvorili jednu univerzálnu postupnosť.
Brúsenie koreňov a kontrolovaná povrchová úprava
Plíživé brúsenie je zavedenou možnosťou pre vhodné koreňové prvky lopatiek turbín, vrátane tvarov „jedľa“. V závislosti od konštrukcie, materiálu, objemu výroby a schváleného procesu môžu byť vhodné aj iné postupy.
Brúsenie vyžaduje kontrolu stavu kotúča, opracovania, prívodu chladiacej kvapaliny a tepelných účinkov. Geometricky presný povrch si môže vyžadovať kontrolu, ak proces spôsobil neprijateľné tepelné poškodenie.
Leštenie a úprava hrán by mali mať tiež definované limity. Odstraňujú materiál a môžu zmeniť profil krídla, polomer hrany alebo tenký rez. Po operáciách, ktoré potvrdia jej dodaný stav, skontrolujte kritickú geometriu. Zrkadlový vzhľad nenahrádza špecifikovanú textúru povrchu alebo bezchybný stav materiálu.
Chladiace otvory a vnútorné priechody
Niektoré čepele s horúcimi profilmi vyžadujú otvory s filmovým chladením, tvarované výstupy alebo iné chladiace prvky. EDM vŕtanie sa používa na elektricky vodivých materiáloch, zatiaľ čo laserové procesy ponúkajú ďalšie možnosti pre vhodné aplikácie otvorov a povlakov.
Poloha otvoru, smer, tvar, správanie pri prenikaní a lokálny stav steny sú všetko dôležité. Proces musí zabrániť poškodeniu protiľahlej vnútornej steny pri prenikaní do dutej čepele. Tepelné spracovanie môže vytvoriť preliaty materiál alebo iné povrchové efekty, preto je potrebné pre zvolenú trasu definovať prijateľnosť a akékoľvek následné spracovanie.
Rozlišujte medzi vŕtanými chladiacimi prvkami a zložitými uzavretými vnútornými kanálmi. Bežná fréza nedokáže dosiahnuť na každý uzavretý vnútorný kanál. Tieto kanály môžu vznikať pri odlievaní alebo inom kvalifikovanom výrobnom procese.
Ďalším plánovacím rozhodnutím je postupnosť náterov. Niektoré metódy vŕtajú pred náterom, zatiaľ čo iné používajú kontrolované odstraňovanie náteru a vŕtanie až po ňom. Pred výberom zariadenia alebo cenovou ponukou práce si overte zamýšľanú postupnosť a konečný stav otvoru.
Ako sa overuje kvalita obrábania čepelí?
Overenie musí zahŕňať geometriu profilu krídla, vzťahy uchytenia, stav hrán, textúru povrchu a akékoľvek špecifikované požiadavky na materiál alebo vnútorné prvky. Súradnicové meracie stroje (CMM), optické skenovanie a špecializované testovanie odpovedajú na rôzne otázky. Kompletný plán definuje, čo sa meria, ako sa diel zarovnáva a v ktorej fáze výroby dochádza k prijatiu.
Overte geometriu oproti správnym referenciám
Kontrola lopatiek môže vyhodnotiť profily prierezov, hrúbku, skrútenie, tetivu a charakteristiky nábežnej alebo odtokovej hrany. Vlastnosti koreňa a plošiny vyžadujú kontroly, ktoré zachovávajú ich špecifikovaný vzťah k profilu krídla.
Súradnicový merací stroj dokáže zhromažďovať hmatové údaje z definovaných prvkov a sekcií. Optické systémy môžu poskytovať husté informácie o povrchu, ktoré sú obzvlášť užitočné na vizualizáciu odchýlok na profile krídla. Namiesto výberu zariadenia len preto, že produkuje viac bodov, zvoľte pokrytie a neistotu podľa požiadavky.
Zarovnanie je súčasťou vyhodnotenia. Najlepšie prispôsobenie povrchu bez obmedzení môže zakryť chybu vzťahu, ktorá je dôležitá pri inštalácii čepele cez jej koreň. Použite referenčnú schému výkresu a zdokumentujte všetky povolené metódy montáže.
Oddeliť textúru povrchu od stavu materiálu
Chyba profilu, vlnitosť a drsnosť opisujú rôzne aspekty upraveného povrchu. Lopatka môže mať hladký lokálny povrch, zatiaľ čo celkový tvar jej profilu môže byť nesprávny. Meranie drsnosti tiež neidentifikuje všetky možné trhliny alebo podpovrchové chyby.
V prípade potreby použite špecifikované nedeštruktívne testovanie alebo vnútornú kontrolu. Počítačová tomografia (CT) alebo rádiografické metódy môžu podporiť určité vnútorné hodnotenia, ale vhodnosť závisí od materiálu, geometrie, rozlíšenia a posudzovanej chyby alebo rozmeru.
Balík inšpekcie by preto mal prepojiť každú požiadavku s vhodnou metódou. Vyhnite sa tomu, aby ste povrchový sken, rozmerovú správu alebo leštený vzhľad považovali za dôkaz každej inej charakteristiky kvality.
Potvrdenie dodaného stavu
Zaznamenajte revíziu výkresu, identitu materiálu, vyhodnotené prvky, zarovnanie, metódu merania a výsledky. Identifikujte, či správa opisuje obrábaný, tepelne spracovaný, potiahnutý alebo úplne dokončený stav.
Snímanie na stroji môže podporiť nastavenie a riadenie procesu, zatiaľ čo akceptačná kontrola musí spĺňať dohodnutý plán meraní. Ak sa ako dôkaz o akceptácii použije medzikontrola, je potrebné explicitne stanoviť jej rozsah a vhodnosť.
V prípade opakovaných objednávok sa dohodnite na tom, ako sa budú hodnotiť zmeny nástrojov, zmeny upínacích prípravkov a revízie procesov. Úspešne vykonaný prvý výrobok preukazuje stav kontrolovaného výrobku. Konzistentnosť výroby si vyžaduje vhodné priebežné kontroly a záznamy.
Čo by mala obsahovať ponuka na obrábanie čepele?
Užitočná požiadavka na cenovú ponuku (RFQ) na obrábanie čepele obsahuje CAD model, riadený výkres, stav materiálu a polotovaru, kritickú geometriu, požiadavky na povrchovú úpravu a akceptačnú dokumentáciu. Identifikujte zamýšľaný komponent a stav výroby, aby dodávatelia mohli vyhodnotiť skutočný rozsah výroby, a nie uvádzať nešpecifikovaný tvar čepele.
Pri presnom obrábaní častí turbínových motorov ovplyvňuje rozdiel medzi vývojovým modelom a servisným hardvérom požadovaný materiál, procesy a schvaľovacie dôkazy. Tento stav je potrebné objasniť hneď na začiatku.
| Položka žiadosti o cenovú ponuku | Informácie na dodanie |
| Definícia produktu | CAD model, revízia výkresu, typ komponentu a zamýšľané použitie |
| Východiskový materiál | Presná trieda, stav, skladová forma a kto dodáva polotovar |
| Kritická geometria | Profily krídla krídla, referenčné body, koreňové rozhrania, hrany a tenké rezy |
| Špeciálne vlastnosti | Chladiace otvory, vnútorné priechody, neprístupné miesta a existujúce nátery |
| Rozsah dokončenia | Požiadavky na brúsenie, leštenie, úpravu hrán, úpravu a povrchovú úpravu |
| Prijatie | Požadované správy, podmienky merania, špeciálne testovanie a schválenia zákazníkmi |
| Rozsah objednávky | Množstvo, očakávania opakovaných objednávok, potreby dodávok a zodpovednosti za dodané diely |
Porovnajte návrhy s rovnakými požiadavkami. Opýtajte sa, ktoré operácie sú zahrnuté, ktoré vyžadujú špecializované spracovanie a aké dôkazy sú priložené k dodanému dielu. Pred výrobou vyriešte navrhované zmeny tolerancií alebo procesu a v prípade potreby aktualizujte schválenú definíciu produktu.
Často kladené otázky
Môže CNC obrábanie nahradiť odlievanie lopatiek turbín?
Iba ak to umožňujú konštrukčné a materiálové požiadavky. Obrábanie bežného tyčového materiálu nedokáže reprodukovať monokryštálovú alebo smerovo stuhnutú štruktúru, ktorú vyžadujú niektoré lopatky turbín. CNC obrábanie často dopĺňa odlievanie dokončovaním koreňov, hrotov a vybraných povrchov.
Aké tolerancie je možné dosiahnuť obrábaním čepelí?
Dosiahnuteľné tolerancie závisia od materiálu, geometrie, upnutia a riadenia procesu. Profil krídla krídla, hrúbka, rozmery koreňa a geometria hrany vyžadujú samostatné špecifikácie. Schopnosť by sa mala potvrdiť na základe výkresu a kontrolného plánu, a nie len na základe presnosti polohovania stroja.
Čo určuje cenu obrábania čepelí?
Medzi hlavné faktory nákladov patrí materiál, stav polotovaru, úber materiálu, geometria, nástroje, objednané množstvo a kontrola. Špecifikované brúsenie, chladiace otvory a povlaky pridávajú ďalšie operácie. Porovnajte cenové ponuky s použitím rovnakej revízie výkresu, požiadaviek na materiál, rozsahu povrchovej úpravy a kritérií prijatia.
Záver
Obrábanie čepele vyžaduje proces, ktorý spája východiskový polotovar s hotovým profilom krídla a geometriou uchytenia. Výber materiálu, postupné odoberanie materiálu, orientácia nástroja a vhodné metódy dokončovania ovplyvňujú, či diel spĺňa svoje požiadavky.
Pre inžinierov a kupujúcich je najsilnejším východiskovým bodom kompletná definícia produktu a dohodnutý plán kontroly. Tieto opatrenia uľahčujú porovnávanie výrobných návrhov a pomáhajú predchádzať zámene vzhľadu alebo počtu osí s dôkazom kvality.
Spoločnosť TiRapid poskytuje služby CNC obrábania zákazkových dielov. Pošlite nám výkres a CAD model s materiálom, stavom polotovaru, kritickými vlastnosťami čepele, množstvom, požiadavkami na povrchovú úpravu a očakávaniami kontroly pre posúdenie špecifického projektu. Uveďte všetky požadované kvalifikácie procesu, aby bolo možné pred objednaním prediskutovať rozsah výroby a overenia.















