
Predtým, ako premením nápady na súčiastky, posúdim obrobiteľnosť – s použitím štandardných nástrojov, správnych tolerancií a minimálneho nastavenia. Táto príručka Navrhovanie pre CNC obrábanie ponúka praktické pravidlá a tipy DFM od konceptu až po dodanie, ktoré vám pomôžu vytvárať vysoko presné súčiastky rýchlejšie, spoľahlivejšie a nákladovo efektívnejšie.
Čo je CNC obrábanie
CNC obrábanie (počítačové numerické riadenie) je subtraktívny proces, pri ktorom naprogramované nástroje presne režú suroviny na diely. Ponúka výnimočnú presnosť, opakovateľnosť a kompatibilitu s kovmi a plastmi – premosťuje CAD návrh a reálnu výrobu pre rýchlejšiu a efektívnejšiu výrobu.
Zásady OCNC obrábanie
CNC obrábanie odoberá materiál vrstvu po vrstve z pevného bloku (obrobku). Na rozdiel od aditívnej povahy 3D tlače je CNC subtraktívne – každý rez sa počíta do konečnej geometrie.
Frézovanie : Používa rotačné rezné nástroje na vyrezávanie povrchov, drážok a dutín. Je ideálne pre prizmatické alebo zložité 3D tvary. Napríklad v mojej každodennej práci sa hliníkové puzdrá s toleranciami ±0.01 mm frézujú pomocou 5-osových centier, aby sa dosiahli presné kontúry a hladké povrchy.
Sústruženie : Otáča obrobok, zatiaľ čo stacionárny nástroj odreže materiál, čím sa vytvoria valcové alebo kužeľové tvary. Táto metóda je ideálna pre hriadele, puzdrá a telesá ventilov, kde je kritická súososť.
Vŕtanie : Vytvára otvory pomocou vrtákov s priemerom typicky od 0.5 mm do 50 mm. Hlboké otvory často vyžadujú stupňovité vŕtanie alebo nástroje s chladiacou kvapalinou, aby sa zabezpečila presnosť a odvod triesok.
V moderných továrňach sa tieto operácie často automaticky kombinujú – frézovanie, sústruženie a vŕtanie v jednom nastavení – čo dramaticky zlepšuje efektivitu a presnosť.
Bežné typy OCNC stroje f
CNC stroje sa líšia počtom pohybových osí:
2–3-osové stroje: Sú najbežnejšie a najlacnejšie. Ideálne pre ploché diely a jednoduché dutiny, pohybujú sa v smeroch X, Y a Z.
4–5-osové stroje: Ponúkajú dodatočné rotačné a naklápacie pohyby, čo umožňuje obrábanie viacerých plôch alebo zložitých zakrivených povrchov v jednom nastavení. Napríklad letecké súčiastky alebo titánové implantáty často vyžadujú 5-osové simultánne obrábanie kvôli presnosti a konzistentnosti.
Hybridné a multifunkčné stroje: Kombinujú frézovanie, sústruženie a niekedy aj brúsenie alebo rezanie laserom v jednej jednotke, čím sa minimalizujú nastavenia a ľudské chyby.
V spoločnosti TiRapid zvyčajne vyberáme zariadenia na základe geometrie dielov a požiadaviek na tolerancie. Pre prototypy ponúka 3-osový systém rýchlosť; pre zložité diely alebo výrobu 5-osový systém zaisťuje rozmerovú konzistentnosť a úsporu nákladov v porovnaní s viacerými upínacími prípravkami.
Čo je navrhovanie Falebo CNC obrábanie
Pred začatím výroby určuje dizajn vyrobiteľnosť. Cieľom navrhovania pre CNC obrábanie je dosiahnuť rýchlejšiu, jednoduchšiu a nákladovo efektívnejšiu výrobu dielov a zároveň splniť všetky funkčné a vizuálne ciele. Optimalizovaný dizajn skracuje dráhy nástrojov, nastavovanie a zložitosť, čím sa zlepšuje presnosť a rýchlosť dodania.
Úloha Of Dizajn In TVýrobný cyklus
Dizajn formuje každú fázu výrobného procesu:
Definuje dráhy nástroja a zložitosť: Geometria, hrúbka steny a tolerancia ovplyvňujú výber nástroja a čas cyklu. Inteligentný návrh môže skrátiť čas obrábania o viac ako 30 %.
Znižuje počet nastavovacích a upínacích operácií: Zohľadnenie dostupnosti a štandardných upínacích prípravkov počas návrhu zlepšuje stabilitu a efektivitu.
Zvyšuje presnosť a opakovateľnosť: Jasné referenčné body a konzistentné zarovnanie znižujú odchýlky. V spoločnosti TiRapid štandardizácia referenčných otvorov znížila chyby opätovného upínania na ±0.01 mm.
Umožňuje integráciu digitálnej výroby: Moderné CNC pracovné postupy prepájajú návrh, CAM a kontrolné dáta, aby sa zachovala presnosť počas celého procesu.
Ako dizajn ovplyvňuje náklady Aa dodacia lehota
Každý nakreslený rozmer ovplyvňuje výrobné náklady a načasovanie:
Materiál a geometria poháňajú čas rezania: Hlboké vrecká alebo tenké steny zvyšujú opotrebovanie nástroja. Zníženie hĺbky o 10 % môže znížiť náklady približne o 15 %.
Prísne tolerancie zvyšujú náklady: Štandardné tolerancie ±0.05 mm sú rýchle; ±0.01 mm zdvojnásobuje čas procesu.
Zjednodušený návrh urýchľuje dodanie: Kontroly DFM od spoločnosti TiRapid skrátili priemerné dodacie lehoty o 2 dni vďaka úpravám návrhu, ako sú skosenia a zaoblenia.
Štandardizácia šetrí čas: Používanie štandardných závitov, veľkostí otvorov a polotovarov zefektívňuje cenové ponuky, získavanie zdrojov a výrobu – najmä pre globálnu výrobu.
Čo sú TVýhody Aa obmedzenia Of Projektovanie Falebo CNC obrábanie
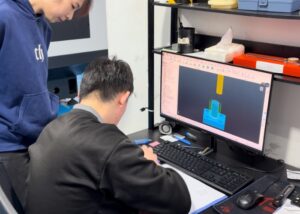
Navrhovanie pre CNC obrábanie ponúka bezkonkurenčnú presnosť a opakovateľnosť, čo umožňuje efektívnu výrobu zložitých geometrií. Faktory, ako je geometria nástroja, dosah a pohyb stroja, však predstavujú obmedzenia. Pochopenie týchto hraníc – a spôsobu, ako ich obísť – zabezpečuje vysokokvalitnú a nákladovo efektívnu výrobu.
výhody
Dizajn je základom ceny, rýchlosti a kvality.
Automatizácia a presnosť: CNC systémy dosahujú opakovateľnosť v rozmedzí ±0.01 mm, čo je ideálne pre konzistentné diely, ako sú telesá ventilov alebo robotické spoje.
Všestrannosť materiálov: CNC obrábanie zvláda kovy aj plasty nastavením posuvov a rýchlostí.
Kratšie cykly prototypovania: Včasné overenie DFM pomáha predpovedať rezné sily a dráhy nástrojov; TiRapid skracuje dodacie lehoty prototypov o 60 %.
Integrácia dát: Pracovné postupy CAD-CAM zabezpečujú zachovanie zámeru návrhu počas výroby a kontroly.
Obmedzenia
Aj pokročilé CNC systémy čelia geometrickým obmedzeniam.
Tvar nástroja: Okrúhle nástroje nedokážu rezať ostré vnútorné rohy; vyžaduje sa polomer rohu ≥1.3 × priemer nástroja.
Obmedzenie dosahu: Hlboké vrecká presahujúce 3× priemer nástroja spôsobujú vibrácie, čím sa zvyšuje drsnosť povrchu z Ra0.8 na Ra3.2.
Pohyb stroja: Nadrozmerné diely alebo viacstranné prvky často vyžadujú viacero nastavení, čo zvyšuje riziko chyby.
Riešenia: Stratégie optimalizácie dizajnu
Pomer hĺbky k šírke: Udržujte pomer hĺbky k šírke ≤ 3:1, aby sa znížilo vychýlenie nástroja.
Polomery rohov: Zväčšením polomeru zaoblenia (napr. R1.5→R2.0) predĺžite životnosť nástroja.
Tenké steny: Na zabránenie vibráciám použite ≥0.8 mm pre kovy, ≥1.5 mm pre plasty.
Konštrukcia otvoru: Hĺbka ≤4× priemer; na dne slepých otvorov nechajte vôľu.
Závity: Nechajte nezávitované časti s hĺbkou závitu 1.5×.
Text: Používajte 20-pt bezpätkové písmo s gravírovaným, nie reliéfnym textom.
Rebrá a výstupky: Hrúbka ≈60 % priľahlej steny, aby sa zabránilo deformácii.
Zrazenia a zaoblenia: Pre efektívnosť použite globálne poznámky „prerušiť všetky hrany“.
Uhly úkosu: Pridajte 1–2° na zvislé steny, aby ste znížili namáhanie pri rezaní a zlepšili povrchovú úpravu.
Ako To Určenie kľúčových parametrov obrábania počas návrhu
Pri navrhovaní pre CNC obrábanie definujú konštrukčné rozhodnutia presnosť, náklady a dodaciu lehotu. Včasným nastavením tolerancií, povrchových úprav, materiálov a veľkostí polotovarov inžinieri zabezpečujú vyrobiteľnosť a efektívnosť – premieňajú konštrukčný zámer na spoľahlivú, vysoko presnú a nákladovo efektívnu výrobu.
Tolerancie Aa aplikácie GD&T
Tolerancie sú mostom medzi návrhom a výrobou.
Tolerancia zvyšuje náklady: Nie každý prvok vyžaduje presnosť ±0.01 mm. TiRapid ušetril 25 % času obrábania nastavením ±0.02 mm v oblastiach prispôsobenia a ±0.1 mm inde.
GD&T zlepšuje prehľadnosť: Namiesto lineárnych tolerancií GD&T definuje geometrické prvky, ako je rovnobežnosť, hádzanie a poloha.
Osvedčené postupy:
Pre kritické prispôsobenia použite IT7–IT8.
V nekritických oblastiach uvoľnite na IT10–IT11.
Definujte všeobecné poznámky o toleranciách vo výkrese, aby ste znížili nedorozumenia.
Správne priradenie tolerancií môže znížiť celkové náklady na obrábanie o 10 – 30 %.
povrchová úprava Aa estetické požiadavky
Vyváženie funkcie a vzhľadu zaisťuje lepšiu spokojnosť zákazníkov.
Vplyv drsnosti povrchu na čas cyklu: Drsnosť Ra 0.8 µm vyžaduje jemné dokončovacie prechody, zatiaľ čo drsnosť Ra 3.2 µm je možné obrábať jedným rezom.
Bežné povrchové úpravy:
Hliník: Eloxovanie (typ II/III) pre odolnosť voči korózii.
Oceľ: QPQ alebo čierny oxid pre ochranu proti hrdzi.
Plasty: Leštenie alebo otryskávanie pre zlepšenie vzhľadu.
Tip pre dizajn: V CAD modeli jasne oddeľte funkčné a kozmetické povrchy, aby ste predišli zbytočným dokončovacím úpravám.
Výber materiálu Aa tepelné spracovanie
Materiál definuje obrobiteľnosť a výkon nástroja.
Správanie pri rezaní:
Hliník (6061, 7075): rýchlosť rezania 500 – 800 m/min.
Nerezová oceľ (304, 316): pomalšia pri 150 m/min.
Titán (Ti-6Al-4V): vyžaduje pevné nástroje a chladiacu kvapalinu.
Tepelné spracovanie:
Kalené materiály (> 45 HRC) vyžadujú povlakované karbidové nástroje.
Pred finálnym obrábaním uvoľnite žíhané diely od napätia.
Výber správneho materiálu a jeho úprava môžu predĺžiť životnosť nástroja 2–3×.
Prečo štandardné veľkosti zásob znižujú náklady
Výber štandardných veľkostí materiálu je jednou z najjednoduchších metód na úsporu nákladov.
Menej obrábania = menej času: Predvalok s priemerom 25 mm oproti 30 mm ušetrí 20 % času rezania pri dielci s hrúbkou 20 mm.
Ľahko dostupné: Bežné rozmery, ako napríklad hliníkové plechy s rozmermi 100 × 100 × 20 mm, sú široko skladom.
Kratšie dodacie lehoty: Vyhnutie sa zákazkovým polotovarom môže skrátiť obstarávanie zo 7 dní na 1 – 2 dni.
Spoločnosť TiRapid dosiahla o 30 % rýchlejšie dodanie a vyššiu materiálovú efektívnosť štandardizáciou rozmerov zásob.
Ako To Dizajn Falebo rôzne obrábacie procesy
Pri navrhovaní pre CNC obrábanie si každý proces – frézovanie, sústruženie a vŕtanie – vyžaduje jedinečné konštrukčné aspekty. Inteligentné návrhy minimalizujú namáhanie nástroja, znižujú vibrácie a zjednodušujú nastavenie, čím zlepšujú presnosť a povrchovú úpravu. Nižšie sú uvedené kľúčové poznatky o návrhu z reálnych skúseností spoločnosti TiRapid s výrobou.
Tipy pre návrh frézovania
Frézovanie je všestranné, ale citlivé na tuhosť a geometriu nástroja.
Kontrola pomeru hĺbky k šírke: Udržujte hĺbku dutiny v rámci 4-násobku priemeru nástroja. TiRapid zlepšil kvalitu povrchu hliníka 7075 o 30 % obmedzením pomeru na 2.5 × D.
Priemer nástroja: Kratšie nástroje ponúkajú lepšiu tuhosť. Konštrukčné prvky sa zameriavajú na štandardné priemery (Ø6, Ø8, Ø10 mm), aby sa predišlo nákladným zákazkovým frézam.
Optimalizácia polomeru rohu: Použite vnútorný polomer rohu ≥⅓ hĺbky dutiny (napr. R4 pre hĺbku 12 mm). Väčšie polomery znižujú namáhanie nástroja a stopy po chvení.
Tipy na sústruženie
Sústruženie vyniká pri výrobe okrúhlych dielov, ale vyžaduje si pozornosť kladenú na stabilitu.
Pomer štíhlosti: Udržujte pomer dĺžky súčiastky k priemeru ≤ 8:1. Pre dlhé hriadele používa TiRapid na podopretie stabilné lunety alebo dvojité stredy.
Symetria je dôležitá: Symetrická geometria zaisťuje vyvážené rezné sily a zabraňuje excentricite.
Kontrola vibrácií: Pri tvrdých materiáloch (napr. SUS420, HRC50) používajte nižšie otáčky vretena a vhodnú chladiacu kvapalinu.
Poznámka k návrhu: Pre lepšie plánovanie procesu pridajte do výkresov „Vyžaduje sa stredová podpera“.
Tip pre návrh vŕtanias
Vŕtanie je základ, ale často sa naň prehliada.
Pomer hĺbky k priemeru: Hĺbku otvoru udržujte ≤ 10 × priemer. Pre hlbšie otvory vŕtajte z oboch strán alebo použite stupňovité vŕtanie. TiRapid dosahuje presnosť ±0.02 mm pomocou vrtákov 5 × D s cyklami odvodu triesok.
Kolmosť: Vstupné plochy vrtáka musia byť rovné a kolmé, aby sa predišlo klzáku. Na šikmé plochy pridajte malú bodovú plochu.
Vyhnite sa polovičným otvorom: Polovičné otvory poškodzujú nástroje a zanechávajú otrepy. Ak sa im to nedá vyhnúť, zvážte namiesto toho frézovanie alebo elektroerozívne obrábanie.
Ako To Dizajnové podrezania Aa komplexné prvky
Pri navrhovaní pre CNC obrábanie predstavujú podrezania a vnútorné geometrie veľké výzvy. Tieto skryté oblasti sú ťažko dostupné štandardnými nástrojmi a môžu zvýšiť náklady alebo spôsobiť chyby. Inteligentný návrh vyvažuje funkciu s prístupnosťou nástrojov. Táto časť ukazuje, ako zjednodušiť alebo rozdeliť súčiastky, aby sa ušetril čas a náklady.
Rozmery podrezania, nástroje a prístupnosť
Podrezania sú klasické „skryté geometrie“. Ak nie sú správne navrhnuté, môžu spôsobiť, že diel bude neobrobiteľný.
Pokyny pre veľkosť:
Hĺbka podrezania sa mala udržiavať ≤ 70 % dĺžky krčka nástroja a šírka ≤ 1.5 × priemer nástroja. V spoločnosti TiRapid umožnilo nastavenie hĺbky podrezania telesa ventilu z 8 mm na 5.5 mm obrábanie štandardnou guľovou frézou, čo ušetrilo 25 % výrobného času.
Nástroje a cesty:
Na podrezanie použite frézy s T-drážkami alebo guľové frézy. V stiesnených priestoroch zvoľte frézy s dlhým krkom alebo 5-osové zostavy. Vždy zabezpečte aspoň 1.5× priemer nástroja priestor pre bezpečný výstup nástroja.
Kontrola prístupnosti:
Simulujte dráhy nástrojov v softvéri CAD/CAM. Inžinieri spoločnosti TiRapid používajú Fusion 360. Mapa prístupnosti nástrojov identifikovať slepé zóny pred programovaním a zabrániť tak nákladným prepracovaniam.
Nákladovo efektívne alternatívy
Zložité geometrie si nie vždy vyžadujú drahé 5-osové obrábanie. Optimalizácia návrhu môže často dosiahnuť rovnaký výsledok efektívnejšie.
Prepracovať štruktúru:
Ak podrezanie slúži len ako zaisťovací alebo montážny prvok, nahraďte ho konštrukciami so skosením alebo závitom. Napríklad spoločnosť TiRapid prepracovala hliníkové puzdro s použitím 45° zasúvacieho uloženia, prešla z 5-osového na 3-osové obrábanie a znížila náklady na diel o 40 %.
Rozdelené obrábanie a montáž:
Pre ľahší prístup rozdeľte diel na viacero častí a potom ich znova spojte skrutkami alebo zváraním. Tento „modulárny“ prístup je obľúbený v leteckom priemysle a automatizácii.
Výhody: Nižšie náklady na zariadenie a jednoduchšia údržba.
Tip: Pre presné zarovnanie počas montáže pridajte otvory pre kolíky.
Hybridná výroba:
Pre extrémne zložité vnútorné dutiny kombinujte 3D tlač na overenie tvaru s CNC dokončovaním funkčných povrchov. Tento hybridný prístup vyvažuje slobodu dizajnu a presnosť – ideálny pre výrobu foriem a zdravotníckych pomôcok.
Ako To Orientácia časti plánu Aa upínanie
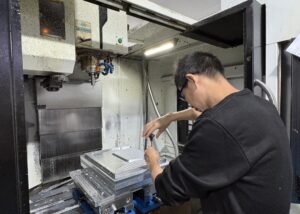
Pri navrhovaní pre CNC obrábanie má orientácia a upínanie dielov silný vplyv na presnosť, efektivitu a náklady. Dobrý návrh predvída, ako sú diely upnuté a ako sa k nim pristupuje. Jasné vzťažné body a menej nastavení zvyšujú opakovateľnosť, skracujú čas cyklu a zabezpečujú konzistentnú kvalitu obrábania.
Systém údajov AUmiestnenie upínacieho zariadenia
Definovanie vzťažných bodov zosúlaďuje zámer návrhu s realitou obrábania. Zle zvolené vzťažné body vedú k častým chybám pri premiestňovaní a zarovnávaní.
Vytvorte jasný systém údajov
Ako primárny vzťažný bod si zvoľte funkčnú alebo montážnu plochu. Napríklad TiRapid obrába kryty robotických kĺbov s použitím montážnej plochy ako hlavného vzťažného bodu a dvoch upevňovacích otvorov ako sekundárnych vzťažných bodov, čím dosahuje montážnu odchýlku <0.02 mm.
Princíp 3-bodového lokalizovania
Použite pravidlo „3-2-1“ – tri body pre rovinu, dva pre smer, jeden pre rotáciu. To zaisťuje stabilitu a udržiava chybu opätovného upnutia pod ±0.01 mm.
Návrh a výber svietidiel
Pre výrobné série použite pneumatické alebo vákuové upínacie prípravky na urýchlenie výmeny dielov. Pre prototypy fungujú dobre štandardné zveráky alebo mäkké čeľuste. Správy DFM od TiRapid často zdôrazňujú „oblasti kolizie upínacích prípravkov“, aby sa predišlo kolíziám medzi konštrukčnými prvkami a upínacími zónami.
Zníženie počtu nastavení Aa zmeny nástrojov
Každé nastavenie alebo zmena nástroja predstavuje potenciálnu chybu a predlžuje čas. Inteligentná orientácia a postupnosť procesov môžu eliminovať neefektívnosť.
Minimalizovať nastavenia
Navrhnite tak, aby sa väčšina prvkov (70 %+) dala obrobiť na jedno nastavenie. Zoskupte kritické otvory a povrchy do jedného súradnicového systému, aby sa znížila potreba preorientovania. Spoločnosť TiRapid raz znížila počet nastavení hliníkovej základne z 3 na 1, čím sa skrátila dodacia lehota o 2 dni.
Optimalizácia stratégie výmeny nástrojov
Zoskupujte prvky vyžadujúce rovnakú veľkosť alebo hĺbku frézy. Pri 5-osovom obrábaní používa TiRapid Ø8 mm na hrubovanie, potom Ø4 mm a Ø2 mm na dokončovanie – čím sa ušetrí 15 % času cyklu a predlží sa životnosť nástroja.
Zvoľte si efektívnu orientáciu na obrábanie
Vždy, keď je to možné, orientujte súčiastky tak, aby ich primárna plocha smerovala nahor, aby sa dosiahol lepší odvod triesok a menšie vychýlenie nástroja. V prípade šikmých prvkov súčiastku nakloňte, aby ste umožnili normálne dráhy rezu, čím sa zlepší kvalita povrchu a konzistencia.
Ako To Príprava výkresov a súborov pre CNC obrábanie
V časti Návrh pre CNC obrábanie spájajú výkresy a 3D súbory návrh a výrobu. Jasné a štandardizované dokumenty pomáhajú obrábačom okamžite pochopiť zámer, minimalizujú prepracovanie a zvyšujú presnosť. Táto časť popisuje kľúčové detaily výkresov a formáty súborov pre rýchle a presné cenové ponuky.
Čo To Zahrnúť IVaše kresby
Dobre pripravený technický výkres zabezpečuje, že každý obrobený diel spĺňa svoj konštrukčný zámer.
GD&T (Geometrické kótovanie a tolerancia)
Na vyjadrenie funkčných požiadaviek použite geometrické tolerancie, ako je poloha, kolmosť a sústrednosť. Inžinieri spoločnosti TiRapid overia všetky symboly GD&T pred obrábaním, aby sa zabezpečilo, že zodpovedajú možnostiam nášho zariadenia.
Rozmerové tolerancie:
Dodržiavajte bežné normy, ako napríklad ISO 2768-mK alebo ASME Y14.5. Typické pokyny:
Všeobecné obrábanie: ±0.1 mm
Presné uloženie: ±0.02 mm
Tolerancie otvorov: H7 alebo H8
Uplatňovanie týchto štandardov pomáha vyvážiť náklady a presnosť.
Povrchová úprava a ošetrenie:
Vždy špecifikujte hodnoty Ra a typy povrchovej úpravy, napr.:
Ra 3.2 μm pre všeobecné obrábanie
Ra 0.8 μm na leštenie
Čierna eloxácia typu II alebo čierny oxid QPQ na ochranu
TiRapid automaticky priraďuje nástroje a procesné parametre podľa požiadaviek na povrch.
Odporúčané formáty súborov Aa tipy na nahrávanie
Výber správneho formátu urýchľuje citovanie a zabraňuje chybám v preklade.
Formáty 3D modelov
STEP (.stp/.step) – univerzálny, preferovaný pre CNC
IGES (.igs) – pre zložité povrchy
STL (.stl) – pre 3D tlač, nie je ideálny pre CNC cenové ponuky
Parasolid (.x_t) – ideálny pre používateľov SolidWorks/NX
Formáty 2D výkresov
PDF – pre poznámky, tolerancie, povrchovú úpravu
DWG/DXF — na rezanie laserom alebo drôtové EDM
Kontrolný zoznam pred nahrávaním
Konzistentné jednotky (mm alebo palec)
Odstráňte nepoužívané telá alebo skryté náčrty
Jedna časť na súbor
Overte zarovnanie medzi výkresom a 3D modelom
Uveďte poznámky k povrchovej úprave a ošetreniu
Dodržiavanie týchto štandardov súborov zabezpečí, že váš projekt CNC obrábania prejde od návrhu až po výrobu bezproblémovo a presne.
Ako To Zabezpečenie kvality obrábania Aa presnosť
Pri navrhovaní pre CNC obrábanie ide zabezpečenie kvality nad rámec konečnej kontroly – zahŕňa všetko od návrhu až po dodanie. Každý krok, od výberu nástroja až po overenie povrchu, ovplyvňuje presnosť a konzistentnosť. Táto časť ukazuje, ako zabezpečiť, aby CNC súčiastky spĺňali funkčné a vizuálne štandardy.
Metódy merania Aa nástroje
Presné obrábanie závisí od spoľahlivých metód kontroly prispôsobených požiadavkám na tolerancie a geometrii súčiastok.
Kontaktné meranie (CMM)
Súradnicové meracie stroje (CMM) poskytujú presnosť na úrovni mikrónov:
Presnosť až ±2 µm
Ideálne pre zložité geometrie a voľné tvary povrchov
Automatizované 3D porovnávacie správy pre rýchlejšie overenie
Bezkontaktné optické meranie
Optické a laserové skenovanie zachytáva milióny povrchových bodov v priebehu niekoľkých sekúnd:
Presnosť okolo ±10 µm
Ideálne pre estetické alebo flexibilné komponenty
Rýchlo generuje 3D mapu oblakov na overenie rozmerov
Manuálne meranie
Pre menej náročné tolerancie (> 0.05 mm) poskytujú dostatočnú presnosť posuvné meradlá a mikrometre.
Príklad: Meranie hliníkového puzdra 6061 s toleranciou ±0.05 mm pomocou digitálneho mikrometra Mitutoyo.
Kvalita hotového dielu Aa očakávania vzhľadu
Vysokokvalitné CNC diely kombinujú rozmerovú presnosť s dokonalosťou povrchu.
Normy drsnosti povrchu
Ra 3.2 μm: Štandardná frézovaná povrchová úprava
Ra 1.6 μm: Jemné obrábanie
Ra 0.8 μm: Leštený alebo zrkadlový povrch
Vizuálna a kozmetická kontrola
Kontroly zahŕňajú škrabance, preliačiny, otrepy a zmenu farby.
Menšie odchýlky farby (ΔE < 2.0) v eloxovaných povrchových úpravách sú v rámci noriem ISO prijateľné.
Rozmerová a tvarová presnosť
Pomocou SPC (štatistické riadenie procesov) monitoruje TiRapid opotrebovanie nástrojov a upravuje ofsety v reálnom čase, pričom počas hromadnej výroby udržiava odchýlky v rozmedzí ±0.005 mm.
Kombináciou kontroly CMM, analýzy SPC a kozmetického hodnotenia dosahujú výrobcovia konzistentné, vysoko kvalitné CNC diely s minimalizovaným prepracovaním a zvýšenou spokojnosťou zákazníkov.
Často kladené otázky
Aký softvér sa používa na navrhovanie CNC súčiastok?
Na 3D modelovanie používam hlavne CAD softvér ako SolidWorks, Fusion 360 alebo AutoCAD a na generovanie dráh nástroja CAM nástroje ako Mastercam alebo NX CAM. Tieto platformy integrujú návrh a výrobu, čím zvyšujú presnosť až o 30 % a skracujú čas programovania o 40 % prostredníctvom automatizovaného generovania G-kódu.
Aké sú kritériá pre navrhovanie CNC obrábacích strojov?
Pri navrhovaní CNC obrábacích strojov uprednostňujem tuhosť, rýchlosť vretena a tepelnú stabilitu. Pevná konštrukcia zaisťuje kontrolu vibrácií v rozmedzí ±2 µm, zatiaľ čo vyvážený pomer rýchlosti a krútiaceho momentu zvyšuje účinnosť obrábania o 25 %. Pre stabilitu výroby zohľadňujem aj nosnosť, čas výmeny nástroja a dostupnosť údržby.
Ako môžem optimalizovať svoj návrh pre CNC obrábanie?
Optimalizujem svoj návrh zosúladením geometrie so štandardnými veľkosťami nástrojov a obrobiteľnými polomermi. Vyhýbanie sa hlbokým dutinám a minimalizácia nastavení skracuje čas cyklu až o 35 %. Používanie princípov Design for Manufacturability (DFM) v raných fázach CAD zaisťuje hladšie dráhy nástrojov, lepšiu povrchovú úpravu a menej výmen nástrojov.
Ako môžem zvýšiť nákladovú efektívnosť môjho projektu CNC obrábania?
Pre zvýšenie nákladovej efektívnosti zjednodušujem geometriu súčiastok, štandardizujem veľkosti otvorov a konštrukciu pre obrábanie s jedným nastavením. Využitie materiálu a monitorovanie životnosti nástrojov môžu ušetriť 15 – 25 % výrobných nákladov. Taktiež zoskupujem podobné operácie a používam viacosové nastavenia, aby som výrazne znížil náklady na prácu a upínacie prípravky.
Ako môžem zabezpečiť presné tolerancie v mojich CNC obrábaných dieloch?
Zabezpečenie presných tolerancií (až ±0.005 mm) riadením teploty rezania, pomocou kontroly na súradnicovom meracom stroji (CMM) a programovaním kompenzácie opotrebenia nástrojov. Presné upínanie, stabilné materiály ako hliník 6061-T6 a overovanie po spracovaní pomáhajú udržiavať rozmerovú konzistenciu vo viacerých výrobných sériách.
Záver
Navrhovanie pre CNC obrábanie nie je len o výkresoch a rozmeroch – ide o vyváženie presnosti, efektívnosti a nákladov. Včasným zvážením dostupnosti nástrojov, tolerancií, materiálov a upínacích prostriedkov môžu inžinieri minimalizovať riziká, zlepšiť konzistentnosť a dosiahnuť vysoko presné diely ekonomickejšie. Máte nejaké nápady alebo potreby týkajúce sa návrhu CNC obrábania? Váš kontakt sa stane našou cennou skúsenosťou!
















