
Prelucrarea CNC a pieselor din plastic este utilizată pe scară largă în producția de echipamente industriale, produse electronice, componente auto, carcase pentru dispozitive medicale, mașini de automatizare și componente structurale de precizie. În timpul fabricației, multe piese din plastic necesită găuri de montare, găuri de poziționare, găuri filetate, găuri străpunse, găuri oarbe și găuri de formă neregulată. Aceste structuri de găuri nu numai că determină modul în care sunt conectate piesele, dar afectează și precizia asamblării, rezistența structurală și stabilitatea în funcționare a echipamentelor. Printre procesele comune de prelucrare CNC, atât găurirea CNC, cât și frezarea CNC pot crea găuri, dar cele două metode diferă semnificativ în ceea ce privește mișcarea sculelor, metodele de îndepărtare a materialului, eficiența prelucrării și controlul dimensional.
Materialele plastice au caracteristici de prelucrare diferite față de metale. Materiale precum ABS, POM, nailon, PC și PEEK variază în ceea ce privește duritatea, tenacitatea, conductivitatea termică și recuperarea elastică. Unele materiale plastice sunt predispuse la formarea de bavuri, acumularea de așchii și deformarea termică localizată în timpul așchierii. Piesele cu pereți subțiri pot fi, de asemenea, afectate de presiunea de strângere și forțele de așchiere. Prin urmare, alegerea între găurire și frezare nu ar trebui să depindă exclusiv de diametrul găurii. De asemenea, trebuie evaluate desenul piesei, forma găurii, toleranțele dimensionale, adâncimea de prelucrare și cerințele ulterioare de asamblare.
Care sunt diferențele dintre principiile de găurire și frezare CNC?
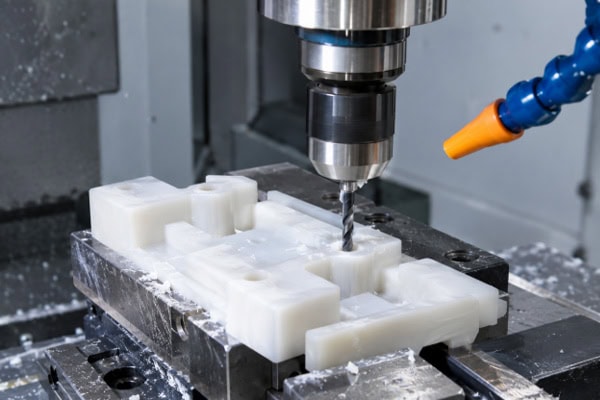
Cea mai evidentă diferență dintre găurirea și frezarea CNC constă în mișcarea sculei așchietoare. Găurirea se bazează în principal pe un burghiu rotativ care se deplasează de-a lungul axei găurii, îndepărtând treptat materialul pentru a forma o gaură. Frezarea utilizează de obicei scule rotative, cum ar fi frezele frontale, pentru a îndepărta materialul prin mișcarea relativă dintre sculă și piesa de prelucrat de-a lungul unei traiectorii predefinite. Ambele metode pot fi efectuate pe centre de prelucrare CNC, dar formele găurilor și traiectoriile de prelucrare adecvate diferă.
Găurirea CNC este potrivită pentru găuri rotunde obișnuite
Găurirea CNC utilizează de obicei burghie spiralate sau burghie specializate concepute pentru prelucrarea materialelor plastice. Programul de prelucrare controlează viteza axului, viteza de avans și adâncimea de găurire în funcție de cerințele desenului, permițând sculei să intre în piesa de prelucrat de-a lungul unei axe predeterminate până când sunt atinse dimensiunile specificate. Pentru piesele din plastic cu diametre fixe ale găurilor și structuri simple, găurirea nu necesită, în general, trasee complexe ale sculelor, iar configurarea programului este relativ simplă. Aplicațiile comune includ găuri pentru șuruburi în suporturi din plastic, găuri de montare în carcasele echipamentelor, găuri de poziționare în componentele mecanice și găuri pilot pentru conexiuni cu șuruburi. La prelucrarea carcasei echipamentelor electronice și a panourilor industriale din plastic, găurirea CNC poate produce continuu găuri conform coordonatelor predefinite dacă mai multe găuri au același diametru și pozițiile lor sunt specificate clar în desen.
Principalele caracteristici ale forajului includ:
Trasee simple de prelucrare: Scula se mișcă în principal de-a lungul axei găurii, ceea ce face ca programarea să fie relativ simplă și potrivită pentru prelucrarea repetată a găurilor rotunde cu aceleași specificații.
Eficiență ridicată a producției: Pentru piesele cu diametre uniforme ale găurilor și cantități mari de găuri, găurirea poate reduce de obicei timpul de prelucrare necesar pentru fiecare gaură.
Selectarea simplă a sculelor: Burghiele adecvate pot fi selectate în funcție de diametrul găurii țintă, adâncimea și materialul plastic, facilitând stabilirea unor procese de prelucrare standardizate.
Evacuarea așchiilor necesită atenție: Dacă se acumulează așchii de plastic în interiorul găurii, frecarea dintre sculă și peretele găurii poate crește, provocând încălzire localizată, deteriorarea peretelui găurii sau abateri dimensionale.
Pentru găurile adânci, piesele din plastic cu pereți subțiri și componentele cu cerințe stricte privind ieșirile din găuri, metodele de alimentare și evacuarea așchiilor trebuie, de asemenea, controlate cu atenție. Atunci când este necesar, metode precum alimentarea în trepte și retragerea intermitentă a sculei pot ajuta la prevenirea blocării așchiilor. Pentru materialele plastice predispuse la formarea de bavuri sau la ruperea la ieșirea din găuri, geometria burghiului și parametrii de prelucrare ar trebui, de asemenea, ajustați în funcție de caracteristicile materialului.
Frezarea CNC formează găuri prin traseele sculelor
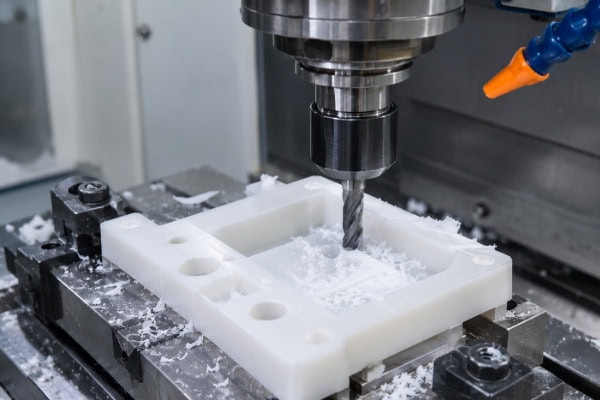
Frezarea CNC utilizează de obicei scule rotative, cum ar fi frezele frontale, pentru a prelucra găuri prin interpolare circulară, interpolare elicoidal sau tăiere stratificată. Spre deosebire de un burghiu care se alimentează în principal de-a lungul direcției axiale, o freză se poate deplasa de-a lungul traiectoriilor programate în planul piesei de prelucrat. Acest lucru îi permite să prelucreze găuri rotunde de diferite diametre, precum și caneluri alungite, deschideri cu profil pătrat și alte găuri de formă neregulată. De exemplu, unele panouri de echipamente din plastic necesită găuri de montare nestandardizate pentru a se potrivi conectori specifici sau spații de asamblare. Un burghiu cu diametru fix poate să nu producă forma necesară, în timp ce frezarea CNC poate crea treptat profilul specificat în desen prin controlul mișcării sculei printr-o traiectorie programată.
Principalele caracteristici ale măcinării includ:
Adaptabilitate puternică la formele găurilor: Poate prelucra găuri rotunde standard, caneluri alungite, găuri de formă neregulată și deschideri cu profiluri interne specifice.
Reglarea flexibilă a diametrului: În limitele cursei sculei și a mașinii, diametrul găurii țintă poate fi ajustat prin modificarea traiectoriei de prelucrare, reducând dependența de burghie dedicate de diametre diferite.
Potrivit pentru prelucrare în etape: Prelucrarea brută poate fi efectuată mai întâi, urmată de treceri de finisare pentru a controla diametrul și profilul găurii și a îndeplini cerințe dimensionale mai stricte.
Parametrii de prelucrare necesită o coordonare adecvată: traiectoriile de frezare, diametrul sculei, adâncimea de așchiere și viteza de avans afectează calitatea peretelui găurii, timpul de prelucrare și dimensiunile finale.
Frezarea CNC nu oferă neapărat o precizie de prelucrare mai mare decât găurirea. Precizia reală depinde și de rigiditatea mașinii, bătaia sculei, stabilitatea dispozitivelor de fixare, forțele de așchiere și deformarea materialului. Pentru găuri rotunde simple, standard, găurirea este adesea mai simplă. Pentru forme complexe de găuri sau structuri care necesită finisare precisă, frezarea oferă, în general, avantaje mai mari.
Care sunt principalele diferențe dintre găurirea și frezarea CNC pentru piese din plastic?
La evaluarea acestor două procese de prelucrare, trebuie luate în considerare forma găurii, controlul dimensional, eficiența prelucrării și calitatea suprafeței. Aceeași cerință privind diametrul găurii poate necesita metode de prelucrare diferite, în funcție de material, grosimea piesei și cerințele de toleranță.
Forma găurii și flexibilitatea dimensională
Găurirea CNC este utilizată în principal pentru a produce găuri rotunde obișnuite. Atunci când piesele din plastic necesită găuri de montare, găuri de poziționare sau găuri pentru șuruburi, găurirea este de obicei o opțiune simplă dacă diametrul găurii este fix și nu este necesar un profil complex. Frezarea CNC este mai potrivită pentru structuri complexe de găuri. De exemplu, componentele de susținere din plastic din echipamentele de automatizare pot necesita fante alungite pentru a permite ajustarea pozițiilor șuruburilor în timpul asamblării. Carcasele de instrumente pot necesita diametre de găuri non-standard pentru a acomoda conectori specializați, în timp ce anumite componente structurale pot necesita profiluri interne specifice. Aceste structuri pot fi produse prin controlul traiectoriei sculei de frezare, oferind o flexibilitate mai mare în proiectare.
Principalele diferențe pot fi rezumate după cum urmează:
Găuri rotunde standard: Găurirea facilitează, în general, programarea și este potrivită pentru piese cu diametre uniforme ale găurilor.
Canale alungite sau găuri de formă neregulată: Frezarea poate controla dimensiunile profilului și formele de capăt, fiind potrivită pentru piese cu cerințe structurale speciale.
Găuri cu diametru mare: Găurirea sau frezarea pot fi selectate în funcție de material, capacitățile mașinii și condițiile de prelucrare. Degroșarea și finisarea pot fi, de asemenea, combinate.
Structuri care necesită ajustări ale diametrului: Frezarea permite modificări dimensionale prin modificarea traiectoriei sculei, dar uzura sculei, stabilitatea prelucrării și toleranțele reale trebuie totuși evaluate.
Diferențe în eficiența prelucrării și costurile de fabricație
În producția de masă, eficiența prelucrării afectează direct costul unitar. Găurirea implică de obicei trasee relativ scurte ale sculelor și o configurare simplă a programului. Pentru piesele din plastic cu diametre identice ale găurilor și poziții clar definite ale găurilor, găurirea poate reduce calculele complexe ale traseelor și timpul de prelucrare. Prin urmare, este frecvent utilizată pentru montarea și poziționarea găurilor convenționale. Frezarea oferă o mai mare flexibilitate în traseele sculelor, dar unele structuri de găuri necesită ca scula să se deplaseze de-a lungul profilelor circulare sau complexe, crescând potențial distanța de așchiere și timpul de prelucrare. Dacă o piesă necesită găuri de mai multe diametre diferite sau are forme complexe ale găurilor, frezarea poate reduce necesitatea pregătirii sculelor specializate și poate facilita prelucrarea diferitelor specificații prin ajustări ale programului.
Diferențe în calitatea peretelui găurii și controlul preciziei dimensionale
Conductivitatea termică a materialelor plastice este în general mai mică decât cea a multor metale, astfel încât căldura generată în timpul așchierii se poate concentra în jurul zonei de contact dintre sculă și piesa de prelucrat. Unele materiale plastice se înmoaie atunci când sunt încălzite, în timp ce altele pot suferi o recuperare elastică după ce forțele de strângere sunt eliberate. Prin urmare, atât găurirea, cât și frezarea necesită atenție la ascuțirea sculei, parametrii de așchiere, evacuarea așchiilor și metodele de prindere a piesei. În găurire, diametrul găurii și calitatea peretelui pot fi afectate de bătaia excesivă a burghiului, uzura sculei, evacuarea slabă a așchiilor și revenirea elastică a materialului. Pentru găurile adânci, trebuie luate în considerare și liniaritatea și integritatea muchiilor de intrare și ieșire. Evacuarea insuficientă a așchiilor poate provoca zgârieturi sau deteriorări termice localizate pe pereții găurii. Frezarea poate corecta diametrele găurilor prin ajustarea traiectoriei de prelucrare și a adaosului de finisare, dar bătaia excesivă a sculei, vibrațiile mașinii și variațiile forțelor de așchiere pot provoca, de asemenea, erori dimensionale. Pentru piesele cu pereți subțiri, presiunea excesivă de strângere sau forțele de așchiere neuniforme pot duce la deformări localizate. Prin urmare, prelucrarea precisă a materialelor plastice necesită metode de măsurare adecvate cerințelor de desen, inclusiv verificări ale diametrului găurii, rotunjimii, distanței dintre găuri și preciziei poziționale. Pentru găurile cu potriviri dificile de asamblare, dimensiunile trebuie verificate și în raport cu componentele de îmbinare reale. Un perete al găurii cu aspect neted nu dovedește în sine că a fost atinsă precizia dimensională necesară.
Cum ar trebui selectată găurirea sau frezarea în funcție de materialele plastice și cerințele piesei?
La determinarea procesului de prelucrare, trebuie mai întâi analizate diametrul găurii, adâncimea, toleranțele, forma și cerințele de asamblare specificate în desenul piesei. Caracteristicile de așchiere ale materialului plastic și cantitatea de producție trebuie apoi luate în considerare la elaborarea unui plan de prelucrare. Pentru piesele personalizate din plastic, definirea în avans a dimensiunilor critice ajută furnizorii de prelucrare să selecteze sculele, traiectoriile de prelucrare și metodele de inspecție adecvate, reducând modificările repetate ale programului și refacerea lucrărilor.
Selectați procesul în funcție de structura găurii și grosimea piesei
Forma găurii și structura piesei sunt factori importanți atunci când se selectează un proces de prelucrare. Găurile rotunde convenționale pot fi, în general, găurite, în timp ce găurile cu formă neregulată, canelurile alungite și găurile care necesită ajustări precise ale profilului sunt mai potrivite pentru frezare. Pentru găuri cu diametru mare, găuri adânci sau găuri situate în zone cu pereți subțiri, este necesară o evaluare suplimentară a forțelor sculelor, a evacuării așchiilor și a susținerii piesei de prelucrat.
Găuri străpunse rotunde standard: Dacă diametrul găurii este fix, structura este simplă și cerințele de toleranță sunt moderate, se poate lua în considerare mai întâi găurirea CNC.
Găuri cu diametru mare sau de înaltă precizie: Găurirea, alezarea sau frezarea pot fi selectate în funcție de capacitățile mașinii, proprietățile materialului și cerințele de toleranță. Degroșarea și finisarea pot fi combinate atunci când este necesar un control dimensional strict.
Canale alungite și găuri de formă neregulată: Frezarea CNC este în general potrivită deoarece traiectoria programată a sculei poate controla lungimea, lățimea găurii, razele de capăt și profilul intern.
Găuri în piese din plastic cu pereți subțiri: Pozițiile de prindere și secvențele de tăiere trebuie aranjate cu atenție pentru a preveni fisurarea în jurul găurii, deformarea piesei de prelucrat și ruperea la ieșire.
Structuri pentru găuri adânci: Evacuarea așchiilor, rigiditatea sculei și rectilinierea găurii necesită o atenție deosebită. Pot fi necesare prelucrarea în etape și inspecția în timpul procesului.
Dacă marginile găurilor trebuie să se potrivească strâns cu alte componente, desenul trebuie să specifice și cerințele privind teșirea, debavurarea și calitatea muchiilor. Pentru piesele din plastic proiectate să găzduiască etanșări, bucșe sau conectori de precizie, dimensiunile geometrice dincolo de diametrul găurii pot afecta, de asemenea, direct performanța asamblării.
Ajustarea parametrilor de prelucrare în funcție de materialul plastic
Diferite materiale plastice se comportă diferit în timpul tăierii, așadar aceiași parametri de prelucrare nu ar trebui aplicați direct fiecărui material.
POM (Polioximetilen): POM oferă în general o bună stabilitate dimensională și prelucrabilitate, fiind potrivit pentru diverse componente structurale de precizie. În timpul găuririi, scula trebuie să rămână ascuțită, iar așchiile trebuie evacuate eficient pentru a preveni acumularea în interiorul găurii.
Nylon (PA): Nylonul oferă o rezistență bună, dar absorbția umidității poate provoca modificări dimensionale în funcție de umiditate și de starea materialului. Pentru piesele din nailon cu toleranțe dimensionale stricte, trebuie luate în considerare starea materialului și stabilitatea dimensională post-prelucrare pentru a evita confundarea modificărilor dimensionale cauzate de factorii de mediu cu erori de prelucrare.
ABS: ABS-ul este utilizat în mod obișnuit pentru carcasele echipamentelor și componentele industriale generale. Căldura de așchiere și starea sculei trebuie controlate corespunzător pentru a reduce bavurile de pe marginea găurii, topirea localizată și deteriorarea estetică.
PC (Policarbonat): PC oferă o tenacitate ridicată și un anumit grad de rezistență la impact. Cu toate acestea, trebuie luate în considerare ascuțimea sculei, căldura localizată și concentrația de stres, în special pentru piesele cu pereți subțiri și găurile situate în apropierea marginilor.
PEEK: PEEK este un plastic ingineresc de înaltă performanță utilizat în aplicații industriale solicitante. Parametrii de prelucrare trebuie dezvoltați în funcție de gradul specific, structura piesei și cerințele dimensionale. Prelucrarea de probă trebuie utilizată pentru a verifica diametrul găurii și calitatea suprafeței, atunci când este necesar.
Viteza axului, viteza de avans, adâncimea de așchiere și geometria sculei trebuie să funcționeze împreună. Vitezele excesiv de mari ale axului sau vitezele de avans necorespunzătoare pot cauza acumularea de căldură, bavuri sau deteriorarea suprafeței. Vitezele de avans excesive pot crește forțele de așchiere și pot deforma piesele cu pereți subțiri. Selectarea sculei trebuie să țină cont și de forma așchiilor de plastic pentru a asigura o evacuare eficientă și a preveni deteriorarea pereților găurii prin așchiere repetată.
Planificarea operațiunilor de prelucrare în funcție de toleranțe, volumul producției și cerințele de asamblare
Pentru piesele din plastic general, diametrele găurilor pot necesita doar îndeplinirea cerințelor de instalare de bază. Pentru consolele de precizie, componentele de transmisie și structurile de poziționare, diametrul găurii, rotunjimea, toleranța pozițională și distanța dintre găuri pot avea cerințe mult mai stricte. Procesul de prelucrare trebuie să fie în concordanță cu aceste specificații. Pentru piesele personalizate de volum mic, frezarea poate adapta diferite diametre și profile ale găurilor prin ajustări ale programului, reducând necesitatea pregătirii sculelor specializate. Pentru produsele fabricate în cantități mari pe o perioadă extinsă de timp, eficiența găuririi și potențialele beneficii ale dispozitivelor de fixare dedicate pot fi evaluate atunci când diametrele și structurile găurilor rămân fixe. Atunci când o piesă conține atât găuri standard, cât și găuri specializate, se poate utiliza o abordare combinată de prelucrare. Pentru găurile cu cerințe stricte, se poate rezerva o adaos de finisare adecvat, urmată de inspecția dimensională după prelucrare. În timpul cotațiilor și discuțiilor tehnice, este recomandabil să se furnizeze fișiere CAD complete sau desene inginerești care să specifice gradul materialului, grosimea piesei, diametrul găurii, toleranțele, adâncimea găurii, calitatea suprafeței și cantitatea estimată de comandă. Pentru găurile proiectate pentru a se potrivi cu șuruburi, bucșe, știfturi sau alte componente, ar trebui furnizate și metoda de asamblare și cerințele de potrivire.
Întrebări frecvente
Î1: Găurirea CNC este întotdeauna mai puțin precisă decât frezarea pentru piesele din plastic?
Nu. Găurirea este potrivită pentru multe găuri rotunde standard și poate obține o precizie dimensională bună atunci când precizia mașinii, starea sculei și parametrii de prelucrare sunt corespunzători. Frezarea poate ajusta diametrele și profilurile găurilor prin intermediul traiectoriilor sculelor, dar este afectată și de rigiditatea mașinii, bătaia sculei, forțele de așchiere și deformarea plastică. Dacă o piesă necesită doar găuri de montare convenționale, găurirea poate îndeplini deja cerințele, ceea ce face inutilă trecerea la frezare exclusiv pentru a îmbunătăți precizia. Pentru găurile cu toleranțe stricte la diametru sau forme neregulate, procesul ar trebui selectat în funcție de capacitățile mașinii și de rezultatele reale ale inspecției, mai degrabă decât să se presupună că o metodă este întotdeauna mai precisă.
Î2: De ce se folosește adesea frezarea pentru găuri mari în piesele din plastic?
Găurile cu diametru mare pot implica cerințe legate de dimensiunea sculei, capacitățile mașinii, adâncimea de prelucrare și calitatea peretelui găurii. Frezarea poate îndepărta treptat materialul de-a lungul unei traiectorii programate a sculei și poate controla diametrul final al găurii prin ajustarea traiectoriei de prelucrare. Pentru unele structuri, se poate utiliza mai întâi o metodă de găurire adecvată pentru prelucrarea brută, urmată de frezare pentru rafinarea dimensiunilor. Cu toate acestea, nu toate găurile mari necesită frezare. Pentru piesele cu grosimea materialului, diametrul găurii și condițiile mașinii adecvate, un burghiu cu diametru mare poate oferi, de asemenea, o eficiență ridicată. Metoda finală trebuie determinată luând în considerare materialul plastic, toleranțele găurii, condițiile sculelor și cantitatea de producție.
Î3: De ce apar adesea bavuri în piesele din plastic după găurirea CNC?
Formarea bavurilor poate fi legată de tenacitatea plasticului, ascuțimea sculei, geometria burghiului, parametrii de avans și suportul piesei de prelucrat. Atunci când un burghiu sparge piesa de prelucrat, materialul de la ieșire se poate rupe deoarece nu are un suport suficient, formând bavuri la margine. Dacă căldura de așchiere este excesivă, unele materiale se pot înmuia și pot suferi deteriorări la suprafață. Măsurile de îmbunătățire includ utilizarea burghielor adecvate pentru materiale plastice, menținerea ascuțimii sculei, reglarea vitezelor de avans, îmbunătățirea suportului la ieșirea din gaură și organizarea unei operațiuni de debavurare în funcție de structura piesei. Pentru piesele din plastic cu standarde estetice ridicate sau cerințe de asamblare de precizie, marginile găurilor ar trebui, de asemenea, inspectate pentru a depista rupturi, fisuri și deformări vizibile.
Î4: Este frezarea CNC potrivită pentru toate materialele plastice?
Frezarea CNC poate fi utilizată pentru multe materiale plastice inginerești și de uz general, dar parametrii de prelucrare trebuie ajustați în funcție de proprietățile materialului. Diferitele materiale plastice variază în ceea ce privește tenacitatea, rigiditatea, rezistența la căldură și recuperarea elastică. Aplicarea acelorași scule și parametri de tăiere pentru fiecare material poate duce la o calitate inconsistentă a peretelui găurii sau la abateri dimensionale. Înainte de prelucrare, trebuie confirmate gradul materialului și structura piesei, iar sculele trebuie selectate în funcție de forma găurii, toleranțe și cerințele suprafeței. Pentru materialele plastice inginerești de înaltă performanță, structurile cu pereți subțiri și piesele de precizie, poate fi necesară o prelucrare de probă pentru a verifica dacă diametrul găurii finite și calitatea suprafeței îndeplinesc cerințele înainte de începerea producției de masă.
Concluzie
Principala diferență dintre găurirea și frezarea CNC pentru piese din plastic este că găurirea utilizează un burghiu care se alimentează de-a lungul direcției axiale pentru a crea găuri rotunde, în timp ce frezarea controlează îndepărtarea materialului prin traseele sculelor și poate produce structuri precum găuri rotunde, caneluri alungite și găuri de formă neregulată. Găurirea oferă, în general, trasee simple ale sculelor, programare directă și adecvare pentru prelucrarea repetitivă. Frezarea oferă avantaje în ceea ce privește flexibilitatea formei găurii, reglarea diametrului și controlul profilului. Selecția procesului ar trebui să țină cont de materialul plastic, diametrul găurii, adâncimea găurii, toleranțele dimensionale, grosimea piesei, cantitatea de producție și cerințele de asamblare. Găurirea poate fi luată în considerare mai întâi pentru găuri rotunde simple, standard, în timp ce frezarea sau un proces combinat de găurire și frezare poate fi mai potrivit pentru profiluri complexe, găuri cu diametru mare sau structuri care necesită finisare precisă.
Indiferent de metoda selectată, starea sculei, parametrii de așchiere, evacuarea așchiilor și presiunea de prindere trebuie controlate în mod corespunzător. De asemenea, ar trebui efectuate inspecțiile dimensionale necesare pentru a verifica calitatea prelucrării. Atunci când se solicită piese din plastic prelucrate CNC personalizate, este recomandabil să se furnizeze desenele piesei, gradul materialului, dimensiunile și structurile găurilor, cerințele de toleranță și cantitatea comandată. Un furnizor profesionist de prelucrare poate utiliza aceste informații pentru a evalua opțiunile de scule, traiectoriile de prelucrare, secvențele de operare și cerințele de inspecție a calității, ajutând la determinarea unui proces care să satisfacă nevoile reale ale aplicației, controlând în același timp costurile de producție.
















