
Frezarea prin prelucrări cu așchii este un proces versatil de prelucrare care permite tăierea suprafețelor, contururilor și profilelor complexe într-o singură trecere. Precizia și eficiența sa o fac utilizată pe scară largă în industrii precum cea aerospațială, cea auto, fabricarea matrițelor și a ștanțărilor și dispozitivele medicale.
În acest articol, vom explora aspectele esențiale ale frezării prin formă, inclusiv principiile procesului, tipurile de scule așchietoare, selecția materialelor, avantajele, limitările și aplicațiile practice. Înțelegând aceste elemente, puteți lua decizii mai bune cu privire la momentul și modul de utilizare a frezării prin formă pentru piese de înaltă calitate.
Ce este frezarea de formă?
Frezarea de formă este o metodă specializată de frezare care utilizează o freză de deformare pentru a crea profiluri specifice, contururi sau suprafețe complexe într-o singură trecere. Forma muchiei așchietoare a sculei determină direct suprafața rezultată, fiind ideală pentru prelucrarea formelor concave și convexe, a profilelor de dinți, a crestăturilor, a racordurilor și a teșiturilor.
Comparativ cu frezarea plană sau frontală convențională, frezarea de formă poate finaliza geometrii complexe într-o singură operație, reducând setările multiple și schimbările de scule. Acest lucru nu numai că îmbunătățește eficiența producției, dar sporește și consistența dimensională, ceea ce o face esențială în fabricația de precizie.
Printre beneficiile cheie se numără controlul precis al formei, o eficiență mai mare datorită numărului mai mic de etape de tăiere și capacitatea de a produce caracteristici complexe sau suprafețe curbate realiste într-o singură trecere. Acest lucru face ca frezarea cu forme să fie o alegere preferată pentru industria aerospațială, auto, a matrițelor și a dispozitivelor medicale.
Cum funcționează frezarea cu forme?
Principiul de bază al frezării prin formare este utilizarea unei geometrii a sculei care se potrivește precis cu conturul final al piesei de prelucrat pentru a crea suprafața curbată, conturul sau cavitatea dorite în metal sau alte materiale prin rotația unei freze. În timpul procesului de prelucrare, forma sculei determină direct precizia geometrică și profilul suprafeței produsului finit, eliminând necesitatea unei compensări complexe a traiectoriei multiaxiale, permițând formarea structurilor complexe într-o singură operație.
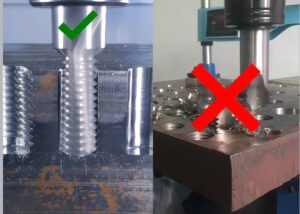
Integrată cu un sistem de control CNC, traiectoria sculei, viteza de avans și adâncimea de așchiere în frezarea de formă pot fi controlate cu precizie, asigurând un proces de prelucrare stabil și cu o repetabilitate ridicată. Comparativ cu frezarea frontală și frezarea de contur, frezarea de formă oferă o eficiență și o precizie mai mari la prelucrarea suprafețelor specializate, cum ar fi arcuri, caneluri, forme de dinți și racorduri, fiind deosebit de potrivită pentru producția de masă și producția de înaltă consecvență.
Marcare Pproces Stesuri
Selecție de cuvinte cu S
Factori precum forma fundației, duritatea materialului, cerințele de calitate a suprafeței etc. sunt utilizați pentru a selecta matrițele din fontă turnată, cum ar fi săbiile concave, săbiile convexe, săbiile pătrate, săbiile circulare etc.
Materialele pentru sculele așchietoare utilizate în mod obișnuit includ oțelul rapid (HSS), aliajul dur (carbură), oțelul placat cu aur etc., asigurând rezistența la tăiere și durabilitatea.
Echipamente de construcții
Folosiți unelte sau dispozitive de fixare de înaltă precizie pentru lucrările de fixare, evitați mișcarea poziției lucrătorului sau vibrațiile în timpul procesului de tăiere.
Pereți subțiri, forme lungi etc., ușor de schimbat, suport în mai multe puncte, aspirație în vid etc., cu proprietăți îmbunătățite.
CNC E diting (G Daiwa)
Modelul 3D pentru lucrarea de construcție, forma sculei, numărul de copii și secvența de procesare.
Setarea vitezei principale a mașinii, a vitezei de rulare, a adâncimii de așchiere etc. și asigurarea preciziei de prelucrare în funcție de comanda sculei așchietoare.
Procesul de tăiere
Potrivit pentru setarea sculelor, lucrări de tăiere cu diametru fix, deformare primară sau tăiere în trepte.
Folosiți lichid de răcire sau răcirea corpului pentru a reduce căldura de tăiere și a preveni lustruirea sculelor și modificările constructive.
Yogi de procesare de precizie
După terminarea tăierii, se continuă lucrul pentru îndepărtarea părului, îndepărtarea luminii etc. și prelucrarea suprafeței.
Utilizează trei mașini de măsurat (CMM), cum ar fi măsurarea secțiunilor transversale, măsurarea dimensiunilor, precizia formei și asigurarea conformității cu cerințele privind hârtiei.
Diferența dintre frezarea prin formă și alte metode de frezare
| Metoda de argintare | Punct special | Costum aplicabil |
| Frezarea Formelor | Formă de sabie, model standard, potrivire a suprafeței, proces de turnare primară | Forma roții, suprafața arcuită, suprafața curbată zero |
| Frezare la capăt | Tăierea feței frontale a sculei, tăierea suprafeței de îmbinare a rezervorului de îmbinare | Plan, rezervor direct, pantă |
| Frezarea profilului | Sabie alergătoare 2 linii / 3 linii, putere adecvată | Linie curbă, procesare linie circulară |
| Frezare unghiulară | Unghi de tăiere suprafață sau pantă | rezervor înclinat, suprafață înclinată |
| Frezare cu caneluri | Diverse tipuri de rezervoare de procesare | Rezervor tip T, rezervor drept, rezervor rotund |
| Frezarea feței | Plan de prelucrare de înaltă eficiență | Prelucrarea suprafețelor plane mari |
Ce tipuri de scule se folosesc pentru frezarea formelor?
În frezarea prin frezare, scula este un factor cheie în determinarea preciziei piesei, a eficienței prelucrării și a calității suprafeței. Sculele de frezare prin frezare pot fi împărțite în șapte categorii majore, fiecare cu caracteristici și aplicații unice de așchiere. Alegerea sculei potrivite nu numai că vă permite să formați contururi complexe dintr-o singură mișcare, reducând etapele ulterioare de prelucrare, dar reduce și semnificativ costurile de producție și crește productivitatea generală.
Industriile prelucrătoare de astăzi includ aeronautica, automobilele, echipamentele medicale, echipamentele energetice, turnarea de precizie etc., precum și sculele de turnare și tăiere, care pot fi utilizate pentru a prelucra suprafețe curbate, structuri neuniforme și piese turnate speciale. Mai jos sunt prezentate informațiile noastre generale, șapte tipuri comune de scule de tăiere a argintului turnat, o analiză a caracteristicilor structurale ale produsului, domeniul de aplicare și limitările speciale:
1. Concav Iron Scuvânt
Formă concavă a lamei de sabie, asemănătoare fierului, cu suprafață interioară arc concavă, prelucrare obișnuită cu suprafață curbată convexă exterioară zero, formă circulară similară, model convex sferic, formă circulară convexă etc.
Special Punguente :
Sabie principală de alergare, suprafață curbată convexă, gata de format, cu netezime optică
Consistență garantată a sumei de precizie
Pentru inspecția regulată a articolelor cu cerințe ridicate de potrivire a frumuseții și a calității suprafeței
Piese mecanice, prelucrare matrițe externe, piese externe echipamente de precizie.
2. Convex Iron Scuvânt
Suprafață curbată convexă pe partea exterioară a lamei sabiei, suprafață curbată concavă pe suprafața interioară, după cum este necesar pentru prelucrare, cavitate în formă de matriță, suprafață arcuită pe peretele interior al țevii de conectare etc.
Special Punguente :
Număr redus de săbii
Prelucrare funcțională: pasaje concave adânci și netede
Pentru utilizare regulată: cavitate în formă de model, cavitate a capului de lichid, cavitate concavă a pieselor de mașină.
3. Înclinat Scare Iron Scuvânt
Atunci când sunt utilizate, unghiul de procesare (unghiul R) sau unghiul de înclinare (unghiul C) pot fi folosite pentru a reduce concentrarea forței, a crește siguranța și a reduce durata de viață.
Special Punguente :
În același timp, rezistența structurii și calitatea exterioară
Frecvent folosit pentru transport
Livrarea de echipamente aeronautice, întreținerea echipamentelor medicale, consumul de energie electrică.
4. Dublu-Hornat și dublu-Hornat LSabia Ron
Prelucrarea teșiturii laterale sudice pentru săbii din fontă cu unghi dublu, formare primară și înclinări laterale duble pentru săbii din fontă cu unghi dublu.
Special Punguente :
Eficiență ridicată de procesare a sabiei cu două fețe, ordine redusă de rulare a sabiei
Prelucrarea precisă a rezervorului în formă de V, cunoscut în mod obișnuit sub denumirea de pantă,
Pentru uz comun: suprafață de turnare, componente de mașini, scule inginerești.
5. Spirală Iron Scuvânt
Utilizat pentru prelucrarea de înaltă precizie a șuruburilor interne și externe, în special pentru prelucrarea șuruburilor cu diametru mare sau a materialelor dure.
Special Punguente :
Spirală procesabilă de diametru arbitrar
Filet de înaltă calitate, utilizare regulată a șuruburilor pentru scăpare și rupere
Echipamente de aviație, deschideri mari pentru șuruburi de mașini, deschideri pentru containere de energie.
6. T-Sformă Tgleznă și Running Iron Scuvânt
Rezervor în formă de T Rezervor în formă de T cu față tăiată, de primă formare, potrivit pentru producția cu model standard.
Special Punguente :
Determinarea prelucrării rezervorului de tip T, diferență de poziționare multidimensională redusă
Pentru productie:
Banc de lucru pentru podea, placă de bază pentru scule, roată pentru utilizator.
7. Preformat MOlding TOOL
Articole zero specifice Netode, câte unelte structurate, echipament principal disponibil, diverse sarcini de tăiere finalizate.
Special Punguente :
Reduce semnificativ schimbările de scule și timpul de nefuncționare a mașinii.
Cicluri de producție extrem de precise și rapide.
Aplicații comune: Producție de volum mare și prelucrare specializată a pieselor de echipamente.
Factori cheie F sau S care aleg cuvinte S
În timpul producției efective, la selectarea sculelor de turnare și tăiere se iau în considerare următorii factori:
Ce formă are obiectul zero? Forma inelului sabiei determinată
Materiale de construcție —— Influențe, materiale de construcție și selecția materialelor de construcție
Cantitatea de procesare — cerințe privind impactul și durabilitatea sculelor
Precizie dată de calitatea suprafeței — designul muchiei cuțitului determinat, având în vedere numărul de forme ale mașinii
Abilitate la birou: Siguranță în materie de săbii și unelte
| Tip sabie | Expediție specială de prelucrare a formei | Comportamentul obișnuit | Excelență | localizate |
| Sabie concavă de fier | Suprafață curbată convexă externă | Aerospațială, modele, producție de mașini | Calitate ridicată a suprafeței, consistență bună a curgerii | Stenoză cisternă profundă nepotrivită |
| Sabie de fier convexă | Suprafață curbată concavă interioară | Cavitate în formă de model, echipamente energetice, piese de tren zero | Setarea prelucrării suprafeței concave profunde | Cerințe ridicate pentru ascuțirea sculelor așchietoare |
| Sabie pătrată înclinată din fier | Colțul drept / Pasă de colțul opus | Aviație, medical, electronică de larg consum | Concentrarea puterii în toamnă, vizitarea obiectivelor turistice | Curba de prelucrare ilegală |
| Sabie de fier cu corn sudic | versantul sudic | Matrițe, unelte, componente de mașini | Precizie ridicată, activitate bună | Sabie cu două coarne de eficiență redusă |
| Sabie de fier cu două coarne | Rezervor de tip V numit | Matrițe, fitinguri și componente | Formare primară cu pantă dublă, eficiență ridicată | Formă fixă, aplicabilitate diferită |
| Sabie de fier spiralată | Spirala interioară și exterioară | Aviație, utilaje, nave motorizate | Filet de înaltă calitate, proces țesut | Măriți suma |
| Cuțit de fier pentru tanc tip T | Rezervor tăiat în formă de T | Fabricarea de podele, ustensile și echipamente pentru birouri | Precizie ridicată a localizării | Prelucrare limitată în rezervorul T |
| Sabie de fier de curse | Togata | Mașină, funcționare mecanică | Performanță mare la volan | Combinație de mașini la cerere |
| Tacâmuri obișnuite | timonerie specială | Echipament pentru utilizare, cantitate zero | Eficiență ridicată, rezistență puternică | Liceul Narimoto, durata ciclului de proiectare |
Care sunt materialele comune utilizate pentru sculele de frezare a formei?
Alegerea materialului potrivit pentru scule este esențială pentru precizie, durata de viață a sculei și eficiență. Diferite materiale oferă avantaje specifice în ceea ce privește duritatea, rezistența la uzură, toleranța la căldură și tenacitatea și ar trebui selectate în funcție de piesa de prelucrat, viteza de așchiere, dimensiunea lotului și finisajul suprafeței.
Oțel de mare viteză (HSS)
Oțelul rapid (HSS) oferă o tenacitate bună, performanțe anti-coliziune puternice, eficiență ridicată la așchiere și remodelare sau rectificare ușoară. Este potrivit pentru prelucrarea metalelor cu duritate mică spre medie, cum ar fi oțelul și aliajele de fier, sau pentru producția în loturi mici. Principala sa limitare este rezistența relativ scăzută la căldură și uzură, ceea ce îl face mai puțin ideal pentru aplicații de mare viteză sau volum mare.
Carbura
Sculele din carbură cimentată oferă o duritate foarte mare, o rezistență excelentă la uzură și la căldură și pot suporta temperaturi de așchiere de până la 800–1000 °C. Sunt potrivite pentru prelucrarea oțelului neferos, a oțelului aliat și a aliajelor rezistente la căldură. Avantajele includ o durată lungă de viață a sculei și o eficiență ridicată de prelucrare, dar sunt sensibile la impact și fragile sub sarcini mari de șoc.
Ceramică
Sculele ceramice prezintă o duritate extremă și pot rezista la temperaturi de peste 1200 °C. Sunt ideale pentru prelucrarea de precizie și semi-precizie a oțelurilor dure și a aliajelor rezistente la căldură. Deși oferă o rezistență remarcabilă la uzură și o stabilitate termică, ceramica este fragilă și predispusă la ciobire, în special în cazul tăieturilor întrerupte sau puternice.
Aliaj metalurgic pulberesc
Aliajele din metalurgia pulberilor combină tenacitatea oțelului HSS cu o duritate și o rezistență la uzură îmbunătățite. Acestea oferă o structură fină uniformă și o rezistență ridicată la așchiere, potrivite pentru metale cu duritate scăzută care necesită o durată lungă de viață a sculei. Printre limitări se numără rezistența moderată la căldură și performanța limitată în condiții de așchiere de mare viteză.
Instrumente de diamante
Sculele diamantate au cea mai mare duritate naturală (HV 8000–10000), frecare redusă și un finisaj excelent al suprafeței. Sunt utilizate pentru materiale nemetalice, compozite, materiale plastice, cupru și aluminiu. Avantajele includ o durată de viață extrem de lungă și o prelucrare precisă, dar sunt foarte scumpe și nepotrivite pentru metale feroase.
Scule acoperite (TiN, TiAlN etc.)
Sculele acoperite oferă rezistență la abraziune și căldură, având o peliculă de suprafață cu frecare redusă pe scula de bază. Sunt ideale pentru prelucrarea în masă de mare viteză a diferitelor metale, în special a materialelor dure sau lipicioase. Acoperirile prelungesc durata de viață a sculelor și îmbunătățesc calitatea suprafeței, deși se pot uza în timp și pot crește costul.
Cum să alegi unealta de frezare a formei potrivită?
În frezarea prin forme, selecția sculelor nu numai că determină eficiența prelucrării, ci are și un impact direct asupra preciziei piesei, calității suprafeței și costurilor generale de producție. În contextul unor materiale diverse, profilelor variate și cerințelor de producție diverse, selectarea sculei potrivite este crucială pentru asigurarea stabilității prelucrării și a rentabilității. O analiză cuprinzătoare a proprietăților materialului, a structurii sculei, a tehnologiei de acoperire și a parametrilor de prelucrare este crucială pentru atingerea echilibrului optim între calitate și cost.
Prenumele Sstp: Material Compatibilitate
Performanța materialului piesei de prelucrat este factorul cheie în alegerea sculei. La prelucrarea fierului, fierului etc., se recomandă unelte de tăiere din oțel rapid sau metal, iar lama de tăiere are o calitate optică excelentă a suprafeței. Cuțitele din aliaj, cu rezistență la abraziune și la căldură, materiale precum oțelul de înaltă duritate, oțelul artificier și fierul cu gură de cenușă, cuțitele din porțelan și cuțitele curbate din aliaj dur care pot fi aprinse, își păstrează performanța de tăiere chiar și la temperaturi ridicate. În funcție de material și de calitatea sculei, durata de viață lungă a sculei va fi redusă, iar rata de reînnoire a sculei va fi redusă.
Secunda Spas: Proiectare The Stelefon Of The Scuvânt
Procesul de turnare, tăiere și rafinare a suprafețelor curbate necesită un nivel ridicat de asamblare în ceea ce privește forma și configurația sculei. La prelucrarea unei suprafețe cu curbură mare, fonta de formă concavă sau convexă poate oferi o eficiență ridicată de prelucrare, cerința pentru un unghi de netezire ușoară este zero, utilizarea muchiei rotunjite cu unghi inversat este posibilă, selecția lucrărilor cu pereți subțiri sau cu o formă ușor de schimbat, design cu forță de tăiere redusă, vibrații reduse și înfășurare cu schimbare de formă. Suprafață specială a matriței, capacitate fixă a sculei de turnare, turnare primară, înălțime și greutate prelucrare, consistență și precizie.
Al treilea STage: Durabilitate And Durabilitate
Efectul de protecție și îmbunătățire a performanței cheii la turnarea și tăierea sculei sub cuțit. TiN este potrivit pentru majoritatea situațiilor de prelucrare, capabil de frecare redusă și eficient, TiAlN este potrivit pentru tăiere de mare viteză și temperatură înaltă și poate fi extins pentru o perioadă lungă de timp la prelucrarea materialelor dure, DLC Este ușor de prelucrat fier, fier etc. atunci când materialul este lipicios și poate fi utilizat pentru a reduce formarea de bulgări mici. Selectat corect, rezistența mecanică a stratului așchietor este nedeterminată, calitatea tăierii este redusă, numărul de lame este redus, numărul de lame este redus și timpul de producție este redus.
4 SEtapă: Prelucrare NUmber Yoseimoto
Viteza de prelucrare, debitul, adâncimea de așchiere etc. influențează direct selecția sculelor. Aliajele de calitate dură sunt potrivite pentru prelucrarea de mare viteză, sculele așchietoare din ceramică sau metal și oțelul rapid sau oțelul și aliajele de calitate dură sunt potrivite pentru prelucrarea grea la viteză mică. Precizie ridicată sau toleranță zero în timpul producției, duritate ridicată pentru selecție preferențială, scule fin lustruite cu dimensiuni constante și producție în volum mare, durată lungă de viață solicitată, lustruire ușoară și echilibru excelent între originale. Combinând materialul, forma, stratul și numărul de prelucrare, asigurând talentul și calitatea prelucrării în același timp pentru a obține cele mai bune rezultate.
Cum se efectuează controlul calității în frezarea prin forme?
Controlul calității în frezarea prin forme se bazează pe măsurători precise, managementul strict al toleranțelor și inspecția calității suprafeței pentru a asigura că fiecare piesă de prelucrat îndeplinește cerințele de proiectare și standardele industriale. Echipamentele de măsurare de înaltă precizie, parametrii de prelucrare stabili și procesele de inspecție complete permit un control complet de la dimensiuni la nivel de micron până la rugozitatea suprafeței.
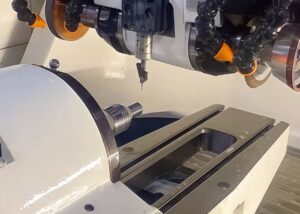
1. Cum To Ppune
În timpul turnării și prelucrării, acesta este primul pas pentru a asigura calitatea.
Mașină de măsurat CMM cu trei brațe: Este posibilă efectuarea de lucrări de măsurare de înaltă precizie în trei spații diferite și poate fi utilizată și pentru suprafețe curbate suplimentare și diferite forme.
Sistem de măsurare optică: utilizează desenarea cu lumină intensă de tip fără contact sau măsurarea imaginii, măsurare rapidă reală, evitând deteriorarea suprafeței construcției capului de tip contact.
Redare curentă: În timpul procesului de procesare, se poate face timpul efectiv de redare și ajustarea abaterii de timp.
2. Toleranță MManagemet
Proces de formare și prelucrare și control extrem de precis al toleranței de ±0.005 mm.
Etapa incipientă a ingineriei: Prelucrare CNC precisă, reglarea sculelor de tăiere și diametrul precis al traseului de tăiere.
Procesul de procesare: Utilizarea unui mediu de procesare la temperatură constantă reduce efectul încălzirii și răcirii.
Perioada post-inginerie: Utilizarea unor instrumente de precizie cu capacități avansate de localizare, asigurând consecvența pe tot parcursul producției.
3.Suprafata Rduritate And Lreapta Qdualitate Recuații
Dimensiunile necesare sunt îndeplinite fără turnare și prelucrare mecanică, iar calitatea suprafeței este la mare căutare.
Ra 1.6 μm sau mai puțin: Potrivit pentru procese multiple, performanță fiabilă la instalare.
Ra 0.8 μm sau chiar mai mic: Utilizat în mod obișnuit în zone care necesită o calitate ridicată a luminii, cum ar fi cavitățile modelelor și cazurile medicale.
Tehnici: prelucrare de precizie de mare viteză pentru încuietoare, fluid de tăiere îmbunătățit pentru cuțit și lustruire a suprafeței pentru cuțitul mic.
4. Calitate Control Cconsolidare STRATEGIA
Echipamente de turnare și prelucrare de înaltă calitate + îmbunătățiri inginerești + instruire operațională.
Ancheta privind avansarea producției (FAI)
Cantitatea totală a extracției industriale și combinația totală
Cantitate măsurată 100%
Consolidarea formării operatorilor în domeniul conștientizării calității
Avantajele și dezavantajele frezării prin formare
Frezarea prin prelucrare este un proces de precizie esențial care produce forme complexe în mod eficient. Asigură o precizie ridicată, consistență și poate prelucra o varietate de materiale. Înțelegerea beneficiilor și limitelor sale ajută la optimizarea strategiei de prelucrare și a selecției sculelor.
Avantaje
- Forme complexe cu o singură trecereFrezarea de formă poate produce contururi complexe, suprafețe curbate, profile de dinți și fileturi într-o singură trecere, reducând timpul de configurare și îmbunătățind eficiența.
- Înaltă precizie și consistențăMenține toleranțe stricte și calitatea suprafeței pe mai multe piese, asigurând uniformitatea în producția pe loturi.
- Compatibilitate largă de materialePotrivit pentru metale, aliaje, oțel neferos, aliaje de fier și anumite materiale plastice.
- Eficiență ridicată a producțieiOdată ce sculele și programele sunt setate, tăierea este rapidă, gradul de utilizare al sculelor este ridicat, iar timpii de ciclu sunt previzibili.
Dezavantaje
- Ora de configurare inițialăPregătirea, programarea și alinierea sculelor pot consuma mult timp, putând întârzia introducerea de produse noi.
- Uzura și întreținerea sculelorFormele complexe și materialele dure accelerează uzura; uneltele pot necesita ascuțire sau înlocuire periodică.
- Limitări pentru piesele mari de prelucratPiesele foarte mari pot depăși limitele de cursă ale mașinii sau acoperirea frezei.
- Nevoi secundare de finisarePentru suprafețe de înaltă precizie sau toleranțe strânse, pot fi necesare lucrări suplimentare de șlefuire, lustruire sau finisare după frezare.
Prin cântărirea acestor avantaje și dezavantaje, inginerii pot determina mai bine când și cum să utilizeze frezarea prin deformare pentru a maximiza productivitatea și calitatea.
Aplicații comune ale frezării prin deformare
Aplicațiile comune pentru frezarea prin forme includ fabricarea angrenajelor, prelucrarea pieselor aerospațiale și auto, fabricarea matrițelor, piesele pentru dispozitive medicale, prelucrarea prototipurilor personalizate și conturarea decorativă și funcțională. Toate aceste domenii necesită o precizie ridicată, conturare complexă și producție de masă stabilă. Diferite aplicații au cerințe diferite pentru proiectarea sculelor, parametrii de prelucrare și compatibilitatea materialelor. Alegerea procesului potrivit poate îmbunătăți semnificativ eficiența producției și calitatea produsului.
| Zona de utilizare | Expediție specială de procesare | Material tipic | Excelență în inginerie |
| Producție de curse | Fabrică de strunjire cu mașini de prelucrare de precizie, garantând acuratețea și eficiența mișcării | Oțel aliat, oțel cu fasole roșie, oțel neoțelizat | Formă de înaltă precizie pentru turnare primară, proces de lustruire redus |
| Vehicul aerospațial cu piese zero pentru aviație | Structură de buclă japoneză cu suprafață curbată compusă, design de cuantificare a buclei | Aliaj de alamă, aliaj de oțel, aliaj de oțel | Capacitate de prelucrare a materialelor de înaltă rezistență, precizie și consistență ridicate |
| Facerea de simulacre | Suprafață curbată cu precizie, cavitate a matriței și caracteristici speciale | Oțel de scule, aliaj dur | Turnare primară a sabiei, procesare cu descărcare electrică redusă sau reparare manuală |
| Zero echipamente medicale | Particule microscopice zero, calitate superioară a suprafeței | Oțel, aliaje de oțel, materiale plastice medicale | Procesare de înaltă precizie a înțepăturii părului, conform standardelor dosarului medical |
| Procesare prototip fixă | Forme multiple, transport rapid | Aliaje de alamă, materiale plastice de proces, materiale compozite | Perioadă scurtă de instruire, achiziție rapidă disponibilă. |
| Decorare și prelucrare funcțională | O combinație de frumusețe și abilități specifice | Fier, fier, fier, plastic | Turnare primară a glazurii glazurate, calitate superioară a suprafeței |
Precauții de siguranță pentru frezarea prin deformare
Frezarea prin deformare și tăierea metalelor de mare viteză sunt eficiente, dar implică riscuri semnificative din cauza sculelor ascuțite, a așchiilor proiectate și a rotației de mare viteză. Pentru a asigura siguranța operatorului și a menține protecția mediului, trebuie respectate măsurile de precauție adecvate în timpul funcționării.
Siguranța operatorului
- Echipament de protecție personală (PPE): Operatorii trebuie să poarte ochelari de protecție, mănuși rezistente la tăieturi, încălțăminte antiderapantă și alte echipamente de protecție pentru a preveni rănirea cauzată de resturi proiectate și așchii fierbinți.
- Carcase pentru mașini: Folosiți dispozitive de protecție complet închise, cu opriri de urgență și interblocări, pentru a preveni operarea neautorizată sau nesigură.
- Instruire de siguranță: Instruirea periodică privind schimbarea uneltelor, reglarea echipamentelor și procedurile de siguranță de rutină este esențială pentru reducerea la minimum a accidentelor.
Utilizarea lichidului de răcire
- Lichizi de răcire ecologici: Folosiți agenți de răcire biodegradabili pentru a reduce pericolele chimice și impactul asupra mediului.
- Întreținere: Goliți și reîmprospătați regulat lichidul de răcire pentru a preveni dezvoltarea bacteriilor și a menține performanța.
- Reciclare: Colectați și reciclați lichidul de răcire uzat ori de câte ori este posibil pentru a reduce deșeurile.
Managementul cipurilor
- Clasificare și colectare: Separați așchiile metalice după tip (fier, oțel etc.) și direcționați-le către procesele de reciclare.
- Îndepărtarea uleiului: Eliminarea deșeurilor prin deulei și recuperarea uleiului pentru a reduce contaminarea.
- Protocoale privind deșeurile: Stabiliți proceduri standardizate pentru manipularea deșeurilor, ventilație și eliminare în siguranță pentru a menține un mediu de lucru curat și sigur.
Respectarea acestor precauții asigură o operațiune de frezare prin forme sigură, eficientă și responsabilă față de mediu.
Mîmbătrânit Metal Futură
Odată cu creșterea producției inteligente și ecologice, procesele de frezare prin așchiere au devenit mai automatizate, mai eficiente și mai ecologice. Tehnicile moderne permit prelucrarea precisă cu un consum redus de energie, deșeuri reduse și cicluri de producție mai rapide. Combinând automatizarea, inteligența artificială și noile materiale pentru scule, procesul atinge o precizie mai mare și o productivitate mai mare.
Automatizare și îmbunătățiri ale inteligenței artificiale
Sistemele de schimbare automată a sculelor (ATC) reduc intervenția manuală, optimizează costurile cu forța de muncă și permit funcționarea continuă 24/7. Calculele bazate pe inteligență artificială pot ajusta traiectoriile de așchiere, optimiza etapele de prelucrare, crește durata de viață a sculelor și scurta timpii de ciclu, îmbunătățind eficiența generală.
Materiale pentru scule așchietoare de nouă generație
Nano-acoperirile precum TiAlN și AlCrN sporesc rezistența la uzură și disiparea căldurii, permițând viteze de așchiere mai mari. Sculele avansate din carbură, ceramică și diamant policristalin (PCD) depășesc blocajele la prelucrarea materialelor cu duritate ridicată sau rezistente la căldură.
Tehnologii integrate de fabricație (CNC + materiale vrac)
Prelucrarea CNC combinată cu prelucrarea materialelor în vrac permite modelarea rapidă, reduce risipa de material și asigură o precizie dimensională ridicată. Fluxurile de lucru integrate permit tranziții fără probleme între frezare, ștanțare și formare, rezultând timpi de livrare mai scurți și o eficiență a producției îmbunătățită.
Întrebări frecvente
Care este scopul frezării de formă?
Scopul frezării de formă este de a fabrica profile complexe cu precizie și eficiență. În practica mea, acest proces este utilizat pentru a crea curburi, caneluri sau caracteristici unghiulare consistente care ar necesita mult timp în cazul frezării frontale standard. Îmbunătățește productivitatea prin reducerea operațiunilor multi-scule la o singură configurație, reduce toleranțele cumulative și asigură o precizie de ±0.005 mm. Acest lucru o face esențială pentru componentele aerospațiale, medicale și auto, unde fiabilitatea și interschimbabilitatea sunt critice.
Care sunt diferitele tipuri de freze de formă?
Frezele de formă includ freze concave pentru curbe interioare, freze convexe pentru curbe exterioare și freze de rotunjire a colțurilor pentru raze de muchie. De asemenea, utilizez freze cu un singur unghi și cu un singur unghi pentru teșituri, freze pentru caneluri în T pentru canelare, freze pentru roți dințate pentru profile de dinți și scule personalizate pentru geometrii unice. Selecția frezei depinde de designul piesei, toleranțele necesare și material - de exemplu, utilizarea sculelor cu vârf de carbură pentru oțelul călit pentru a menține ascuțimea și stabilitatea dimensională pe serii lungi de prelucrare.
Ce materiale pot fi prelucrate cu frezarea prin formă?
Folosesc frezarea prin frezare pe metale precum aluminiu, oțel inoxidabil, titan și aliaje de nichel, precum și materiale plastice inginerești precum PEEK și Delrin. Materialele compozite și neferoase sunt, de asemenea, comune. Fiecare material necesită viteze de tăiere ajustate - aluminiu la 150–300 m/min, oțel inoxidabil la 50–90 m/min - pentru a optimiza durata de viață a sculei și finisajul suprafeței. Această versatilitate face ca frezarea prin frezare să fie potrivită pentru proiecte cu volume mici și variate sau pentru producția de masă în mai multe industrii.
Concluzie
Frezarea prin prelucrări mecanice este o metodă de prelucrare extrem de eficientă și precisă, esențială în producția modernă. Prin combinarea automatizării, a materialelor avansate și a tehnologiei CNC, se obțin piese de înaltă calitate constantă, îmbunătățind în același timp eficiența producției. Companiile care adoptă aceste metode obțin un avantaj competitiv în ceea ce privește precizia, viteza și fiabilitatea.
La TiRapid , oferim servicii experte de prelucrare CNC pentru frezare prin forme și componente personalizate. Echipa noastră ajută la optimizarea selecției sculelor, a alegerii materialelor și a strategiei de prelucrare pentru a produce piese de înaltă calitate, rentabile și fiabile pentru aplicații aerospațiale, auto și industriale.
















