
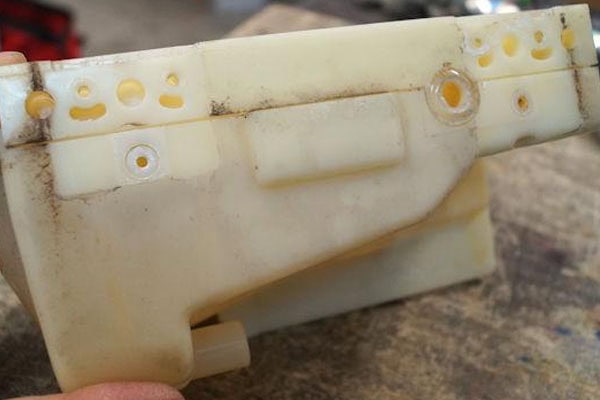
Peças de plástico branco podem apresentar amarelamento, descoloração amarelada localizada ou diferenças de cor entre a área usinada e o material original após usinagem CNC, fresagem, torneamento ou furação. Para peças de aparência branca, peças plásticas de precisão e produtos que precisam manter sua cor original, o amarelamento não afeta apenas a aparência, mas também pode levar os clientes a acreditarem erroneamente que o material envelheceu, que a temperatura de usinagem foi muito alta ou que matérias-primas de qualidade inferior foram utilizadas. Durante a produção, a resistência térmica do material, o calor gerado durante a usinagem, a condição da ferramenta, o tempo de usinagem, os parâmetros de corte e os métodos de limpeza subsequentes podem afetar o amarelamento em plásticos brancos. Diferentes materiais plásticos também apresentam diferentes características de amarelamento. ABS, PC, PA, POM, PEEK, PMMA e outros materiais possuem diferentes estruturas químicas e propriedades de resistência térmica, portanto, suas alterações de cor após exposição a altas temperaturas, radiação ultravioleta, oxidação e atrito de usinagem não são exatamente as mesmas. Alguns materiais mantêm uma cor relativamente estável em condições normais de corte CNC, enquanto outros podem desenvolver marcas ligeiramente amareladas, amarelo-acastanhadas ou mesmo queimadas quando as temperaturas localizadas ficam muito altas.
Por que as peças de plástico branco ficam amarelas?
Temperatura de usinagem excessivamente alta
Durante a usinagem CNC de plástico, o atrito e o calor de corte são gerados entre a ferramenta e a peça. Se o calor não for dissipado rapidamente, a temperatura em áreas localizadas pode continuar a subir, causando degradação térmica ou alterações de cor em alguns plásticos. Materiais brancos são relativamente sensíveis a essas alterações. Quando a temperatura de usinagem é muito alta, o amarelamento é mais provável de ocorrer em áreas onde a ferramenta corta continuamente, no fundo de sulcos profundos, ao redor de furos e ao longo de bordas finas. Se as seguintes condições ocorrerem durante a usinagem, deve-se verificar a possibilidade de superaquecimento:
- Marcas amarelas ou castanho-claras aparecem na superfície usinada.
- Os fragmentos de plástico apresentam adesão anormal ou alterações de cor.
- Um cheiro de queimado aparece localmente na parte
- Rebarbas ou amolecimento visíveis aparecem ao longo das bordas usinadas.
O desgaste da ferramenta aumenta o atrito.
A condição da ferramenta tem um efeito notável na cor dos plásticos brancos. Quando a ferramenta está afiada, ela remove o material com relativa suavidade. Quando a ferramenta se desgasta, a compressão e o atrito entre a aresta de corte e o plástico aumentam. O calor gerado pelo atrito se concentra em uma área menor, podendo causar um aumento localizado da temperatura. Se uma ferramenta visivelmente desgastada continuar sendo usada para usinar peças de plástico branco, isso pode causar não apenas amarelamento, mas também aumento de rebarbas, filamentos e rugosidade superficial.
Quais condições de usinagem provavelmente causam amarelamento em plásticos brancos?
As alterações de cor após o processamento de plásticos brancos estão relacionadas tanto ao próprio material quanto às condições de usinagem CNC. Mesmo quando se utiliza o mesmo material, a cor final da superfície pode variar dependendo da ferramenta, da velocidade do fuso, da taxa de avanço ou do método de usinagem.
Parâmetros de corte inadequados
Uma maior velocidade de rotação do fuso não produz necessariamente melhores resultados na usinagem de plástico. Se a velocidade de rotação do fuso for muito alta e a taxa de avanço e a quantidade de corte não estiverem adequadamente ajustadas, pode ocorrer geração excessiva de calor por atrito entre a ferramenta e o material. Para peças plásticas relativamente finas, se a ferramenta permanecer em uma área por muito tempo, a temperatura local pode continuar aumentando. O calor é particularmente difícil de dissipar ao usinar raios pequenos, ranhuras estreitas e áreas fechadas. Portanto, os parâmetros de corte para usinagem de plástico branco precisam ser ajustados de acordo com a classe do material, o tamanho da ferramenta e a estrutura da peça, em vez de aplicar diretamente os parâmetros de usinagem usados para materiais metálicos.
Remoção insuficiente de cavacos
As próprias lascas de plástico possuem um certo efeito isolante. Quando grandes quantidades de lascas se acumulam ao redor da ferramenta, o calor torna-se mais difícil de ser removido da área de usinagem. Isso é especialmente perceptível na usinagem de sulcos profundos, furos profundos e furos cegos. Se as lascas não puderem ser removidas prontamente, a ferramenta poderá cortar repetidamente as lascas já geradas, aumentando ainda mais o atrito e o calor. O uso de ar comprimido, o correto planejamento das trajetórias da ferramenta e a melhoria das condições de evacuação de lascas podem reduzir o acúmulo prolongado de lascas na área de usinagem.
Tempo de usinagem excessivamente longo
A usinagem contínua da mesma área por um período prolongado também pode causar acúmulo localizado de calor. Em peças plásticas brancas, como furos pequenos, ranhuras estreitas ou superfícies curvas complexas, o movimento repetido da ferramenta em uma área localizada pode causar diferenças de cor na superfície do material devido ao aquecimento contínuo. O programa de usinagem deve minimizar movimentos rápidos desnecessários e cortes repetidos, garantindo, ao mesmo tempo, a remoção uniforme dos cavacos.
O próprio material também afeta o grau de amarelamento.
Diferentes tipos de plástico possuem diferentes resistências ao calor.
O plástico branco não é um material único. Refere-se a uma cor resultante da combinação de diferentes plásticos através de várias formulações e tratamentos de coloração. Portanto, nem todos os plásticos brancos possuem a mesma resistência ao amarelamento. Por exemplo, o POM geralmente apresenta boa estabilidade dimensional e usinabilidade, mas marcas de calor localizadas ainda podem ocorrer em condições de usinagem inadequadas. Materiais como ABS e PC também podem ser afetados pela temperatura de usinagem. O PA é relativamente sensível à umidade, e seu desempenho de usinagem pode variar conforme as condições do material. Para materiais específicos, é necessário consultar a faixa de temperatura de processamento, a resistência ao calor e as condições de usinagem recomendadas pelo fornecedor.
O envelhecimento das matérias-primas também pode causar alterações de cor.
Alguns plásticos brancos podem já ter sofrido um ligeiro envelhecimento antes de serem usinados por CNC. Se o material tiver sido exposto a altas temperaturas, radiação ultravioleta ou ambientes úmidos por um período prolongado, diferenças de cor perceptíveis ainda podem aparecer após a usinagem, mesmo quando os parâmetros de usinagem estiverem normais. Portanto, se apenas algumas peças do mesmo lote de material apresentarem amarelamento, o lote da matéria-prima, o tempo de armazenamento e as condições da embalagem devem ser verificados, em vez de inspecionar apenas o equipamento CNC.
Perguntas frequentes
P: O fato de o plástico branco ficar amarelo após usinagem CNC significa que ele foi definitivamente queimado?
Não necessariamente. Um leve amarelamento pode estar relacionado à temperatura localizada durante a usinagem, ao atrito da ferramenta ou à estabilidade de cor inerente ao material. Se surgir uma descoloração marrom ou amarelo-queimado evidente, acompanhada de um odor de queimado, a área usinada deve ser verificada com mais atenção para detectar superaquecimento severo.
P: A substituição da ferramenta pode resolver o amarelamento em peças de plástico branco?
Se o amarelamento for causado principalmente pelo desgaste da ferramenta, a substituição por uma ferramenta afiada pode melhorar significativamente a superfície usinada. No entanto, se o problema for causado pela velocidade do fuso, taxa de avanço, profundidade de corte, envelhecimento do material ou pela própria matéria-prima, a simples substituição da ferramenta não resolverá completamente o problema.
P: O plástico branco pode voltar à sua cor original depois de amarelar?
Isso depende do grau de amarelamento. Se a descoloração for causada apenas por lascas, óleo ou pequenas marcas de usinagem aderidas à superfície, a limpeza ou um tratamento superficial leve podem melhorar a aparência. Se o material sofreu degradação térmica ou queimaduras visíveis, a cor original geralmente não pode ser restaurada apenas com a limpeza.
In conclusão
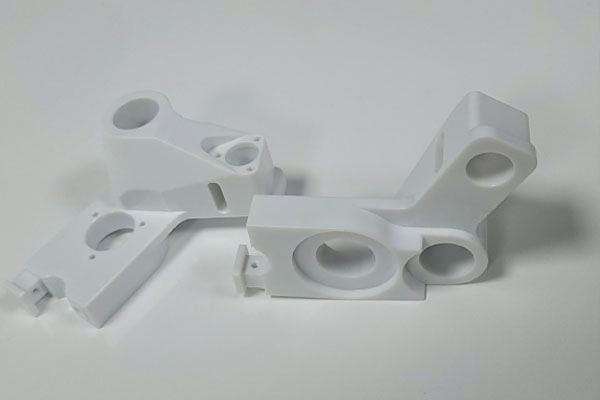
O amarelamento de peças plásticas brancas após a usinagem geralmente está relacionado ao acúmulo localizado de calor, desgaste da ferramenta, parâmetros de corte, condições de evacuação de cavacos e às propriedades do próprio material. Para peças plásticas com altas exigências estéticas, é necessário manter um controle rigoroso durante todo o processo, desde o armazenamento da matéria-prima até a conclusão da usinagem CNC. As matérias-primas devem ser mantidas longe da exposição prolongada a altas temperaturas, luz intensa ou ambientes de armazenamento inadequados, e a qualidade e a cor do material devem ser confirmadas antes da usinagem. Durante a usinagem CNC, devem ser selecionadas ferramentas afiadas adequadas para materiais plásticos, e a velocidade do fuso, a taxa de avanço e a profundidade de corte devem ser ajustadas de acordo com a dureza do material, a estrutura da peça e o tamanho da ferramenta. Em áreas como ranhuras profundas, ranhuras estreitas e furos profundos, que são propensas ao acúmulo de cavacos, os cavacos de plástico devem ser removidos imediatamente para evitar cortes repetidos e aquecimento por atrito. Se pequenas marcas amareladas forem observadas na superfície usinada durante a produção, a condição da ferramenta, os parâmetros de usinagem e a evacuação de cavacos devem ser verificados imediatamente, em vez de continuar a produção nas condições originais.
Se o amarelamento ocorrer apenas em áreas localizadas, deve-se atentar para se a ferramenta permaneceu nessa área por muito tempo, se a carga de corte foi excessiva ou se houve acúmulo de cavacos. Se a cor de toda a peça mudar, as condições de armazenamento das matérias-primas, o lote do material e as condições ambientais antes e depois da usinagem também devem ser verificadas. Para produtos que exigem uma aparência branca consistente, uma inspeção da primeira peça também pode ser realizada antes da produção formal em lote para confirmar se a cor, a qualidade da superfície e as dimensões da amostra real atendem aos requisitos. Portanto, o amarelamento após a usinagem CNC de peças plásticas brancas não é apenas um problema estético. Muitas vezes, ele pode refletir alterações no calor, na condição da ferramenta ou na condição do material durante a usinagem. Manter as ferramentas afiadas, os parâmetros de corte adequados, a evacuação suave dos cavacos e as condições estáveis de armazenamento do material podem reduzir efetivamente a probabilidade de amarelamento na área usinada, além de ajudar as peças plásticas brancas a obterem uma cor mais uniforme e uma qualidade de superfície mais estável.
















