
A jateamento com microesferas é um tratamento de superfície preciso que remove óxidos, rebarbas e marcas de ferramentas, resultando em um acabamento fosco e suave. Ele melhora a aparência e a adesão do revestimento. Este guia aborda seus princípios, processo e aplicações na fabricação CNC.
O que é Conta Bduradouro
A jateamento com microesferas é um processo preciso de acabamento superficial que utiliza microesferas de vidro ou cerâmica para remover oxidação, rebarbas e marcas de usinagem. Cria uma textura lisa e acetinada que realça a aparência e melhora a aderência do revestimento. Comumente utilizado em usinagem CNC, o jateamento com microesferas proporciona funcionalidade e refinamento visual em uma única etapa eficiente.
Como funciona o jateamento com microesferas?
O jateamento com microesferas funciona através do impacto de partículas esféricas de alta velocidade e da remodelação microscópica da superfície.
Fonte de energia: Ar comprimido ou força centrífuga impulsionam esferas abrasivas (de vidro, cerâmica ou plástico) a uma pressão de 50 a 150 psi.
Princípio de funcionamento: Em vez de cortar, cada esfera "martela" suavemente a superfície, removendo a oxidação e pequenas imperfeições, ao mesmo tempo que forma pequenas covinhas.
Efeito de superfície: Esta ação de micromartelamento difunde a reflexão da luz, criando uma textura acetinada ou fosca uniforme.
O que são TAs características Of A Pérola Superfície jateada
Textura e toque da superfície
O jateamento com microesferas produz uma superfície macia e não refletora, com toque sedoso e textura uniforme. É a escolha preferida para eletrônicos de consumo, acabamentos automotivos e instrumentos médicos, onde a aparência e a precisão são importantes.
Faixa de rugosidade (Ra 0.8–3.2 µm)
A rugosidade da superfície depende do tamanho do cordão de solda e da pressão:
Microesferas de vidro finas (malha 100–200): Ra ≈ 0.8–1.2 µm — ideais para acabamentos decorativos.
Esferas médias (malha 60–80): Ra ≈ 1.6–3.2 µm — ideais para pré-revestimento ou preparação para anodização.
Efeitos Ópticos e Visuais
Ajustando o ângulo de jateamento e a pressão do ar, a refletividade da superfície pode ser reduzida em 40 a 60%, obtendo-se uma aparência metálica refinada.
Por exemplo, as carcaças de alumínio jateadas eliminam o brilho e oferecem um tom cinza-prateado de alta qualidade — um acabamento amplamente utilizado em eletrônicos.
Resistência à corrosão e ao desgaste
O jateamento com microesferas induz uma fina camada de tensão compressiva que aumenta a resistência à fadiga e à corrosão.
A superfície microtexturizada também aumenta a adesão do revestimento em 30 a 50%.
Em nossos testes de materiais aeroespaciais, o alumínio jateado com microesferas apresentou uma melhoria de 45% na resistência à corrosão em testes de névoa salina.
O que são Tos passos Of The Conta BProcesso duradouro
A jateamento com microesferas utiliza microesferas de vidro ou cerâmica para remover a oxidação e marcas de ferramentas, criando um acabamento acetinado e suave que melhora a aparência e a aderência do revestimento. Resultados consistentes dependem do controle preciso do material, da pressão e da área de aplicação.
Processo Of Jateamento
Um processo completo de jateamento com microesferas normalmente inclui cinco etapas:
Limpeza De Superfície
As peças são limpas com álcool ou um desengraxante neutro para remover óleo e poeira. Qualquer resíduo pode causar reflexos irregulares ou acabamento com manchas.
Configuração de Equipamento
Escolha a máquina de jateamento adequada (cabine ou sistema automatizado) e ajuste o tamanho e a distância do bico:
Peças de alumínio: 100–150 mm
Aço inoxidável: 150–200 mm
Seleção de mídia
Selecione o material com base nos objetivos de acabamento superficial:
Esferas de vidro – aspecto acetinado e liso, Ra ≈ 0.8–1.6 µm
Esferas de cerâmica – textura mais forte, Ra ≈ 1.6–3.2 µm
Operação de detonação
Mantenha um movimento de pulverização consistente com passagens sobrepostas. O ângulo de pulverização ideal é de 45° a 75°, o que garante uma cobertura uniforme e um reflexo fosco.
Limpeza e inspeção
Após o jateamento, as peças são limpas com ar comprimido ou ultrassom para remover os resíduos do abrasivo. Em seguida, são inspecionadas a rugosidade da superfície e a uniformidade visual.
Mecanismo Of Impacto Abrasivo Ae Formação de Textura Superficial
Quando esferas de vidro atingem a superfície em alta velocidade, causam deformação plástica microscópica e efeitos de ondulação:
Cada impacto forma pequenas crateras que difundem a luz e produzem uma aparência acetinada.
A sobreposição de impactos cria uma microtextura uniforme que esconde as linhas de usinagem.
O efeito de jateamento melhora a resistência à fadiga ao induzir tensão compressiva na superfície.
Parâmetros-chave
Pressão do ar
Normalmente, a pressão é ajustada entre 0.4 e 0.8 MPa. Pressões mais altas podem causar manchas ou distorções, enquanto pressões muito baixas resultam em cobertura incompleta.
Ângulo de pulverização:
O ângulo ideal situa-se entre 45° e 75°. Ângulos menores resultam em superfícies mais lisas, enquanto ângulos maiores aumentam a rugosidade.
Duração:
Cada seção é jateada por 2 a 5 segundos. Tempo excessivo pode danificar paredes finas ou detalhes pequenos.
Os sistemas automatizados de jateamento com microesferas utilizam temporização precisa para manter resultados uniformes em grandes lotes de produção.
Que equipamento é utilizado? In Conta Bduradouro
A jateamento com microesferas depende de equipamentos de precisão para obter uma textura uniforme e uma operação segura. Um conjunto completo inclui uma cabine de jateamento, pistola, compressor de ar e sistema de segurança. Cada componente garante pressão estável, qualidade de superfície consistente e acabamentos acetinados confiáveis.
Equipamento principal
Gabinete de jateamento de contas
A cabine de jateamento proporciona um espaço de trabalho selado que isola a poeira e recicla o material abrasivo.
Construção: Aço reforçado com revestimento de borracha resistente ao desgaste para evitar erosão por ricochete.
Janela de visualização: Vidro antiembaçante com película protetora substituível para visibilidade nítida.
Iluminação e Filtragem: A iluminação LED e os sistemas de ventilação de circuito fechado mantêm a clareza e o controle da poeira.
Metralhadora
A pistola de jateamento determina a velocidade, a cobertura e a uniformidade da pulverização.
Material do bico: Feito de carboneto de boro ou tungstênio, com durabilidade até 3 vezes maior que a dos bicos de cerâmica.
Operação: Disponíveis nos modelos manuais ou com pedal, as pistolas com pedal minimizam a fadiga do operador.
Controle de ângulo: Ajustável entre 45° e 75° para obter diferentes níveis de opacidade e valores de Ra.
Compressor de ar
O compressor de ar fornece energia cinética para a detonação.
Faixa de pressão: Normalmente de 0.4 a 0.8 MPa — pressão mais baixa para plásticos e alumínio, e mais alta para aço ou titânio.
Capacidade do tanque: Um mínimo de 300 a 500 litros garante um fluxo de ar estável e resultados de superfície consistentes.
Filtragem e secagem: Remove a umidade e o vapor de óleo para evitar o esbranquiçamento ou a contaminação da superfície.
Sistema de Proteção de Segurança
A segurança do operador é essencial para a produção contínua.
Equipamento de proteção: Luvas e viseiras protegem contra o impacto de objetos lançados pela mídia.
Coleta de poeira: Sistemas de aspiração industrial removem até 99% das partículas em suspensão no ar.
Controle de estática e ruído: Sistemas de aterramento e paredes isoladas minimizam choques estáticos e a exposição ao som.
Ao integrar esses componentes, o jateamento com microesferas proporciona uma estética de superfície uniforme, maior durabilidade e segurança confiável para o operador — elementos essenciais para a fabricação CNC de precisão.
Quais são os meios de comunicação mais comumente usados? In Bead Bduradouro
Na jateamento com microesferas, o material escolhido define a textura e o desempenho finais. Cada tipo de microesfera — de vidro, cerâmica, aço ou plástico — produz características de superfície únicas, desde acabamentos acetinados suaves até texturas foscas intensas. A seleção do material correto garante estética, durabilidade e aderência do revestimento.
comum Conta Bmídia duradoura
Contas de vidro
Feitas de vidro sódio-cálcico sem chumbo, as contas de vidro criam um acabamento acetinado uniforme sem alterar a cor ou as dimensões. Ideais para alumínio, aço inoxidável e latão.
Exemplo: Para carcaças de alumínio, o uso de microesferas de vidro nº 120 a 50 PSI resulta em uma rugosidade Ra de 1.0 μm — perfeita para preparação de anodização.
Óxido de aluminio
De granulação angular e altamente abrasiva (Mohs 9), adequada para remover óxidos, revestimentos e rebarbas. Produz uma textura fosca com excelente aderência da tinta.
Utilizado para moldes, metais duros e preparação de superfícies.
granalha de aço
Meios de alta densidade utilizados para remoção de ferrugem e fortalecimento da superfície, melhorando a resistência à fadiga.
Comum em componentes automotivos e de equipamentos pesados.
Grânulos de plástico
Fabricado em acrílico ou ureia, leve e suave para peças delicadas. Remove rebarbas sem alterar as dimensões.
Ideal para moldes de plástico e peças compostas.
Contas de cerâmica
À base de zircônia, mais resistente e durável que o vidro. Produz acabamentos brilhantes e resistentes ao desgaste.
Ideal para peças de titânio, aeroespaciais e médicas.
Como TEscolha a mídia certa
A escolha do abrasivo correto para jateamento é uma decisão de engenharia precisa que impacta diretamente a qualidade da superfície, a adesão do revestimento e a vida útil da peça. A seleção deve ser baseada em parâmetros mensuráveis, como granulometria, dureza Mohs, rugosidade Ra e compatibilidade do material.
Tamanho do grão (faixa de tamanho das partículas)
O tamanho do grão determina tanto a agressividade da remoção de material quanto a suavidade da textura final.
Grãos finos (malha 150–325) – Cria superfícies lisas e acetinadas com valores de Ra baixos, entre 0.8 e 1.6 μm, ideais para acabamentos anodizados ou cosméticos.
Meio filtrante médio (70–150 mesh) – Equilibra corte e acabamento, atinge Ra 1.6–2.5 μm, comumente usado para componentes de alumínio ou aço inoxidável.
Meios de granulometria grossa (40–70 mesh) – Produzem uma textura visivelmente fosca e maior rugosidade (Ra 2.5–3.2 μm), adequados para pré-revestimento ou superfícies de alta adesão.
Dica de engenharia: Quanto mais grosso o grão, maior a energia cinética no impacto. No entanto, um tamanho de grão excessivo (>60 mesh) pode deformar componentes de paredes finas ou introduzir um erro dimensional de ±0.01 mm.
Dureza (Escalas de Mohs e HV)
A dureza do material de jateamento define a agressividade com que interage com o substrato.
Microesferas de plástico (Mohs 3 / 150 HV) – Meio abrasivo suave para compósitos ou polímeros, remove contaminantes sem alterar a geometria da superfície.
Microesferas de vidro (Mohs 6 / 500 HV) – Desempenho equilibrado para a maioria dos metais usinados em CNC, remove marcas de usinagem mantendo a cor da peça.
Esferas de cerâmica (Mohs 7.5 / 1100 HV) – Alta durabilidade e baixo desgaste, recomendadas para titânio, Inconel e ligas aeroespaciais.
Óxido de alumínio (Mohs 9 / 2000 HV) – O mais agressivo, adequado para remoção de óxido, rugosidade antes do revestimento ou recuperação de ferramentas.
Dica de engenharia: Para peças aeroespaciais ou médicas com superfície crítica, a diferença de dureza entre o meio abrasivo e a peça de trabalho não deve exceder 3 pontos na escala de Mohs, para evitar microfissuras ou concentração de tensões.
Rugosidade da superfície (controle do valor Ra)
A rugosidade da superfície define como a luz interage com a superfície tratada e determina o desempenho do revestimento.
Ra 0.8–1.6 μm: Obtido utilizando microesferas de vidro ou cerâmica para superfícies estéticas e anodizadas.
Ra 1.6–2.5 μm: Acabamento equilibrado para componentes mecânicos que exigem tanto suavidade quanto adesão.
Ra 2.5–3.2 μm: Típico para preparação de pré-pintura ou revestimento em pó, onde a resistência de adesão é crítica.
Dica de controle de qualidade: Sempre meça os valores de Ra com um perfilômetro. Resultados consistentes dependem da manutenção de uma pressão de ar estável (variação de ±5 PSI) e de uma distância uniforme entre os bicos (150–200 mm).
Compatibilidade de Material
A seleção do meio de cultura deve ser compatível com as características físicas e químicas do substrato.
| Material da peça de trabalho | Mídia recomendada | Alvo Ra
(μm) |
Exemplo de Aplicação |
| Alumínio / Latão | Contas de vidro | 1.0-1.6 | Acabamento cosmético antes da anodização |
| Aço inoxidável | Óxido de alumínio / Microesferas de vidro | 1.6-2.5 | Remoção de marcas de ferramentas, pré-revestimento |
| Titânio / Superligas | Contas de cerâmica | 1.2-1.8 | Peças estruturais aeroespaciais |
| Aço / Ferro | Esferas de aço / Óxido de alumínio | 2.5-3.2 | Remoção de ferrugem, reforço contra fadiga |
| Plásticos / Resina | Grânulos de plástico | 0.8-1.6 | Limpeza suave, remoção de rebarbas |
Dica de otimização:
Em montagens com metais mistos, selecione sempre meios não contaminantes, como esferas de vidro ou cerâmica, para evitar a corrosão galvânica.
Como o jateamento com microesferas difere Fde Outros Acabamentos de Superfície
A jateamento com microesferas proporciona um acabamento acetinado sem deformar a geometria da peça. Utilizando microesferas de vidro ou cerâmica sob pressão controlada, remove suavemente a oxidação e as marcas de ferramentas com mínima perda de material. Comparado ao jateamento de areia, anodização ou polimento, oferece um equilíbrio entre precisão, estética e custo-benefício.
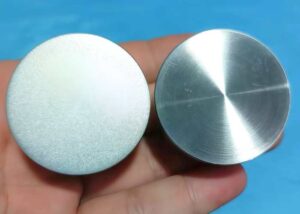
Principais diferenças
Tipo Abrasivo
A jateamento com microesferas utiliza um meio abrasivo esférico (microesferas de vidro ou cerâmica), enquanto o jateamento tradicional com areia utiliza grãos angulares (óxido de alumínio ou sílica). O impacto arredondado das microesferas "martela" a superfície suavemente, criando uma textura acetinada sem remover material.
Dureza das microesferas de vidro: Mohs 6, tamanho típico: 50–200 µm.
Dureza do óxido de alumínio: Mohs 9, Tamanho: 60–120 µm.
Energia e força de impacto
A jateamento com microesferas exerce apenas 40 a 60% da energia de impacto do jateamento com areia convencional, preservando a geometria da peça dentro de uma tolerância de ±0.01 mm.
Valores típicos de rugosidade:
Jateamento com microesferas: Ra 0.8–1.6 µm
Jateamento de areia: Ra 2.5–3.5 µm
Aparência e refletividade da superfície
O jateamento com microesferas produz acabamentos acetinados ou foscos uniformes com reflexo suave.
A jateamento de areia cria uma aparência mais áspera e industrial, proporcionando forte adesão do revestimento.
O polimento produz acabamentos espelhados, mas requer mais mão de obra e tem um custo maior.
Comparação Of Processos de tratamento de superfície
| Processo | Princípio | Ra típico
(µm) |
Efeito Visual | Melhores materiais | Aplicativos principais |
| Jateamento | Impacto esférico da mídia para um acabamento acetinado suave | 0.8-1.6 | Aparência fosca uniforme, sem marcas de corte. | Alumínio, Aço Inoxidável, Titânio | Acabamento decorativo, preparação pré-anodização |
| jateamento | Abrasão angular com grãos para forte adesão | 2.5-3.5 | Textura fosca áspera | Aço, Ferro Fundido | Remoção de ferrugem, preparação para revestimento |
| Anodização | camada de oxidação eletroquímica | 0.4-0.8 | Superfície colorida e resistente à corrosão | Ligas de Alumínio | Proteção contra corrosão, acabamento estético |
| polimento | Abrasão mecânica para superfície de espelho | 0.05-0.4 | Efeito espelhado de alto brilho | Latão, Aço Inoxidável | Peças decorativas e refletoras |
Ao TEscolha Jateamento com Microesferas
Para peças estéticas que exigem precisão : Ideal para carcaças usinadas em CNC de alumínio ou titânio que requerem uma rugosidade média (Ra) de aproximadamente 1.0 µm e preservação de arestas vivas.
Para preparação de pré-revestimento ou pré-anodização : O jateamento com microesferas aumenta a energia superficial sem alterar as dimensões, melhorando a adesão da tinta ou do revestimento em 20 a 30%.
Para indústrias que exigem ausência de contaminação : Os setores médico, aeroespacial e eletrônico preferem meios não metálicos para evitar a incorporação de partículas ou a corrosão galvânica.
Para componentes de paredes finas ou multimateriais : A jateamento com microesferas de baixa pressão (2.5–3 bar) evita distorções em componentes com menos de 1.5 mm de espessura, garantindo textura e cor uniformes.
O que são TAs vantagens Ae Limitações Of Pérola jateamento
A jateamento com microesferas refina peças usinadas em CNC, removendo oxidação e marcas de ferramentas, ao mesmo tempo que melhora a aparência e a aderência do revestimento. Embora seja um processo suave e preciso, remove pouco material, requer baixa pressão para peças finas e exige um bom controle de poeira.
Vantagens
Superfície lisa e uniforme
O jateamento com microesferas proporciona um acabamento acetinado fino com Ra de 0.8 a 1.6 μm, garantindo uma textura uniforme e não direcional. Ao contrário do polimento mecânico, não deixa marcas circulares e mantém tolerâncias rigorosas, sendo ideal para peças de precisão ou com acabamento estético.
Remoção eficaz de marcas de ferramentas
A usinagem CNC frequentemente deixa marcas de ferramentas e rebarbas visíveis. O jateamento com microesferas retexturiza suavemente a superfície, removendo as marcas de usinagem sem remover material.
Sob pressão igual, o jateamento com microesferas de vidro melhora a uniformidade da superfície em 20% em comparação com o jateamento com óxido de alumínio, mantendo a precisão dimensional.
Adesão de revestimento aprimorada
Ao aumentar ligeiramente a rugosidade da superfície, o jateamento com microesferas melhora a adesão do revestimento ou da anodização. Superfícies com Ra 1.2–1.8 μm apresentam uma resistência de adesão até 25–30% maior para acabamentos anodizados e revestidos a pó, tornando-o ideal como etapa de pré-tratamento.
Limitações
Remoção limitada de material
A jateamento com microesferas é um processo não abrasivo, a remoção de material normalmente fica abaixo de 5 μm. Não é adequado para reparar arranhões profundos ou corrosão.
Para defeitos superiores a 0.05 mm, o pré-desbaste ou jateamento com abrasivos grossos deve preceder o acabamento com microesferas.
Riscos de poeira e contaminação cruzada
Uma vedação inadequada da cabine ou filtros desgastados podem levar ao acúmulo de poeira ou à contaminação por metal, especialmente ao jatear alumínio e aço na mesma câmara.
Utilize recipientes específicos para mídias filtrantes, filtragem HEPA e substitua as mídias regularmente para manter a pureza.
Baixa pressão para peças finas ou complexas
Componentes de paredes finas (< 1.5 mm) requerem 2.0–2.5 bar para evitar distorções.
Como To Alcançar To melhor Conta BResultados duradouros
Para obter um acabamento acetinado consistente, é necessário escolher o material adequado e controlar rigorosamente a pressão, o tamanho do cordão e o ângulo de pulverização. Esses fatores afetam diretamente a rugosidade, a uniformidade da cor e a adesão do revestimento. Com base na minha experiência em acabamento CNC, o controle preciso dos parâmetros é essencial para reduzir retrabalho e garantir a qualidade consistente do lote.
Media Ae Seleção de Areia
Diferentes tipos de mídia e tamanhos de grão determinam os valores de Ra, os níveis de brilho e o comportamento de corte.
Microesferas de vidro 100–150 : Para alumínio, Ra 1.0–1.6 μm, ideais antes da anodização.
Esferas de cerâmica 200–300 : Para titânio e superligas, produzindo superfícies brilhantes e refinadas.
Óxido de alumínio, grão 80-120 : Maior força de corte, maior rugosidade.
Para invólucros de alumínio de grau médico, costumo usar 120 microesferas de vidro a 50 PSI, produzindo um acabamento acetinado uniforme sem alterar a cor.
Limpeza pré-jateamento
Óleos residuais e fluidos de usinagem causam resultados inconsistentes na jateamento.
Limpeza recomendada: IPA ou desengordurantes alcalinos
A contaminação por óleo causa manchas, rugosidade Ra irregular e efeitos foscos irregulares.
Em um projeto, a limpeza prévia insuficiente resultou em padrões de nuvens visíveis e exigiu uma nova jateamento completo.
Manter A Distância de afastamento estável
A distância estável garante energia de impacto consistente.
Distância ideal: 100–150 mm
Muito perto: superfície excessivamente áspera
Exagerado: textura fosca insuficiente
Normalmente, eu defino pontos de referência fixos dentro do gabinete para ajudar os operadores a manter a consistência.
Rugosidade da Superfície Ae Verificação de Amostra
Para garantir a repetibilidade do lote, eu utilizo:
Placas de amostra de Ra (0.8 / 1.2 / 1.6 μm)
Inspeção por perfilômetro
Os clientes costumam avaliar a qualidade do jateamento com microesferas com base principalmente nos dados de rugosidade da superfície.
Mascarando áreas críticas
As superfícies de precisão devem ser protegidas:
Ranhuras do anel de vedação
Superfícies de vedação
Threads
Características de acoplamento com tolerâncias rigorosas (ex.: furos H7)
As ferramentas de mascaramento mais comuns incluem fitas resistentes a altas temperaturas, tampões de borracha e proteções metálicas.
Controle de pressão e ângulo
A pressão determina a energia de impacto das esferas:
Esferas de vidro: 40–60 PSI
Contas de cerâmica: 50–70 PSI
Ângulo de pulverização: 70–90°
A pressão excessiva causa a quebra prematura do cordão de solda e contamina o acabamento.
Substituição regular de mídia
As esferas se desfazem gradualmente durante o uso.
As contas de vidro duram de 25 a 35 ciclos.
As contas de cerâmica duram mais de 50 ciclos.
Substitua o meio filtrante quando o brilho diminuir ou o desvio de Ra exceder ±0.2 μm.
Manter um registro de substituição de mídia é essencial para garantir qualidade consistente.
Quais indústrias São Pérola detonação comumente usada
A jateamento com microesferas é amplamente utilizado nas indústrias aeroespacial, automotiva, médica, eletrônica e de bens de consumo para remover oxidação, refinar superfícies e melhorar a adesão de revestimentos.
| Expertise | Objetivo do jateamento de esferas | Componentes típicos | Requisitos/Parâmetros da Superfície | Vantagens do jateamento de esferas |
| Indústria aeroespacial | Uniformidade da superfície, remoção de microdefeitos, melhoria da resistência à fadiga | Pás de motor, suportes de titânio, peças estruturais de aeronaves | Ra 0.8–1.6 μm | Mantém as dimensões, melhora a resistência ao desgaste e a adesão do revestimento. |
| Automotiva | Remoção de óxidos, fortalecimento da superfície, melhoria estética | Carcaças de alumínio, peças de suspensão, componentes de freio | Ra 1.2–2.5 μm | Resistência à fadiga +10–20%, aparência mais suave e uniforme. |
| Dispositivos Médicos | Limpeza, rebarbação, refinamento de superfície | Instrumentos cirúrgicos, implantes de titânio, peças de aço inoxidável | Resíduos de contaminação zero | Produz acabamentos acetinados limpos e não direcionais, adequados para uso médico. |
| Eletrônica e semicondutor | Acabamento fosco de alta qualidade, remoção de marcas de ferramentas | Carcaças de alumínio para celulares, chassis para laptops, dissipadores de calor. | Ra 0.8–1.6 μm | Melhora a uniformidade da cor da anodização e evita o brilho excessivo. |
| Eletrônicos e eletrodomésticos | Melhora o toque e a textura da superfície. | Corpos de câmeras, gabinetes de eletrodomésticos | Alta consistência visual | Cria texturas acetinadas de alta qualidade e uma aparência uniforme. |
| Manufacturing geral | Limpeza de solda, rebarbação, pré-tratamento | Peças usinadas, moldes, peças fundidas | Depende do processo | Melhora a aderência da tinta/revestimento e a qualidade geral da superfície. |
| Marinha e Energia | Remoção de ferrugem, preparação para corrosão | Peças de aço inoxidável, flanges, carcaças de bombas | Sa 2.0–2.5 | Melhora a resistência à corrosão e a durabilidade. |
Perguntas Frequentes
O jateamento com microesferas afeta a precisão dimensional?
A jateamento com microesferas tem um impacto mínimo na precisão dimensional, pois remove apenas uma camada microscópica de material — tipicamente menos de 0.01–0.03 mm. Na minha experiência, mesmo peças usinadas em CNC com precisão e tolerâncias de ±0.02 mm permanecem estáveis quando a pressão é mantida entre 40 e 60 PSI. Apenas paredes finas ou elementos frágeis requerem mascaramento ou pressão reduzida para evitar distorções.
O jateamento com microesferas remove metal?
Sim, mas a quantidade é extremamente pequena. A jateamento com microesferas realiza abrasão em nível microscópico, em vez de corte, removendo apenas a oxidação superficial e as marcas de ferramentas. A perda de material geralmente fica abaixo de 0.5 a 2 μm, dependendo do tamanho das microesferas e da pressão. Costumo usar microesferas de vidro nº 120 para peças de alumínio, que produzem um acabamento acetinado sem alteração dimensional mensurável.
O jateamento com microesferas é adequado para peças de alumínio e plástico?
A jateamento com microesferas é altamente adequado para alumínio e também pode ser usado em plásticos quando aplicada baixa pressão. O alumínio atinge um acabamento acetinado uniforme com rugosidade Ra de 1.0 a 2.0 μm com microesferas de vidro, enquanto os plásticos exigem um abrasivo mais macio, como microesferas de acrílico, e pressões abaixo de 30 PSI. Costumo jatear peças de ABS e PC para melhorar a textura sem deformá-las.
A jateamento com microesferas pode remover tinta?
Sim. A jateamento com microesferas pode remover revestimentos leves a médios, incluindo tinta, oxidação e camadas finas de revestimento. Com microesferas grossas (nº 60 a 80) e pressão de 60 a 80 PSI, normalmente removo a tinta de forma eficiente sem danificar o substrato. Para revestimentos industriais mais espessos, pode ser necessário um abrasivo mais agressivo, como o óxido de alumínio.
O custo da jateamento com microesferas é alto?
A jateamento com microesferas é economicamente vantajoso em comparação com o polimento ou o acabamento químico. Para peças usinadas em CNC, geralmente adiciona apenas 1 a 3 dólares por peça, dependendo do tamanho e da complexidade. Como as microesferas de vidro podem ser reutilizadas de 20 a 30 vezes, o custo total do processo permanece baixo. Costumo recomendá-lo como a melhor opção em termos de equilíbrio entre aparência, adesão e custo.
Conclusão
A jateamento com microesferas é um método de tratamento de superfície que combina estética e funcionalidade, proporcionando às peças de metal, plástico ou compósito uma melhor textura e adesão. Na usinagem CNC, o jateamento é uma etapa fundamental para se obter um acabamento impecável. Selecionando corretamente o abrasivo, controlando os parâmetros e garantindo a proteção adequada, é possível alcançar um acabamento acetinado perfeito de forma consistente. Se você tiver alguma necessidade relacionada a processos de tratamento de superfície por jateamento com microesferas ou outras dúvidas, entre em contato conosco. Será um prazer atendê-lo!
















