
O aço inoxidável é amplamente utilizado na indústria de usinagem e é comumente encontrado em equipamentos para a indústria alimentícia, dispositivos médicos, peças automotivas, equipamentos químicos e máquinas de precisão. No entanto, em comparação com o aço carbono comum, o aço inoxidável é muito mais difícil de usinar em operações de torneamento. Em muitas oficinas, a usinagem de aço inoxidável frequentemente leva a problemas como desgaste rápido da ferramenta, acabamento superficial ruim, vibração, dimensões instáveis e dificuldade na remoção de cavacos. Se os parâmetros de corte e a seleção da ferramenta não forem adequados, o endurecimento por trabalho e o lascamento da ferramenta também podem ocorrer facilmente. Compreender as dificuldades comuns no torneamento de aço inoxidável ajuda a melhorar a eficiência da usinagem e a qualidade da peça.
Por que o aço inoxidável é difícil de usinar?
A dificuldade de usinagem do aço inoxidável está intimamente relacionada às características físicas do material. Comparado ao aço comum, o aço inoxidável gera mais calor e oferece maior resistência ao corte durante a usinagem, impondo maiores exigências às ferramentas de corte e à rigidez da máquina.
Resistência do material
O aço inoxidável possui alta tenacidade, o que dificulta a quebra dos cavacos durante as operações de corte. Os cavacos tendem a formar filamentos longos e contínuos que se enrolam facilmente na ferramenta e na peça de trabalho.
Efeitos comuns incluem:
- Evacuação difícil do chip
- Aumento da temperatura da ferramenta
- Arranhões na superfície da peça
- Estabilidade de usinagem reduzida
Esse problema torna-se ainda mais evidente durante a usinagem de furos profundos e o torneamento de eixos delgados.
Baixa condutividade térmica
O aço inoxidável possui condutividade térmica inferior à do aço carbono comum, o que dificulta a rápida dissipação do calor durante o corte.
Uma grande quantidade de calor se concentra ao redor de:
- A vanguarda
- Área de contato de corte
- A superfície da peça de trabalho
Essa situação acelera o desgaste da ferramenta e aumenta o risco de lascamento da borda.
Endurecimento por Trabalho Severo
O aço inoxidável sofre endurecimento por deformação com facilidade durante a usinagem. Quando a ferramenta de corte fricciona repetidamente a superfície da peça, a dureza do material aumenta gradualmente.
Após o endurecimento por trabalho axial, os problemas podem incluir:
- Maior resistência ao corte
- desgaste mais rápido da ferramenta
- Acabamento superficial ruim
- Instabilidade dimensional
Esse problema se torna mais sério quando a profundidade de corte é muito pequena.
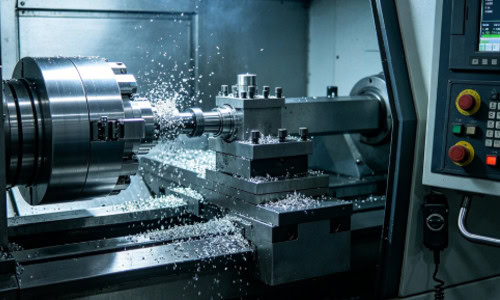
Problemas comuns na usinagem de aço inoxidável
Durante as operações de torneamento, o aço inoxidável frequentemente apresenta diversas dificuldades típicas de usinagem. Se as condições de usinagem não forem ajustadas a tempo, a eficiência da produção pode diminuir significativamente.
Desgaste rápido da ferramenta
A usinagem de aço inoxidável gera altas temperaturas de corte, e o próprio material possui fortes propriedades adesivas. Consequentemente, a vida útil da ferramenta costuma ser menor do que na usinagem de aço comum.
As condições de desgaste mais comuns incluem:
- Desgaste rápido do flanco
- Lascamento de ponta
- Desgaste em forma de cratera na face do rastelo
- Descamação do revestimento
O desgaste da ferramenta torna-se ainda mais severo durante a usinagem em alta velocidade.
Formação de borda acumulada
Durante a usinagem de aço inoxidável, o material adere facilmente à aresta de corte e forma uma aresta postiça.
Essa situação pode levar a:
- Rasgos superficiais na peça de trabalho
- dimensões instáveis
- Ruído de corte anormal
- Força de corte desigual na ferramenta
Quando a borda acumulada se quebra repetidamente, também pode riscar a superfície da peça de trabalho.
Problemas severos de vibração
O aço inoxidável gera forças de corte relativamente grandes. Se a rigidez da máquina for insuficiente ou a projeção da ferramenta for muito longa, a vibração pode ocorrer facilmente.
Após o surgimento da vibração, os problemas comuns incluem:
- Ondulação da superfície
- Aumento do ruído de usinagem
- Precisão dimensional reduzida
- Vida útil da ferramenta reduzida
Esse problema torna-se especialmente evidente ao usinar eixos delgados.
Como melhorar a estabilidade de torneamento do aço inoxidável
Embora a usinagem de aço inoxidável seja difícil, ajustes adequados podem melhorar significativamente a estabilidade e a qualidade da usinagem.
Selecione os materiais de ferramentas adequados.
A usinagem de aço inoxidável geralmente requer insertos com alta resistência ao calor.
As ferramentas mais utilizadas incluem:
- Insertos de metal duro revestidos
- Inserções projetadas especificamente para aço inoxidável.
- Graus de insertos de alta tenacidade
O ângulo de ataque da pastilha é frequentemente projetado mais agudo para reduzir a resistência ao corte.
Otimize os parâmetros de corte
Os parâmetros de corte devem permanecer estáveis durante a usinagem do aço inoxidável.
As operações de usinagem geralmente envolvem:
- Controlando a velocidade de corte
- Evitar profundidades de corte excessivamente pequenas
- Manter o corte contínuo
- Reduzir o atrito desnecessário durante as passagens em marcha lenta.
Parâmetros excessivamente altos podem causar lascamento da ferramenta, enquanto parâmetros muito baixos podem aumentar o endurecimento por trabalho.
Melhorar o resfriamento e a evacuação do chip
O fluido de corte é extremamente importante na usinagem de aço inoxidável.
Um sistema de resfriamento eficaz pode:
- Reduzir a temperatura da ponta da ferramenta
- Reduzir a formação de bordas acumuladas
- Melhore a vida útil da ferramenta
- Melhorar a qualidade do acabamento da superfície
Ao mesmo tempo, a evacuação dos chips deve permanecer suave para evitar o emaranhamento dos mesmos.
Diferenças de usinagem entre os tipos de aço inoxidável
Diferentes tipos de aço inoxidável também apresentam diferenças significativas no desempenho de usinagem. Durante a usinagem propriamente dita, as ferramentas e os parâmetros devem ser ajustados de acordo com as características do material.
Aço Inoxidável Austenítico
Os aços inoxidáveis austeníticos, como o 304 e o 316, são os mais utilizados.
As características de usinagem incluem:
- Alta tenacidade
- Forte tendência a se apegar às ferramentas.
- Endurecimento por trabalho severo
- Evacuação difícil do chip
Ferramentas de corte afiadas e condições de resfriamento estáveis são especialmente importantes.
Aço inoxidável martensítico
O aço inoxidável martensítico possui dureza relativamente alta.
Problemas comuns de usinagem incluem:
- Desgaste rápido da ferramenta
- Alta resistência ao corte
- Aumento do risco de lascamento das bordas
Geralmente são necessárias ferramentas de corte mais resistentes ao desgaste.
Aço inoxidável ferrítico
O aço inoxidável ferrítico geralmente apresenta melhor usinabilidade.
Em comparação com o aço inoxidável austenítico:
- O endurecimento por trabalho é mais leve.
- A resistência ao corte é menor.
- A evacuação do chip é mais fácil.
No entanto, o controle da temperatura da ferramenta continua sendo importante durante a usinagem de alta velocidade.
Erros comuns na usinagem de aço inoxidável
Muitas oficinas de usinagem utilizam os mesmos parâmetros para aço inoxidável e para aço comum, o que frequentemente agrava os problemas de usinagem.
Erros comuns incluem:
- Profundidade de corte definida muito pequena.
- Continuar a usinagem com ferramentas desgastadas
- Fornecimento insuficiente de líquido refrigerante
- Longos períodos de corte contínuo em alta velocidade
- Falha em remover os fragmentos de metal a tempo.
Alguns operadores reduzem intencionalmente a velocidade de corte para diminuir o desgaste da ferramenta, mas velocidades excessivamente baixas também podem aumentar a formação de aresta postiça e o endurecimento por trabalho. A usinagem de aço inoxidável exige condições de corte estáveis e contínuas, em vez de paradas repetidas e atrito excessivo contra a superfície da peça.















