
Furos roscados e furos com rosca interna são frequentemente tratados como a mesma coisa, mas em usinagem não são exatamente intercambiáveis. A confusão surge do fato de que rosqueamento é um método para criar roscas internas, enquanto furo roscado é um termo mais abrangente.
Neste guia, explicamos o significado de cada termo, como os furos são feitos, quando a rosca é a melhor opção e quando outros métodos de rosqueamento fazem mais sentido na usinagem CNC e no projeto de peças.
O que é um furo roscado?
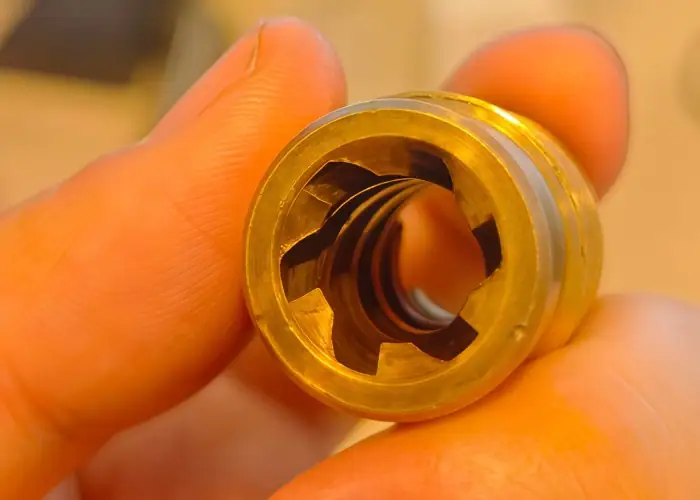
Um furo roscado é um orifício interno que contém roscas para que um parafuso, porca ou outro elemento de fixação roscado possa ser instalado diretamente na peça. Em manufatura e engenharia, esse termo geralmente se refere à própria rosca finalizada, e não ao processo específico usado para produzi-la.
As roscas internas podem ser formadas de diversas maneiras. Dependendo do material, do tamanho do furo e do método de usinagem, elas podem ser produzidas por rosqueamento, fresamento de rosca, rosqueamento de ponto único ou outros processos adequados. Por isso, o termo "furo roscado" é mais abrangente do que qualquer operação de rosqueamento específica.
Em aplicações práticas, furos roscados são amplamente utilizados em componentes como carcaças, suportes, dispositivos de fixação e peças estruturais de máquinas. Eles oferecem uma maneira simples e confiável de unir peças sem a necessidade de uma porca separada, razão pela qual são tão comuns em usinagem CNC e montagens mecânicas.
O que é um furo roscado?
Um furo roscado é um furo roscado feito especificamente com um macho de roscar. Após a perfuração do furo piloto correto, um macho de roscar corta ou forma a rosca interna para que um fixador possa ser instalado diretamente na peça.
Essa relação é o ponto-chave neste tópico. Todos os furos roscados são furos com rosca, mas nem todos os furos com rosca são furos roscados. Um furo feito por fresamento de rosca ainda é um furo com rosca, mas normalmente não seria chamado de furo roscado porque as roscas não foram criadas com um macho.
Furos roscados são extremamente comuns porque o processo de rosqueamento é rápido, familiar e eficiente para tamanhos de rosca padrão. Para muitas peças de rotina, é a maneira mais simples de adicionar roscas internas.
Furos roscados versus furos com rosca simples: a principal diferença
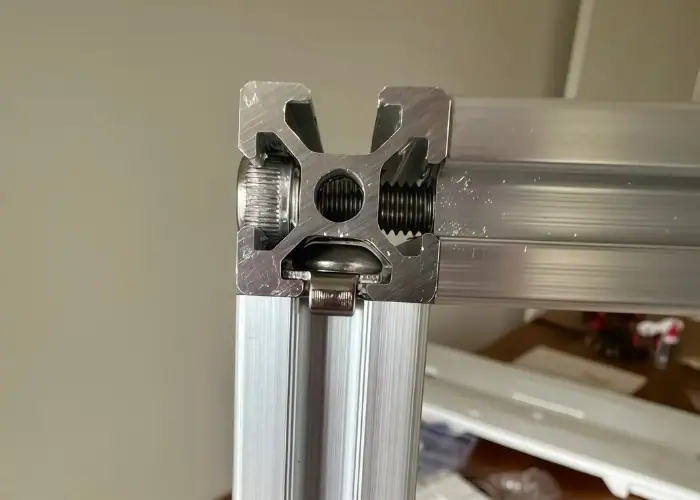
Embora os dois termos estejam intimamente relacionados, entender a diferença exata é fundamental no trabalho real de usinagem. Engenheiros e compradores frequentemente os usam como sinônimos, mas o significado, o processo e a escolha da produção nem sempre são os mesmos. Analisar a distinção sob diversas perspectivas facilita a seleção do método correto para uma peça específica.
Diferença de significado
A principal diferença entre esses dois termos reside no nível de significado que carregam na linguagem da engenharia. Um furo roscado é um termo genérico para qualquer furo interno que já contenha roscas utilizáveis. Ele descreve a característica final da peça, portanto, o foco está no que a peça possui, e não em como essas roscas foram produzidas durante a usinagem.
Um furo roscado é um termo mais específico, pois identifica tanto a característica quanto o método utilizado para criá-la. Quando um furo é chamado de roscado, significa que as roscas internas foram formadas com um macho após a preparação do furo piloto. Nesse sentido, furo roscado é um termo mais restrito e ligado ao processo dentro da categoria mais ampla de furos roscados.
Essa distinção é importante porque desenhos, orçamentos e discussões de fabricação nem sempre usam ambos os termos com o mesmo nível de precisão. Em uma conversa informal, eles podem parecer intercambiáveis, mas na usinagem não são exatamente iguais. Compreender essa diferença ajuda engenheiros e fornecedores a se comunicarem com mais clareza sobre a intenção do projeto e a escolha do processo.
Diferença no método de fabricação
Furos roscados são feitos com machos, que são ferramentas projetadas para cortar ou formar roscas dentro de um furo previamente perfurado. Este é um dos métodos mais comuns para fazer roscas internas, especialmente em trabalhos de produção padrão.
Outros furos roscados podem ser criados por fresamento de rosca ou outros métodos de usinagem. Estes são frequentemente escolhidos quando o material é difícil de trabalhar, o furo é maior ou é necessária maior flexibilidade. Portanto, embora todo furo roscado seja resultado de rosqueamento, nem todo furo roscado é.
Na prática, furos roscados são comuns para roscas internas padrão, onde velocidade e simplicidade são fundamentais. Outros métodos podem ser preferíveis quando a aplicação exige maior controle, menor risco de quebra ou melhor adaptabilidade a materiais complexos e peças de alto valor agregado.
Prós e contras de furos roscados
Uma vez esclarecida a diferença básica, o próximo passo é avaliar onde a usinagem por rosca apresenta bom desempenho e onde se torna menos prática. Os furos roscados continuam sendo uma das soluções de rosca interna mais comuns na usinagem, mas seus pontos fortes e limitações dependem do tamanho da rosca, do material, das condições do furo, das necessidades de produção e da estabilidade do processo exigida.
Vantagens
Uma clara vantagem dos furos roscados é a velocidade de produção. Para tamanhos de rosca padrão, a usinagem de roscas geralmente é uma operação rápida e eficiente que se integra bem aos fluxos de trabalho normais de CNC. Uma vez que o furo piloto correto é perfurado, o macho pode criar as roscas necessárias com complexidade adicional mínima, o que torna o processo atraente para a fabricação de rotina e trabalhos repetitivos.
Furos roscados também são práticos do ponto de vista de custo. O processo é familiar aos operadores de máquinas, amplamente suportado por ferramentas padrão e adequado para requisitos comuns de roscas internas em peças de metal e plástico. Para muitos tamanhos de rosca pequenos e médios, a usinagem por rosca oferece uma maneira simples de obter uma qualidade de rosca aceitável sem adicionar programação desnecessária ou esforço de configuração.
Outra vantagem é que a usinagem por rosca funciona especialmente bem em aplicações onde o projeto utiliza especificações de rosca padrão e não exige flexibilidade incomum. Nesses casos, os fabricantes podem contar com um processo estável e comprovado que garante uma produção consistente. É por isso que os furos roscados continuam sendo uma das soluções mais comuns para roscas internas em trabalhos de usinagem do dia a dia.
Limitações
Uma limitação importante dos furos roscados é a menor flexibilidade em relação a diferentes tamanhos de rosca. Na maioria dos casos, cada especificação de rosca exige seu próprio macho, o que significa que as trocas de ferramentas aumentam quando um projeto inclui muitos tamanhos ou variações frequentes de design. Comparado com a fresagem de roscas, isso pode tornar a usinagem de roscas menos adaptável em produção mista ou em trabalhos de baixo volume com maior diversidade de peças.
Outra preocupação é o risco de quebra do macho de roscar. Isso se torna mais sério em materiais duros, furos profundos ou furos cegos, onde a evacuação de cavacos é mais difícil e a carga de corte é menos tolerante. Se um macho de roscar quebrar dentro de uma peça acabada ou de alto valor, a remoção pode ser demorada e, em alguns casos, a peça pode ser danificada de forma irreparável.
Furos roscados também podem ser menos tolerantes quando o ajuste da rosca, a profundidade ou o ajuste do processo se tornam críticos. Se o trabalho exigir controle preciso sobre as condições da rosca ou alterações posteriores na estratégia de fabricação, a usinagem por rosca pode não oferecer a mesma flexibilidade que outros métodos. Por esse motivo, a usinagem por rosca é altamente eficiente, mas não é automaticamente a melhor solução para todas as aplicações roscadas.
Prós e contras de outros tópicosMétodos de furo de ed
Nem todos os furos roscados são melhor produzidos com um macho. Em algumas situações de usinagem, métodos alternativos, como a fresagem de roscas, oferecem vantagens em termos de controle, flexibilidade e redução de riscos. Esses métodos podem ser mais exigentes em termos de operação, mas também podem ser a melhor escolha quando a peça, o material ou as condições de usinagem se tornam mais desafiadoras.
Vantagens
Outros métodos de furação roscada, especialmente a fresagem de roscas, oferecem um nível mais elevado de flexibilidade na usinagem. Em algumas situações, uma única ferramenta pode ser usada para vários tamanhos de rosca, o que reduz a necessidade de ferramentas dedicadas separadas. Isso pode tornar o processo mais adaptável em trabalhos onde a variação das peças é alta ou quando a composição da produção muda com mais frequência.
Esses métodos também podem aprimorar o controle sobre a qualidade da rosca e a estratégia de usinagem. Para materiais difíceis, furos maiores ou peças com exigências de processo mais rigorosas, a fresagem de roscas pode permitir um melhor ajuste da trajetória da ferramenta, do encaixe e das condições de corte. Esse controle adicional é útil quando o valor da peça é alto ou quando a estabilidade do processo é mais importante do que simplesmente escolher o método mais rápido disponível.
Outra vantagem é o menor risco em caso de falha da ferramenta. Uma fresa de rosca quebrada geralmente é mais fácil de manusear do que um macho quebrado preso no fundo de um furo roscado. Por isso, métodos alternativos de rosqueamento são frequentemente preferidos para peças caras, ligas de difícil usinagem ou aplicações em que a redução do risco de refugo é uma parte importante do planejamento da produção.
Limitações
A principal desvantagem de outros métodos de furação roscada é a complexidade do processo. Comparados com a usinagem por rosqueamento, a fresagem de roscas e operações similares geralmente exigem maior esforço de programação, configuração mais cuidadosa e maior atenção à estratégia de usinagem. Essa complexidade adicional pode torná-los menos atraentes para trabalhos simples, onde o tamanho da rosca é padrão e o objetivo da produção é uma saída rápida e econômica.
O tempo de usinagem também pode ser maior. A usinagem por rosqueamento costuma ser muito eficiente para furos comuns, enquanto a fresagem de roscas pode exigir mais movimentação da ferramenta ou múltiplas passagens para produzir a mesma rosca interna. Em trabalhos de alto volume, esse tempo de ciclo mais longo pode reduzir a produtividade se o projeto não precisar, de fato, da flexibilidade ou do controle adicionais que um método alternativo oferece.
Esses métodos também podem exigir mais da capacidade da máquina e do planejamento do operador. Nem todas as oficinas se beneficiarão igualmente deles, especialmente quando a geometria da peça é simples e o nível de risco é baixo. Para roscas internas comuns, o custo adicional de preparação pode não se justificar, razão pela qual a usinagem por rosqueamento geralmente continua sendo a opção mais prática em trabalhos de produção padrão.
Furos roscados versus furos com rosca: custo, velocidade e escala
Além das definições e diferenças de processo, os engenheiros também precisam comparar furos roscados e outros tipos de furos roscados do ponto de vista da produção. Custo, tempo de ciclo e tipo de trabalho geralmente determinam qual método é mais prático. Um método que parece eficiente no papel pode nem sempre ser a melhor opção quando se consideram o material, o risco e o volume de produção.
| Ponto de comparação | Furos roscados | Outros métodos de furo roscado |
| Custo | Geralmente é a opção mais econômica para tamanhos de rosca padrão e trabalhos de usinagem de rotina. | Geralmente exige mais esforço de configuração, mas é útil quando a flexibilidade e o controle do processo são mais importantes. |
| Agilidade (Speed) | Geralmente, é a opção mais rápida para roscas internas padrão em produção. | Geralmente mais lento, mas pode oferecer melhor estabilidade em materiais difíceis ou peças de maior valor. |
| Ajuste de produção | Funciona melhor em produção repetitiva com tamanhos de rosca comuns e requisitos consistentes. | Funciona melhor em trabalhos mistos, projetos variáveis ou condições de usinagem mais exigentes. |
Dicas de design antes de especificar um acabamento rosqueado ou plano.lido Buraco
A escolha entre furos roscados e outros tipos de rosca não se resume apenas à usinagem. Bons resultados também dependem de como a rosca é especificada na fase de projeto. Detalhes como tipo de furo, tamanho da rosca, material e comprimento de engate podem afetar a fabricação, o custo e o desempenho da montagem a longo prazo.
Tamanho da rosca e diâmetro do furo
O tamanho da rosca e o diâmetro do furo devem ser compatíveis desde o início. Um furo roscado só terá o desempenho esperado se o furo piloto for preparado com o tamanho correto para o padrão de rosca selecionado. Se o furo for muito pequeno ou muito grande, a qualidade da rosca, a vida útil da ferramenta e o ajuste da montagem podem ser afetados.
Os projetistas também devem considerar se a dimensão da rosca escolhida é realmente necessária. Dimensões de rosca padrão geralmente são mais fáceis e econômicas de usinar do que especificações incomuns, além de simplificarem a comunicação com o fornecedor.
Furo cego vs. furo passante
Furos cegos e furos passantes comportam-se de maneira diferente em operações de rosqueamento. Um furo passante geralmente é mais fácil de usinar porque os cavacos podem escapar com mais facilidade e o percurso da ferramenta é mais simples. Furos cegos exigem mais atenção, pois a folga no fundo, a profundidade da rosca e a evacuação de cavacos tornam-se mais críticos.
Isso é especialmente importante em rosqueamento. Um furo roscado cego pode aumentar a probabilidade de acúmulo de cavacos, tensão na ferramenta ou formação incompleta da rosca perto do fundo do furo. Profundidade de rosca adequada e anotações claras no desenho podem melhorar tanto a usinabilidade quanto a confiabilidade.
tipo de material
O material influencia diretamente a seleção do método. Materiais mais macios podem ser usinados facilmente com machos, enquanto materiais mais duros ou resistentes podem aumentar o desgaste da ferramenta, elevar o risco de quebra ou dificultar o controle de cavacos.
Por isso, a escolha entre furos roscados e outros métodos de roscagem não deve se basear apenas na terminologia. Alguns materiais são mais tolerantes à roscagem, enquanto outros podem se beneficiar da fresagem de roscas por oferecer maior controle e menor risco.
Profundidade da rosca e comprimento de engate
A profundidade da rosca deve ser especificada com base na função real, e não apenas por hábito. Em muitas peças, os engenheiros solicitam roscas internas mais profundas do que o necessário, o que pode dificultar a usinagem sem agregar valor significativo ao desempenho.
Um comprimento de penetração prático geralmente é mais importante do que simplesmente aumentar a profundidade do furo. Profundidade excessiva pode aumentar a carga na ferramenta, o tempo de ciclo e a dificuldade de evacuação de cavacos, especialmente em furos cegos.
Perguntas Frequentes
Todo furo roscado é automaticamente considerado um furo com rosca interna?
Sim. Um furo roscado é um tipo específico de furo roscado porque a característica final contém roscas internas. A diferença é que o termo "furo roscado" também indica como essas roscas foram feitas, enquanto "furo roscado" é o nome mais abrangente da característica.
Se uma peça for cara, a perfuração com derivação é sempre a opção mais segura?
Nem sempre. A usinagem por rosqueamento é eficiente e comum, mas em peças de alto valor pode não ser a opção mais segura se houver preocupação com quebra da ferramenta ou controle de cavacos. Nessas situações, um método como a fresagem de roscas pode oferecer mais controle e reduzir o risco de danificar a peça.
É necessário especificar "furo roscado" no desenho, ou basta "furo com rosca interna"?
Isso depende da intenção do projeto. Se o desenho precisar apenas definir a rosca final, "furo roscado" pode ser suficiente, desde que o padrão da rosca e as dimensões estejam claros. Se o método de fabricação for importante, o desenho ou a documentação do processo podem precisar ser mais específicos.
É possível criar a mesma rosca interna de mais de uma maneira?
Sim. A mesma especificação de rosca pode ser produzida por rosqueamento, fresamento de rosca ou outros métodos, dependendo do material, tipo de furo, capacidade da máquina e prioridades de produção. O requisito final do projeto pode permanecer o mesmo mesmo que o método de usinagem mude.
Conclusão
Furos roscados e furos com rosca interna são termos intimamente relacionados, mas não são exatamente sinônimos. Um furo com rosca interna é uma característica mais abrangente, enquanto um furo roscado com rosca interna é um furo com rosca interna produzido especificamente por meio de rosqueamento. Na prática de usinagem, a melhor escolha depende de mais do que apenas terminologia. Engenheiros e compradores também precisam considerar o material, o tipo de furo, o tamanho da rosca, o custo, a velocidade e o risco de produção antes de decidir qual método é o mais adequado.
Na TiRapid , oferecemos serviços de usinagem CNC de precisão para peças personalizadas de metal e plástico com roscas, ajudando os clientes a escolher soluções práticas de fabricação para automação, eletrônica e equipamentos industriais.
















