
A rugosidade da superfície usinada descreve os picos e vales microscópicos deixados em uma peça após o corte. Essas irregularidades podem ser muito pequenas para serem vistas claramente, mas podem influenciar o atrito, a vedação, o desgaste, a lubrificação, a adesão do revestimento, o comportamento à fadiga, o ajuste dimensional e a aparência. Uma superfície mais lisa não é automaticamente melhor; o acabamento correto depende de como a peça irá funcionar.
Este guia explica a rugosidade superficial usinada, os valores de Ra e Rz, tabelas de rugosidade superficial, símbolos de desenho, métodos de medição, fatores do processo CNC, diferenças entre fresamento e torneamento e maneiras práticas de melhorar o acabamento. Também explica como escolher um requisito de rugosidade adequado sem adicionar tempo e custo de usinagem desnecessários.
O que é rugosidade superficial usinada?
A rugosidade da superfície usinada é a textura em escala fina deixada por um processo de corte. Ela é criada pela geometria da ferramenta, movimento de avanço, comportamento do material, vibração, desgaste da ferramenta e outras condições de usinagem. A rugosidade é apenas uma parte da textura geral da superfície, mas geralmente é o parâmetro mais frequentemente especificado em desenhos CNC.
Como a usinagem CNC cria picos e vales na superfície
Uma ferramenta de corte não deixa uma superfície perfeitamente plana em escala microscópica. Cada passada cria pequenas cristas, vales, marcas de avanço ou ondulações.
Na torneagem, o raio da ponta da ferramenta e o avanço por revolução criam um perfil repetitivo ao longo da superfície. Na fresagem, o engate dos dentes, o passo lateral, a excentricidade da ferramenta e a geometria da fresa produzem suas próprias marcas características.
O comportamento do material também altera o resultado. O alumínio pode ser cortado com precisão com uma ferramenta afiada, enquanto o aço inoxidável pode apresentar rebarbas ou lascas se as condições de corte forem desfavoráveis.
Rugosidade da superfície versus acabamento da superfície
A rugosidade da superfície é um componente mensurável da textura da superfície.
Acabamento superficial é um termo mais amplo que pode incluir rugosidade, ondulação, direção da usinagem, defeitos e a aparência visual de uma superfície usinada.
Uma peça pode, portanto, ter um valor Ra aceitável, mas ainda apresentar marcas de vibração, arranhões ou padrões de ferramentas direcionais que a tornam inadequada para sua aplicação.
Rugosidade vs. Ondulação vs. Deitar
A rugosidade consiste em irregularidades superficiais relativamente pequenas e próximas umas das outras.
O termo "ondulação" refere-se a variações maiores e mais espaçadas, frequentemente causadas por vibração, deflexão da máquina, movimento térmico ou instabilidade da fixação.
O termo "lay" descreve a direção predominante do padrão da superfície. O torneamento geralmente produz um "lay" circunferencial, enquanto o fresamento frontal cria um padrão direcional diferente.
Essas três características não devem ser tratadas como a mesma coisa.
Por que a rugosidade da superfície é importante para peças usinadas em CNC?
A textura da superfície afeta a forma como duas partes entram em contato uma com a outra.
Uma superfície de vedação pode apresentar vazamentos se a textura for muito áspera ou estiver orientada incorretamente. Uma superfície deslizante pode sofrer desgaste rápido se as asperezas forem muito altas. Um assento de rolamento pode exigir um acabamento controlado para um contato estável.
A rugosidade também pode afetar a adesão e a aparência do revestimento. Por esse motivo, o acabamento superficial deve ser especificado de acordo com a função, em vez de simplesmente solicitar o menor valor de Ra possível.
Quais são os principais parâmetros de rugosidade superficial?
Ra é o parâmetro de rugosidade mais amplamente reconhecido, mas não descreve todas as características da superfície. Rz, Rq, Rt e outros parâmetros fornecem informações adicionais sobre a altura e a variação do perfil. O trabalho de calibração de superfície do NIST inclui parâmetros como Ra, Rq, Rz e Rt, mostrando por que a textura da superfície nem sempre pode ser representada por um único número.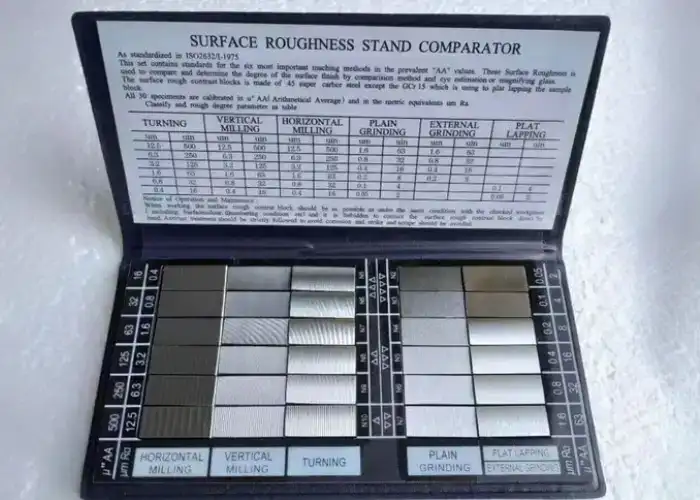
Ra: Rugosidade média da superfície
Ra é a média aritmética dos desvios absolutos do perfil de rugosidade em relação à sua linha média ao longo de um comprimento de avaliação.
Na prática da fabricação CNC, o Ra é comumente usado porque fornece um número simples e amplamente compreendido para comparar superfícies.
Um valor de Ra mais baixo geralmente indica uma superfície média mais suave, mas não informa como os picos individuais ou vales profundos estão distribuídos.
Rz: Rugosidade da superfície pico a vale
Rz avalia a altura do perfil vertical usando informações de picos e vales em seções de amostragem.
Por ser mais sensível a picos e vales acentuados do que Ra, o Rz pode revelar características da superfície que um valor médio pode ocultar.
Isso pode ser útil para superfícies de vedação, desgaste e contato, onde um vale profundo isolado ou um pico alto importa mais do que a média geral.
Rq: Rugosidade Quadrática Média
Rq é a raiz quadrada média dos desvios do perfil.
Como desvios maiores são ponderados com mais força do que em uma média aritmética simples, o Rq pode ser mais sensível a picos e vales significativos.
É menos comumente especificado em desenhos CNC do dia a dia do que o Ra, mas é útil em análises técnicas e caracterização de superfícies.
Direita: Altura total do perfil
Rt representa a distância vertical entre o pico mais alto e o vale mais baixo dentro do perfil avaliado.
Portanto, é sensível a defeitos superficiais isolados.
Uma superfície pode ter um Ra razoável e ainda assim apresentar um Rt elevado se existir um único risco, sulco ou pico acentuado.
Quando usar Ra vs. Rz
Ra funciona bem para comunicação geral na indústria, pois oferece uma representação média estável.
Rz torna-se útil quando o comportamento de pico a vale afeta a função.
Por exemplo, duas superfícies de vedação podem ter valores de Ra semelhantes, mas valores de Rz diferentes, porque uma delas contém vales mais profundos.
Portanto, os engenheiros devem especificar o parâmetro que reflita a real preocupação funcional, em vez de assumir que apenas o valor de Ra descreve todas as superfícies.
Como ler um gráfico de rugosidade superficial e os valores de Ra
Um gráfico de rugosidade superficial ajuda a comparar valores de rugosidade, unidades, classificações N históricas e níveis práticos de usinagem. Os valores devem ser usados como orientação, e não como garantias universais do processo, pois o acabamento alcançável depende das condições da máquina, da geometria da ferramenta, do material, dos parâmetros de corte e do método de medição.
| Ra típico | Micropolegadas aprox. | Interpretação Geral |
| 6.3 hum | 250 µpol. | Superfície usinada áspera |
| 3.2 hum | 125 µpol. | Acabamento geral usinado por CNC |
| 1.6 hum | 63 µpol. | Usinagem fina / acabamento de precisão |
| 0.8 hum | 32 µpol. | Superfície funcional fina |
| 0.4 hum | 16 µpol. | Acabamento muito fino, que muitas vezes requer acabamento controlado. |
| 0.2 hum | 8 µpol. | Acabamento de alta qualidade, que frequentemente requer processos especializados. |
Micrômetros vs. Micropolegadas
Os desenhos métricos geralmente expressam a rugosidade em micrômetros.
Os desenhos americanos podem usar micropolegadas.
As duas unidades descrevem a mesma escala de superfície física, mas usam valores numéricos diferentes. Por exemplo, aproximadamente 1.6 µm corresponde a cerca de 63 µin.
Sempre confirme as unidades antes de aceitar ou cotar um requisito de acabamento.
Graus de rugosidade superficial de N1 a N12
Desenhos antigos ou legados podem usar a letra N para representar os níveis de rugosidade.
Números N mais baixos correspondem a superfícies mais lisas, enquanto números mais altos representam acabamentos mais ásperos.
Os desenhos modernos especificam cada vez mais o parâmetro e o valor reais da rugosidade, pois isso fornece informações de medição mais claras.
Ra 6.3 para usinagem de desbaste
Ra 6.3 µm pode ser adequado quando a textura da superfície não é altamente funcional e o principal objetivo é a remoção de material.
Pode ser encontrado em faces estruturais ocultas, em peças usinadas grosseiramente ou em áreas não críticas.
A aparência final ainda pode variar consideravelmente dependendo da fresagem, torneamento, material e condição da ferramenta.
Ra 3.2 para usinagem CNC geral
A rugosidade Ra de 3.2 µm é um nível de usinagem geral bastante comum. Alguns fornecedores de CNC utilizam Ra de 3.2 µm como acabamento padrão de usinagem, embora isso seja uma capacidade do fornecedor ou uma convenção comercial, e não um padrão universal de usinagem.
Para muitas carcaças, suportes, placas e componentes mecânicos em geral, esse nível proporciona um equilíbrio prático entre a qualidade da superfície e a eficiência da produção.
Acabamento superficial Ra 1.6 para peças usinadas de precisão
Uma exigência de acabamento superficial Ra 1.6 geralmente requer um acabamento mais controlado do que o desbaste comum.
Pode ser necessário um percurso de ferramenta de acabamento específico, avanço menor, boa rigidez da máquina, fixação estável da peça e uma aresta de corte afiada.
Ra 1.6 é geralmente considerado quando as superfícies têm contato funcional, aparência, deslizamento ou requisitos de montagem mais exigentes.
Ra 0.8 e abaixo para superfícies funcionais de alta qualidade.
Ra 0.8 µm e inferiores normalmente exigem um controle mais rigoroso de todo o sistema de usinagem.
A excentricidade da ferramenta, a vibração, o comportamento do material, a condição do fluido de refrigeração e a sobremedida de acabamento tornam-se mais importantes.
Em valores de Ra muito baixos, torneamento ou fresagem podem não ser mais a opção mais econômica. Retificação, brunimento, lapidação ou polimento podem oferecer melhor capacidade de processamento.
Por que Ra e Rz não devem ser convertidos diretamente
Ra e Rz descrevem diferentes aspectos do perfil.
Por vezes, aparecem taxas de conversão aproximadas em tabelas de referência, mas não existe uma conversão fixa universal que se aplique com precisão a todas as superfícies.
Diferentes processos de fabricação podem produzir o mesmo valor de Ra com estruturas pico-vale muito diferentes. Para trabalhos de engenharia, utilize o parâmetro especificado em vez de recorrer a uma conversão aproximada.
Como interpretar os símbolos de rugosidade superficial em desenhos técnicos
Um símbolo de rugosidade superficial comunica mais do que um simples valor Ra. Dependendo da norma de desenho, pode indicar se a remoção de material é necessária ou proibida, qual parâmetro de rugosidade se aplica, o limite aceitável, informações sobre o processo, a sobremedida de usinagem e o alinhamento da superfície. A norma ISO 21920-1:2021 define as regras ISO atuais para indicar a textura da superfície do perfil com símbolos gráficos.
Símbolo básico de rugosidade superficial
O símbolo básico identifica um requisito de textura de superfície.
Em seguida, são adicionadas informações adicionais ao redor do símbolo, de acordo com a norma de desenho aplicável.
O leitor não deve interpretar apenas a representação gráfica; a designação do parâmetro e o valor de tolerância são igualmente importantes.
Símbolos que indicam a necessidade ou proibição de remoção de material
Diferentes formas de símbolos podem indicar se o material pode ser produzido por qualquer processo, se a remoção do material é necessária ou se a remoção é proibida.
Isso é relevante para superfícies fundidas, forjadas, moldadas, retificadas ou processadas de qualquer outra forma.
Usinar uma superfície marcada para permanecer sem corte pode violar a intenção do projeto, mesmo que suas dimensões permaneçam aceitáveis. A norma ISO 21920-1 define explicitamente variantes de símbolos gráficos para essas condições de produção.
Como os valores de Ra são mostrados nos desenhos
A especificação de rugosidade deve identificar o parâmetro e seu valor exigido de acordo com a norma especificada.
A prática moderna da ISO, segundo a norma ISO 21920, utiliza designações de parâmetros como Ra ou Rz com o limite de tolerância, em vez de se basear apenas em um número sem rótulo.
Isso reduz a ambiguidade e ajuda o fabricante a selecionar o método de medição correto.
Símbolos de direção de assentamento de superfície
Os símbolos leigos indicam a orientação dominante do padrão da superfície.
A disposição das peças pode afetar a vedação, o deslizamento, a lubrificação, a aparência visual e o desempenho do contato.
Uma superfície de vedação torneada e uma superfície de vedação fresada frontalmente podem ter valores de Ra semelhantes, mas comportar-se de maneira diferente devido à direção das marcas da ferramenta.
Tolerância de usinagem e notas de processo
Alguns desenhos incluem tolerâncias de usinagem ou requisitos do processo de fabricação, juntamente com a indicação da textura da superfície.
Essas anotações podem determinar a quantidade de material restante para retificação ou polimento.
Eles também podem especificar que um determinado processo deve ser usado quando a textura ou condição metalúrgica resultante for funcionalmente importante.
Como é medida a rugosidade da superfície usinada?
A rugosidade superficial deve ser medida utilizando um método apropriado à característica e à especificação. Perfilômetros de contato são comuns na inspeção de usinagem, enquanto sistemas ópticos podem medir superfícies delicadas, muito pequenas ou complexas sem contato. As condições de amostragem e a direção da medição podem afetar significativamente o valor obtido.
Perfilômetros de contato
Um perfilômetro de contato move uma ponta de prova sobre a superfície.
A ponta de prova segue o perfil microscópico e o instrumento calcula parâmetros como Ra ou Rz.
Este método é amplamente utilizado por ser prático, bem estabelecido e adequado para muitas superfícies metálicas usinadas.
No entanto, superfícies muito macias, sulcos estreitos ou revestimentos delicados podem não ser ideais para o contato da ponta de prova.
Medição óptica e sem contato
Os sistemas ópticos utilizam luz em vez de uma ponta física para medir a topografia da superfície.
Podem ser úteis para detalhes muito pequenos, materiais macios, formas complexas ou casos em que o contato possa danificar a superfície.
Os resultados das medições podem depender da refletividade, da inclinação da superfície, do método óptico e do processamento de dados, portanto, o método deve estar em conformidade com as especificações.
Duração da Amostragem e Duração da Avaliação
Um perfilômetro não mede simplesmente uma linha curta qualquer.
Os comprimentos de amostragem e avaliação determinam quais comprimentos de onda da superfície são incluídos no cálculo.
Se o comprimento for inadequado, a leitura pode incluir ondulações excessivas ou não captar a rugosidade representativa.
Por isso, as especificações de textura da superfície e os padrões de medição devem ser considerados em conjunto.
Direção da medição e disposição da superfície
Normalmente, a medição deve cruzar a direção predominante do terreno, em vez de ser feita paralelamente a ela, quando o objetivo é capturar as principais irregularidades da superfície.
Medições em diferentes direções podem produzir valores de Ra diferentes na mesma superfície.
Para marcas de fresagem ou torneamento direcionais, essa diferença pode ser significativa.
Erros comuns na medição da rugosidade superficial
Superfícies sujas, arranhões, óleo, direção incorreta da ponta de prova, fixação instável, configurações de filtragem incorretas e durações de avaliação inadequadas podem distorcer os resultados.
Outro erro comum é verificar apenas um local conveniente em uma superfície grande.
Para componentes críticos, a localização e a direção da medição devem ser definidas de forma consistente.
Quais fatores afetam a rugosidade da superfície usinada?
A rugosidade da superfície usinada é controlada por todo o sistema de corte, e não por um único parâmetro. Avanço, velocidade, geometria da ferramenta, desgaste, profundidade de corte, rigidez, fluido de corte, fixação da peça e comportamento do material interagem entre si. Portanto, melhorar o acabamento exige identificar a causa principal, em vez de alterar as configurações aleatoriamente.
Taxa de avanço e espaçamento do percurso da ferramenta
O avanço influencia diretamente o espaçamento das marcas da ferramenta.
Na usinagem, um avanço maior por revolução geralmente aumenta a altura teórica do perfil produzido pela ponta da ferramenta.
Na fresagem, o passo lateral e o avanço por dente afetam o espaçamento das ondulações e o padrão da superfície.
Reduzir a taxa de avanço pode melhorar o acabamento, mas uma taxa de avanço excessivamente baixa pode causar atrito em vez de um corte limpo.
Velocidade de corte e velocidade do fuso
A velocidade de corte influencia a formação de cavacos, a temperatura e a aresta postiça.
Aumentar a velocidade dentro de uma faixa adequada pode melhorar o acabamento de alguns materiais, pois a lâmina de corte corta o material de forma mais limpa.
Mas o excesso de velocidade aumenta o calor e o desgaste da ferramenta, o que pode piorar o acabamento.
A velocidade correta depende do material, do revestimento da ferramenta, do diâmetro da fresa e da estratégia de refrigeração.
Profundidade de corte e margem de acabamento
Forças de corte intensas durante o desbaste podem causar deflexão e vibração.
Uma sobremedida de acabamento controlada permite que a passada final remova uma quantidade consistente de material.
Se houver pouco material restante, a ferramenta pode raspar. Se houver material em excesso, o passe de acabamento pode sofrer força de corte e deflexão desnecessárias.
Geometria da ferramenta e raio da aresta de corte
O raio da ponta da ferramenta, o ângulo de ataque, a preparação da aresta, a geometria da ranhura e o estilo da inserção influenciam a textura final.
Um raio de ponta maior pode melhorar o acabamento de torneamento com uma determinada taxa de avanço, mas também pode aumentar as forças de corte radiais.
Em peças finas ou flexíveis, essas forças adicionais podem causar vibração ou erro dimensional.
Desgaste da ferramenta e acúmulo de material na borda.
Uma ferramenta desgastada já não corta de acordo com a geometria assumida durante o planejamento do processo.
O desgaste das bordas aumenta a força de corte e pode rasgar o material.
A formação de aresta postiça ocorre quando o material da peça adere à ferramenta e se desprende periodicamente, produzindo uma superfície irregular.
Portanto, monitorar a condição da ferramenta é essencial quando os requisitos de rugosidade são rigorosos.
Rigidez, vibração e vibração da máquina
Um sistema de corte estável é necessário para um acabamento uniforme.
Uma projeção excessiva da ferramenta, fixações frágeis, peças flexíveis, desalinhamento do fuso ou rigidez insuficiente da máquina podem produzir vibração.
Vibrações severas criam marcas de vibração que podem permanecer visíveis mesmo que o Ra médio pareça aceitável em locais selecionados.
Material da peça e condição do material
Materiais diferentes formam lascas de maneiras diferentes.
Em geral, o alumínio e o latão de usinagem livre produzem superfícies mais limpas do que as ligas pegajosas ou sujeitas a endurecimento por trabalho, em condições comparáveis.
O tratamento térmico, a dureza, as inclusões, o reforço com fibras e a tensão residual também podem alterar a resposta da usinagem.
Como a fresagem e o torneamento afetam a rugosidade da superfície?
A fresagem e o torneamento podem atingir valores de Ra semelhantes, mas criam padrões de superfície diferentes. O movimento da ferramenta, o contato da fresa, a direção de avanço e a rotação da peça determinam o alinhamento e a aparência visual, o que pode afetar a função mesmo quando a rugosidade medida é semelhante.
Rugosidade da superfície na fresagem CNC
A fresagem cria cortes intermitentes à medida que os dentes individuais entram e saem do material.
O fresamento frontal pode gerar marcas de ferramenta circulares ou em arco, enquanto o fresamento lateral cria padrões direcionais diferentes.
A oscilação entre os dentes da fresa pode fazer com que uma pastilha corte mais profundamente do que as outras, reduzindo a uniformidade da superfície.
Rugosidade da superfície em torneamento CNC
O torneamento produz um padrão de superfície helicoidal à medida que a peça gira e a ferramenta avança ao longo do eixo.
A taxa de avanço e o raio da ponta da ferramenta influenciam fortemente o acabamento teórico.
A fixação estável da peça e um baixo desvio radial do fuso são importantes porque a vibração ou a deflexão da peça podem criar marcas periódicas ao redor do diâmetro.
Fresamento com fresa de topo esférica e altura da cúspide
As fresas de topo esféricas são comumente usadas para superfícies curvas tridimensionais.
Como os percursos das ferramentas adjacentes se sobrepõem, pequenas ondulações ou reentrâncias permanecem entre as passagens.
Reduzir o espaçamento entre as lâminas diminui a altura das cúspides e melhora o acabamento, mas também aumenta drasticamente o tempo de usinagem.
Este é um fator importante a ser considerado em termos de custos em moldes, superfícies aeroespaciais e peças complexas de cinco eixos.
Marcas de ferramentas e diferenças de assentamento da superfície
Diferentes trajetórias de ferramenta podem atingir rugosidade média semelhante, mas deixar padrões direcionais diferentes.
Uma passada de acabamento em uma única direção pode produzir uma superfície uniforme, enquanto passadas cruzadas ou multidirecionais podem criar uma superfície visual e funcional diferente.
A melhor abordagem depende de qual fator é mais importante: aparência, vedação, fricção ou desempenho do revestimento.
Por que o mesmo valor de Ra pode parecer diferente após processos diferentes?
Ra representa os desvios médios do perfil.
Não descreve espaçamento, disposição, ondulação ou cada defeito individual.
Consequentemente, uma superfície torneada, uma superfície retificada e uma superfície fresada podem apresentar valores de Ra semelhantes, embora tenham aparência e comportamento diferentes.
Essa é uma das razões pelas quais as superfícies funcionais não devem ser especificadas usando apenas o Ra quando outras características de textura são importantes.
Como melhorar a rugosidade da superfície usinada
A melhoria do acabamento superficial começa com um corte estável. Uma ferramenta afiada, uma fixação rígida, uma sobremedida de acabamento controlada, um avanço e velocidade adequados e uma boa evacuação de cavacos geralmente proporcionam mais benefícios do que simplesmente reduzir o avanço. Processos secundários devem ser adicionados somente quando a usinagem por si só não for economicamente viável para atingir a superfície desejada.
Reduzir a alimentação durante a fase de terminação
Um avanço de acabamento menor reduz a altura teórica da marca da ferramenta em muitas operações de torneamento e fresamento.
No entanto, a taxa de avanço deve permanecer alta o suficiente para que a aresta de corte corte o material em vez de esfregá-lo.
Avanços muito baixos com uma ferramenta afiada ou desgastada podem aumentar o calor e criar uma superfície irregular.
Use ferramentas de corte afiadas e estáveis.
As ferramentas de acabamento devem ter geometria controlada e desgaste mínimo.
Pastilhas de acabamento ou fresas de topo dedicadas costumam ser mais previsíveis do que usar uma ferramenta de desbaste muito desgastada para o passe final.
O balanceamento e a excentricidade da ferramenta também se tornam cada vez mais importantes à medida que os requisitos de superfície se tornam mais rigorosos.
Minimize a saliência e a vibração da ferramenta.
Uma menor saliência da ferramenta aumenta a rigidez.
Os dispositivos de fixação devem apoiar a peça de trabalho perto da zona de corte, especialmente para paredes finas ou eixos longos.
Se houver vibração, diminuir apenas o avanço pode não resolver o problema. Pode ser necessário alterar a velocidade do fuso, o comprimento da ferramenta, o ponto de contato, a fixação da peça ou a geometria da fresa.
Otimize a velocidade, a profundidade de corte e o líquido refrigerante.
Os parâmetros de acabamento devem ser adequados ao material.
Uma profundidade de corte controlada mantém a ferramenta em contato constante.
O fluido refrigerante ou o jato de ar podem remover os cavacos antes que sejam cortados novamente, reduzindo a instabilidade térmica e evitando que os cavacos arranhem a superfície acabada.
Adicione um passe de finalização dedicado
A separação das etapas de desbaste e acabamento melhora o controle do processo.
O desbaste remove a maior parte do material rapidamente, enquanto o passe de acabamento utiliza uma carga de corte menor e um material mais consistente.
Isso também permite que uma ferramenta diferente seja selecionada especificamente para a qualidade da superfície.
Utilize esmerilhamento, brunimento, lapidação ou polimento quando necessário.
Alguns acabamentos são difíceis ou antieconômicos de se obter apenas por fresagem ou torneamento.
A retificação pode melhorar o controle dimensional e o acabamento em peças endurecidas.
O brunimento é útil para furos de precisão, enquanto o lapidação e o polimento podem produzir superfícies muito finas.
O processo secundário deve ser escolhido levando em consideração tanto a rugosidade quanto a geometria.
Como escolher a rugosidade superficial correta para uma peça usinada em CNC
A rugosidade superficial correta é o acabamento menos exigente que ainda atende à função da peça. Especificar um Ra desnecessariamente baixo pode aumentar o tempo de usinagem, o custo das ferramentas, o esforço de inspeção e o prazo de entrega sem melhorar o desempenho.
Superfícies estruturais gerais e superfícies não críticas
Suportes, faces estruturais internas e superfícies ocultas geralmente não exigem acabamentos extremamente refinados.
Uma superfície usinada normal pode ser suficiente se a área não vedar, deslizar, localizar ou suportar um revestimento crítico.
Reduzir os requisitos desnecessários de acabamento nessas superfícies pode economizar um tempo de ciclo substancial.
Superfícies de acoplamento e deslizamento
As superfícies de acoplamento e deslizamento exigem uma seleção mais cuidadosa.
Se a superfície for muito áspera, os pontos mais altos podem causar desgaste ou contato inconsistente.
Se a superfície for excessivamente lisa, algumas interfaces lubrificadas podem reter menos óleo.
A textura correta depende da combinação de materiais, da carga, da velocidade e da lubrificação.
Vedação de Superfícies
As superfícies de vedação podem exigir tanto rugosidade controlada quanto inclinação controlada.
Uma superfície pode ter um rugosidade Ra baixa e ainda assim apresentar vazamentos se as marcas de usinagem criarem caminhos contínuos através da vedação.
A planicidade, a ondulação e a direção da superfície podem, portanto, ser tão importantes quanto a rugosidade média.
Eixos, rolamentos e componentes rotativos
Os assentos dos rolamentos e os eixos rotativos frequentemente exigem textura de superfície controlada, pois a rugosidade influencia o ajuste, o desgaste, a tensão de contato e a instalação.
Os requisitos de superfície devem corresponder às recomendações funcionais do fabricante do rolamento ou da vedação, em vez de serem selecionados apenas com base na aparência.
Superfícies Cosméticas e Revestidas
Superfícies visíveis podem precisar de marcas de ferramentas consistentes, mesmo que a rugosidade Ra exigida não seja extremamente baixa.
Superfícies revestidas ou anodizadas também podem apresentar defeitos de usinagem após o acabamento.
Quando a aparência é importante, a estratégia de usinagem deve controlar não apenas o raio de curvatura Ra, mas também a direção e a consistência da trajetória da ferramenta.
Combine Ra com a função, e não apenas com a aparência.
O melhor valor de rugosidade não é o número mais baixo.
Os requisitos de uma superfície funcional devem estar relacionados com as necessidades de vedação, desgaste, deslizamento, fadiga, aparência ou revestimento.
Se não houver uma razão funcional para Ra 0.8 em vez de Ra 3.2, a exigência mais rigorosa pode simplesmente aumentar o custo.
Como a rugosidade da superfície afeta o custo da usinagem CNC?
Requisitos de rugosidade Ra mais baixos geralmente aumentam o custo porque reduzem a liberdade do processo. O fabricante pode precisar de passes de acabamento mais lentos, ferramentas adicionais, dispositivos de fixação mais estáveis, acabamento secundário e inspeção mais detalhada.
Por que valores de Ra mais baixos aumentam o tempo de ciclo?
Melhorar o acabamento geralmente requer uma alimentação menor e um passo lateral mais curto.
Em superfícies grandes ou complexas, essas alterações aumentam significativamente o comprimento do percurso da ferramenta e o tempo de usinagem.
As superfícies de forma livre de cinco eixos são particularmente sensíveis, pois uma pequena redução no espaçamento entre as peças pode multiplicar o número de passes de acabamento.
Operações adicionais de ferramentas e acabamento
Uma fresa normal pode atender a uma rugosidade Ra 3.2, enquanto uma exigência mais fina pode necessitar de insertos específicos ou de uma operação de retificação adicional.
Polimento e lapidação especiais também aumentam o tempo gasto manualmente ou com a máquina.
Cada processo adicional introduz custos de manuseio, preparação e controle de qualidade.
Requisitos de Inspeção e Medição
Os requisitos de superfície solta podem ser confirmados visualmente ou por meio de verificações de produção padrão, quando as exigências contratuais permitirem.
Valores críticos de rugosidade geralmente exigem um perfilômetro calibrado ou um sistema óptico apropriado.
Caso seja necessário medir várias faces, o tempo de inspeção aumenta proporcionalmente.
Quando um acabamento de superfície mais preciso agrega pouco valor funcional
Especificar o mesmo acabamento fino em todas as superfícies raramente é econômico.
Um compartimento interno que nunca entra em contato com outro componente pode não precisar da mesma rugosidade Ra que uma superfície de vedação.
Separar as superfícies críticas das áreas usinadas comuns permite concentrar o esforço de fabricação onde ele realmente gera valor.
Quais são os problemas comuns de acabamento superficial em superfícies usinadas?
Um acabamento superficial ruim geralmente tem uma causa identificável. Marcas de ferramentas, vibrações, arranhões, aresta postiça e textura inconsistente podem ser frequentemente atribuídos a ferramentas, fixação da peça, cavacos, vibração ou condições de corte instáveis.
Marcas de ferramentas visíveis
Marcas de ferramenta regulares podem resultar de avanço excessivo, grande deslocamento lateral, excentricidade da ferramenta de corte ou passes de acabamento insuficientes.
Algumas marcas de ferramentas são normais e aceitáveis, desde que permaneçam dentro da textura especificada.
O problema surge quando excedem os requisitos de rugosidade ou interferem na função.
Padrões de vibração e ruído
A vibração cria ondas ou marcas repetitivas que geralmente são visíveis sem equipamento de medição.
As possíveis causas incluem projeção excessiva da ferramenta, fixações frágeis, componentes flexíveis, seleção inadequada da velocidade do fuso ou engate instável da ferramenta de corte.
Como a vibração é um problema sistêmico, alterar apenas um parâmetro de corte pode não resolvê-lo.
Arranhões e acúmulo de danos nas bordas
Lascas soltas presas entre a ferramenta e a superfície podem causar arranhões.
A borda sobreposta pode se desprender periodicamente e rasgar a superfície da peça de trabalho.
Melhorar a evacuação de cavacos, utilizar a velocidade de corte correta, o fluido de corte adequado e ferramentas afiadas pode reduzir esses defeitos.
Rugosidade inconsistente em uma superfície
Uma face grande pode apresentar medidas diferentes de um local para outro devido a variações no contato da ferramenta de corte, na deflexão da ferramenta, na excentricidade ou na dureza do material.
A distorção da fixação também pode alterar as condições de corte em toda a superfície.
Uma rugosidade consistente requer um engate consistente da ferramenta e uma geometria de máquina estável.
Rugosidade da superfície fora dos requisitos de desenho
Se um valor medido exceder o requisito, retrabalhar a peça pode nem sempre ser simples.
Polimentos adicionais podem alterar dimensões, bordas ou geometria da superfície.
A melhor abordagem é controlar a rugosidade durante o planejamento do processo, em vez de tratá-la apenas como um problema de inspeção final.
Quais são os erros mais comuns ao especificar a rugosidade da superfície?
Erros de projeto podem aumentar o custo de usinagem tão facilmente quanto erros de processo. Os problemas mais comuns são especificar valores de Ra desnecessariamente baixos, usar o mesmo requisito em todos os casos, confundir os parâmetros de rugosidade e ignorar como a superfície será efetivamente medida.
Especificar um Ra inferior ao exigido pela função
Um projetista pode escolher Ra 0.8 porque parece mais preciso do que Ra 3.2.
Se a superfície for apenas uma face de montagem não crítica, um valor mais apertado pode não proporcionar nenhuma melhoria funcional.
O resultado é um tempo de ciclo mais longo e um acabamento secundário potencialmente desnecessário.
Tratando Ra e Rz como equivalentes diretos
Ra e Rz medem características de perfil diferentes.
Não devem ser trocados utilizando uma conversão fixa, a menos que o cliente e o fornecedor tenham concordado com base em critérios técnicos adequados.
Se o desenho especificar Rz, o processo e o plano de medição devem controlar Rz.
Aplicar a mesma rugosidade a todas as superfícies.
Uma exigência genérica de rugosidade obriga o fabricante a dar acabamento a superfícies que podem não ter nenhuma necessidade funcional.
Um desenho mais preciso identifica separadamente as superfícies críticas de vedação, deslizamento, apoio e visibilidade, permitindo ao mesmo tempo a usinagem normal em elementos menos importantes.
Ignorando a disposição da superfície e a direção de usinagem
Um valor Ra baixo por si só não garante uma vedação adequada ou uma superfície deslizante eficiente.
Sulcos direcionais podem influenciar vazamentos de fluidos, atrito e desgaste.
Se a direção for funcionalmente importante, o desenho deve comunicar essa necessidade.
Especificando a rugosidade sem considerar o método de medição
Algumas superfícies são de difícil acesso com uma caneta stylus.
Sulcos muito pequenos, cavidades profundas, superfícies curvas e materiais delicados podem exigir métodos de medição alternativos.
A textura especificada deve, portanto, ser realisticamente mensurável na peça finalizada.
Perguntas Frequentes
A anodização altera a rugosidade da superfície de uma peça de alumínio usinada?
Sim, a anodização pode alterar a textura final da superfície, pois a camada de óxido a segue e pode modificar a superfície usinada subjacente. Se a rugosidade for funcionalmente crítica após a anodização, o desenho deve especificar se o requisito se aplica antes ou depois do acabamento.
Um valor Ra baixo pode garantir uma superfície de vedação à prova de vazamentos?
Não. A vedação também depende da planicidade, ondulação, direção de assentamento, tipo de junta, pressão de contato e defeitos. Um valor Ra baixo por si só não garante um bom desempenho de vedação.
A rugosidade da superfície deve ser especificada antes ou depois da aplicação do revestimento?
O desenho deve indicar claramente qual condição está sendo controlada. Revestimentos, galvanoplastia, polimento ou jateamento podem alterar a superfície final, portanto, a etapa de medição necessária deve corresponder à condição funcional da peça.
E se uma superfície não puder ser alcançada por um perfilômetro de contato?
Um método de medição óptico ou outro método sem contato pode ser mais adequado. Quando o acesso for limitado, o fabricante e o cliente devem acordar o método, o local de medição e os critérios de aceitação antes da produção.
Conclusão
A rugosidade da superfície usinada não é apenas um valor estético. Ra, Rz, o padrão de contato da superfície, ondulações, marcas de ferramentas e condições de medição influenciam o desempenho da peça acabada. A abordagem mais eficaz é especificar a rugosidade de acordo com a função e, em seguida, selecionar os parâmetros de usinagem, as ferramentas, as operações de acabamento e os métodos de inspeção que atendam a esse requisito de forma consistente, sem aumentar os custos do processo desnecessariamente.
Na TiRapid , oferecemos serviços de usinagem e fabricação CNC de precisão para protótipos e peças de produção. Nossa equipe combina fresamento e torneamento controlados, estratégias práticas de acabamento, inspeção dimensional e verificação da qualidade da superfície para ajudar os clientes a obter o acabamento desejado, equilibrando o desempenho da peça, a eficiência da usinagem e o custo.
















