
As ligas de titânio são amplamente utilizadas nas indústrias aeroespacial, de dispositivos médicos, automotiva e de equipamentos de alta tecnologia devido à sua alta resistência, baixa densidade e excelente resistência ao calor e à corrosão. No entanto, essas propriedades também as tornam um dos materiais mais difíceis de usinar em fresamento CNC. Durante o fresamento em alta velocidade, as ferramentas são propensas a lascamento, desgaste acelerado e redução da vida útil, o que não só diminui a eficiência da usinagem, como também pode levar a desvios dimensionais e baixa qualidade superficial. Para controlar o lascamento de forma eficaz, é necessária uma otimização sistemática das ferramentas, dos parâmetros de corte, dos métodos de refrigeração e das estratégias de usinagem.
Por que ocorre lascamento com facilidade na fresagem de alta velocidade de ligas de titânio?
A usinagem de ligas de titânio é desafiadora porque as ferramentas de corte são submetidas a um acoplamento termomecânico complexo em condições de alta velocidade.
A temperatura de corte aumenta rapidamente
As ligas de titânio possuem baixa condutividade térmica, fazendo com que uma grande quantidade de calor gerado durante o corte se concentre na zona de contato ferramenta-peça, mantendo a aresta de corte em um ambiente de alta temperatura por períodos prolongados.
- Reduzir o acúmulo desnecessário de calor para evitar a degradação da resistência da aresta da ferramenta devido ao superaquecimento.
- Ajuste a velocidade de corte adequadamente para manter a ferramenta operando dentro de uma faixa de temperatura mais estável.
Utilize um sistema de refrigeração eficiente para remover o calor a tempo e reduzir o choque térmico na ferramenta.
Flutuações na força de corte causam impacto na borda.
As ligas de titânio possuem alta resistência e geram significativa resistência ao corte durante a usinagem. Isso é especialmente evidente quando a ferramenta entra ou sai do material ou usina superfícies complexas, onde é provável que ocorram cargas de impacto repentinas.
- Evite aumentos repentinos na carga de corte para reduzir o impacto na aresta de corte.
- Otimize a estratégia de entrada da ferramenta para garantir um corte mais suave e contínuo.
- Mantenha a espessura do cavaco estável para evitar sobrecarga localizada que possa causar lascamento.
A chave para a fresagem de alta velocidade de ligas de titânio não é simplesmente aumentar a velocidade do fuso, mas garantir que a ferramenta permaneça sob condições de carga estáveis em todos os momentos.
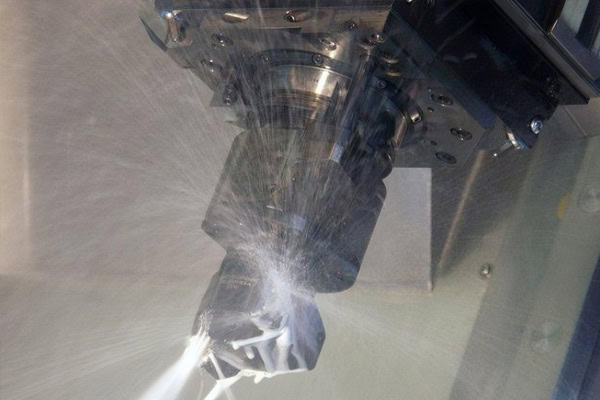
Selecionar a ferramenta certa para reduzir o risco de lascamento
A seleção da ferramenta afeta diretamente a estabilidade da usinagem. Uma configuração inadequada da ferramenta pode reduzir significativamente sua vida útil.
Priorize ferramentas de metal duro de alto desempenho.
A usinagem de ligas de titânio exige alta rigidez da ferramenta, resistência ao desgaste e resistência ao calor. Portanto, as ferramentas apropriadas devem ser selecionadas com base na classe do material e nas condições de usinagem.
- Utilize substratos de ferramentas com maior resistência para melhorar a resistência ao lascamento.
- Selecione revestimentos adequados para usinagem de titânio para melhorar a resistência ao desgaste e o desempenho em altas temperaturas.
Configure as especificações da ferramenta adequadamente para as etapas de desbaste, semiacabamento e acabamento.
Otimizar a geometria da ferramenta
O projeto da aresta de corte da ferramenta deve equilibrar a nitidez e a resistência ao impacto. O ajuste adequado dos ângulos de ataque e de alívio ajuda a reduzir a resistência ao corte e a melhorar a evacuação de cavacos. A otimização do projeto do ângulo da hélice garante um processo de corte mais contínuo e estável. O balanço da ferramenta deve ser controlado de acordo com a profundidade de usinagem para evitar vibrações e deflexões causadas por extensão excessiva. Em última análise, uma estrutura de ferramenta bem projetada distribui as forças de corte de maneira mais uniforme, reduzindo danos anormais à aresta de corte.
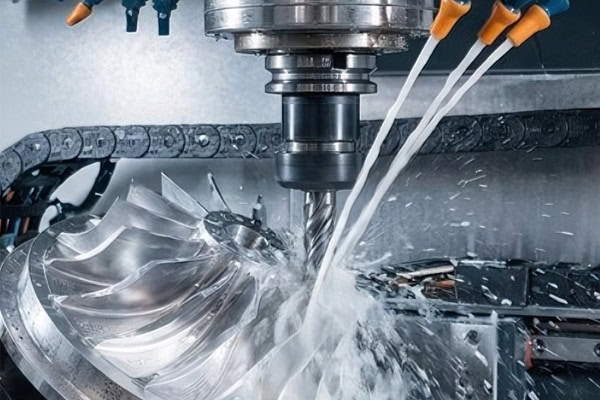
Otimizar os parâmetros de fresagem de alta velocidade e os métodos de refrigeração.
Mesmo com ferramentas de alta qualidade, configurações de parâmetros incorretas ainda podem causar lascas.
Controle adequado da velocidade de corte e do avanço.
Os parâmetros de usinagem de alta velocidade devem ser determinados com base no diâmetro da ferramenta, número de canais de corte, propriedades do material e capacidade da máquina-ferramenta, em vez de buscar cegamente altas velocidades de rotação do fuso.
- Reduza adequadamente a velocidade de corte excessiva para minimizar o acúmulo contínuo de calor.
- Aumente o avanço por dente para reduzir o atrito ineficaz entre a ferramenta e a peça de trabalho.
- Controle a profundidade de corte radial e axial para manter cargas de corte estáveis.
A correspondência adequada de parâmetros ajuda a alcançar um melhor equilíbrio entre eficiência, vida útil da ferramenta e qualidade da superfície.
Melhoria do resfriamento e da evacuação do chip
As condições de refrigeração e remoção de cavacos afetam significativamente a vida útil da ferramenta. É necessário garantir que o fluido de corte atinja completamente a zona de corte, cubra efetivamente a área de contato ferramenta-peça e remova prontamente os cavacos quentes para evitar desgaste secundário por corte. Em cavidades profundas ou estruturas complexas, a refrigeração de alta pressão pode ser utilizada para melhorar a dissipação de calor. Condições estáveis de refrigeração e evacuação de cavacos reduzem significativamente o acúmulo de calor e melhoram a confiabilidade da usinagem.
Redução de lascamento por meio de estratégia de usinagem
Além das ferramentas e dos parâmetros, o planejamento da trajetória da ferramenta também afeta as condições de carga da ferramenta.
Evite mudanças repentinas na carga de corte.
Na usinagem de peças complexas em liga de titânio, os impactos de entrada e saída da ferramenta devem ser minimizados.
- Utilize estratégias suaves de entrada e saída para reduzir o impacto instantâneo do corte.
- Aplique estratégias de fresagem dinâmica para manter cargas de corte uniformes.
- Planeje adequadamente as sequências de usinagem para cavidades profundas e estruturas de paredes finas, a fim de evitar sobrecarga localizada.
Trajetórias de ferramentas otimizadas melhoram significativamente a estabilidade da usinagem e reduzem o risco de lascamento.
Estabelecer monitoramento das condições das ferramentas
A usinagem de alta velocidade é sensível a alterações nas condições da ferramenta. O monitoramento oportuno ajuda a evitar que pequenos problemas se transformem em lascamento severo.
- Inspecione regularmente as arestas de corte para detectar desgaste precoce e microlascas.
- Estabelecer padrões de gestão da vida útil da ferramenta com base no tempo de usinagem e no volume de remoção de material.
- Implemente inspeções durante o processo de fabricação de peças críticas para evitar a continuidade da usinagem com ferramentas anormais.
O gerenciamento sistemático ajuda a melhorar a estabilidade geral na fresagem CNC de ligas de titânio.
Conclusão
A formação de lascas na fresagem de alta velocidade de ligas de titânio não pode ser resolvida simplesmente reduzindo a velocidade do fuso. Requer uma otimização abrangente da seleção da ferramenta, dos parâmetros de corte, do resfriamento e evacuação de cavacos, e das estratégias de trajetória da ferramenta. Somente garantindo que a ferramenta opere sob condições adequadas de carga e temperatura é possível alcançar um equilíbrio entre eficiência de usinagem, precisão dimensional e vida útil da ferramenta. A TiRapid oferece soluções personalizadas de fresagem CNC com base nas estruturas das peças de liga de titânio e nos requisitos de precisão, ajudando os clientes a reduzir os riscos de usinagem e a melhorar a estabilidade da produção em massa.















