
A usinagem CNC de metais é amplamente utilizada em equipamentos industriais, componentes automotivos, produtos eletrônicos e máquinas de precisão. Os custos de usinagem dependem não apenas dos preços dos materiais e do tempo de máquina, mas também da complexidade da peça, dos requisitos de tolerância, do acabamento superficial e do volume de produção. Para os fabricantes, otimizar os principais detalhes do projeto logo no início do processo de desenvolvimento do produto pode reduzir operações de usinagem desnecessárias, minimizar o desperdício de material e melhorar a eficiência da produção.
Otimize a geometria da peça para reduzir o tempo de usinagem.
Evite geometrias desnecessariamente complexas.
Geometrias complexas de peças geralmente exigem mais ferramentas de corte, ciclos de usinagem mais longos e dispositivos de fixação especializados ou equipamentos de usinagem multieixos. Cavidades profundas, ranhuras estreitas e detalhes de difícil acesso podem aumentar o desgaste da ferramenta e a dificuldade de usinagem.
Sempre que os requisitos funcionais o permitirem, os projetistas devem simplificar as geometrias, reduzindo superfícies curvas desnecessárias, degraus e contornos complexos. Projetar recursos que facilitem o acesso da ferramenta ajuda a encurtar os ciclos de usinagem e a reduzir os custos de programação e preparação.
Otimize os raios dos cantos, os diâmetros dos furos e as profundidades das ranhuras.
Raios de canto internos muito pequenos podem exigir ferramentas de corte menores, o que pode reduzir a eficiência do corte. Os projetistas devem selecionar os raios internos com base em tamanhos de ferramentas comumente disponíveis e evitar ranhuras desnecessariamente profundas e estreitas sempre que possível.
Os diâmetros dos furos, as dimensões das roscas e os rebaixos também devem ser determinados de acordo com os requisitos reais de montagem. A padronização das especificações de furos e roscas pode reduzir as trocas de ferramentas e melhorar a eficiência da usinagem.
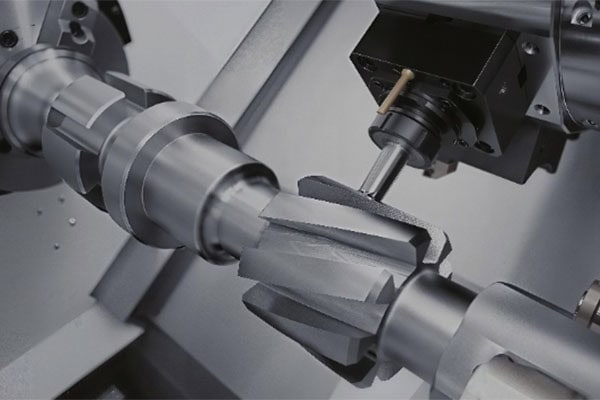
Selecionar materiais metálicos adequados para controlar os custos totais.
Selecione os materiais com base nos requisitos da aplicação.
As ligas de alumínio, o aço inoxidável, o aço carbono e o latão oferecem diferentes propriedades mecânicas, resistência à corrosão e usinabilidade. As ligas de alumínio geralmente proporcionam boa usinabilidade e são adequadas para muitos componentes leves, enquanto o aço inoxidável oferece excelente resistência à corrosão, mas pode ser mais difícil de usinar, dependendo da classe.
A seleção de materiais não deve se basear apenas no preço por quilograma. Eficiência de corte, consumo de ferramentas, aproveitamento do material e requisitos de pós-processamento também devem ser considerados. Evitar especificações de materiais desnecessariamente elevadas pode ajudar a reduzir os custos totais de fabricação quando a aplicação não exige resistência excepcional ou resistência à corrosão.
Melhorar a utilização de materiais
A geometria da peça, as dimensões do blank e a disposição do material influenciam o desperdício de material. Os projetistas devem eliminar material sólido desnecessário, otimizar as dimensões da peça e selecionar blanks adequados com base no processo de usinagem pretendido.
Para peças que exigem remoção substancial de material de blocos de metal sólido, os fabricantes podem avaliar o uso de blanks com formato próximo ao final ou métodos de usinagem preliminares para reduzir as tolerâncias de corte e o tempo de usinagem.
Defina tolerâncias apropriadas e evite precisão desnecessária.
Aplique tolerâncias rigorosas apenas às dimensões críticas.
Tolerâncias mais rigorosas geralmente exigem um controle de processo mais preciso e podem aumentar o tempo de inspeção, o retrabalho e os riscos de refugo. Os projetistas devem determinar os níveis de tolerância de acordo com as relações de montagem, os requisitos de ajuste e as condições reais de operação, em vez de aplicar tolerâncias de alta precisão a todas as dimensões.
Superfícies de acoplamento críticas, furos de localização e dimensões do eixo podem exigir tolerâncias mais rigorosas. Dimensões externas não críticas e características auxiliares geralmente podem usar tolerâncias padrão.
Evite requisitos desnecessários de acabamento de superfície.
Requisitos de acabamento superficial excessivamente exigentes podem requerer acabamento adicional, polimento ou outras operações de pós-processamento. A rugosidade da superfície deve ser especificada de acordo com as condições de contato, requisitos de vedação, atrito e aparência.
Evite impor requisitos de acabamento fino desnecessários em superfícies ocultas ou áreas não funcionais. Isso pode reduzir os custos de processamento secundário sem comprometer o desempenho do produto.
Otimizar operações de fixação e usinagem
Reduzir configurações e reposicionamentos repetidos
Cada configuração adicional pode aumentar o tempo de manuseio e introduzir erros de posicionamento. Durante a fase de projeto, considere se superfícies de referência e layouts de recursos adequados podem permitir que as principais operações de usinagem sejam concluídas com menos configurações.
Para peças com múltiplas faces usinadas, avalie a adequação da usinagem CNC de três, quatro ou cinco eixos. A solução mais econômica deve ser selecionada de acordo com a complexidade da peça, a disponibilidade do equipamento e o volume de produção, em vez de simplesmente escolher a configuração de máquina mais avançada.
Projetar peças para facilitar a inspeção
Orifícios profundos, características internas e espaços estreitos podem dificultar as medições e aumentar os custos de inspeção de qualidade. Estabelecer pontos de referência de medição adequados e garantir acesso suficiente para as ferramentas de inspeção pode reduzir o tempo de inspeção e melhorar a eficiência da verificação dimensional.
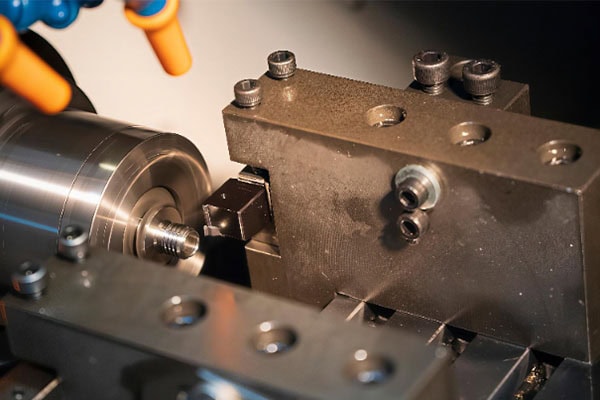
Otimize os custos de acordo com o volume de produção.
Equilibrar os custos unitários e os custos de produção em lote.
Pedidos de pequenos lotes são geralmente mais sensíveis aos custos de programação, ferramentas e configuração de máquinas. Na produção em massa, o tempo de ciclo de usinagem, a vida útil da ferramenta e a repetibilidade tornam-se cada vez mais importantes. Os projetistas devem esclarecer o volume de produção esperado desde o início, para que os métodos de usinagem possam ser adequados às necessidades reais de fabricação.
Avalie os tratamentos de superfície e as operações secundárias com antecedência.
Processos como anodização, galvanoplastia, jateamento de areia e polimento podem aumentar os custos de fabricação. Durante a fase de projeto, confirme a compatibilidade do material com o tratamento de superfície selecionado e especifique claramente as áreas de tratamento, os padrões de aparência e os requisitos dimensionais críticos. Isso ajuda a minimizar retrabalho e etapas de processamento desnecessárias.
Consulte um fornecedor profissional de usinagem CNC o quanto antes.
Aguardar a finalização dos desenhos de engenharia antes de considerar a viabilidade de fabricação pode levar a revisões de projeto, desperdício de material e atrasos na produção. Uma abordagem mais eficaz é realizar uma revisão de Design para Fabricação (DFM) durante a fase inicial do projeto, permitindo que as equipes de engenharia avaliem a geometria da peça, a acessibilidade das ferramentas, as tolerâncias, os materiais e as rotas de usinagem.
A TIRAPID pode ajudar a avaliar projetos de usinagem CNC de metais, considerando a geometria da peça, os processos de usinagem e a viabilidade de fabricação. Identificar características de projeto de alto custo antes da produção permite que as empresas façam ajustes direcionados e melhorem a eficiência da usinagem, mantendo os requisitos funcionais e de qualidade.
Conclusão
A redução dos custos de usinagem de peças metálicas por CNC começa com o processo de projeto, e não apenas com a negociação de preços mais baixos de materiais ou taxas de usinagem. Simplificar geometrias, selecionar materiais adequados, definir tolerâncias razoáveis, minimizar as etapas de preparação e planejar os processos de acordo com o volume de produção são medidas que podem reduzir os custos totais de fabricação.
A integração da análise DFM (Design for Manufacturing) nas fases iniciais do desenvolvimento de produtos ajuda os fabricantes a eliminar operações de usinagem desnecessárias e a criar projetos mais adequados às exigências reais de produção.
















