
Os custos dos materiais têm um impacto direto no custo de fabricação de componentes torneados em CNC. Isso é particularmente importante na usinagem de aço inoxidável, ligas de cobre, ligas de titânio, ligas de alumínio e materiais de liga de alta resistência, onde os preços das matérias-primas podem ser relativamente altos. Excesso de material, cavacos, rebarbas e componentes defeituosos gerados durante a usinagem podem aumentar as despesas de produção. Um gerenciamento adequado de materiais pode reduzir o custo de fabricação por componente, melhorar a utilização da matéria-prima, diminuir a necessidade de descarte de sucata e melhorar a viabilidade econômica da produção em lotes. O torneamento CNC é inerentemente programável e controlado digitalmente, possibilitando a redução do desperdício de material por meio da otimização das dimensões do blank, tolerâncias de usinagem adequadas, trajetórias de ferramenta aprimoradas, redução de erros de fixação e parâmetros de corte controlados. Para eixos, buchas, flanges, conexões, componentes roscados e outras peças rotativas, um processo de torneamento bem projetado pode converter uma porcentagem maior da matéria-prima em produtos úteis, reduzindo o corte desnecessário. Os fabricantes também podem combinar carregamento e descarregamento automatizados, inspeção em processo, gerenciamento da vida útil da ferramenta e rastreamento de dados de produção para controlar continuamente o consumo de material. Isso permite que as operações de torneamento CNC mantenham a precisão dimensional e a qualidade da superfície, ao mesmo tempo que possibilitam uma utilização mais eficiente do material.
Otimize as dimensões dos blanks para reduzir a perda de material.
As dimensões da peça bruta são um fator importante que afeta a utilização de material na usinagem CNC. Se o diâmetro ou comprimento da peça bruta for significativamente maior do que o necessário, o processo de usinagem terá que remover uma quantidade maior de material excedente, aumentando o tempo de corte e gerando mais cavacos. Na produção em lotes, mesmo uma pequena quantidade de material adicional consumido por componente pode se tornar um custo significativo após a produção de centenas ou milhares de peças. As dimensões da peça bruta devem ser determinadas de acordo com o tamanho do componente final, a sobremedida de usinagem, os requisitos de fixação e as operações subsequentes. Para torneamento de barras, os fabricantes podem selecionar um diâmetro de barra próximo ao diâmetro máximo do componente. Para discos ou eixos curtos, o comprimento da peça bruta pode ser determinado de acordo com o comprimento do componente final, os requisitos de fixação, a sobremedida de faceamento e a sobremedida de corte. A otimização das dimensões da peça bruta reduz o consumo desnecessário de material antes mesmo do início da usinagem e cria uma base melhor para uma produção de torneamento eficiente.
Selecione um diâmetro de barra apropriado.
A usinagem CNC frequentemente utiliza barras redondas como matéria-prima, e o diâmetro da barra afeta diretamente a quantidade de material a ser removida durante o processo. Se um componente requer um diâmetro externo acabado relativamente pequeno, mas uma barra significativamente maior é utilizada consistentemente, uma grande quantidade de material será removida durante o desbaste. Os fabricantes podem selecionar tamanhos de barra padrão com base no diâmetro máximo do componente, na capacidade da ferramenta e nos requisitos de fixação da peça.
- Selecione a barra de acordo com o diâmetro máximo do componente.
- Priorize tamanhos próximos ao diâmetro final.
- Reduzir a sobreposição desnecessária de usinagem radial
- Adquirir de acordo com as especificações padrão de materiais.
- Padronizar os tamanhos das barras para produção em lotes
- Controle a quantidade de especificações de materiais diferentes no estoque.
A seleção de um diâmetro de barra adequado reduz o tempo de desbaste e a geração de cavacos, além de diminuir a carga na ferramenta. Isso é especialmente valioso na usinagem de materiais caros, pois cada redução no corte desnecessário contribui diretamente para um menor consumo de material.
Controle adequadamente o comprimento da barra.
O comprimento da barra também afeta o aproveitamento do material. Quando os componentes são relativamente curtos, um comprimento de fixação excessivo e uma margem de corte grande podem gerar uma grande quantidade de material residual inutilizável. O comprimento de corte deve ser calculado de acordo com os requisitos da fixação, o comprimento de fixação, a largura de corte, a margem de faceamento e o comprimento final do componente.
Comprimentos de corte adequados permitem a produção de mais componentes a partir de cada barra, reduzindo a quantidade de material excedente. Para produção em lotes, os fabricantes podem estabelecer comprimentos de corte padronizados de acordo com as dimensões reais dos componentes, permitindo que os operadores sigam especificações de corte consistentes e reduzindo erros de medição manual.
Otimize as tolerâncias de usinagem para reduzir cortes desnecessários.
A sobremedida de usinagem determina diretamente a quantidade de material bruto a ser removida durante o torneamento CNC. Uma sobremedida excessiva aumenta o tempo de desbaste, o desgaste da ferramenta e a geração de cavacos, enquanto uma sobremedida insuficiente pode impedir a remoção completa de defeitos superficiais da peça bruta e dificultar a obtenção das dimensões finais desejadas. As sobremedidas de usinagem adequadas devem ser determinadas de acordo com a condição do material, a precisão da peça bruta, as dimensões do componente, os requisitos de tolerância e a precisão da máquina-ferramenta. Para peças trefiladas com precisão, forjadas ou barras de alta qualidade, as sobremedidas de usinagem geralmente podem ser reduzidas. Para peças brutas com maior variação superficial ou dimensional, sobremedidas adicionais podem ser necessárias. Os programas CNC também podem distribuir as sobremedidas de usinagem entre as operações de desbaste e acabamento, de modo que o desbaste remova a maior parte do excesso de material, enquanto o acabamento remova apenas o material necessário para atingir as dimensões finais e a qualidade superficial desejada.
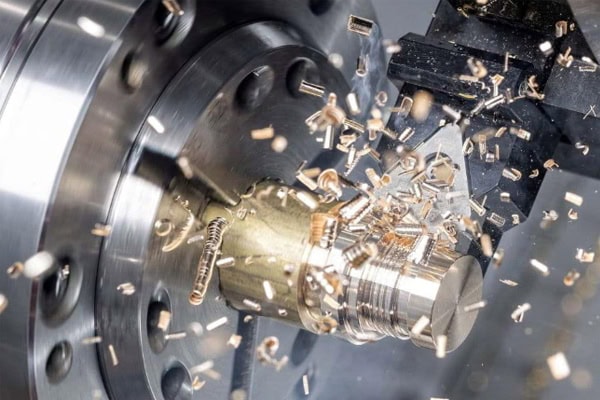
Controle adequadamente as tolerâncias de desbaste
O objetivo do desbaste é remover o excesso de material de forma eficiente, mas o volume máximo de corte nem sempre é a melhor solução. Uma profundidade de corte excessiva pode aumentar a carga na ferramenta, causar vibração, levar ao lascamento das arestas e até mesmo deformar o componente, afetando as operações de acabamento subsequentes. Selecionar uma profundidade de corte adequada, levando em consideração a dureza do material, a rigidez da máquina e o desempenho da ferramenta, cria um melhor equilíbrio entre a eficiência de remoção de material e a estabilidade da usinagem.
- Defina uma profundidade de corte adequada.
- Tolerância de desbaste de controle
- Reduzir cortes repetidos
- Reduzir a carga da ferramenta
- Reduzir a vibração da usinagem
- Melhorar a eficiência da remoção de material
O desbaste estável permite remover a maior parte do excesso de material em um tempo relativamente curto, reduzindo o desperdício causado por anomalias de usinagem. Para produção em larga escala, essa estabilidade ajuda a controlar o consumo médio de material por componente.
Manter margens de acabamento estáveis
O acabamento não precisa remover grandes quantidades de material. Seu principal objetivo é atingir as dimensões finais e a qualidade da superfície desejada. Uma sobremedida excessiva no acabamento aumenta o tempo de usinagem e o desgaste da ferramenta, enquanto uma sobremedida insuficiente pode impedir a remoção completa das marcas de desbaste. Manter uma sobremedida consistente após o semiacabamento permite que a ferramenta de acabamento remova uma quantidade previsível de material e reduza passes desnecessários.
A sobremedida de acabamento uniforme também ajuda a manter condições de corte estáveis e carga consistente da ferramenta, melhorando a qualidade da superfície e a consistência dimensional. Para componentes de precisão, o gerenciamento estável da sobremedida pode reduzir o retrabalho e o refugo, diminuindo indiretamente o desperdício de material.
Otimize os percursos do programa CNC para reduzir cortes desnecessários.
Os programas CNC determinam não apenas as dimensões finais de um componente, mas também influenciam o consumo de material e o tempo de usinagem. Trajetórias de ferramenta eficientes reduzem o corte no ar, o corte repetido e os movimentos desnecessários da ferramenta, permitindo que ela processe as áreas necessárias de forma mais direta. Para eixos simples, os ciclos de torneamento de desbaste podem ser otimizados para reduzir movimentos repetidos. Para componentes com degraus, ranhuras e roscas, as trajetórias da ferramenta podem ser organizadas de acordo com a sequência de usinagem para reduzir recuos e reposicionamentos desnecessários. A otimização do programa também pode evitar que as ferramentas cortem repetidamente áreas que já foram usinadas, reduzindo o desgaste da ferramenta e a geração desnecessária de cavacos. Softwares de simulação CNC podem ser usados para verificar os programas e identificar trajetórias repetidas ou movimentos ineficientes antes do início da produção.
Reduzir o corte a ar e as passagens repetidas
O movimento da ferramenta sem remoção de material não consome material diretamente, mas aumenta o tempo de usinagem e pode causar deslocamentos desnecessários da ferramenta em áreas já usinadas. A otimização dos percursos do programa permite que a ferramenta se mova distâncias menores dentro dos limites operacionais seguros, reduzindo movimentos desnecessários.
- Reduzir a distância de deslocamento da ferramenta
- Reduzir usinagem repetida
- Otimizar trajetórias de retração
- Organize as sequências de usinagem corretamente.
- Reduzir o tempo de corte a ar
- Menor desgaste da ferramenta
Um programa de corte eficiente garante que cada movimento de usinagem tenha um propósito claro, ao mesmo tempo que reduz a remoção desnecessária de material.
Utilize ciclos de usinagem apropriados.
Os sistemas CNC geralmente oferecem diversos ciclos de torneamento para torneamento externo, mandrilamento interno, faceamento, rosqueamento e outras operações. O uso adequado desses ciclos pode reduzir a programação repetitiva e permitir que as ferramentas sigam trajetórias de usinagem estáveis. Para produção em lote, modelos de programa padronizados podem ser desenvolvidos para estruturas de componentes comuns, reduzindo erros de programação.
Uma vez que o programa esteja estável, as diferenças dimensionais entre os componentes também podem ser reduzidas, minimizando o desperdício e a perda de material causados por erros de programação.
Melhorar o rendimento na primeira passagem para reduzir o desperdício de material.
O desperdício de material não se resume apenas a cavacos e resíduos. Componentes defeituosos também representam uma fonte significativa de perda de material. Se um componente é descartado devido a desvios dimensionais, roscas incorretas, defeitos superficiais ou deformações de usinagem, toda a matéria-prima investida nesse componente se torna uma perda. Melhorar o rendimento na primeira passagem exige controle da verificação do programa, gerenciamento de ferramentas, posicionamento de dispositivos de fixação, parâmetros de corte e inspeção em processo. Isso é particularmente importante na usinagem de materiais caros, pois um único componente defeituoso pode gerar perdas econômicas significativas. A inspeção da primeira peça, a amostragem de dimensões críticas e a medição em processo podem identificar tendências de usinagem precocemente e evitar a produção de grandes quantidades de componentes com o mesmo defeito.
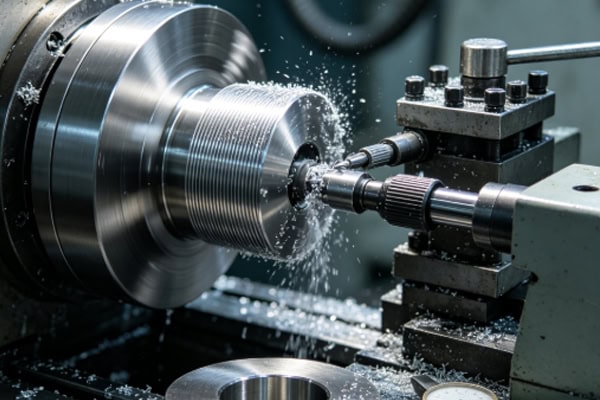
Realizar inspeção da primeira peça
Após o início da produção em lote, o primeiro componente deve ser submetido a uma inspeção dimensional completa para confirmar se o programa, a compensação da ferramenta e as condições de fixação da peça atendem aos requisitos de produção. A usinagem contínua deve começar somente após a verificação do primeiro componente, reduzindo o risco de refugo do lote causado por erros de programação ou desvios dimensionais.
- Verifique o diâmetro externo.
- Verifique as dimensões internas do furo.
- Verifique o comprimento do componente
- Verifique a largura e a profundidade do sulco.
- Verificar tópicos
- Verifique a qualidade da superfície.
- Confirme as tolerâncias críticas
A inspeção da primeira peça pode identificar problemas enquanto o consumo de material ainda é baixo, tornando-se um método importante para o controle do desperdício de material em lotes.
Reforçar a inspeção dimensional durante o processo
Durante o torneamento contínuo, as ferramentas sofrem desgaste gradual e a temperatura da máquina pode variar, causando potencialmente desvios dimensionais. A amostragem regular ou a medição durante o processo podem detectar alterações dimensionais e permitir o ajuste da compensação da ferramenta em tempo hábil.
A correção dimensional oportuna evita a produção de grandes quantidades de componentes fora da tolerância, reduzindo retrabalho e desperdício. Em linhas de produção automatizadas de alta precisão, os sistemas de inspeção em processo podem coletar automaticamente dados dimensionais críticos e melhorar a eficiência do controle do processo.
Melhorar a gestão de ferramentas para reduzir o desperdício causado por anomalias de usinagem.
A condição da ferramenta afeta diretamente a qualidade da remoção de material. Quando uma ferramenta se desgasta excessivamente, a resistência ao corte aumenta, a qualidade da superfície deteriora e as dimensões do componente podem sofrer alterações graduais. Se uma ferramenta lascar ou falhar inesperadamente, podem ocorrer defeitos superficiais graves, potencialmente levando ao descarte do componente. A implementação de um sistema de gestão da vida útil da ferramenta permite que os fabricantes definam critérios de substituição adequados de acordo com a quantidade de usinagem, o tempo de corte e o desgaste real da ferramenta. Materiais diferentes exigem insertos de corte com materiais e geometrias adequados para manter condições de corte estáveis. Uma gestão eficaz da ferramenta reduz a usinagem anormal e o refugo inesperado, além de prolongar a vida útil da ferramenta.
Selecione as ferramentas adequadas de acordo com o material.
Ligas de alumínio, ligas de cobre, aço inoxidável, aço carbono, aço liga e plásticos de engenharia possuem características de corte diferentes e não devem ser processados com configurações de ferramentas idênticas. A seleção de ferramentas de acordo com a dureza, tenacidade e condutividade térmica do material pode reduzir a resistência ao corte e o desgaste anormal.
- Utilize ferramentas afiadas para ligas de alumínio.
- Priorize a evacuação de chips para ligas de cobre.
- Utilize ferramentas resistentes ao desgaste para aço inoxidável.
- Selecione ferramentas de corte estáveis para aço carbono.
- Utilize ferramentas de alta resistência para aço-liga.
- Controle o calor de corte durante o processamento de plásticos de engenharia.
A correta combinação entre material e ferramenta reduz danos anormais à ferramenta, melhora a estabilidade da usinagem e diminui o desperdício de material causado por problemas relacionados à ferramenta.
Estabelecer registros de vida útil de ferramentas
O registro do tempo de uso da ferramenta, da quantidade usinada, do tipo de material e da condição de desgaste ajuda os fabricantes a determinar os intervalos adequados para a substituição das ferramentas. As ferramentas não devem ser substituídas apenas após a falha completa, mas também não devem ser descartadas prematuramente enquanto ainda estiverem funcionando de forma eficaz.
Os dados de produção podem ser usados para estabelecer padrões de vida útil de ferramentas mais precisos, permitindo que os operadores programem as trocas de ferramentas de acordo com as condições reais de usinagem e reduzindo problemas inesperados de qualidade.
Reutilize sobras e peças finais para reduzir custos de materiais.
Retalhos e peças finais gerados durante a usinagem CNC não são necessariamente sucata sem valor. Alguns retalhos com comprimentos adequados e condições de superfície aceitáveis podem ser reutilizados para componentes curtos. Os fabricantes podem estabelecer procedimentos de classificação e armazenamento de retalhos, identificando os materiais de acordo com o tipo, especificação e comprimento para uso futuro na produção. Cobre, alumínio, aço inoxidável, ligas de titânio e outros materiais que não podem ser reutilizados podem ser separados e encaminhados para canais apropriados de reciclagem de metais para recuperar o valor do material. A utilização adequada dos retalhos reduz a necessidade de compra de matéria-prima e também pode diminuir os custos de manuseio da sucata.
Estabelecer gestão de classificação de remanescentes
Retalhos feitos de materiais diferentes não devem ser armazenados juntos sem identificação. Devem ser classificados de acordo com o material, diâmetro, comprimento e condição. Etiquetas claras permitem que a equipe de produção localize rapidamente os retalhos adequados para os pedidos em andamento.
- Classifique por material
- Classifique por diâmetro
- Classifique por comprimento
- Marque as quantidades restantes
- Datas de armazenamento de registros
- Priorize os retalhos reaproveitáveis.
A gestão padronizada de sobras melhora a reutilização de materiais e reduz a necessidade de comprar barras inteiras para componentes curtos.
Separe e recicle os fragmentos de metal.
Os cavacos metálicos gerados durante o torneamento têm valor de reciclagem, mas os cavacos feitos de diferentes materiais devem ser coletados separadamente. A mistura de cavacos de alumínio, cobre, aço inoxidável e aço aumenta a dificuldade de reciclagem subsequente e pode reduzir o valor de recuperação.
A coleta seletiva e o armazenamento padronizado permitem que os materiais descartados sejam reciclados com mais eficiência, mantendo a área de usinagem mais limpa e organizada.
Utilize a produção automatizada para reduzir ainda mais o desperdício de materiais.
A automação pode reduzir erros causados por operações manuais e tornar a utilização de materiais mais consistente. Equipamentos automatizados de carga e descarga podem realizar a fixação e remoção de peças de acordo com programas predefinidos, reduzindo inconsistências nas dimensões de carregamento manual. Sistemas automatizados de inspeção podem monitorar continuamente dimensões críticas e emitir alertas ou interromper o equipamento quando anormalidades são detectadas, evitando que grandes quantidades de material continuem em um processo de usinagem incorreto. Sistemas de produção inteligentes também podem registrar o consumo de material, as quantidades de produção qualificadas, as quantidades de sucata e os resíduos de cada lote, fornecendo dados para compras e otimização de processos. Para torneamento CNC de alto volume, o gerenciamento automatizado torna o uso de materiais mais transparente e ajuda os fabricantes a identificar continuamente oportunidades para reduzir o desperdício.
O corte automatizado melhora a utilização de materiais.
Equipamentos de corte automatizados podem cortar barras repetidamente de acordo com comprimentos programados, reduzindo erros causados por medições manuais. Para componentes com as mesmas especificações, programas de corte padronizados podem manter comprimentos consistentes para cada barra.
O corte automatizado não só melhora a velocidade de produção, como também reduz o desperdício causado por comprimentos de corte excessivos. Para produções em grande volume, essas economias tornam-se cada vez mais significativas à medida que o volume de produção aumenta.
Dados digitais auxiliam no controle de materiais
Sistemas digitais de gestão da produção podem registrar compras de materiais, consumo real, quantidades produzidas, quantidades de sucata e material restante. A análise de dados a longo prazo pode revelar a taxa real de utilização de materiais para diferentes componentes e identificar consumo anormal. Os fabricantes podem usar dados históricos para otimizar as especificações de compra e as dimensões das peças brutas, reduzir o excesso de estoque e melhorar a eficiência do giro de materiais.
A usinagem CNC permite maior aproveitamento do material por meio da otimização do processo.
A redução do desperdício de material na usinagem CNC exige a otimização contínua das especificações do blank, comprimentos de corte, sobremedidas de usinagem, trajetórias do programa, condição da ferramenta, inspeção de qualidade, gerenciamento de sobras e produção automatizada. Selecionar barras com dimensões próximas às da peça final pode reduzir a remoção de material no desbaste. O planejamento adequado das sobremedidas de usinagem reduz o corte repetido. A otimização dos programas CNC reduz movimentos desnecessários da ferramenta e o consumo de material. O reforço da inspeção da primeira peça e durante o processo reduz o refugo do lote. O gerenciamento eficaz da vida útil da ferramenta previne a perda de material causada por anomalias na ferramenta. A reciclagem padronizada de sobras e cavacos melhora ainda mais a utilização de recursos. Para empresas de usinagem CNC de precisão que trabalham com metais de alto valor agregado, a utilização de material afeta não apenas os custos de fabricação, mas também a eficiência da produção a longo prazo e o gerenciamento de recursos. Por meio da melhoria contínua dos processos de usinagem e do gerenciamento da produção, cada barra, blank e lote de material pode agregar maior valor. Essa abordagem permite que os fabricantes reduzam o desperdício de produção, mantendo a precisão do componente e a qualidade do produto, melhorando, em última análise, a eficiência econômica geral das operações de usinagem CNC.















