
Usługa obróbki CNC aluminium dla niestandardowych części
Oferujemy kompleksowe usługi obróbki CNC aluminium, od projektu po prototypowanie, zapewniając pełne wsparcie przy produkcji małoseryjnej.
Obróbka CNC aluminium
Aluminium słynie z wytrzymałości, lekkości, doskonałej przewodności cieplnej i elektrycznej oraz odporności na korozję – co czyni je idealnym materiałem do obróbki CNC. W TiRapid pracujemy z różnymi stopami aluminium, w tym 6061, 7075 i 2024, zapewniając idealne połączenie wydajności i opłacalności. Oferujemy precyzyjną obróbkę, krótki czas realizacji i wyjątkową jakość dla branż takich jak lotnictwo, medycyna i motoryzacja.
- Doskonała odporność na korozję
- Doskonała obrabialność
- Ekonomiczne rozwiązanie
- Ekologiczna możliwość recyklingu
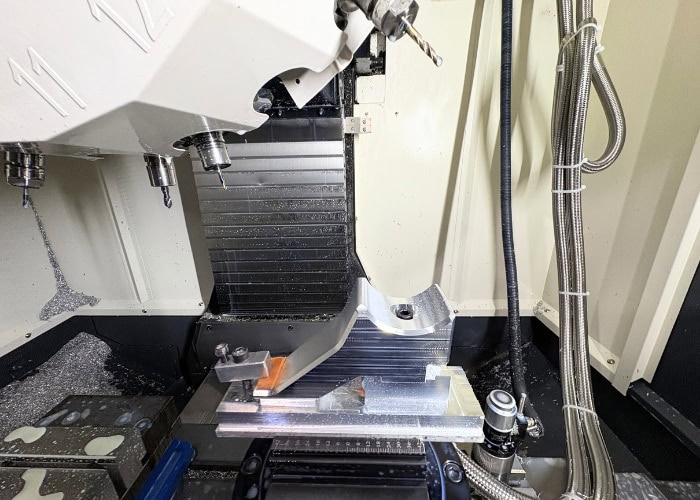
Możliwości obróbki aluminium
Cena | $$$$$ |
Czas dostawy | 3 ~ dni 10 |
Grubość ściany | 0.2 mm (0.0079 cala) |
Tolerancje | ±0.005 mm (±0.00019 cala) |
Rozmiar miniaturowej części | 1x1x1mm (0.039×0.039×0.039″) |
Maksymalny rozmiar części | 130×63.5×63.5cm (511x255x255″) |
Opcje obróbki | Frezowanie CNC (3 osie | 4 osie | 5 osi) | Toczenie CNC | EDM | EDM drutowe | Cięcie strumieniem wody | Szlifowanie | Wiercenie | Wykańczanie powierzchni |
Opcje wykończenia powierzchni | Standardowe (frezowane) | Śrutowanie | Bębnowanie | Anodowanie (typ II lub typ III) | Anodowanie tytanowe | Anodowanie twarde impregnowane PTFE | Chem Film (powłoka konwersyjna chromianowa) | Pasywacja | Malowanie proszkowe | Elektropolerowanie | Polerowanie | Szczotkowanie | Niklowanie bezprądowe | Srebrzenie | Złocenie | Cynkowanie |
Opcje materiałów aluminiowych
| stopnie aluminium | Wytrzymałość na rozciąganie (MPa) | Granica plastyczności (MPa) | Wytrzymałość zmęczeniowa (MPa) | Wydłużenie przy zerwaniu (%) | Twardość (HRC) | Twardość (HRB) | Gęstość (g/cm^3) |
| Aluminium 6060 | AlMgSi | 3.3206 | 210-240 | 170-210 | 80-100 | 12-14 | 30-40 | 80-90 | 2.7 |
| Aluminium 6063 | AlMg0.7Si | 62400 | EN AW-6063 | 210-240 | 170-210 | 80-100 | 12-14 | 25-35 | 60-80 | 2.7 |
| Aluminium 5052-H32 | AlMg2.5 | 3.3523 | PL AW-5052 | 230-250 | 195-210 | 110-120 | 12-15 | 25-35 | 60-70 | 2.7 |
| Aluminium 6061-T651 | AlMg1SiCu | 3.3211 | 65028 | 310-350 | 250-310 | 150-180 | 12-16 | 35-45 | 70-90 | 2.7 |
| Aluminium 5083-H111 | AlMg4.5Mn0.7 | 3.3547 | 54300 | 315-380 | 260-300 | 160-200 | 12-15 | 35-45 | 75-85 | 2.7 |
| Aluminium 5086 | AlMg4.5Mn0.7 | 315-450 | 270-330 | 160-200 | 12-15 | 35-45 | 70-80 | 2.7 |
| Aluminium 6082-T651 | Alsi1MgMn | 3.2315 | 64430 | 330-420 | 270-330 | 180-220 | 12-16 | 40-50 | 80-90 | 2.7 |
| Aluminium MIC-6 | EN AW-MIC-6 | 345-400 | 310-360 | 180-200 | 12-14 | 25-40 | 60-80 | 2.7 |
| Aluminium 2017A | AlCu4MgSi | 3.1325 | 24530 | 470-520 | 350-400 | 140-180 | 10-12 | 40-50 | 85-95 | 2.81 |
| Aluminium 2024-T351 | AlCu4Mg1 | 3.1355 | 24530 | 470-520 | 420-470 | 150-180 | 12-14 | 50-60 | 90-100 | 2.78 |
| Aluminium 7075-T651 | AlZn5.5MgCu | 3.4365 | 76528 | 570-600 | 510-530 | 300-350 | 10-12 | 60-70 | 90-100 | 2.81 |
| aluminium 7050 | AlZn6CuMgZr | 3.4144 | EN AW-7050 | 570-600 | 480-520 | 290-330 | 12-14 | 50-60 | 85-95 | 2.82 |
Wskazówki dotyczące oszczędzania kosztów w projektowaniu CNC aluminium
1. Dodaj promień do wewnętrznych krawędzi pionowych
Dodanie promienia do wewnętrznych krawędzi pionowych, zwłaszcza w narożach, pomaga poprawić wydajność obróbki poprzez zmniejszenie zużycia narzędzia i minimalizację ryzyka uszkodzenia. Ta prosta modyfikacja zapewnia płynniejsze skrawanie, zapobiegając powstawaniu ostrych krawędzi, które mogłyby uszkodzić narzędzie i spowolnić proces obróbki. Dla uzyskania optymalnej wydajności zaleca się, aby promień naroża wynosił co najmniej jedną trzecią głębokości gniazda.
2. Ogranicz głębokość wnęk
Ograniczenie głębokości gniazd może znacząco obniżyć koszty obróbki. Im głębsze gniazdo, tym dłuższy czas obróbki i konieczność stosowania specjalistycznych narzędzi lub systemów wieloosiowych. Ogólna zasada mówi, że głębokość gniazda nie powinna przekraczać czterokrotności jego szerokości, aby zminimalizować czasochłonność i koszty operacji.
3. Zwiększ grubość cienkich ścianek
Zwiększenie grubości cienkich ścianek pomaga poprawić stabilność wymiarową i zmniejsza ryzyko odkształceń podczas obróbki. Cienkie ścianki są często podatne na drgania, co utrudnia ich precyzyjną obróbkę. Grubsze ścianki zapewniają bardziej równomierne usuwanie materiału i skracają czas obróbki.
4. Używaj standardowych rozmiarów otworów
Standardowe rozmiary otworów nie tylko redukują potrzebę dodatkowych etapów obróbki, ale także obniżają koszty narzędzi i kontroli. Stosowanie standardowych rozmiarów wierteł przyspiesza produkcję, ponieważ rzadziej trzeba zmieniać narzędzia i dokonywać regulacji. Pomaga to również utrzymać niskie i stabilne koszty obróbki.
5. Określ tolerancje tylko wtedy, gdy jest to konieczne
Definiowanie ścisłych tolerancji niepotrzebnie zwiększa koszty obróbki. Określaj najwęższe tolerancje tylko wtedy, gdy są one krytyczne dla działania części. W przypadku większości cech niekrytycznych standardowe tolerancje są wystarczające, co skraca czas i obniża koszty obróbki.
6. Weź pod uwagę obrabialność materiału
Skrawalność materiałów bezpośrednio wpływa na koszty i szybkość obróbki CNC. Materiały łatwiejsze w obróbce, takie jak aluminium, skracają czas obróbki i zmniejszają zużycie narzędzi. Projektując części, należy brać pod uwagę materiały o wyższej skrawalności, aby zoptymalizować zarówno wydajność, jak i opłacalność.



FAQ
Dlaczego warto wybrać aluminium do części obrabianych CNC?
Aluminium jest popularnym materiałem do obróbki CNC ze względu na doskonałą obrabialność, wysoki stosunek wytrzymałości do masy, odporność na korozję i niski koszt. Jest niezwykle wszechstronny, nadaje się do szerokiej gamy branż i można go łatwo dostosować do różnych kształtów i rozmiarów.
Ile kosztuje obróbka CNC aluminium?
Koszt obróbki aluminium CNC zależy od różnych czynników, takich jak gatunek materiału, złożoność projektu, tolerancje, ilość oraz wymagane wykończenie powierzchni. Średnio koszty obróbki aluminium są stosunkowo niskie w porównaniu z innymi metalami, zwłaszcza w przypadku popularnych gatunków, takich jak 6061 i 7075. Dostosowanie, specjalistyczne narzędzia i węższe tolerancje mogą zwiększyć koszty, ale obrabialność i opłacalność aluminium często sprawiają, że jest ono najlepszym wyborem zarówno do prototypowania, jak i produkcji seryjnej.
Czym jest obróbka CNC aluminium?
Obróbka aluminium CNC to precyzyjny proces produkcyjny, w którym maszyny sterowane komputerowo służą do cięcia, kształtowania i formowania elementów aluminiowych zgodnie ze szczegółowymi wymaganiami projektowymi. Proces ten obejmuje różne techniki, takie jak frezowanie CNC, toczenie CNC i wiercenie, co pozwala na uzyskanie wysoce precyzyjnych, złożonych i niestandardowych części. Stopy aluminium, takie jak 6061, 7075 i 2024, są powszechnie stosowane do obróbki skrawaniem ze względu na idealną równowagę między wytrzymałością, skrawalnością i kosztem.
W jakich branżach wykorzystuje się obróbkę aluminium CNC?
Obróbka aluminium CNC jest szeroko stosowana w wielu branżach, w tym w lotnictwie, motoryzacji, medycynie, elektronice i robotyce. W lotnictwie części aluminiowe są wykorzystywane ze względu na ich lekkość i wytrzymałość. Przemysł motoryzacyjny korzysta z korzystnego stosunku wytrzymałości do masy, co pozwala na redukcję masy pojazdów i lepszą oszczędność paliwa. W urządzeniach medycznych aluminium zapewnia trwałość i odporność na korozję, natomiast w elektronice i robotyce jest wykorzystywane ze względu na precyzję i lekkość.
Jakie są tolerancje dla części aluminiowych obrabianych CNC?
Tolerancje dla części aluminiowych obrabianych CNC mogą wahać się od ±0.05 mm dla części standardowych do ±0.005 mm dla komponentów o wysokiej precyzji. Dokładna tolerancja zależy od złożoności części, gatunku materiału oraz możliwości obrabiarki CNC. Zazwyczaj tolerancje od ±0.1 mm do ±0.02 mm są osiągalne w zastosowaniach ogólnych, natomiast w przemyśle lotniczym, medycznym i wysokowydajnym wymagane są zazwyczaj mniejsze tolerancje.