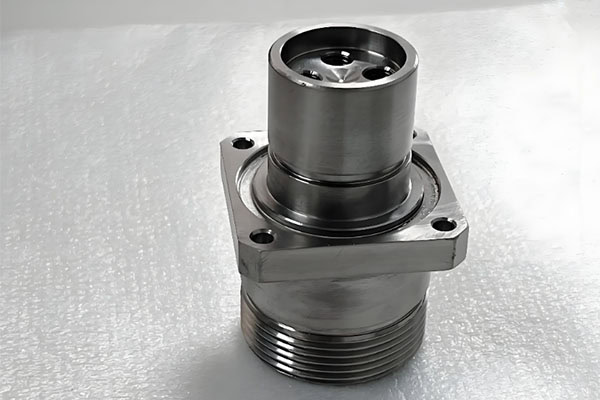
Titanlegeringer tilbyr høy styrke, lav tetthet, utmerket korrosjonsbestandighet og god ytelse ved høye temperaturer. Som et resultat er de mye brukt innen luftfart, medisinsk utstyr, bilkomponenter, marine applikasjoner og avansert industrielt utstyr. Sammenlignet med aluminiumslegeringer og konvensjonelt stål er imidlertid titan CNC-maskinering generelt dyrere. Den høyere kostnaden skyldes ikke bare prisen på råmaterialet. Maskineringsvanskeligheter, verktøyforbruk, maskineringseffektivitet, utstyrskrav og inspeksjonskrav bidrar alle til sluttprisen.
For selskaper som trenger presisjonsmaskinering av titan, kan det å forstå hovedfaktorene som påvirker maskineringskostnadene hjelpe med bedre deldesign og kjøpsbeslutninger.
Ta 20% av
Din første bestilling
Trenger du spesialtilpassede metall- og plastdeler?
Hvorfor er titanlegering vanskelig å maskinere?
Høy styrke skaper større skjæremotstand
Titanlegeringer har høy styrke og kan opprettholde gode mekaniske egenskaper selv ved høye temperaturer. Selv om disse egenskapene gjør titan attraktivt for høyytelseskomponenter, betyr de også at CNC-maskinering kan innebære relativt høye skjærebelastninger.
Hvis skjæreparametrene ikke velges riktig, kan verktøyslitasjen øke og maskineringseffektiviteten reduseres. Som et resultat kan en titankomponent med samme dimensjoner kreve mer maskineringstid enn en sammenlignbar aluminiums- eller konvensjonell ståldel.
Lav termisk ledningsevne
Titanlegeringer har generelt relativt lav varmeledningsevne. Varme som genereres under skjæring ledes derfor ikke lett bort gjennom arbeidsstykket.
En betydelig mengde varme kan forbli konsentrert rundt skjærekanten og maskineringssonen, noe som akselererer verktøyslitasje. Av denne grunn krever titanmaskinering nøye kontroll av skjæreparametere, kjølemetoder og verktøyets tilstand, som alle kan øke den totale produksjonskostnaden.
5 viktige faktorer som påvirker kostnadene for CNC-maskinering av titan
Råvarekostnad
Råmateriale er en viktig del av den totale kostnaden for en titankomponent. Ulike titankvaliteter har forskjellige materialpriser. For eksempel kan Ti-6Al-4V og andre spesialiserte titanlegeringer variere både i materialegenskaper og innkjøpskostnader.
Hvis en komponent er stor eller har lav materialutnyttelsesgrad, kan råmaterialer utgjøre en større andel av de totale produksjonskostnadene. Optimalisering av delgeometri og materialutnyttelse i designfasen kan derfor bidra til å redusere sluttprisen.
Maskineringstid og delkompleksitet
Jo mer kompleks en komponent er, desto lengre tid tar det vanligvis å maskinere. Dype hulrom, tynne vegger, komplekse buede overflater, små hull og flervinklede egenskaper kan alle øke vanskelighetsgraden ved maskinering.
Hvis en komponent krever flere oppsett eller 4-akset og 5-akset CNC-maskinering, kan programmerings-, posisjonerings- og maskineringstiden også øke. Delgeometri er derfor en av de viktigste faktorene som påvirker kostnadene for titanmaskinering.
Verktøyforbruk og verktøykostnader
Titanbearbeiding stiller relativt høye krav til skjæreverktøy. På grunn av skjærevarme og mekaniske belastninger kan verktøy slites raskere enn de gjør ved bearbeiding av materialer som aluminium.
For å opprettholde dimensjonsnøyaktighet og overflatekvalitet må produsenter bruke høytytende verktøy som er egnet for titan, og bytte dem ut når det er nødvendig. Både den opprinnelige kostnaden for verktøyene og forbruket under produksjonen bidrar til den endelige maskineringskostnaden.
Krav til utstyr og prosesser
Titanmaskinering krever stabilt CNC-utstyr og en godt planlagt maskineringsprosess. Hvis en komponent har stramme dimensjonstoleranser, strenge posisjonskrav eller krevende spesifikasjoner for overflateruhet, kan det stilles større krav til maskinens stivhet, spindelens ytelse, kjølesystemer og maskineringsforhold.
For komplekse luftfartskomponenter kan 5-akset CNC-maskinering være nødvendig for å redusere antall oppsett og forbedre muligheten til å maskinere komplekse overflater. Utstyrskrav og prosessplanlegging kan derfor ha en direkte innvirkning på sluttprisen.
Inspeksjons- og kvalitetskontrollkostnader
Titankomponenter brukes ofte i luftfart, medisin og avanserte industrielle applikasjoner der pålitelighet og dimensjonsnøyaktighet er avgjørende. Som et resultat kan ferdige komponenter kreve detaljert inspeksjon.
I tillegg til standardverktøy som skyvelære og mikrometere, kan høypresisjonskomponenter kreve koordinatmålemaskiner (CMM) for å verifisere kritiske dimensjoner, hullplasseringer og geometriske toleranser. Noen prosjekter kan også kreve materialsertifikater, verifisering av overflatebehandling eller annen kvalitetsdokumentasjon. Disse kravene kan øke den totale produksjonskostnaden.
Hvordan kan kostnadene for titanmaskinering reduseres?
Optimaliser deldesign
Rimelig veggtykkelse, hjørneradier, hullstørrelser og verktøytilgang kan redusere vanskeligheter med maskinering. Å unngå unødvendig stramme toleranser der de ikke er funksjonelt nødvendige, kan også redusere behovet for ytterligere etterbehandlingsoperasjoner.
Forbedre materialutnyttelsen
Fordi titanlegeringer kan være relativt dyre, bør unødvendig materialfjerning minimeres når det er mulig. Optimalisering av delgeometri og materiallayout kan bidra til å redusere materialsvinn og senke de totale kostnadene.
Velg riktig maskineringsprosess
Ikke alle titankomponenter krever 5-akset maskinering. For relativt enkle geometrier kan 3-akset eller 4-akset CNC-maskinering allerede gi den nødvendige ytelsen.
Å velge riktig maskin i henhold til den faktiske delens geometri kan bidra til å kontrollere maskineringskostnadene uten at det går på bekostning av kvaliteten.
Den relativt høye kostnaden for CNC-maskinering av titan er et resultat av flere faktorer, inkludert råvarepriser, maskineringstid, verktøyforbruk, utstyrskrav og inspeksjonskostnader. Blant disse faktorene er den iboende vanskeligheten med å maskinere titan en av hovedårsakene til de høyere produksjonskostnadene.
Selskaper som ønsker å kontrollere kostnadene for titandeler bør begynne å optimalisere prosessen i designfasen. Passende toleranser, delgeometri, materialutnyttelse og maskineringsstrategier kan bidra til å redusere unødvendige operasjoner. Å velge en erfaren leverandør av CNC-maskinering kan også forbedre materialutnyttelsen, kontrollere verktøyforbruket og oppnå mer konsistent maskineringskvalitet.
Forfatter
Galen-direktør og grunnlegger
Forpliktet til å sørge for at vi tilbyr best mulig service i produksjonsbransjen.
Overflatebehandlingssymboler er en kompakt måte å fortelle maskinister, inspektører og leverandører hvordan en produsert overflate skal fungere. En liten forklaring på en teknisk tegning kan definere ruhet, materialkvalitet
Et halvlederdusjhode fordeler prosessgasser over en wafer gjennom et nøye utformet nettverk av passasjer og utløpshull. Geometrien, materialet og overflatetilstanden påvirker hvor konsekvent en
Et turbinblad er en formet komponent som bidrar til å konvertere energi fra en bevegelig væske til mekanisk kraft. I en gass- eller dampturbin fungerer roterende blader med stasjonære skovler.
Et kompressorimpeller er en høyhastighetsroterende komponent som overfører mekanisk energi til gass i en sentrifugalkompressor. Bladene akselererer gassen gjennom nøye utformede strømningskanaler, noe som hjelper
Maskinbearbeidet overflateruhet beskriver de mikroskopiske toppene og dalene som er igjen på en del etter skjæring. Disse uregelmessighetene kan være for små til å se tydelig, men de kan påvirke friksjon, tetting,
Turbinblader er laget av materialer valgt ut fra temperatur, mekaniske belastninger og miljøet i driftsfasen. Nikkelbaserte superlegeringer er vanlige i høytemperaturgassturbiner, mens varmebestandig stål er
En waferchuck er en presisjonsholder som støtter og sikrer silisiumskiver under halvlederproduksjon, inspeksjon og testing. Avhengig av designen bruker den vakuumtrykk, elektrostatisk tiltrekning,
Bladmaskinering produserer eller forbedrer vingeprofilen, festefunksjonene og kantene som gjør at et blad passer til monteringen og samhandler med arbeidsvæsken. Utfordringen er å kontrollere disse
En CNC-maskinert plate kan overholde tykkelsesgrensene og fortsatt forårsake problemer når den boltes inn i en enhet. En bøyd monteringsflate kan etterlate hull, forvrenge en støttet komponent,
Hvordan lages turbinblader? Turbinblader er presisjonskonstruerte komponenter produsert gjennom nøye kontrollert materialforberedelse, CNC-maskinering, sliping, polering og kvalitetsinspeksjon. Avhengig av bladdesignet kan 5-akset CNC
Grenser, tilpasninger og toleranser definerer akseptable dimensjonsvariasjoner og monteringsforhold mellom sammenkoblede mekaniske komponenter. Grenser fastsetter maksimale og minimale tillatte størrelser, toleranser definerer tillatt variasjon, og
Utstøterpinner er små støpekomponenter, men de spiller en viktig rolle i om en sprøytestøpt del kan forlate formen rent og konsistent. Etter at plasten avkjøles rundt