
Bladbearbeiding produserer eller forbedrer vingeprofilen, festefunksjonene og kantene som gjør at et blad passer til monteringen og samhandler med arbeidsvæsken. Utfordringen er å kontrollere disse funksjonene mens materialfjerning endrer arbeidsstykkets stivhet. En glatt overflate er utilstrekkelig hvis profilen, tykkelsen eller forholdet til roten er feil.
Denne veiledningen fokuserer på maskinering av metalliske turbin- og kompressorblader. Den forklarer hvordan startmaterialet og materialet påvirker prosessen, når samtidig femakset fresing er nyttig, hvor andre prosesser er nødvendige, og hvordan man definerer inspeksjonskrav. Ingeniører og innkjøpere kan bruke disse prinsippene til å utarbeide tydeligere tegninger og sammenligne produksjonsforslag.
Hva er bladmaskinering?
Bladmaskinering er kontrollert materialfjerning som brukes til å lage eller ferdigstille et blads aerodynamiske egenskaper og festeegenskaper. Det kan innebære å maskinere en vingeprofil fra solid materiale eller selektivt ferdigstille et støpt eller smidd emne. De nødvendige operasjonene avhenger av bladdesign, materiale og startforhold.

Maskinering fra massivt materiale og nesten-netto-emner
Maskinering fra massivt materiale gir en praktisk rute for visse utviklingsdeler, kompressorkomponenter og bladdesign hvis geometri og materialkrav passer til denne tilnærmingen. Prosessen etablerer vingeprofilen ved å fjerne materiale rundt et støttet emne.
Et nesten-nett-emne inneholder allerede mye av bladformen. Maskinering kan konsentrere seg om roten, plattformen, spissen, tetningsfunksjonene og utvalgte vingeprofilområder i stedet for å generere hver overflate fra bunnen av. Innkommende geometri og maskineringstillegg blir viktig fordi emnet ikke er en eksakt kopi av den nominelle CAD-modellen.
Mange turbinblader i jetmotorer i høytrykkstrinn er avhengige av investeringsstøping, inkludert retningsbestemt størknet eller enkeltkrystallstøping der det er spesifisert. Fresing av en lignende utvendig form fra vanlig stangmateriale reproduserer ikke denne materialstrukturen. Komplekse indre kjølepassasjer kan dannes under støping med keramiske kjerner, etterfulgt av maskinering og andre etterbehandlingsoperasjoner.
Individuelle kniver og integrerte knivdeler
Et enkelt blad kan holdes gjennom roten, midlertidige funksjoner eller en passende festeanordning. En blisk integrerer blader med skiven, slik at nærliggende blader begrenser tilgangen til kutteren. Impellere inneholder også tett innbyrdes avstander mellom strømningspassasjer, men geometrien og funksjonen deres krever sin egen prosessplanlegging.
Denne veiledningen fokuserer på individuelle blader og maskineringsprinsippene som deles med relaterte turbomaskinerideler. Turbinblader bør spesifiseres etter den faktiske komponenttypen i stedet for å behandles som én utskiftbar familie.
Hvordan former geometri og materialer prosessen?
Bladgeometrien bestemmer tilgang, støtte og forholdet mellom funksjonelle overflater. Materialet bestemmer skjæreatferd og passende prosesseringsruter. Gjennomgå begge deler sammen, fordi en verktøybane som fungerer på en tilgjengelig demonstrasjonsdel av aluminium, kan være uegnet for et tynt produksjonsblad av nikkellegering.
Krav til vingeprofil, rot og kant
Vingeprofilen endrer krumning og tverrsnitt langs spennet. Trykk- og sugeflater, vridning, korde og tykkelsesfordeling må forbli i samsvar med designet. Måling av total lengde og bredde kan ikke fastslå om den tiltenkte vingeprofilen er produsert.
Roten og plattformen etablerer mekaniske og geometriske forhold til enheten. Deres posisjon i forhold til vingeprofilen er like viktig som deres individuelle dimensjoner. Forkanter og bakkanter krever også definerte profiler, snarere enn en instruksjon om å gjøre hver kant så skarp som mulig.
| Bladregionen | Produksjonsproblem | Krav om avklaring |
| Vingeprofiloverflater | Endring av krumning og kutterkontakt | Profil, seksjonsdefinisjon og overflatetekstur |
| Tynne seksjoner | Avbøyning når lageret fjernes | Tykkelse og akseptabel inspeksjonstilstand |
| Rot og plattform | Tilknytningstilpasning og dataforhold | Geometri, plassering og orientering |
| Ledende og bakre kanter | Grader, overskjæring og avrunding | Kanttykkelse, radius og tillatt blanding |
| Spiss eller skjerm, der det finnes | Tilgang til og forhold til tilstøtende funksjoner | Ferdig geometri og monteringskrav |
Materialvalg og maskinbarhet
Materialspesifikasjonen bør komme fra komponentens driftskrav. Titanlegeringer er viktige i mange kompressor- og vifteapplikasjoner, mens nikkelbaserte superlegeringer er assosiert med varmere turbinområder. Dampturbinblader kan bruke passende rustfritt stål eller legert stål, avhengig av design og driftsforhold.
| Materialfamilie | Relevant applikasjonskontekst | Maskineringshensyn |
| Nikkelbaserte superlegeringer | Varmseksjonskomponenter der den spesifiserte legeringen og strukturen er egnet | Varmekonsentrasjon, arbeidsherding og verktøyslitasje |
| Titanlegeringer | Mange kompressor- og viftekomponenter | Skjæresonevarme, verktøyheft og arbeidsstykkefleksibilitet |
| Rustfritt stål og legert stål | Passende design av dampturbiner og industrielle blader | Karakter, hardhet, skjærekrefter og verktøyvalg |
| Aluminiumslegeringer | Utvalgte utviklingsmodeller og egnede applikasjoner ved lavere temperaturer | Gradkontroll og deformasjon av tynne seksjoner |
En legeringsfamilie alene er ikke en fullstendig spesifikasjon. Inkluder den nøyaktige kvaliteten, lagerformen, varmebehandlingsforholdene og gjeldende materialkrav. Endring av legerings- eller emneruten kan endre både maskinbearbeidbarhet og komponentens egnethet for bruk.
Hvordan fungerer bladbearbeidingsprosessen?
En plan for bladbearbeiding starter vanligvis med modell- og tegningsgjennomgang, etterfulgt av nullpunktsforberedelse, kontrollert grovfresing, semi-finish og finbearbeiding. Sekvensen må bevare støtten samtidig som det nødvendige forholdet mellom vingeprofilen og monteringsfunksjonene etableres. Et støpt emne og en solid barre vil ikke nødvendigvis følge samme rute.
Gjennomgå modellen og etablere referanser
Kontroller at CAD-modellen (dataassistert design) og tegningen beskriver samme revisjon. Identifiser de kontrollerte vingeprofilflatene, seksjonsplasseringene, rotgrensesnittene, maskineringsgrensene og funksjonene som må forbli urørte. Rett opp manglende kantdefinisjoner før programmering.
Det dataassisterte produksjonssystemet (CAM) oversetter den produktgeometrien til planlagte skjæreoperasjoner. Bekreft modellenheter, overflatekontinuitet, verktøydefinisjoner og gjenværende lager før du genererer baner. En tydelig forhåndsvisning av verktøybanen bekrefter ikke at den programmerte geometrien eller maskineringstoleransen samsvarer med tegningen.
Planlegg hvordan produksjonsreferanser forholder seg til inspeksjonsdatum. En midlertidig klemmefunksjon kan hjelpe produksjonen uten å bli et designdatum. Omvendt er det bare nyttig å holde en ferdig rot hvis fixturen plasserer den konsekvent uten skade eller forvrengning.
Fikseringsdesign må også sikre tilgang for senere operasjoner. En klemme som holder emnet sikkert kan blokkere plattformen etter at vingeprofilen er ferdig. Hvis delen må overføres mellom fikseringsanordninger, må du etablere en repeterbar referanseoverføring og beskytte de ferdige kontaktflatene. Bekreft at den frigjorte delen, i stedet for bare den fastklemte formen, oppfyller den spesifiserte akseptbetingelsen.
For nesten-netto emner, kontroller at det finnes nok materiale i de tiltenkte etterbehandlingsområdene. En innkommende formkontroll kan identifisere feilplassert materiale eller lokale mangler før kostbar maskinering starter. Flytting av emnet for å forbedre maskineringstillegget må fortsatt bevare det spesifiserte forholdet til funksjonelle egenskaper.
Røft uten å miste støtte
Grovfresing fjerner bulkmateriale samtidig som det beholder nok materiale og stivhet for senere operasjoner. Målet inkluderer forutsigbart freseinngrep, effektiv sponavgang og et arbeidsstykke som forblir stabilt når tverrsnittet endres.
En sekvens som avslutter én tynn side mens tungt materiale blir liggende på den andre, kan skape en ugunstig balanse mellom kraft og stivhet. Avhengig av designet kan trinnvis fjerning fra motstående sider eller trinnvis maskinering langs bladet gi bedre støtte.
Ikke anta at tidlig fjerning av mer materiale alltid forkorter hele syklusen. Ekstra vibrasjon, overflateskade eller forvrengning kan føre til ytterligere etterbehandlings- og inspeksjonsarbeid. Det nyttige målet er en pålitelig ferdig komponent, snarere enn bare grovbearbeidingshastigheten.
Semifinale for forutsigbare sluttklipp
Halvbearbeiding bringer arbeidsstykket nær sin endelige form og etablerer en kontrollert fordeling av gjenværende materiale. Jevn finish-toleranse bidrar til å unngå brå endringer i skjærebelastningen over vingeprofilen.
Denne fasen er også en mulighet til å sjekke material, verktøytilstand og dimensjonstrender før overflaten blir vanskelig å gjenopprette. Hvis bladet har beveget seg etter avspenning eller en tidligere operasjon, undersøk årsaken før du bruker en dekkeverktøyforskyvning.
Materialfjerning kan omfordele restspenninger, mens skjæring kan introdusere ytterligere effekter nær overflaten. Halvbearbeiding eliminerer ikke automatisk disse spenningene. Enhver varmebehandling eller stabiliseringstrinn må passe til materialspesifikasjonen og den godkjente produksjonsruten.
Fullfør vingeprofilen og beskytt kantene
Etterbehandling etablerer den spesifiserte profilen og teksturen gjennom kontrollert kontakt mellom fresene. Planlegg tilkjøring, utkjøring, overgang og overganger slik at verktøyet ikke dveler eller foretar brå retningsendringer i sensitive områder.
Forkanter og bakkanter trenger spesiell oppmerksomhet fordi verktøyinngrep og lokal stivhet kan endre seg raskt. Bevar den spesifiserte tykkelsen og radiusen gjennom både maskinering og senere avgrading. En visuelt ren kant kan fortsatt være uakseptabel hvis blanding fjerner for mye materiale.
Inspiser funksjoner som senere operasjoner kan skjule eller endre. For eksempel kan kontroll av en overflate før belegg støtte prosesskontroll, mens endelig godkjenning kan kreve ytterligere inspeksjon etter belegg og kantbehandling.
Når trenger bladbearbeiding 5-akset CNC?
Simultan femakset CNC er nyttig når verktøyretningen må endres kontinuerlig for å nå og følge en vridd bladoverflate. Tilgjengelige funksjoner kan maskineres med fastaksede eller indekserte metoder. Velg maskinarrangementet ut fra geometri, rekkevidde, stivhet og verifiseringsbehov i stedet for å behandle aksetellingen som en kvalitetsgaranti.

Indeksert posisjonering og samtidig bevegelse
I indeksert, eller 3+2, maskinering etablerer roterende posisjonering en orientering før en skjæreoperasjon med fast orientering. Samtidig femakset maskinering tillater at verktøyorienteringen i forhold til delen endres under skjæringen.
Kontinuerlig orienteringskontroll kan forbedre tilgangen rundt vingeprofiler og redusere behovet for lange verktøy eller gjentatt reposisjonering. Det introduserer også begrensninger i maskinbevegelsen som må håndteres i programmeringen. Begrensninger for rotasjonsbevegelse, raske orienteringsendringer og tilgjengelig klaring kan alle påvirke den praktiske ruten.
Færre oppsett kan bidra til å bevare funksjonsforhold, men en femakset maskin garanterer ikke at hele bladet kan ferdigstilles i én oppspenning. Arbeidsfestefunksjoner må kanskje fjernes, og spesialiserte operasjoner kan kreve annet utstyr.
Bekreft hele maskinbevegelsen
Kontroller freseren, holderen, festeanordningen, arbeidsstykket og relevante maskinkomponenter. En verktøyspiss kan følge den tiltenkte overflaten mens holderen nærmer seg en plattform eller den roterende enheten nærmer seg en bevegelsesgrense.
Simulering av det etterbehandlede numeriske kontrollprogrammet (NC) bidrar til å evaluere koden som er ment for den faktiske maskinen, inkludert bevegelser introdusert under etterbehandling. Simuleringen må bruke representative verktøylengder, holdere, lager, fiksturer og maskinkonfigurasjon.
Simulering støtter planlegging, men måler ikke faktiske skjærekrefter eller beviser den ferdige profilen. Oppsettverifisering og kontrollert inspeksjon av første del er fortsatt nødvendig for å bekrefte at den fysiske prosessen følger planen.
Hvilke verktøy og verktøybaner passer til bladoverflater?
Verktøyvalg bør samsvare med lokal krumning, rekkevidde, materiale og ønsket overflateresultat. Kuleformede, bull-nose, flankefresing og sirkelsegmentfremgangsmåter tjener forskjellige geometrier. En passende strategi opprettholder nyttig fresekontakt uten overdreven nedbøyning, kollisjoner eller ukontrollerte endringer i inngrep.
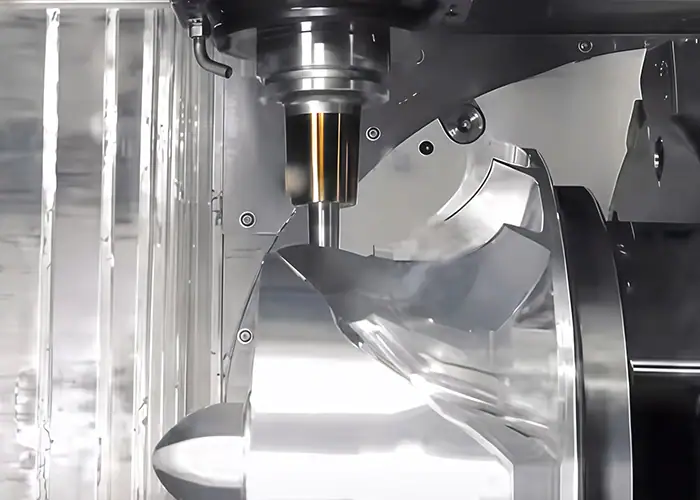
Tilpass kutterkontakt til lokal geometri
Kuleformede og bull-nese-freser gir fleksibilitet for skulpturerte overflater. Med et kuleformet verktøy har kontakt nær sentrum svært lav skjærehastighet, slik at verktøyorientering kan påvirke skjæreatferd så vel som klaring.
Flankefresing bruker den siden av fresen der overflategeometrien tillater passende kontakt. Den bør ikke brukes på alle vridde overflater bare fordi den kan fjerne materiale effektivt. Kontroller den geometriske tilpasningen og det resulterende avviket.
Sirkelsegment- eller tønnefrettere tilbyr en større effektiv kontaktradius for kompatible overflatebehandlingsflater. De krever verktøydefinisjoner og CAM-strategier som representerer den faktiske skjæregeometrien. Bruken av dem må vurderes mot tilgangs- og profilkrav snarere enn et generisk løfte om raskere maskinering.
Velg Stepover og Overflateoverganger
Stepover påvirker de gjenværende kamskjellene mellom tilstøtende passeringer, men resultatet avhenger også av kuttergeometri og lokal overflatekrumning. En enkelt avstandsverdi over hele bladet kan produsere forskjellige overflatemønstre i forskjellige regioner.
Planlegg overganger mellom hovedvingen, kantområdene og plattformblandingene. Disse grensene kan avsløre merker for uoverensstemmelser selv når individuelle verktøybaner virker akseptable. Gjennomgå den kombinerte gjenværende lagermodellen og inspiser den faktiske overgangen etter skjæring.
Å stramme CAM-beregningstoleransen alene vil ikke korrigere verktøyavbøyning eller fiksturbevegelse. Angi programmeringsparametrene med forståelse av de komplette feilkildene og tegningens akseptkriterier.
Kontroller varme, innkobling og vibrasjon
Verktøykvalitet, geometri, belegg, skjæredata og kjølevæsketilførsel må passe til materialet og operasjonen. Unngå å overføre parametere fra en aluminiumsutviklingsmodell direkte til en varmebestandig legering.
Hold verktøyenhetene så stive som tilgangen tillater. Langt overheng, svak lokal støtte og ugunstig kraftretning kan føre til avbøyning eller vibrasjon. Endring av spindelhastighet eller mating kan hjelpe en bestemt tilstand, men et vedvarende støtte- eller rekkeviddeproblem krever vanligvis en bredere oppsettgjennomgang.
Verktøyslitasje påvirker også den ferdige profilen. Etabler kontroller og utskiftingskriterier rundt den kritiske funksjonen, i stedet for å fortsette til et verktøy er synlig skadet. Der kompensasjon brukes, verifiser den resulterende geometrien i stedet for å anta at én forskyvning korrigerer hvert område.
Hvor passer sliping, EDM og laserbehandling inn?
Bladmaskinering kan kombinere fresing med sliping, elektrisk utladningsmaskinering (EDM) og laserprosessering når spesifikke funksjoner krever det. Den riktige kombinasjonen avhenger av rotdesign, kjølegeometri, materiale, beleggstilstand og krav til overflateintegritet. Disse operasjonene utfyller fresing i stedet for å danne én universell sekvens.
Rotsliping og kontrollert overflatebehandling
Krypsliping er et etablert alternativ for passende rotegenskaper på turbinbladene, inkludert former som grantrær. Andre ruter kan være passende avhengig av design, materiale, produksjonsvolum og godkjent prosess.
Sliping krever kontroll av skivens tilstand, avretting, kjølevæsketilførsel og termiske effekter. En geometrisk nøyaktig overflate kan fortsatt trenge undersøkelse hvis prosessen har forårsaket uakseptabel termisk skade.
Polering og kantbehandling bør også ha definerte grenser. De fjerner materiale og kan endre vingeprofilen, kantradiusen eller den tynne seksjonen. Inspiser kritisk geometri etter operasjonene som etablerer den leverte tilstanden. Speilvendt utseende er ikke en erstatning for en spesifisert overflatetekstur eller god materialtilstand.
Kjølehull og interne passasjer
Noen varmeseksjonsblader krever filmkjølende hull, formede utløp eller andre kjølefunksjoner. EDM-boring brukes på elektrisk ledende materialer, mens laserprosesser tilbyr andre alternativer for passende hull- og beleggapplikasjoner.
Hullposisjon, retning, form, gjennombruddsadferd og lokal veggtilstand er alle viktige. En prosess må unngå å skade den motsatte innvendige veggen når den penetrerer et hult blad. Termisk prosessering kan skape omstøpt materiale eller andre overflateeffekter, så aksept og eventuell påfølgende behandling må defineres for den valgte ruten.
Skille borede kjølefunksjoner fra komplekse lukkede indre passasjer. En konvensjonell fres kan ikke nå alle lukkede indre kanaler. Disse passasjene kan ha sitt opphav i støpegodset eller en annen kvalifisert produksjonsprosess.
Beleggrekkefølgen er en annen planleggingsbeslutning. Noen ruter borer før belegg, mens andre bruker kontrollert fjerning av belegg og boring etterpå. Bekreft den tiltenkte rekkefølgen og den endelige hullets tilstand før du velger utstyr eller gir tilbud på arbeidet.
Hvordan verifiseres kvaliteten på bladbearbeiding?
Verifiseringen må dekke vingeprofilgeometri, festeforhold, kanttilstand, overflatetekstur og eventuelle spesifiserte krav til materiale eller interne egenskaper. Koordinatmålemaskiner (CMM-er), optisk skanning og spesialisert testing svarer på ulike spørsmål. En komplett plan definerer hva som måles, hvordan delen justeres og på hvilket produksjonsstadium godkjenning skjer.
Verifiser geometrien mot de riktige referansene
Bladinspeksjon kan evaluere seksjonsprofiler, tykkelse, vridning, korde og egenskaper ved for- eller bakkant. Rot- og plattformfunksjoner trenger kontroller som bevarer deres spesifiserte forhold til vingeprofilen.
En koordinatmålemaskin kan samle inn taktile data fra definerte funksjoner og seksjoner. Optiske systemer kan gi tett overflateinformasjon, spesielt nyttig for å visualisere avvik over en vingeprofil. Velg dekning og usikkerhet for kravet i stedet for å velge utstyr utelukkende fordi det produserer flere punkter.
Justering er en del av evalueringen. En ubegrenset overflatetilpasning kan skjule en forholdsfeil som er viktig når bladet installeres gjennom roten. Bruk tegningens referanseskjema og dokumenter eventuelle tillatte monteringsmetoder.
Separer overflatetekstur fra materialtilstand
Profilfeil, bølgete egenskaper og ruhet beskriver ulike aspekter ved den ferdige overflaten. Et blad kan ha en glatt lokal overflate, mens den generelle vingeprofilformen er feil. En ruhetsmåling identifiserer heller ikke alle mulige sprekker eller defekter i underlaget.
Der det er nødvendig, bruk spesifisert ikke-destruktiv testing eller intern inspeksjon. Computertomografi (CT) eller radiografiske metoder kan støtte visse interne evalueringer, men egnetheten avhenger av materiale, geometri, oppløsning og feilen eller dimensjonen som vurderes.
Inspeksjonspakken bør derfor koble hvert krav til en passende metode. Unngå å behandle en overflateskanning, dimensjonsrapport eller polert utseende som bevis på alle andre kvalitetsegenskaper.
Bekreft levert tilstand
Registrer tegningsrevisjon, materialidentitet, evaluerte funksjoner, justering, målemetode og resultater. Identifiser om rapporten beskriver den maskinerte, varmebehandlede, belagte eller ferdigbehandlede tilstanden.
Probering på maskin kan støtte oppsett og prosesskontroll, mens godkjenningsinspeksjon må oppfylle den avtalte måleplanen. Hvis en mellomkontroll brukes som godkjenningsbevis, må omfanget og egnetheten fastslås eksplisitt.
For gjentatte bestillinger, bli enige om hvordan verktøyendringer, endringer i inventar og prosessrevisjoner skal evalueres. En bestått første artikkel viser den inspiserte artikkelens tilstand. Produksjonskonsistens krever passende løpende kontroller og registreringer.
Hva bør en forespørsel om bladbearbeiding inneholde?
En nyttig forespørsel om tilbud (RFQ) for bladbearbeiding inkluderer CAD-modell, kontrollert tegning, material- og emnetilstand, kritisk geometri, etterbehandlingskrav og akseptdokumentasjon. Identifiser den tiltenkte komponenten og produksjonsstatusen slik at leverandører kan evaluere det faktiske produksjonsomfanget i stedet for å gi et tilbud på en uspesifisert bladform.
For presisjonsmaskinering av turbinmotordeler påvirker forskjellen mellom en utviklingsmodell og serviceutstyr det nødvendige materialet, prosessene og godkjenningsdokumentasjonen. Gjør denne statusen tydelig fra starten av.
| Anbudsartikkel | Informasjon som skal oppgis |
| Produktdefinisjon | CAD-modell, tegningsrevisjon, komponenttype og tiltenkt bruk |
| Utgangsmateriale | Nøyaktig kvalitet, tilstand, lagerstatus og hvem som leverer emnet |
| Kritisk geometri | Vingeprofiler, referanser, rotgrensesnitt, kanter og tynne seksjoner |
| Spesielle funksjoner | Kjølehull, interne passasjer, utilgjengelige områder og eksisterende belegg |
| Etterbehandlingsomfang | Krav til sliping, polering, kantbehandling, belegg og belegg |
| Godkjennelse | Nødvendige rapporter, måleforhold, spesialtesting og kundegodkjenninger |
| Ordreomfang | Mengde, forventninger til gjentatte bestillinger, leveringsbehov og ansvar for leverte deler |
Sammenlign forslag mot de samme kravene. Spør hvilke operasjoner som er inkludert, hvilke som trenger spesialbehandling, og hvilken dokumentasjon som følger med den leverte delen. Løs foreslåtte toleranse- eller prosessendringer før produksjon, med den godkjente produktdefinisjonen oppdatert der det er nødvendig.
Spørsmål og svar
Kan CNC-maskinering erstatte støping for turbinblader?
Bare når design- og materialkravene tillater det. Maskinering av vanlig stangmateriale kan ikke reprodusere den enkrystallformede eller retningsbestemte strukturen som kreves av noen turbinblader. CNC-maskinering komplementerer ofte støping ved å etterbehandle røtter, spisser og utvalgte overflater.
Hvilke toleranser kan oppnås med bladbearbeiding?
Oppnåelige toleranser avhenger av materiale, geometri, arbeidsfeste og prosesskontroll. Vingeprofil, tykkelse, rotdimensjoner og kantgeometri krever separate spesifikasjoner. Kapabilitet bør bekreftes mot tegningen og inspeksjonsplanen, snarere enn bare maskinens posisjoneringsnøyaktighet.
Hva bestemmer kostnaden for bladbearbeiding?
Viktige kostnadsfaktorer inkluderer materiale, emnets tilstand, materialfjerning, geometri, verktøy, ordremengde og inspeksjon. Spesifisert sliping, kjølehull og belegg legger til ytterligere operasjoner. Sammenlign tilbud med samme tegningsrevisjon, materialkrav, etterbehandlingsomfang og akseptkriterier.
Konklusjon
Bladmaskinering krever en prosess som kobler startemnet til den ferdige vingeprofilen og festegeometrien. Materialvalg, trinnvis fjerning av materiale, verktøyorientering og passende etterbehandlingsmetoder påvirker alle om delen kan oppfylle kravene.
For ingeniører og innkjøpere er det sterkeste utgangspunktet en fullstendig produktdefinisjon og en avtalt inspeksjonsplan. Disse gjør det enklere å sammenligne produksjonsforslag og bidrar til å forhindre at utseende eller aksetall forveksles med bevis på kvalitet.
TiRapid tilbyr CNC-maskineringstjenester for spesialtilpassede deler. Send tegningen og CAD-modellen din med materiale, emnets tilstand, kritiske bladegenskaper, mengde, etterbehandlingskrav og inspeksjonsforventninger for en prosjektspesifikk vurdering. Ta med eventuelle nødvendige prosesskvalifikasjoner slik at produksjons- og verifiseringsomfanget kan diskuteres før bestilling.
















