
Oppfresing og nedfresing er to grunnleggende CNC-fresemetoder definert av freserrotasjon og materetning. Å forstå hva oppfresing og nedfresing er, hjelper ingeniører med å velge riktig strategi for materialtype, maskinstivhet, overflatefinish og verktøylevetid. Denne veiledningen forklarer viktige forskjeller, bruksområder og valgtips.
I denne veiledningen forklarer vi tydelig forskjellene mellom oppfresing og nedfresing, hvordan hver metode fungerer, hvor de vanligvis brukes, og hvordan du velger riktig tilnærming for virkelige CNC-maskineringsapplikasjoner.
Hva er oppfresing?
Motfresing, også kjent som konvensjonell fresing, er en av de mest tradisjonelle fresemetodene innen maskinering. Å forstå hvordan spondannelse, skjærekrefter og verktøyinngrep fungerer i motfresing hjelper ingeniører med å velge riktig strategi for grovfresing og oppsett av eldre maskiner.
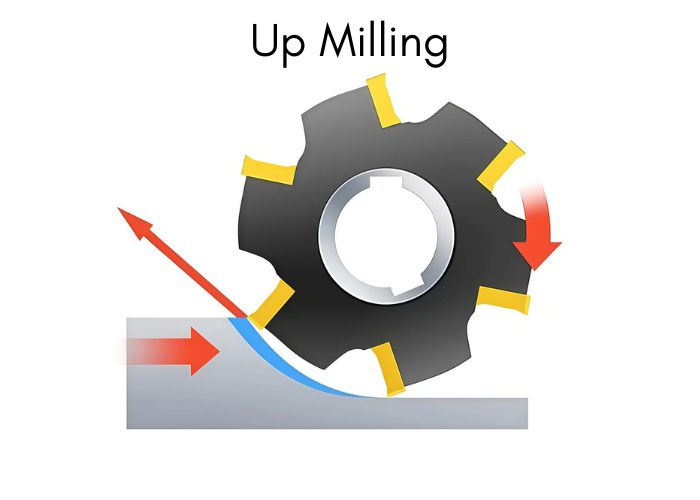
Oppfresing er en freseprosess der skjæreverktøyet roterer i motsatt retning av arbeidsstykkets mating. Ved kontaktpunktet gnir fresen først mot overflaten før den griper helt inn i materialet. Spontykkelsen starter på null og øker gradvis til sitt maksimum ved utgangspunktet for kuttet.
Fra et mekanisk perspektiv resulterer denne skjæreoppførselen i høyere friksjon og skjærekrefter. I praksis har jeg observert at oppfresing har en tendens til å generere mer varme og akselererer verktøyslitasje, spesielt ved maskinering av hardere metaller. Det gir imidlertid også bedre kontroll på maskiner med tilbakeslag eller begrenset stivhet, og det er derfor det fortsatt er nyttig for eldre CNC-maskiner, manuelle freser og visse grovfresingsoperasjoner.
Hva er nedfresing?
Nedfresing, også kjent som stigningsfresing, er den foretrukne fresemetoden i moderne CNC-maskinering. Ved å justere verktøyrotasjonen med materetningen gir den bedre overflatefinish, lavere skjærekrefter og lengre verktøylevetid – spesielt i presisjonsapplikasjoner.
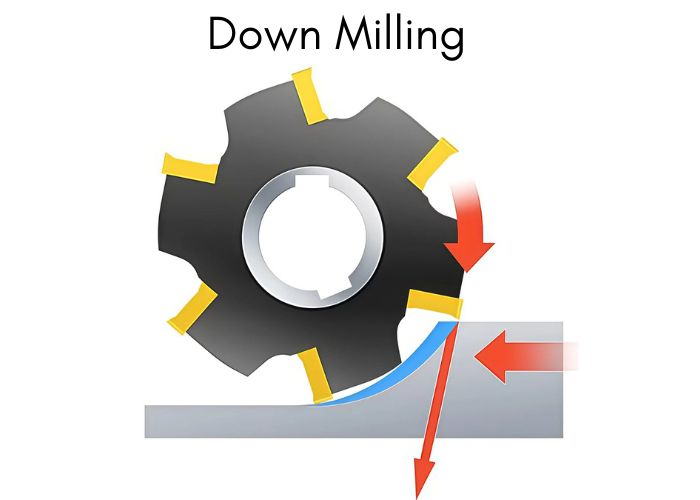
Nedfresing er en freseprosess der freseverktøyet roterer i samme retning som arbeidsstykkets mating. Ved inngrepspunktet går skjærekanten umiddelbart inn i materialet med maksimal spontykkelse, som deretter gradvis avtar etter hvert som verktøyet forlater kuttet.
Fra et maskineringsmekanisk perspektiv gir denne skjæreoppførselen jevnere og mer stabile skjærekrefter. I reell produksjon har jeg funnet ut at nedfresing reduserer vibrasjon og verktøyslitasje betydelig, spesielt ved maskinering av aluminiumslegeringer og rustfritt stål. Effektiv sponavgang forhindrer også at spon kuttes på nytt, noe som direkte forbedrer overflatekvaliteten og dimensjonskonsistensen.
Nedfresing krever imidlertid tilstrekkelig maskinstivhet og minimalt med slakk. På moderne CNC-maskiner med kuleskruer og stiv oppspenning er det det foretrukne valget for etterbehandling og høypresisjonsdeler, og oppnår vanligvis overflateruhet så lav som Ra1.6 µm eller bedre.
Viktige forskjeller mellom oppfresing og nedfresing
Å forstå de viktigste forskjellene mellom oppfresing og nedfresing er avgjørende for å velge riktig maskineringsstrategi, ettersom hver metode påvirker skjærekrefter, overflatefinish, verktøylevetid og generell maskineringseffektivitet.
| Sammenligningsaspekt | Oppfresing (konvensjonell fresing) | Nedfresing (klatrefresing) |
| Kutterrotasjon vs. materetning | Kutteren roterer motsatt av matingsretningen | Kutteren roterer i samme retning som matingen |
| Dannelse av spontykkelse | Spontykkelsen øker fra 0 til maksimum | Spontykkelsen reduseres fra maksimum til 0 |
| Første verktøyinnkobling | Verktøyet gnir før kutting, høyere friksjon | Verktøyet kutter umiddelbart, jevnere inngrep |
| Skjærekrefter | Høyere skjærekrefter, kraften har en tendens til å løfte arbeidsstykket | Lavere og mer stabile krefter, presser arbeidsstykket ned |
| Arbeidsstykkestabilitet | Krever sterkere klemming for å forhindre løfting | Bedre stabilitet på grunn av nedadgående kraft |
| Kvalitet på overflaten | Ruere overflate, ikke ideell for etterbehandling | Glattere overflate, egnet for etterbehandling |
| Verktøyslitasje | Høyere slitasje på grunn av friksjon og varme | Lavere slitasje, lengre levetid for verktøyet |
| Varmeutvikling | Høyere varme, mer arbeidsherding | Bedre varmekontroll, minimal arbeidsherding |
| Fjerning av brikker | Mindre effektivt, flis kan skjære overflaten på nytt | Effektiv sponavgang |
| Strømforbruk | Høyere strømforbruk | 5–15 % lavere effekt under samme forhold |
| Krav til maskinstivhet | Passer for eldre eller mindre stive maskiner | Krever stive maskiner med lavt tilbakeslag |
| Typiske bruksområder | Grovbearbeiding, støpegods, smiing | Etterbehandling, tynnveggede deler, presisjonsmaskinering |
Fordeler og begrensninger ved oppfresing
Oppfresing, også kjent som konvensjonell fresing, er fortsatt mye brukt i CNC-maskinering når maskinstivhet, materialoppførsel eller skjærestabilitet er viktige hensyn. Å forstå fordelene og begrensningene hjelper ingeniører med å velge riktig strategi for grovfresing og applikasjoner med harde materialer.
Fordeler med oppfresing
Motfresing aktiverer fresen gradvis, og spontykkelsen øker fra null til maksimum. Denne skjæremekanismen reduserer risikoen for plutselig verktøypåvirkning, noe som gjør den egnet for sprø eller harde materialer som støpejern og keramikk. Etter min erfaring reduserer denne gradvise aktiveringen risikoen for avskalling med opptil 20–30 % i ustabile oppsett.
Skjærekreftene virker motsatt av materetningen, noe som forbedrer inngrepet med ledeskruen og reduserer problemer med tilbakeslag. Som et resultat fungerer oppfresing pålitelig på eldre eller mindre stive maskiner, og er ofte foretrukket for grunne kutt og grovfresing.
Begrensninger ved oppfresing
Hovedulempen med motfresing er høyere skjærekraft og friksjon. Fordi fresen gnis mot overflaten før den går helt inn, øker varmeutviklingen og akselererer verktøyslitasjen. Overflateruheten er vanligvis dårligere enn medfresing, og overstiger ofte Ra3.2 µm under lignende forhold.
I tillegg kan den oppadgående skjærekraften løfte arbeidsstykket, noe som krever sterkere fiksturering. Dårlig sponavgang kan også føre til ny skjæring, noe som ytterligere reduserer verktøyets levetid og dimensjonsnøyaktighet.
Fordeler og begrensninger ved nedfresing
Nedfresing, også kjent som stigningsfresing, er det foretrukne valget i moderne CNC-maskinering på grunn av effektivitet, overflatekvalitet og redusert verktøyslitasje. Ytelsen avhenger imidlertid sterkt av maskinens stivhet og oppstillingskvalitet.
Fordeler med nedfresing
Ved nedfresing griper fresen inn i arbeidsstykket med maksimal spontykkelse og forlater gradvis kuttet. Denne skjæremekanismen lar verktøyet skjære materialet umiddelbart i stedet for å gni overflaten først. I praksis har jeg funnet ut at dette kan redusere skjærekreftene med omtrent 5–15 % sammenlignet med oppfresing under de samme forholdene.
Fordi skjærekraften er rettet nedover, presses arbeidsstykket godt mot bordet, noe som forbedrer stabiliteten og dimensjonskonsistensen. Nedfresing gir også overlegen overflatefinish, og oppnår ofte Ra1.6–3.2 µm uten sekundær etterbehandling. Verktøyslitasjen er mer jevn, noe som forlenger verktøyets levetid og forbedrer forutsigbarheten i batchproduksjon.
Med effektiv sponavgang og lavere varmeutvikling er nedfresing mye brukt til etterbehandling, tynnveggede deler og høypresisjons CNC-komponenter.
Begrensninger ved nedfresing
Den primære begrensningen ved nedfresing er følsomheten for maskinens tilbakeslag og stivhet. På maskiner uten tilbakeslagskompensasjon kan fresen trekke arbeidsstykket inn i skjæret, noe som forårsaker vibrasjon, dimensjonsfeil eller til og med verktøybrudd.
Nedfresing krever også sikker oppspenning og stabile oppstillinger. Etter min erfaring kan dårlig fastspenning eller utilstrekkelig maskinstivhet fullstendig oppheve fordelene. For eldre maskiner eller grove støpte overflater kan nedfresing øke risikoen snarere enn å forbedre resultatene.
Typiske bruksområder for oppfresing
Oppfresing, også kjent som konvensjonell fresing, er fortsatt mye brukt i spesifikke maskineringsscenarier der materialoppførsel, maskinstivhet eller prosessstabilitet veier tyngre enn krav til overflatefinish. Å forstå typiske bruksområder bidrar til å unngå verktøyskade og maskineringsrisiko.
Min erfaring er at oppfresing er best egnet for grovfresing og innledende materialfjerning, spesielt når målet er kontrollert inngrep snarere enn overflatekvalitet. Fordi fresen går gradvis inn i arbeidsstykket – fra null spontykkelse til maksimum – reduserer det plutselige støtbelastninger, noe som gjør det tryggere for ustabile skjæreforhold.
Oppfresing fungerer bra ved bearbeiding av harde eller sprø materialer som høykarbonstål, støpejern og visse harde legeringer. Den progressive skjærebevegelsen reduserer risikoen for avskalling av kanten og verktøybrudd, noe som er kritisk når materialhardheten er inkonsekvent eller uforutsigbar.
Det er også effektivt for materialer med variabel hardhet, som støpegods, smigods eller deler med overflateskala. I disse tilfellene bidrar gradvis inngrep til å stabilisere skjærekreftene og reduserer vibrasjoner.
En annen vanlig bruk er maskinering på eldre maskiner eller maskiner med lav stivhet. Siden den horisontale skjærekraften virker motsatt av materetningen, minimeres tilbakeslagseffekter, noe som gjør fresing mer tilgivende på maskiner uten avanserte kompensasjonssystemer.
Men fordi den vertikale kraften har en tendens til å løfte arbeidsstykket, er sterk fiksering avgjørende. I praksis anbefaler jeg alltid oppfresing kun når klemstyrken og maskinstabiliteten er godt kontrollert.
Typiske bruksområder for nedfresing
Nedfresing, også kjent som klatrefresing, er den foretrukne metoden i moderne CNC-maskinering når overflatekvalitet, dimensjonsnøyaktighet og verktøylevetid er kritiske. Skjæremekanikken gjør den spesielt effektiv for presisjons- og etterbehandlingsoperasjoner.
Min erfaring er at nedfresing er den vanligste metoden for finbearbeiding og presisjonsmaskinering. Fordi fresen griper inn i materialet ved maksimal spontykkelse og gradvis forlater kuttet, forblir skjærekreftene stabile og forutsigbare. Dette resulterer i glattere overflater, og oppnår ofte Ra 1.6–3.2 μm uten sekundær finbearbeiding.
Nedfresing er svært effektivt for lette til middels store kutt, spesielt ved maskinering av intrikate elementer, tynne vegger eller fine detaljer. Den reduserte gnidningseffekten minimerer varmegenerering og bevarer dimensjonsnøyaktigheten, noe som er viktig for deler med små toleranser i luftfart og bilindustrien.
Den er også mye brukt i storskalaproduksjon. Den jevne spondannelsen og lavere verktøyslitasje forlenger vanligvis fresens levetid med 20–40 % sammenlignet med oppfresing, noe som forbedrer kostnadseffektiviteten i serieproduksjon som medisinsk utstyr og aluminiumshus.
Nedfresing fungerer best på duktile og ensartede materialer som aluminiumslegeringer, mildt stål, plast og kobber. Disse materialene drar nytte av jevn sponavgang og redusert arbeidsherding.
En annen viktig bruk er maskinering av tynne, flate eller vanskelig oppklemte arbeidsstykker. Den nedadgående vertikale skjærekraften presser delen mot bordet, noe som forbedrer stabiliteten og reduserer vibrasjoner. På moderne CNC-maskiner med høy stivhet og minimalt tilbakeslag er nedfresing vanligvis mitt førstevalg for siste omganger.
Hvordan velge mellom oppfresing og nedfresing
Å velge mellom motfresing og nedfresing er en teknisk avgjørelse som direkte påvirker verktøyets levetid, overflatefinish, maskinsikkerhet og totale maskineringskostnader. Det riktige valget avhenger av materialoppførsel, maskinens stivhet og om operasjonen er grovfresing eller finfresing.
Fra min erfaring er den første faktoren jeg vurderer materialtype. Oppfresing er tryggere for harde, sprø eller overflateherdede materialer som støpegods og smigods. Fordi fresen griper inn gradvis, reduserer den slagkreftene og beskytter skjærekanten. Nedfresing fungerer bedre på duktile materialer som aluminium, mildt stål, plast og nylon, der jevn sponflyt og stabil skjæring er oppnåelig.
Krav til overflatefinish er like viktige. Nedfresing gir konsekvent bedre overflatekvalitet fordi spontykkelsen reduseres under skjæring, noe som minimerer friksjon og varme. Det er mitt standardvalg for etterbehandling. Oppfresing er derimot mer egnet for grovfresing, der overflatekvalitet er sekundær.
Maskinens tilstand og stivhet avgjør ofte den endelige avgjørelsen. På eldre maskiner eller maskiner uten eliminering av tilbakeslag foretrekker jeg motfresing fordi skjærekreftene motvirker bordmating og reduserer risikoen for plutselig inntrekking av verktøyet. Nedfresing krever stive CNC-maskiner med minimalt tilbakeslag for å unngå vibrasjon eller verktøybrudd.
Verktøyvalg og skjærestrategi er også viktig. For keramiske skjæreinnsatser eller varmebestandige legeringer er oppfresing tryggere på grunn av lavere slag ved innføring. For solide hardmetallverktøy og tynnveggede deler reduserer nedfresing imidlertid deformasjon og strømforbruk – noen ganger med 5–15 %.
I praksis bruker jeg ofte motfresing til grovfresing og nedfresing til finbearbeiding i samme del for å balansere sikkerhet, effektivitet og nøyaktighet.
Spørsmål og svar
Oppfresing og nedfresing, hva er bedre?
Min erfaring er at ingen av metodene er universelt «bedre» – valget avhenger av bruksområde. Nedfresing er generelt bedre for finbearbeiding og presisjonsarbeid, og gir glattere overflater og 5–15 % lavere strømforbruk under lignende forhold. Det reduserer også verktøyslitasje og forbedrer sponavgang på moderne stive CNC-maskiner. Oppfresing er imidlertid tryggere for grovfresing, harde eller sprø materialer og eldre maskiner uten tilbakeslagskontroll. Jeg velger basert på materiale, overflatefinish og maskinstivhet.
Hva er et annet navn for oppfresing?
Oppfresing er også kjent som konvensjonell fresing. I min praksis brukes dette begrepet ofte i lærebøker og eldre maskineringsmiljøer. Konvensjonell fresing beskriver at fresen roterer motsatt av materetningen, med spontykkelse som øker fra null til maksimum. Denne gradvise innkoblingen reduserer inngangssjokk, og det er derfor konvensjonell (opp)fresing ofte foretrekkes for støpegods, smigods eller overflateherdede materialer der verktøybeskyttelse er kritisk.
Hva menes med oppfresing og nedfresing?
Oppfresing og nedfresing beskriver to fresestrategier basert på forholdet mellom freserrotasjon og materetning. Ved oppfresing roterer fresen mot matingen, noe som gir økende spontykkelse og høyere friksjon. Ved nedfresing roterer fresen med matingen, og starter ved maksimal spontykkelse og avtar. Etter min erfaring påvirker dette skillet direkte overflatefinish, skjærekraftretning, varmeutvikling og verktøylevetid.
Hva er oppskjæringsfresing?
Oppskjæringsfresing refererer til oppskjæring, der fresen roterer motsatt av arbeidsstykkets materetning. Jeg bruker denne metoden når jeg maskinerer harde, sprø eller overflateherdede materialer fordi fresen griper inn gradvis, noe som reduserer slagbelastningen. Oppskjæringsfresing genererer imidlertid høyere friksjon og varme, noe som ofte resulterer i ruere overflater og økt verktøyslitasje. Det krever vanligvis sterkere fastspenning fordi vertikale krefter har en tendens til å løfte arbeidsstykket under skjæring.
Hva er de to typene fresing?
De to primære typene fresing er motfresing (konvensjonell fresing) og nedfresing (medfresing). Etter min erfaring dekker disse to strategiene de fleste CNC-fresebeslutninger. Oppfresing foretrekkes for grovfresing, ustabile oppsett og eldre maskiner, mens nedfresing utmerker seg i etterbehandling, høypresisjonsarbeid og moderne CNC-miljøer. Å velge riktig kan forbedre verktøyets levetid med 20–40 % og forbedre overflatekvaliteten betydelig.
Konklusjon
Oppfresing og nedfresing har forskjellige egenskaper i freseretning, spondannelse og skjærekrefter. Oppfresing er tryggere for grovfresing, harde materialer og mindre stive maskiner, mens nedfresing gir bedre overflatefinish, lengre levetid og høyere effektivitet på moderne CNC-maskiner. I praksis gir grovfresing med oppfresing og finbearbeiding med nedfresing ofte de beste resultatene.
Hos TiRapid optimaliserer vi motfresing for stabil grovfresing og nedfresing for høy nøyaktighet i finishen. Med velprøvde CNC-strategier, streng kvalitetskontroll og rask behandlingstid hjelper vi ingeniører med å redusere risiko og kostnader. Last opp tegningene dine for å komme i gang.















