
CNC-dreiing er en klassisk subtraktiv produksjonsprosess. Ved å rotere arbeidsstykket med høy hastighet og bruke skjæreverktøyet til å fjerne overflødig materiale på arbeidsstykkets overflate, kan produktet endelig oppnå sin ideelle form, diameter og størrelse. Med utgangspunkt i min arbeidserfaring vil jeg forklare hvordan CNC-dreiing fungerer, maskinene som er involvert, viktige operasjoner, designhensyn og mer.
Hva betyr CNC-dreiing
CNC står for Computer Numerical Control, et system som automatiserer maskinverktøybevegelser med ekstrem presisjon ved hjelp av forhåndsprogrammerte digitale instruksjoner. Når jeg refererer til CNC-dreiing, snakker jeg spesifikt om prosessen der en dreiebenk spinner råmaterialet (vanligvis sylindrisk) mens et stasjonært skjæreverktøy, styrt av et CNC-program, skjærer det til ønsket form.
Hva er CNC-dreiing? I min daglige drift bruker jeg denne prosessen til å produsere høypresisjonskomponenter som aksler, foringer og spesialgjengede deler. Datamaskinen styrer hver bevegelsesakse, matehastighet, spindelhastighet og verktøybane. Jeg programmerer jevnlig toleranser så tette som ±0.01 mm, noe som er viktig for applikasjoner innen luftfart, medisin og bilindustrien der passform og konsistens er viktig. CNC-dreiing handler ikke bare om å forme metall – det handler om automatisert konsistens, repeterbar kvalitet og høy produksjonseffektivitet.
Hvordan CNC-dreiing fungerer
Når kunder spør hvordan CNC-dreiing fungerer, forklarer jeg det slik:
Først lastes en sylindrisk stang – vanligvis aluminium, stål eller messing – inn i dreiebenkens chuck og festes godt. Spindelen roterer arbeidsstykket med hastigheter opptil 4,000 o/min, avhengig av materiale og ønsket overflatefinish.
Deretter beveger et stasjonært skjæreverktøy – forhåndsprogrammert via G-kode – seg presist langs X- og Z-aksene. Disse programmerte verktøybanene kontrollerer matehastighet (vanligvis 0.05–0.3 mm/omdreining) og skjæredybde, noe som sikrer nøyaktig geometri.
Enkelt sagt laster jeg en sylindrisk stang inn i dreiebenken, stiller inn programmet, og maskinen skjærer formen presist – enten det er en enkel sylinder eller en kompleks gjenget aksel.
Viktige forskjeller Ffra CNC-fresing
Etter min erfaring er hovedforskjellen denne: CNC-dreiing spinner arbeidsstykket, mens CNC-fresing spinner skjæreverktøyet. Når jeg maskinerer sylindriske eller runde deler som aksler eller foringer, er dreiing mitt valg. Det er raskere og mer nøyaktig for slike former.
Fresing er imidlertid bedre for flate overflater, lommer eller komplekse 3D-konturer. Det tillater bevegelse i flere akser (opptil 5 akser), noe jeg bruker når en del har flere flater eller krever vinkelkutt.
For runde deler i stort volum er dreiing mer effektivt – jeg har kjørt jobber som har nådd 500 deler/time på sveitserdreiebenker. Men for komplekse profiler er fresing fortsatt viktig. Å velge riktig prosess sparer både tid og verktøykostnader.
Prosess Og Arbeidsflyt
Min CNC-dreiearbeidsflyt starter med CAD-modellering og G-kodeprogrammering, optimalisert gjennom CAM. Jeg kalibrerer verktøy, kjører tørrtester og kontrollerer chuckoppsett. Under maskinering overvåker jeg for vibrasjoner. Sluttinspeksjon bruker skyvelære, mikrometer og CMM-er. For luftfart verifiserer jeg toleranser på ±0.005 mm og en overflate på Ra ≤ 0.4 μm.
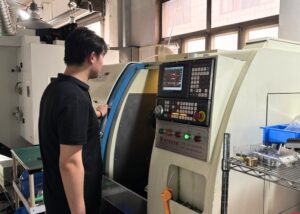
CAD-design og G-kodeprogrammering
Jeg begynner med å designe i CAD. Deretter konverterer jeg designet til G-kode, som forteller dreiebenken hvordan den skal bevege seg. CAM-programvaren jeg bruker optimaliserer skjærehastighet, verktøyskift og verktøybaner for å minimere syklustiden.
CNC-dreiebenkoppsett
Så monterer jeg de riktige verktøyene i dreiehodet og sørger for at chucken holder materialet sikkert. Riktig oppsett inkluderer verktøykalibrering og tørrkjøringer for å unngå kollisjoner eller feil under selve skjæringen.
Materiallasting Aog verktøybaneutførelse
Når programmet er bekreftet, laster jeg inn råstangen og lar dreiebenken kjøre. Verktøybanen kjører i henhold til G-koden – skjæring, boring eller gjenging. Gjennom hele prosessen overvåker jeg alltid vibrasjoner eller vibrasjoner for å opprettholde overflatekvaliteten.
Kvalitetskontroll Aog siste deleinspeksjon
Etter maskinering bruker jeg mikrometer, skyvelær og CMM-er for å inspisere kritiske dimensjoner. Overflatefinishen kontrolleres visuelt og med Ra-tester. For romfartsdeler med tette toleranser teller hver mikron.
CNC dreieoperasjoner
CNC-dreiing inkluderer ulike innvendige og utvendige operasjoner. Jeg utfører dreiing, planfresing, avskjæring og sporfresing med ±0.01 mm presisjon. Innvendig borer, borer, reamer, gjenger og rifler jeg med en nøyaktighet på ±0.02 mm. Konisk og trinnvis dreiing muliggjør effektiv maskinering av komplekse aksler og koner. Disse funksjonene sikrer jevn levering av både standard og tilpassede geometrier på tvers av bransjer.
Utvendige operasjoner: Dreiing, planfresing, avskjæring, sporfresing, harddreiing
Dreiing : Dreiing er den primære metoden jeg bruker for å redusere den ytre diameteren på roterende deler. Den er ideell for å produsere presisjonsaksler, bøssinger og ringer, og oppnår vanligvis dimensjonstoleranser innenfor ±0.01 mm.
Plansliping : Plansliping er min vanlige operasjon for å lage en flat, ren referanseflate på slutten av delen. Jeg utfører vanligvis dette først for å sikre vinkelretthet og forberede materialet for senere operasjoner.
Avskjæring : Avskjæring, eller avskjæring, brukes til å separere ferdige komponenter fra stangmaterialet. Jeg kontrollerer nøye matehastigheten og bladgeometrien for å forhindre grader eller avbøyning under separasjonen.
Rilling : Rilling lar meg lage fordypninger som O-ring- eller låseringspor. For eksempel har jeg maskinert spor så smale som 1.5 mm for låseringer i hydrauliske komponenter.
Harddreiing : Harddreiing er banebrytende. Det lar meg maskinere herdet stål (opptil 60 HRC) uten å bytte til sliping. Dette reduserer ledetid og verktøykostnader, spesielt i etterbehandlingsoperasjoner for verktøystål eller slitesterke deler.
Interne operasjoner: Boring, utboring, brotsjering, gjenging, rifling
Boring : Boring er utgangspunktet mitt når jeg lager innvendige elementer. Jeg bruker både faste og roterende verktøy, avhengig av maskinoppsettet. For eksempel borer jeg regelmessig dype senterhull opptil 100 mm for aksler og spesialtilpassede gjengestenger.
Boring : Boring lar meg forbedre og forstørre forhåndsborede hull for å oppnå tette toleranser – ofte innenfor ±0.01–0.02 mm. Dette er spesielt viktig for deler som krever presspassede lagre eller presis justering.
Brotsjering : Brotsjering er mitt førstevalg når jeg trenger ultraglatte hullfinisher og nøyaktig dimensjonering, og oppnår vanligvis overflateruhet ned til Ra 0.8 µm. Det er vanlig i flyforinger og medisinske hylser.
Gjenging : Gjenging er allsidig – jeg maskinerer både innvendige og utvendige gjenger direkte på dreiebenken, i metrisk, UNC eller tilpasset stigning. Jeg sørger for riktig stigning og passform ved å justere matingshastigheter og bruke dedikerte gjengeskjær.
Rifling : Rifling gir funksjonell tekstur. Jeg har riflet aluminiumsknotter, rustfrie håndtak og til og med medisinske grep der taktil kontroll er nøkkelen. Avhengig av mønsteret – rett, diamantformet eller spiralformet – kan jeg justere trykket og verktøyprofilen for å matche både estetikk og funksjonalitet.
Taper Turning Aog trinns dreiing
Konisk dreiing : Konisk dreiing er kritisk når jeg trenger å maskinere koniske profiler, for eksempel dyser, adaptere eller koniske pinner. Jeg setter vanligvis verktøybanen med en konstant vinkelforskyvning – for eksempel 5° eller 10° – i forhold til spindelaksen. Dette lar meg oppnå gradvise overganger i diameter, med konisk toleranser kontrollert innenfor ±0.05 mm over lengder på 100 mm eller mer.
Trinndreiing : Trinndreiing er derimot ideell for komponenter som krever flere forskjellige diametre langs samme akse. Jeg bruker ofte denne metoden for drivaksler og spindelstenger der lagre, krager eller trinser må sitte på bestemte posisjoner. Jeg programmerer sekvensielle kutt for å redusere diameteren i presise trinn – vanligvis med trinnlengder fra 10 mm til 80 mm, og diametervariasjoner opptil ±0.02 mm avhengig av ønsket passform.
Begge metodene er viktige i arbeidsflyten min når jeg produserer mekaniske deler med høy funksjonalitet og komplekse dimensjonskrav.
Typer Of CNC-dreiemaskiner
Jeg velger CNC-dreiebenker basert på delstørrelse og jobbbehov. Horisontale dreiebenker håndterer de fleste runde deler effektivt. Vertikale dreiebenker gir bedre stabilitet for tunge deler. Sveitser-typene er ideelle for langt, presist arbeid. Flerspindler reduserer syklustiden for store partier. For fleksibilitet bruker jeg dreiesentre med roterende verktøy, men er fortsatt avhengig av konvensjonelle dreiebenker for enkle eller prototypekjøringer.
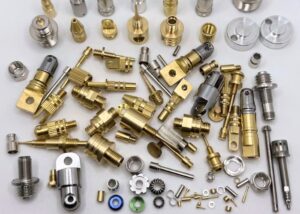
Horisontale CNC dreiebenker
Horisontale CNC-dreiebenker er mine foretrukne maskiner for de fleste standard sylindriske deler, som aksler, hylser og foringer. Den horisontale orienteringen gjør at tyngdekraften hjelper med sponavgang, reduserer verktøyforstyrrelser og forbedrer overflatefinishen. Med spindelhastigheter som ofte overstiger 3,000 o/min og raske verktøybyttemuligheter, kan jeg oppnå effektive syklustider selv på deler med middels kompleksitet. Disse maskinene finner en balanse mellom presisjon, hastighet og brukervennlighet for de fleste produksjonsserier.
Vertikale CNC dreiebenker
Når jeg bearbeider store eller tunge komponenter som pumpehus eller ventilhus, bruker jeg vertikale CNC-dreiebenker for deres overlegne stabilitet. Tyngdekraften bidrar til å sentrere og støtte arbeidsstykket, noe som minimerer nedbøyning og vibrasjon. Dette oppsettet er spesielt nyttig for deler med en diameter på over 500 mm eller en vekt på over 100 kg. Sponavgang blir imidlertid mer utfordrende i vertikale oppstillinger, så jeg implementerer alltid kontrollert kjølevæskestrøm og periodiske stopp for å håndtere sponoppbygging effektivt.
Sveitser-type og flerspindel-dreiebenker
Sveitser-type : Sveitser-type dreiebenker er mitt førstevalg for å produsere lange, slanke deler – som beinskruer eller sensorpinner. Takket være føringsbøssingen støttes arbeidsstykket nær skjæreverktøyet, noe som minimerer nedbøyning og forbedrer overflatefinishen.
Flerspindelmaskiner : For storproduksjon tyr jeg til flerspindelmaskiner. Med opptil 6 eller 8 spindler som jobber parallelt, har jeg redusert syklustidene med over 50 % i bilprosjekter, noe som gjør dem ideelle for masseproduksjon av små, repeterbare komponenter.
Svingende sentre VSKonvensjonelle CNC-dreiebenker
Dreiesentre tilbyr multifunksjonalitet – i tillegg til dreiing kan jeg også utføre boring, fresing og til og med gjenging i ett enkelt oppsett ved hjelp av roterende verktøy. Denne integrasjonen øker effektiviteten, spesielt for komplekse deler.
På den annen side er konvensjonelle CNC-dreiebenker enklere og fokuserer utelukkende på dreieoperasjoner. Jeg stoler fortsatt på dem for enkle deler eller prototypekjøringer der hastighet og enkel oppsett er viktigere enn allsidighet.
Maskinkomponenter og programvare
I CNC-dreiing driver maskinkomponenter og programvare presisjon. Jeg er avhengig av toppdokken, spindelen og bakdokken for støtte, mens hjulbunnen og vognen sikrer stabilitet. Revolverhodet har flere verktøy, og jeg velger chucker eller spennhylser basert på delen. Jeg bruker Fanuc- eller Siemens-kontrollere, programmerer med Fusion 360 og forenkler grunnleggende oppgaver ved hjelp av Manual Guide i eller iHMI.
Toppdokke, Bakdokke, Spindel, Bed, Vogn
Toppdokke og spindel : Toppdokken er den viktigste kraftenheten i CNC-dreiebenken min. Den huser hovedspindelen og motoren, og leverer rotasjonshastigheter fra 100 opptil 4,000 o/min, avhengig av materiale og jobb. En stabil spindel sikrer jevn konsentritet, noe som er kritisk når jeg maskinerer presisjonsdeler med toleranser så små som ±0.01 mm.
Bakdokke : Når jeg arbeider på lange aksler eller slanke komponenter, bruker jeg bakdokken . Den støtter den frie enden av delen og minimerer nedbøyning under skjærekrefter. Dette er spesielt viktig for deler over 200 mm i lengde, hvor selv liten bøying kan påvirke dimensjonsnøyaktigheten.
Seng : Sengen danner det strukturelle fundamentet til dreiebenken. Jeg sjekker støpekvalitet og stivhet, fordi en stabil seng minimerer vibrasjon. For eksempel, i høyhastighets etterbehandlingsoperasjoner kan overdreven vibrasjon øke overflateruheten utover 3.2 μm Ra – noe som er uakseptabelt for mange av mine luftfartskunder.
Vogn : Vognen holder verktøyrevolverhodet og beveger seg langs X- og Z-aksene. Den er ansvarlig for å levere verktøyet til den nøyaktig programmerte posisjonen. Jeg inspiserer regelmessig de lineære føringene og kuleskruene for å sikre at jeg opprettholder repeterbarhet innenfor ±0.005 mm over lange produksjonsserier.
Verktøyrevolver, chuck og spennhylse
Revolverhodet : Revolverhodet er der jeg monterer alle verktøyene som trengs for en maskineringssyklus. På mitt 12-stasjons revolverhode forhåndsbelaster jeg alt fra dreieverktøy til gjengeinnsatser. Dette oppsettet lar meg automatisere komplekse flertrinnsoperasjoner uten manuell inngripen. Verktøyindekseringstiden er vanligvis under 0.5 sekunder, noe som holder syklustiden effektiv i store serier.
Chuck : For standard sylindriske arbeidsstykker over 12 mm i diameter bruker jeg en hydraulisk chuck med 3 kjever. Den gir sterk klemkraft og raske omkoblinger. Nøyaktigheten holder seg vanligvis innenfor 0.03 mm TIR, som er egnet for de fleste generelle bruksområder.
Hylsere : Når jeg maskinerer små eller høypresisjonsdeler – spesielt under 10 mm ytterdiameter – bytter jeg til et hylsesystem. Hylsere gir overlegen konsentrisitetskontroll, ofte innenfor 0.01 mm. Jeg er avhengig av dette oppsettet når jeg lager medisinske komponenter eller deler som krever ultrasnelle toleranser over lange partier.
Kontrollpanel og CNC-programvare
CNC-kontrollpanel: Jeg jobber primært med Fanuc- og Siemens-kontrollsystemer, som dominerer industriell CNC-dreiing. Disse panelene lar meg laste opp og redigere G-kode, justere matehastigheter og overvåke sanntidsmaskineringssykluser. For eksempel kan jeg finjustere spindelhastighet eller verktøyforskyvninger midt i kjøringen uten å stoppe produksjonen – kritisk når man opprettholder toleranser på ±0.01 mm.
G-kodeprogrammering: G-kode er maskinens språk. Jeg skriver og optimaliserer det for å diktere hver bevegelse – X- og Z-akser, spindelturtall og verktøybyttekommandoer. Det sikrer at hver omgang er konsistent, noe som er viktig for masseproduksjon.
CAM-programvareintegrasjon: For komplekse deler eller 3D-profiler bruker jeg Fusion 360 eller Mastercam for å generere nøyaktige verktøybaner. Disse plattformene konverterer CAD-designene mine til rene, kollisjonsfrie maskineringsinstruksjoner. På fleroperasjonsjobber reduserer bruk av CAM oppsetttiden med over 30 % og forbedrer repeterbarheten på tvers av batcher.
Manuell guide i og iHMI (avansert)
AdManual Guide i (Fanuc): Jeg bruker ofte Manual Guide i når jeg jobber med enklere deler eller lærer opp nye operatører. Det er et konversasjonsprogrammeringsgrensesnitt som lar meg lage dreiesykluser uten å skrive full G-kode. For eksempel kan jeg programmere en plan- og dreieoperasjon bare ved å legge inn dimensjoner og parametere – noe som reduserer syklusforberedelsestiden med opptil 40 % for standardjobber.
IHMI (intelligent menneske-maskin-grensesnitt):
iHMI-systemet integrerer visualisering, vedlikeholdsvarsler og produksjonsovervåking i ett smart dashbord. Jeg bruker det til å spore spindelbelastning, syklustid og verktøyslitasje i sanntid. På lengre produksjonskjøringer hjelper dette meg med å forhindre nedetid ved å planlegge prediktivt vedlikehold før problemer oppstår.
Med disse avanserte kontrollene effektiviserer jeg prototyping og små oppdrag. Selv mindre erfarne operatører kan håndtere grunnleggende delprogrammer ved hjelp av maler eller guidede sykluser. Det reduserer operatørfeil og forkorter læringskurven betydelig.
Dreieparametere og verktøy
I CNC-dreiing finjusterer jeg tre kjerneparametere – matehastighet, skjærehastighet og skjæredybde – basert på material- og overflatebehandlingsbehov. For eksempel kutter jeg aluminium med 300 m/min og stål med 100 m/min. Jeg bruker borestenger, sporverktøy, gjengekuttere og riflete verktøy for å oppnå presisjon. Hvert verktøy og hver innstilling påvirker direkte syklustid, toleranse (±0.01 mm) og overflateruhet (Ra < 0.4 μm), så jeg justerer dem nøye for effektivitet og nøyaktighet.
Matingshastighet, skjærehastighet, skjæredybde
Matehastighet (mm/omdreining): For stål bruker jeg vanligvis 0.1–0.3 mm/omdreining. For plast bruker jeg opptil 0.5 mm/omdreining. Høyere mating forbedrer materialfjerningshastigheten, men kan skade overflatefinishen.
Skjærehastighet (m/min): Varierer etter materiale. For eksempel kan aluminium kuttes med 200–400 m/min, mens rustfritt stål trenger 60–120 m/min.
Skjæredybde (mm): Grovfresing kan bruke 1–3 mm, finsnitt er under 0.5 mm. Jeg justerer disse for å forhindre verktøyvibrasjoner eller termiske problemer.
Verktøytyper: Borestenger, rilleverktøy, gjengekuttere, rifleverktøy
Borestenger: For innvendig overflatebehandling bruker jeg vibrasjonsdempede hardmetallstenger.
Rilleverktøy: Jeg velger skjærebredder basert på spordybde, en 3 mm bred skjæreplate er standard for spor i låseringer.
Gjengeskjærere: For ISO-metriske gjenger bruker jeg indekserbare gjengeverktøy og verifiserer med stigningsmålere.
Rifleverktøy: Det finnes formtype og kuttet type, jeg foretrekker kuttet type for rene diamantmønstre i messing og aluminium.
Egnede materialer Feller CNC-dreiing
Materialvalg definerer presisjon og effektivitet. Jeg har maskinert aluminium, titan, Inconel, ABS og PEEK. Aluminium støtter rask skjæring, mens tøffere metaller og plast trenger termisk kontroll og spesialverktøy. Hver av dem krever tilpassede hastigheter og kjøling for å holde toleranser på ±0.01–0.03 mm. Metaller: Aluminium, stål, messing, titan
| Material Type | Eksempler på karakterer | Maskineringsegenskaper | Typiske bruksområder |
| Aluminum | 6061, 7075 | Høyhastighetsskjæring (300+ m/min), utmerket maskinbearbeidbarhet | Braketter og kabinetter for luftfart |
| Stål | 1018, 4140, SS304 | Sterk, krever reduserte hastigheter og kjølevæske for å beskytte verktøy | Strukturelle deler, verktøy |
| Messing | C360 | Svært lav friksjon, ren sponfjerning | Beslag, elektriske kontakter |
| Titanium | Ti-6Al-4V | Trenger robuste, varmebestandige, lavmatende og belagte verktøy | Luftfart og medisinske komponenter |
| Plast | ABS | Maskinbearbeidet ved lavt turtall for å unngå smelting | Prototypeskap |
| Nylon (PA6, PA66) | Vrides lett; krever varmekontroll og fjerning av spon | Gir, foringer | |
| PEEK | Toleranser ±0.03 mm, utmerket termisk stabilitet | Isolatorer for romfart | |
| Kompositter og legeringer | G10, Inconel | Krever diamantbelagte verktøy; hyppige verktøyskift på grunn av slitasje | Deler som tåler høye temperaturer eller høy styrke |
Søknad Aområder In Various Iindustri
CNC-dreiing brukes på tvers av bransjer – fra medisinske beinskruer til kontakter innen luftfart. Det er også nøkkelen innen bilindustrien, energi og elektronikk. Jeg leverer høypresisjonsdeler som oppfyller strenge ytelses- og materialstandarder.
| Industri | Vanlige deler maskinert | Materielle valg | Tekniske krav og merknader |
| Biler | Aksler, foringer, motorkomponenter | Karbonstål, aluminiumslegeringer | Høyvolumkonsistens, kostnadseffektivitet, ±0.02 mm toleranse |
| Aerospace | Landingsutstyrspinner, aktuatordeler, festemidler | Titan, 7075 aluminium | Lett, høy styrke, krever sertifiseringer og kvalitetskontroll |
| Medisinsk | Ortopediske implantater, tannstøtter, verktøy | 17-4PH rustfritt stål, PEEK | Overflatefinish under Ra 0.8 μm, biokompatibilitet |
| Elektronikk | Kontaktpinner, RF-skjermer, gjengede avstandsstykker | Messing, aluminium | Kombinerer ofte gjenging og sporfresing i én syklus |
| Industriellt utstyr | Ventilhus, aksler, koblingsdeler | Herdet stål, legert stål | Harddreiing etter varmebehandling for slitestyrke |
Fordeler Aog begrensninger Av CNC-dreiing
CNC-dreiing tilbyr høy presisjon (±0.01 mm), rask produksjon – opptil 60 % raskere enn manuelle metoder – og utmerket sikkerhet. Det er imidlertid begrenset til roterende deler og kan være kostbart for småjobber på grunn av komplekse oppsettkrav.
| Kategori | Aspekt | Detaljer |
| Fordeler | Nøyaktighet | Jeg oppnår rutinemessig toleranser på ±0.01 mm og opprettholder konsistens over 1,000+ deler med verktøyslitasjeovervåking. |
| Speed | Sammenlignet med manuelle dreiebenker reduserer CNC-dreiing produksjonstiden med 40–60 %. | |
| Sikkerhet | Førere holder seg unna skjæresoner; innebygde sperremekanismer forhindrer ulykker. | |
| Begrensninger | Geometriske begrensninger | Siden arbeidsstykket må rotere, er uregelmessige former (f.eks. flate plater) ikke egnet – fresing foretrekkes i stedet. |
| Oppsettskostnad | Lavvolumsjobber med komplekse verktøyoppsett kan være kostbare; én prototype gjengering krevde 300 dollar bare i oppsett. |
Design Betraktninger
I alle CNC-dreieprosjekter jeg håndterer, begynner suksess med gjennomtenkt design. Selv den mest avanserte maskinen kan ikke kompensere for dårlig konstruerte deler. Nedenfor er viktige aspekter jeg alltid evaluerer før jeg gir tilbud eller programmerer.
Egnede delgeometrier
Rotasjonssymmetri: CNC-dreiing er ideell for sylindriske, koniske og gjengede former. For eksempel er aksler, foringer og flenser klassiske eksempler.
Unngå firkantede elementer: Flate overflater eller firkantede hjørner er bedre egnet for fresing. Om nødvendig integrerer jeg sekundære prosesser.
Verktøytilgang: Lange overheng eller dype fordypninger kan forårsake vibrasjoner eller verktøyavbøyning.
Toleranse Aog overflatefinish
Toleranse: Jeg jobber i henhold til ISO 2768-mK for generell dreiing. For presisjonsdeler er ±0.01 mm standard, men jeg har gjort ±0.005 mm i kontrollerte miljøer.
Overflatefinish: En typisk dreidefinish er Ra 1.6 μm, men jeg kan oppnå Ra 0.4 μm eller bedre med riktige skjæreinnsatser og hastigheter. Medisinske og optiske deler krever ofte polering etter dreiing.
Vanlige designfeil
Underskjæringer uten avlastningsriller gjør avskjæring umulig.
For stramme toleranser driver opp kostnadene unødvendig – som å be om ±0.005 mm på en plastavstandsstykke.
Skarpe hjørner øker verktøyslitasjen, jeg foreslår alltid avfasninger eller radier.
CNC Turning VS Andre metoder
Når jeg veileder kunder om prosessvalg, sammenligner jeg CNC-dreiing med fresing, støping, støping og sliping. Dreiing utmerker seg ved sylindriske deler og høyhastighetsproduksjon, mens fresing passer til komplekse former. For store plastpartier er sprøytestøping bedre , og for små toleranser fungerer dreiing pluss sliping best. Jeg kombinerer ofte dreiing med fresing for å balansere presisjon og effektivitet.
Sammenligning Wmed CNC-fresing
CNC-dreiing roterer arbeidsstykket, mens fresing roterer skjæreverktøyet rundt en stasjonær del. Jeg foretrekker dreiing for høyhastighetsproduksjon av symmetriske deler som aksler, stenger og rør – spesielt når toleranser innenfor ±0.01 mm er påkrevd. For komponenter med komplekse lommer eller ikke-sylindriske egenskaper gir fresing større fleksibilitet.
I et nylig tilfelle trengte en kunde en sylindrisk del med sidefreste spor. Jeg kombinerte CNC-dreiing med 3-akset fresing, noe som reduserte syklustiden med 30 % samtidig som dimensjonsnøyaktighet ble sikret.
Alternativer: Støping, sprøytestøping, sliping
Støping: Best for deler med høyt volum der små toleranser ikke er kritiske. Jeg har erstattet støpegods med dreide deler for bedre presisjon.
Sprøytestøping: Utmerket for plastdeler over 5,000 stk. For mindre deler er CNC-dreiing mer kostnadseffektivt.
Sliping: Brukes etter dreiing for ultrapresis overflatebehandling under Ra 0.4 μm, som i herdede sjakter.
Kostnads- og produktivitetsaspekter
Når jeg vurderer kostnader for CNC-dreiing, balanserer jeg maskinpriser (30–100 dollar/time), verktøykostnader (10–50 dollar per skjæreinnsats) og syklustider. En enkel del kan ta 2–3 minutter, men med optimalisering eller flerspindelmaskiner dobles produksjonen. For 500 aluminiumsdeler har jeg kuttet enhetskostnadene med over 40 % gjennom stangmating og justeringer av verktøybanen. Batching forbedrer alltid avkastningen.
Maskinkostnad og verktøy
Maskinens timepris: Varierer mellom $30 og $100/time, avhengig av maskintype og operatørens ekspertise.
Verktøykostnader: Karbidinnsatser kan koste 10–50 dollar per stykk. Spesialverktøy for gjenging eller rifling hoper seg raskt opp i lavvolumsjobber.
Syklustid og volum
En typisk messingbøssing (Ø30 × 20 mm) tar 2–3 minutter å lage. Med flerspindeldreiebenker kan jeg halvere det.
Høyvolumsproduksjon (1,000+ stk) rettferdiggjør kostnader til festeutstyr og verktøy. For lave volumer forenkler jeg oppsettet for å unngå svinn.
ROI-hensyn
For en serie på 500 dreide aluminiumshus reduserte vi enhetskostnaden fra $6.50 til $3.80 ved å optimalisere verktøybanene og bruke stangmating.
Jeg anbefaler alltid å dele opp bestillinger i batcher når det er mulig for å amortisere oppsetttid og verktøyinvesteringer.
Sikkerhet, vedlikehold og bærekraft
Jeg prioriterer operatørsikkerhet med LOTO-prosedyrer, spontransportører og deteksjon av verktøybrudd. Rutinemessig vedlikehold – daglig, ukentlig og månedlig – er nøkkelen til å forhindre vibrasjon og nøyaktighetstap. Miljømessig bruker jeg biologisk nedbrytbare kjølevæsker, tåkeoppsamlere og resirkulerer metallspon som aluminium, og samkjører CNC-dreieoperasjoner med moderne bærekraftsmål.
Beste praksis og operatørsikkerhet
Jeg sørger for at alle operatører følger LOTO- protokollene (lockout/tagout).
Vi bruker automatiske flistransportører for å unngå skader ved manuell håndtering.
Vanlige systemer for verktøybrudddeteksjon forhindrer ulykker forårsaket av flygende skjæreinnsatser.
Rutinemessig vedlikehold
Daglig: Rengjør spon, sjekk væskenivåer.
Ukentlig: Inspiser spindelreimer, sjekk tårnjustering.
Månedlig: Kalibrer verktøysonden, kontroller slakk.
Forsømmelse av vedlikehold fører til vibrasjon, tap av nøyaktighet og kostbar nedetid.
Miljøhensyn
Vi bruker vannløselige kjølevæsker som er biologisk nedbrytbare og trygge å avhende med riktig filtrering.
Maskinene våre er utstyrt med tåkeoppsamlere og sponresirkuleringssystemer – aluminiumsflis samles inn og selges tilbake til leverandører.
Hvordan To Velg Tden riktige CNC-dreietjenesten
Når jeg hjelper kunder med å velge en CNC-dreiepartner, fokuserer jeg på mer enn bare kvaliteten på delene. Jeg veileder dem i å evaluere tekniske muligheter, verifisere sertifiseringer som ISO 9001 eller AS9100, og vurdere ledetider for ulike mengder. Å velge riktig leverandør betyr å sikre presisjon, pålitelighet og jevn levering i stor skala.
Evalueringskriterier
Teknisk kapasitet: Kan verkstedet oppfylle krav til toleranser, overflatefinish og materialkvalitet?
Sertifiseringer: For luftfart eller medisin er ISO 9001 eller AS9100 ikke forhandlingsbart.
Ledetider: Spør om oppsetttid og gjennomsnittlig behandlingstid for 100, 500 og 1000 deler.
Spørsmål og svar
Hva er en CNC-dreiejobb?
En CNC-dreiejobb innebærer maskinering av sylindriske deler ved hjelp av en dreiebenk styrt av G-kode. Jeg programmerer verktøybanen, angir matehastigheter (f.eks. 0.2 mm/omdreining) og overvåker toleranser – vanligvis innenfor ±0.01 mm. Det er ideelt for aksler, foringer og gjengede deler i middels til store volumer.
Hva er forskjellen mellom CNC-fresing og CNC-dreiing?
Hovedforskjellen ligger i bevegelsen: CNC-dreiing roterer arbeidsstykket mens verktøyet står stille, CNC-fresing roterer verktøyet rundt en fast del. Jeg bruker dreiing til runde deler som tapper eller aksler, mens fresing passer til flate eller komplekse geometrier med fleraksekontroll.
Hva er fordelene med CNC-dreiing?
CNC-dreiing tilbyr høy presisjon, hastighet og repeterbarhet. Den kan oppnå toleranser på ±0.01 mm og overflatefinisher under Ra 0.4 µm. Den er spesielt effektiv for sylindriske deler og storvolumproduksjon. Automatisering reduserer arbeidskraft, og syklustidene kan være under 30 sekunder per del i optimaliserte oppsett.
Hvor mange typer CNC-dreiing finnes det?
Det finnes flere typer CNC-dreiing jeg vanligvis bruker: standard horisontale dreiebenker, vertikale dreiebenker for tunge deler, sveitserdreiebenker for lange, presise komponenter og flerspindelmaskiner for masseproduksjon. Hver type dekker spesifikke behov, avhengig av delens geometri, toleranse (ofte ±0.01 mm) og volum.
Hvor nøyaktig er en CNC-dreiemaskin?
CNC-dreiemaskiner er svært presise. I prosjektene mine oppnår jeg regelmessig toleranser på ±0.01 mm, og for høypresisjonsdeler som aksler eller foringer kan jeg stramme det til ±0.005 mm. Nøyaktigheten avhenger av maskinens tilstand, verktøy og materialstabilitet.
Hva er matefunksjonen til CNC i dreieprosessen?
Ved CNC-dreiing styrer matefunksjonen hvor raskt verktøyet går frem per spindelomdreining. Jeg setter den vanligvis mellom 0.1–0.3 mm/omdreining for metaller, avhengig av overflatefinish og materialtype. Presise matehastigheter bidrar til å balansere verktøylevetid, overflatekvalitet og materialfjerningseffektivitet.
Konklusjon
CNC-dreiing er fortsatt en hjørnestein i presisjonsproduksjon – spesielt når effektivitet, repeterbarhet og stramme toleranser er viktigst. Fra å definere prinsipper til å navigere i verktøy, maskintyper, materialvalg og reelle kostnader, har jeg veiledet kunder på tvers av bil-, luftfarts- og medisinsektoren gjennom nyansene i prosessen. Enten du designer en enkel foring eller en kompleks trinnformet aksel, gir det å forstå hvordan dreiing fungerer bedre beslutninger, færre revisjoner og til slutt sterkere deler. Hvis du planlegger ditt neste prosjekt, kan CNC-dreiing være løsningen som holder produksjonen rask, nøyaktig og skalerbar.
















