
Presisjonsdreiing krever streng kontroll over dimensjonsnøyaktighet, overflatefinish og maskineringsstabilitet. Feil innstillinger av skjæreparametere kan direkte påvirke arbeidsstykkets kvalitet og verktøyets levetid. Under maskinering kan feil kombinasjoner av spindelhastighet, matehastighet og skjæredybde føre til vibrasjon, dimensjonsdrift, dårlig overflatekvalitet og unormal verktøyslitasje. Å oppnå stabil presisjonsmaskineringsytelse krever systematisk optimalisering basert på materialegenskaper, maskintilstand og skjæreverktøyets ytelse.
Slik optimaliserer du skjærehastighetsparametere
Skjærehastighet påvirker direkte varmeutvikling, verktøyslitasje og overflatefinish. For lav hastighet kan føre til oppbygging av egger, mens for høy hastighet kan forårsake rask varmeakkumulering og dimensjonal ustabilitet.
Hastighetsjusteringsmetoder for forskjellige materialer
Ulike materialer viser ulik hardhet, varmeledningsevne og plastisitet under skjæring, noe som krever tilpassede hastighetsinnstillinger.
- Aluminiumslegeringer er egnet for høyere spindelhastigheter for å forbedre overflatekvaliteten
- Rustfritt stål krever kontrollert hastighet for å forhindre overoppheting
- Materialer med høy hardhet krever lavere skjærehastighet for å redusere verktøyslitasje
- Kobbermaterialer kan dra nytte av stabilitet ved høyhastighetsbearbeiding
- Juster spindelhastighetsområdet i henhold til materialhardheten
- Separate strategier for grovfresing og etterbearbeidingshastighet
Riktig samsvar mellom materiale og skjærehastighet forbedrer maskineringsstabiliteten.
Varmekontroll under høyhastighetsskjæring
Varmeakkumulering øker raskt under høyhastighetsmaskinering og kan påvirke dimensjonsnøyaktigheten hvis kjølingen er utilstrekkelig.
- Kontroller kontinuerlig skjærevarighet for å forhindre lokal overoppheting
- Bruk høyflytende kjølevæske for å redusere temperaturøkning
- Oppretthold stabil spindeldrift for å redusere termiske svingninger
- Unngå hyppig akselerasjon og nedbremsing som forårsaker termisk deformasjon
- Forbedre varmespredningseffektiviteten for å redusere termisk akkumulering
- Oppretthold stabil verktøytemperatur
Stabil varmekontroll forbedrer dimensjonskonsistensen.
Overflatefinish og hastighetstilpasningsteknikker
Skjærehastighet har en direkte sammenheng med overflateruhet.
- Øk skjærehastigheten under etterbehandling for å redusere verktøymerker
- Kontroller spindelfluktuasjoner for å opprettholde ensartet overflatetekstur
- Forbedre verktøyskarpheten for å redusere materialriving
- Kombiner lave matehastigheter med stabil hastighet for finere finish
- Unngå lavhastighetsskjæring som forårsaker vedheft
- Oppretthold kontinuerlige og stabile maskineringsforhold
Riktig hastighetstilpasning resulterer i glattere og mer ensartede overflater.
Slik justerer du matehastighet og skjæredybde
Matingshastighet og skjæredybde er kritiske parametere i presisjonsdreiing. De påvirker direkte skjærekraft, verktøybelastning, varmeutvikling og maskineringsstabilitet. For mye mating kan gi synlige verktøymerker og vibrasjoner, mens feil skjæredybde kan forårsake ustabil verktøybelastning og dimensjonsavvik. Effektiv parameterjustering krever koordinering mellom materialegenskaper, verktøystivhet og maskinstabilitet.
Teknikker for kontroll av matingshastighet
Matehastigheten påvirker både maskineringseffektiviteten og overflateteksturen. Ulike maskineringstrinn krever forskjellige matestrategier.
- Øk matehastigheten under grovfresing for å forbedre effektiviteten av materialfjerning
- Reduser matehastigheten under etterbehandling for å forbedre overflatefinishen
- Juster matingen i henhold til verktøyneseradiusen
- Oppretthold jevn og kontinuerlig matebevegelse
- Kontroller skjærekraften for å redusere vibrasjonsforsterkning
- Juster matingsrytmen i henhold til materialets plastisitet
- Unngå for lav mating som øker friksjonen
Stabil matingskontroll forbedrer dimensjonskonsistensen og reduserer ruhetsproblemer.
Metoder for optimalisering av skjæredybde
Skjæredybden påvirker verktøybelastning og varmefordeling sterkt.
- Bruk større skjæredybde under grovfresing for høyere produktivitet
- Reduser skjæredybden under finpussing for å minimere deformasjon
- Kontroller skjærebelastningen for å unngå overbelastning av verktøyet
- Unngå plutselige dybdeendringer som skaper støtkrefter
- Juster dybden i henhold til maskinens stivhet
- Tilpass skjæredybden til verktøyets styrkekapasitet
- Oppretthold stabil fordeling av skjærekraft
Riktige dybdeinnstillinger reduserer verktøyslitasje og forbedrer dimensjonsstabiliteten.
Strategi for samsvarende fôring og dybde
Matehastighet og skjæredybde er nært knyttet sammen. Feil tilpasning kan øke skjærebelastningen dramatisk.
- Reduser matehastigheten når du bruker større skjæredybde
- Bruk mikromating under grunne etterbehandlingskutt
- Oppretthold jevn spontykkelse for å redusere fluktuasjoner
- Optimaliser parameterkombinasjonen basert på verktøystivhet
- Unngå å kombinere høy mating med for stor skjæredybde
- Oppretthold kontinuerlige skjæreforhold for å redusere støt
- Juster parametere dynamisk i henhold til forholdene for sponavgang
Riktig parametertilpasning forbedrer maskineringsjevnhet og verktøylevetid.
Strategi for kombinasjon av etterbehandlingsparametere
Etterbehandling krever høyere stabilitet og presisjon.
- Bruk høyere spindelhastighet med lavere matehastighet
- Oppretthold grunn skjæredybde for å redusere vibrasjon
- Forbedre verktøyskarpheten for finere overflatekvalitet
- Kontroller skjærevarmen for å stabilisere dimensjonene
- Bruk stive klemmesystemer for å redusere forskyvning
- Unngå plutselige parameterendringer under maskinering
- Oppretthold en stabil og kontinuerlig klipperytme
Stabile parameterkombinasjoner forbedrer presisjon og overflatekonsistens.
Parameterjusteringsteknikker for forskjellige materialer
Ulike materialer oppfører seg forskjellig når det gjelder hardhet, plastisitet og varmeledningsevne.
- Aluminiumslegeringer støtter høyere mating og høyhastighetsmaskinering
- Rustfritt stål krever redusert tilmating for å unngå deformasjonsherding
- Materialer med høy hardhet krever mindre skjæredybde
- Kobberbearbeiding krever oppmerksomhet til vedheftingskontroll
- Maskinering av titanlegering krever kontroll av varmeakkumulering
- Juster parametere i henhold til spondannelsesegenskapene
Riktig parametertilpasning forbedrer stabilitet og verktøylevetid.
Skjærebelastning og stabilitetskontroll
Variasjon i skjærebelastning påvirker vibrasjon og dimensjonsnøyaktighet.
- Oppretthold stabil variasjon i skjærekraft
- Unngå plutselige parameterendringer som skaper vibrasjoner
- Optimaliser overgangen mellom grovfresing og finbearbeiding
- Kontroller varmeakkumulering under kontinuerlig maskinering
- Juster parametere dynamisk i henhold til maskinens tilstand
- Forbedre maskinens generelle driftsstabilitet
Stabil lastkontroll forbedrer både overflatekvaliteten og dimensjonal presisjon.
Verktøyparametere og maskineringsstabilitetskontroll
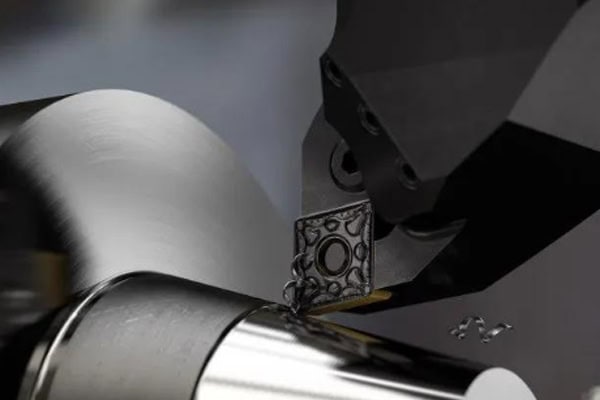
Verktøyparametere påvirker skjærekraftfordeling, sponavgang, vibrasjon og overflatekvalitet. Under presisjonsdreiing påvirker verktøygeometri, slitasjeforhold og installasjonsnøyaktighet dimensjonskonsistensen. Feil verktøyinnstillinger kan fortsatt forårsake dimensjonsdrift og overflatebølger, selv på høypresisjonsmaskiner.
Teknikker for optimalisering av verktøygeometri
Verktøygeometri endrer materialets deformasjonsatferd og skjæremotstand.
- Øk hellingsvinkelen for å redusere skjæremotstanden
- Optimaliser klaringsvinkelen for å redusere friksjonsvarme
- Kontroller neseradiusen for å forbedre overflateovergangen
- Bruk skarpe skjærekanter for å redusere oppbygging av kant
- Juster geometrien i henhold til arbeidsstykkets materiale
- Forbedre jevnheten i sponavgang
- Unngå for høy hellingsvinkel som svekker kantstyrken
Optimalisert geometri forbedrer skjærestabilitet og overflatekvalitet.
Metoder for overvåking av verktøyslitasje
Verktøyslitasje øker gradvis dimensjonsavviket under kontinuerlig maskinering.
- Inspiser slitasje og avskalling av verktøyspissen regelmessig
- Overvåk endringer i skjærelyd
- Observer endringer i overflatetekstur og farge
- Registrer dimensjonsavvikstrender
- Unngå maskinering utover verktøyets levetidsgrense
- Reduser unormal slitasje gjennom lastkontroll
- Etabler stabile utskiftingsintervaller
Stabil slitasjekontroll forbedrer maskineringskonsistensen.
Stabilitetskontroll for installasjon av verktøy
Verktøyinstallasjon påvirker konsentrisitet, vibrasjon og maskineringsstabilitet.
- Oppretthold stiv verktøyklemming
- Reduser verktøyets overhengslengde
- Kontroller kontakttilstanden mellom holderen og tårnet
- Oppretthold repeterbarhet av installasjonen
- Forhindre løsning under maskinering
- Forbedre installasjonsreferansestabilitet
- Kalibrer verktøyets senterhøyde regelmessig
Stabil installasjon reduserer vibrasjoner og dimensjonssvingninger.
Teknikker for samsvaring av verktøymaterialer
Ulike arbeidsstykkematerialer krever forskjellige verktøymaterialsystemer.
- Karbidverktøy er egnet for standard presisjonsdreiing
- CBN-verktøy er egnet for harde materialer
- Belagte verktøy er egnet for kontinuerlig kutting med høy hastighet
- Robuste verktøy er egnet for avbrutte skjæreforhold
- Juster verktøytypen i henhold til varmeledningsevnen
- Optimaliser skjæreparametere sammen med verktøyvalg
Riktig matching forbedrer maskineringseffektiviteten og presisjonsstabiliteten.
Kjølesystem og vibrasjonskontrollteknikker
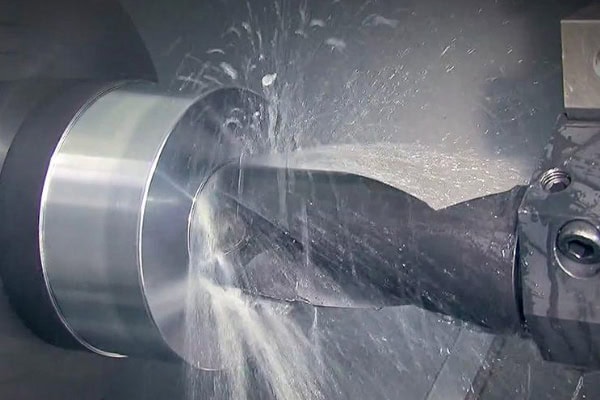
Kjøleforhold og vibrasjon påvirker direkte dimensjonspresisjon, verktøylevetid og overflatekvalitet. Ved presisjonsdreiing kan utilstrekkelig varmefjerning forårsake termisk deformasjon og dimensjonsdrift, mens vibrasjon kan skape overflatebølger og unormal verktøyslitasje. Derfor må termisk og vibrasjonskontroll optimaliseres sammen.
Metoder for optimalisering av kjølevæske
Kjølevæske reduserer ikke bare temperaturen, men påvirker også smøring og sponavgang.
- Bruk høyflytende kjølevæske for å forbedre varmespredningen
- Optimaliser dyseretningen mot skjæresonen
- Velg kjølevæske som er egnet for spesifikke materialer
- Forhindre utilstrekkelig kjøling som forårsaker oppbygging av kant
- Oppretthold stabil kjølevæskesirkulasjon
- Filtrer og bytt kjølevæske regelmessig
- Kontroller kjølevæsketrykket for å redusere lokal overoppheting
Optimalisert kjøling reduserer verktøyslitasje betydelig.
Årsaker til og kontroll av vibrasjon
Vibrasjon reduserer skjærestabiliteten og påvirker både dimensjoner og overflatefinish.
- Forbedre maskinens strukturelle stivhet
- Reduser arbeidsstykkets overhengslengde
- Optimaliser parametere for å unngå resonansområde
- Oppretthold stabil montering av inventar og verktøy
- Reduser variasjon i slag under skjæring
- Stabiliser svingninger i skjærekraften
- Inspiser spindelens og føringsbanens tilstand
Stabil vibrasjonskontroll forbedrer overflatejevnheten.
Teknikker for kontroll av termisk deformasjon
Termisk deformasjon er en vanlig årsak til dimensjonsdrift i presisjonsdreiing.
- Kontroller kontinuerlig maskineringstid for å redusere varmeakkumulering
- Oppretthold stabil verkstedtemperatur
- Reduser unødvendig spindeltomgangskjøring
- Bruk stabil kjølesirkulasjon
- Oppretthold jevn maskineringsrytme
- Forhindre lokalisert varmekonsentrasjon
- Utfør termisk stabilisering før du avslutter arbeidet
Stabil termisk kontroll forbedrer langsiktig maskineringspresisjon.
Omfattende metoder for stabilitetsoptimalisering
Presisjonsdreiestabilitet avhenger av koordinert kontroll av maskintilstand, verktøy, kjøling og maskineringsstrategi.
- Oppretthold stabile driftsforhold for maskinen
- Kalibrer maskineringsreferansenøyaktigheten regelmessig
- Standardiser håndtering av maskineringsparametere
- Optimaliser overgangen mellom grovfresing og finbearbeiding
- Etablere et system for overvåking av verktøyets levetid
- Verifiser stabilt maskineringsvindu gjennom prøveskjæring
Omfattende optimalisering forbedrer både maskineringseffektivitet og presisjonsstabilitet.















