
Olje- og gassutvinningsutstyr opererer under krevende forhold, inkludert tunge belastninger, sterke vibrasjoner, høyt trykk og eksponering for komplekse medier. Produksjonskvaliteten til kritiske komponenter påvirker direkte utstyrets effektivitet, levetid og driftssikkerhet. Med utviklingen av dypbrønnboring, offshore olje- og gassprosjekter og smarte oljefelt krever utstyr høyere standarder for dimensjonsnøyaktighet, materialegenskaper, strukturell styrke og batchkonsistens.
Konvensjonelle maskineringsmetoder kan ha problemer med å oppfylle disse kravene konsekvent. CNC-presisjonsmaskinering bruker numerisk programmering, presisjonsdreiing og -fresing, dyphullsmaskinering og streng kvalitetsinspeksjon for å produsere komponenter i henhold til tekniske spesifikasjoner. Disse løsningene støtter boresystemer, brønnhodeutstyr, brønnverktøy og hjelpemaskineri for oljefelt.
Viktige fordeler med svært pålitelig CNC-maskinering for olje- og gassutvinningsutstyr
Olje- og gassutvinningsutstyr består vanligvis av borekraftsystemer, brønnhodekontrollenheter, borehullverktøy, hydrauliske aktuatorer og hjelpestøttestrukturer. Ulike komponenter må tåle torsjonsbelastninger, aksialtrykk, støt og langvarig friksjon. Noen deler er også utsatt for hydrogensulfid, saltvann og andre korrosive medier.
CNC-maskinering lar produsenter utvikle dedikerte prosesser basert på komponentgeometri og driftskrav. Det reduserer variasjoner forårsaket av manuelle operasjoner og forbedrer konsistensen i kritiske dimensjoner og kontaktflater.
Presisjonsmaskinering forbedrer driftsstabiliteten til kritiske komponenter
Girkasser, koblingsledd, føringshylser og aktuatorkomponenter i olje- og gassutvinningsutstyr krever ofte høy dimensjonsnøyaktighet og presise kontaktflater.
Konsentrisiteten, sylindrisiteten og overflatefinishen til akselkomponenter påvirker rotasjonsstabiliteten. Gjengenøyaktighet og vinkelretthet på endeflaten til forbindelsesleddene påvirker monteringskvaliteten og forbindelsens pålitelighet. CNC-dreiing, fresing, sliping og boring kan produsere kritiske dimensjoner ved hjelp av konsistente maskineringsreferanser, noe som reduserer avvik forårsaket av manuelle operasjoner.
De viktigste fordelene med presisjonsmaskinering inkluderer:
- Forbedret dimensjonskonsistens: Numeriske programmer kontrollerer maskineringsbaner og skjæreparametere, og bidrar til å opprettholde stabile dimensjoner på tvers av produksjonsbatcher.
- Bedre komponenttilpasning: Nøyaktig kontroll av akseldiametere, borestørrelser, gjenger og posisjoneringsfunksjoner reduserer problemer forårsaket av for stor eller utilstrekkelig monteringsklaring.
- Reduserte overflatedefekter: Riktig verktøyvalg og skjæreparametere bidrar til å minimere vibrasjonsmerker, grader og lokaliserte maskineringsskader.
- Repeterbar produksjon: Verifiserte maskineringsprogrammer og prosessparametere kan beholdes for fremtidige reservedeler og gjentatte produksjonsordrer.
For olje- og gassutstyr som er i kontinuerlig drift, bidrar konsistent maskineringskvalitet til å redusere unormal slitasje og uplanlagt nedetid. Toleransenivåer bør bestemmes i henhold til faktiske komponentfunksjoner for å unngå unødvendige presisjonskrav.
Høyfaste materialer støtter krevende utvinningsforhold
Dypbrønnboring, offshore oljefelt og svært korrosive olje- og gassmiljøer stiller strenge krav til utstyrsmaterialer. Komponenter kan oppleve mekaniske belastninger, korrosive medier, temperatursvingninger og gjentatte støt samtidig.
CNC-maskinering kan bearbeide ulike konstruksjonsmetaller, men forskjeller i hardhet, seighet, varmeledningsevne og arbeidsherdingsegenskaper krever spesifikke verktøy- og skjærestrategier.
Vanlige materialalternativer inkluderer:
- Legert stål: Egnet for drivaksler, lastbærende ledd, mekaniske kontakter og andre komponenter som krever høy styrke.
- Rustfritt stål: Brukes til utstyrshus, tilkoblingsstrukturer og hjelpekomponenter som krever korrosjonsbestandighet. Riktig kvalitet avhenger av driftsmiljøet.
- Nikkelbaserte legeringer: Egnet for utvalgte komponenter som er utsatt for høye temperaturer og korrosive forhold, selv om skjærevarme og verktøyslitasje krever nøye kontroll.
- Titanlegeringer: Brukes til spesialiserte komponenter der vektreduksjon og høyt styrke-til-vekt-forhold er viktig. Maskinering krever nøye temperatur- og deformasjonskontroll.
Materialvalg bør ikke utelukkende baseres på materialnavn eller hardhet. Produsenter må verifisere materialstandarder, varmebehandlingsforhold, mediesammensetning, driftstemperaturer og dimensjonerende belastninger. For sure driftsmiljøer bør motstand mot sulfidspenningssprekker og andre relevante egenskaper evalueres i henhold til gjeldende materialstandarder og miljøkrav.
Tilpasset produksjon støtter ulike olje- og gassutvinningssystemer
Ulike oljefelt har forskjellige geologiske forhold, brønndybder, utvinningsmetoder og utstyrskonfigurasjoner. Standardkomponenter tilfredsstiller kanskje ikke alle prosjektkrav.
CNC-maskinering støtter tilpasset produksjon basert på kundeleverte 2D-tekniske tegninger, CAD-filer eller 3D-modeller. Komponentlengder, tilkoblingsdimensjoner, gjengespesifikasjoner, oljepassasjeposisjoner og monteringsgrensesnitt kan justeres i henhold til prosjektets krav.
For vedlikeholdsprosjekter for eldre utstyr kan erstatningskomponenter også produseres ved hjelp av verifiserte fysiske dimensjoner og teknisk dokumentasjon. Dette bidrar til å forbedre tilgjengeligheten av reservedeler og vedlikeholdseffektiviteten.
Tilpasset maskinering støtter prototyping i små serier, spesialspesifikasjonsbestillinger og gjentatt produksjon, noe som gjør den egnet for utstyrsprodusenter, leverandører av ingeniørtjenester innen oljefelt og vedlikeholdsselskaper.
Maskineringsmetoder og anvendelser av viktige komponenter for olje- og gassutvinning
Høypålitelig maskinering krever at produksjonsprosesser velges i henhold til komponentgeometri, materialtilstand og faktiske driftskrav.
Ulike komponenter har forskjellige belastningsforhold. Roterende transmisjonsdeler krever konsentrisitet og dynamisk balanse. Hydrauliske komponenter krever nøyaktige innvendige boringer og tetningsflater. Boreforbindelser krever presis gjengeometri og lastbærende seksjoner.
Ved å organisere maskineringsoperasjonene riktig, velge passende utstyr og etablere inspeksjonsplaner, kan produsenter forbedre komponentkvaliteten og konsistensen.
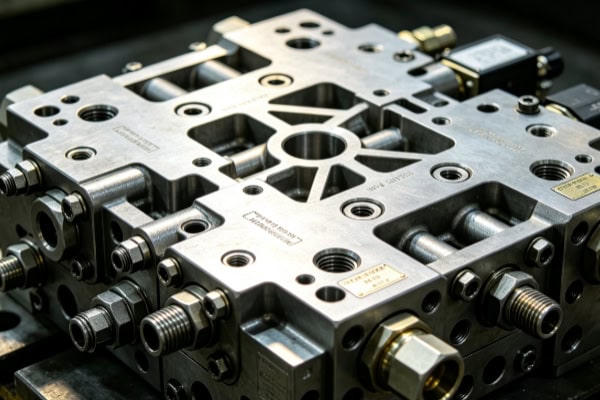
CNC-maskineringsarbeidsflyt og viktige prosesskontroller
Olje- og gassutvinningskomponenter gjennomgår vanligvis materialverifisering, emneforberedelse, grovmaskinering, ferdigmaskinering, varmebehandlingskoordinering og sluttkontroll. For høyfaste materialer og komplekse komponenter bør maskineringsvanskelighetsgrad, materialtillegg og arbeidsfestestabilitet evalueres på forhånd.
Vanlige produksjonsprosedyrer inkluderer:
- Evaluering av tekniske tegninger: Bekreft dimensjoner, toleranser, gjengestandarder, materialkvaliteter, krav til varmebehandling og kritiske monteringsfunksjoner.
- Material- og emneinspeksjon: Sjekk materialsertifikater, overflatetilstand og nødvendige materialegenskaper for å sikre at emnene oppfyller bestillingsspesifikasjonene.
- Grovmaskinering og etablering av nullpunkt: Fjern store materialtotaler og opprett stabile posisjoneringsreferanser for påfølgende etterbehandlingsoperasjoner.
- Presisjonsdreiing og -fresing: Fullfør kritiske funksjoner som utvendige diametre, innvendige boringer, endeflater, spor, gjenger og komplekse profiler.
- Varmebehandling og overflatebehandling: Ordne bråkjøling, anløping eller andre passende prosesser i henhold til tekniske krav. Velg overflatebeskyttelsesmetoder basert på driftsforhold.
- Sluttinspeksjon og levering: Bekreft dimensjoner, geometriske toleranser, overflatekvalitet og spesifiserte material- eller ytelseskrav. Utarbeid kvalitetsdokumentasjon.
For dyphullkomponenter bør produsenter kontrollere borediameter, retthet, konsentrisitet og sponavgang. Komponenter med lang aksel krever passende støtteposisjoner for å redusere bøying og vibrasjon under maskinering. For materialer med høy hardhet bør verktøykvaliteter, matehastigheter og kjølemetoder justeres i henhold til faktiske skjæreforhold.
En tydelig definert prosessrute bidrar til å redusere usikkerhet under produksjonen. For kritiske lastbærende komponenter kan produksjon av første artikkel og prosessvalidering brukes til å bekrefte maskineringsstrategien før batchproduksjonen starter.
Maskineringsapplikasjoner for boring og nedihullsverktøykomponenter
Boresystemer er avhengige av ulike mekaniske komponenter for å overføre kraft, koble til boreverktøy, kontrollere retning og utføre operasjoner nedihulls.
Vanlige komponenter inkluderer boreverktøyskjøter, girkasser, føringskomponenter, stabilisatorkoblinger og hus for boreverktøy. Disse delene kan oppleve dreiemoment, støt, aksialbelastninger og syklisk vibrasjon, noe som krever passende materialstyrke, gjengenøyaktighet og strukturell integritet.
CNC-dreiing kan produsere presise utvendige diametre, endeflater og tilkoblingsgjenger, mens CNC-fresing er egnet for kilespor, flate ytterflater og spesialiserte tilkoblingsprofiler.
For lange eller høypresisjons transmisjonskomponenter må konsentrisitet og retthet kontrolleres nøye. Gjengene på boreforbindelsene bør inspiseres ved hjelp av de spesifiserte gjengestandardene og målene for å bekrefte at forbindelsesdimensjoner og passform oppfyller de tekniske kravene.
Maskineringsapplikasjoner for brønnhodekontroll og hydrauliske aktuatorkomponenter
Brønnhodekontrollsystemer og hydraulisk utstyr regulerer væskepassasjer, kontrollerer mekanisk bevegelse og opprettholder stabil drift av utstyr.
Relaterte komponenter inkluderer hydrauliske sylindere, stempelstenger, ventilmonteringsplater, aktuatorkontakter og braketter for trykkreguleringsmoduler. Disse delene inneholder ofte presisjonsboringer, tetningsspor, kryssende oljepassasjer og flere monteringsgrensesnitt.
CNC-boring og presisjonsdreiing kan kontrollere dimensjoner og overflatekvalitet på sylinderboring og stempelstang. Bore- og freseprosesser brukes til å produsere oljekanaler, monteringshull og tilkoblingsstrukturer.
For hydrauliske tetningsflater må dimensjoner, toleranser og overflateruhet oppfylle kravene til tetningsdesign. Maskineringsfeil kan ellers forårsake lekkasje eller unormal slitasje. Komponenter som utgjør en del av en trykkgrense må også gjennomgå trykktesting og lekkasjeinspeksjon som kreves i henhold til gjeldende designspesifikasjoner.
Vanlige olje- og gassutvinningskomponenter og deres maskineringskrav
Ulike utstyrskomponenter har forskjellige funksjoner, belastningsforhold og produksjonsutfordringer. Produsenter bør velge materialer og prosesser i henhold til spesifikke bruksområder i stedet for å bruke identiske maskineringsparametere for hver komponent.
| Komponenttype | Vanlige materialer | Hovedmaskineringsprosesser | Viktige kvalitetskrav | Applikasjoner |
| Boreverktøyskjøter | Legert stål | CNC-dreiing, gjengemaskinering, varmebehandling | Gjengenøyaktighet, konsentrisitet, materialstyrke | Tilkoblinger for boreverktøy |
| Drivakseler i borehull | Legert stål, utvalgte rustfrie ståltyper | CNC-dreiing, fresing, sliping | Retthet, sylindrisitet, overflatekvalitet | Kraftoverføring nedihulls |
| Hydrauliske sylindre | Legert stål, rustfritt stål | Boring, dreiing, boring | Boringsdimensjoner, rundhet, tetningspasning | Hydraulisk kontroll av brønnhodet |
| Stempelstenger | Legert stål, rustfritt stål | Dreiing, sliping, overflatebehandling | Retthet, overflateruhet, slitestyrke | Hydrauliske aktuatorer |
| Hus for borehullsverktøy | Rustfritt stål, legert stål | CNC-dreiing og fresing, dyphullsmaskinering | Veggtykkelse, konsentrisitet, tilkoblingsdimensjoner | Verktøy for måling og drift nedihull |
| Monteringsbraketter for utstyr | Aluminiumslegering, rustfritt stål | CNC-fresing, boring, gjenging | Hullposisjonsnøyaktighet, strukturell stivhet, monteringsdimensjoner | Overvåkings- og tilleggsutstyr |
Ytelses- og pålitelighetssikring for maskinering av olje- og gassutvinningsutstyr
Komponenter for olje- og gassutvinning må opprettholde stabil ytelse under langvarig drift. Å oppfylle tegningsmålene er bare grunnlaget for kvalitetsaksept. Materialegenskaper, varmebehandlingsresultater, overflateforhold, utmattingsbelastninger og faktiske monteringsforhold må også tas i betraktning.
For kritiske komponenter med sikkerhetsrelaterte funksjoner bør det etableres en fullstendig inspeksjons- og verifiseringsplan i henhold til gjeldende standarder for å bekrefte at delene oppfyller designkravene under spesifiserte driftsforhold.
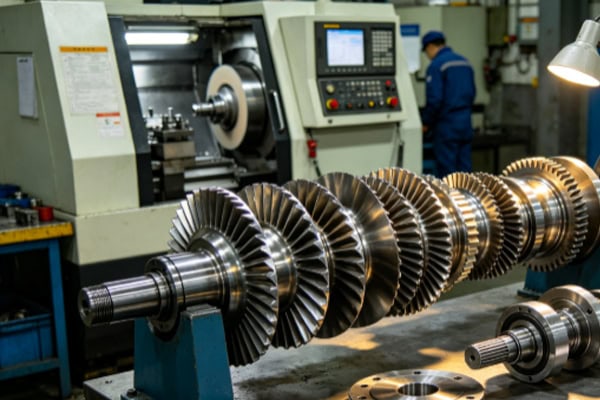
Presisjonsinspeksjon, materialverifisering og pålitelighetskontroll
Komponenter med høy pålitelighet krever et sporbarhetssystem av høy kvalitet som dekker hele produksjonsprosessen, fra råvarer til endelig levering.
For drivaksler, boreverktøyskjøter og hydrauliske aktuatorkomponenter bør inspeksjonselementer velges i henhold til deres strukturelle egenskaper. Koordinatmålemaskiner, rundhetstestere, overflateruhetstestere, gjengemålere og hardhetstestere kan brukes til å verifisere kritiske dimensjoner og maskineringsforhold.
Viktige kvalitetskontrollprosedyrer inkluderer:
- Inspeksjon av dimensjonal og geometrisk toleranse: Kontroller utvendige diametre, innvendige diametre, lengder, hullposisjoner, konsentrisitet, rundhet og retthet for å sikre samsvar med designtoleranser.
- Inspeksjon av gjenger og forbindelser: Bruk spesialiserte målere for å verifisere gjengespesifikasjoner, profiler og tilpasningsforhold mot tekniske krav.
- Verifisering av materialegenskaper: Gjennomgå materialsertifikater og utfør nødvendige kontroller av hardhet, mekaniske egenskaper eller kjemisk sammensetning i henhold til prosjektets krav.
- Overflate- og defektinspeksjon: Sjekk for grader, sprekker, riper og maskineringsmerker. Arranger egnet ikke-destruktiv testing når det er nødvendig.
- Kvalitetskontroll av varmebehandling: Verifiser hardhet, deformasjon og relevante egenskaper etter varmebehandling for å sikre at de endelige dimensjonene og ytelsen ikke påvirkes negativt.
- Funksjonstesting og trykktesting: Utfør trykktester, lekkasjetester og annen funksjonsverifisering av hydrauliske, trykkbærende eller tetningskomponenter i henhold til tekniske spesifikasjoner og gjeldende standarder.
Pålitelig kvalitetsstyring bidrar til å redusere antall produkter som ikke oppfyller kravene og gir nøyaktig informasjon for fremtidig vedlikehold av utstyr og utskifting av reservedeler. For kritiske olje- og gasskomponenter bør produsenter oppbevare informasjon om materialpartier, maskineringsjournaler, inspeksjonsrapporter og andre nødvendige sporbarhetsdokumenter.
I tillegg til dimensjonsinspeksjon må slitestyrke, korrosjonsbestandighet og utmattingsytelse evalueres i henhold til faktiske driftsforhold. Komponenter som utsettes for syklisk belastning over lengre perioder krever oppmerksomhet mot spenningskonsentrasjoner rundt fileter, skuldre, gjengerøtter og endringer i tverrsnitt.
For komponenter som er utsatt for korrosive medier, bør materialvalg og overflatebeskyttelse bestemmes i henhold til medietype og driftsmiljø.
Gjennom presisjons-CNC-maskinering, passende prosessplanlegging og streng kvalitetsverifisering kan produsenter forbedre konsistensen og driftssikkerheten til kritiske komponenter for olje- og gassutvinning. Disse løsningene hjelper utstyrsprodusenter og leverandører av oljefelttjenester med å redusere vedlikeholdsrisikoer og forbedre driftseffektiviteten i felten.
















