
Etter hvert som mikroelektronikkutstyr blir stadig mer kompakt, blir de interne komponentene mindre. Selv et lite avvik i et monteringshull kan påvirke monteringen av en hel mekanisme. Aluminiumslegeringer er mye brukt i hus for halvlederutstyr, monteringsbraketter, presisjonsplattformer og strukturelle komponenter fordi de er lette, gir god varmeledningsevne og er enkle å maskinere. Å oppnå den nødvendige presisjonen er imidlertid ikke så enkelt som å skjære i materialet. Tynnveggsdeformasjon, grader, avvik i hullposisjon og overflateriper kan alle skape utfordringer med maskinering. For å produsere komponenter som er både lette og stabile, må CNC-maskineringsprosesser planlegges nøye for å kontrollere kritiske dimensjoner og overflatekvalitet.
Hvorfor brukes CNC-maskinering av aluminium ofte til mikroelektronikkutstyr?
Halvleder- og mikroelektronikkutstyr krever komponenter med kontrollert vekt, dimensjonsnøyaktighet og pålitelig monteringsytelse. Aluminiumslegeringer er relativt enkle å maskinere og kan gjennomgå ulike overflatebehandlinger for å oppfylle utstyrskravene, noe som gjør dem til et populært valg for presisjonsstrukturkomponenter. Imidlertid har forskjellige deler forskjellige strukturer og driftsmiljøer, så materialvalg bør ikke bare baseres på maskineringskostnader.

Aluminiumslegeringer er ideelle for lette utstyrskomponenter
Støttebaser, monteringsplater og beskyttelseshus trenger tilstrekkelig stivhet uten å legge for mye vekt på utstyret. Aluminiumslegeringer gir en god balanse mellom vekt og styrke, noe som gjør dem egnet for komponenter som krever hyppig installasjon, fjerning eller flytting. CNC-maskinering kan også produsere komplekse spor, gjengede hull og uregelmessige konturer, noe som reduserer behovet for ekstra monteringsarbeid.
Vanlige aluminiumslegeringskvaliteter for mikroelektronikkkomponenter
Ulike aluminiumskvaliteter har forskjellige skjæreegenskaper, styrkenivåer og korrosjonsbestandighet. Å velge riktig materiale før maskinering kan bidra til å forhindre deformasjon og redusere problemer under overflatebehandling.
| Aluminiumslegering | Hovedtrekk | Typiske mikroelektroniske applikasjoner |
| 6061-T6 | God styrke og stabil maskinbarhet | Monteringsbaser, braketter, utstyrsbaseplater |
| 6063 | Gode overflatebehandlingsegenskaper | Hus, rammer, strukturelle profiler |
| 7075-T6 | Høy styrke, egnet for tyngre belastninger | Høyfaste kontakter, presisjonsstøttekomponenter |
| 5052 | God korrosjonsmotstand | Beskyttelsespaneler, utstyrsskap |
Etter at materialet er valgt, må også nødvendig overflatebehandling vurderes. Prosesser som anodisering og sandblåsing kan påvirke de endelige dimensjonene til en komponent. Ytterligere maskineringstoleranser kan være nødvendige for presisjonsmonteringsområder.
CNC-maskinering støtter komplekse miniatyrstrukturer
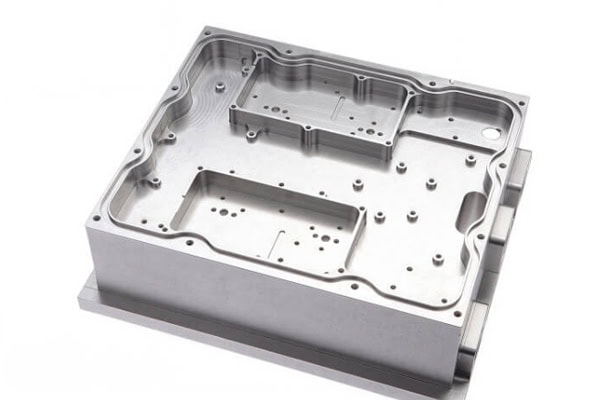
Mikroelektronikkkomponenter inneholder ofte tett innbyrdes hull, smale spor, forsenkninger og trinnvise funksjoner. Konvensjonelle maskineringsmetoder kan ha problemer med å opprettholde nøyaktige dimensjonsforhold mellom disse funksjonene. CNC-fresing bruker programmerte verktøybaner for å maskinere forskjellige funksjoner fra konsistente referansepunkter, noe som bidrar til å redusere feil forårsaket av gjentatte oppsett av arbeidsstykker.
Hva er de største utfordringene med CNC-maskinering av aluminium for mikroelektronikkutstyr?
Selv om aluminiumslegeringer er relativt enkle å maskinere, er det ikke alltid like enkelt å produsere presisjonskomponenter. Tynnveggede deler, små hull og komplekse hulrom er spesielt følsomme for skjærekrefter, verktøyforhold og arbeidsfestemetoder. Maskineringsprosesser må planlegges nøye i stedet for å bare stole på høyere spindelhastigheter.
Slik forhindrer du deformasjon ved maskinering av tynnveggede aluminiumsdeler?
Noen monteringsplater og utstyrshus som brukes i mikroelektronikkutstyr har relativt tynne vegger. Under skjæring kan klemkrefter og verktøytrykk føre til at disse komponentene deformeres. Fjerning av for mye materiale i én operasjon kan føre til vridning, og dimensjonene kan endres ytterligere etter at arbeidsstykket er løsnet fra festeanordningene.
- Bruk lagdelt skjæring for å unngå å fjerne store mengder materiale i én omgang.
- Ordne arbeidsfesteposisjoner nøye for å redusere konsentrert stress.
- Planlegg grovmaskinering, spenningsavlastning og finmaskinering for komponenter som er utsatt for deformasjon.
- Behold midlertidige forbindelsesstrukturer i tynnveggede områder der det er mulig, og fjern dem etter at hovedmaskineringsoperasjonene er stabile.
Slik opprettholder du nøyaktighet i små hull og presisjonsspor?
Mikroelektroniske komponenter kan inneholde små posisjoneringshull, gjengede hull og smale spor. Verktøydiameter, skjærekantens tilstand og sponavgang påvirker alle kvaliteten på de ferdige detaljene. Egnede skjæreverktøy og kontrollerte matehastigheter og skjæredybder bidrar til å forhindre grader, avvik i hulldiameteren og materialoppbygging nederst i sporene.
Slik kontrollerer du overflatefinishen på aluminium under CNC-maskinering?
Aluminium kan være utsatt for verktøyfeste og oppbygging av kanter under skjæring. Hvis disse problemene ikke kontrolleres riktig, kan de forårsake riper i overflaten og inkonsekvent ruhet. Skarpe skjæreverktøy, passende maskineringsparametere og rene skjæreområder bidrar til å produsere mer ensartede overflater. For utstyrshus med krav til utseende, bør etterbehandlingsmetoder som sandblåsing og anodisering også planlegges på forhånd.
Hvilke CNC-maskineringsprosesser er egnet for komponenter i halvlederutstyr i aluminium?
Ulike komponentstrukturer krever forskjellige maskineringsmetoder. En enkel monteringsplate trenger kanskje bare treakset fresing, mens en del med flere vinklede overflater, dype hulrom og komplekse hullmønstre kan kreve fireakset eller femakset maskinering. Å velge riktig prosess bidrar til å opprettholde nøyaktighet samtidig som det reduserer gjentatte oppsett og maskineringstid.
CNC-fresing for utstyrsbunnplater og monteringsbaser
Utstyrsbaseplater, monteringsbaser og koblingsplater inneholder ofte flate overflater, trinn, gjengede hull og posisjoneringsspor. CNC-fresing kan produsere flere funksjoner i ett oppsett. Nøkkelen er å opprettholde konsistente maskineringsreferanser og forhindre posisjonsavvik mellom operasjoner. Komponenter med strenge krav til flathet kan også trenge dedikerte etterbehandlingspassasjer.
Flerakset CNC-maskinering for komplekse aluminiumskonstruksjoner
Når en komponent har flere maskineringsflater, vinklede hull eller komplekse buede funksjoner, kan flerakset maskinering redusere arbeidsstykkets reposisjonering og gjentatt justering. Dette bidrar til å opprettholde mer nøyaktige posisjonsforhold mellom ulike funksjoner. Vanlige komponenttyper og deres maskineringskrav er listet opp nedenfor.
| Komponenttype | Anbefalte maskineringsprosesser | Viktige kvalitetskrav |
| Plattformer for halvlederutstyr | CNC-fresing, presisjonsboring | Flathet, hullavstand, posisjonsnøyaktighet |
| Vakuumkamre i aluminium | Fleraksfresing, boring | Tetningsflater, innvendige strukturer, hullposisjoner |
| Braketter for mikroelektronikkutstyr | Treakset eller fireakset fresing | Monteringsmål, stivhet, vinkelretthet |
| Presisjonsposisjoneringsplater | CNC-fresing, presisjonsboring | Posisjoneringshullnøyaktighet, overflateflathet |
Riktig koordinering mellom overflatebearbeiding og overflatebehandling
Noen aluminiumskomponenter krever anodisering for å forbedre slitestyrken og overflatebeskyttelsen. Det anodiserte laget gir imidlertid en viss tykkelse. Hvis en komponent inneholder presisjonshull, gjenger eller tilpasningsflater, må maskineringssekvensen planlegges på forhånd. Kritiske områder kan trenge maskering eller ytterligere etterbehandling for å sikre at komponenten fortsatt kan monteres riktig etter behandling.
Hvordan sikre kvaliteten på CNC-maskinerte halvlederkomponenter i aluminium?
En komponents egnethet for installasjon kan ikke bare bedømmes ut fra dens ytre utseende. Hullposisjoner, flathet, dimensjonstoleranser og overflatetilstand må alle oppfylle utstyrets krav. Noen halvlederutstyrskomponenter har også krav til renslighet og tetning, noe som gjør det viktig å definere maskinerings- og inspeksjonsstandarder før produksjon.
Bekreft tegninger og kritiske dimensjoner før maskinering
Før produksjonen starter, bør aluminiumslegeringskvalitet, dimensjonstoleranser, overflateruhet og krav til etterbehandling spesifiseres tydelig. Hvis en eksisterende komponent- eller monteringsprøve er tilgjengelig, kan den også tjene som referanse for å bekrefte installasjonsposisjoner og faktiske tilpasningsforhold.
Utfør presisjonsinspeksjon etter CNC-maskinering
Etter maskinering kan kritiske dimensjoner inspiseres ved hjelp av koordinatmålemaskiner, høydemålere, overflateruhetstestere og presisjonsmåleverktøy. Viktige inspeksjonspunkter inkluderer:
- Diameter, avstand og posisjonsavvik for monteringshull.
- Flathet og vinkelretthet på møteflater.
- Vridning eller lokal deformasjon i tynnveggede seksjoner.
- Riper, grader og synlige verktøymerker på behandlede overflater.
Oppretthold konsistens i batch-CNC-produksjon
Komponenter til halvlederutstyr må kanskje leveres i flere produksjonsbatcher. Hvis arbeidsfestemetoder og maskineringsreferanser endres mellom batcher, kan det oppstå dimensjonsvariasjoner. Standardiserte maskineringsprosedyrer, verktøyhåndtering og inspeksjonskrav bidrar til å redusere disse forskjellene, og sikrer at reservedeler og gjentatte bestillinger opprettholder konsistent monteringsytelse.
Ettersom mikroelektronikkutstyr fortsetter å kreve større presisjon og strukturell stabilitet, må CNC-maskinering av aluminium levere mer enn nøyaktige dimensjoner. Den må også kontrollere tynnveggsdeformasjon, overflatekvalitet og monteringsytelse. Valg av passende materialer, planlegging av skjæreoperasjoner og utføring av riktige inspeksjoner bidrar til å sikre at komponenter fungerer pålitelig i halvlederutstyr. TIRAPID tilbyr tilpassede CNC-maskineringstjenester og utvikler maskineringsløsninger basert på tegninger av aluminiumskomponenter, materialspesifikasjoner og presisjonskrav. Kontakt oss for å diskutere dine maskineringsbehov for mikroelektronikkutstyr.
















