
I plastdelindustrien blir CNC-maskinering stadig mer utbredt fordi det gir høy presisjon, stabil ytelse og er spesielt egnet for spesialproduksjon i små serier. For teknisk plast som POM, nylon, PEEK, ABS og akryl produseres nå mange komplekse deler direkte gjennom CNC-maskinering. Mange kunder legger også merke til under tilbudsprosessen at prisforskjellen mellom produsenter kan være ganske stor, selv for den samme plastdelen. Faktisk bestemmes ikke kostnaden for CNC-maskinering av plast bare av selve materialet. Den påvirkes også av faktorer som produktstrukturdesign, maskineringsmetoder, verktøyslitasje, maskinens driftseffektivitet og etterbehandlingsprosedyrer. Hvis optimalisering utføres på forhånd i design- og prosessplanleggingsfasen, kan det ikke bare redusere maskineringskostnadene, men også forbedre produktkvaliteten og leveringsstabiliteten.
Unngå å velge materialer med «overpresterende ytelse»
Hva er «overpresterende» materialer?
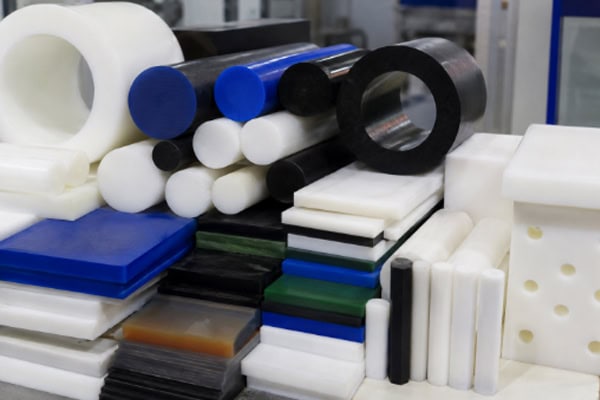
Når man velger plastmaterialer, har mange kunder en tendens til å tro at «jo dyrere, jo bedre», for eksempel ved å velge direkte høypresterende tekniske plasttyper som PEEK eller PI. Men hvis delen bare er en vanlig strukturkomponent og ikke krever motstand mot høye temperaturer på 300 °C eller ekstrem kjemisk stabilitet, vil bruk av avanserte materialer øke kostnadene betydelig.
For eksempel:
Vanlige mekaniske deler: POM er tilstrekkelig
Gjennomsiktige displaydeler: Akryl eller PC er nok
Slitasjebestandige glidende deler: Nylon er mer økonomisk
Elektroniske isolasjonsdeler: ABS eller bakelitt kan være mer egnet
Feil materialvalg er en av de vanligste årsakene til høye kostnader for plastbearbeiding.
Hvordan velge materialer riktig?
Når bedrifter velger materialer, kan de prioritere følgende faktorer:
Tenk på arbeidsmiljøet
Først avgjør om delen krever: Høy temperaturbestandighet, korrosjonsbestandighet, slitestyrke, matkvalitetssertifisering, medisinsk kvalitetssertifisering, høy isolasjon.
Hvis det ikke er noen spesielle driftsforhold, er det ikke nødvendig å bruke dyre materialer.
Maskineringsvanskelighet
Noen materialer har utmerket ytelse, men krever lengre maskineringstid.
For eksempel:
| Materiale | Maskineringsvanskelighet | Kostnad |
| POM | Lett | Lav |
| nylon | Medium | Medium |
| PEEK | Vanskelig | Høyt |
Jo vanskeligere maskineringsprosessen er, desto høyere blir verktøyslitasjen og arbeidskostnadene.
Hvorfor påvirker materialer maskineringskostnader?
Ulike plasttyper har svært forskjellige skjæreegenskaper.
For eksempel:
PEEK er varmebestandig, men veldig hardt, noe som forårsaker rask slitasje på verktøyet.
Nylon har høy fuktighetsabsorpsjon og kan deformeres etter maskinering.
Akryl er utsatt for avskalling i kantene og krever lav etterbehandlingshastighet.
Derfor bestemmer ikke materialer bare råmaterialkostnadene, men påvirker også direkte: Maskineringstid, verktøylevetid, skraphastighet og kostnader for overflatebehandling.
Rimelig materialvalg reduserer i vesentlig grad de totale kostnadene gjennom hele produksjonskjeden.
Optimaliser design av delstruktur
Hvorfor betyr en mer kompleks struktur høyere kostnad?
Mange plastdeler er designet uten å ta hensyn til vanskeligheter med CNC-maskinering, noe som resulterer i:
· For mange dype hulrom
· Altfor komplekse skarpvinklede strukturer
· Ultratynne veggdesign
· Gjentatt flersidig klemming
Alle disse faktorene øker maskineringstiden betraktelig. Ved CNC-maskinering er «tid» i seg selv en kostnad.
Hvordan optimalisere strukturell design?
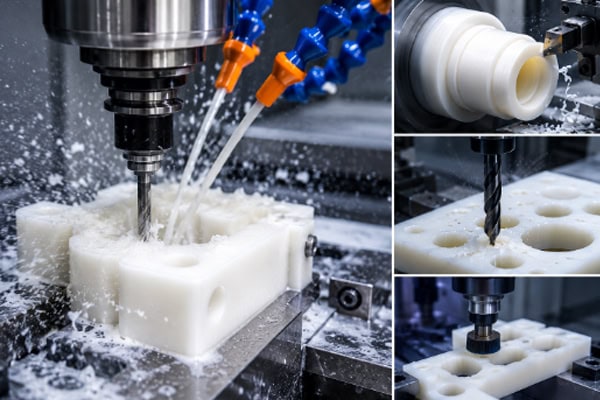
Unngå dype hull og dype spor
Dype hulrom krever lengre skjæreverktøy:
· Verktøy har større sannsynlighet for å vibrere
· Maskineringshastigheten blir lavere
· Overflateruhet avtar
Det anbefales å holde forholdet mellom dybde og diameter innenfor et rimelig område.
Reduser rettvinklede strukturer
CNC-skjæreverktøy er naturlig runde, noe som gjør det vanskelig å maskinere perfekte 90° innvendige hjørner.
Anbefalinger:
· Legg til radius hjørner
· Bruk avrundede overganger
Dette forbedrer ikke bare maskineringseffektiviteten, men reduserer også verktøyslitasje.
Unngå ultratynne strukturer
Plastmaterialer har naturlig lav stivhet:
· Tynne vegger deformeres lett
· Vibrasjon oppstår under maskinering
Å øke veggtykkelsen på riktig måte kan forbedre utbyttet betydelig.
Hvordan påvirker design verktøybaner?
I CNC-maskinering av plast påvirker produktdesign direkte planleggingen av verktøybanen, og verktøybanene bestemmer maskineringstid, overflatekvalitet og totalkostnad. Jo mer kompleks strukturen er, desto lengre er verktøybanen og desto høyere er maskineringsvanskelighetsgraden. For eksempel krever dype spor, smale hulrom, skarpe hjørner og komplekse buede overflater gjentatte verktøyskift, lagdelt skjæring eller flere etterbehandlingsoperasjoner. Dette øker ikke bare maskineringstiden, men forårsaker også lett vibrasjonsmerker, grader og dimensjonsfeil. På den annen side, hvis avrundede hjørner legges til på riktig måte i designfasen, reduseres dype hulromsstrukturer, veggtykkelsen optimaliseres, og verktøyet kan bevege seg jevnere i en enkelt omgang, maskineringsbanene kan forkortes betydelig og skjæreeffektiviteten forbedres. Siden plastmaterialer er følsomme for varmedeformasjon, kan kompliserte verktøybaner også forårsake lokal overoppheting, noe som fører til smeltekanter, hvitning eller ustabile dimensjoner. Derfor fokuserer utmerket CNC-design av plast ikke bare på produktfunksjonalitet, men vurderer også verktøybanens rasjonalitet for å redusere maskineringskostnader og forbedre produktutbyttet.
Batchmaskinering reduserer enhetskostnader
Hvorfor er småskalaproduksjon dyrere?
Mange kunder lurer på:
«Hvorfor er det så stor forskjell på å lage ett stykke og 20 stykker?»
Fordi CNC-maskinering har mange faste kostnader på forhånd: Programmering, verktøyinnstilling, maskinjustering og testing av første del.
Disse utgiftene må dekkes selv for bare én del.
Hvordan redusere kostnader gjennom batchproduksjon?
Flerdelt hekkende maskinering
Spesielt for platedeler:
· Flere produkter kan bearbeides i ett oppsett
· Gjentatt posisjoneringstid reduseres
Gjenbruk faste inventar
Spesialarmaturer kan brukes til batchbestillinger:
· Forbedre posisjoneringseffektiviteten
· Øk konsistensen
Reduser hyppigheten av materialbytte
Etter standardisering av materialspesifikasjoner:
· Kontinuerlig produksjon blir mulig
· Maskinens nedetid reduseres
Hvorfor er batchmaskinering mer stabil?
Under batchproduksjon:
· Verktøyparameterne er mer stabile
· Maskineringstemperaturene er mer jevne
· Programfeil er enklere å rette
Som et resultat synker ikke bare enhetsprisen, men produktkvaliteten blir vanligvis også mer stabil.
Kontroller maskineringspresisjonen rimelig
Er høyere presisjon alltid bedre?
Ikke nødvendigvis.
Mange plastdeler krever faktisk ikke:
· Ultrahøy presisjon på ±0.01 mm
· Overflatebehandlinger i speilnivå
Men hvis kundene ikke spesifiserer krav, kan produsentene velge høyere maskineringsstandarder.
Dette kan føre til:
· Lengre sluttid
· Økte inspeksjonskostnader
· Høyere sannsynlighet for skrap
Hvordan sette rimelig presisjon?
Vanligvis kan presisjon klassifiseres etter anvendelse:
Vanlige strukturelle deler
Bredere toleranser er akseptable.
Paringsdeler
Fokuser på å kontrollere kritiske dimensjoner.
Utseende Deler
Overflatekvalitet er viktigere enn ultrahøy dimensjonsnøyaktighet.
En rimelig tilnærming er:
«Høy presisjon for kritiske dimensjoner, avslappede toleranser for ikke-kritiske områder.»
Hvorfor er høy presisjon dyrere?
Fordi høy presisjon betyr:
· Saktere matingshastigheter
· Flere avsluttende pasninger
· Strengere temperaturkontroll
· Mer komplekse inspeksjonsprosedyrer
Spesielt siden plast naturlig utvider seg med varme, kan selv små temperaturforskjeller under maskinering påvirke dimensjonsstabiliteten. Derfor øker ofte overdreven presisjonsstrebelse kostnadene betydelig.
Reduser etterbehandlingsprosedyrer
Hva inkluderer etterbehandling?
I CNC-maskinering av plast inkluderer etterbehandling vanligvis avgrading, polering, sandblåsing, lakkering, silketrykk og liming. Selv om disse trinnene forbedrer utseende og kvalitet, øker de også arbeids- og tidskostnadene. Derfor prøver mange maskineringsprodusenter å minimere kravene til etterbehandling i den tidlige prosessplanleggingsfasen.
Hvordan redusere etterbehandling?
Vanlige metoder inkluderer:
Optimalisering av verktøybaner slik at den maskinerte overflaten direkte oppnår bedre glatthet.
Å velge mer passende plastmaterialer, som POM, som naturlig har en glattere overflate og reduserer poleringsbehovet.
Riktig kontroll av skjæreparametrene for å unngå smeltekanter, grader eller verktøymerker.
Redusere komplekse buede overflater og strukturer med skarpe vinkler under produktdesign for å redusere vanskeligheter med manuell etterbehandling fra kilden.
For batchproduksjon reduserer redusert etterbehandling ikke bare kostnadene, men forbedrer også produktkonsistensen og leveringseffektiviteten.
Hvorfor blir etterbehandlingskostnader lett oversett?
Mange kunder fokuserer bare på «maskineringsprisen», men etterbehandling utgjør ofte 20–40 % av den totale kostnaden.
Spesielt manuell polering:
· Tar lang tid
· Avhenger sterkt av arbeidskraft
· Er vanskelig å holde seg konsekvent
Derfor er det å redusere kravene til etterbehandling i designfasen en viktig måte å senke kostnadene på.
Ofte Stilte Spørsmål
Hvorfor er prisene på CNC-maskinering av plast så forskjellige?
De viktigste faktorene som påvirker prisingen inkluderer: Materialtype, delkompleksitet, presisjonskrav, produksjonsmengde, overflatebehandling, leveringssyklus.
For eksempel:
Den samme delen kan bare koste titalls dollar når den maskineres med POM, men flere ganger mer når den maskineres med PEEK.
I tillegg, hvis produktstrukturen er kompleks, krever 5-akset maskinering, ultrahøy presisjonsinspeksjon eller manuell polering, vil kostnadene også øke betydelig. I mange tilfeller skyldes høyere priser ikke bare "dyre materialer", men fordi maskineringsvanskeligheten har økt. Derfor bør selskaper ideelt sett oppgi følgende før de ber om et tilbud: 3D-tegninger, dimensjonstoleranser, applikasjonsscenarier og mengdekrav. Dette gjør at maskineringsprodusenter kan tilby mer nøyaktige og rimelige løsninger.
Ikonklusjon
Å redusere kostnadene for CNC-maskinering av plast handler ikke bare om å senke tilbudene, men om å optimalisere den totale produksjonseffektiviteten gjennom mer vitenskapelig design, mer fornuftig materialvalg og mer effektive maskineringsprosesser. Mange selskaper fokuserer kun på produktets funksjonalitet i den tidlige FoU-fasen, mens de ignorerer fremtidige produksjonskostnader, noe som resulterer i at produksjonskostnadene langt overstiger forventningene under masseproduksjon. Men så lenge maskineringslogikk vurderes på forhånd, kan mange kostnader kontrolleres. For eksempel kan det virke som små optimaliseringer å unngå komplekse strukturer, sette rimelig presisjon, velge passende materialer og redusere etterbehandlingstrinn, men over tid kan de spare betydelige produksjonskostnader. Spesielt for selskaper som driver med langsiktige bulkinnkjøp, blir fordelene med kostnadsoptimalisering enda mer åpenbare.















