
5-akset CNC-fresing er en subtraktiv produksjonsprosess som styrer tre lineære akser og to roterende akser for å maskinere komplekse elementer fra flere retninger. Den tillater produksjon av vinklede hull, buede overflater, dype hulrom og flere delflater med færre oppsett enn konvensjonell 3-akset fresing.
Denne veiledningen forklarer hvordan 5-akset CNC-fresing fungerer, hva hver akse styrer, hvordan indeksert og simultan maskinering er forskjellig, og når prosessen gir praktisk produksjonsverdi.
Hva er 5-akset CNC-fresing?
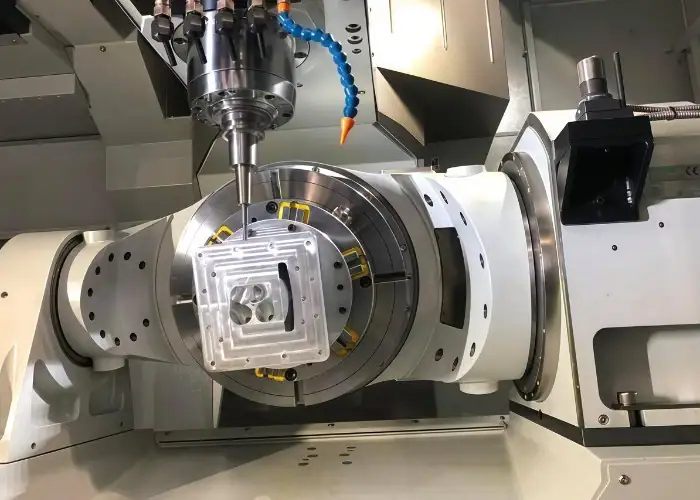
5-akset CNC-fresing er en maskineringsprosess som beveger et skjæreverktøy eller arbeidsstykke langs X, Y og Z, samtidig som det legger til to kontrollerte rotasjonsbevegelser. De ekstra aksene lar fresen nærme seg komponenten fra retninger som normalt krever manuell omplassering eller spesielt vinklede fester.
Hva betyr «5-akse»?
«5-akse» betyr at CNC-systemet kontrollerer tre lineære bevegelser og to roterende bevegelser. X-aksen beveger seg vanligvis fra venstre til høyre, Y-aksen beveger seg fra forsiden til baksiden, og Z-aksen kontrollerer vertikal bevegelse eller skjæredybde.
Rotasjonsaksene velges fra A, B og C. A-aksen roterer rundt X, B-aksen roterer rundt Y, og C-aksen roterer rundt Z. De fleste 5-aksede maskiner bruker enten A og C eller B og C i stedet for alle tre rotasjonsaksene.
Den faktiske akseanordningen påvirker maskinens brukbare omriss, vinkelområde, nyttelast, fiksturklaring og deltilgang. Ingeniører bør derfor evaluere den spesifikke maskinkonfigurasjonen i stedet for å anta at alt 5-akset utstyr kan behandle samme geometri.
Indeksert 3+2-fresing vs. samtidig 5-akset fresing
Indeksert 3+2-fresing posisjonerer de to roterende aksene før skjæring og holder dem faste mens X-, Y- og Z-aksene maskinerer funksjonen. Den er egnet for sammensatte vinkelplan, lommer med flere flater, vinklede hull og komponenter som krever flere faste skjæreretninger.
Samtidig 5-akset fresing beveger de lineære og roterende aksene sammen mens freseren fjerner materiale. Verktøyets orientering kan derfor endres kontinuerlig når det følger et vridd blad, en buet port, en impellerpassasje, et medisinsk implantat eller en annen friformet overflate.
Indeksert maskinering er generelt enklere å programmere, simulere og inspisere. Samtidig maskinering gir større geometrisk frihet, men krever mer avansert CAM-kontroll, nøyaktig maskinkinematikk, verifisert etterbehandling og detaljert kollisjonssimulering.
Hvordan fungerer 5-akset CNC-fresing?
5-akset CNC-fresing fungerer ved å konvertere en 3D CAD-modell til koordinerte lineære og roterende verktøybaner som kontrollerer både freseposisjonen og dens retning. Hele prosessen inkluderer designgjennomgang, CAM-programmering, maskinoppsett, arbeidsfeste, simulering, skjæring og inspeksjon.
CAD-modell og designgjennomgang
CAD-modellforberedelse definerer geometrien, overflatene, hullene, lommene, gjengene, radiene og grensesnittene som må maskineres. Den digitale modellen skal være komplett og i samsvar med tegningen, slik at CAM-programmereren ikke trenger å tolke manglende eller motstridende informasjon.
Designgjennomgangen identifiserer tynne vegger, dype hulrom, små innvendige radier, begrensede underskjæringer, for stor verktøyrekkevidde og overflater som kan forårsake holder- eller spindelforstyrrelser. Den bestemmer også hvilke funksjoner som bør fullføres i samme oppsett for å bevare deres posisjonsforhold.
En nyttig tegning bør tydelig definere materiale, varmebehandlingstilstand, referanser, toleranser, overflatefinish, gjengede egenskaper, beleggkrav og inspeksjonsforventninger. En del kan samsvare med CAD-formen og fortsatt ikke fungere hvis disse produksjonskontrollene er uklare.
CAM-programmering og verktøybaneoppretting
CAM-programmering lager skjærebanene, verktøyvinklene, matingene, hastighetene, overgangene, inngangsbevegelsene, tilbaketrekningene og rotasjonsposisjonene som kreves for å maskinere delen. 5-akseprogrammering kontrollerer både hvor verktøyspissen beveger seg og hvordan kutteren er orientert i forhold til overflaten.
Typiske strategier inkluderer adaptiv grovfresing, hvilemaskinering, indeksert boring, sponkutting, konturfresing, flerflatebehandling, flytlinjemaskinering og lokalisert opprensking. Hver strategi bør velges i henhold til geometri, materialoppførsel, verktøystivhet og ønsket overflatetilstand.
CAM-utgangen må gå gjennom en maskinspesifikk etterprosessor. Etterbehandlingen konverterer beregnet verktøybevegelse til CNC-kode som samsvarer med kontrolleren, akseretningene, dreiedimensjonene, bevegelsesgrensene og rotasjonsoppførselen til det valgte 5-aksede CNC-maskineringssenteret.
Maskinoppsett og arbeidsfeste
Maskinoppsett etablerer det fysiske forholdet mellom arbeidsstykket, fiksturen, skjæreverktøyene, spindelen, sonden og maskinens koordinatsystem. Små oppsettfeil kan bli mer betydelige når delen roterer og verktøyet nærmer seg den fra flere vinkler.
Arbeidsfestesystemet må gi tilstrekkelig stivhet samtidig som det eksponerer de nødvendige flatene. Vanlige løsninger inkluderer lavprofil-skruestikker, svalehalefester, myke kjever, modulære paller, nullpunktsystemer, tilpassede reir og offerbaser som kan fjernes etter hovedmaskineringsoperasjonene.
Fikseringsanordningens klaring må kontrolleres gjennom hele rotasjonsområdet, ikke bare når bordet står oppreist. En fikseringsanordning kan virke sikker i én retning, men kollidere med spindelen, verktøyholderen, rotasjonsbordet, kapslingen eller den ferdige delen etter at aksene har vippet.
Flerakskjæring og verktøyorientering
Flerakseskjæring kontrollerer både fresets plassering og vinkelen som skjærekanten berører arbeidsstykket i. Rotasjonsaksene kan posisjonere delen før maskinering eller fortsette å bevege seg mens freseren følger en kompleks overflate.
Verktøyorientering påvirker tilgjengelighet, effektiv skjærehastighet, verktøyinngrep, overflatefinish, holderklaring og rotasjonsaksebevegelse. En kontrollert tilt kan flytte en kulefres bort fra lavhastighetssenteret, noe som forbedrer skjærevirkningen og reduserer friksjon på ferdige overflater.
Mer roterende bevegelse er imidlertid ikke alltid bedre. Overdreven vipping, plutselige retningsendringer eller gjentatte aksevendinger kan øke syklustiden og etterlate synlige merker. Verktøyaksen skal bare bevege seg så mye som nødvendig for tilgang, klaring, skjæreytelse og overflatekvalitet.
Inspeksjon og kvalitetsverifisering
Inspeksjon bekrefter om den 5-aksede maskinerte komponenten oppfyller dens dimensjonale, geometriske og overflatemessige krav. Å eie en avansert maskin garanterer ikke nøyaktighet uten kalibrering, stabil arbeidsfeste, kontrollert verktøy, temperaturstyring og passende målemetoder.
Prober i maskinen kan lokalisere råmaterialet, etablere arbeidsforskyvninger, inspisere referanseflater og bekrefte mellomdimensjoner før kritiske etterbehandlingsoperasjoner. Verktøysettere kan måle freselengde, oppdage ødelagte verktøy og redusere feil forårsaket av feil verktøydata.
Endelig verifisering kan bruke en koordinatmåler, optisk skanner, profilometer, mikrometer, boremålere, gjengemålere eller funksjonelle festeanordninger. Inspeksjonsmetoden må kunne reprodusere tegningens datasystem og få tilgang til de samme komplekse funksjonene som maskinen produserte.
Hva er 5 Akser i CNC-fresing?
De 5 aksene i CNC-fresing er lineære X-, Y- og Z-bevegelser pluss to roterende bevegelser valgt fra A, B og C. Sammen styrer de både fresens plassering og retningen den nærmer seg arbeidsstykket fra.
X-, Y- og Z-lineære akser
X, Y og Z beveger fresen eller arbeidsstykket i rette linjer innenfor maskinens koordinatsystem. Disse aksene etablerer den grunnleggende tredimensjonale plasseringen av skjæreverktøyet.
De lineære aksene lager flate flater, lommer, hull, spor, skuldre, konturer og andre standard fresede funksjoner. De forblir de primære skjæreaksene selv når maskinen roterer bordet eller spindelhodet samtidig.
Nominelle X-, Y- og Z-bevegelser representerer ikke alltid den maksimale maskinbare delstørrelsen. Oppspenningselementer, rotasjonsbord, verktøylengder, spindelklaring og komponentens roterte volum kan redusere det praktiske arbeidsområdet.
A-, B- og C-rotasjonsakser
A, B og C beskriver rotasjon rundt henholdsvis X-, Y- og Z-retningene. En 5-akset maskin kombinerer vanligvis to av disse roterende bevegelsene med de tre lineære aksene.
Rotasjonsbevegelsen kan genereres av et svingbord, et vippebord, et artikulerende spindelhode, et svinghode eller en kombinert hode-bord-anordning. Hver design gir forskjellige fordeler for kompakte komponenter, tunge arbeidsstykker, dype hulrom eller store konstruksjonsdeler.
Noen roterende akser gir kontinuerlig rotasjon, mens andre har begrenset vinkelbevegelse. Programmereren må ta hensyn til aksegrenser, kabelføring, maskinsingulariteter, sikre returposisjoner og retningen som bordet eller hodet foretrekker å bevege seg i.
Hvordan fungerer lineære og roterende akser sammen?
Lineære og roterende akser fungerer sammen ved å kontrollere både hvor freseverktøyet er og hvordan det møter overflaten. Lineær bevegelse plasserer skjærekanten på riktig koordinat, mens roterende bevegelse etablerer den nødvendige tilnærmingsvinkelen.
Denne koordineringen gjør at en freser kan bore et vinklet hull, maskinere flere husflater, nå mellom impellerbladene eller følge en buet overflate uten å måtte flytte arbeidsstykket manuelt.
CNC-kontrolleren må koordinere akselerasjon og mating på tvers av alle 5 bevegelser. Dårlig synkronisering kan forårsake nøling, rotasjonsreverseringer, overflatemerker eller matingsvariasjoner selv når den beregnede verktøybanen ser jevn ut i CAM-systemet.
3-akset vs. 4-akset vs. 5-akset CNC-fresing
Hovedforskjellen mellom 3-akset, 4-akset og 5-akset CNC-fresing er antallet kontrollerte retninger som er tilgjengelige for å posisjonere og orientere freseren. Ekstra akser øker geometrisk tilgang og fleksibilitet ved oppsett, men øker også kravene til programmering, simulering og utstyr.
| Fresemetode | Kontrollert bevegelse | Passer best | Hovedbegrensning |
| 3-akset fresing | X, Y og Z | Plater, åpne lommer, braketter, paneler og tilgjengelig geometri | Krever nye oppsett for forskjellige flater eller sammensatte vinkler |
| 4-akset fresing | X, Y, Z, pluss én roterende akse | Sylindriske egenskaper, radielle hull, indeksering og innpakket geometri | Vinklede elementer må vanligvis dele én rotasjonsretning |
| 3+2 Fresing | Toakset posisjonering etterfulgt av 3-akset skjæring | Flersidige deler, faste sammensatte vinkler og vinklede hull | Rotasjonsakser forblir faste under hver skjæreoperasjon |
| Samtidig 5-akset fresing | Tre lineære og to roterende akser som beveger seg under skjæring | Blader, impeller, porter, implantater og friformede overflater | Krever avansert programmering og kollisjonskontroll |
3-akset CNC-fresing
Treakset CNC-fresing beveger seg langs X, Y og Z samtidig som fresingens retning holdes fast. Den er godt egnet for flate overflater, åpne lommer, borede mønstre, plater, braketter, paneler og tilgjengelig 2.5D-geometri.
Programmering, arbeidsfeste og maskinbetjening er generelt enklere enn flerakset maskinering. Standard skrustikker og festeanordninger gjør 3-akset fresing økonomisk for et bredt spekter av prototyper og produksjonskomponenter.
Hovedbegrensningen oppstår når delen inneholder funksjoner på flere flater eller i sammensatte vinkler. Hvert reposisjoneringstrinn skaper ekstra oppsettarbeid og introduserer en ny mulighet for nullpunktforskyvning, justeringsfeil eller variasjon i fiksturen.
4-akset CNC-fresing
Fireakset CNC-fresing legger til én roterende akse til X-, Y- og Z-bevegelsene. Rotasjonsaksen kan indeksere delen til faste posisjoner eller rotere kontinuerlig under maskinering.
Denne prosessen er effektiv for radielle hull, sylindriske komponenter, kamprofiler, spiralformede elementer og deler som krever maskinering rundt flere sider. Den kan erstatte gjentatt manuell omplassering samtidig som forholdet mellom elementer rundt én rotasjonsretning bevares.
Begrensningen er at vinkelfunksjoner generelt må forholde seg til samme rotasjonsakse. Når en komponent krever uavhengig sammensatt vipping i to retninger, kan 3+2 eller samtidig 5-akset maskinering være mer effektivt.
5-akset CNC-fresing
5-akset CNC-fresing kombinerer tre lineære bevegelser med to roterende bevegelser for å oppnå flerflate-, vinklede, dype og buede funksjoner. Den kan bruke faste indekserte orienteringer eller kontinuerlig verktøyaksekontroll.
Et passende 5-akset CNC-maskineringssenter kan produsere flere kritiske overflater uten å bytte festeinnretninger. Dette forbedrer tilgangen og bidrar til å bevare dimensjonsforholdet mellom funksjoner som ligger på forskjellige flater.
5-aksefunksjonalitet er mest verdifull når den erstatter flere vanskelige oppsett, unngår lange skjæreverktøy eller muliggjør geometri som konvensjonelt utstyr ikke kan nå trygt. Den gir liten økonomisk fordel når komponenten er enkel og fullt tilgjengelig fra én retning.
5-akset vs. 6-akset CNC-fresing
Forskjellen mellom 5-akset og seks-akset fresing er at et seks-akset system legger til en annen uavhengig kontrollert bevegelse. Denne ekstra bevegelsen kan komme fra en robotstruktur, en sekundær roterende enhet eller et spesialisert spindel- og bordarrangement.
Seksakset maskinering kan gi ytterligere tilgang til svært begrenset geometri eller kombinere fresing med andre operasjoner. Det øker imidlertid også maskinens kompleksitet, programmeringskrav, kollisjonsrisiko og kapitalkostnader.
De fleste komplekse fresede deler kan produseres på en passende konfigurert 5-akset maskin. En sjette akse bør kun velges når den ekstra bevegelsen skaper en klar fordel med hensyn til tilgang, produktivitet eller prosessintegrasjon.
Hvordan velge riktig antall akser?
Riktig antall akser er den enkleste maskinkonfigurasjonen som kan produsere komponenten pålitelig og økonomisk. Aksetelling bør løse et produksjonsproblem snarere enn å tjene som en markedsføringsspesifikasjon.
Bruk 3-akset fresing for åpen og lett tilgjengelig geometri. Bruk 4-akset maskinering når flere funksjoner er arrangert rundt én rotasjonsretning, og bruk 3+2-maskinering når faste sammensatte vinkler kan eliminere spesielle fikseringsanordninger.
Bruk samtidig 5-akset maskinering når freseretningen må endres under materialfjerning, eller når friformede overflater, begrenset tilgang og kritiske flerflateforhold ikke kan håndteres effektivt av indekserte operasjoner.
Fordeler med 5-akset CNC-fresing
De viktigste fordelene med 5 -akset CNC-fresing er færre oppsett, forbedret verktøytilgang, mer konsistente funksjonsforhold, kortere skjæreverktøy, kompleks overflatekapasitet og redusert håndtering. Disse fordelene kan forbedre kvaliteten og forkorte hele produksjonsruten.
Færre oppsett og forbedret funksjonsjustering
5-akset fresing reduserer oppstillingstiden ved å la freseren nå flere delflater fra én primær oppspenningsanordning. Færre reposisjonering betyr færre muligheter for tap av nullpunkt, justeringsvariasjoner og operatøravhengige feil.
Funksjoner produsert i samme koordinatsystem kan opprettholde bedre posisjonsforhold. Dette er nyttig for lagerboringer, tetningsflater, optiske fester, gjengede mønstre, væskeporter og grensesnitt som må justeres på tvers av forskjellige flater.
Konsolidering av oppsett reduserer også inventarbeholdning, håndteringstid og mellomliggende inspeksjoner. Den største fordelen vises ofte på komplekse deler med lavt volum, der tilpassede vinkelinventar ellers ville representert en betydelig prosentandel av prosjektkostnaden.
Kompleks geometri og flerflatemaskinering
5-akset fresing produserer kompleks geometri ved å endre fresets tilnærmingsretning. Sammensatte vinkler, vridde overflater, skulpturerte konturer, vinklede hull, underskjæringer og flere komponentflater kan maskineres i én koordinert operasjon.
Denne funksjonen kan erstatte spesielle vinkelfester, formverktøy, separate maskiner, manuell blanding eller utvalgte EDM-operasjoner. Den gir også designere mer frihet til å kombinere funksjonelle funksjoner i én enkelt komponent.
5-akset bevegelse gjør ikke alle former maskinbare. Fullstendig lukkede hulrom, ekstremt smale kanaler, utilgjengelige underskjæringer og funksjoner blokkert av omkringliggende geometri kan fortsatt kreve spesialverktøy, delsplitting, EDM, additiv produksjon eller designendringer.
Bedre tilgang til verktøy og kortere skjæreverktøy
5-akset fresing forbedrer tilgangen ved å vippe verktøyet eller arbeidsstykket mot funksjonen. En mer direkte skjærevinkel lar ofte programmereren bruke et kortere verktøy i stedet for å forlenge en fres dypt ut fra holderen.
Kortere verktøy gir større stivhet og lavere nedbøyning. Dette forbedrer skjærestabilitet, dimensjonskonsistens, verktøylevetid og overflatefinish, spesielt ved maskinering av harde materialer, dype vegger eller tynne elementer.
Bedre tilgang kan også tillate en fres med større diameter og sterkere geometri. Verktøyholderen og spindelhuset må imidlertid fortsatt inkluderes i klaringskontrollene fordi en kort fres kan bringe holderen nærmere arbeidsstykket.
Forbedret nøyaktighet og overflatefinish
5-akset fresing kan forbedre nøyaktigheten fra funksjon til funksjon ved å redusere antall ganger arbeidsstykket reposisjoneres. Prosessen holder kritiske overflater innenfor én nullpunktstruktur og unngår å gjenoppbygge koordinater etter hvert oppsett.
Overflatefinishen kan også forbedres fordi fresevinkelen kontrolleres i forhold til deloverflaten. Å vippe en kulefres bort fra sentrum forbedrer effektiv skjærehastighet og kan redusere friksjon, ujevne kamskjell og synlige verktøymerker.
Maskinen oppretter ikke automatisk strengere toleranser. Nøyaktigheten avhenger fortsatt av kalibrering, termisk stabilitet, kompensasjon for rotasjonssenter, stivhet i oppspenningsanordningen, verktøyets utløp, skjæreparametere, materialbevegelse og inspeksjonskapasitet.
Raskere produksjon og redusert ledetid
5-akset fresing kan redusere ledetiden ved å kombinere operasjoner som ellers ville kreve flere oppspenningsanordninger eller maskiner. Mindre manuell omposisjonering reduserer også ventetiden mellom separate produksjonstrinn.
Prosessen kan forkorte veien fra råvare til inspisert komponent, spesielt for prototyper og lavvolumprosjekter. Den kan også redusere lagerbeholdningen av varer i arbeid fordi delen forblir på én maskin i mer av produksjonssekvensen.
Kompleks programmering og simulering krever ingeniørtid, så 5-akset maskinering er ikke automatisk raskere for alle komponenter. Det gir størst produktivitetsfordel når besparelser ved oppsett og skjæretilgang oppveier den ekstra forberedelsen.
Begrensninger ved 5-akset CNC-fresing
De viktigste begrensningene ved 5 -akset CNC-fresing er høyere maskinkostnader, mer krevende programmering, økt kollisjonsrisiko, komplekst vedlikehold og større avhengighet av kvalifisert personell. Disse faktorene kan gjøre det unødvendig for enkle komponenter.
Høyere maskin- og programmeringskostnader
5-aksede maskiner koster vanligvis mer å kjøpe, vedlikeholde, kalibrere og bruke enn grunnleggende freseutstyr. Timeprisene deres gjenspeiler avanserte rotasjonssystemer, kontroller, programvare, prober og servicekrav.
Programmering krever også mer ingeniørtid fordi verktøyaksen, rotasjonsgrenser, holderklaring, maskinkinematikk, sikker tilbaketrekking og etterprosessorutgang alle må kontrolleres.
Den høyere prisen kan fortsatt redusere totalkostnaden når maskinen erstatter flere konvensjonelle oppsett. Kjøpere bør sammenligne hele produksjonsruten i stedet for å bedømme et tilbud kun basert på maskintid.
Mer kompleks CAM-programmering
5-akset CAM-programmering er mer kompleks fordi den kontrollerer verktøyposisjon og -orientering samtidig. Programmereren må forstå både skjærestrategi og bevegelsesgrensene til den virkelige maskinen.
Potensielle problemer inkluderer overdreven helning, reversering av rotasjonsaksen, singulariteter, ustabil mating, ineffektive tilbaketrekkinger, holderinterferens og dårlige overflateoverganger. En visuelt jevn verktøybane kan fortsatt føre til vanskelige maskinbevegelser etter etterbehandling.
Programkvaliteten avhenger av erfarne programmerere, passende CAM-programvare, en verifisert etterprosessor og maskinsimulering. Disse ressursene er spesielt viktige for samtidig etterbehandling av dyre eller vanskelig utskiftbare deler.
Kollisjons- og verktøybanerisikoer
Kollisjonsrisikoen øker fordi kutteren, holderen, spindelen, bordet, festeanordningen, råmaterialet og den ferdige komponenten kan bevege seg mot hverandre fra skiftende retninger.
Det er ikke nok å bare sjekke verktøyspissen. Mange 5-aksede krasj involverer verktøyholderen, spindelhuset, bordet, festeklemmene eller en ubearbeidet del av materialet i stedet for skjærekanten.
Full maskinsimulering, nøyaktige verktøysamlinger, probering, sikker plankontroll og konservative prosedyrer for første gangs bruk reduserer risikoen. Simulering er verdifull, men den kan ikke korrigere feil offset, feil installerte oppspenningsanordninger eller unøyaktige verktøydata i verkstedet.
Dyktige operatører og prosesskontroll
5-akset maskinering krever erfarne programmerere, oppsettteknikere, operatører og inspektører. Hver rolle må forstå hvordan rotasjonsbevegelse påvirker arbeidsforskyvninger, verktøyklaring, skjærebelastning og endelig måling.
Operatøren må verifisere oppspenningsanordninger, verktøy, rotasjonsområde, forskyvninger, proberesultater, maskintilstand og initial skjæreatferd. En liten dataregistreringsfeil kan bli alvorlig når bordet vipper mot spindelen.
Standardiserte oppsettark, verktøylister, fotografier av inventar, revisjonskontroll, simuleringsjournaler og prosedyrer for første artikkel bidrar til å gjøre prosessen repeterbar på tvers av operatører og produksjonsbatcher.
Når er 5-akset fresing ikke kostnadseffektivt?
5-akset fresing er ikke kostnadseffektivt når delen har enkel tilgjengelig geometri og ikke drar nytte av å endre verktøyorientering eller redusere oppsett. En flat brakett med åpne lommer kan være raskere på en standard 3-akset fres.
Det kan også være unødvendig når produksjonsverktøyet allerede støtter effektiv fleroppsettmaskinering, eller når delen bare krever én enkel vinklet funksjon som kan produseres med en grunnleggende oppspenningsanordning.
Den riktige avgjørelsen bør sammenligne maskintid, programmering, inventar, inspeksjon, håndtering, risiko og mengde. 5-akset kapasitet bør skape målbar produksjonsverdi i stedet for å øke unødvendig kompleksitet.
Hvilke materialer er egnet for 5-akset CNC-fresing?
De fleste maskinbearbeidbare metaller, tekniske plastmaterialer, kompositter, grafitt og utvalgte tekniske keramikkmaterialer er egnet for 5 -akset CNC-fresing. Prosessen er definert av maskinbevegelse, mens faktisk materialkompatibilitet avhenger av spindelens ytelse, verktøy, stivhet, kjølevæske, støvkontroll og skjærestrategi.
| Materiellgruppe | Typiske karakterer | Maskineringsegenskaper | Vanlige 5-aksede deler |
| Aluminum | 6061, 7075, 2024, 6082 | Høye skjærehastigheter, god maskinbearbeidbarhet, mulig tynnveggdeformasjon | Hus, braketter, romfartsstrukturer, kjøleribber |
| Rustfritt stål | 303, 304, 316, 17-4PH | Arbeidsherding, varmekonsentrasjon, høyere skjærekrefter | Medisinske verktøy, ventildeler, industrihus |
| Verktøy og legeringsstål | D2, H13, 4140, 4340 | Høye krefter, verktøyslitasje og hensyn til varmebehandling | Former, matriser, inventar, strukturelle deler |
| Titanium | Grad 2, klasse 5 | Lav varmeledningsevne, høy verktøyslitasje, tilbakefjæring | Luftfartsstrukturer, implantater, ytelseskomponenter |
| Nikkellegeringer | Inconel, Hastelloy | Varmebestandighet, alvorlig verktøyslitasje, krevende sponkontroll | Turbin, energi og høytemperaturdeler |
| Kobber og messing | C101, C110, C360 | Graddannelse, adhesjon, deformasjon av mykt materiale | RF-hus, elektroder, termiske og elektriske deler |
| Ingeniørplast | PEEK, POM, nylon, PC, PTFE | Varmefølsomhet, klemdeformasjon, fuktighetsbevegelse | Medisinske, automatiserings-, elektroniske og isolerende komponenter |
| kompositter | CFRP, GFRP, FR4, G10 | Slipefibre, delaminering, støvproduksjon | Luftfartspaneler, elektroniske armaturer, strukturelle deler |
| Spesialmaterialer | Grafitt, maskinbearbeidbar keramikk | Slipemiddel, sprøhet, risiko for avskalling av kanter | Elektroder, halvledere og tekniske komponenter |
Aluminium og aluminiumslegeringer
Aluminiumslegeringer er svært godt egnet for 5-akset fresing fordi de generelt kombinerer god maskinbarhet med lav tetthet og nyttig mekanisk styrke. De er mye brukt til hus, konstruksjonsbeslag, varmehåndteringsdeler, prototyper og luftfartskomponenter.
Materialet støtter høye skjærehastigheter, men store lommer og tynne vegger kan fortsatt forvrenges når indre spenninger frigjøres. Balansert grovfresing, kontrollert materialtillegg, stabil fiksering og etterbehandling etter at delen har avslappet seg kan forbedre dimensjonskonsistensen.
Valg av kvalitet påvirker styrke, korrosjonsbestandighet, overflatebehandling og kostnader. For eksempel kan en legering med høyere styrke forbedre ytelsen, men øke materialkostnadene eller redusere anodiseringskonsistensen, så applikasjonen bør bestemme kvaliteten snarere enn bare maskineringskomforten.
Rustfritt stål og verktøystål
Rustfritt stål og verktøystål er egnet for 5-akset fresing når maskinen, verktøyet og arbeidsfestet gir tilstrekkelig stivhet. Disse materialene brukes til medisinske instrumenter, former, matriser, ventiler, industrielle komponenter og slitesterke deler.
Rustfritt stål kan deformasjonsherde hvis fresen gnis i stedet for å skjære, mens verktøystål kan generere høye krefter og verktøyslitasje. Stabilt inngrep, skarpt verktøy, kontrollert varme og passende kjølevæsketilførsel er viktig for å opprettholde dimensjons- og overflatekvalitet.
Varmebehandlingsbetingelsene bør bekreftes før programmering. Maskinering i herdet tilstand kan redusere etterbehandlingsdeformasjon, men øker verktøykostnadene og syklustiden, mens maskinering før varmebehandling kan kreve lagertillegg for senere etterbehandling.
Titan- og nikkellegeringer
Titan- og nikkellegeringer kan freses med 5 akser, men de krever kontrollerte skjærebelastninger, varmehåndtering, stive verktøy og nøye planlegging av verktøyets levetid. De velges ofte for luftfart, medisin, energi og høytemperaturapplikasjoner.
Titan har lav varmeledningsevne, så mye av skjærevarmen forblir nær verktøykanten. Nikkellegeringer motstår også deformasjon ved forhøyede temperaturer, noe som øker skjærekraften og akselererer slitasje under lange etterbehandlingsbaner.
5-akset orientering kan forbedre tilgangen og støtte kortere freser, men aggressiv bevegelse løser ikke materialrelaterte problemer. Stabilt inngrep, konservativ radial dybde, passende belegg, kjølevæsketilførsel og planlagt verktøyutskifting er avgjørende for verdifulle deler.
Kobber og messing
Kobber og messing er egnet for 5-akset fresing når det brukes skarpe verktøy, stabil fastspenning og effektiv sponavgang. Vanlige bruksområder inkluderer elektroder, RF-hus, elektriske kontakter, termiske komponenter og presisjonskontakter.
Rent kobber kan være mykt og klebende, noe som kan forårsake grader, oppbygde kanter eller flekker. Fribearbeidet messing produserer vanligvis kortere spon og mer forutsigbare overflater, selv om legeringssammensetningen bør kontrolleres når det gjelder regulatoriske eller elektriske krav.
Fordi mange kobberkomponenter har tynne vegger eller små termiske egenskaper, kan overdreven fastklemming deformere arbeidsstykket. Festeanordningene bør gi tilstrekkelig støtte uten å merke eller komprimere funksjonelle overflater.
Ingeniørplast
Teknisk plast er egnet for 5-akset fresing når varme, klemkraft, verktøyskarphet og materialstabilitet kontrolleres. PEEK, POM, nylon, polykarbonat, PTFE og andre polymerer brukes i medisinske, elektroniske, automatiserings- og industrielle applikasjoner.
Plast krever vanligvis skarpe kuttere og lette skjærekrefter fordi varme kan myke opp overflaten, lage grader eller endre dimensjoner. Noen materialer absorberer fuktighet, mens andre beveger seg etter at indre spenninger frigjøres under tung materialfjerning.
Inspeksjonsforhold er også viktige. En plastdel som måles umiddelbart etter varmmaskinering representerer kanskje ikke dens stabile dimensjoner, så kjøletid og kontrollert måletemperatur bør vurderes for egenskaper med tett toleranse.
Kompositter og maskinbearbeidbar keramikk
Kompositter og maskinbearbeidbar keramikk kan bearbeides på 5-akset utstyr, men de krever spesialverktøy og miljøkontroller. De viktigste utfordringene er slitasje, sprøhet, delaminering, fiberuttrekking og støv.
Karbonfiber- og glassfiberkompositter kan raskt slite på konvensjonelle karbidkanter. Verktøygeometri, skjæreretning, baksidestøtte og støvavsug må velges for å beskytte laminatet og opprettholde rene kanter.
Maskinbearbeidbar keramikk og grafitt kan kreve diamantbelagte verktøy, lavvibrasjonsskjæring og dedikert avsug. Prosessen bør også forhindre at slipende støv forurenser maskinkomponenter eller nærliggende metallbearbeidingsoperasjoner.
Hvilke deler kan lages med 5-akset CNC-fresing?
5 -akset CNC-fresing kan produsere komplekse flerflatede, buede, vinklede og dype kavitetskomponenter som er vanskelige å fullføre med konvensjonelle oppsett. Egnede deler spenner fra små medisinske apparater til store strukturelle komponenter, avhengig av maskinstørrelse og konfigurasjon.
Flersidige hus og braketter
5-akset fresing kan produsere hus og braketter med lommer, hull, boringer, monteringsflater og grensesnitt på flere sider. Disse delene er vanlige innen luftfart, elektronikk, robotikk, automatisering og industrielt utstyr.
Maskinering av flere flater i ett oppsett bidrar til å bevare forholdet mellom lagerseter, kontaktplasseringer, tetningsflater, gjengede hull og referansedatum. Dette reduserer risikoen som oppstår ved gjentatte ganger å gjenskape koordinater.
De viktigste designhensynene er tilgang til festeanordninger, veggstøtte, verktøyholderklaring og forvrengning etter at store mengder materiale er fjernet. En stabil offerbase eller svalehalefunksjon kan forenkle arbeidsfeste og endelig separasjon.
Impeller og turbinblader
5-akset fresing er godt egnet for impeller og turbinblader fordi deres buede overflater og begrensede passasjer krever endring av verktøyretningen. Fresen må nå mellom bladene samtidig som den unngår tilstøtende geometri.
Grovfresing etterlater vanligvis kontrollert materiale rundt bladet og navet, etterfulgt av halvfinish og finbearbeidingsbaner som gradvis frigjør skjærespenninger. Verktøyaksekontroll brukes til å opprettholde klaring og stabil kontakt langs den aerodynamiske profilen.
Inspeksjon kan kreve skanning, profilsammenligning eller CMM-måling fordi konvensjonelle håndverktøy ikke fullt ut kan verifisere vridde overflater. Verktøyslitasje må også overvåkes fordi små profilendringer kan påvirke delens ytelse.
Komplekse buede og konturerte deler
5-akset fresing kan produsere komplekse konturer som former, ortopediske komponenter, aerodynamiske overflater, optiske fester og skulpturert produktgeometri. Samtidig bevegelse lar freseren følge både konkave og konvekse overflater.
Overflatekvaliteten avhenger av freseform, overstep, verktøyorientering, maskindynamikk og kontinuiteten til den programmerte banen. Brå retningsendringer kan etterlate spor selv når den nominelle geometrien er korrekt.
Den nødvendige overflatefinishen bør kun defineres der funksjonen krever det. Svært fin kontroll over store kosmetiske eller friformede overflater kan øke syklustiden betydelig uten å forbedre delens mekaniske ytelse.
Deler med dyp hulrom og vinklede deler
5-akset fresing kan bearbeide dype hulrom, vinklede porter, sammensatte boringer, sidehull og forsenkede overflater ved å orientere arbeidsstykket mot fresen. Dette reduserer avhengigheten av langtrekkende verktøy og spesialinnretninger.
Direkte tilgang til verktøyet forbedrer stivheten og sponavgangen, men fresen og holderen trenger fortsatt tilstrekkelig plass. Smale åpninger, skarpe innvendige hjørner og dype, lukkede områder kan forbli vanskelige selv på avansert utstyr.
Designere bør bruke praktiske hulromsbredder, innvendige radier og tilnærmingsvinkler. En funksjon som er teknisk tilgjengelig kan fortsatt være dyr hvis den krever et lite verktøy, langsom kutting, gjentatte tilbaketrekkinger eller spesialisert inspeksjon.
Medisinske implantater og presisjonsinstrumenter
5-akset fresing kan produsere medisinske implantater, tannkomponenter, protesedeler, kirurgiske instrumenter og presisjonsutstyr. Disse komponentene kombinerer ofte organiske konturer med kontrollerte grensesnitt og små funksjonelle egenskaper.
Prosessen kan følge pasientspesifikk eller anatomisk geometri, samtidig som hull, kontaktflater og fikseringsfunksjoner opprettholdes. Materialer kan omfatte titan, rustfritt stål, koboltbaserte legeringer eller høyprestasjonsplast.
Produksjonskravene går utover geometri. Materialsporbarhet, kontrollert etterbehandling, fjerning av grader, rengjøring, inspeksjonsdokumentasjon og prosessvalidering kan være nødvendig avhengig av enheten og det regulatoriske miljøet.
Tilpassede komplekse prototyper
5-akset fresing kan produsere tilpassede prototyper direkte fra massivt materiale uten dedikerte former eller støpeformer. Det er nyttig for testing av design som inneholder buede overflater, vinklede grensesnitt og flere maskinerte flater.
Prototypen kan lages av et materiale som er nær den tiltenkte produksjonskvaliteten, noe som gir mer meningsfull funksjonell, termisk og mekanisk testing enn en visuell modell.
For tidlige design bør unødvendige stramme toleranser og kosmetiske overflater unngås. Prototypemaskinering bør fokusere på å validere funksjon, montering og geometri før dyre detaljer låses inn i produksjonen.
Vanlige bruksområder for 5-akset CNC-fresing
5 -akset CNC-fresing brukes i bransjer der komponenter krever kompleks geometri, vanskelige materialer, presise funksjonsforhold eller færre oppsett. Vanlige sektorer inkluderer bilindustri, industrielt utstyr, medisin, luftfart, automatisering, elektronikk, robotikk, forsvar og energi.
Biler
Bilindustrien bruker blant annet topplokk, inntaksporter, girkasser, fjæringskomponenter, batteristrukturer, former og motorsportprototyper. Disse delene inneholder ofte monteringsfunksjoner med flere flater og komplekse strømningsflater.
5-akset maskinering reduserer endringer i fiksturen, samtidig som det gir tilgang til vinklede porter og konturerte områder. De viktigste risikoene inkluderer tynnveggdeformasjon, stor materialfjerning og opprettholdelse av justering mellom lager-, tetnings- og monteringsfunksjoner.
Industriellt utstyr
Industrielt utstyr brukes blant annet til ventilhus, pumpehus, kompressorkomponenter, manifolder, impeller, verktøy og spesialtilpassede maskindeler. Mange kombinerer porter, tetningsflater, boringer og monteringsfunksjoner i én komponent.
5-akset tilgang bidrar til å konsolidere disse operasjonene, men tunge deler kan kreve maskiner med tilstrekkelig nyttelast og dreiemoment for rotasjonsbordet. Fiksturdesignet må støtte komponenten uten å blokkere strømningspassasjer eller inspeksjonsflater.
Medisinsk
Medisinske bruksområder inkluderer ortopediske implantater, tannkomponenter, kirurgiske instrumenter, proteseutstyr og deler til diagnostiske enheter. Geometrien kan kombinere organiske konturer med svært små hull, spor eller sammenkoblingsfunksjoner.
5-akset maskinering gir tilgang og overflatekontinuitet, mens produksjonsplanen også må kontrollere grader, forurensning, sporbarhet og inspeksjon. Leverandørens dokumentasjon og etterbehandlingskapasitet kan være like viktig som selve maskinen.
Aerospace
Luftfartsapplikasjoner inkluderer turbinblader, impeller, strukturelle braketter, skott, hus, motordeler og aerodynamiske overflater. Disse komponentene bruker ofte aluminium, titan, rustfritt stål eller nikkelbaserte legeringer.
5-akset maskinering støtter tynne vegger, dype lommer, buede profiler og vektreduksjonsgeometri. Prosessplanlegging må håndtere forvrengning, verktøyslitasje, profilnøyaktighet, materialsertifisering og detaljert dimensjonsrapportering.
Automatisering
Automatiseringsapplikasjoner inkluderer gripekropper, verktøy for endearmer, sensorfester, inventar, posisjoneringsenheter og tilpasset produksjonsmaskinvare. Disse delene integrerer ofte flere funksjoner i en kompakt struktur.
5-akset fresing kan redusere antallet monterte komponenter ved å kombinere grensesnitt, luftpassasjer, monteringsvinkler og vektreduksjonslommer. Den ferdige delen må fortsatt ha stabile referanser og repeterbare grensesnitt for montering.
Elektronikk
Elektroniske applikasjoner inkluderer RF-hus, kjøleribber, optiske fester, kontakthus, testarmaturer, presisjonschassis og komponenter for termisk styring. Kompakte design kan inneholde vinklede funksjoner og lommer på flere sider.
5-akset tilgang er nyttig for å opprettholde forholdet mellom kontaktåpninger, tetningsflater, termiske grensesnitt og monteringshull. Gradkontroll, kosmetiske overflater, konduktivitet og beleggtillegg påvirker ofte prosessplanen.
Robotics
Robotikkapplikasjoner inkluderer leddhus, aktuatordeler, strukturelle lenker, lette armer, gripere og sensorstøtter. Disse komponentene kombinerer ofte vektreduksjon med nøyaktige lager- og motorgrensesnitt.
5-akset maskinering kan lage buede lette strukturer samtidig som kritiske boringer og monteringsflater bevares. De største utfordringene er deformasjon av tynne seksjoner og opprettholdelse av stivhet etter at store mengder materiale er fjernet.
Luftfart og forsvar
Luftfart og forsvarsapplikasjoner inkluderer fremdrift, sensorer, optikk, kommunikasjon, veiledning og strukturelle komponenter. Prosjekter kan involvere vanskelige materialer, kontrollerte profiler og kompleks flerflategeometri.
Utover maskinering kan leverandøren måtte håndtere sporbarhet, kontrollert dokumentasjon, spesialinspeksjon, eksportkrav og sikker håndtering av prosjektinformasjon.
Olje og gass
Olje- og gassapplikasjoner inkluderer borehullverktøy, ventilhus, strømningskontrollkomponenter, manifolder, pumpedeler og tetningsutstyr. Disse delene kan inneholde sammensatte boringer, vinklede passasjer og korrosjonsbestandige legeringer.
5-akset tilgang kan redusere oppsett og forbedre forholdet mellom strømningsveier og tetningsflater. Harde materialer, dype hull, trykkrelatert geometri og vanskelige inspeksjonsforhold må tas i betraktning under designgjennomgang.
Designretningslinjer for 5-akset CNC-fresing
God 5 -akset design gir klare referanser, praktiske toleranser, tilstrekkelig verktøytilgang, stabile vegger, brukbare hjørneradier og tilstrekkelig festeklaring. 5 -akset funksjonalitet bør løse funksjonelle problemer i stedet for å rettferdiggjøre unødvendig geometri.

Definer funksjonelle toleranser og referanser
Funksjonelle toleranser og referanser bør beskrive hvordan komponenten passer, justerer seg, tetter eller beveger seg i monteringen. De bør fokusere prosesskontrollen på funksjoner som direkte påvirker ytelsen.
Flerflatefunksjoner bør referere til et stabilt nullpunktsystem som kan etableres i fiksturen og reproduseres under inspeksjon. Dårlig valg av nullpunkt kan gjøre en rimelig toleranse vanskelig å maskinere eller umulig å måle konsistent.
Unngå å bruke stramme toleranser for alle dimensjoner. Unødvendig kontroll øker etterbehandlingstiden, inspeksjonstiden, verktøybyttefrekvensen, miljøkravene og skraprisikoen uten å forbedre funksjonen.
Forbedre verktøytilgang og skjærevinkler
Verktøytilgang bør tillate både skjærekanten og verktøyholderen å nå overflaten uten forstyrrelser. 5-akset bevegelse forbedrer tilnærmingsretningen, men kan ikke føre en solid holder gjennom omkringliggende geometri.
Åpne tilgangsveier, rimelige mellomrom og praktiske vippevinkler gir kortere verktøy og sterkere holdere. Disse valgene forbedrer stivheten og gjør prosessen mindre følsom for vibrasjoner og nedbøyning.
Designere bør vurdere hele verktøyenheten i stedet for bare fresediameteren. En smal funksjon kan passe for skjæreverktøyet samtidig som den hindrer holderen eller spindelen i å nå ønsket dybde.
Unngå for dype hulrom
For dype hulrom øker verktøyoverheng, vibrasjon, sponopphopning og maskineringstid. 5-akset tilting kan forbedre tilgangen, men det fjerner ikke alle dybderelaterte begrensninger.
Der det er mulig, reduser hulromsdybden, øk åpningsbredden, bruk trinnvise områder eller del komponenten inn i maskinbearbeidbare seksjoner. Større tilgangsåpninger kan også forbedre rengjøring, belegg og inspeksjon etter maskinering.
Et dypt hulrom bør begrunnes med funksjon. Hvis dybden bare fjerner vekt eller skaper et usynlig kosmetisk trekk, kan en enklere lomme gi lignende ytelse til lavere kostnad.
Bruk praktiske innvendige hjørneradier
Praktiske innvendige hjørneradier gjør at standard endefreser kan opprettholde jevn bevegelse og stabilt skjæreinngrep. Et innvendig hjørne kan ikke være helt skarpt når det produseres av en roterende sylindrisk freser.
En radius større enn verktøyradiusen hindrer fresen i å bli helt festet i hjørnet. Dette reduserer skjærekraftpigger, vibrasjoner, varme og synlige merker.
Svært små radier krever verktøy med liten diameter, som er mindre stive og fjerner materiale sakte. Å øke en ikke-kritisk radius kan redusere syklustid og verktøyrisiko uten å endre komponentens funksjon.
Kontroller tynne vegger og funksjoner som ikke støttes
Tynne vegger bør være tykke og støttet nok til å motstå skjærekraft, klemtrykk og materialbelastning. Høye eller ujevne vegger kan bøye seg under maskinering og bevege seg igjen etter at fiksturen er sluppet.
Balansert grovfresing, alternerende kutt, lette etterbehandlingspassasjer, midlertidige støtteribber og nøye plasserte klemmer kan redusere forvrengning. Proseskontroll kan imidlertid ikke fullt ut kompensere for en ekstremt svak design.
Veggtykkelse bør velges i henhold til materiale, høyde, lengde, toleranse og overflatebehandling. En tynn aluminiumsvegg kan oppføre seg svært annerledes enn en tilsvarende størrelse rustfritt stål- eller plastvegg.
Planlegg arbeidsfeste og fiksturklaring
Arbeidsfeste bør vurderes før den endelige geometrien fryses. Produsenten trenger stive overflater eller midlertidige elementer som kan klemmes fast uten å skade funksjonelle områder.
Offertapper, svalehalebaser, avtakbart materiale, tilpassede myke kjever eller nullpunktfester kan forbedre tilgang og repeterbarhet. Disse funksjonene bør gi støtte samtidig som de viktige flatene holdes eksponert.
Det roterte volumet til den komplette delen og oppspenningsanordningen må holde seg innenfor maskinkonvolutten. Det bør også være klaring for probing, verktøybytte, sponavgang og sikre tilbaketrekningsbevegelser.
Forenkle ikke-funksjonell kompleksitet
Ikke-funksjonell kompleksitet bør fjernes når den ikke forbedrer ytelse, montering, vekt eller utseende. Hver sammensatt vinkel, liten radius, dekorativ lomme eller friformet overflate øker programmerings- og maskineringsinnsatsen.
Forenkling kan muliggjøre større verktøy, jevnere verktøybaner, færre orienteringer, enklere inspeksjon og lavere skraprisiko. Det kan også gjøre fremtidige designrevisjoner rimeligere.
En DFM-gjennomgang bør identifisere hvilke funksjoner som virkelig krever 5-akset kapasitet, og hvilke som kan erstattes med enklere geometri. Dette bidrar til å bevare den tekniske intensjonen uten å måtte betale for unødvendig maskinbevegelse.
Slik optimaliserer du 5-akset freseprosess?
5 - akset freseprosess er optimalisert ved bruk av stive verktøy, stabilt inngrep, kontrollert verktøyorientering, verifisert simulering og planlagt håndtering av varme, slitasje og forvrengning. Optimaliseringen skal forbedre repeterbarheten, ikke bare forkorte den programmerte syklusen.
Velg passende skjæreverktøy
Egnede skjæreverktøy passer til materialet, størrelsen på formen, den nødvendige rekkevidden, overflatens tilstand og skjærestrategien. Korte verktøy bør brukes når geometrien tillater det, fordi de gir bedre stivhet.
Verktøymateriale, belegg, antall rifler, spiralvinkel, eggforberedelse og holdertype påvirker spondannelse, varme, skjærekraft og verktøylevetid. Et verktøy som er optimalisert for aluminium, kan yte dårlig i titan eller slipende kompositter.
Verktøy med lang rekkevidde og liten diameter bør reserveres for funksjoner som virkelig krever dem. Når slike verktøy er uunngåelige, bør skjærebelastninger, rundløp, holderbalanse og utskiftingsintervaller kontrolleres nøye.
Optimaliser verktøybaner og verktøyorientering
Optimaliserte verktøybaner opprettholder stabilt freseinngrep og unngår unødvendig rotasjonsbevegelse. Verktøyvinkelen skal gi tilgang og klaring uten å forårsake brå akseendringer.
Jevn koblingsbevegelse, kontrollerte føring- og vippevinkler, konsistent skjæreretning og gradvise overganger forbedrer maskinens oppførsel. De kan også redusere spor der tilstøtende etterbehandlingsbaner møtes.
Programmereren bør se på den faktiske aksebevegelsen i stedet for bare kontaktpunktet på modellen. En liten endring ved verktøyspissen kan kreve en stor eller rask roterende bevegelse når kutteren er langt fra maskinens dreiepunkt.
Bruk kollisjonsdeteksjon og maskinsimulering
Kollisjonsdeteksjon bør omfatte kutter, holder, spindel, bord, fikstur, lager, ferdig del og maskinkapsling. Å kontrollere skjærekanten alene representerer ikke en reell risiko på verkstedgulvet.
Maskinsimulering bør bruke riktig rotasjonskonfigurasjon, bevegelsesgrenser, dreiedata og verktøyenheter. Generisk simulering kan godkjenne en bane som den faktiske maskinen ikke kan nå trygt.
En verifisert simulering reduserer tiden det tar å prøve ut, men den første produksjonskjøringen bør fortsatt bruke forsiktig matekontroll, offsetkontroller, probing og observasjon. Digital verifisering kan ikke oppdage en fikstur installert i feil retning.
Kontroller matehastighet, spindelhastighet og verktøyinngrep
Matehastighet, spindelhastighet og freseinngrep bør samsvare med materialet, verktøygeometrien, maskinens stivhet og den tiltenkte driften. Stabil spontykkelse er viktigere enn å bruke høyest mulig hastighet.
Konstant inngrep med grovfresing bidrar til å unngå plutselige kraftøkninger i hjørner og smale områder. Etterbehandlingsparametrene bør kontrollere kamskjellhøyde, skjæreretning, varme og kantkvalitet i stedet for bare å redusere matingen.
Rotasjonsbevegelse kan påvirke verktøyspissmating selv når individuelle akser ser ut til å bevege seg sakte. Avanserte kontrollere og CAM-systemer kan kompensere for dette, men programmereren bør fortsatt gjennomgå den resulterende bevegelsen og overflaten.
Håndter verktøyslitasje, varme og delforvrengning
Verktøyslitasje, varme og forvrengning bør håndteres før de påvirker dimensjoner eller overflatefinish. 5-aksede programmer inneholder ofte lange etterbehandlingssykluser der gradvis verktøyforringelse kan endre den endelige profilen.
Oppvarming av maskinen, stabil kjølevæsketemperatur, planlagt verktøyutskifting, overvåking av verktøyets levetid og probing underveis kan forbedre konsistensen. Deler med høy verdi bør ikke være avhengige av at fresen varer til synlig svikt.
Delvridning av deler bør håndteres gjennom balansert materialfjerning, grovfresing på flere sider, kontrollert fastspenning, spenningsavlastet materiale og etterbehandling etter at komponenten har stabilisert seg.
Overflatebehandlinger for 5-aksede fresede deler
Vanlige overflatebehandlinger for 5- aksede fresede deler inkluderer anodisering, galvanisering, pulverlakkering, varmebehandling, polering og kuleblåsing. Riktig behandling avhenger av materiale, korrosjonsbestandighet, hardhet, konduktivitet, utseende og dimensjonskrav.

| Overflatebehandling | Typiske materialer | Hovedhensikt | Produksjonshensyn |
| anodisering | Aluminum | Korrosjonsbestandighet, hardhet, utseende | Belegg påvirker dimensjoner, og fargen kan variere avhengig av legering. |
| galvanisering | Stål, kobber, messing, utvalgte legeringer | Korrosjon, konduktivitet, slitasje, utseende | Gjenger og tette passformer kan trenge maskering |
| Pulverlakkering | Aluminium og stål | Slitesterk beskyttende og kosmetisk finish | Tykt belegg kan fylle små detaljer |
| Varmebehandling | Stål, aluminium, titanlegeringer | Styrke, hardhet, stresskontroll | Forvrengning kan kreve etterbehandling |
| polering | Metaller og utvalgte plasttyper | Glatthet og kosmetisk utseende | Kan avrunde kanter eller endre små detaljer |
| Perlesprengning | Aluminium, rustfritt stål, andre metaller | Jevn matt tekstur | Håndtering og maskering påvirker kosmetisk konsistens |
anodisering
Anodisering er en elektrokjemisk behandling som hovedsakelig brukes til å forbedre korrosjonsmotstanden, overflatehardheten og utseendet til aluminiumskomponenter. Det kan også gi dekorativ farge.
Belegget endrer de endelige dimensjonene til behandlede overflater, noe som har betydning for boringer, gjenger, tetningsflater og tette tilpasninger. Tegningen bør tydeliggjøre om dimensjonene gjelder før eller etter anodisering.
Legering og overflatetilstand påvirker farge og konsistens. Deler som skal matche kosmetisk bør bruke kontrollerte materialpartier og konsistente maskinerings- og blåseprosedyrer.
galvanisering
Elektroplettering avgir et metallisk lag, som nikkel, sink, krom eller et annet belegg, på komponenten. Det brukes for korrosjonsbeskyttelse, konduktivitet, slitestyrke eller utseende.
Plateringstykkelsen kan påvirke små hull, gjenger, tilpasninger og skarpe kanter. Funksjonelle områder kan kreve maskering, og beleggspesifikasjonen bør definere både materiale og nødvendig tykkelse.
Kompleks 5-akset geometri kan skape utfordringer med fordeling av belegg i fordypninger og dype hulrom. Leverandøren av etterbehandling bør vurdere om geometrien kan få jevn dekning.
Pulverlakkering
Pulverlakkering gir en slitesterk beskyttende og kosmetisk finish på aluminium, stål og andre egnede metaller. Det brukes ofte til hus, braketter, rammer og eksponerte utstyrskomponenter.
Belegget er tykkere enn de fleste plating- eller anodiseringslag. Små hull, gjenger, jordingspunkter, tetningsgrensesnitt og presisjonsmonteringsflater krever vanligvis maskering.
Skarpe kanter kan få mindre jevn dekning enn brede overflater, mens dype lommer kan være vanskelige å belegge jevnt. Kantdesign og opphengsretning bør gjennomgås før produksjon.
Varmebehandling
Varmebehandling endrer de mekaniske egenskapene, hardheten, styrken eller den indre spenningen til metalldeler. Den kan brukes før grovbearbeiding, mellom maskineringstrinn eller etter hovedmaterialefjerningen.
Rekkefølgen påvirker dimensjonsstabiliteten. Maskinering etter herding øker verktøyslitasjen, mens varmebehandling etter maskinering kan forvrenge boringer, flathet, posisjon og tynne vegger.
Kritiske komponenter kan kreve grovmaskinering, spenningsavlastning, varmebehandling og endelig etterbehandling. Tegningen og innkjøpskravene bør tydelig definere den nødvendige tilstanden.
Polering og perleblåsing
Polering og perleblåsing modifiserer overflatetekstur og utseende på maskinerte deler. Polering reduserer ruhet eller skaper en reflekterende overflate, mens perleblåsing gir en mer jevn matt finish.
Manuell polering kan runde av skarpe kanter, myke opp små detaljer og endre lokale dimensjoner. Kosmetiske krav bør derfor identifisere kontrollerte overflater og akseptable retningsmerker.
Perleblåsing kan skjule mindre variasjoner i verktøybanen, men vil ikke fjerne dype fresemerker eller geometriske feil. Delene bør maskineres til en passende grunnlinjefinish før kosmetisk bearbeiding.
Hva påvirker kostnaden for 5-akset CNC-fresing?
Kostnaden for 5 -akset CNC-fresing påvirkes av materiale, lagerstørrelse, geometri, toleranse, overflatefinish, programmering, oppsett, verktøy, inspeksjon, produksjonsmengde og ledetid. Maskinens timepris er bare én del av den totale kostnaden.
Materiale og lagerstørrelse
Materialet påvirker kostnadene gjennom innkjøpspris, skjærehastighet, verktøyslitasje, kjølevæskebehov og maskineringsvanskelighetsgrad. Titan- og nikkellegeringer krever generelt mer tid og verktøy enn aluminium eller frittmaskinert messing.
Materialstørrelsen bestemmer hvor mye materiale som må fjernes. En lett, ferdigbehandlet komponent kan fortsatt være dyr når den starter som en stor barre og krever omfattende grovbearbeiding.
Nesten ferdig lager, smiing eller støpegods kan redusere avfall for passende produksjonsmengder. De kan imidlertid legge til verktøy, minimumsbestilling eller krav til leveringstid som ikke er økonomiske for prototyper.
Delgeometri og materialfjerning
Kompleks geometri øker kostnadene når det krever begrenset tilgang, mange verktøy, små overganger, langsom etterbehandling eller gjentatte endringer av verktøyaksen. Dype hulrom og tynne vegger øker også risikoen.
Store materialfjerningsforhold øker grovfresingstid, sponvolum, verktøyslitasje og forvrengningskontroll. Prosessen kan trenge trinnvis grovfresing eller mellomliggende avslapning før etterbehandling.
Å fjerne ikke-funksjonell kompleksitet er ofte den mest effektive måten å redusere kostnader på. En liten designendring kan muliggjøre en større kutter, kortere verktøy, enklere festeanordning eller raskere inspeksjon.
Toleranser og overflatefinish
Strammere toleranser øker kostnadene fordi de krever mer stabile forhold, etterbehandling, verktøyovervåking, sondering og inspeksjon. De kan også øke skraprisikoen.
Fine overflater krever mindre overganger, kontrollerte skjæreretninger, flere passeringer og noen ganger manuell polering. Store friformområder kan kreve betydelig maskintid.
Kun funksjonelle overflater bør gjennomgå krevende kontroller. Generelle toleranser og standard maskinerte overflater er vanligvis tilstrekkelig for ikke-kritiske områder.
Programmerings- og oppsettkompleksitet
Programmeringskostnadene øker med samtidig bevegelse, mange maskineringsorienteringer, kollisjonsfølsomme funksjoner og kompleks overflatebehandling. CAM-ingeniøren må også verifisere den etterbehandlede maskinbevegelsen.
Oppsettkostnadene inkluderer klargjøring av lager, design av oppspenningselementer, myke kjever, proberutiner, verktøyklargjøring og prøveutvinning av første del.
Gjentatte bestillinger fordeler disse faste ingeniørkostnadene over flere komponenter. Stabile revisjoner og gjenbrukbare inventar forbedrer derfor enhetsøkonomien.
Krav til verktøy og fester
Verktøykostnaden avhenger av kuttermateriale, belegg, størrelse, rekkevidde, holder og forventet levetid. Harde legeringer, slipende kompositter og små etterbehandlingsverktøy kan kreve hyppig utskifting.
Tilpassede festeanordninger koster mer enn standard skrustikker, men de kan forbedre tilgang, repeterbarhet og syklustid. En godt designet festeanordning kan også redusere variasjon i inspeksjon.
For prototyper kan enkel offerfeste være mer økonomisk enn en dedikert festeanordning. Produksjonsmengder kan rettferdiggjøre nullpunkt- eller flerdelte systemer som reduserer oppsetttiden.
Produksjonsmengde og ledetid
Produksjonsmengde påvirker hvordan programmerings-, oppsett-, verktøy- og inspeksjonskostnader fordeles. 5-akset fresing kan være økonomisk for prototyper fordi det unngår dedikerte former og vinkelfester.
For gjentatt produksjon kan optimaliserte oppspenningsanordninger, velprøvde programmer og kontrollerte verktøylevetiddata redusere enhetskostnaden. Batchstørrelsen bør også ta hensyn til varer i arbeid, inspeksjonskapasitet og materialtilgjengelighet.
Komprimerte ledetider kan øke kostnadene når de krever prioritert planlegging, fremskyndet materiallevering, rask verktøyanskaffelse, overtid eller avbrutte produksjonsplaner.
Hvordan velge en leverandør av 5-akset CNC-fresetjenester?
En leverandør av 5 -akset CNC-fresing bør velges i henhold til maskinens kapasitet, programmeringserfaring, materialkunnskap, inspeksjonsressurser, kvalitetssystemer, kommunikasjon og produksjonsstøtte. Eierskap av en 5 -akset maskin alene beviser ikke produksjonskompetanse.
Maskinstørrelse og aksekonfigurasjon
Maskinstørrelsen og aksekonfigurasjonen må samsvare med komponentens dimensjoner, vekt, rotasjonsklaring og spindelkrav. Nominell vandring alene bekrefter ikke at delen kan rotere trygt.
Et 5-akset CNC vertikalt maskineringssenter kan være effektivt for kompakte presisjonskomponenter, mens større hodebord eller hodehodeutstyr kan være bedre for tunge konstruksjoner og lange deler.
Leverandøren bør evaluere den komplette roterte konvolutten, fiksturhøyden, spindelklaringen, verktøyets rekkevidde og den roterende nyttelasten før produksjonsevnen bekreftes.
Material- og bransjeerfaring
Materialerfaring hjelper leverandøren med å velge passende verktøy, skjæreparametere, kjølevæske, fiksturer og metoder for forvrengningskontroll. 5-akset bevegelse erstatter ikke kunnskap om vanskelig materialoppførsel.
Bransjeerfaring er viktig når prosjektet krever sporbarhet, sertifisering, kontrollert etterbehandling, regulert dokumentasjon eller spesialisert inspeksjon.
Eksempler på sammenlignbare komponenter er mer nyttige enn generelle beskrivelser av kapasitet. Leverandøren bør kunne forklare risikoene og produksjonsruten for den spesifikke geometrien og materialet.
CAM-programmering og simuleringsevne
Leverandøren bør bruke egnet CAM-programvare, maskinspesifikke etterprosessorer og full kollisjonssimulering. Disse systemene omdanner designet til sikker og kontrollerbar maskinbevegelse.
Spør om simuleringen inkluderer den faktiske spindelen, rotasjonsbordet, fiksturene, verktøyholderne, lageret og bevegelsesgrensene. Verktøyspisssimulering alene er ikke nok for komplekst 5-akset arbeid.
En moden programmeringsprosess inkluderer revisjonskontroll, dokumenterte verktøysamlinger, kontrollert uttesting og verifisering av den publiserte CNC-koden i stedet for å bare stole på den originale CAM-modellen.
Toleranse og inspeksjonsevne
Toleransekapasiteten bør støttes av kalibrert måleutstyr og metoder som kan få tilgang til komponentens komplekse egenskaper. En generell toleransepåstand er ikke tilstrekkelig.
Vinklede hull, friformsprofiler, flerflateposisjon og sammensatte referanser kan kreve CMM-inspeksjon, optisk skanning eller tilpassede fester.
Leverandøren bør forklare hvordan tegningsdatasystemet vil bli etablert under både maskinering og inspeksjon. En funksjon kan ikke kontrolleres pålitelig når målemetoden ikke gjengir den tiltenkte referansestrukturen.
Kvalitetssikring og sertifisering
Kvalitetssikring bør kontrollere materialidentifikasjon, tegningsrevisjon, oppsett, verktøy, inspeksjon, avvik, etterbehandling og forsendelse. Sertifisering støtter systemet, men erstatter ikke daglig prosessdisiplin.
Inspeksjonsjournaler, rapporter fra første artikkel, materialsertifikater og prosessdokumentasjon skal være tilgjengelig når prosjektet krever dem.
Det passende kvalitetsnivået avhenger av applikasjonsrisikoen. En visuell prototype kan trenge grunnleggende dimensjonsverifisering, mens en komponent innen luftfart, medisin eller trykk kan kreve detaljert sporbarhet.
Ledetid, kommunikasjon og produksjonsstøtte
Pålitelig produksjonsstøtte inkluderer tydelig DFM-tilbakemelding, realistisk planlegging, responsiv teknisk kommunikasjon og kontrollerte designrevisjoner.
En kvalifisert leverandør av 5-aksede CNC-maskineringstjenester bør identifisere utilgjengelig geometri, unødvendige toleranser, forvrengningsrisiko, beleggtillegg og muligheter for kostnadsbesparelser før maskineringen starter.
For gjentatt produksjon bør leverandøren beholde kontrollerte programmer, informasjon om festeanordninger, inspeksjonsplaner, verktøydata og produksjonshistorikk. Dette støtter jevn kvalitet når komponenten bestilles på nytt.
Spørsmål og svar
Hva er forskjellen mellom 3-aksede, 4-aksede og 5-aksede CNC-freser?
En 3-akset CNC-fres beveger seg langs X, Y og Z og maskinerer hovedsakelig elementer fra én retning. En 4-akset fres legger til én roterende akse for sylindriske eller flersidige deler. En 5-akset fres legger til to roterende akser, slik at sammensatte vinkler og flere flater kan maskineres i ett oppsett. Dette reduserer endringer i fiksturen, justeringsfeil og total behandlingstid for komplekse komponenter.
Er 5-akset CNC-maskinering raskere?
5-akset CNC-maskinering er ofte raskere for komplekse deler fordi den kan kombinere tre til fem konvensjonelle oppsett i ett primært oppsett. Det reduserer reposisjonering, endringer av festeelementer, justering og mellomliggende inspeksjon. CAM-programmering og kollisjonssimulering tar imidlertid vanligvis lengre tid. For enkle plater eller åpne lommer kan en 3-akset maskin fortsatt gi en kortere syklus og lavere totalkostnad.
Hva er forskjellen mellom 5-akset og 6-akset CNC-maskinering?
En 5-akset CNC-maskin bruker tre lineære akser og to roterende akser for å maskinere de fleste komplekse flerflate- og konturdeler. En 6-akset maskin legger til én kontrollert bevegelse til, noe som gir bedre tilgang til begrenset geometri eller støtter kombinerte frese- og dreieoperasjoner. Den ekstra aksen øker fleksibiliteten, men den øker også utstyrskostnader, programmeringsvansker, kollisjonsrisiko og krav til prosessverifisering.
Konklusjon
5-akset CNC-fresing kombinerer tre lineære bevegelser med to roterende bevegelser for å produsere komplekse, flerflate, vinklede og konturerte komponenter. Hovedverdien kommer fra å redusere oppstillingsmengder, forbedre verktøytilgang, opprettholde funksjonsforhold, bruke kortere freseverktøy og støtte overflater av høy kvalitet. Suksessfulle resultater avhenger fortsatt av praktisk design, verifisert CAM-programmering, stabil arbeidsfeste, kollisjonssimulering, kontrollert verktøying og passende inspeksjon.
Hos TiRapid tilbyr vi presisjons-CNC-maskinering og produksjonstjenester for tilpassede metall- og plastkomponenter. Våre muligheter støtter prototyper og lavvolumdeler som krever flerakset fresing, kompleks geometri, kontrollerte toleranser, materialgjennomgang, DFM-tilbakemelding, dimensjonsinspeksjon, overflatebehandling og pålitelig produksjonsstøtte.















