
ပါးလွှာသောနံရံပါ အစိတ်အပိုင်းများကို ၎င်းတို့၏ အလေးချိန်ပေါ့ပါးသော ဒီဇိုင်း၊ ထိရောက်သော ပစ္စည်းအသုံးပြုမှုနှင့် ကျစ်လစ်သောဖွဲ့စည်းပုံများကြောင့် အာကာသယာဉ်၊ ဆေးဘက်ဆိုင်ရာ ကိရိယာများ၊ စားသုံးသူ အီလက်ထရွန်းနစ်ပစ္စည်းများနှင့် အလိုအလျောက်စနစ် ကိရိယာများတွင် တွင်ကျယ်စွာ အသုံးပြုကြသည်။ သို့သော် ရိုးရာအစိတ်အပိုင်းများနှင့် နှိုင်းယှဉ်ပါက ပါးလွှာသောနံရံပါ အစိတ်အပိုင်းများသည် ထုတ်လုပ်မှုဆိုင်ရာ စိန်ခေါ်မှုများစွာကို ဖြစ်ပေါ်စေပါသည်။ ကုမ္ပဏီများစွာသည် ဒီဇိုင်းမှန်ကန်ပြီး စက်ပစ္စည်းများသည် တိကျမှုလိုအပ်ချက်များနှင့် ကိုက်ညီသည့် အခြေအနေများနှင့် ကြုံတွေ့ရသော်လည်း အပြီးသတ်အစိတ်အပိုင်းများသည် ပုံပျက်ခြင်း၊ အတိုင်းအတာ သွေဖည်ခြင်း သို့မဟုတ် လုံးဝငြင်းပယ်ခံရခြင်းတို့ကိုပင် ခံစားရဆဲဖြစ်သည်။ အဓိကအကြောင်းရင်းမှာ ပါးလွှာသောနံရံပါ ဖွဲ့စည်းပုံများသည် မာကျောမှုနည်းပြီး ဖြတ်တောက်မှုအား၊ ညှပ်အားနှင့် အပူချိန်ပြောင်းလဲမှုများကို အလွန်ထိခိုက်လွယ်သောကြောင့်ဖြစ်သည်။ ထို့ကြောင့် ပါးလွှာသောနံရံပါ အစိတ်အပိုင်းများအတွက် မြင့်မားသောအထွက်နှုန်းကို ရရှိရန်မှာ တိကျသော စက်ယန္တရားတွင် အကြီးမားဆုံးစိန်ခေါ်မှုများထဲမှ တစ်ခုအဖြစ် ဆက်လက်တည်ရှိနေပါသည်။
ဘာကြောင့် ပါးလွှာတဲ့နံရံရှိတဲ့ အစိတ်အပိုင်းတွေကို စက်ပြင်ဖို့ ပိုခက်ခဲတာလဲ။
ဖောက်သည်များစွာက နံရံပါးသောအစိတ်အပိုင်းများကို အောင်မြင်စွာ စက်ယန္တရားဖြင့် ပြုလုပ်ရန် မြင့်မားသောတိကျမှုရှိသော စက်ပစ္စည်းတစ်ခုတည်းဖြင့် လုံလောက်သည်ဟု ယူဆကြသည်။ အမှန်တကယ်တွင်၊ နံရံပါးသောဖွဲ့စည်းပုံများ၏ ထူးခြားသောဝိသေသလက္ခဏာများက ၎င်းတို့အား ရိုးရာအစိတ်အပိုင်းများထက် ပြင်ပလွှမ်းမိုးမှုများကို ပိုမိုထိခိုက်လွယ်စေသည်။
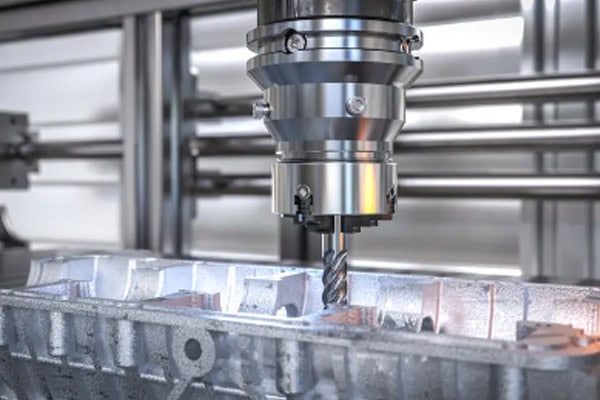
မာကျောမှုနည်းခြင်းကြောင့် ပုံပျက်ခြင်းသို့ ဦးတည်သည်
နံရံပါးသော အစိတ်အပိုင်း၏ အဓိကအင်္ဂါရပ်မှာ ၎င်း၏ နံရံအထူ လျော့နည်းခြင်းဖြစ်ပြီး ၎င်းသည် ಒಟ್ಟಾರೆ မာကျောမှုကို သိသိသာသာ လျော့ကျစေသည်။ ရလဒ်အနေဖြင့် အစိတ်အပိုင်းသည် ဖြတ်တောက်မှုအားများအောက်တွင် အလွယ်တကူ ပုံပျက်နိုင်သည်။
ဤပုံပျက်ခြင်းသည် စက်ဖြင့်ပြုလုပ်နေစဉ်တွင် သိသာထင်ရှားမည်မဟုတ်သော်လည်း၊ တပ်ဆင်ပစ္စည်းကို လွှတ်လိုက်သည်နှင့် အစိတ်အပိုင်းသည် နောက်သို့ပြန်ခုန်ပြီး အတိုင်းအတာမတိကျမှုများကို ဖြစ်စေနိုင်သည်။
အဖြစ်များသော ပြဿနာများ ပါဝင်သည်။
- ဖြတ်တောက်ခြင်းလုပ်ငန်းများအတွင်း ဒေသတွင်း ရွှေ့ပြောင်းမှု။
- ပုံပျက်ခြင်းကို ခံနိုင်ရည်နည်းပါးသော နံရံများပါးလွှာသည်။
- စက်ယန္တရားပြုလုပ်ခြင်း ပြီးစီးပြီးနောက် စပရိန်နောက်ပြန်ဖြစ်ပေါ်သည်။
- အတိုင်းအတာ ညီညွတ်မှုကို ထိန်းသိမ်းရန် ပိုမိုခက်ခဲသည်။
တိကျစွာ စက်ပြုလုပ်ခြင်းအတွက်၊ မာကျောမှု မလုံလောက်ခြင်းသည် ပါးလွှာသော အစိတ်အပိုင်းများတွင် ပျက်ကွက်ရခြင်း၏ အဖြစ်အများဆုံး အကြောင်းရင်းများထဲမှ တစ်ခုဖြစ်သည်။
ပြင်ပအင်အားစုများအပေါ် အာရုံခံနိုင်စွမ်း မြင့်တက်လာခြင်း
ရိုးရာအစိတ်အပိုင်းများသည် ယေဘုယျအားဖြင့် ပိုမိုခိုင်မာသောဖွဲ့စည်းပုံများရှိပြီး စက်ပိုင်းဆိုင်ရာအားများကို ပိုမိုထိရောက်စွာ ခံနိုင်ရည်ရှိသည်။ သို့သော် ပါးလွှာသောနံရံရှိသော အစိတ်အပိုင်းများသည် ပြင်ပဝန်များကို ပိုမိုလွယ်ကူစွာ တုံ့ပြန်ကြသည်။
ဖြတ်တောက်သည့်အားများနှင့် ညှပ်ဖိအား နှစ်မျိုးလုံးသည် နောက်ဆုံးရလဒ်ကို လွှမ်းမိုးနိုင်သည်။
- အလွန်အကျွံ ညှပ်အားသည် အလုပ်အပိုင်းကို ပုံပျက်စေနိုင်သည်။
- ဖြတ်တောက်အား ကွဲပြားမှုများသည် အတိုင်းအတာတည်ငြိမ်မှုကို ထိခိုက်စေပါသည်။
- စက်ယန္တရားပြုလုပ်နေစဉ် တုန်ခါမှုများ ပိုမိုဖြစ်ပွားနိုင်ခြေရှိပါသည်။
ထို့ကြောင့် ပါးလွှာသောနံရံဖွဲ့စည်းပုံများအတွက် အထူးပြုလုပ်ထားသော စက်ပိုင်းဆိုင်ရာဗျူဟာများ မကြာခဏ လိုအပ်လေ့ရှိသည်။
စက်ပြင်ခြင်းအဆင့်တွေထဲက ဘယ်အဆင့်တွေက အခက်ခဲဆုံးလဲ။
ထုတ်လုပ်မှုလုပ်ငန်းစဉ်၏ အဆင့်တိုင်းတွင် တူညီသောအန္တရာယ်အဆင့်ကို မတွေ့ရှိရပါ။ စက်ပိုင်းဆိုင်ရာချို့ယွင်းမှုအများစုသည် အရေးကြီးသောလုပ်ဆောင်မှုများစွာတွင် ဖြစ်ပွားလေ့ရှိသည်။
မသင့်လျော်သော တပ်ဆင်မှုနည်းလမ်းများ
စက်ပိုင်းဆိုင်ရာပြဿနာအများစုသည် ဖြတ်တောက်ခြင်းမစတင်မီတွင်ပင် စတင်ပေါ်ပေါက်လာလေ့ရှိသည်။
နံရံပါးသောဖွဲ့စည်းပုံများတွင် ခိုင်ခံ့မှုအကန့်အသတ်ရှိသောကြောင့်၊ အလွန်အကျွံ ညှပ်အားသည် တပ်ဆင်နေစဉ်အတွင်း အစိတ်အပိုင်းကို ပုံပျက်စေနိုင်သည်။
အဖြစ်များသောဥပမာများမှာ -
- သတ်မှတ်ထားသော ညှပ်နေရာများတွင် ဖိအားလွန်ကဲခြင်း။
- ပံ့ပိုးမှုနေရာများသည် နေရာချထားမှုညံ့ဖျင်းသည်။
- တပ်ဆင်စဉ်အတွင်း မညီမညာအားဖြန့်ဖြူးမှု။
- ဒုတိယအဆင့်များတွင် ඉදිරියට ක ...�ට කියට။
တပ်ဆင်ခြင်းသည် ရိုးရှင်းပုံရသော်လည်း၊ ၎င်းသည် နောက်ဆုံးစက်ယန္တရားပြုလုပ်ခြင်းအရည်အသွေးအပေါ် များစွာသက်ရောက်မှုရှိသည်။
ဖြတ်တောက်ခြင်း ကန့်သတ်ချက်များ မမှန်ကန်ပါ။
ဖြတ်တောက်ခြင်းဆိုင်ရာ ကန့်သတ်ချက်များသည် စက်ယန္တရားဖြင့် လည်ပတ်သည့်အားနှင့် အပူထုတ်လုပ်မှု နှစ်မျိုးလုံးကို ဆုံးဖြတ်ပေးသောကြောင့် နံရံပါးသော အစိတ်အပိုင်းများအတွက် အထူးအရေးကြီးပါသည်။
အဆင့်မြင့်ပစ္စည်းများကို အသုံးပြုသည့်တိုင် ရန်လိုသောဆက်တင်များသည် ပုံပျက်ခြင်းအန္တရာယ်ကို တိုးစေနိုင်သည်။
သာမန်ပြဿနာများ ပါဝင်သည်-
- ဖြတ်တောက်မှုအနက် အလွန်အကျွံရှိခြင်း (အလွန်အကျွံဖြတ်တောက်ခြင်း) သည် ပုံပျက်ခြင်းအန္တရာယ်ကို တိုးမြင့်စေသည်။
- မျက်နှာပြင်အရည်အသွေးကို ထိခိုက်စေသော မသင့်လျော်သော အစာကျွေးနှုန်းများ။
- ကိရိယာဟောင်းနွမ်းမှုကြောင့် ဖြတ်တောက်အား ပိုမိုမြင့်မားလာစေသည်။
အကောင်းဆုံးဖြစ်အောင် ပြုလုပ်ထားသော ဖြတ်တောက်မှု ကန့်သတ်ချက်များသည် စက်ပိုင်းဆိုင်ရာ အန္တရာယ်များကို သိသိသာသာ လျှော့ချရန် ကူညီပေးသည်။
မသင့်လျော်သော ကိရိယာရွေးချယ်မှု
ကိရိယာရွေးချယ်မှုသည် ထုတ်လုပ်မှုစွမ်းအားကိုသာမက အလုပ်ခွင်တည်ငြိမ်မှုကိုပါ သက်ရောက်မှုရှိသည်။
မတူညီသော ပစ္စည်းများနှင့် ဂျီဩမေတြီများအတွက် သီးခြား ကိရိယာဖြေရှင်းချက်များ လိုအပ်ပါသည်။
- ကိရိယာတောင့်တင်းမှု မလုံလောက်ပါက တုန်ခါမှုကို ဖြစ်စေနိုင်သည်။
- ကိရိယာဟောင်းနွမ်းမှုကြောင့် အတိုင်းအတာတိကျမှုကို လျော့ကျစေသည်။
- ကိရိယာ ဂျီသြမေတြီသည် ဖြတ်တောက်ခြင်းအားများကို တိုက်ရိုက်အကျိုးသက်ရောက်စေသည်။
ကိစ္စအများစုတွင်၊ ပိုမိုသင့်လျော်သောကိရိယာကို ရွေးချယ်ခြင်းသည် စက်ပိုင်းဆိုင်ရာရလဒ်များကို သိသိသာသာတိုးတက်ကောင်းမွန်စေနိုင်သည်။
အပူပုံပျက်ခြင်းက ပါးလွှာသောနံရံအစိတ်အပိုင်းများကို အဘယ်ကြောင့် ဤမျှလွယ်ကူစွာ ထိခိုက်စေသနည်း။
စံသတ်မှတ်ထားသော အစိတ်အပိုင်းများအတွက်၊ အပူဖြတ်တောက်ခြင်း၏ အကျိုးသက်ရောက်မှုများသည် နှိုင်းယှဉ်ချက်အရ အကန့်အသတ်ရှိနိုင်ပါသည်။ သို့သော်၊ နံရံပါးသောဖွဲ့စည်းပုံများအတွက်၊ အပူချိန်ပြောင်းလဲမှုများသည် အတိုင်းအတာတိကျမှုကို တိုက်ရိုက်လွှမ်းမိုးနိုင်သည်။
အပူချဲ့ထွင်မှုက ပိုမိုသိသာထင်ရှားပါတယ်
နံရံပါးသော အစိတ်အပိုင်းများတွင် ပစ္စည်းပါဝင်မှု နည်းပါးသောကြောင့် အပူကို အဆောက်အအုံတစ်လျှောက်တွင် လျင်မြန်စွာ ပျံ့နှံ့စေသည်။
စက်ဖြင့်ပြုပြင်ခြင်းပြုလုပ်နေစဉ် အပူချိန်မြင့်တက်လာသည်နှင့်အမျှ အတိုင်းအတာများသည် ယာယီပြောင်းလဲသွားနိုင်ပြီး အအေးခံပြီးနောက် ပြန်လည်ပြောင်းလဲသွားနိုင်သည်။
ပုံမှန်အကျိုးသက်ရောက်မှုများတွင် အောက်ပါတို့ပါဝင်သည်-
- စက်ဖြင့်ပြုလုပ်နေစဉ် အတိုင်းအတာများ မှန်ကန်ပုံရသော်လည်း အအေးခံပြီးနောက် ပြောင်းလဲသွားခြင်း။
- မညီမျှသော အပူချိန်ဖြန့်ဖြူးမှုသည် ပုံပျက်ခြင်းကို ဖြစ်စေသည်။
- အတိုင်းအတာတည်ငြိမ်မှုကိုထိခိုက်စေသော အပူဖိစီးမှု။
- အသုတ်ထုတ်လုပ်မှုတွင် တသမတ်တည်းဖြစ်မှု လျော့နည်းသွားသည်။
အပူချိန်ထိန်းချုပ်မှုသည် စက်ပိုင်းဆိုင်ရာ တိကျမှု၏ နောက်ဆုံးအဆင့်ကို မကြာခဏ ဆုံးဖြတ်ပေးလေ့ရှိသည်။
အအေးခံနည်းလမ်းများသည် ရလဒ်များကို လွှမ်းမိုးသည်
အအေးခံရည်သည် အပူချိန်ကို လျော့ကျစေရုံသာမက ဖြတ်တောက်မှုတည်ငြိမ်မှုကိုလည်း သက်ရောက်မှုရှိသည်။
မတူညီသော အအေးခံခြင်း ဗျူဟာများသည် သိသာထင်ရှားစွာ ကွဲပြားသော ရလဒ်များကို ဖြစ်ပေါ်စေနိုင်သည်။
- အအေးခံမှု မလုံလောက်ခြင်းက အပူစုပုံခြင်းကို ဖြစ်ပေါ်စေပါသည်။
- မညီမျှသောအအေးဓာတ်သည် ဒေသတွင်းပုံပျက်ခြင်းကို ဖြစ်စေနိုင်သည်။
- တည်ငြိမ်သောအအေးပေးခြင်းသည် အတိုင်းအတာဆိုင်ရာ ညီညွတ်မှုကို ပိုမိုကောင်းမွန်စေသည်။
ထိရောက်သော အပူချိန်စီမံခန့်ခွဲမှုသည် ထုတ်လုပ်မှုအထွက်နှုန်း တိုးမြှင့်ရာတွင် အဓိကအခန်းကဏ္ဍမှ ပါဝင်သည်။
ပါးလွှာသောနံရံအပိုင်းစက်ဖြင့်ပြုလုပ်ခြင်း၏ အောင်မြင်မှုနှုန်းကို မည်သို့တိုးတက်စေနိုင်မည်နည်း။
တိကျစွာ စက်ယန္တရားပြုလုပ်ခြင်းနည်းပညာ တိုးတက်မှုများနှင့်အတူ ထုတ်လုပ်သူများသည် ယခုအခါ ပိုမိုရှုပ်ထွေးသော ပါးလွှာသော အစိတ်အပိုင်းများကို ပိုမိုတသမတ်တည်းဖြင့် ထုတ်လုပ်နိုင်ပါပြီ။ အဓိကအချက်မှာ လုပ်ငန်းစဉ်တစ်လျှောက်လုံး ပုံပျက်ခြင်းကို အနည်းဆုံးဖြစ်အောင် လုပ်ဆောင်ရန်ဖြစ်သည်။
Machining Process ကို အကောင်းဆုံးဖြစ်အောင်လုပ်ပါ။
ကောင်းမွန်စွာ ဒီဇိုင်းထုတ်ထားသော လုပ်ငန်းစဉ်တစ်ခုသည် ဖိစီးမှုစုစည်းမှုနှင့် အမှားစုပုံမှုကို လျော့နည်းစေသည်။
ဘုံချဉ်းကပ်နည်းများ ပါဝင်သည်-
- အဆင့်ဆင့် အလွှာလိုက် ဖြတ်တောက်ခြင်း ဗျူဟာများကို အသုံးပြုခြင်း;
- သင့်လျော်သော အပြီးသတ်စရိတ်များ ချန်ထားခဲ့သည်။
- တစ်ကြိမ်တည်းတွင် ပစ္စည်းအလွန်အကျွံဖယ်ရှားခြင်းကို ရှောင်ရှားခြင်း။
- စက်ယန္တရားလည်ပတ်မှုတစ်လျှောက် ဖိစီးမှုထုတ်လွှတ်မှုကို စီမံခန့်ခွဲခြင်း။
လုပ်ငန်းစဉ်ဒီဇိုင်း ပိုကောင်းလေ၊ ပြီးစီးသွားသော အစိတ်အပိုင်း၏ တည်ငြိမ်မှု ပိုကောင်းလေဖြစ်သည်။
လုပ်ငန်းစဉ်ထိန်းချုပ်မှုကို အားကောင်းစေခြင်း
လုပ်ငန်းစဉ်စီမံကိန်းရေးဆွဲခြင်းအပြင်၊ စဉ်ဆက်မပြတ်စောင့်ကြည့်ခြင်းသည်လည်း ထပ်တူအရေးကြီးပါသည်။
အချိန်နှင့်တပြေးညီ စစ်ဆေးမှုက ပြဿနာများကို ပြင်းထန်မလာမီ ဖော်ထုတ်ပြီး ပြုပြင်နိုင်စေပါသည်။
ပုံမှန်အစီအမံများတွင် အောက်ပါတို့ပါဝင်သည်-
- စစ်ဆေးခြင်းကြိမ်နှုန်းတိုးမြှင့်ခြင်း။
- ကိရိယာဟောင်းနွမ်းမှုအခြေအနေများကို စောင့်ကြည့်ခြင်း။
- တပ်ဆင်မှုနှင့် ပံ့ပိုးမှုနည်းလမ်းများကို တိုးတက်ကောင်းမွန်အောင် လုပ်ဆောင်ခြင်း။
ဤအသေးစိတ်အချက်အလက်များသည် မကြာခဏဆိုသလို နောက်ဆုံးထုတ်လုပ်မှုအထွက်နှုန်းကို ဆုံးဖြတ်ပေးပါသည်။
အတွေ့အကြုံရှိ စက်ယန္တရားပေးသွင်းသူနှင့် အလုပ်လုပ်ပါ
ပါးလွှာသောနံရံပါ အစိတ်အပိုင်းများ ထုတ်လုပ်ခြင်းသည် အဆင့်မြင့်ပစ္စည်းကိရိယာများထက် ပိုမိုလိုအပ်သည်—၎င်းသည် ကျယ်ပြန့်သော လုပ်ငန်းစဉ်ကျွမ်းကျင်မှု လိုအပ်ပါသည်။
အဓိကအားသာချက်များပါဝင်သည်-
- စိတ်ကြိုက်ပြုပြင်ထားသော စက်ယန္တရားဗျူဟာများ တီထွင်ခြင်း။
- ထိရောက်သော ပစ္စည်းကိရိယာများနှင့် အထောက်အပံ့များကို ဒီဇိုင်းဆွဲခြင်း။
- ရှုပ်ထွေးသော ဂျီဩမေတြီများကို ထိရောက်စွာ ကိုင်တွယ်ခြင်း။
- ထုတ်လုပ်မှုအသုတ်များတစ်လျှောက် တသမတ်တည်းရှိမှုကို ထိန်းသိမ်းခြင်း။
တောင်းဆိုမှုများသော ပရောဂျက်များအတွက် အတွေ့အကြုံသည် စက်ပစ္စည်းများတစ်ခုတည်းထက် ပို၍တန်ဖိုးရှိလေ့ရှိသည်။
ပါးလွှာသောနံရံအစိတ်အပိုင်းစက်ပြင်ခြင်းတွင် ပျက်ကွက်မှုများသည် စက်၏တိကျမှုတစ်ခုတည်းကြောင့် ရှားရှားပါးပါးသာ ဖြစ်ပွားလေ့ရှိသည်။ ၎င်းတို့သည် များသောအားဖြင့် မာကျောမှု၊ တပ်ဆင်မှု၊ ဖြတ်တောက်မှုအားများ၊ အပူပုံပျက်ခြင်းနှင့် လုပ်ငန်းစဉ်ထိန်းချုပ်မှု အပါအဝင် အချက်များစွာ၏ ရလဒ်ဖြစ်သည်။ ဤစိန်ခေါ်မှုများကို စနစ်တကျဖြေရှင်းခြင်းဖြင့် ထုတ်လုပ်သူများသည် ယုံကြည်စိတ်ချရပြီး တသမတ်တည်းရှိသော စက်ပြင်အရည်အသွေးကို ရရှိနိုင်မည်ဖြစ်သည်။ Tirapid သည် တိကျသောစက်ပြင်ခြင်းတွင် ကျယ်ပြန့်သောအတွေ့အကြုံရှိပြီး ရှုပ်ထွေးသောပါးလွှာသောနံရံအစိတ်အပိုင်းအမျိုးမျိုးအတွက် အရည်အသွေးမြင့်ထုတ်လုပ်မှုဖြေရှင်းချက်များကို ပေးဆောင်သည်။
















