
အလူမီနီယမ်အလွိုင်းလှည့်ခြင်းတွင် သိပ်သည်းဆနည်းခြင်း၊ အပူစီးကူးမှုမြင့်မားခြင်းနှင့် ဖြတ်တောက်သည့်ကိရိယာများတွင် ကပ်ငြိတတ်ခြင်းတို့ကြောင့် သီးခြားစက်ပိုင်းဆိုင်ရာစိန်ခေါ်မှုများ ပါဝင်သည်။ စက်ပိုင်းဆိုင်ရာလုပ်ငန်းစဉ်အတွင်း အနားဖွဲ့စည်းခြင်း၊ မျက်နှာပြင်စုတ်ပြဲခြင်းနှင့် အတိုင်းအတာကွဲပြားခြင်းကဲ့သို့သော ပြဿနာများ အလွယ်တကူဖြစ်ပွားနိုင်သည်။ တည်ငြိမ်သောစက်ပိုင်းဆိုင်ရာရလဒ်များရရှိရန် ကိရိယာ၊ ဖြတ်တောက်ခြင်းဆိုင်ရာကန့်သတ်ချက်များ၊ ချစ်ပ်ဖယ်ရှားခြင်းနှင့် ညှပ်တည်ငြိမ်မှုတို့တွင် အကောင်းဆုံးဖြစ်အောင်လုပ်ဆောင်ရန် လိုအပ်ပြီး မျက်နှာပြင်အရည်အသွေးနှင့် စက်ပိုင်းဆိုင်ရာစွမ်းဆောင်ရည် နှစ်မျိုးလုံးကို တိုးတက်ကောင်းမွန်စေသည်။
အလူမီနီယမ်အလွိုင်းစက်ဖြင့်ပြုလုပ်ခြင်း၏ ဖြတ်တောက်ခြင်းဝိသေသလက္ခဏာများနှင့် အခြေခံထိန်းချုပ်မှု
အလူမီနီယမ်သတ္တုစပ်များသည် လှည့်နေစဉ်အတွင်း အနားစွန်းများစုပုံခြင်းနှင့် ကော်ပွန်းစားခြင်းတို့ကို ဖြစ်ပေါ်စေသည်။ ဖြတ်တောက်အားမှာ နှိုင်းယှဉ်ချက်အားဖြင့် နည်းပါးသော်လည်း ကိရိယာ၏ထက်မြက်မှုနှင့် မျက်နှာပြင်ပြီးစီးမှုလိုအပ်ချက်များမှာ သိသိသာသာမြင့်မားသည်။ စက်လည်ပတ်မှုတည်ငြိမ်မှုသည် အဓိကအားဖြင့် အပူဖြန့်ဖြူးမှုနှင့် ပွတ်တိုက်မှုအပြုအမူပေါ်တွင် မူတည်သည်။
အပူစီးကူးမှုနှင့် ပုံပျက်ခြင်း ထိန်းချုပ်ခြင်း
အလူမီနီယမ်သည် အပူကို လျင်မြန်စွာ ပျံ့လွင့်စေသော်လည်း၊ ဒေသတွင်းအပူချိန်မြင့်တက်လာခြင်းသည် မျက်နှာပြင်အရည်အသွေးကို ထိခိုက်စေနိုင်သည်။
- ဒေသတွင်း ပျော့ပျောင်းခြင်းနှင့် စုတ်ပြဲခြင်းကို ကာကွယ်ရန် ဖြတ်တောက်သည့်နေရာတွင် အပူပါဝင်မှုကို ထိန်းချုပ်ပါ
- အပူချိန်အတက်အကျကို လျှော့ချရန် စဉ်ဆက်မပြတ်ဖြတ်တောက်မှုကို ထိန်းသိမ်းပါ
- အလုပ်ခွင်အပူချိန်မြင့်တက်မှုကို လျှော့ချရန် ထိရောက်သောအအေးပေးစနစ်ကို အသုံးပြုပါ
- ပစ္စည်းကပ်ငြိမှုကို ကာကွယ်ရန် တစ်နေရာတည်းတွင် နေထိုင်ခြင်းကို ရှောင်ကြဉ်ပါ
- ဖြတ်တောက်အား ကွဲပြားမှုများကို တည်ငြိမ်အောင်ပြုလုပ်ပါ
- အပူစုပုံမှုကို လျှော့ချရန် တသမတ်တည်းသော စက်ယန္တရားစည်းချက်ကို ထိန်းသိမ်းပါ
တည်ငြိမ်သော အပူထိန်းချုပ်မှုသည် မျက်နှာပြင် တသမတ်တည်းဖြစ်မှုကို ပိုမိုကောင်းမွန်စေသည်။
တည်ဆောက်ထားသော အနားသတ် နှိမ်နင်းရေး နည်းလမ်းများ
တည်ဆောက်ထားသော အနားသတ်သည် အတိုင်းအတာတိကျမှုနှင့် မျက်နှာပြင်ပြီးစီးမှုကို တိုက်ရိုက်အကျိုးသက်ရောက်စေသည်။
- ပွတ်တိုက်မှုကို လျှော့ချရန် ချွန်ထက်သော အပြုသဘောဆောင်သော ခြစ်ရာများကို အသုံးပြုပါ
- ကပ်ငြိမှု လျော့နည်းစေရန်အတွက် ဖြတ်တောက်မှု မြန်နှုန်းကို မြှင့်တင်ပါ
- ချစ်ပ်များ ရွေ့လျားမှုကို ပိုမိုကောင်းမွန်စေရန်အတွက် အလွှာပါးဖြင့် ဖုံးအုပ်ထားသော ကိရိယာများကို အသုံးပြုပါ
- တုန်ခါမှုကို လျှော့ချရန် အစာကျွေးနှုန်းကို အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ပါ
- ဖြတ်တောက်သည့်နေရာကို သန့်ရှင်းစွာထားပါ
- တည်ငြိမ်သော ဖြတ်တောက်ခြင်း အပူချိန်ကို ထိန်းသိမ်းပါ
စုပုံနေသောအနားသတ်များကို လျှော့ချခြင်းဖြင့် မျက်နှာပြင်ညီညာမှုကို ပိုမိုကောင်းမွန်စေသည်။
အလုပ်အပိုင်း၏ မာကျောမှုနှင့် ညှပ်တည်ငြိမ်မှု
အလူမီနီယမ်သည် မာကျောမှု အတော်လေး နည်းပါးသောကြောင့် ညှပ်နေစဉ် တုန်ခါမှုနှင့် ပုံပျက်ခြင်းတို့ကို ခံစားရလွယ်သည်။
- ညှပ်ပျက်စီးမှုကို လျှော့ချရန် ပျော့ပျောင်းသော မေးရိုးများကို အသုံးပြုပါ
- ပုံပျက်ခြင်းကို ရှောင်ရှားရန် ညှပ်အားကို ထိန်းချုပ်ပါ
- တောင့်တင်းမှုကို မြှင့်တင်ရန် အထောက်အပံ့အချက်များ ထည့်ပါ
- တုန်ခါမှုကို လျှော့ချရန် အပေါ်ယံအစွန်းအထင်းကို လျှော့ချပါ
- တပ်ဆင်ကိရိယာ၏ ဗဟိုချက်တူညီမှု တိကျမှုကို စစ်ဆေးပါ
- ထပ်ခါတလဲလဲ ညှပ်နိုင်သော အခြေအနေများကို ထိန်းသိမ်းပါ
တည်ငြိမ်သော ညှပ်ခြင်းက စက်ပိုင်းဆိုင်ရာ ယုံကြည်စိတ်ချရမှုကို တိုးတက်စေသည်။
အလူမီနီယမ်အလွိုင်းလှည့်ကိရိယာရွေးချယ်မှုနည်းစနစ်များ
ဖြတ်တောက်သည့်ကိရိယာများသည် အလူမီနီယမ်လှည့်ခြင်းတွင် အဓိကအစိတ်အပိုင်းများဖြစ်သည်။ ၎င်းတို့၏စွမ်းဆောင်ရည်သည် ဖြတ်တောက်မှုတည်ငြိမ်မှု၊ မျက်နှာပြင်အပြီးသတ်နှင့် စက်ပိုင်းဆိုင်ရာထိရောက်မှုကို တိုက်ရိုက်အကျိုးသက်ရောက်သည်။ အလူမီနီယမ်သည် နူးညံ့ပြီး ကပ်ငြိလွယ်သောကြောင့် ကိရိယာ၏ထက်မြက်မှု၊ မျက်နှာပြင်ချောမွေ့မှုနှင့် ချစ်ပ်များဖယ်ရှားနိုင်စွမ်းတို့သည် အရေးကြီးပါသည်။ ကိရိယာရွေးချယ်မှုမှားယွင်းခြင်းသည် ကန့်သတ်ချက်များမှန်ကန်သော်လည်း အနားစွန်းများစုပုံခြင်း၊ ကပ်ငြိခြင်း သို့မဟုတ် အတိုင်းအတာရွေ့လျားခြင်းတို့ကို ဖြစ်စေနိုင်သည်။
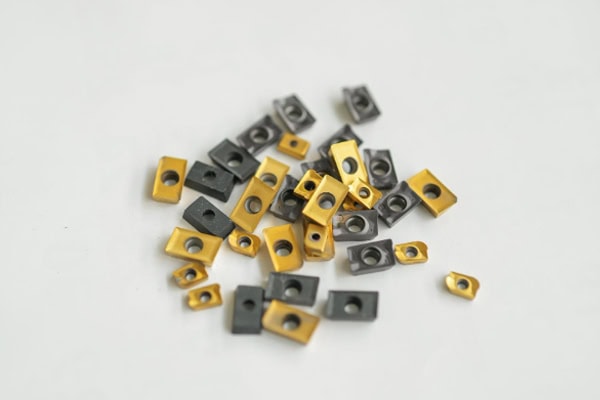
Tool Geometry ပိုမိုကောင်းမွန်အောင်ပြုလုပ်ခြင်း။
ကိရိယာဂျီသြမေတြီသည် ဖြတ်တောက်စဉ်အတွင်း ပစ္စည်းစီးဆင်းမှုနှင့် ပွတ်တိုက်မှုကို ဆုံးဖြတ်ပေးသည်။
- ဖြတ်တောက်မှုခံနိုင်ရည်နှင့် ပုံပျက်ခြင်းကို လျှော့ချရန် ကြီးမားသော အပေါင်း rake angle ကို အသုံးပြုပါ
- ထိတွေ့မှုပွတ်တိုက်မှုနှင့် အပူကို လျှော့ချရန် ရှင်းလင်းထောင့်ကို မြှင့်တင်ပါ
- စုတ်ပြဲခြင်းနှင့် အနားစွန်းများစုပုံခြင်းကို လျှော့ချရန် ဖြတ်တောက်သည့်အနားစွန်း၏ ထက်မြက်မှုကို မြှင့်တင်ပါ
- မာကျောမှုနှင့် မျက်နှာပြင်အပြီးသတ်မှုကြား ဟန်ချက်ညီစေရန်အတွက် နှာခေါင်းအချင်းဝက်ကို အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ပါ
- ချစ်ပ်စီးဆင်းမှု တိုးတက်စေရန်အတွက် ඔප දැමීම දැ�
- ကြမ်းတမ်းစွာ ထုလုပ်ခြင်းနှင့် အပြီးသတ်ခြင်း အဆင့်များအတွက် ဂျီသြမေတြီကို ချိန်ညှိပါ
- ကပ်ငြိမှုကို ကာကွယ်ရန် အနားသတ် ထက်မြက်မှု အခြေအနေကို ထိန်းချုပ်ပါ
အကောင်းဆုံးဖြစ်အောင် ပြုလုပ်ထားသော ဂျီသြမေတြီသည် ချစ်ပ်စီးဆင်းမှုကို တိုးတက်ကောင်းမွန်စေပြီး မျက်နှာပြင်အသွင်အပြင်ကို ပိုမိုအသေးစိတ်ကျစေပါသည်။
ကိရိယာပစ္စည်းနှင့် အပေါ်ယံလွှာရွေးချယ်မှု
အလူမီနီယမ်အဆင့် အမျိုးမျိုးသည် ကိရိယာစနစ် အမျိုးမျိုး လိုအပ်ပါသည်။
- မြင့်မားသော တိကျမှုရှိသော စက်ယန္တရားများအတွက် အလွန်ကောင်းမွန်သော ကာဗိုက်
- ကပ်ငြိမှုကင်းစင်စေရန် မှန်ဖြင့် ඔප දැමීම ကိရိယာများ
- DLC အပေါ်ယံလွှာများသည် ပွတ်တိုက်မှုကိန်းဂဏန်းကို လျှော့ချပေးသည်
- အလွန်ကောင်းမွန်သော မျက်နှာပြင် အပြီးသတ်ရန်အတွက် အလွှာမတင်ထားသော ချွန်ထက်သောကိရိယာများ
- ဖြတ်တောက်မှု အနှောင့်အယှက်ဖြစ်စေသော အခြေအနေများအတွက် ခိုင်မာသောကိရိယာများ
- ဆီလီကွန်ပါဝင်မှုနှင့် မာကျောမှုအပေါ် အခြေခံ၍ ကိရိယာအဆင့်ကို ရွေးချယ်ပါ
- မြန်နှုန်းမြင့် စက်ယန္တရားများအတွက် အပူဒဏ်ခံနိုင်သော ကိရိယာများကို ဦးစားပေးပါ
သင့်လျော်သော ပစ္စည်းရွေးချယ်မှုသည် ကိရိယာ၏သက်တမ်းနှင့် တည်ငြိမ်မှုကို တိုးချဲ့ပေးသည်။
ကိရိယာဟောင်းနွမ်းမှု ထိန်းချုပ်ရေး မဟာဗျူဟာ
ကိရိယာဟောင်းနွမ်းမှုသည် အတိုင်းအတာ දැමීමကို တိုက်ရိုက်အကျိုးသက်ရောက်စေသည်။
- ကိရိယာထိပ်ဖျားများ ယိုယွင်းပျက်စီးခြင်းနှင့် အက်ကွဲခြင်းများကို ပုံမှန်စစ်ဆေးပါ
- ဖြတ်တောက်သည့် အသံနှင့် တုန်ခါမှုတွင် ပြောင်းလဲမှုများကို စောင့်ကြည့်ပါ
- အတိုင်းအတာ သွေဖည်မှု ခေတ်ရေစီးကြောင်းများကို ခြေရာခံပါ
- ပြင်းထန်စွာ ပျက်စီးနေသော ကိရိယာများဖြင့် စက်ဖြင့် ပြုပြင်ခြင်းကို ရှောင်ကြဉ်ပါ
- ပုံမှန်မဟုတ်သော ပွန်းစားမှုကို လျှော့ချရန် ဖြတ်တောက်မှု ဝန်အားကို ထိန်းချုပ်ပါ
- အသုတ်လိုက်ထုတ်လုပ်မှုအတွက် အစားထိုးစက်ဝန်းကို ထူထောင်ပါ
- ကိရိယာအခြေအနေကို အတည်ပြုရန် စမ်းသပ်ဖြတ်တောက်မှုများ ပြုလုပ်ပါ
တည်ငြိမ်သော ယိုယွင်းပျက်စီးမှု ထိန်းချုပ်ခြင်းက တသမတ်တည်းဖြစ်မှုကို ပိုမိုကောင်းမွန်စေသည်။
ကိရိယာရွေးချယ်မှုနှင့် လုပ်ငန်းစဉ်ကိုက်ညီမှုဗျူဟာ
ကိရိယာရွေးချယ်မှုတွင် စက်ပိုင်းဆိုင်ရာအခြေအနေများကို ထည့်သွင်းစဉ်းစားရမည်။
- ထိခိုက်မှုဒဏ်ခံနိုင်ရန် ကြမ်းတမ်းစွာပွတ်တိုက်ရာတွင် ခိုင်ခံ့သောကိရိယာများကို အသုံးပြုပါ
- မျက်နှာပြင်အရည်အသွေး မြှင့်တင်ရန်အတွက် အပြီးသတ်ရာတွင် ချွန်ထက်သောကိရိယာများကို အသုံးပြုပါ
- မြန်နှုန်းမြင့် စက်ယန္တရားများအတွက် ပွတ်တိုက်မှုနည်းသော အပေါ်ယံလွှာများကို အသုံးပြုပါ
- ထုတ်လုပ်မှုကြာရှည်စွာလုပ်ဆောင်ရန်အတွက် ယိုယွင်းပျက်စီးမှုဒဏ်ခံနိုင်သောကိရိယာများကို အသုံးပြုပါ
- အနှောင့်အယှက်ဖြစ်စေသော ဖြတ်တောက်မှုအတွက် အက်ကွဲခြင်းမဖြစ်အောင် တားဆီးသည့်ကိရိယာများကို အသုံးပြုပါ။
- တိကျမှုမြင့်မားသော အသုတ်ငယ်များအတွက် တည်ငြိမ်သောကိရိယာများကို ရွေးချယ်ပါ
သင့်လျော်သော ကိုက်ညီမှုသည် အလုံးစုံ စက်ပိုင်းဆိုင်ရာ တည်ငြိမ်မှုကို တိုးတက်စေသည်။
ဖြတ်တောက်ခြင်း ကန့်သတ်ချက်နှင့် အအေးခံခြင်း အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ခြင်း နည်းလမ်းများ
ဖြတ်တောက်ခြင်းဆိုင်ရာ ကန့်သတ်ချက်များသည် စက်ယန္တရားတည်ငြိမ်မှုကို များစွာလွှမ်းမိုးသည်။ အမြန်နှုန်း၊ ဖိအားနှင့် ဖြတ်တောက်မှုအနက်တို့အကြား ဆက်နွယ်မှုသည် အပူထုတ်လုပ်မှု၊ ဖြတ်တောက်အားနှင့် မျက်နှာပြင်အရည်အသွေး ခေတ်ရေစီးကြောင်းများကို ဆုံးဖြတ်ပေးသည်။
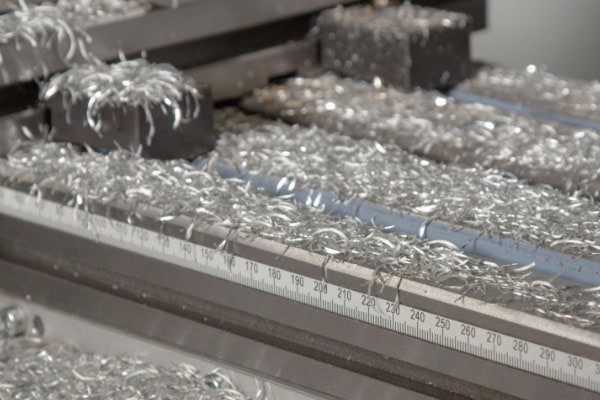
ဖြတ်တောက်ခြင်း အမြန်နှုန်း ပိုမိုကောင်းမွန်အောင် ပြုလုပ်ခြင်း။
ဖြတ်တောက်မှုအမြန်နှုန်းသည် ထုတ်လုပ်မှုစွမ်းအားနှင့် ပစ္စည်းပုံပျက်ခြင်းအပြုအမူ နှစ်မျိုးလုံးကို သက်ရောက်မှုရှိသည်။
- ပစ္စည်းအဆင့်အလိုက် မြန်နှုန်းအကွာအဝေးကို ချိန်ညှိပါ
- အတက်အကျမဖြစ်အောင် spindle speed ကို တည်ငြိမ်အောင်ထိန်းထားပါ
- ကြမ်းတမ်းစွာ ပွတ်တိုက်ခြင်းနှင့် အပြီးသတ်ခြင်း အမြန်နှုန်း ဗျူဟာများကို သီးခြားစီ ခွဲခြားပါ
- ကပ်ငြိစေသော အမြန်နှုန်းနိမ့် ဖြတ်တောက်ခြင်းကို ရှောင်ကြဉ်ပါ
- ကိရိယာ၏ထက်မြက်မှုနှင့် ဖြတ်တောက်မှုအမြန်နှုန်းကို ကိုက်ညီအောင်လုပ်ပါ
- စမ်းသပ်ဖြတ်တောက်ခြင်းဖြင့် အကောင်းဆုံးတည်ငြိမ်သောအကွာအဝေးကို ဆုံးဖြတ်ပါ
- တသမတ်တည်းရှိစေရန်အတွက် မြန်နှုန်းအတက်အကျကို ထိန်းချုပ်ပါ
တည်ငြိမ်သောအမြန်နှုန်းသည် အပူစုပုံမှုကို လျော့နည်းစေသည်။
အအေးခံရည်အသုံးပြုမှု မဟာဗျူဟာ
အအေးပေးစနစ်များသည် အပူချိန်နှင့် ချစ်ပ်များ လွင့်ထွက်မှု နှစ်ခုလုံးကို သက်ရောက်မှုရှိသည်။
- ဖြတ်တောက်သည့်နေရာကို ဆေးကြောရန် high-flow coolant ကိုသုံးပါ
- ကိရိယာထိပ်ဆီသို့ နော်ဇယ်ဦးတည်ချက်ကို အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ပါ
- စီးဆင်းမှု ပိုကောင်းစေရန်အတွက် viscosity နည်းသော coolant ကို ရွေးချယ်ပါ
- အပြီးသတ်နေစဉ် အအေးခံမှုပြင်းထန်မှုကို ချိန်ညှိပါ
- ညစ်ညမ်းမှုမဖြစ်အောင် အအေးခံရည်စစ်ထုတ်ပါ
- တည်ငြိမ်သောဖိအားစနစ်ကိုထိန်းသိမ်းပါ
- အအေးခံရည်စီးဆင်းမှုတွင် သေနေသောဇုန်များကို ကာကွယ်ပါ
အအေးခံမှုကောင်းမွန်ခြင်းသည် ကိရိယာ၏သက်တမ်းနှင့် မျက်နှာပြင်ပြီးစီးမှုကို သိသိသာသာ တိုးတက်ကောင်းမွန်စေသည်။
ဖြတ်တောက်မှု ပမာဏနှင့် အနက် ထိန်းချုပ်မှု
ဤ parameters များသည် ဖြတ်တောက်ခြင်းဝန်နှင့် တည်ငြိမ်မှုကို ဆုံးဖြတ်ပေးသည်။
- ကြမ်းတမ်းစွာ ပွတ်တိုက်ခြင်း ထိရောက်မှုအတွက် ပိုမိုကြီးမားသော ဖြတ်တောက်မှုအနက်ကို အသုံးပြုပါ
- မျက်နှာပြင် အရည်အသွေးအတွက် အပြီးသတ်နေစဉ်အတွင်း အစာကျွေးနှုန်းကို လျှော့ချပါ
- တုန်ခါမှုဖြစ်စေသော ရုတ်တရက် ဝန်အားပြောင်းလဲမှုများကို ရှောင်ကြဉ်ပါ
- ဖြတ်တောက်မှုအထူကို တစ်ပြေးညီထိန်းသိမ်းပါ
- အလွှာလိုက် စက်ပြင်နည်းဗျူဟာများကို အသုံးပြုပါ
- ကိရိယာ၏ မာကျောမှုအလိုက် အစာကျွေးခြင်းကို ချိန်ညှိပါ
- စဉ်ဆက်မပြတ်နှင့် တည်ငြိမ်စွာ ဖြတ်တောက်နေပါ
သင့်လျော်သော ပေါင်းစပ်မှုသည် အတိုင်းအတာ ကွဲပြားမှုကို လျော့နည်းစေသည်။
ချစ်ပ်ဖယ်ရှားခြင်းနှင့် မျက်နှာပြင်အရည်အသွေးတိုးတက်မှု
အလူမီနီယမ်သည် လှည့်နေစဉ်အတွင်း အဆက်မပြတ် ချစ်ပ်များ ဖြစ်ပေါ်လေ့ရှိသည်။ ချစ်ပ်များကို မကွဲအက်ဘဲ ကောင်းမွန်စွာ မဖယ်ရှားပါက ၎င်းတို့သည် ကိရိယာ သို့မဟုတ် အလုပ်အပိုင်းတွင် ပတ်ပြီး ခြစ်ရာများ၊ အတိုင်းအတာ ကွဲလွဲမှုနှင့် ကိရိယာ ပျက်စီးမှုများကို ဖြစ်စေနိုင်သည်။
ချစ်ပ်ဖွဲ့စည်းမှု ယန္တရားနှင့် ထိန်းချုပ်မှု
ချစ်ပ်ပုံသဏ္ဍာန်သည် ပစ္စည်းပုံပျက်ခြင်းနှင့် ပြတ်တောက်မှုတည်ငြိမ်မှုပေါ်တွင် မူတည်သည်။
- ချစ်ပ်ကွေးညွှတ်မှုအချင်းဝက်ကို ထိန်းချုပ်ရန် ရှပ်ထောင့်ကို ချိန်ညှိပါ
- ပလတ်စတစ်စီးဆင်းမှုကို လွှမ်းမိုးရန် ဖြတ်တောက်မှုအမြန်နှုန်းကို အသုံးပြုပါ
- ချစ်ပ်အထူကိုပြောင်းလဲရန် အစာကျွေးနှုန်းကို ချိန်ညှိပါ
- ကပ်ငြိမှုကို လျှော့ချရန် rake angle ကို အကောင်းဆုံးဖြစ်အောင်လုပ်ပါ
- ပစ္စည်းပျော့ပျောင်းမှုကိုပြောင်းလဲရန် အပူချိန်ကိုထိန်းချုပ်ပါ
- အက်ကွဲခြင်းကို ဖြစ်ပေါ်စေရန်အတွက် ချစ်ပ်ဖြတ်တောက်သည့် ဂျီသြမေတြီကို အသုံးပြုပါ
ချစ်ပ်ဖွဲ့စည်းမှု တည်ငြိမ်ခြင်းက စက်ပိုင်းဆိုင်ရာ လုပ်ငန်းစဉ် စဉ်ဆက်မပြတ်ဖြစ်မှုကို တိုးတက်ကောင်းမွန်စေသည်။
ချစ်ပ်ခွဲစက်နှင့် ဖွဲ့စည်းပုံဆိုင်ရာ အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ခြင်း
ကိရိယာဂျီသြမေတြီသည် ချစ်ပ်ထိန်းချုပ်မှုတွင် အဓိကအခန်းကဏ္ဍမှ ပါဝင်သည်။
- သီးသန့်အလူမီနီယမ်ချစ်ပ်ဖြတ်တောက်သည့်ထည့်သွင်းမှုများကို အသုံးပြုပါ
- ပွတ်တိုက်မှုကို လျှော့ချရန် ပွတ်တိုက်ထားသော ခေါက်စက်မျက်နှာပြင်
- ချစ်ပ်စီးဆင်းမှုကို လမ်းညွှန်ရန် ကိရိယာထောင့်ကို ချိန်ညှိပါ
- ရှုပ်ထွေးမှုကို ရှောင်ရှားရန် နှာခေါင်းအချင်းဝက်ကို အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ပါ
- ချောမွေ့သောစီးဆင်းမှုအတွက် အပြုသဘောဆောင်သော rake geometry ကိုသုံးပါ
- ချစ်ပ်များ ထွက်ခွာရာလမ်းကြောင်းကို ရှင်းလင်းစွာ ထိန်းသိမ်းပါ
သင့်လျော်သောဖွဲ့စည်းပုံသည် ချစ်ပ်များစုပုံခြင်းကို ကာကွယ်ပေးသည်။
အအေးခံရည်နှင့် ချစ်ပ်များ စွန့်ထုတ်ခြင်း ပေါင်းစပ်လုပ်ဆောင်မှု
အအေးခံခြင်းသည် ချစ်ပ်ကွဲအက်မှုစွမ်းဆောင်ရည်ကို တိုက်ရိုက်အကျိုးသက်ရောက်စေသည်။
- ဖြတ်တောက်သည့်နေရာတွင် မြင့်မားသောဖိအားရှိသော အအေးခံရည်ကို အသုံးပြုပါ
- ချစ်ပ်ထွက်ပေါက်လမ်းကြောင်းဘက်သို့ နော်ဇယ်ကို ထားလိုက်ပါ
- ရံဖန်ရံခါနှင့် စဉ်ဆက်မပြတ် အအေးခံခြင်း ပေါင်းစပ်ခြင်း
- ချစ်ပ်ဆေးကြောရန်အတွက် အအေးခံရည်စီးဆင်းမှုကို တိုးမြှင့်ပါ
- ချစ်ပ်များစုပုံစေသော သေဇုန်များကို ရှောင်ကြဉ်ပါ
- စစ်ထုတ်ကိရိယာကို ပုံမှန်ထိန်းသိမ်းပါ
ပေါင်းစပ်လုပ်ဆောင်မှုသည် ကိရိယာဝန်ထုပ်ဝန်ပိုးကို သိသိသာသာ လျော့ကျစေသည်။
မျက်နှာပြင်ကြမ်းတမ်းမှုဖွဲ့စည်းခြင်းနှင့် တိုးတက်ကောင်းမွန်စေခြင်း
မျက်နှာပြင်အရည်အသွေးသည် ချစ်ပ်များ လွင့်ထွက်မှုနှင့် ကိရိယာအခြေအနေအပေါ် မူတည်သည်။
- အပြီးသတ်ရန်အတွက် ထက်မြက်သောကိရိယာများကို အသုံးပြုပါ
- ကပ်ငြိမှုကို လျှော့ချရန် ဖြတ်တောက်မှုအမြန်နှုန်းကို မြှင့်တင်ပါ
- ကြမ်းတမ်းမှုနည်းပါးစေရန်အတွက် အစာကျွေးနှုန်းကို ထိန်းချုပ်ပါ
- နှာခေါင်းအချင်းဝက် အကူးအပြောင်းကို အကောင်းဆုံးဖြစ်အောင်လုပ်ပါ
- ဒုတိယဖြတ်တောက်မှုအမှတ်အသားများကို ရှောင်ကြဉ်ပါ
- စဉ်ဆက်မပြတ်ဖြတ်တောက်ခြင်းလုပ်ငန်းစဉ်ကို ထိန်းသိမ်းပါ
မျက်နှာပြင်အရည်အသွေး ပိုမိုကောင်းမွန်လာခြင်းက တပ်ဆင်မှုတိကျမှုကို မြှင့်တင်ပေးပါသည်။
ချစ်ပ်ရှုပ်ထွေးမှုနှင့် စက်ဘေးကင်းရေးထိန်းချုပ်မှု
ချစ်ပ်များ ငြိတွယ်ခြင်းသည် အရည်အသွေးနှင့် ဘေးကင်းရေး နှစ်မျိုးလုံးကို သက်ရောက်မှုရှိသည်။
- အလိုအလျောက် ချစ်ပ်ကွန်ဗာတာများ တပ်ဆင်ခြင်း
- ချစ်ပ်ဖယ်ရှားရေးစနစ်များကို အသုံးပြုပါ
- ချစ်ပ်လမ်းကြောင်းများကို မှန်မှန်သန့်ရှင်းရေးလုပ်ပါ
- ချစ်ပ်ရှည်များဖွဲ့စည်းမှုအချိုးကို လျှော့ချပါ
- spindle သို့မဟုတ် fixture ပေါ်တွင် chip wrapping ကို ကာကွယ်ပါ
- စက်လည်ပတ်မှုကို အဆက်မပြတ် စောင့်ကြည့်ခြင်း
ဘေးကင်းရေးထိန်းချုပ်မှုသည် ထုတ်လုပ်မှုတည်ငြိမ်မှုကို တိုးတက်စေသည်။
မျက်နှာပြင်တည်ငြိမ်မှုအတွက် လုပ်ငန်းစဉ်ပေါင်းစပ်မှု
မျက်နှာပြင်တည်ငြိမ်မှုသည် အပြန်အလှန် သက်ရောက်မှုရှိသော အချက်များစွာပေါ်တွင် မူတည်ပါသည်။
- ကိရိယာဟောင်းနွမ်းမှုအခြေအနေကို တည်ငြိမ်စွာ ထိန်းသိမ်းပါ
- ဖြတ်တောက်ခြင်းဆိုင်ရာ parameter များကို တသမတ်တည်း အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ပါ
- စက်တုန်ခါမှုသက်ရောက်မှုကို လျှော့ချပါ
- အအေးပေးစနစ် တည်ငြိမ်စွာ လည်ပတ်နိုင်စေရန် သေချာစေပါ
- စက်ပိုင်းဆိုင်ရာ ကန့်သတ်ချက်စနစ်ကို စံသတ်မှတ်ခြင်း
- အကောင်းဆုံးဖြစ်အောင် စမ်းသပ်ဖြတ်တောက်မှုများ ပြုလုပ်ပါ
ဘက်စုံပေါင်းစပ်လုပ်ဆောင်မှုက မျက်နှာပြင်အရည်အသွေး တည်ငြိမ်စေရန် သေချာစေသည်။
















