
CNC ပလတ်စတစ်အစိတ်အပိုင်းများကို စက်ဖြင့်ပြုလုပ်ပြီးနောက်၊ ၎င်းတို့၏မျက်နှာပြင်များတွင် ဖြတ်တောက်ထားသော အပိုင်းအစများ၊ အအေးခံအကြွင်းအကျန်များ၊ လျှပ်စစ်ဓာတ်အားဖြင့် စုပ်ယူထားသော ဖုန်မှုန့်များနှင့် ဆီအနည်းငယ်ညစ်ညမ်းမှုများ ကျန်ရှိနေလေ့ရှိသည်။ ဤအကြွင်းအကျန်များကို အချိန်မီ သန့်ရှင်းရေးမလုပ်ပါက၊ ၎င်းတို့သည် တပ်ဆင်မှုတိကျမှု၊ အသွင်အပြင်အရည်အသွေးနှင့် ချိတ်ဆက်မှုစွမ်းဆောင်ရည်ကို ထိခိုက်စေနိုင်သည်။ အီလက်ထရွန်းနစ်ပစ္စည်းများ၊ ဆေးဘက်ဆိုင်ရာကိရိယာများနှင့် မှန်ဘီလူးများကဲ့သို့သော စက်မှုလုပ်ငန်းများတွင်၊ သန့်ရှင်းမှုသည် ထုတ်ကုန်စွမ်းဆောင်ရည်ကို တိုက်ရိုက်လွှမ်းမိုးနိုင်သည်။ ထို့ကြောင့်၊ စက်ဖြင့်ပြုလုပ်ပြီးနောက် သန့်ရှင်းရေးလုပ်ခြင်းသည် ပလတ်စတစ်အစိတ်အပိုင်းများ ပို့ဆောင်ခြင်းမပြုမီ အရေးကြီးသောခြေလှမ်းတစ်ခုဖြစ်သည်။
CNC ပလတ်စတစ် စက်ပြင်ပြီးနောက် သန့်ရှင်းရေးလုပ်ခြင်း၏ အခြေခံနားလည်မှု
ပလတ်စတစ်ပစ္စည်းများသည် CNC စက်ဖြင့်ပြုလုပ်ခြင်းအတွင်း လျှပ်စစ်ဓာတ်ကို အလွယ်တကူထုတ်ပေးပြီး ချစ်ပ်များသည် အပေါက်များ၊ မြောင်းများနှင့် ကွေးညွှတ်နေသော မျက်နှာပြင်များတွင် ကပ်ငြိနေစေကာ သဘာဝအတိုင်း ဖယ်ရှားရန် ခက်ခဲစေသည်။ ထို့အပြင် အအေးခံနည်းလမ်းအချို့သည် အစိုဓာတ် သို့မဟုတ် ဆီအကြွင်းအကျန်အနည်းငယ်ကို ချန်ထားနိုင်ပြီး မျက်နှာပြင်ညစ်ညမ်းမှုကို ဖြစ်ပေါ်စေသည်။ အစိတ်အပိုင်းများသည် တပ်ဆင်မှုအတွင်း တိုက်ရိုက်ဝင်ရောက်ပါက တပ်ဆင်မှုညံ့ဖျင်းခြင်း၊ မျက်နှာပြင်ခြစ်ရာများ သို့မဟုတ် ချည်နှောင်မှုအားနည်းခြင်းကဲ့သို့သော ပြဿနာများ ဖြစ်ပေါ်နိုင်သည်။ သန့်ရှင်းရေးလုပ်ခြင်း၏ ရည်ရွယ်ချက်မှာ မြင်သာသော အပျက်အစီးများကို ဖယ်ရှားရန်သာမက မျက်နှာပြင်အခြေအနေများကို တည်ငြိမ်စေရန်၊ အသွင်အပြင် ညီညွတ်မှုကို မြှင့်တင်ရန်နှင့် နောက်ဆက်တွဲလုပ်ငန်းစဉ်များ၏ ယုံကြည်စိတ်ချရမှုကို သေချာစေရန်လည်းဖြစ်သည်။ ပလတ်စတစ်အမျိုးမျိုးသည် သန့်ရှင်းရေးနည်းလမ်းများကို ခံနိုင်ရည်ရှိမှု ကွဲပြားသည်။ ဥပမာအားဖြင့် ABS နှင့် POM တို့သည် ဓာတုဗေဒခံနိုင်ရည်ကောင်းမွန်ပြီး PC နှင့် PMMA တို့သည် ပျော်ရည်များကို ပိုမိုထိခိုက်လွယ်သည်။ ထို့ကြောင့် သန့်ရှင်းရေးလုပ်ငန်းစဉ်များကို ပစ္စည်းဂုဏ်သတ္တိများအလိုက် ရွေးချယ်ရမည်။ သန့်ရှင်းရေးကို များသောအားဖြင့် ခြစ်ရာများကို ဖယ်ရှားခြင်း၊ စစ်ဆေးခြင်းနှင့် ထုပ်ပိုးခြင်းလုပ်ငန်းစဉ်များနှင့် ပေါင်းစပ်ပြီး ပြီးပြည့်စုံသော လုပ်ငန်းစဉ်အပြီး လုပ်ငန်းစဉ်တစ်ခု ဖွဲ့စည်းသည်။ သန့်ရှင်းရေးအရည်အသွေး မြင့်မားခြင်းက ညီညွတ်မှု ပိုမိုကောင်းမွန်လာစေပြီး အထွက်နှုန်း ပိုမိုကောင်းမွန်လာစေသည်။
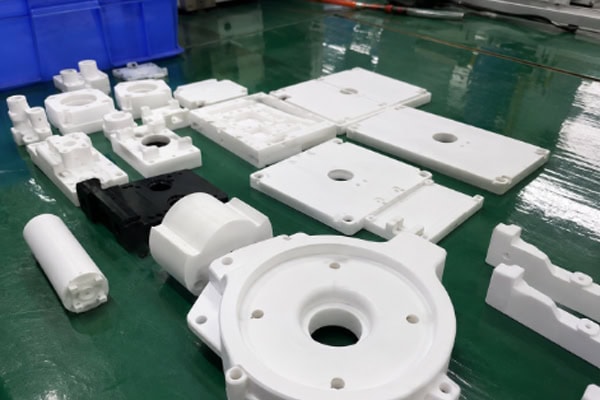
အခြေခံသန့်ရှင်းရေးနှင့် လေမှုတ်အစင်းများ ဖယ်ရှားခြင်း
စက်ယန္တရားဖြင့် လည်ပတ်ပြီးနောက် ပထမဆုံး သန့်ရှင်းရေးအဆင့်သည် မျက်နှာပြင် အညစ်အကြေးများကို ဖယ်ရှားခြင်းအပေါ် အဓိကထားပြီး၊ ပုံမှန်အားဖြင့် လေစီးဆင်းမှု သန့်ရှင်းရေးနှင့် အခြေခံ ဘရက်ရှ်ဖြင့် ပေါင်းစပ်အသုံးပြုသည်။ ရည်ရွယ်ချက်မှာ နက်ရှိုင်းစွာ သန့်ရှင်းရေးလုပ်မည့်အစား လျော့ရဲနေသော အမှုန်အမွှားများကို လျင်မြန်စွာ ဖယ်ရှားရန်ဖြစ်သောကြောင့် ထိရောက်မှုကို ဦးစားပေးပါသည်။
အသုံးများသောနည်းလမ်းများ ပါဝင်သည်-
- ချစ်ပ်များကို မှုတ်ထုတ်ရန် မြင့်မားသောဖိအားရှိသော လေသေနတ်
- ချိုင့်ခွက်များကို နူးညံ့သော ဘရက်ရှ်ဖြင့် သန့်ရှင်းရေးလုပ်ခြင်း
- လျှပ်စစ်ဓာတ်လိုက်ဖုန်မှုန့်ဖယ်ရှားရေးကိရိယာများ
- အလုပ်ခုံများ ဇုန်ခွဲခြား သန့်ရှင်းရေးလုပ်ခြင်း
လေမှုတ်နေစဉ်အတွင်း ပါးလွှာသောနံရံအစိတ်အပိုင်းများ ပုံပျက်ခြင်း သို့မဟုတ် သေးငယ်သောအစိတ်အပိုင်းများ ပြန့်ကျဲခြင်းကို ရှောင်ရှားရန် လေဖိအားကို ထိန်းချုပ်ရမည်။ ရှုပ်ထွေးသောဖွဲ့စည်းပုံများအတွက်၊ မမြင်ရသောနေရာများကို ထိရောက်စွာ သန့်ရှင်းရေးလုပ်နိုင်ရန် လေစီးဆင်းမှုဦးတည်ချက်ကို ထောင့်ပေါင်းစုံမှ ချိန်ညှိရန် လိုအပ်သည်။ အပေါက်ငယ်များ သို့မဟုတ် အပေါက်နက်များအတွက်၊ လေမှုတ်ခြင်းတစ်ခုတည်းဖြင့် မလုံလောက်ဘဲ၊ သေးငယ်သောစုတ်တံများ သို့မဟုတ် သီးသန့်သန့်ရှင်းရေးတုတ်များကို မကြာခဏအသုံးပြုလေ့ရှိသည်။ မျက်နှာပြင်ခြစ်ရာများကို ကာကွယ်ရန် မာကျောသောကိရိယာများကို ရှောင်ကြဉ်သင့်သည်။ ဤအဆင့်သည် ရိုးရှင်းသော်လည်း၊ ၎င်းသည် နောက်ဆုံးသန့်ရှင်းရေးအရည်အသွေးကို သိသိသာသာထိခိုက်စေသည်။ ညံ့ဖျင်းသောအစင်းများဖယ်ရှားခြင်းသည် သန့်ရှင်းရေးလုပ်ရန်ခက်ခဲစေပြီး အသွင်အပြင်ကို ထိခိုက်စေနိုင်သည်။
ရေဆေးခြင်းနှင့် ကြားနေသန့်ရှင်းရေးအရည်လုပ်ငန်းစဉ်
အစိတ်အပိုင်းများတွင် ဆီအစွန်းအထင်းများ သို့မဟုတ် လျှပ်စစ်ဓာတ်စုပ်ယူမှုအားကောင်းနေသည့်အခါ လေမှုတ်ရုံဖြင့် မလုံလောက်ပါ။ ထိုကဲ့သို့သောကိစ္စများတွင် ရေဆေးခြင်း သို့မဟုတ် ကြားနေသန့်စင်ဆေးရည်များဖြင့် ခိုင်မာစွာကပ်နေသော အညစ်အကြေးများကို ဖယ်ရှားရန် လိုအပ်ပါသည်။
ပုံမှန်လုပ်ငန်းစဉ်တွင် အောက်ပါတို့ပါဝင်သည်-
- အစိတ်အပိုင်းများကို ကြားနေသန့်စင်ဆေးရည်တွင်စိမ်ခြင်း
- ညင်သာစွာလှုပ်ခြင်း သို့မဟုတ် ညင်သာစွာပွတ်တိုက်ခြင်း
- ကျန်ရှိနေသော အကြွင်းအကျန်များကို ဖယ်ရှားရန် ရေနွေးဖြင့် ဆေးကြောခြင်း
- သဘာဝအတိုင်း အခြောက်ခံခြင်း သို့မဟုတ် အပူချိန်နိမ့်လေဖြင့် အခြောက်ခံခြင်း
ပလတ်စတစ်များ၏ ဖိစီးမှုကွဲအက်ခြင်း သို့မဟုတ် မျက်နှာပြင်မှုန်ဝါးခြင်းကို ကာကွယ်ရန်အတွက် သန့်ရှင်းရေးပစ္စည်းများသည် အက်ဆစ်ပြင်းများ သို့မဟုတ် အယ်ကာလီများကို ရှောင်ကြဉ်ရမည်။ PC နှင့် PMMA ကဲ့သို့သော ပွင့်လင်းမြင်သာသောပစ္စည်းများအတွက် အလင်းပို့လွှတ်မှုကို မထိခိုက်စေရန် အပူချိန်နှင့် ဓာတုဗေဒပါဝင်မှုကို ဂရုတစိုက်ထိန်းချုပ်ရမည်။ စက်မှုလုပ်ငန်းသုံး အသုံးချမှုများတွင် အာထရာဆောင်းသန့်ရှင်းရေးကို တစ်ခါတစ်ရံအသုံးပြုသည်။ မြင့်မားသောကြိမ်နှုန်းတုန်ခါမှုသည် အမှုန်အမွှားများကို ခွာချပေးသည့် မိုက်ခရိုပူဖောင်းများကို ထုတ်ပေးပြီး လက်ဖြင့်သန့်ရှင်းရေးလုပ်ရန်ခက်ခဲသော ရှုပ်ထွေးသောဖွဲ့စည်းပုံများအတွက် ထိရောက်မှုရှိစေသည်။ သန့်ရှင်းရေးလုပ်ပြီးနောက် အသွင်အပြင် သို့မဟုတ် နောက်ထပ်လုပ်ဆောင်မှုကို ထိခိုက်စေနိုင်သည့် ရေအစက်အပြောက်များကို ရှောင်ရှားရန် အစိတ်အပိုင်းများကို လုံးဝခြောက်သွေ့အောင်ထားရမည်။
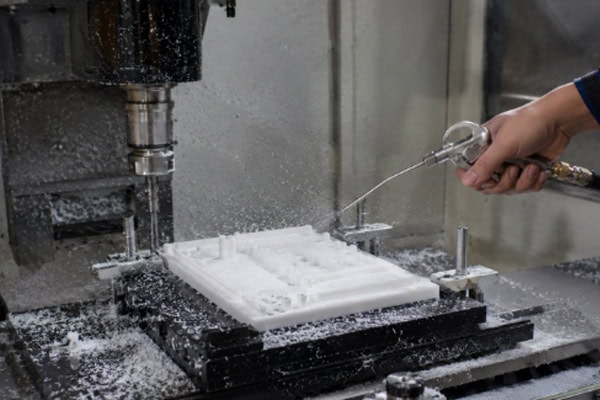
အခြောက်ခံခြင်းနှင့် လျှပ်ကူးပစ္စည်းဒဏ်ခံနိုင်သော ကုသမှုလုပ်ငန်းစဉ်
သန့်ရှင်းရေးလုပ်ပြီးနောက် အခြောက်ခံခြင်းသည်လည်း ထပ်တူအရေးကြီးပါသည်။ အပေါက်များ သို့မဟုတ် ကွာဟချက်များရှိ အစိုဓာတ်ကျန်ရှိနေခြင်းသည် တပ်ဆင်စဉ်အတွင်း အတိုင်းအတာကွဲလွဲမှု သို့မဟုတ် ဒေသတွင်းချို့ယွင်းချက်များကို ဖြစ်စေနိုင်သည်။ အခြောက်ခံနည်းလမ်းများကို ပစ္စည်း၏အပူခံနိုင်ရည်အပေါ်အခြေခံ၍ ရွေးချယ်သည်။
အသုံးများသောနည်းလမ်းများ ပါဝင်သည်-
- အခန်းအပူချိန်တွင် လေဖြင့် အခြောက်ခံခြင်း
- အပူချိန်နိမ့်သော လေပူလည်ပတ်မှုဖြင့် အခြောက်ခံခြင်း
- ဖုန်စုပ်စက် အခြောက်ခံခြင်း။
- ရေစုပ်အဝတ်ဖြင့် သုတ်ခြင်း
အပူဒဏ်ခံနိုင်သော ပလတ်စတစ်များအတွက် ပုံပျက်ခြင်း သို့မဟုတ် ဖိစီးမှုထုတ်လွှတ်မှုကို ရှောင်ရှားရန် အခြောက်ခံသည့်အပူချိန်ကို တင်းကြပ်စွာထိန်းချုပ်ရမည်။ နံရံပါးသော အစိတ်အပိုင်းများသည် မြင့်မားသော အပူချိန်အောက်တွင် အတိုင်းအတာပြောင်းလဲမှုများ ကြုံတွေ့ရလေ့ရှိသောကြောင့် အပူချိန်နိမ့်တွင် ကြာရှည်စွာ အခြောက်ခံခြင်းကို ပိုမိုနှစ်သက်ကြသည်။ အစိုဓာတ်ထိန်းချုပ်မှုအပြင်၊ လျှပ်စစ်ဓာတ်ထိန်းခြင်းသည်လည်း အရေးကြီးပါသည်။ ပလတ်စတစ်အစိတ်အပိုင်းများသည် သန့်ရှင်းရေးလုပ်ခြင်းနှင့် ကိုင်တွယ်ခြင်းအတွင်း လျှပ်စစ်ဓာတ်ကို အလွယ်တကူ ထုတ်လွှတ်ပြီး ဖုန်မှုန့်များကို ဆွဲဆောင်ကာ မျက်နှာပြင်အရည်အသွေးကို ထိခိုက်စေပါသည်။ ထို့ကြောင့် အချို့သော ထုတ်ကုန်များသည် အခြောက်ခံပြီးနောက် လျှပ်စစ်ဓာတ်မတည့်မှု တိုက်ဖျက်ရေး ဖြန်းခြင်း သို့မဟုတ် အိုင်းယွန်းဓာတ်ပါဝင်သော လေပျက်ပြယ်ခြင်းကို ခံယူကြသည်။ ဤအဆင့်ပြီးနောက် မျက်နှာပြင်သည် ပိုမိုသန့်ရှင်းပြီး ပိုမိုတည်ငြိမ်လာကာ စစ်ဆေးခြင်းနှင့် ထုပ်ပိုးခြင်းအတွက် သင့်လျော်ပါသည်။
နောက်ဆုံးစစ်ဆေးမှုနှင့် သန့်ရှင်းမှုအတည်ပြုချက်
စစ်ဆေးခြင်းအဆင့်သည် အစိတ်အပိုင်းများသည် ပို့ဆောင်မှုစံနှုန်းများနှင့် ကိုက်ညီကြောင်း သေချာစေသည်။ ဤအဆင့်သည် အသွင်အပြင်ကိုသာမက အသုံးချမှုလိုအပ်ချက်များအတွက် သန့်ရှင်းမှုအဆင့်ကိုပါ စစ်ဆေးသည်။ အဖြစ်များသော စစ်ဆေးခြင်းအချက်များတွင် အောက်ပါတို့ပါဝင်သည်-
- မျက်နှာပြင်ပေါ်တွင် ကျန်ရှိနေသော ချစ်ပ်များ ရှိမရှိ
- ရေစွန်းတွေ ဒါမှမဟုတ် ဆီအလွှာတွေ ရှိမရှိ
- အတွင်းပိုင်း အပေါက်တွေ သန့်ရှင်းရဲ့လား
- မျက်နှာပြင် ခြစ်ရာများ ရှိ/မရှိ
ပွင့်လင်းမြင်သာသောပစ္စည်းများသည် မှုန်ဝါးနေခြင်းရှိမရှိ တိကျမှုမြင့်မားသော အစိတ်အပိုင်းများအတွက်၊ အလွန်သေးငယ်သော ညစ်ညမ်းမှုများကိုပင် တွေ့ရှိနိုင်ကြောင်း သေချာစေရန် မှန်ဘီလူးများ သို့မဟုတ် အဏုကြည့်မှန်ပြောင်းဖြင့် စစ်ဆေးသည့်ကိရိယာများကို အသုံးပြုနိုင်ပါသည်။ စစ်ဆေးခြင်းကို အောင်မြင်ပြီးနောက် အစိတ်အပိုင်းများကို ထုပ်ပိုးမှုသို့ ဆက်လက်လုပ်ဆောင်ပါသည်။ ထုပ်ပိုးမှုသည် သယ်ယူပို့ဆောင်စဉ်အတွင်း ဒုတိယအကြိမ် ညစ်ညမ်းမှု သို့မဟုတ် စက်ပိုင်းဆိုင်ရာ ပျက်စီးမှုများကို ကာကွယ်ရန် ဖုန်မှုန့်ဒဏ်ခံနိုင်သောအိတ်များ၊ anti-static အိတ်များ သို့မဟုတ် စိတ်ကြိုက်အမြှုပ်ဖွဲ့စည်းပုံများကို အသုံးပြုလေ့ရှိသည်။ ဤအဆင့်သည် သန့်ရှင်းရေးလုပ်ငန်းစဉ်၏ နောက်ဆုံးအဆင့်ကို အမှတ်အသားပြုပြီး နောက်ဆုံးပို့ဆောင်မှုအရည်အသွေးကို တိုက်ရိုက်အကျိုးသက်ရောက်စေသည်။
Q & A
CNC ပလတ်စတစ်အစိတ်အပိုင်းများကို သန့်ရှင်းရေးလုပ်ခြင်းသည် အတိုင်းအတာတိကျမှုကို သက်ရောက်မှုရှိပါသလား။
သန့်ရှင်းရေးလုပ်ခြင်းသည် အစိတ်အပိုင်းအတိုင်းအတာများကို အထူးသဖြင့် မြင့်မားသောတိကျမှုရှိသော အစိတ်အပိုင်းများအတွက် သက်ရောက်မှုရှိမရှိကို ဖောက်သည်များစွာက စိုးရိမ်ကြသည်။ ယေဘုယျအားဖြင့် ကောင်းမွန်စွာထိန်းချုပ်ထားသော သန့်ရှင်းရေးသည် အတိုင်းအတာတိကျမှုကို မထိခိုက်ပါ။ သို့သော် မသင့်လျော်သော အပူချိန်ထိန်းချုပ်မှု သို့မဟုတ် အခြောက်ခံနည်းလမ်းများသည် အချို့သောပစ္စည်းများတွင် အနည်းငယ်ပုံပျက်ခြင်းကို ဖြစ်စေနိုင်သည်။ ဥပမာအားဖြင့်၊ PC နှင့် PMMA ကဲ့သို့သော ပစ္စည်းများသည် အပူချိန်ကို ထိခိုက်လွယ်ပြီး အပူချိန်မြင့် ဆေးကြောခြင်း သို့မဟုတ် အခြောက်ခံခြင်းအခြေအနေများတွင် အနည်းငယ်သော ဖိစီးမှုပြောင်းလဲမှုများကို ကြုံတွေ့ရနိုင်သည်။ ထို့ကြောင့် စက်မှုလုပ်ငန်းသန့်ရှင်းရေးသည် အတိုင်းအတာတည်ငြိမ်မှုကို သေချာစေရန်အတွက် အပူချိန်နိမ့် သန့်ရှင်းရေး၊ ကြားနေ ဆပ်ပြာများနှင့် အဆင့်ဆင့် အခြောက်ခံခြင်းကို အသုံးပြုလေ့ရှိသည်။ သင့်လျော်သော လုပ်ငန်းစဉ်ထိန်းချုပ်မှုဖြင့် သန့်ရှင်းရေးလုပ်ခြင်းသည် ပျက်စီးမှုကို ရှောင်ရှားရုံသာမက တပ်ဆင်မှုချောမွေ့မှုနှင့် အသွင်အပြင် တသမတ်တည်းဖြစ်မှုကိုလည်း တိုးတက်စေနိုင်သည်။
ကောက်ချက်
အခြေခံချစ်ပ်ဖယ်ရှားခြင်းမှသည် ရေဆေးခြင်း၊ ထို့နောက် အခြောက်ခံခြင်းနှင့် anti-static ကုသမှုအထိ၊ အဆင့်တိုင်းသည် နောက်ဆုံးပို့ဆောင်မှုအရည်အသွေးကို သက်ရောက်မှုရှိသည်။ မလုံလောက်သော သန့်ရှင်းရေးသည် တပ်ဆင်မှုပြဿနာများ၊ မျက်နှာပြင်ချို့ယွင်းချက်များ သို့မဟုတ် လုပ်ဆောင်ချက်ဆိုင်ရာပြဿနာများကို ဖြစ်ပေါ်စေနိုင်သည်။ မတူညီသောပစ္စည်းများသည် မတူညီသော သန့်ရှင်းရေးနည်းလမ်းများ လိုအပ်ပြီး မတူညီသောဖွဲ့စည်းပုံများသည် စိတ်ကြိုက်ပြုပြင်မှုဗျူဟာများ လိုအပ်ပါသည်။ ရိုးရှင်းသောအစိတ်အပိုင်းများကို လေမှုတ်ခြင်းဖြင့် လျင်မြန်စွာ သန့်ရှင်းရေးလုပ်နိုင်ပြီး တိကျသော သို့မဟုတ် ပွင့်လင်းမြင်သာသောအစိတ်အပိုင်းများကို ပိုမိုဂရုတစိုက် သန့်ရှင်းရေးနှင့် အခြောက်ခံခြင်းထိန်းချုပ်မှု လိုအပ်ပါသည်။ သန့်ရှင်းရေးလိုအပ်ချက်များကို အစောပိုင်းတွင် ထည့်သွင်းစဉ်းစားခြင်းသည် ဖွဲ့စည်းပုံဒီဇိုင်းကို အကောင်းဆုံးဖြစ်အောင် ကူညီပေးပြီး အပြီးလုပ်ဆောင်ခြင်းကုန်ကျစရိတ်များကို လျှော့ချရန် ကူညီပေးသည်။ အစုလိုက်အပြုံလိုက်ထုတ်လုပ်မှုတွင် တည်ငြိမ်သော သန့်ရှင်းရေးလုပ်ငန်းစဉ်ကို တည်ထောင်ခြင်းသည်လည်း တသမတ်တည်းရှိမှုနှင့် အထွက်နှုန်းကို တိုးတက်စေသည်။ သန့်ရှင်းရေးအဆင့်တစ်ခုစီကို စနစ်တကျထိန်းချုပ်ခြင်းဖြင့် CNC ပလတ်စတစ်အစိတ်အပိုင်းများသည် နောက်ဆုံးပို့ဆောင်မှုတွင် ပိုမိုတည်ငြိမ်သောစွမ်းဆောင်ရည်နှင့် အရည်အသွေးမြင့်မျက်နှာပြင်အသွင်အပြင်ကို ရရှိနိုင်သည်။
















