
အမြင့်ဆုံးဆွဲဆန့်အားဆိုသည်မှာ ပစ္စည်းတစ်ခုသည် တင်းအားအောက်တွင် မကျိုးပဲ့မီ ခံနိုင်ရည်ရှိသော အမြင့်ဆုံးဆွဲဆန့်အားဖြစ်သည်။ အင်ဂျင်နီယာများ၊ ဒီဇိုင်နာများနှင့် ဝယ်သူများအတွက်၊ သတ္တု၊ ပလတ်စတစ် သို့မဟုတ် ပေါင်းစပ်ပစ္စည်းတစ်ခုသည် ဆွဲခြင်း၊ ဆန့်ခြင်း သို့မဟုတ် ဝန်ကိုခံနိုင်ရည်ရှိသော အခြေအနေများတွင် ပျက်စီးမှုမရှိဘဲ ခံနိုင်ရည်ရှိမရှိ ဆုံးဖြတ်ရန် အသုံးပြုသည့် အရေးကြီးဆုံးတန်ဖိုးများထဲမှ တစ်ခုဖြစ်သည်။
ဤလမ်းညွှန်ချက်သည် အမြင့်ဆုံးဆွဲဆန့်အား၏ အဓိပ္ပာယ်ဖွင့်ဆိုချက်၊ အမြင့်ဆုံးဆွဲဆန့်အား ဖော်မြူလာ၊ ၎င်းသည် stress-strain curve တွင် မည်သို့ပေါ်လာသည်၊ ၎င်းသည် yield strength နှင့် မည်သို့နှိုင်းယှဉ်သည်ကို ရှင်းပြထားသည်။
အဆုံးစွန်သော ဆွဲဆန့်နိုင်အားဆိုတာ ဘာလဲ။
Ultimate tensile strength ဆိုသည်မှာ tensile test တစ်ခုအတွင်း ကျိုးပဲ့ခြင်းမပြုမီ ပစ္စည်းတစ်ခု ခံနိုင်ရည်ရှိသော အမြင့်ဆုံးဖိအားဖြစ်သည်။ ၎င်းကို UTS ဟု အတိုကောက်ခေါ်ဝေါ်လေ့ရှိပြီး အသုံးပြုသော အင်ဂျင်နီယာစံနှုန်းပေါ် မူတည်၍ MPa၊ Pa သို့မဟုတ် psi ဖြင့် မကြာခဏ တိုင်းတာလေ့ရှိသည်။
UTS ဆိုတာ ဘာကိုဆိုလိုတာလဲ။
UTS ဆိုတာ ultimate tensile strength လို့ အဓိပ္ပာယ်ရပြီး ကျိုးပဲ့မှုမဖြစ်ပွားခင် ပစ္စည်းတစ်ခု ခံနိုင်ရည်ရှိတဲ့ အမြင့်ဆုံး tensile stress ကို ဖော်ပြတဲ့ နောက်ထပ်နည်းလမ်းတစ်ခုလည်း ဖြစ်ပါတယ်။ အချို့ရင်းမြစ်တွေက tensile strength ဒါမှမဟုတ် ultimate tensile stress လို့လည်း ခေါ်ကြပေမယ့် ရည်ရွယ်ချက်ကတော့ အတူတူပါပဲ။ တင်းမာမှုအောက်က ကျိုးပဲ့မှု ကန့်သတ်ချက်ကို ဖော်ပြဖို့ပါ။
အင်ဂျင်နီယာပုံများ၊ အချက်အလက်စာရွက်များနှင့် ပစ္စည်းလက်မှတ်များတွင် UTS သည် yield strength၊ elongation၊ hardness နှင့် modulus တို့ဘေးတွင် ပေါ်လာနိုင်သည်။ ပစ္စည်းတစ်ခုသည် ခိုင်ခံ့သော်လည်း ကြွပ်ဆတ်နိုင်သည် သို့မဟုတ် ductile ဖြစ်သော်လည်း ခိုင်ခံ့မှုနည်းနိုင်သောကြောင့် ဤတန်ဖိုးများကို အတူတကွ ပြန်လည်သုံးသပ်သင့်သည်။
ဥပမာအားဖြင့်၊ ခိုင်ခံ့မှုမြင့်သံမဏိတွင် အလူမီနီယမ်ထက် UTS များစွာပိုမိုမြင့်မားနိုင်သော်လည်း အမြင့်ဆုံးဝန်အားထက် အလေးချိန်လျှော့ချခြင်း၊ ချေးခံနိုင်ရည်ရှိခြင်း သို့မဟုတ် စက်ဖြင့်ပြုပြင်ရလွယ်ကူခြင်းသည် ပိုအရေးကြီးသည့်အခါ အလူမီနီယမ်ကို ပိုနှစ်သက်နိုင်ပါသည်။
Ultimate Tensile Strength ဘယ်လိုအလုပ်လုပ်သလဲ။
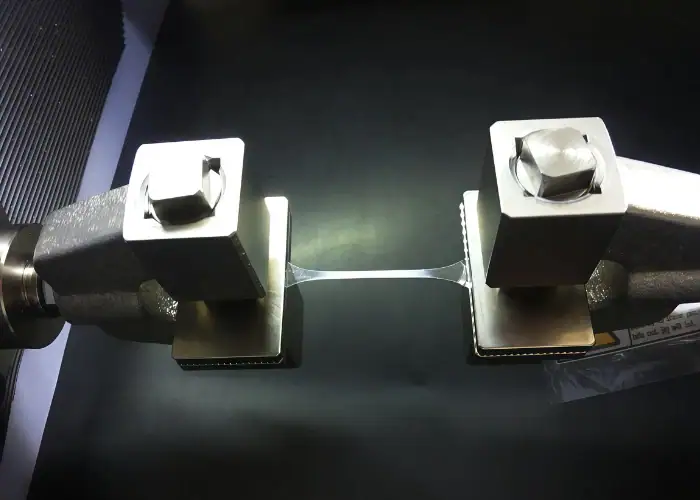
Ultimate tensile strength သည် ပစ္စည်းတစ်ခုအား ဆွဲယူနေစဉ်အတွင်း အမြင့်ဆုံးဖိအားကို တိုင်းတာခြင်းဖြင့် လုပ်ဆောင်ပြီး ပျက်စီးမှုမဖြစ်မချင်း လုပ်ဆောင်သည်။ စမ်းသပ်မှုအတွင်း ပစ္စည်းသည် ဦးစွာ elastically ဆန့်ပြီးနောက် အပြီးတိုင်ပုံပျက်သွားနိုင်ပြီး ထို့နောက် ၎င်း၏ အမြင့်ဆုံး tensile load သို့ရောက်ရှိကာ နောက်ဆုံးတွင် ကျိုးပဲ့နိုင်သည်။
ပစ္စည်းများ Tensile Load အောက်တွင် မည်သို့ပြုမူကြသည်
ပစ္စည်းများသည် ဆွဲဆန့်ဝန်အောက်တွင် သက်ရောက်သောအား၏ ဦးတည်ရာအတိုင်း ဆန့်ထုတ်ခြင်းဖြင့် ပြုမူကြသည်။ ဖိအားနည်းသောအခါတွင် သတ္တုအများစုသည် ကျုံ့နိုင်ဆန့်နိုင်သော အနေအထားဖြင့် ပုံပျက်ပြီး ဝန်ကို ဖယ်ရှားပြီးနောက် ၎င်းတို့၏ မူလပုံသဏ္ဍာန်သို့ ပြန်သွားကြသည်။
ဝန်အားတိုးလာသည်နှင့်အမျှ ပစ္စည်းသည် ၎င်း၏အထွက်နှုန်းအမှတ်ကို ကျော်လွန်ပြီး ပလတ်စတစ်ပုံပျက်ခြင်း စတင်နိုင်သည်။ ဤသို့ဖြစ်ပျက်သည်နှင့် ပြင်ပအားကို ဖယ်ရှားလိုက်သော်လည်း အစိတ်အပိုင်းသည် ၎င်း၏မူလပုံသဏ္ဍာန်သို့ အပြည့်အဝပြန်မရောက်ပါ။
နောက်ထပ်တင်ပြီးနောက်၊ ပုံသွင်းနိုင်သောသတ္တုများသည် ၎င်းတို့၏ အမြင့်ဆုံးဆွဲအားခံနိုင်ရည်သို့ရောက်ရှိပြီးနောက် လည်ပင်းနှင့် နောက်ဆုံးတွင် ကျိုးပဲ့သွားပါသည်။ ကြွပ်ဆတ်သောပစ္စည်းများသည် ကျိုးပဲ့ခြင်းမပြုမီ မြင်သာသောပုံပျက်ခြင်းကို အနည်းငယ်သာပြသနိုင်သောကြောင့် ဘေးကင်းရေးအရေးကြီးသော အစိတ်အပိုင်းများအတွက် ပစ္စည်းအပြုအမူသည် အရေးကြီးပါသည်။
ကျိုးပဲ့ခြင်းမပြုမီ ပျော့ပျောင်းသောပစ္စည်းများ ဆန့်ထုတ်ပုံ
ပျော့ပျောင်းသောပစ္စည်းများသည် ကျိုးပဲ့ခြင်းမပြုမီ ဆန့်သည်၊ အဘယ်ကြောင့်ဆိုသော် yield strength ရောက်ရှိပြီးနောက် ၎င်းတို့သည် ပလတ်စတစ်နည်းဖြင့် ပုံပျက်သွားနိုင်သောကြောင့်ဖြစ်သည်။ ၎င်းသည် ပစ္စည်းအား စွမ်းအင်ကို စုပ်ယူရန်၊ ဖိစီးမှုကို ပြန်လည်ဖြန့်ဝေရန်နှင့် နောက်ဆုံးပျက်စီးမှုမပြုမီ မြင်သာသောပုံပျက်မှုကို ပြသရန် ခွင့်ပြုသည်။
ဆန့်နိုင်အားစမ်းသပ်မှုတွင်၊ ductile သတ္တုများသည် များသောအားဖြင့် ရှည်လျားခြင်း၊ ဆန့်နိုင်အားမာကျောခြင်း၊ လည်ပင်းကျခြင်းနှင့် ထို့နောက် ကျိုးခြင်းတို့ ဖြစ်ပေါ်လေ့ရှိသည်။ မြင်သာသောပုံပျက်ခြင်းသည် လုံးဝပျက်ကွက်ခြင်းမပြုမီ သတိပေးချက်အဖြစ် ဆောင်ရွက်နိုင်သောကြောင့် ဤအပြုအမူသည် အင်ဂျင်နီယာအသုံးချမှုများစွာတွင် အသုံးဝင်ပါသည်။
အပျော့စားသံမဏိ၊ အလူမီနီယမ်၊ ကြေးနီ၊ ကြေးဝါနှင့် သံမဏိအများစုသည် ကြွပ်ဆတ်သောကြွေထည်များ သို့မဟုတ် ဖန်ကဲ့သို့သောပစ္စည်းများထက် ယေဘုယျအားဖြင့် ပိုမိုပုံသွင်းရလွယ်ကူပါသည်။ ထို့ကြောင့် ဤသတ္တုများကို စက်ဖြင့်ပြုလုပ်ထားသောနှင့် ဖွဲ့စည်းပုံဆိုင်ရာ အစိတ်အပိုင်းများအတွက် တွင်ကျယ်စွာအသုံးပြုကြသည်။
ဘာကြောင့် ကြွပ်ဆတ်တဲ့ပစ္စည်းတွေက ကွဲပြားစွာ ကျရှုံးရတာလဲ
ကြွပ်ဆတ်သောပစ္စည်းများသည် ကျိုးပဲ့ခြင်းမပြုမီ ပလတ်စတစ်ပုံပျက်ခြင်း အကန့်အသတ်ရှိသောကြောင့် ကွဲပြားစွာ ကျရှုံးကြသည်။ ဆန့်ထွက်ခြင်းနှင့် လည်ပင်းတွန့်ခြင်း သိသိသာသာမဖြစ်ဘဲ ဖိအားသည် ၎င်းတို့၏အစွမ်းသတ္တိကန့်သတ်ချက်ထက် ကျော်လွန်သွားသောအခါ ရုတ်တရက် အက်ကွဲနိုင်သည်။
ဤအပြုအမူသည် ထိခိုက်မှု၊ တုန်ခါမှု၊ ချွန်ထက်သောထောင့်များ သို့မဟုတ် ရုတ်တရက်ဆွဲငင်အားများသည့် အသုံးချမှုများတွင် အန္တရာယ်ရှိနိုင်သည်။ ကြွပ်ဆတ်သောပစ္စည်းသည် ခွန်အားတန်ဖိုးမြင့်မားနိုင်သော်လည်း အက်ကွဲကြောင်းသည် အပေါက်၊ ချည်မျှင်အမြစ် သို့မဟုတ် မျက်နှာပြင်ချို့ယွင်းချက်မှ စတင်ပါက မြန်မြန်ပျက်စီးနိုင်သည်။
CNC အစိတ်အပိုင်းများကို ဒီဇိုင်းဆွဲသည့်အခါ ချွန်ထက်သော အတွင်းပိုင်းထောင့်များကို ရှောင်ရှားခြင်း၊ မျက်နှာပြင်အပြီးသတ်ခြင်းကို တိုးတက်ကောင်းမွန်စေခြင်း၊ အပူကုသမှုကို ထိန်းချုပ်ခြင်းနှင့် သင့်လျော်သော ခိုင်ခံ့မှုအပြင် ခွန်အားရှိသော ပစ္စည်းများကို ရွေးချယ်ခြင်းဖြင့် ကြွပ်ဆတ်ပျက်စီးမှုအန္တရာယ်ကို လျှော့ချနိုင်ပါသည်။
အဆုံးစွန်သော ဆွဲအားအစွမ်းသတ္တိ ဖော်မြူလာနှင့် တွက်ချက်မှု
အဆုံးစွန်သော ဆန့်နိုင်အား ဖော်မြူလာမှာ အမြင့်ဆုံးအားကို မူလဖြတ်ပိုင်းဧရိယာဖြင့် စားခြင်းဖြစ်သည်။ ၎င်းသည် ဆန့်နိုင်အား ဖော်မြူလာနှင့် အခြေခံဖွဲ့စည်းပုံ အတူတူပင်ဖြစ်သော်လည်း အသုံးပြုသောအားမှာ ကျိုးပဲ့ခြင်းမပြုမီ မှတ်တမ်းတင်ထားသော အမြင့်ဆုံးဝန်ဖြစ်သည်။
ဖော်မြူလာ:
အမြင့်ဆုံးဆွဲအား = အများဆုံးဝန် ÷ မူလဖြတ်ပိုင်းဧရိယာ
ဤဖော်မြူလာသည် အင်ဂျင်နီယာများအား နမူနာအရွယ်အစားနှင့်မသက်ဆိုင်ဘဲ ပစ္စည်းများကို နှိုင်းယှဉ်နိုင်စေပါသည်။ ပိုထူသော နမူနာသည် စုစုပေါင်းဝန်ကို ပိုမိုသယ်ဆောင်နိုင်သော်လည်း UTS တန်ဖိုးသည် ထိုဝန်ကို ဧရိယာအလိုက် ပုံမှန်ဖြစ်စေပြီး ပစ္စည်းနှိုင်းယှဉ်မှုကို ပိုမိုအဓိပ္ပာယ်ရှိစေသည်။
အဆုံးစွန်သော ဆွဲအားအစွမ်း ဖော်မြူလာ
အဆုံးစွန်သော ဆန့်နိုင်အား ဖော်မြူလာမှာ UTS = Fmax / A0 ဖြစ်သည်။ ဤဖော်မြူလာတွင် Fmax သည် စမ်းသပ်စဉ်အတွင်း အမြင့်ဆုံး ဆန့်နိုင်အားဖြစ်ပြီး A0 သည် ပုံပျက်ခြင်းမပြုမီ မူလဖြတ်ပိုင်းဧရိယာဖြစ်သည်။
ဥပမာအားဖြင့်၊ သတ္တုနမူနာတစ်ခုသည် အများဆုံးဝန် 40,000N သို့ရောက်ရှိပြီးနောက် ကျိုးပဲ့သွားပြီး ၎င်း၏ မူလဖြတ်ပိုင်းဧရိယာသည် 100mm² ဖြစ်ပါက၊ UTS သည် 400N/mm² ဖြစ်ပြီး 400MPa နှင့် ညီမျှသည်။
ဒါကြောင့် ပစ္စည်းဒေတာစာရွက်တွေမှာ အားတစ်ခုတည်းကို မသုံးဘဲ ဖိအားယူနစ်တွေကို အသုံးပြုတာပါ။ အားဟာ အပိုင်းအရွယ်အစားပေါ်မှာ မူတည်ပေမယ့် ဖိအားက ပစ္စည်းအမျိုးမျိုးနဲ့ နမူနာအတိုင်းအတာတွေမှာ နှိုင်းယှဉ်နိုင်တဲ့ တန်ဖိုးကို ပေးပါတယ်။
အမြင့်ဆုံးဆွဲအားကို ဘယ်လိုတွက်ချက်မလဲ
အမြင့်ဆုံးဆွဲအားကိုတွက်ချက်ရန်အတွက် စမ်းသပ်နမူနာ၏ မူလဖြတ်ပိုင်းဧရိယာကို တိုင်းတာပါ၊ စမ်းသပ်စက်ထဲတွင် အလုပ်မလုပ်မချင်း နမူနာကိုဆွဲယူပါ၊ အများဆုံးဝန်ကို မှတ်တမ်းတင်ပြီး ထိုဝန်ကို မူလဧရိယာဖြင့်စားပါ။
စမ်းသပ်နမူနာကို မကြာခဏ ပုံသွင်းထားသောကြောင့် ထိန်းချုပ်ထားသော gauge အပိုင်းတွင် ချို့ယွင်းမှုဖြစ်ပေါ်လေ့ရှိသည်။ ခေတ်မီ tensile testing equipment သည် load နှင့် elongation ကို အဆက်မပြတ် မှတ်တမ်းတင်ပြီးနောက် peak load နှင့် တိုင်းတာထားသော area မှ UTS ကို အလိုအလျောက် တွက်ချက်သည်။
CNC ပစ္စည်းအကဲဖြတ်မှုအတွက် တွက်ချက်ထားသော UTS ကို ပစ္စည်းလက်မှတ်၊ အဆင့်စံနှုန်းနှင့် မျှော်မှန်းထားသော အသုံးချဝန်နှင့် နှိုင်းယှဉ်သင့်သည်။ ၎င်းသည် သီအိုရီအရ ခိုင်မာပုံရသော်လည်း အစစ်အမှန်အစိတ်အပိုင်းဂျီသြမေတြီအတွက် မသင့်တော်သော ပစ္စည်းကို ရွေးချယ်ခြင်းမှ ရှောင်ရှားရန် ကူညီပေးသည်။
အမြင့်ဆုံး ဆွဲအားယူနစ်များ
အဆုံးစွန်သော ဆွဲဆန့်အားယူနစ်များသည် တစ်ယူနစ်ဧရိယာလျှင် အားဖြစ်သည်။ အသုံးများသောယူနစ်များတွင် Pa၊ MPa၊ N/mm² နှင့် psi တို့ ပါဝင်သည်။ သတ္တုများနှင့် အင်ဂျင်နီယာပလတ်စတစ်များအတွက် MPa ကို အသုံးများသည်၊ အဘယ်ကြောင့်ဆိုသော် တန်ဖိုးများသည် များသောအားဖြင့် ကြီးမားလေ့ရှိသောကြောင့် ဖြစ်သည်။
တစ် MPa သည် တစ် N/mm² နှင့် ညီမျှပြီး ၎င်းသည် စက်ပိုင်းဆိုင်ရာ ဒီဇိုင်းတွက်ချက်မှုများစွာအတွက် အဆင်ပြေပါသည်။ အမေရိကန်ဈေးကွက်တွင် psi သို့မဟုတ် ksi သည် ပစ္စည်းဒေတာစာရွက်များတွင်လည်း ပေါ်လာနိုင်သည်။
ပေးသွင်းသူများကို နှိုင်းယှဉ်သည့်အခါ ဆုံးဖြတ်ချက်များမချမီ ယူနစ်ကို အမြဲအတည်ပြုပါ။ MPa၊ psi နှင့် ksi တို့ကို ရောထွေးခြင်းသည် အထူးသဖြင့် ဝန်ကို ခံနိုင်ရည်ရှိသော စက်ဖြင့်ပြုလုပ်ထားသော သတ္တုအစိတ်အပိုင်းများအတွက် ပြင်းထန်သော ရွေးချယ်မှုအမှားများကို ဖြစ်ပေါ်စေနိုင်သည်။
အဆုံးစွန်သော ဆွဲအား တွက်ချက်မှု ဥပမာ
အမြင့်ဆုံးဆွဲအားတွက်ချက်မှုဥပမာတစ်ခုသည် အမြင့်ဆုံးဝန်သည် ပစ္စည်းအားတန်ဖိုးတစ်ခုဖြစ်လာပုံကို ပြသသည်။ လုံးဝိုင်းသောနမူနာတစ်ခုတွင် မူလဧရိယာ 50mm² ရှိပြီး ဆွဲအားစမ်းသပ်ကိရိယာသည် အမြင့်ဆုံးဝန် 25,000N မှတ်တမ်းတင်ပါက UTS = 25,000 ÷ 50 = 500MPa။
ဤရလဒ်သည် ပစ္စည်းသည် လည်ပင်းတွန့်ခြင်းနှင့် ကျိုးခြင်းမပြုမီ 500MPa ၏ အမြင့်ဆုံးဆွဲအားဖိအားသို့ ရောက်ရှိခဲ့သည်ဟု ဆိုလိုသည်။ ထိုပစ္စည်းဖြင့် ပြုလုပ်ထားသော အစိတ်အပိုင်းတိုင်းသည် ဝန်ဆောင်မှုပေးရာတွင် ထိုဖိအားကို ဘေးကင်းစွာ သယ်ဆောင်နိုင်သည်ဟု မဆိုလိုပါ။
အပြီးသတ်ထားသော အစိတ်အပိုင်းများတွင် အပေါက်များ၊ ချည်မျှင်များ၊ အပေါက်များ၊ အချင်းဝက်များ၊ မျက်နှာပြင်အမှတ်အသားများ၊ အပူဒဏ်ခံရသောဇုန်များနှင့် စက်ဖြင့်ပြုလုပ်ထားသောဖိအားများ ပါဝင်သည်။ ဤဒီဇိုင်းနှင့် ထုတ်လုပ်မှုအသေးစိတ်အချက်အလက်များသည် လက်တွေ့ကမ္ဘာ၏ခိုင်ခံ့မှုကို လျှော့ချနိုင်သောကြောင့် ဘေးကင်းရေးအချက်များနှင့် အင်ဂျင်နီယာဆိုင်ရာ ပြန်လည်သုံးသပ်ချက်များ လိုအပ်နေဆဲဖြစ်သည်။
အမြင့်ဆုံးဆွဲအား Vs အထွက်အား
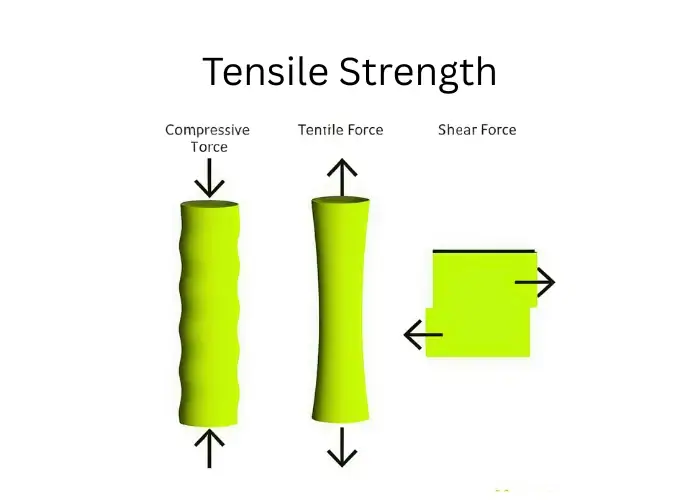
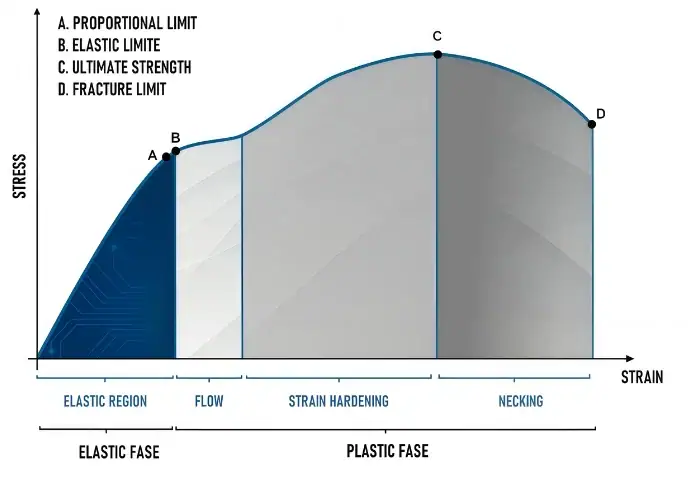
Ultimate tensile strength vs yield strength သည် breaking limit ကို permanent deformation limit နှင့် နှိုင်းယှဉ်ပါသည်။ UTS သည် fracture မဖြစ်မီ အမြင့်ဆုံး stress ဖြစ်ပြီး yield strength သည် permanent deformation စတင်သည့် stress ဖြစ်သည်။
အဓိပ္ပါယ်ဖွင့်ဆိုချက် ကွာခြားချက်
အဓိပ္ပာယ်ဖွင့်ဆိုချက်ကွာခြားချက်မှာ ရိုးရှင်းပါသည်- yield strength သည် အမြဲတမ်းပုံပျက်ခြင်း၏အစကို အမှတ်အသားပြုပြီး ultimate tensile strength သည် ပျက်ကွက်မှုမပြုမီ အမြင့်ဆုံး tensile stress ကို အမှတ်အသားပြုသည်။
Yield strength က “အစိတ်အပိုင်းက ဘယ်အချိန်မှာ အပြီးတိုင် ပုံပျက်သွားမှာလဲ” လို့ အဖြေပေးပါတယ်။ UTS က “ပစ္စည်းက ကျိုးပဲ့မသွားခင် အမြင့်ဆုံး tensile resistance ကို ဘယ်တော့ရောက်မှာလဲ” လို့ အဖြေပေးပါတယ်။
ဤခွဲခြားချက်သည် အင်ဂျင်နီယာများအား အစိတ်အပိုင်းများကို အလွန်အကျွံဒီဇိုင်းဆွဲခြင်း သို့မဟုတ် လျှော့တွက်ဒီဇိုင်းဆွဲခြင်းကို ရှောင်ရှားရန် ကူညီပေးသည်။ UTS မြင့်မားသော်လည်း yield strength နိမ့်သော ပစ္စည်းတစ်ခုသည် တိကျသော တပ်ဆင်မှုများအတွက် အလွန်လွယ်ကူစွာ ပုံပျက်နိုင်သည်။
ဝန်ထုပ်ဝန်ပိုးအောက်တွင် အပြုအမူ
yield strength သည် stress-strain curve တွင် အစောပိုင်းတွင် ဖြစ်ပေါ်ပြီး UTS သည် နောက်ထပ် plastic deformation နှင့် strain hardening ပြီးနောက် နောက်ပိုင်းတွင် ဖြစ်ပေါ်သောကြောင့် load အောက်ရှိ အပြုအမူသည် ကွဲပြားသည်။
yield strength မတိုင်မီတွင် ပုံပျက်ခြင်းသည် အများအားဖြင့် elastic ဖြစ်သည်။ yield strength ပြီးနောက် ပစ္စည်းသည် ပုံသဏ္ဍာန်ကို အပြီးအပိုင်ပြောင်းလဲသွားသည်။ UTS ပြီးနောက် ductile ပစ္စည်းများတွင် necking စတင်ပြီး ကျိုးပဲ့ခြင်းသည် မလွှဲမရှောင်သာဖြစ်လာသည်။
CNC အစိတ်အပိုင်းများအတွက်၊ ဤအပြုအမူသည် အစိတ်အပိုင်းတစ်ခုသည် ဝန်ဆောင်မှုဝန်ထုပ်များအောက်တွင် ခံနိုင်ရည်ကို ထိန်းသိမ်းထားနိုင်ခြင်း ရှိ၊ မရှိအပေါ် သက်ရောက်မှုရှိသည်။ အစိတ်အပိုင်းတစ်ခုသည် ပျက်စီးရန် ကျိုးပဲ့ရန် မလိုအပ်ပါ။ လုပ်ဆောင်ချက် ဆုံးရှုံးရန် လုံလောက်သော ပုံပျက်မှုသာ လိုအပ်ပါသည်။
အင်ဂျင်နီယာဒီဇိုင်းတွင် အရေးပါမှု
အင်ဂျင်နီယာဒီဇိုင်းတွင် အရေးကြီးသည်မှာ yield strength သည် ပုံမှန်ဘေးကင်းသော ဒီဇိုင်းကန့်သတ်ချက်ကို သတ်မှတ်ပေးပြီး၊ ultimate tensile strength သည် အလွန်အကျွံ overload နှင့် fracture အန္တရာယ်ကို အကဲဖြတ်ရန် ကူညီပေးသည်။
မြှောက်တင်သည့် ကိရိယာ၊ ချိတ်ဆက်ကိရိယာ၊ အာကာသယာဉ်ကွင်း သို့မဟုတ် ရိုဘော့ဆက်တစ်ခုသည် မြင့်မားသော yield strength နှင့် မြင့်မားသော UTS နှစ်မျိုးလုံး လိုအပ်နိုင်သည်။ Yield strength သည် ပုံသဏ္ဍာန်ကို ကာကွယ်ပေးပြီး UTS သည် နောက်ဆုံး ကွဲအက်ခြင်းမှ ကာကွယ်ပေးသည်။
TiRapid ပုံစံ CNC ပရောဂျက်များအတွက်၊ ဆိုလိုသည်မှာ ပစ္စည်းရွေးချယ်မှုတွင် အမြင့်ဆုံးဒေတာစာရွက်နံပါတ်ကိုသာမက ဝန်တင်ရာဦးတည်ရာ၊ နံရံအထူ၊ ချည်မျှင်ချိတ်ဆက်မှု၊ စက်ပိုင်းဆိုင်ရာအမှတ်အသားများနှင့် စစ်ဆေးရေးလိုအပ်ချက်များကို ထည့်သွင်းစဉ်းစားသင့်သည်။
ဘယ်တန်ဖိုးက ပိုမြင့်လဲ။
ductile သတ္တုများအတွက် Ultimate tensile strength သည် ductile သတ္တုများအတွက် yield strength ထက် များသောအားဖြင့် ပိုမိုမြင့်မားပါသည်။ အဘယ်ကြောင့်ဆိုသော် ပစ္စည်းသည် ၎င်း၏ အမြင့်ဆုံး tensile stress မရောက်မီ strain hardening ကြောင့် yielding လုပ်ပြီးနောက် stress များကို ဆက်လက်သယ်ဆောင်နိုင်သောကြောင့်ဖြစ်သည်။
သို့သော်၊ အထွက်နှုန်းအစွမ်းသတ္တိနှင့် UTS အကြားကွာဟချက်သည် ပစ္စည်းအမျိုးအစား၊ အပူကုသမှု၊ အလုပ်မာကျောခြင်းနှင့် အဆင့်သတ်မှတ်ချက်ပေါ်တွင် မူတည်ပါသည်။ အချို့သော အစွမ်းသတ္တိမြင့်ပစ္စည်းများသည် ပုံသွင်းနိုင်စွမ်းနည်းပြီး အထွက်နှုန်းနှင့် ကျိုးပဲ့ခြင်းကြား အကွာအဝေးနည်းနိုင်သည်။
ကွာခြားချက်ကြီးကြီးမားမားက ပျက်ကွက်မှုမပြုမီ ပလတ်စတစ်ပုံပျက်မှု ပိုမိုများပြားလာခြင်းကို ညွှန်ပြနိုင်သည်။ ကွာခြားချက်ငယ်တစ်ခုက ပစ္စည်းသည် ပျော့ပျောင်းပြီး မကြာမီတွင် ကျိုးပဲ့သွားခြင်းကို ဆိုလိုနိုင်ပြီး ၎င်းသည် ပိုမိုရှေးရိုးစွဲဒီဇိုင်းချဉ်းကပ်မှု လိုအပ်နိုင်သည်။
ပစ္စည်းခိုင်ခံ့မှုအမျိုးအစားအမျိုးမျိုး
ပစ္စည်းခိုင်ခံ့မှုအမျိုးအစားအမျိုးမျိုးသည် ပျက်ကွက်မှုပုံစံများ၊ ဝန်အားလမ်းညွှန်ချက်များနှင့် ဒီဇိုင်းကန့်သတ်ချက်များကို ကွဲပြားစွာဖော်ပြသည်။ Ultimate tensile strength သည် ခိုင်ခံ့မှုတန်ဖိုးတစ်ခုတည်းသာဖြစ်သောကြောင့် လိုအပ်သည့်အခါ yield strength၊ fracture strength၊ fatigue strength၊ shear strength နှင့် compressive strength တို့နှင့် နှိုင်းယှဉ်သင့်သည်။
ခွန်အားပေးပါ
Yield strength ဆိုသည်မှာ အမြဲတမ်းပုံပျက်ခြင်းစတင်သည့် ဖိအားဖြစ်သည်။ ပုံသဏ္ဍာန်၊ ချိန်ညှိမှု၊ ခံနိုင်ရည်၊ တံဆိပ်ခတ်ဖိအား သို့မဟုတ် ဝန်အောက်တွင် ချောမွေ့သောရွေ့လျားမှုကို ထိန်းသိမ်းရမည့် အစိတ်အပိုင်းများအတွက် အလွန်အရေးကြီးပါသည်။
ဖွဲ့စည်းတည်ဆောက်ပုံနှင့် တိကျမှုဆိုင်ရာ အစိတ်အပိုင်းများတွင်၊ ပုံမှန်လည်ပတ်နေစဉ်အတွင်း UTS ထက် အထွက်နှုန်းခိုင်ခံ့မှုသည် မကြာခဏ ပိုမိုအရေးကြီးပါသည်။ ကွေးညွှတ်သောရိုးတံ၊ ပုံပျက်သောကွင်း သို့မဟုတ် ရွေ့လျားသော တည်နေရာပိတ်ဆို့ခြင်းသည် ကျိုးပဲ့ခြင်းမပြုမီတွင်ပင် လုပ်ဆောင်နိုင်စွမ်း ချို့ယွင်းသွားနိုင်သည်။
တင်းကျပ်စွာခံနိုင်ရည်ရှိသော အစိတ်အပိုင်းများကို ဒီဇိုင်းဆွဲသည့်အခါ yield strength သည် ဘေးကင်းသော ဝန်အပိုင်းအခြားကို သတ်မှတ်ရန် ကူညီပေးသည်။ ၎င်းသည် နံရံအထူ၊ fillet အရွယ်အစား၊ ချိတ်တွယ်မှုဗျူဟာနှင့် အထောက်အပံ့ geometry တို့ကို ဆုံးဖြတ်ရာတွင်လည်း ကူညီပေးသည်။
ဆန့်သည့်စွမ်းအား
အမြင့်ဆုံးဆွဲဆန့်အားသည် ကျိုးပဲ့ခြင်းမပြုမီ အမြင့်ဆုံးဆွဲဆန့်အားဖြစ်သည်။ ၎င်းသည် ဝန်ပိခြင်း၊ ကျိုးပဲ့ခြင်းအန္တရာယ်နှင့် နောက်ဆုံးဘေးကင်းရေးအနားသတ်ကို အကဲဖြတ်ရာတွင် အရေးကြီးပါသည်။
ဤတန်ဖိုးသည် အထူးသဖြင့် ချိတ်ဆက်ကိရိယာများ၊ ကြိုးများ၊ ကွင်းများ၊ ဖိအားနှင့်ဆက်စပ်သော အစိတ်အပိုင်းများ၊ ဆွဲတံများ၊ မတင်သည့် အစိတ်အပိုင်းများနှင့် ဆွဲဆန့်ပေါက်ကွဲခြင်း အန္တရာယ်ရှိနိုင်သည့် မည်သည့်အစိတ်အပိုင်းအတွက်မဆို အသုံးဝင်ပါသည်။
သို့သော် UTS ကို တစ်ခုတည်းသော ဒီဇိုင်းပစ်မှတ်အဖြစ် အသုံးမပြုသင့်ပါ။ ပင်ပန်းနွမ်းနယ်မှု၊ ချေးခြင်း၊ အပူချိန်၊ မျက်နှာပြင်ပြီးစီးမှုနှင့် ဖိအားပါဝင်မှုတို့သည် အစိတ်အပိုင်းများကို ၎င်းတို့၏ သီအိုရီ UTS ထက် နိမ့်ကျစွာ ပျက်စီးစေနိုင်သည်။
ကျိုးခိုင်မှု
ကျိုးပဲ့အားဆိုသည်မှာ နောက်ဆုံးခွဲထွက်ခြင်း သို့မဟုတ် အမှန်တကယ်ကျိုးပဲ့ခြင်း ဖြစ်ပေါ်သည့် ဖိအားဖြစ်သည်။ အချို့သောပစ္စည်းများတွင် UTS နှင့် နီးစပ်နိုင်ပြီး၊ ductile ပစ္စည်းများတွင် necking သည် local cross-section ကို လျှော့ချပြီးနောက်တွင် ဖြစ်ပေါ်နိုင်သည်။
ကျိုးပဲ့အားသည် နောက်ဆုံးကျိုးပဲ့မှုမပြုမီ UTS ပြီးနောက် ဖိစီးမှု-ဆန့်နိုင်အားမျဉ်းကွေး ကျဆင်းသွားနိုင်သည့်အကြောင်းရင်းကို ရှင်းပြရာတွင် အထောက်အကူပြုသည်။ ဒေသတွင်းအပိုင်း ကျဉ်းမြောင်းလာသောကြောင့် ပစ္စည်းသည် အင်ဂျင်နီယာဖိစီးမှု တိုးလာခြင်းကို ထောက်ပံ့နိုင်တော့မည်မဟုတ်ပါ။
စက်ဖြင့်ပြုလုပ်ထားသော အစိတ်အပိုင်းများအတွက်၊ အက်ကွဲခြင်း အားအနည်းဆုံးနေရာမှ စတင်နိုင်သည်။ ချွန်ထက်သောထောင့်များ၊ ခြစ်ရာများ၊ ပါဝင်မှုများ၊ အပေါက်ငယ်များ၊ ဂဟေဆက်ချို့ယွင်းမှုများနှင့် ကိရိယာအမှတ်အသားများသည် အက်ကွဲကြောင်းစတင်သည့်နေရာများ ဖြစ်လာနိုင်သည်။
မောပန်းနွမ်းနယ်မှု ခွန်အားနှင့် ခံနိုင်ရည် ကန့်သတ်ချက်
မောပန်းနွမ်းနယ်မှုခံနိုင်ရည်ဆိုသည်မှာ သတ်မှတ်ထားသော ထပ်ခါတလဲလဲ ဝန်အားစက်ဝန်းအရေအတွက်အတွက် ပစ္စည်းတစ်ခု ခံနိုင်ရည်ရှိသော ဖိအားဖြစ်သည်။ ခံနိုင်ရည်ကန့်သတ်ချက်ဆိုသည်မှာ အချို့သော ပစ္စည်းများသည် မောပန်းနွမ်းနယ်မှုမရှိဘဲ အလွန်မြင့်မားသော သို့မဟုတ် အဆုံးမရှိ စက်ဝန်းများအတွက် သီအိုရီအရ ခံနိုင်ရည်ရှိသော ဖိအားအဆင့်ဖြစ်သည်။
ဤတန်ဖိုးများသည် အရေးကြီးပါသည်၊ အဘယ်ကြောင့်ဆိုသော် အစိတ်အပိုင်းများစွာသည် တစ်ကြိမ်တည်း ဝန်ပိခြင်းထက် ထပ်ခါတလဲလဲ ဖိစီးမှုကြောင့် ပျက်စီးသွားသောကြောင့်ဖြစ်သည်။ ရိုးတံများ၊ ဂီယာများ၊ ကွင်းခတ်များ၊ စပရိန်များနှင့် စက်ပစ္စည်းအစိတ်အပိုင်းများသည် ဝန်လည်ပတ်မှု အကြိမ်ရေ သန်းပေါင်းများစွာကို ကြုံတွေ့ရနိုင်သည်။
ဒီဇိုင်းတွင် ချွန်ထက်သောထောင့်များ၊ မျက်နှာပြင်အပြီးသတ်ညံ့ဖျင်းခြင်း၊ တုန်ခါမှု သို့မဟုတ် မသင့်လျော်သော အပူကုသမှုတို့ရှိပါက အကောင်းဆုံးဆွဲအားရှိသော ပစ္စည်းတစ်ခုသည် ပင်ပန်းနွမ်းနယ်မှုအောက်တွင် ပျက်စီးသွားနိုင်သည်။
အသုံးများသောပစ္စည်းများ၏ အမြင့်ဆုံးဆွဲငင်အား
ပစ္စည်းများ၏ အမြင့်ဆုံးဆွဲဆန့်နိုင်အားသည် အလွိုင်း၊ အဆင့်၊ အပူကုသမှု၊ လုပ်ငန်းစဉ်နည်းလမ်းနှင့် စမ်းသပ်မှုအခြေအနေပေါ် မူတည်၍ ကျယ်ပြန့်စွာ ကွဲပြားသည်။ သံမဏိ၊ အလူမီနီယမ်၊ ကြေးဝါ၊ တိုက်တေနီယမ်နှင့် သံမဏိတို့သည် ၎င်းတို့၏ တိကျသော သတ်မှတ်ချက်ပေါ် မူတည်၍ အလွန်ကွဲပြားသော UTS အကွာအဝေးများရှိနိုင်သည်။
| ပစ္စည်း | ပုံမှန် UTS အကွာအဝေး | အင်ဂျင်နီယာမှတ်စုများ |
| အပျော့စားသံမဏိ | ၂၇၅–၁၁၀၀MPa ခန့် | ကောင်းမွန်သော ပျော့ပြောင်းမှု၊ ဂဟေဆက်နိုင်စွမ်းနှင့် ကုန်ကျစရိတ်သက်သာမှု |
| ကာဗွန် / အလွိုင်းသံမဏိ | ၂၇၅–၁၁၀၀MPa ခန့် | အလွိုင်းနှင့် အပူကုသမှုပေါ် မူတည်၍ အလွန်ကျယ်ပြန့်သော အကွာအဝေး |
| Stainless Steel 304/316 | ၂၇၅–၁၁၀၀MPa ခန့် | အလယ်အလတ်မှ မြင့်မားသောခိုင်ခံ့မှုဖြင့် ကောင်းမွန်သော သံချေးခံနိုင်ရည်ရှိခြင်း |
| အလူမီနီယံသတ္တုစပ် | ၂၇၅–၁၁၀၀MPa ခန့် | အလေးချိန်ပေါ့ပါးခြင်း၊ စက်ပြင်ရလွယ်ကူခြင်း၊ အလေးချိန်နှင့်ခိုင်ခံ့မှုအချိုးကောင်းမွန်ခြင်း |
| ကွေးဝါ | ၂၇၅–၁၁၀၀MPa ခန့် | စက်ဖြင့်ပြုပြင်နိုင်စွမ်းအားကောင်းမွန်ခြင်း၊ လျှပ်ကူးနိုင်စွမ်းနှင့် ချေးခံနိုင်ရည်ကောင်းမွန်ခြင်း |
| ကြေးနီ | စီးပွားဖြစ်အဆင့်များစွာအတွက် 200–250MPa ခန့် | လျှပ်ကူးနိုင်စွမ်းကောင်းမွန်ပြီး သံမဏိအများစုထက် ခိုင်ခံ့မှုနည်းပါးသည် |
| တိုက်တေနီယမ် | ၂၇၅–၁၁၀၀MPa ခန့် | အလေးချိန်နှင့်ခိုင်ခံ့မှုအချိုးမြင့်မားခြင်းနှင့် ချေးခံနိုင်ရည်အားကောင်းခြင်း |
အပျော့စားသံမဏိ၏ အမြင့်ဆုံးဆွဲငင်အား
အပျော့စားသံမဏိ၏ အမြင့်ဆုံးဆွဲဆန့်နိုင်အားသည် ပုံမှန်အားဖြင့် အလယ်အလတ်ခိုင်ခံ့မှုအပိုင်းအခြားတွင်ရှိပြီး အဆင့်၊ ကာဗွန်ပါဝင်မှု၊ လှိမ့်အခြေအနေနှင့် စံနှုန်းပေါ် မူတည်၍ မကြာခဏ 350–550MPa ဝန်းကျင်တွင်ရှိသည်။ ၎င်းသည် အပျော့စားသံမဏိကို အထွေထွေဖွဲ့စည်းပုံဆိုင်ရာအစိတ်အပိုင်းများ၊ ကွင်းခတ်များ၊ ဘောင်များ၊ ပြားများနှင့် ကုန်ကျစရိတ်နည်းသော စက်ပိုင်းဆိုင်ရာအစိတ်အပိုင်းများအတွက် အသုံးဝင်စေသည်။
အပျော့စားသံမဏိသည် အခိုင်မာဆုံးသံမဏိမဟုတ်သော်လည်း ခိုင်ခံ့မှု၊ ပုံသွင်းနိုင်စွမ်း၊ ဂဟေဆက်နိုင်စွမ်း၊ စက်ဖြင့်ပြုပြင်နိုင်စွမ်းနှင့် ကုန်ကျစရိတ်တို့ကို လက်တွေ့ကျကျ ဟန်ချက်ညီအောင် ပေးစွမ်းနိုင်သည်။ CNC နှင့် ထုတ်လုပ်မှုပရောဂျက်များစွာအတွက် ဤဟန်ချက်ညီမှုသည် အမြင့်ဆုံးခိုင်ခံ့မှုထက် ပိုအရေးကြီးပါသည်။
ပစ္စည်းရွေးချယ်မှုတွင် အပျော့စားသံမဏိ၏ အမြင့်ဆုံးဆွဲဆန့်နိုင်အား ဟူသော သော့ချက်စာလုံးကို အသုံးပြုသည့်အခါ “အပျော့စားသံမဏိ” သည် ကျယ်ပြန့်သော အမျိုးအစားတစ်ခုဖြစ်ကြောင်း သတိရပါ။ နောက်ဆုံးဒီဇိုင်းမပြုလုပ်မီ ပစ္စည်းသည် A36၊ 1018၊ S235၊ S275၊ S355 သို့မဟုတ် အခြားအဆင့်ဟုတ်မဟုတ်ကို အမြဲတမ်းအတည်ပြုပါ။
သံမဏိ၏ အမြင့်ဆုံး ဆွဲဆန့်နိုင်စွမ်း
သံမဏိ၏ အမြင့်ဆုံးဆွဲဆန့်နိုင်အားသည် အပျော့စားသံမဏိများတွင် အတော်လေးနိမ့်သောတန်ဖိုးများမှသည် သတ္တုစပ်၊ မာကျောသော သို့မဟုတ် အပူပေးထားသောသံမဏိများတွင် အလွန်မြင့်မားသောတန်ဖိုးများအထိ ရှိနိုင်သည်။ Xometry သည် သံမဏိများသည် ပါဝင်မှုနှင့် ကုသမှုပေါ် မူတည်၍ 200–2000MPa ခန့်အထိ ကျယ်ပြန့်စွာ ကွဲပြားနိုင်ကြောင်း မှတ်ချက်ပြုသည်။
ဤကျယ်ပြန့်သော အကွာအဝေးသည် “သံမဏိ” တစ်ခုတည်းဖြင့် အင်ဂျင်နီယာဆိုင်ရာ ဆုံးဖြတ်ချက်များအတွက် တိကျလုံလောက်မှု မရှိရသည့် အကြောင်းရင်းကို ရှင်းပြသည်။ ကာဗွန်နည်းသံမဏိ၊ သံမဏိ၊ စပရိန်သံမဏိ၊ ကိရိယာသံမဏိနှင့် ခိုင်ခံ့မှုမြင့်မားသော အလွိုင်းသံမဏိတို့သည် ဆွဲငင်အားအောက်တွင် အလွန်ကွဲပြားစွာ ပြုမူကြသည်။
CNC စက်ဖြင့်ပြုလုပ်ခြင်းအတွက်၊ သံမဏိရွေးချယ်မှုတွင် UTS ကို အထွက်နှုန်းအစွမ်းသတ္တိ၊ မာကျောမှု၊ စက်ဖြင့်ပြုလုပ်နိုင်မှု၊ အပူကုသမှု၊ ချေးခံနိုင်ရည်နှင့် post-processing လိုအပ်ချက်များနှင့်အတူ ထည့်သွင်းစဉ်းစားသင့်သည်။
သံမဏိ၏ အမြင့်ဆုံးဆွဲငင်အား
သံမဏိ၏ အမြင့်ဆုံးဆွဲဆန့်နိုင်အားသည် အဆင့်၊ အခြေအနေနှင့် ထုတ်ကုန်ပုံသဏ္ဍာန်ပေါ်တွင် မူတည်သည်။ အသုံးများသော 304 နှင့် 316 သံမဏိများကို ချေးခံနိုင်ရည်ရှိခြင်းအပြင် စက်ပိုင်းဆိုင်ရာခိုင်ခံ့မှုအတွက်ပါ ရွေးချယ်လေ့ရှိသည်။
သံမဏိသည် အစိတ်အပိုင်းတစ်ခုသည် ကာဗွန်သံမဏိထက် ချေးခံနိုင်ရည်ပိုမိုကောင်းမွန်ရန် လိုအပ်သည့်အခါတွင် အသုံးဝင်ပြီး ခိုင်မာသော စက်ပိုင်းဆိုင်ရာစွမ်းဆောင်ရည်ကို ထိန်းသိမ်းထားနိုင်ဆဲဖြစ်သည်။ ၎င်းကို ဆေးဘက်ဆိုင်ရာပစ္စည်းများ၊ အစားအသောက်ပစ္စည်းကိရိယာများ၊ ရေကြောင်းပစ္စည်းများ၊ ရိုးတံများ၊ ကွင်းခတ်များ၊ ဆက်စပ်ပစ္စည်းများနှင့် စက်မှုလုပ်ငန်းသုံး ဟာ့ဒ်ဝဲများတွင် အဖြစ်များသည်။
အပေးအယူလုပ်ရတာကတော့ စက်ပိုင်းဆိုင်ရာ ကျွမ်းကျင်နိုင်မှုပါ။ သံမဏိအများစုဟာ အလုပ်လုပ်ရတာ လွယ်လွယ်ကူကူ မာကျောနိုင်တာကြောင့် CNC စက်ပိုင်းဆိုင်ရာ လုပ်ဆောင်နေစဉ်အတွင်း ဖြတ်တောက်တဲ့ကိရိယာတွေ၊ feed rate တွေ၊ coolant နဲ့ toolpath strategy တွေကို ဂရုတစိုက် ထိန်းချုပ်ရပါမယ်။
အလူမီနီယမ် အမြင့်ဆုံး ဆွဲဆန့်နိုင်စွမ်း
အလူမီနီယမ်၏ အမြင့်ဆုံးဆွဲဆန့်အားသည် သံမဏိအများစုထက် နိမ့်ကျလေ့ရှိသော်လည်း အလူမီနီယမ်သည် အလေးချိန်နှင့်ခိုင်ခံ့မှုအချိုး၊ ချေးခံနိုင်ရည်နှင့် စက်ပိုင်းဆိုင်ရာစွမ်းရည်တို့ကို အထူးကောင်းမွန်စွာ ပေးစွမ်းသည်။ Xometry သည် အလွိုင်းပေါ် မူတည်၍ အလူမီနီယမ်ဆွဲဆန့်အားကို 90–400MPa ဝန်းကျင်တွင် ဖော်ပြထားသည်။
ဒါကြောင့် အလူမီနီယမ်ဟာ အာကာသယာဉ်အစိတ်အပိုင်းတွေ၊ စက်ရုပ်အစိတ်အပိုင်းတွေ၊ အိမ်ရာတွေ၊ ကွင်းခတ်တွေ၊ အပူစုပ်စက်တွေ၊ တပ်ဆင်ပစ္စည်းတွေနဲ့ အလေးချိန်ပေါ့ပါးတဲ့ CNC စက်ပိုင်းဆိုင်ရာ အစိတ်အပိုင်းတွေအတွက် သင့်တော်ပါတယ်။ အပြည့်အဝခိုင်ခံ့မှုကို အမြင့်ဆုံးဖြစ်အောင်လုပ်တာထက် အလေးချိန်လျှော့ချတာက ပိုတန်ဖိုးရှိတဲ့အခါ ရွေးချယ်လေ့ရှိပါတယ်။
ခိုင်ခံ့မှုမြင့်မားသော အလူမီနီယမ် အစိတ်အပိုင်းများအတွက် အလွိုင်းနှင့် အပူချိန်သည် အလွန်အရေးကြီးပါသည်။ 6061-T6၊ 7075-T6၊ 2024 နှင့် သွန်းလုပ်ထားသော အလူမီနီယမ် အဆင့်များသည် ဆွဲဆန့်နိုင်စွမ်းနှင့် စက်ပိုင်းဆိုင်ရာတွင် အလွန်ကွဲပြားစွာ လုပ်ဆောင်နိုင်သည်။
ကြေးဝါ၊ ကြေးနီနှင့် တိုက်တေနီယမ်တို့၏ အမြင့်ဆုံး ဆွဲငင်အား
ကြေးဝါ၊ ကြေးနီနှင့် တိုက်တေနီယမ်တို့၏ အမြင့်ဆုံးဆွဲဆန့်နိုင်အားမှာ ကွဲပြားပါသည်၊ အဘယ်ကြောင့်ဆိုသော် ပစ္စည်းတစ်ခုစီသည် မတူညီသော အင်ဂျင်နီယာဆိုင်ရာ အခန်းကဏ္ဍမှ ပါဝင်ဆောင်ရွက်ကြသောကြောင့်ဖြစ်သည်။ ကြေးဝါကို စက်ဖြင့်ပြုပြင်နိုင်မှုနှင့် လျှပ်ကူးနိုင်စွမ်းအတွက် မကြာခဏ အသုံးပြုလေ့ရှိပြီး၊ ကြေးနီကို လျှပ်စစ်နှင့် အပူလျှပ်ကူးနိုင်စွမ်းအတွက် အသုံးပြုလေ့ရှိပြီး တိုက်တေနီယမ်ကို အလေးချိန်မှ ခိုင်ခံ့မှုမြင့်မားသော စွမ်းဆောင်ရည်အတွက် အသုံးပြုလေ့ရှိသည်။
ကြေးဝါသည် အသင့်အတင့်ခိုင်ခံ့မှုနှင့် အလွန်ကောင်းမွန်သော CNC စက်ပိုင်းဆိုင်ရာစွမ်းရည်ကို ပေးစွမ်းနိုင်သည်။ Xometry သည် ကြေးဝါကို ပါဝင်မှုပေါ် မူတည်၍ 200–550MPa ဝန်းကျင်တွင် ဖော်ပြထားသည်။ တိုက်တေနီယမ်သည် အဆင့်ပေါ် မူတည်၍ 275–1100MPa ခန့် ပိုမိုမြင့်မားသောခိုင်ခံ့မှုအတိုင်းအတာများသို့ ရောက်ရှိနိုင်ပြီး ချေးခံနိုင်ရည်နှင့် ဇီဝလိုက်ဖက်ညီမှုကိုလည်း ပေးစွမ်းနိုင်သည်။
ကြေးနီကို အမြင့်ဆုံးဆွဲဆန့်အားအတွက် ရွေးချယ်လေ့မရှိပါ။ ၎င်းကို လျှပ်ကူးနိုင်စွမ်း၊ အပူလွှဲပြောင်းမှု၊ ချေးခံနိုင်ရည်နှင့် ပုံသွင်းနိုင်စွမ်းတို့အတွက် ရွေးချယ်ထားသောကြောင့် ၎င်း၏ UTS သည် လျှပ်စစ်နှင့် အပူလိုအပ်ချက်များနှင့် ဟန်ချက်ညီသင့်သည်။
မည်သည့်အချက်များက အမြင့်ဆုံးဆွဲအားကို သက်ရောက်မှုရှိသနည်း။
အမြင့်ဆုံးဆွဲဆန့်အားကို သက်ရောက်မှုရှိသောအချက်များတွင် ပစ္စည်းဖွဲ့စည်းမှု၊ အဏုကြည့်ဖွဲ့စည်းပုံ၊ အပူကုသမှု၊ ထုတ်လုပ်မှုလုပ်ငန်းစဉ်၊ အပူချိန်၊ ဆန့်နိုင်မှုနှုန်း၊ ချို့ယွင်းချက်များနှင့် စမ်းသပ်ခြင်းအခြေအနေများ ပါဝင်သည်။ Xometry သည် အဏုကြည့်ဖွဲ့စည်းပုံ၊ ပါဝင်မှုနှင့် စမ်းသပ်ခြင်းအခြေအနေများကို ဆွဲဆန့်အားအပေါ် အရေးကြီးသောလွှမ်းမိုးမှုများအဖြစ် စာရင်းပြုစုထားသည်။
ပစ္စည်းရေးစပ်သီကုံးမှု
သတ္တုစပ်ဒြပ်စင်များသည် ပစ္စည်း၏ အတွင်းပိုင်းဖွဲ့စည်းပုံနှင့် ချည်နှောင်မှုအပြုအမူကို ပြောင်းလဲစေသောကြောင့် ပစ္စည်းဖွဲ့စည်းမှုသည် အမြင့်ဆုံးဆွဲဆန့်နိုင်အားကို သက်ရောက်မှုရှိသည်။ ကာဗွန်၊ ခရိုမီယမ်၊ နီကယ်၊ မိုလီဘဒီနမ်၊ ကြေးနီ၊ ဇင့်၊ မဂ္ဂနီဆီယမ်နှင့် တိုက်တေနီယမ်တို့သည် ခိုင်ခံ့မှုကို လွှမ်းမိုးနိုင်သည်။
သံမဏိတွင် ကာဗွန်နှင့် သတ္တုစပ်ဒြပ်စင်များသည် မာကျောမှုနှင့် ခွန်အားကို တိုးမြင့်စေနိုင်သည်။ အလူမီနီယမ်တွင် 6xxx နှင့် 7xxx စီးရီးကဲ့သို့သော သတ္တုစပ်စနစ်များသည် အပူပေးပြီးနောက် အလွန်ကွဲပြားသော စက်ပိုင်းဆိုင်ရာဂုဏ်သတ္တိများကို ထုတ်လုပ်သည်။
CNC အစိတ်အပိုင်းများအတွက်၊ ပါဝင်ပစ္စည်းများသည် စက်ဖြင့်ပြုလုပ်နိုင်စွမ်း၊ ကိရိယာယိုယွင်းပျက်စီးမှု၊ ချစ်ပ်ဖွဲ့စည်းမှု၊ ချေးခံနိုင်ရည်နှင့် အပြီးသတ်လုပ်ဆောင်မှုအပြုအမူတို့ကိုလည်း သက်ရောက်မှုရှိသည်။ ပိုမိုအားကောင်းသော အလွိုင်းသည် စက်ဖြင့်ပြုလုပ်ခြင်းနှေးကွေးခြင်း သို့မဟုတ် ပိုမိုတောင့်တင်းသော တပ်ဆင်မှု လိုအပ်နိုင်သည်။
အပူကုသမှုနှင့် မာကျောစေခြင်း
အပူကုသမှုသည် အဏုကြည့်ဖွဲ့စည်းပုံ၊ မာကျောမှုနှင့် အတွင်းပိုင်းဖိအားတို့ကို ပြောင်းလဲခြင်းဖြင့် အမြင့်ဆုံးဆွဲဆန့်နိုင်အားကို သက်ရောက်မှုရှိသည်။ ငြိမ်းသတ်ခြင်း၊ အပူပေးခြင်း၊ အိုမင်းရင့်ရော်ခြင်း၊ အပူပေးခြင်းနှင့် ပျော်ရည်ကုသမှုတို့သည် အစွမ်းသတ္တိနှင့် ပုံသွင်းနိုင်စွမ်းမျှခြေကို ပြောင်းလဲစေနိုင်သည်။
ဥပမာအားဖြင့်၊ အပူပေးထားသောသံမဏိများနှင့် မိုးရေခံခြင်းဖြင့် မာကျောစေသော အလူမီနီယမ်သတ္တုစပ်များသည် အပူပေးထားသောဗားရှင်းများထက် ပိုမိုမြင့်မားသော ဆွဲဆန့်အားကို ရရှိနိုင်ကြသည်။ သို့သော် အစွမ်းသတ္တိမြင့်မားလာခြင်းသည် ပုံသွင်းနိုင်စွမ်းကို လျော့ကျစေသည် သို့မဟုတ် စက်ပြင်ရာတွင် အခက်အခဲကို တိုးစေနိုင်သည်။
စက်ဖြင့်ပြုလုပ်ထားသော အစိတ်အပိုင်းများကို မှာယူသည့်အခါ အစီအစဉ်က အရေးကြီးပါတယ်။ အစိတ်အပိုင်းအချို့ကို အပူပေးခြင်းမပြုမီ စက်ဖြင့်ပြုလုပ်ထားပြီး အချို့မှာ နောက်ဆုံးခံနိုင်ရည်ကို ထိန်းသိမ်းရန် အပူပေးခြင်းပြီးနောက် အပြီးသတ်ရန် လိုအပ်ပါသည်။
ထုတ်လုပ်မှုလုပ်ငန်းစဥ်
ပုံသွင်းခြင်း၊ ပုံသွင်းခြင်း၊ လိပ်ခြင်း၊ ထုတ်ယူခြင်း၊ စက်ဖြင့်ပြုပြင်ခြင်း၊ ဂဟေဆော်ခြင်းနှင့် ဖြည့်စွက်ထုတ်လုပ်မှုတို့သည် မတူညီသော အမှုန်ဖွဲ့စည်းပုံများ၊ porosity အဆင့်များ၊ ကျန်ရှိသောဖိအားနှင့် anisotropy တို့ကို ဖန်တီးနိုင်သောကြောင့် ထုတ်လုပ်မှုလုပ်ငန်းစဉ်သည် အမြင့်ဆုံးဆွဲအားကို သက်ရောက်မှုရှိသည်။
ပုံသွင်းထားသောနှင့် လိပ်ထားသောသတ္တုများသည် သွန်းလောင်းထားသောပစ္စည်းများထက် ဦးတည်ချက်ဆိုင်ရာဂုဏ်သတ္တိများ ပိုမိုအားကောင်းလေ့ရှိသည်။ ဂဟေဆက်ထားသောနေရာများတွင် အခြေခံသတ္တုနှင့် ကွဲပြားသောအစွမ်းသတ္တိရှိသော အပူဒဏ်ခံရသည့်ဇုန်များ ရှိနိုင်သည်။
CNC စက်ဖြင့်ပြုလုပ်ခြင်းသည် အစုလိုက် UTS ကို သိသိသာသာပြောင်းလဲလေ့မရှိသော်လည်း ဒေသတွင်းမျက်နှာပြင်အမှတ်အသားများ၊ ချွန်ထက်သောထောင့်များ သို့မဟုတ် ကျန်ရှိသောဖိအားများကို ဖြစ်ပေါ်စေနိုင်သည်။ ဤအသေးစိတ်အချက်အလက်များသည် လက်တွေ့ကမ္ဘာတွင် မောပန်းနွမ်းနယ်မှုနှင့် ကျိုးပဲ့မှုအပြုအမူကို သက်ရောက်မှုရှိသည်။
နမူနာအရွယ်အစားနှင့်ပုံသဏ္ဍာန်
စံသတ်မှတ်ထားသော စမ်းသပ်နည်းလမ်းများနှင့် မူရင်းဖြတ်ပိုင်းဧရိယာကို မှန်ကန်စွာအသုံးပြုသောအခါ နမူနာအရွယ်အစားနှင့် ပုံသဏ္ဍာန်သည် တိုင်းတာထားသော ပစ္စည်း UTS ကို သိသိသာသာပြောင်းလဲစေခြင်းမရှိပါ။ Xometry သည် စံသတ်မှတ်ထားသော စမ်းသပ်ခြင်းအောက်တွင် အရွယ်အစားကွာခြားချက်များကို တွက်ချက်မှုတွင် ဖြတ်ပိုင်းဧရိယာက ထည့်သွင်းစဉ်းစားကြောင်း ရှင်းပြသည်။
သို့သော်၊ အပြီးသတ်ထားသော အစိတ်အပိုင်း ဂျီသြမေတြီသည် ပျက်ကွက်မှုအန္တရာယ်ကို သက်ရောက်မှုရှိနိုင်ဆဲဖြစ်သည်။ အပေါက်များ၊ မြောင်းများ၊ ချည်မျှင်များ၊ ပါးလွှာသော နံရံများနှင့် ထက်မြက်သော အကူးအပြောင်းများသည် ဖိအားကို စုစည်းစေပြီး ရိုးရှင်းသော စမ်းသပ်နမူနာထက် စော၍ ပျက်ကွက်စေနိုင်သည်။
ထို့ကြောင့် အင်ဂျင်နီယာဒီဇိုင်းသည် UTS တန်ဖိုးကို ဒေတာစာရွက်မှ ရိုးရိုးလေးကူးယူခြင်းမပြုသင့်ပါ။ အစိတ်အပိုင်းဂျီသြမေတြီနှင့် ဝန်တင်ရာဦးတည်ရာကို ဂရုတစိုက်စစ်ဆေးရမည်။
မျက်နှာပြင်ချို့ယွင်းချက်များနှင့် အတွင်းပိုင်းချို့ယွင်းချက်များ
မျက်နှာပြင် ချို့ယွင်းချက်များနှင့် အတွင်းပိုင်း ချို့ယွင်းချက်များသည် ဖိစီးမှု စုစည်းမှုနှင့် အက်ကွဲကြောင်း စတင်သည့်အမှတ်များကို ဖန်တီးပေးသောကြောင့် ထိရောက်သော ခိုင်ခံ့မှုကို လျော့ကျစေသည်။ ခြစ်ရာများ၊ အပေါက်များ၊ အပေါက်ငယ်များ၊ ပါဝင်မှုများ၊ ကိရိယာ အမှတ်အသားများနှင့် မိုက်ခရိုအက်ကွဲကြောင်းများသည် လက်တွေ့ကမ္ဘာ၏ ဝန်အား ခံနိုင်ရည်ကို လျော့ကျစေနိုင်သည်။
၎င်းသည် ပင်ပန်းနွမ်းနယ်မှုဖြင့် ဝန်တင်ထားသော အစိတ်အပိုင်းများအတွက် အထူးအရေးကြီးပါသည်။ ပစ္စည်းတွင် UTS မြင့်မားနေသော်လည်း၊ ထပ်ခါတလဲလဲ ဝန်တင်ခြင်းသည် အချိန်ကြာလာသည်နှင့်အမျှ သေးငယ်သော ချို့ယွင်းချက်များမှ အက်ကွဲကြောင်းများ ဖြစ်ပေါ်လာစေနိုင်သည်။
ယုံကြည်စိတ်ချရမှုမြင့်မားသော CNC အစိတ်အပိုင်းများအတွက် မျက်နှာပြင်အပြီးသတ်ခြင်းကို ထိန်းချုပ်ခြင်း၊ ချွန်ထက်သောအစွန်းများကို ဖယ်ရှားခြင်း၊ စစ်ဆေးခြင်း၊ ပစ္စည်းအသိအမှတ်ပြုလက်မှတ်နှင့် မပျက်စီးနိုင်သောစမ်းသပ်ခြင်းတို့ကို လိုအပ်နိုင်ပါသည်။
အဆုံးစွန်သော ဆွဲဆန့်နိုင်အားသည် အဘယ်ကြောင့် အရေးကြီးသနည်း။
အမြင့်ဆုံးဆွဲဆန့်နိုင်အားသည် အရေးကြီးပါသည်၊ အဘယ်ကြောင့်ဆိုသော် ၎င်းသည် အင်ဂျင်နီယာများအား ဆွဲဆန့်ဝန်အောက်တွင် ကျိုးပဲ့ခြင်းကို ခံနိုင်ရည်ရှိသော ပစ္စည်းများကို ရွေးချယ်ရာတွင် အထောက်အကူပြုသောကြောင့်ဖြစ်သည်။ ၎င်းသည် သတ္တုများ၊ ပလတ်စတစ်များ၊ ပေါင်းစပ်ပစ္စည်းများနှင့် အခြားပစ္စည်းများကို ဝန်ထုပ်ဝန်ပိုးဖြစ်စေသော အသုံးချမှုများတွင် နှိုင်းယှဉ်ရန်အတွက် တိုင်းတာနိုင်သော ခိုင်ခံ့မှုကန့်သတ်ချက်ကို ပေးစွမ်းသည်။
ပစ္စည်းရွေးချယ်မှု
ကျိုးပဲ့ခြင်းမပြုမီ မျှော်မှန်းထားသော ဆွဲဆန့်ဝန်ကို ပစ္စည်းတစ်ခု ကိုင်တွယ်နိုင်ခြင်း ရှိ၊ မရှိ ပြသခြင်းဖြင့် အမြင့်ဆုံးဆွဲဆန့်နိုင်အားသည် ပစ္စည်းရွေးချယ်မှုကို ပံ့ပိုးပေးသည်။ ၎င်းသည် သံမဏိ၊ အလူမီနီယမ်၊ သံမဏိ၊ ကြေးဝါ၊ ကြေးနီ၊ တိုက်တေနီယမ်နှင့် အင်ဂျင်နီယာပလတ်စတစ်များကို နှိုင်းယှဉ်ရာတွင် အထောက်အကူပြုသည်။
ဥပမာအားဖြင့်၊ ကွင်းတစ်ခုသည် ဆွဲအားမြင့်မားစွာ သယ်ဆောင်ရမည်ဆိုပါက၊ ခိုင်ခံ့မှုနည်းသော အလူမီနီယမ်ထက် အပျော့စားသံမဏိ သို့မဟုတ် သတ္တုစပ်သံမဏိကို ပိုမိုနှစ်သက်နိုင်ပါသည်။ အလေးချိန်က ပိုအရေးကြီးပါက အလူမီနီယမ် သို့မဟုတ် တိုက်တေနီယမ်သည် ပိုကောင်းနိုင်ပါသည်။
အကောင်းဆုံးရွေးချယ်မှုသည် ခိုင်ခံ့မှု၊ အလေးချိန်၊ ချေးခံနိုင်ရည်၊ ကုန်ကျစရိတ်၊ ခံနိုင်ရည်ရှိမှု၊ မျက်နှာပြင်ပြီးစီးမှုနှင့် စက်ပြုပြင်ရခက်ခဲမှုတို့ပေါ်တွင် မူတည်ပါသည်။ UTS သည် အရေးကြီးသော်လည်း ၎င်းသည် တစ်ခုတည်းသောအချက်မဟုတ်ပါ။
ဝန်ကို ခံနိုင်ရည်ရှိသော အစိတ်အပိုင်းဒီဇိုင်း
အမြင့်ဆုံးဆွဲဆန့်အားသည် အင်ဂျင်နီယာများအား အမြင့်ဆုံးဆွဲအားဖိအားအောက်တွင် ပျက်ကွက်မှုအန္တရာယ်ကို ခန့်မှန်းရန်ကူညီပေးခြင်းဖြင့် ဝန်ကိုခံနိုင်ရည်ရှိသော အစိတ်အပိုင်းဒီဇိုင်းကို ပံ့ပိုးပေးသည်။ ၎င်းသည် ချိတ်ဆက်ကိရိယာများ၊ ရိုးတံများ၊ တုတ်များ၊ ကွင်းခတ်ကိရိယာများ၊ ချိတ်များ၊ ဘောင်များနှင့် ဖွဲ့စည်းတည်ဆောက်ပုံချိတ်ဆက်ကိရိယာများအတွက် အသုံးဝင်သည်။
သို့သော် ဒီဇိုင်းသည် ပုံမှန်အားဖြင့် အလုပ်လုပ်သောဖိအားကို ပျက်ကွက်မှုကန့်သတ်ချက်အောက်တွင် ထားရှိသင့်သည်။ မမျှော်လင့်ထားသော ဝန်များ၊ ပစ္စည်းပြောင်းလဲမှု၊ စက်ပိုင်းဆိုင်ရာအမှတ်အသားများနှင့် လက်တွေ့လည်ပတ်မှုအခြေအနေများကို ထည့်သွင်းစဉ်းစားရန် ဘေးကင်းရေးအချက်များကို အသုံးပြုသည်။ မမျှော်လင့်ထားသော ဝန်များနှင့် ချို့ယွင်းချက်များကို ထည့်သွင်းစဉ်းစားရန် ဘေးကင်းရေးအချက်များကို မကြာခဏအသုံးပြုကြောင်း Fractory က မှတ်ချက်ပြုသည်။
ကောင်းမွန်စွာ ဒီဇိုင်းထုတ်ထားသော CNC အစိတ်အပိုင်းတစ်ခုသည် ပစ္စည်းခိုင်ခံ့မှုနှင့် ဂျီသြမေတြီ နှစ်မျိုးလုံးကို အသုံးပြုသည်။ အချင်းဝက်အရွယ်အစား၊ နံရံအထူ၊ ချည်မျှင်ချိတ်ဆက်မှုနှင့် ဖြတ်ပိုင်းဧရိယာကို တိုးမြှင့်ခြင်းဖြင့် ပစ္စည်းကို အမြဲပြောင်းလဲစရာမလိုဘဲ ခိုင်ခံ့မှုကို မြှင့်တင်နိုင်သည်။
ဘေးကင်းရေးနှင့် ပျက်ကွက်မှုကာကွယ်ခြင်း
အမြင့်ဆုံးဆွဲဆန့်နိုင်အားသည် ပစ္စည်းကွဲအက်နိုင်ခြေရှိသည့် ဖိအားအဆင့်ကို ဖော်ထုတ်ခြင်းဖြင့် ပျက်ကွက်မှုကို ကာကွယ်ရန် ကူညီပေးသည်။ ၎င်းသည် သယ်ယူပို့ဆောင်ရေး၊ အာကာသယာဉ်၊ စက်မှုလုပ်ငန်းသုံးပစ္စည်းကိရိယာများ၊ ဆေးဘက်ဆိုင်ရာပစ္စည်းများနှင့် ဖွဲ့စည်းပုံဆိုင်ရာအသုံးချမှုများတွင် အလွန်အရေးကြီးပါသည်။
ရွေးချယ်ထားသော ပစ္စည်းတွင် လိုအပ်သည်ထက် UTS နိမ့်ပါက အစိတ်အပိုင်းသည် ဝန်ပိနေချိန်တွင် ကျိုးပဲ့သွားနိုင်သည်။ UTS မြင့်မားသော်လည်း ပျော့ပြောင်းမှုနည်းခြင်း သို့မဟုတ် ပင်ပန်းနွမ်းနယ်မှုဒဏ်ခံနိုင်မှု ညံ့ဖျင်းပါက မမျှော်လင့်ဘဲ ပျက်ကွက်နိုင်သည်။
ဘေးကင်းရေးသည် ပစ္စည်းသည် ထုတ်ပေးခြင်းမပြုမီ၊ လုပ်ဆောင်နေစဉ်နှင့် လုပ်ဆောင်ပြီးနောက် မည်သို့ပြုမူသည်ကို နားလည်ခြင်းအပေါ် မူတည်ပါသည်။ ထို့ကြောင့် UTS၊ ထုတ်ပေးနိုင်သောအစွမ်းသတ္တိ၊ ရှည်လျားမှု၊ ခံနိုင်ရည်နှင့် ပင်ပန်းနွမ်းနယ်မှုအစွမ်းသတ္တိတို့ကို အတူတကွ ပြန်လည်သုံးသပ်သင့်သည်။
CNC စက်ဖြင့်ပြုလုပ်ခြင်းနှင့် ထုတ်လုပ်မှုဆိုင်ရာ ဆုံးဖြတ်ချက်များ
အမြင့်ဆုံးဆွဲဆန့်အားသည် CNC စက်ပြင်ခြင်းနှင့် ထုတ်လုပ်မှုဆုံးဖြတ်ချက်များကို သက်ရောက်မှုရှိသည်၊ အဘယ်ကြောင့်ဆိုသော် ပိုမိုအားကောင်းသောပစ္စည်းများသည် မကြာခဏ မတူညီသောကိရိယာများ၊ ဖိအားများ၊ အမြန်နှုန်းများ၊ တပ်ဆင်မှုနှင့် စစ်ဆေးရေးဗျူဟာများ လိုအပ်လေ့ရှိသောကြောင့်ဖြစ်သည်။ အစွမ်းသတ္တိမြင့်သတ္တုစပ်များသည် ဖြတ်တောက်အား၊ အပူ၊ ကိရိယာဟောင်းနွမ်းမှုနှင့် စက်ပြင်ချိန်ကို တိုးမြင့်စေနိုင်သည်။
ဥပမာအားဖြင့်၊ ခိုင်ခံ့မှုမြင့်သံမဏိသည် အလွန်ကောင်းမွန်သော ဝန်အားကို ပေးစွမ်းနိုင်သော်လည်း အပျော့စားသံမဏိထက် စက်ဖြင့်ပြုပြင်ရန် ပိုမိုခက်ခဲနိုင်သည်။ အလူမီနီယမ်သည် လျင်မြန်စွာ စက်ဖြင့်ပြုပြင်နိုင်သော်လည်း ကျစ်လစ်သော ဝန်ကို ခံနိုင်ရည်ရှိသော အစိတ်အပိုင်းများတွင် သံမဏိကဲ့သို့ UTS ကို ပေးစွမ်းနိုင်မည်မဟုတ်ပါ။
လက်တွေ့ကျတဲ့ ပစ္စည်းရွေးချယ်မှုဟာ အင်ဂျင်နီယာစွမ်းဆောင်ရည်နဲ့ ထုတ်လုပ်မှုထိရောက်မှုကို ဟန်ချက်ညီစေပါတယ်။ အခိုင်မာဆုံးပစ္စည်းဟာ CNC အစိတ်အပိုင်းအတွက် အကောင်းဆုံးပစ္စည်းဆိုတာ အမြဲတမ်းမဟုတ်ပါဘူး။
အမြင့်ဆုံးသော ဆန့်နိုင်အား၏ အားသာချက်များနှင့် ကန့်သတ်ချက်များ
အမြင့်ဆုံးဆွဲဆန့်နိုင်အားမြင့်မားခြင်းသည် အစိတ်အပိုင်းများကို ဆွဲဆန့်ပျက်စီးမှုကို ပိုမိုကောင်းမွန်စွာ ခံနိုင်ရည်ရှိစေသော်လည်း၊ ၎င်းသည် ကုန်ကျစရိတ်၊ စက်ယန္တရားပြုပြင်ရခက်ခဲမှု၊ ကြွပ်ဆတ်မှုနှင့် ဒီဇိုင်းရှုပ်ထွေးမှုများကိုလည်း တိုးမြင့်စေနိုင်သည်။ အသုံးချမှု၏ အမှန်တကယ်ဝန်နှင့် ထုတ်လုပ်မှုလိုအပ်ချက်များနှင့် ကိုက်ညီမှသာ ခိုင်ခံ့မှုသည် အဖိုးတန်သည်။
အမြင့်ဆုံးသော ဆွဲဆန့်နိုင်အား၏ အားသာချက်များ
အမြင့်ဆုံးဆွဲအားခံနိုင်ရည်ရှိမှု၏ အားသာချက်မှာ ပစ္စည်းတစ်ခုသည် ကျိုးပဲ့ခြင်းမပြုမီ ပိုမိုကြီးမားသော ဆွဲအားကို ခံနိုင်ရည်ရှိခြင်းဖြစ်သည်။ ၎င်းသည် လိုအပ်ချက်များသော အသုံးချမှုများတွင် ဘေးကင်းမှု၊ တာရှည်ခံမှုနှင့် ဝန်အားစွမ်းရည်ကို တိုးတက်ကောင်းမွန်စေနိုင်သည်။
UTS မြင့်မားခြင်းသည် မှန်ကန်စွာအသုံးပြုသည့်အခါ အစိတ်အပိုင်းအရွယ်အစား သို့မဟုတ် အလေးချိန်ကို လျှော့ချရန်လည်း ကူညီပေးနိုင်ပါသည်။ လေကြောင်း၊ မော်တော်ကား၊ ရိုဘော့တစ်နှင့် စက်မှုလုပ်ငန်းသုံးပစ္စည်းများတွင် ခိုင်ခံ့သောပစ္စည်းများသည် စွမ်းဆောင်ရည်ကို ထိန်းသိမ်းထားစဉ် အပိုင်းများကို ပိုမိုပါးလွှာစေနိုင်သည်။
CNC စက်ဖြင့်ပြုလုပ်ထားသော အစိတ်အပိုင်းများအတွက်၊ UTS မြင့်မားခြင်းသည် shaft များ၊ structural brackets များ၊ load pin များ၊ fastener များ၊ mounting block များနှင့် tension သို့မဟုတ် bending load များရှိသော အစိတ်အပိုင်းများတွင် အဖိုးတန်ပါသည်။
အမြင့်ဆုံးသော ဆွဲဆန့်နိုင်အား၏ အားနည်းချက်များ
အမြင့်ဆုံးဆွဲအားအစွမ်း၏ အားနည်းချက်မှာ ပိုမိုအားကောင်းသောပစ္စည်းများသည် စက်ဖြင့်ပြုပြင်ရန်ခက်ခဲခြင်း၊ ပိုမိုစျေးကြီးခြင်း၊ ပျော့ပြောင်းမှုနည်းခြင်း သို့မဟုတ် အက်ကွဲခြင်းကို ပိုမိုထိခိုက်လွယ်ခြင်းတို့ဖြစ်သည်။ Metal Supermarkets များသည်လည်း ဆွဲအားအစွမ်းမြင့်မားခြင်းသည် ပြောင်းလွယ်ပြင်လွယ်လျော့နည်းခြင်းနှင့် လုပ်ငန်းစဉ်ကုန်ကျစရိတ်မြင့်မားခြင်းကဲ့သို့သော အပေးအယူများနှင့် တွဲဖက်လာနိုင်ကြောင်း ထောက်ပြထားသည်။
အစွမ်းသတ္တိမြင့်ပစ္စည်းများသည် ကာဗိုက်ကိရိယာ၊ နှေးကွေးသောဖြတ်တောက်မှုကန့်သတ်ချက်များ၊ ဖိစီးမှုသက်သာစေခြင်း၊ အပူကုသမှုထိန်းချုပ်မှု သို့မဟုတ် အထူးစစ်ဆေးခြင်း လိုအပ်နိုင်သည်။ ၎င်းသည် ထုတ်လုပ်မှုကုန်ကျစရိတ်နှင့် ပို့ဆောင်ချိန်ကို တိုးစေနိုင်သည်။
အသုံးချမှုအချို့တွင်၊ အနည်းငယ်နိမ့်သောအစွမ်းသတ္တိရှိသော်လည်း ပိုမိုပျော့ပြောင်းနိုင်သော၊ ချေးခံနိုင်ရည်ရှိသော သို့မဟုတ် စက်ဖြင့်ပြုပြင်နိုင်သော ပစ္စည်းသည် ပိုမိုကောင်းမွန်သော အလုံးစုံစွမ်းဆောင်ရည်ကို ပေးစွမ်းနိုင်ပါသည်။
မြင့်မားသောအစွမ်းသတ္တိသည် အကောင်းဆုံးရွေးချယ်မှုမဟုတ်သည့်အခါ
အသုံးချမှုသည် ပြောင်းလွယ်ပြင်လွယ်ရှိမှု၊ ထိခိုက်မှုစုပ်ယူမှု၊ စက်ဖြင့်ပြုလုပ်ရလွယ်ကူမှု၊ ချေးခံနိုင်ရည်ရှိမှု၊ လျှပ်ကူးနိုင်စွမ်း၊ အလေးချိန်နည်းခြင်း သို့မဟုတ် အများဆုံးဆွဲအားဝန်ထက် ကုန်ကျစရိတ်နည်းခြင်းတို့ လိုအပ်သည့်အခါတွင် ခိုင်ခံ့မှုမြင့်မားခြင်းသည် အကောင်းဆုံးရွေးချယ်မှုမဟုတ်ပါ။
ဥပမာအားဖြင့်၊ ၎င်း၏ UTS သည် သံမဏိအများစုထက် နိမ့်သော်လည်း လျှပ်စစ်စီးကူးမှုအတွက် ကြေးနီကို ရွေးချယ်နိုင်သည်။ သံမဏိသည် ပိုမိုခိုင်ခံ့သော်လည်း အလေးချိန်ပေါ့ပါးသော အိမ်ရာများအတွက် အလူမီနီယမ်ကို ရွေးချယ်နိုင်သည်။
ပစ္စည်းရွေးချယ်မှုသည် အစိတ်အပိုင်း၏ တကယ့်လုပ်ဆောင်ချက်မှ အမြဲတမ်းစတင်သင့်သည်။ ကောင်းမွန်သော အင်ဂျင်နီယာရွေးချယ်မှုသည် အခိုင်မာဆုံးပစ္စည်းမဟုတ်ဘဲ ခိုင်ခံ့မှု၊ ခံနိုင်ရည်၊ ကုန်ကျစရိတ်နှင့် ထုတ်လုပ်မှုလိုအပ်ချက်များနှင့် ပေါင်းစပ်ကိုက်ညီသော ပစ္စည်းဖြစ်သည်။
အမြင့်ဆုံးဆွဲဆန့်အား၏အသုံးချမှုများ
အမြင့်ဆုံးဆွဲဆန့်နိုင်အားကို ပစ္စည်းများသည် ဆွဲခြင်း၊ ဆန့်ခြင်း၊ ကွေးခြင်း သို့မဟုတ် ဝန်နှင့်ဆက်စပ်သော ပျက်ကွက်မှုများကို ခံနိုင်ရည်ရှိရမည့် အသုံးချမှုများတွင် အသုံးပြုသည်။ ၎င်းသည် မော်တော်ကား၊ အာကာသယာဉ်၊ ဆောက်လုပ်ရေး၊ ဆေးဘက်ဆိုင်ရာ၊ ရိုဘော့တစ်၊ စက်မှုလုပ်ငန်းသုံးပစ္စည်းကိရိယာများနှင့် CNC စက်ပိုင်းဆိုင်ရာတို့တွင် ပစ္စည်းဆုံးဖြတ်ချက်များကို ပံ့ပိုးပေးသည်။
မော်တော်ယာဉ်အစိတ်အပိုင်းများ
မော်တော်ယာဉ်အစိတ်အပိုင်းများတွင် အမြင့်ဆုံးဆွဲဆန့်နိုင်အားသည် အရေးကြီးပါသည်၊ အဘယ်ကြောင့်ဆိုသော် ယာဉ်များသည် တိုက်မိမှုဝန်၊ တုန်ခါမှု၊ လမ်းဖိအားနှင့် ထပ်ခါတလဲလဲစက်ပိုင်းဆိုင်ရာအားကို ခံနိုင်ရည်ရှိသော ပစ္စည်းများ လိုအပ်သောကြောင့်ဖြစ်သည်။ UTS သည် ဘရက်ကက်များ၊ ကိုယ်ထည်အစိတ်အပိုင်းများ၊ ဆိုင်းထိန်းစနစ်အစိတ်အပိုင်းများ၊ ရိုးတံများနှင့် ဘေးကင်းရေးဆိုင်ရာ အစိတ်အပိုင်းများကို အကဲဖြတ်ရန် ကူညီပေးသည်။
မော်တော်ကားဒီဇိုင်းသည် မကြာခဏဆိုသလို ခိုင်ခံ့မှုနှင့် အလေးချိန်ကို ဟန်ချက်ညီစေသည်။ ခိုင်ခံ့မှုမြင့်သံမဏိများ၊ အလူမီနီယမ်သတ္တုစပ်များနှင့် တစ်ခါတစ်ရံတွင် တိုက်တေနီယမ်တို့ကို အစိတ်အပိုင်း၏ ဝန်အား၊ တည်နေရာနှင့် ကုန်ကျစရိတ်ပစ်မှတ်ပေါ် မူတည်၍ ရွေးချယ်သည်။
CNC ပုံစံငယ်များနှင့် ပမာဏနည်းသော ထုတ်လုပ်မှုအတွက်၊ tensile strength data သည် အင်ဂျင်နီယာများအား နောက်ဆုံးလုပ်ဆောင်ချက်လိုအပ်ချက်နှင့် ကိုက်ညီသော ပစ္စည်းများကို ရွေးချယ်ရန် ကူညီပေးသည်။
အာကာသယာဉ်အစိတ်အပိုင်းများ
လေယာဉ်အစိတ်အပိုင်းများသည် မြင့်မားသောခိုင်ခံ့မှု၊ ပေါ့ပါးမှု၊ ယုံကြည်စိတ်ချရမှုနှင့် ထိန်းချုပ်ထားသောပျက်ကွက်မှုအပြုအမူတို့ကို ပေါင်းစပ်ထားရမည်ဖြစ်သောကြောင့် လေကြောင်းဆိုင်ရာ အစိတ်အပိုင်းများတွင် အကောင်းဆုံးဆွဲဆန့်နိုင်အားသည် အရေးကြီးပါသည်။ UTS သည် ကွင်းခတ်များ၊ အိမ်များ၊ ဖွဲ့စည်းပုံဆိုင်ရာအထောက်အပံ့များ၊ ချိတ်ဆက်ကိရိယာများနှင့် ချိတ်ဆက်မှုများအတွက် ပစ္စည်းနှိုင်းယှဉ်မှုကို ပံ့ပိုးပေးပါသည်။
အလူမီနီယမ်နှင့် တိုက်တေနီယမ်တို့သည် အသုံးဝင်သော အလေးချိန်အားခံနိုင်ရည်စွမ်းဆောင်ရည်ကို ပေးစွမ်းသောကြောင့် အသုံးများကြသည်။ အရွယ်အစားသေးငယ်ပြီး ဝန်အားအလွန်မြင့်မားရန် လိုအပ်သည့်နေရာတွင် အစွမ်းသတ္တိမြင့်သံမဏိကို အသုံးပြုနိုင်ပါသည်။
အာကာသယာဉ် CNC အစိတ်အပိုင်းများအတွက်၊ ပစ္စည်းလက်မှတ်များ၊ ခြေရာခံနိုင်မှု၊ မျက်နှာပြင်အပြီးသတ်ခြင်း၊ စစ်ဆေးခြင်းနှင့် လုပ်ငန်းစဉ်ထိန်းချုပ်မှုတို့သည် ခိုင်ခံ့မှုတန်ဖိုးကဲ့သို့ပင် အရေးကြီးပါသည်။
ဖွဲ့စည်းပုံဆိုင်ရာ သံမဏိအစိတ်အပိုင်းများ
သံမဏိဖွဲ့စည်းပုံအစိတ်အပိုင်းများတွင် အကောင်းဆုံးဆွဲဆန့်နိုင်အားသည် အရေးကြီးပါသည်၊ အဘယ်ကြောင့်ဆိုသော် ထုပ်များ၊ ပြားများ၊ ဘောင်များနှင့် ချိတ်ဆက်ကိရိယာများသည် ဝန်၊ လေ၊ တုန်ခါမှုနှင့် တပ်ဆင်မှုဖိအားတို့မှ ဆွဲဆန့်အားများနှင့် ရင်ဆိုင်ရနိုင်သောကြောင့်ဖြစ်သည်။ UTS သည် ပစ္စည်း၏ ကျိုးပဲ့မှုကန့်သတ်ချက်ကို သတ်မှတ်ရန် ကူညီပေးသည်။
သို့သော် ဖွဲ့စည်းပုံဒီဇိုင်းသည် အမြဲတမ်းပုံပျက်ခြင်းကို ရှောင်ရှားရန်အတွက် yield strength နှင့် safety factor များကို မကြာခဏအသုံးပြုလေ့ရှိသည်။ UTS သည် နောက်ဆုံးပျက်စီးမှုနယ်နိမိတ်ကို ပံ့ပိုးပေးပြီး yield strength သည် အသုံးပြုနိုင်သော ဝန်ဆောင်မှုကန့်သတ်ချက်များကို ထိန်းချုပ်ရန် ကူညီပေးသည်။
စက်ဖြင့်ပြုလုပ်ထားသော ဖွဲ့စည်းတည်ဆောက်ပုံ အစိတ်အပိုင်းများအတွက်၊ အပေါက်နေရာချထားမှု၊ အနားအကွာအဝေး၊ ဖেইလ်အချင်းဝက်နှင့် မျက်နှာပြင်အခြေအနေတို့သည် ဆွဲငင်အားအောက်တွင် စွမ်းဆောင်ရည်ကို ပြင်းထန်စွာ ထိခိုက်စေနိုင်သည်။
ချိတ်ဆက်ကိရိယာများနှင့် ရိုးတံများ
ချိတ်များနှင့် ရိုးတံများတွင် အမြင့်ဆုံးဆွဲအားသည် အရေးကြီးပါသည်၊ အဘယ်ကြောင့်ဆိုသော် ဤအစိတ်အပိုင်းများသည် ဆွဲအား၊ ကွေးညွှတ်မှု၊ လိမ်ခြင်းနှင့် ပင်ပန်းနွမ်းနယ်မှုဝန်များကို မကြာခဏကြုံတွေ့ရလေ့ရှိသောကြောင့်ဖြစ်သည်။ ဆွဲအားမလုံလောက်သော ချိတ်ကိရိယာသည် ဝန်အောက်တွင် ဆန့်ခြင်း၊ လျော့ခြင်း သို့မဟုတ် ကျိုးခြင်းတို့ ဖြစ်နိုင်သည်။
ရိုးတံများအတွက် UTS ကို yield strength၊ fatigue strength၊ hardness နှင့် surface finish တို့နှင့်အတူ ပြန်လည်သုံးသပ်သင့်သည်။ Keyways၊ shoulders၊ groove နှင့် threads များသည် stress concentration point များ ဖြစ်လာနိုင်သည်။
CNC စက်ပိုင်းဆိုင်ရာ အရည်အသွေးက ဒီနေရာမှာ အရေးကြီးပါတယ်။ ချောမွေ့တဲ့ အကူးအပြောင်းတွေ၊ သင့်လျော်တဲ့ ချွန်ထက်တဲ့ အစွန်းအထင်းတွေကို ဖယ်ရှားတာ၊ ထိန်းချုပ်ထားတဲ့ ခံနိုင်ရည်ရှိမှုတွေနဲ့ သင့်တော်တဲ့ အပူပေးမှုတွေဟာ ယုံကြည်စိတ်ချရမှုကို တိုးတက်စေနိုင်ပါတယ်။
CNC စက်ဖြင့်ပြုလုပ်ထားသော သတ္တုအစိတ်အပိုင်းများ
CNC စက်ဖြင့်ပြုလုပ်ထားသော သတ္တုအစိတ်အပိုင်းများတွင် အဆုံးစွန်သော ဆွဲဆန့်နိုင်အားသည် အရေးကြီးပါသည်၊ အဘယ်ကြောင့်ဆိုသော် ပစ္စည်းခိုင်ခံ့မှုသည် အစိတ်အပိုင်း၏ ဝန်လမ်းကြောင်း၊ ဂျီသြမေတြီ၊ ခံနိုင်ရည်နှင့် ထုတ်လုပ်မှုလုပ်ငန်းစဉ်နှင့် ကိုက်ညီရမည်ဖြစ်သောကြောင့်ဖြစ်သည်။ UTS သည် ဒီဇိုင်းပြန်လည်သုံးသပ်စဉ်အတွင်း ခိုင်ခံ့မှုနည်းသော ပစ္စည်းရွေးချယ်မှုများကို ကာကွယ်ရန် ကူညီပေးသည်။
ပုံစံငယ်များအတွက်၊ UTS သည် ရွေးချယ်ထားသော သတ္တုတစ်ခုသည် အစုလိုက်အပြုံလိုက်ထုတ်လုပ်မှုမပြုလုပ်မီ လုပ်ဆောင်နိုင်စွမ်းလိုအပ်ချက်များနှင့် ကိုက်ညီမှုရှိမရှိကို အင်ဂျင်နီယာများ စမ်းသပ်ရန် ကူညီပေးသည်။ ပမာဏနည်းသော အစိတ်အပိုင်းများအတွက်၊ ၎င်းသည် ခိုင်ခံ့မှု၊ ကုန်ကျစရိတ်၊ စက်ပိုင်းဆိုင်ရာစွမ်းရည်နှင့် ပို့ဆောင်ချိန်တို့အကြား ပိုမိုစမတ်ကျသော အပေးအယူများကို ပံ့ပိုးပေးသည်။
TiRapid မှာ ဒီလိုပစ္စည်းသုံးသပ်ချက်မျိုးဟာ စိတ်ကြိုက်ကွင်းတွေ၊ အိမ်တွေ၊ တပ်ဆင်ပစ္စည်းတွေ၊ ရိုးတံတွေ၊ ရိုဘော့တစ်အစိတ်အပိုင်းတွေ၊ ဆေးဘက်ဆိုင်ရာ အစိတ်အပိုင်းတွေနဲ့ စက်မှုလုပ်ငန်းသုံး ပစ္စည်းအစိတ်အပိုင်းတွေအတွက် အထူးအသုံးဝင်ပါတယ်။
FAQs
အမြင့်ဆုံးဆွဲအားကို ဘယ်လိုတွက်ချက်မလဲ။
အမြင့်ဆုံးဆွဲဆန့်အားကို စမ်းသပ်နမူနာ၏ မူလဖြတ်ပိုင်းဧရိယာဖြင့် စားခြင်းဖြင့် တွက်ချက်သည်။ ဖော်မြူလာမှာ UTS = Fmax ÷ A0 ဖြစ်ပြီး Fmax သည် ကျိုးပဲ့ခြင်းမပြုမီ အမြင့်ဆုံးဝန်အားဖြစ်ပြီး A0 သည် မူလဧရိယာဖြစ်သည်။ ဥပမာအားဖြင့် နမူနာတစ်ခုသည် 40,000N သို့ရောက်ရှိပြီး ဧရိယာသည် 100mm² ဖြစ်ပါက UTS သည် 400MPa ဖြစ်သည်။ ဤတန်ဖိုးသည် ကျိုးပဲ့ခြင်းမပြုမီ ပစ္စည်း၏ အမြင့်ဆုံးဆွဲဆန့်အားကို ပြသသည်။
Yield Strength မှ Ultimate Tensile Strength ကို မည်သို့တွက်ချက်ရမည်နည်း။
အချိုးသည် ပစ္စည်းအဆင့်၊ အပူကုသမှု၊ ပျော့ပြောင်းမှုနှင့် ဆန့်နိုင်အား မာကျောခြင်းအပြုအမူပေါ် မူတည်သောကြောင့် အကောင်းဆုံးဆန့်နိုင်အားကို yield strength တစ်ခုတည်းမှ တိကျစွာတွက်ချက်၍မရပါ။ ပျော့ပြောင်းသောသတ္တုများစွာအတွက် UTS သည် yield strength ၏ ၁.၁–၁.၆ ဆခန့်ရှိနိုင်သော်လည်း ၎င်းသည် ခန့်မှန်းချက်တစ်ခုသာဖြစ်သည်။ ဥပမာအားဖြင့်၊ 350MPa yield strength ရှိသောသံမဏိတွင် UTS သည် 450–600MPa ဝန်းကျင်ရှိနိုင်သည်။ အင်ဂျင်နီယာအသုံးပြုမှုအတွက်၊ ပစ္စည်းဒေတာစာရွက် သို့မဟုတ် ဆန့်နိုင်အားစမ်းသပ်မှုအစီရင်ခံစာကို အမြဲစစ်ဆေးပါ။
ဆွဲဆန့်အားဟာ အမြင့်ဆုံးအားနဲ့ အတူတူပဲလား။
Tensile strength ကို ultimate tensile strength အတွက် အတိုကောက်အမည်အဖြစ် မကြာခဏ အသုံးပြုလေ့ရှိသော်လည်း နည်းပညာပိုင်းအရ ၎င်းတို့သည် အမြဲတမ်း တစ်ထပ်တည်းမကျပါ။ Tensile strength သည် ပစ္စည်းတစ်ခု၏ ဆွဲအားကို ယေဘုယျခံနိုင်ရည်ကို ဖော်ပြနိုင်ပြီး ultimate tensile strength သည် ကျိုးပဲ့ခြင်းမပြုမီ အမြင့်ဆုံးဖိအားကို ရည်ညွှန်းသည်။ ပစ္စည်းဒေတာစာရွက်များတွင် tensile strength ဆိုသည်မှာ UTS ကို ဆိုလိုပြီး MPa၊ N/mm²၊ psi သို့မဟုတ် ksi ဖြင့် ဖော်ပြထားသည်။ အင်ဂျင်နီယာဆိုင်ရာ ဆုံးဖြတ်ချက်များအတွက်၊ တန်ဖိုးသည် yield strength၊ UTS သို့မဟုတ် fracture strength ကို ဆိုလိုခြင်းရှိမရှိ အတည်ပြုပါ။
Ultimate Tensile Strength နဲ့ Yield Strength ဆိုတာဘာလဲ။
Ultimate tensile strength ဆိုသည်မှာ ပစ္စည်းတစ်ခု ကျိုးပဲ့ခြင်းမပြုမီ ခံနိုင်ရည်ရှိသော အမြင့်ဆုံး tensile stress ဖြစ်ပြီး၊ yield strength ဆိုသည်မှာ အမြဲတမ်းပုံပျက်ခြင်းစတင်သည့် ဖိအားဖြစ်သည်။ Yield strength သည် အစိတ်အပိုင်းတစ်ခု အပြီးအပိုင်ကွေးခြင်း သို့မဟုတ် ဆန့်ခြင်းစတင်သည့်အချိန်ကို ထိန်းချုပ်ပေးပြီး UTS သည် နောက်ဆုံး tensile failure သို့ရောက်ရှိချိန်ကို ထိန်းချုပ်ပေးသည်။ ဥပမာအားဖြင့်၊ သံမဏိတွင် 350MPa yield strength နှင့် 500MPa UTS ရှိနိုင်သည်။ CNC ပစ္စည်းရွေးချယ်မှုတွင် yield strength သည် ပုံပျက်ခြင်းကို ကာကွယ်ရန် ကူညီပေးပြီး UTS သည် overload နှင့် fracture အန္တရာယ်ကို အကဲဖြတ်ရန် ကူညီပေးသည်။
ကောက်ချက်
အဆုံးစွန်သော ဆွဲဆန့်အားသည် ကျိုးပဲ့ခြင်းမပြုမီ ပစ္စည်းတစ်ခု ခံနိုင်ရည်ရှိသော အမြင့်ဆုံး ဆွဲဆန့်အားကို သတ်မှတ်ပေးသည့် အဓိကပစ္စည်းဂုဏ်သတ္တိတစ်ခုဖြစ်သည်။ ၎င်းသည် အင်ဂျင်နီယာများအား ပစ္စည်းများကို နှိုင်းယှဉ်ရန်၊ အစွမ်းသတ္တိကန့်သတ်ချက်များကို တွက်ချက်ရန်၊ ဖိအား-ဆန့်အား အပြုအမူကို နားလည်ရန်၊ အဆုံးစွန်သော ဆွဲဆန့်အားနှင့် အထွက်အားကို အကဲဖြတ်ရန်နှင့် ဘေးကင်းပြီး ယုံကြည်စိတ်ချရသော အစိတ်အပိုင်းများအတွက် သတ္တုများကို ရွေးချယ်ရန် ကူညီပေးသည်။ CNC စက်ဖြင့်ပြုလုပ်ထားသော အစိတ်အပိုင်းများအတွက်၊ UTS သည် ပစ္စည်းအဆင့်၊ အပူကုသမှု၊ ဂျီသြမေတြီ၊ မျက်နှာပြင်ပြီးစီးမှု၊ ခံနိုင်ရည်နှင့် အမှန်တကယ် ဝန်ဆောင်မှုဝန်ထုပ်ဝန်ပိုးတို့နှင့်အတူ ပြန်လည်သုံးသပ်သောအခါ အသုံးဝင်ဆုံးဖြစ်သည်။
TiRapid မှာ ကျွန်ုပ်တို့ဟာ စိတ်ကြိုက်သတ္တုနဲ့ ပလတ်စတစ်အစိတ်အပိုင်းတွေအတွက် တိကျတဲ့ CNC စက်နဲ့ ထုတ်လုပ်ခြင်းဝန်ဆောင်မှုတွေကို ပေးပါတယ်။ ကျွန်ုပ်တို့ရဲ့ အင်ဂျင်နီယာအဖွဲ့က ပစ္စည်းရွေးချယ်မှု၊ DFM ပြန်လည်သုံးသပ်ခြင်း၊ ခံနိုင်ရည်စီမံကိန်းရေးဆွဲခြင်း၊ CNC ကြိတ်ခွဲခြင်း၊ CNC လှည့်ခြင်း၊ တူးဖော်ခြင်း၊ ချည်ထိုးခြင်း၊ စစ်ဆေးခြင်းနှင့် မျက်နှာပြင်ပြီးစီးခြင်းတို့ကို ပံ့ပိုးပေးနိုင်ပြီး သင့်အစိတ်အပိုင်းများသည် ခိုင်ခံ့မှု၊ စက်ဖြင့်ပြုလုပ်နိုင်စွမ်း၊ ကုန်ကျစရိတ်နှင့် အသုံးချမှုစွမ်းဆောင်ရည်တို့ကို မျှတစွာရရှိစေရန် ကူညီပေးနိုင်ပါတယ်။
















