
ပန်ကာပြုပြင်ခြင်းဆိုသည်မှာ သတ်မှတ်ထားသော အတိုင်းအတာများနှင့် မျက်နှာပြင်လိုအပ်ချက်များနှင့် ကိုက်ညီစေရန် ပန်ကာဓါးသွားများ၊ hub များ၊ shaft များနှင့် တပ်ဆင်ခြင်းအင်္ဂါရပ်များကို ထုတ်လုပ်ခြင်း သို့မဟုတ် အပြီးသတ်ခြင်းလုပ်ငန်းစဉ်ဖြစ်သည်။ ပန်ကာဓါးသွားများတွင် လိမ်ကောက်နေသော profile များ၊ ကွဲပြားသော curvature နှင့် ရှုပ်ထွေးသော transition များပါဝင်သောကြောင့်၊ စက်ပိုင်းဆိုင်ရာတိကျမှုသည် ဓါးသွား geometry၊ balance နှင့် assembly fit တို့ကို တိုက်ရိုက်အကျိုးသက်ရောက်စေသည်။ CNC milling၊ အထူးသဖြင့် 5-axis machining ကို ဤတောင်းဆိုမှုများသော အင်္ဂါရပ်များကို ထိန်းချုပ်ရန် ကျယ်ကျယ်ပြန့်ပြန့်အသုံးပြုကြသည်။
ဤလမ်းညွှန်ချက်သည် ပန်ကာစက်ပြုလုပ်ခြင်းနည်းလမ်းများ၊ သင့်လျော်သောပစ္စည်းများနှင့် CNC ထုတ်လုပ်မှုလုပ်ငန်းစဉ်အပြည့်အစုံကို ရှင်းပြထားသည်။ ၎င်းတွင် CNC နှင့် manual machining အကြား ကွာခြားချက်များ၊ toolpath planning၊ blade pitch တိုင်းတာခြင်း၊ machining ဆိုင်ရာစိန်ခေါ်မှုများ၊ အတိုင်းအတာစစ်ဆေးခြင်းနှင့် အရည်အသွေးထိန်းချုပ်မှုတို့ကိုလည်း လွှမ်းခြုံထားသည်။
Propeller Machining ဆိုတာဘာလဲ။
Propeller machining ဆိုသည်မှာ သတ်မှတ်ထားသော blade မျက်နှာပြင်များ၊ hub အင်္ဂါရပ်များနှင့် mounting geometry များကို ဖန်တီးရန် casting၊ forging သို့မဟုတ် solid workpiece မှ ပစ္စည်းများကို ဖယ်ရှားသည့် တိကျသော ထုတ်လုပ်မှု လုပ်ငန်းစဉ်တစ်ခုဖြစ်သည်။ ၎င်းသည် CNC turning၊ milling၊ multi-axis machining နှင့် controlled finishing တို့ကို အသုံးပြု၍ လိုအပ်သော အတိုင်းအတာနှင့် မျက်နှာပြင် တိကျမှုကို ရရှိရန် လုပ်ဆောင်သည်။
အဓိက ပန်ကာ အစိတ်အပိုင်းများနှင့် ဓါးသွား ဂျီသြမေတြီ
ပန်ကာတစ်ခုတွင် အဓိကအားဖြင့် ဓါးသွားများနှင့် အလယ်ဗဟို hub တစ်ခု ပါဝင်သည်။ အရေးကြီးသော ဓါးသွားအင်္ဂါရပ်များတွင် ဖိအားမျက်နှာပြင်၊ စုပ်ယူမှုနောက်သို့၊ ဦးဆောင်အနား၊ နောက်ပြန်အနား၊ အမြစ် fillet နှင့် အဖျားတို့ ပါဝင်သည်။ hub တွင် assembly ကို ၎င်း၏ shaft သို့မဟုတ် drive system နှင့် ချိတ်ဆက်ပေးသည့် mounting interface ပါရှိသည်။
Blade geometry ကို diameter, pitch, chord length, thickness distribution, rake နှင့် skew တို့ကို အသုံးပြု၍ ဖော်ပြထားပါသည်။ ဤ parameters များသည် blade သည် ပတ်ဝန်းကျင်ရှိ fluid နှင့် မည်သို့ အပြန်အလှန် သက်ရောက်မှုရှိသည်နှင့် hub ထဲသို့ mechanical load များ မည်သို့ လွှဲပြောင်းပေးသည်ကို ဆုံးဖြတ်ပေးပါသည်။
စက်ယန္တရားပြုလုပ်ခြင်းအတွက်၊ ဓါးသွားအမြစ်နှင့် ကွေးညွှတ်နေသော မျက်နှာပြင်များသည် အထူးတောင်းဆိုမှုများပါသည်။ ၎င်းတို့၏ ပြောင်းလဲနေသော ကွေးညွှတ်မှုနှင့် ကိရိယာအသုံးပြုမှု အကန့်အသတ်ရှိခြင်းအတွက် တိကျသော CAD ဂျီသြမေတြီ၊ တည်ငြိမ်သော အလုပ်ကိုင်တွယ်မှုနှင့် ဂရုတစိုက်စီစဉ်ထားသော အပြီးသတ်လုပ်ငန်းများ လိုအပ်ပါသည်။
Blade Pitch နှင့် Profile သည် စွမ်းဆောင်ရည်ကို မည်သို့အကျိုးသက်ရောက်စေသနည်း။?
Blade pitch ဆိုသည်မှာ ပန်ကာတစ်လုံး ချော်မကျဘဲ တစ်ကြိမ်လည်ပတ်နိုင်သည့် သီအိုရီဆိုင်ရာ ဝင်ရိုးအကွာအဝေးဖြစ်သည်။ Blade profile သည် အစိတ်အပိုင်းတစ်ခုချင်းစီ၏ ပုံသဏ္ဍာန်နှင့် အထူကို ဖော်ပြသည်။ နှစ်မျိုးစလုံးသည် thrust generation၊ hydrodynamic loading၊ cavitation behavior နှင့် vibration တို့ကို လွှမ်းမိုးသည်။
သတ်မှတ်ထားသော အချင်းဝက်တစ်ခုတွင်၊ geometric pitch သည် ဒေသတွင်း pitch angle နှင့် ဆက်စပ်နေသည်။ propeller ကို ခန့်မှန်းခြေအားဖြင့် တည်ငြိမ်သော pitch ဖြင့် ဒီဇိုင်းထုတ်ထားသော်လည်း၊ မတူညီသော blade section များတွင် မတူညီသော pitch angle များ ရှိနိုင်သည်။
စက်ပိုင်းဆိုင်ရာ အမှားများသည် ဒေသတွင်း blade ထောင့်များ သို့မဟုတ် အထူဖြန့်ဖြူးမှုကို ပြောင်းလဲစေနိုင်သည်။ ဤကွာခြားချက်များသည် ရည်ရွယ်ထားသော စီးဆင်းမှုနှင့် loading ကို ပြောင်းလဲစေနိုင်ပြီး တိကျသော profile reproduce ကို တသမတ်တည်း propeller စွမ်းဆောင်ရည်အတွက် အရေးကြီးစေသည်။
ဘယ် Propeller အစိတ်အပိုင်းတွေကို CNC စက်နဲ့ လုပ်နိုင်လဲ။
CNC စက်ဖြင့် လည်ပတ်ခြင်းသည် ပန်ကာဓါးများ၊ ဟပ်များ၊ ရှပ်ပေါက်များ၊ တပ်ဆင်သည့် မျက်နှာပြင်များ၊ ရှပ်များနှင့် ရွေးချယ်ထားသော ပုံစံငယ် အစိတ်အပိုင်းများကို ထုတ်လုပ်ခြင်း သို့မဟုတ် အပြီးသတ်ခြင်း ပြုလုပ်နိုင်သည်။ သင့်လျော်သော လုပ်ငန်းစဉ်သည် အစိတ်အပိုင်း အတိုင်းအတာ၊ ပစ္စည်း၊ မျက်နှာပြင် ရှုပ်ထွေးမှုနှင့် အလုပ်တွင် အစိတ်အပိုင်းအသစ် သို့မဟုတ် ရှိပြီးသား ပုံသွန်းခြင်း ပါဝင်ခြင်း ရှိ၊ မရှိပေါ်တွင် မူတည်သည်။
CNC ကြိတ်ခွဲခြင်းကို ရှုပ်ထွေးသော ဓားသွားမျက်နှာပြင်များအတွက် အသုံးပြုလေ့ရှိပြီး CNC လှည့်ခြင်းနှင့် ဖောက်ထွင်းခြင်းတို့သည် လည်ပတ်မှုအင်္ဂါရပ်များအတွက် သင့်လျော်လေ့ရှိသည်။
ရေကြောင်းပန်ကာဓါးများနှင့် ဗဟိုချက်များ
ရေကြောင်းပန်ကာဓါးများနှင့် hub များသည် တိကျသော CNC စက်ပိုင်းဆိုင်ရာ၏ အရေးကြီးသော အသုံးချမှုများဖြစ်သည်။ သွန်းလောင်းထားသော ပန်ကာတစ်ခုသည် ၎င်း၏နောက်ဆုံးဓါးဂျီသြမေတြီနှင့် တပ်ဆင်သည့်မျက်နှာပြင်များ ဒီဇိုင်းနှင့်ကိုက်ညီမှုမပြုမီ ပစ္စည်းများကို သိသာထင်ရှားစွာဖယ်ရှားရန် လိုအပ်နိုင်သည်။
ဓားသွားများကို ပြုပြင်ခြင်းတွင် ဖိအားမျက်နှာပြင်၊ စုပ်ယူမှုနောက်သို့၊ အမြစ်အကူးအပြောင်းများနှင့် အပြင်ဘက်အနားများ ပါဝင်သည်။ ဤမျက်နှာပြင်များတွင် ကွေးညွှတ်မှုအမျိုးမျိုးရှိသောကြောင့် အနှောင့်အယှက်နှင့် မလိုလားအပ်သော ပရိုဖိုင်အမှားများကို ရှောင်ရှားရန် ကိရိယာဦးတည်ချက်ကို ထိန်းချုပ်ရမည်။
hub သည် များသောအားဖြင့် စက်ဖြင့်ပြုလုပ်ထားသော အစွန်းမျက်နှာပြင်များ၊ အပေါက်များ၊ တိပ်များ သို့မဟုတ် အခြားတည်နေရာအင်္ဂါရပ်များ လိုအပ်ပါသည်။ hub ဝင်ရိုးကို တိကျစွာ တပ်ဆင်ခြင်းသည် နောက်ဆက်တွဲ blade လည်ပတ်မှုများနှင့် နောက်ဆုံးစစ်ဆေးမှုအတွက် ယုံကြည်စိတ်ချရသော ကိုးကားချက်ကို ပေးစွမ်းသည်။
ပန်ကာရိုးဖ်များနှင့် တပ်ဆင်ခြင်းမျက်နှာပြင်များ
ပန်ကာရိုးတံများသည် အဓိကအားဖြင့် လည်ပတ်မှုဆိုင်ရာ အစိတ်အပိုင်းများဖြစ်ပြီး CNC လှည့်ခြင်းတွင် ရိုးတံအချင်းများ၊ ပခုံးများ၊ ချည်မျှင်များ၊ တပါများနှင့် ቀጥሬትမျက်နှာပြင်များ ထုတ်လုပ်ရန်အတွက် သင့်လျော်စေသည်။
တပ်ဆင်ခြင်းအင်္ဂါရပ်များတွင် သော့လမ်းကြောင်းများ၊ အနားကွပ်များ၊ ဘို့လ်အပေါက်များနှင့် တိကျသောထိတွေ့မျက်နှာပြင်များလည်း ပါဝင်နိုင်သည်။ ဤအင်္ဂါရပ်များကို ရွေးချယ်ထားသော ချိတ်ဆက်မှုနှင့် ရိုးတံချိတ်ဆက်မှုဒီဇိုင်းနှင့်အညီ ထုတ်လုပ်ရမည်။
အရေးကြီးဆုံးလိုအပ်ချက်များမှာ လုပ်ဆောင်နိုင်စွမ်းနှင့် ကိုက်ညီမှုတို့ဖြစ်သည်။ တိကျစွာ စက်ဖြင့်ပြုလုပ်ထားသော ဓါးသွားသည် လက်မခံနိုင်သော ဗဟိုချက်ကွဲလွဲမှု သို့မဟုတ် တပ်ဆင်မှုပြဿနာများကို ဖြစ်ပေါ်စေသည့် hub bore သို့မဟုတ် shaft interface ကို ဖြည့်ဆည်းပေးနိုင်မည်မဟုတ်ပါ။
စိတ်ကြိုက်ပန်ကာများနှင့် ရှေ့ပြေးပုံစံအစိတ်အပိုင်းများ
ရှိပြီးသားဒီဇိုင်း မသင့်တော်သည့်အခါ သို့မဟုတ် ဂျီသြမေတြီအသစ်တစ်ခု အကဲဖြတ်ရန် လိုအပ်သည့်အခါ စိတ်ကြိုက်ပန်ကာများနှင့် ပုံစံငယ်အစိတ်အပိုင်းများကို CNC စက်ဖြင့် ပြုလုပ်နိုင်ပါသည်။ ဥပမာများတွင် ပန်ကာငယ်များ၊ စမ်းသပ်မှုဓါးများ၊ မော်ဒယ်စကေးအစိတ်အပိုင်းများနှင့် အထူးပြုစက်ပိုင်းဆိုင်ရာ မျက်နှာပြင်များ ပါဝင်သည်။
အစိုင်အခဲစတော့မှ တိုက်ရိုက်စက်ဖြင့်ပြုပြင်ခြင်းသည် ပုံစံငယ်များ သို့မဟုတ် အစိတ်အပိုင်းငယ်များအတွက် လက်တွေ့ကျနိုင်ပါသည်၊ အဘယ်ကြောင့်ဆိုသော် ၎င်းသည် ပုံသွင်းခြင်းနှင့်ဆက်စပ်သော ကိရိယာလိုအပ်ချက်အချို့ကို ရှောင်ရှားနိုင်သောကြောင့်ဖြစ်သည်။ သို့သော် ပစ္စည်းအသုံးပြုမှုနှင့် စက်ဖြင့်ပြုပြင်ချိန်သည် သိသိသာသာမြင့်မားနိုင်သည်။
ပုံစံငယ်တစ်ခုသည် နောက်ဆုံးအပိုင်းနှင့် ရိုးရိုးရှင်းရှင်းတူအောင်ပြုလုပ်မည့်အစား ရည်ရွယ်ထားသော လုပ်ဆောင်နိုင်စွမ်းဆိုင်ရာ အင်္ဂါရပ်များကို ပြန်လည်ထုတ်လုပ်သင့်သည်။ အရေးကြီးသော ထည့်သွင်းစဉ်းစားရမည့်အချက်များတွင် ဓားသွားအထူ၊ တပ်ဆင်မှုတိကျမှု၊ မျက်နှာပြင်အခြေအနေနှင့် စီစဉ်ထားသော စစ်ဆေးရေးနည်းလမ်းနှင့် လိုက်ဖက်ညီမှုတို့ ပါဝင်သည်။
Propeller Machining မှာ ဘယ်လိုပစ္စည်းတွေကို အသုံးပြုထားလဲ။
အသုံးများသော ပန်ကာပြုပြင်ခြင်းပစ္စည်းများတွင် နီကယ်-အလူမီနီယမ် ကြေးဝါ၊ မန်းဂနိစ် ကြေးဝါ၊ သံမဏိ၊ အလူမီနီယမ် အလွိုင်းများနှင့် ရွေးချယ်ထားသော တိုက်တေနီယမ် အလွိုင်းများ ပါဝင်သည်။ ပစ္စည်းရွေးချယ်မှုသည် ချေးခံနိုင်ရည်၊ အစွမ်းသတ္တိ၊ မောပန်းမှုစွမ်းဆောင်ရည်၊ အလေးချိန်၊ လည်ပတ်မှုပတ်ဝန်းကျင်နှင့် စက်ပြုပြင်ခြင်းကုန်ကျစရိတ်တို့ပေါ်တွင် မူတည်သည်။
ရေကြောင်းပန်ကာများသည် ကြေးနီအခြေခံသတ္တုစပ်များကို အများအားဖြင့် အသုံးပြုလေ့ရှိသည်၊ အဘယ်ကြောင့်ဆိုသော် ၎င်းတို့သည် ချေးခံနိုင်ရည်နှင့် စက်ပိုင်းဆိုင်ရာစွမ်းဆောင်ရည်တို့၏ အသုံးဝင်သောပေါင်းစပ်မှုကို ပေးစွမ်းနိုင်သောကြောင့်ဖြစ်သည်။ အခြားပစ္စည်းများသည် သေးငယ်သော၊ အထူးပြု သို့မဟုတ် ရေကြောင်းမဟုတ်သော အသုံးချမှုများအတွက် ပိုမိုသင့်လျော်နိုင်ပါသည်။
ရေကြောင်းပန်ကာများအတွက် ကြေးနှင့်ကြေးနီသတ္တုစပ်များ
နီကယ်-အလူမီနီယမ် ကြေးဝါသည် ကောင်းမွန်သော ချေးခံနိုင်ရည်နှင့် ခိုင်ခံ့မှုနှင့် တာရှည်ခံမှုကို ပေါင်းစပ်ထားသောကြောင့် ရေကြောင်း မောင်းနှင်အားတွင် တွင်ကျယ်စွာ အသုံးပြုကြသည်။ မန်းဂနိစ် ကြေးဝါနှင့် ဆက်စပ် ကြေးနီသတ္တုစပ်များကို ပန်ကာ ထုတ်လုပ်ရာတွင်လည်း အသုံးပြုကြသည်။
ဤပစ္စည်းများကို များသောအားဖြင့် သွန်းလုပ်ခြင်းအဖြစ် ထောက်ပံ့ပေးပါသည်။ စက်ယန္တရားစီမံကိန်းတွင် ပစ္စည်းအခြေအနေ၊ သွန်းလုပ်ခွင့်ပြုငွေ၊ ဖြစ်နိုင်ချေရှိသော မျက်နှာပြင်ချို့ယွင်းချက်များနှင့် အပြီးသတ်ဓါးသွားများ၏ ဂျီသြမေတြီတို့ကို ထည့်သွင်းစဉ်းစားရမည်။
သတ်မှတ်ထားသော အလွိုင်းအတွက် ဖြတ်တောက်ခြင်းဆိုင်ရာ ကန့်သတ်ချက်များနှင့် ကိရိယာများကို ရွေးချယ်သင့်သည်။ ဆက်စပ်နေသော ကြေးနီအလွိုင်းများပင် မာကျောမှု၊ ဖြတ်တောက်ခြင်းအပြုအမူနှင့် ကိရိယာယိုယွင်းပျက်စီးမှုတို့တွင် ကွဲပြားနိုင်သောကြောင့် တစ်ခုတည်းသော စက်ပိုင်းဆိုင်ရာဗျူဟာကို ကြေးဝါအဆင့်တိုင်းတွင် အလိုအလျောက် အသုံးမပြုသင့်ပါ။
သံမဏိ၊ အလူမီနီယမ်နှင့် တိုက်တေနီယမ်သတ္တုစပ်များ
၎င်း၏ခိုင်ခံ့မှု၊ ချေးခံနိုင်ရည် သို့မဟုတ် အသုံးချမှုလိုအပ်ချက်များက ၎င်းကိုအသုံးပြုရန် သင့်တော်သည့် ပန်ကာများ သို့မဟုတ် ဆက်စပ်အစိတ်အပိုင်းများအတွက် သံမဏိကို ရွေးချယ်နိုင်ပါသည်။ စက်ပိုင်းဆိုင်ရာအခြေအနေများသည် သတ်မှတ်ထားသော သံမဏိအဆင့်ပေါ်တွင် မူတည်ပါသည်။
အလူမီနီယမ်သတ္တုစပ်များသည် သိပ်သည်းဆနည်းပြီး ထိရောက်သော စက်ယန္တရားများကို ပေးစွမ်းသောကြောင့် ရွေးချယ်ထားသော အလေးချိန်ပေါ့ပါးသော ပုံစံငယ်များနှင့် အစိတ်အပိုင်းများအတွက် ဆွဲဆောင်မှုရှိသည်။ ရေကြောင်းဝန်ဆောင်မှုအတွက် ၎င်းတို့၏ သင့်လျော်မှုကို သံချေးတက်ခြင်း၊ စက်ပိုင်းဆိုင်ရာ ဝန်အားနှင့် ပတ်ဝန်းကျင်ထိတွေ့မှုတို့နှင့် နှိုင်းယှဉ်၍ အကဲဖြတ်ရမည်။
တိုက်တေနီယမ်သတ္တုစပ်များသည် အချို့သောပတ်ဝန်းကျင်များတွင် မြင့်မားသောတိကျသောခိုင်ခံ့မှုနှင့် ချေးခံနိုင်ရည်ကို ပေးစွမ်းသော်လည်း၊ ၎င်းတို့သည် ပိုမိုစျေးကြီးပြီး စက်ဖြင့်ပြုပြင်ရန်ခက်ခဲသည်။ အပူဖြတ်တောက်ခြင်း၊ ကိရိယာယိုယွင်းမှုနှင့် မျက်နှာပြင်ကောင်းမွန်မှုတို့သည် ဂရုတစိုက်ထိန်းချုပ်မှုလိုအပ်သည်။
ပစ္စည်းဂုဏ်သတ္တိများက စက်ဖြင့်ပြုလုပ်နိုင်စွမ်းကို မည်သို့အကျိုးသက်ရောက်စေသည်?
ပစ္စည်းဂုဏ်သတ္တိများသည် ဖြတ်တောက်မှုအား၊ ကိရိယာယိုယွင်းပျက်စီးမှု၊ မျက်နှာပြင်အပြီးသတ်မှု၊ ချစ်ပ်ဖွဲ့စည်းမှုနှင့် စက်ဖြင့်ပြုပြင်ချိန်တို့ကို သက်ရောက်မှုရှိသည်။ ပန်ကာပစ္စည်းတစ်ခုသည် စက်ဖြင့်ပြုပြင်ရလွယ်ကူမည်၊ မလွယ်ကူမည်ကို ခန့်မှန်းရန် မာကျောမှုတစ်ခုတည်းဖြင့် မလုံလောက်ပါ။
အပူစီးကူးနိုင်စွမ်း၊ အလုပ်မာကျောမှု၊ သတ္တုစပ်ဖွဲ့စည်းမှုနှင့် အဏုကြည့်ဖွဲ့စည်းပုံတို့သည် စက်ယန္တရားပြုလုပ်ခြင်းလုပ်ငန်းစဉ်ကို လွှမ်းမိုးနိုင်သည်။ သွန်းလောင်းခြင်းများတွင် စက်ယန္တရားထည့်သွင်းမှု သို့မဟုတ် ဒေသအလိုက်ပစ္စည်းအခြေအနေများတွင် ကွဲပြားမှုများ ပါဝင်နိုင်သည်။
အသုံးဝင်သော ပစ္စည်းနှိုင်းယှဉ်ချက်တစ်ခုမှာ-
| ပစ္စည်း | အဓိက အားသာချက် | Machining စဉ်းစားမှု | ပုံမှန်လျှောက်လွှာ |
| နီကယ်-အလူမီနီယမ် ကြေးဝါ | ရေကြောင်းချေးခြင်းခံနိုင်ရည်ရှိခြင်း | ကိရိယာ ဟောင်းနွမ်းမှုနှင့် ပုံသွင်းခြင်း ပြောင်းလဲမှု | ရေကြောင်းပန်ကာဓါးများ |
| မန်းဂနိစ်ကြေး | ခွန်အားနှင့် ရေကြောင်းဝန်ဆောင်မှုအသုံးပြုမှု | သတ္တုစပ်အပေါ် မူတည်သော ဖြတ်တောက်ခြင်း အပြုအမူ | ရေကြောင်းပန်ကာများ |
| အစွန်းခံသံမဏိ | ခိုင်ခံ့မှုနှင့် ချေးခံနိုင်ရည်ရှိမှု | အပူနှင့်အလုပ်မာကျောစေခြင်း | အထူးပြုလုပ်ထားသော ပန်ကာများနှင့် ရှပ်များ |
| လူမီနီယံအလွိုင်း | အလေးချိန်နည်းပြီး စက်ဖြင့်ပြုပြင်နိုင်မှုကောင်းမွန်ခြင်း | ချိုင့်ခွက်များနှင့် ဖြစ်နိုင်ချေရှိသော ပုံပျက်ခြင်း | ပုံစံငယ်များနှင့် အလေးချိန်ပေါ့ပါးသော အစိတ်အပိုင်းများ |
| တိုက်တေနီယမ်အလွိုင်း | High Specific Strength | အပူပါဝင်မှုနှင့် ကိရိယာဟောင်းနွမ်းမှု | အထူးပြုအစိတ်အပိုင်းများ |
ပစ္စည်းရွေးချယ်မှုသည် အဆင်ပြေမှုကိုသာ စက်ဖြင့်ပြုပြင်ခြင်းထက် အတည်ပြုထားသော ဒီဇိုင်းနှင့် လည်ပတ်မှုလိုအပ်ချက်များကို အမြဲတမ်းလိုက်နာသင့်သည်။
CNC နဲ့ Manual Propeller Machining ဘယ်လိုနှိုင်းယှဉ်ကြလဲ။
CNC ပန်ကာစက်ဖြင့်ပြုလုပ်ခြင်းသည် ထပ်ခါတလဲလဲပြုလုပ်နိုင်သော ဓါးသွားဂျီသြမေတြီကိုထုတ်လုပ်ရန် ပရိုဂရမ်ရေးဆွဲထားသော ကိရိယာလှုပ်ရှားမှုများကို အသုံးပြုပြီး လက်ဖြင့်ပြုလုပ်ခြင်းသည် အော်ပရေတာထိန်းချုပ်ထားသော ဖြတ်တောက်ခြင်း၊ ကြိတ်ခွဲခြင်းနှင့် အပြီးသတ်ခြင်းအပေါ် ပိုမိုအားကိုးသည်။ CNC သည် ယေဘုယျအားဖြင့် ရှုပ်ထွေးပြီး ထပ်ခါတလဲလဲပြုလုပ်နိုင်သော ပရိုဖိုင်များအတွက် ပိုမိုသင့်လျော်သော်လည်း လက်ဖြင့်ပြုလုပ်သောနည်းလမ်းများသည် ရွေးချယ်ထားသော ပြင်ဆင်မှုများနှင့် အပြီးသတ်လုပ်ငန်းများအတွက် အသုံးဝင်နေဆဲဖြစ်သည်။

ရိုးရာစက်ဖြင့်ပြုပြင်ခြင်းနှင့် လက်ဖြင့်ပြီးစီးခြင်း
ရိုးရာစက်ဖြင့်ပြုပြင်ခြင်းကို အသုံးပြုရလွယ်ကူသော hub မျက်နှာပြင်များ၊ အပေါက်များနှင့် အခြားရိုးရှင်းသောအင်္ဂါရပ်များအတွက် အသုံးများသည်။ လက်ဖြင့်ကြိတ်ခွဲခြင်းနှင့် တပ်ဆင်ခြင်းကို ဒေသအလိုက်ချိန်ညှိမှုများ သို့မဟုတ် မျက်နှာပြင်ပြင်ဆင်ခြင်းအတွက်လည်း အသုံးပြုနိုင်သည်။
လက်ဖြင့် ဓားသွားပြုလုပ်ခြင်းကို ဂရုတစိုက်တိုင်းတာခြင်းနှင့် ပစ္စည်းကို ထိန်းချုပ်ဖယ်ရှားခြင်း လိုအပ်သည်။ အလွန်အကျွံကြိတ်ခွဲခြင်းသည် ဓားသွားအထူ၊ အနားပုံသဏ္ဍာန် သို့မဟုတ် ဆူးနှင့်ဆက်စပ်သော ဂျီသြမေတြီကို ပြောင်းလဲစေနိုင်သောကြောင့် ထပ်ခါတလဲလဲ စစ်ဆေးရန် လိုအပ်ပါသည်။
ဤနည်းလမ်းများသည် ပြုပြင်ခြင်းနှင့် အပြီးသတ်ခြင်းအတွက် အဖိုးတန်နိုင်သော်လည်း၊ ကြီးမားသော freeform မျက်နှာပြင်များသည် ဓါးသွားများစွာတွင် အသေးစိတ် CAD မော်ဒယ်နှင့် အနီးကပ်ကိုက်ညီရသည့်အခါ ထိရောက်မှုနည်းလာပါသည်။
၃-ဝင်ရိုး vs. 5-Axis CNC စက်ဖြင့် လည်ပတ်ခြင်း
၃-ဝင်ရိုး CNC စက်များသည် hub မျက်နှာပြင်များ၊ အသုံးပြုနိုင်သော အပေါက်များ၊ တူးဖော်ခြင်းနှင့် ရွေးချယ်ထားသော blade အင်္ဂါရပ်များအတွက် ထိရောက်မှုရှိပါသည်။ ကိရိယာသည် အလွန်အကျွံ နေရာပြောင်းခြင်းမရှိဘဲ လိုအပ်သော မျက်နှာပြင်များသို့ ရောက်ရှိနိုင်သည့်အခါ ၎င်းတို့သည် များသောအားဖြင့် စီးပွားရေးအရ တွက်ခြေကိုက်ပါသည်။
၅-ဝင်ရိုး CNC စက်များသည် ကိရိယာ ဦးတည်ချက်ကို နောက်ထပ်ထိန်းချုပ်မှုပေးသည်။ ၎င်းသည် ၎င်းတို့ကို လိမ်ထားသော ဓါးသွားများ၊ ကွေးညွှတ်နေသော အမြစ်အကူးအပြောင်းများနှင့် hub သို့မဟုတ် အနီးနားရှိ ဓါးသွားများက ကိရိယာဝင်ရောက်ခွင့်ကို ကန့်သတ်ထားသည့် ဒေသများအတွက် အထူးအသုံးဝင်စေသည်။
၅-ဝင်ရိုး CNC စက်ဖြင့် ပြုလုပ်ခြင်းသည် ပိုမိုကောင်းမွန်သော တိကျမှုကို အလိုအလျောက် အာမမခံနိုင်ပါ။ Tool calibration၊ machine dynamics၊ fixturing၊ interpolation နှင့် CAM programming တို့သည် လိုအပ်သော geometry ကို ပြန်လည်ထုတ်လုပ်နိုင်ခြင်း ရှိ၊ မရှိကို လုပ်ငန်းစဉ်က ဆုံးဖြတ်ပေးပါသည်။
| နည်းလမ်း | ပင်မခွန်အား | အဓိကကန့်သတ်ချက် | သင့်လျော်သောအလုပ် |
| လက်ဖြင့် အပြီးသတ်ခြင်း | ဒေသအလိုက် ပြင်ဆင်ခြင်း | အော်ပရေတာအပေါ် မူတည်သော တသမတ်တည်းရှိမှု | ပြုပြင်ခြင်းနှင့် နောက်ဆုံးချိန်ညှိခြင်း |
| 3- ဝင်ရိုးတန်း CNC | ထိရောက်သော ရိုးရှင်းသော ဂျီဩမေတြီ | ကိရိယာ ဦးတည်ချက် ကန့်သတ်ထားသည် | Hubs နှင့် အသုံးပြုနိုင်သော အင်္ဂါရပ်များ |
| အညွှန်းတပ်ထားသော Multi-Axis CNC | ထိန်းချုပ်ထားသော ဦးတည်ချက်များစွာ | အကန့်အသတ်ဖြင့် စဉ်ဆက်မပြတ် ပြန်လည်ဦးတည်ခြင်း | ရွေးချယ်ထားသော ဓားသွားဒေသများ |
| တစ်ပြိုင်နက်တည်း 5-Axis CNC | စဉ်ဆက်မပြတ် ကိရိယာ ಉಪನ್ಯಾವಿಸದ� | ပိုမိုများပြားသော ပရိုဂရမ်းမင်း ရှုပ်ထွေးမှု | ရှုပ်ထွေးသော ဓားသွားမျက်နှာပြင်များ |
မှန်ကန်သော စက်ယန္တရားနည်းလမ်းကို မည်သို့ရွေးချယ်ရမည်နည်း?
စက်ပိုင်းဆိုင်ရာနည်းလမ်းကို ဓါးသွားဂျီသြမေတြီ၊ အသုံးပြုရလွယ်ကူမှု၊ အတိုင်းအတာလိုအပ်ချက်များနှင့် ထုတ်လုပ်မှုပမာဏအလိုက် ရွေးချယ်သင့်သည်။ ရိုးရှင်းသော shaft အင်္ဂါရပ်များသည် 5-axis ပစ္စည်းကိရိယာများ မလိုအပ်ပါ။
ရှုပ်ထွေးသောဓားသွားအတွက် အင်ဂျင်နီယာများသည် ကိရိယာ၏အတိုင်းအတာ၊ ဓားသွားနှင့်ကပ်လျက်ဝင်ရောက်စွက်ဖက်မှု၊ မျက်နှာပြင်အပြီးသတ်လိုအပ်ချက်များနှင့် လိုအပ်သောတပ်ဆင်မှုအရေအတွက်ကို စစ်ဆေးသင့်သည်။
ထိရောက်သောလုပ်ငန်းစဉ်တစ်ခုတွင် hub အတွက်လှည့်ခြင်း၊ အသုံးပြုရလွယ်ကူသောအင်္ဂါရပ်များအတွက် 3-axis စက်ဖြင့်ပြုလုပ်ခြင်းနှင့် ဓါးသွားများအတွက် 5-axis အပြီးသတ်ခြင်းတို့ ပေါင်းစပ်ထားနိုင်သည်။ ဤချဉ်းကပ်မှုသည် အရေးကြီးသောမျက်နှာပြင်များ၏တိကျမှုကို ထိန်းသိမ်းနေစဉ်တွင် မလိုအပ်သောစက်အချိန်ကို လျှော့ချနိုင်သည်။
Propeller တွေကို CNC ဘယ်လို စက်နဲ့ လုပ်ထားလဲ။
ပန်ကာများကို CAD/CAM ပြင်ဆင်မှု၊ workpiece နေရာချထားမှု၊ hub စက်ဖြင့်ပြုလုပ်ခြင်း၊ blade roughing၊ root နှင့် edge စက်ဖြင့်ပြုလုပ်ခြင်း၊ တိကျစွာပြီးမြောက်ခြင်းနှင့် အတိုင်းအတာစစ်ဆေးခြင်းတို့ဖြင့် CNC စက်ဖြင့်ပြုလုပ်ထားပါသည်။ လုပ်ဆောင်ချက်အစီအစဉ်ကို တိကျသောကိုးကားချက်များကို ထိန်းသိမ်းရန်နှင့် workpiece မှ ပစ္စည်းများကို ဖယ်ရှားနေစဉ် ပုံပျက်ခြင်းကို ကာကွယ်ရန် ဒီဇိုင်းထုတ်ထားပါသည်။
သင်္ဘောပန်ကာပြုပြင်ခြင်းတွင်၊ အစပြုပစ္စည်းသည် များသောအားဖြင့် သိသာထင်ရှားသော ခွင့်ပြုမှုရှိသော ပုံသွင်းခြင်းတစ်ခုဖြစ်သည်။ ထို့ကြောင့် စက်ပြုပြင်ခြင်းအစီအစဉ်သည် နောက်ဆုံးဂျီသြမေတြီနှင့် ဝင်လာသော အစိတ်အပိုင်း၏ အခြေအနေ နှစ်ခုလုံးကို ထည့်သွင်းစဉ်းစားရမည်။
CAD/CAM ပရိုဂရမ်းမင်းနှင့် ကိရိယာလမ်းကြောင်း စီစဉ်ခြင်း
CAD/CAM ပရိုဂရမ်းမင်းသည် ပန်ကာ၏ ၃-ဖက်မြင် ဂျီသြမေတြီကို စက်ကိရိယာလမ်းကြောင်းများအဖြစ်သို့ ပြောင်းလဲပေးသည်။ တိကျသော မော်ဒယ်များသည် ဖိအားမျက်နှာပြင်၊ စုပ်ယူမှုနောက်ပြန်၊ ဓားသွားအမြစ်များ၊ အနားများနှင့် တပ်ဆင်မှုမျက်နှာပြင်များကို သတ်မှတ်ပေးရမည်။
ကိရိယာလမ်းကြောင်းစီမံကိန်းသည် ဖြတ်တောက်ခြင်းဦးတည်ရာ၊ ကိရိယာထိတွေ့မှု၊ ခြေလှမ်းကျော်ခြင်း၊ စက်ဖြင့်ပြုလုပ်ခြင်းခွင့်ပြုမှုနှင့် ကိရိယာဦးတည်ချက်ကို ဆုံးဖြတ်ပေးသည်။ ၅-ဝင်ရိုးလုပ်ဆောင်ချက်များအတွက်၊ CAM စနစ်သည် ကိရိယာကိုင်ဆောင်သူ၊ စက်ကန့်သတ်ချက်များနှင့် အနီးနားရှိဓါးများနှင့် ဖြစ်နိုင်ချေရှိသော အနှောင့်အယှက်များကိုလည်း ထည့်သွင်းစဉ်းစားရမည်။
တိုက်မိမှုများ၊ အလွန်အကျွံရွေ့လျားမှုနှင့် မဖြတ်တောက်ရသေးသော ပစ္စည်းဧရိယာများကို စစ်ဆေးရန်အတွက် သရုပ်ဖော်ခြင်းသည် မရှိမဖြစ်လိုအပ်ပါသည်။ အသင့်တော်ဆုံး toolpath သည် propeller အားလုံးအတွက် တစ်ခုတည်းသော ဖြတ်တောက်မှုဦးတည်ရာဖြစ်သည်ဟု ယူဆမည့်အစား မျက်နှာပြင်နှင့် စက်လိုအပ်ချက်များကို လိုက်နာပါသည်။
အလုပ်ကိုင်ခြင်းနှင့် ပန်ကာတပ်ဆင်ခြင်း
ပန်ကာတပ်ဆင်ခြင်းသည် အလုပ်အပိုင်းအစ၊ စက်ကိုဩဒိနိတ်များနှင့် ဒီဇိုင်းဒေတာများအကြား ဆက်နွယ်မှုကို တည်ဆောက်ပေးသည်။ hub ဝင်ရိုးနှင့် ရွေးချယ်ထားသော ရည်ညွှန်းမျက်နှာပြင်များကို တသမတ်တည်းရှိသော စက်ပိုင်းဆိုင်ရာကိုဩဒိနိတ်စနစ်ကို ဖန်တီးရန်အတွက် အသုံးများသည်။
ဖြတ်တောက်သည့်ကိရိယာကို လိုအပ်သောမျက်နှာပြင်များဆီသို့ ဝင်ရောက်ခွင့်ပြုနေစဉ်တွင် တပ်ဆင်ကိရိယာများသည် အလုပ်အပိုင်းအစကို လုံခြုံစွာကိုင်ထားရမည်။ ပန်ကာကြီးများသည် ၎င်းတို့၏ အလေးချိန်၊ ဓားသွားအကွာအဝေးနှင့် ထောက်ပံ့မှုအမှတ် အကန့်အသတ်ရှိခြင်းကြောင့် အပိုစိန်ခေါ်မှုများကို ဖြစ်ပေါ်စေပါသည်။
စက်ပြုပြင်ခြင်းမပြုမီ အင်ဂျင်နီယာများသည် ညှပ်တည်ငြိမ်မှု၊ အလုပ်အပိုင်း၏ ရှင်းလင်းမှု၊ စက်ရွေ့လျားမှုနှင့် တပ်ဆင်မှု၏ အနှောင့်အယှက်များကို စစ်ဆေးသင့်သည်။ ရပ်တန့်နေချိန်တွင် တိကျသော စနစ်ထည့်သွင်းမှုသည် ဖြတ်တောက်မှုအားများအောက်တွင်လည်း တည်ငြိမ်နေရမည်။
ပန်ကာ Hub နှင့် Bore စက်ပစ္စည်းပြုလုပ်ခြင်း
Hub စက်ဖြင့်ပြုပြင်ခြင်းတွင် အများအားဖြင့် မျက်နှာပြင်ကို မျက်နှာမူခြင်း၊ လှည့်ခြင်း၊ ဖောက်ခြင်း၊ taper စက်ဖြင့်ပြုပြင်ခြင်းနှင့် keyway များ သို့မဟုတ် အခြားတပ်ဆင်မှုအင်္ဂါရပ်များ ပြင်ဆင်ခြင်းတို့ ပါဝင်ပါသည်။ မှန်ကန်သောလုပ်ဆောင်ချက်များသည် ပန်ကာဒီဇိုင်းပေါ်တွင် မူတည်ပါသည်။
တိကျသော hub reference မျက်နှာပြင်များ တည်ဆောက်ခြင်းသည် အရေးကြီးပါသည်၊ အဘယ်ကြောင့်ဆိုသော် ဤအင်္ဂါရပ်များသည် နောက်ဆက်တွဲ တည်ဆောက်မှုနှင့် propeller နှင့် ၎င်း၏ shaft အကြား ဆက်နွယ်မှုကို လွှမ်းမိုးနိုင်သောကြောင့် ဖြစ်သည်။
keyed သို့မဟုတ် keyless interface များအတွက်၊ အတိုင်းအတာများသည် အမှန်တကယ် assembly specification ကို လိုက်နာရမည်။ bore geometry၊ contact area၊ alignment နှင့် fastening arrangement တို့ကို generic propeller design မှ ယူဆ၍မရပါ။
ဓားသွားမျက်နှာပြင်နှင့် နောက်ကျော ကြမ်းတမ်းစွာ လည်ပတ်ခြင်း
ဓါးသွားကြမ်းများကို စက်ဖြင့်ပြုပြင်ခြင်းသည် ဖိအားနှင့် စုပ်ယူမျက်နှာပြင်များမှ အပိုစတော့များကို ဖယ်ရှားပေးစဉ် အပြီးသတ်ရန်အတွက် လုံလောက်သော ပစ္စည်းများကို ထိန်းသိမ်းပေးပါသည်။ ကြီးမားသော ရေကြောင်းသွန်းလောင်းမှုများသည် ဓါးသွားပရိုဖိုင်များသည် ၎င်းတို့၏ နောက်ဆုံးပုံသဏ္ဍာန်သို့ မရောက်မီ သိသိသာသာ ကြမ်းများကို ဖယ်ရှားရန် လိုအပ်နိုင်ပါသည်။
ပစ္စည်းဖယ်ရှားခြင်းသည် ဒေသတွင်းတောင့်တင်းမှုကို ပြောင်းလဲစေပြီး အလုပ်လက်မဲ့အလုပ်၏ တည်ငြိမ်မှုကို ထိခိုက်စေနိုင်သောကြောင့် နှစ်ဖက်စလုံးကို စက်ဖြင့်ပြုပြင်ခြင်းကို ဂရုတစိုက်စီစဉ်ရပါမည်။
ဟန်ချက်ညီသော ကြမ်းတမ်းမှုဗျူဟာသည် လေးလံသော ဒေသအလိုက် ဖြတ်တောက်မှုများကို လျှော့ချပေးပြီး လိုအပ်သည့်နေရာတွင် အထောက်အပံ့ကို ထိန်းသိမ်းပေးသည်။ အလယ်အလတ်စစ်ဆေးမှုများသည် မမျှော်လင့်ထားသော စတော့ရှယ်ယာကွဲလွဲမှု၊ ပုံသွင်းချို့ယွင်းချက်များ သို့မဟုတ် အပြီးသတ်ခြင်းမပြုမီ ချိန်ညှိရန် လိုအပ်သော ဂျီသြမေတြီကို ဖော်ထုတ်နိုင်သည်။
Blade Root၊ Leading Edge နှင့် Trailing Edge တို့ကို စက်ဖြင့် ပြုပြင်ခြင်း
blade root သည် blade ကို hub နှင့်ချိတ်ဆက်ပေးပြီး ရှုပ်ထွေးသော fillets များပါဝင်လေ့ရှိသည်။ ရရှိနိုင်သော tool space ကို အနီးနားရှိမျက်နှာပြင်များက ကန့်သတ်ထားနိုင်သောကြောင့် ဤ transitions များကို စက်ဖြင့်ပြုပြင်ရန်ခက်ခဲသည်။
ရှေ့နှင့်နောက်အနားများသည်လည်း ထိန်းချုပ်ထားသော စက်ဖြင့်ပြုလုပ်ခြင်း လိုအပ်ပါသည်။ ၎င်းတို့၏ နောက်ဆုံးပုံသဏ္ဍာန်များသည် မရည်ရွယ်ဘဲ ချိုင့်ခွက်များ၊ ပြားချပ်ချပ်များ သို့မဟုတ် ပစ္စည်းအလွန်အကျွံဖယ်ရှားခြင်းမရှိဘဲ အတည်ပြုထားသော ဓားသွားဂျီသြမေတြီနှင့် ကိုက်ညီရမည်။
ကွေးညွှတ်မှုနှင့် ဝင်ရောက်နိုင်မှုပေါ် မူတည်၍ Ball-end နှင့် အခြားသင့်လျော်သော milling ကိရိယာများကို အသုံးပြုနိုင်ပါသည်။ ဖြတ်တောက်ခြင်း မဟာဗျူဟာများသည် ကိရိယာ ရုတ်တရက် ရွေ့လျားမှုများ၊ တိုက်မိမှုများနှင့် အစွန်းပါးများအနီးတွင် အလွန်အကျွံ ဖြတ်တောက်ခြင်း ဝန်များကို ရှောင်ရှားသင့်သည်။
5- ဝင်ရိုးဓား အပြီးသတ်ခြင်းနှင့် မျက်နှာပြင် အကောင်းဆုံးဖြစ်အောင် ပြုလုပ်ခြင်း
ထိန်းချုပ်ထားသော ကိရိယာဦးတည်ချက်ဖြင့် နောက်ဆုံးလွတ်လပ်သောပုံသဏ္ဍာန်ဂျီသြမေတြီကို ထုတ်လုပ်ရန်အတွက် 5-axis ဓါးသွားအပြီးသတ်ခြင်းကို အသုံးပြုသည်။ ကိရိယာကို သင့်လျော်စွာ နေရာချထားခြင်းသည် ဝင်ရောက်မှုကို တိုးတက်ကောင်းမွန်စေခြင်း၊ သင့်လျော်သော ဖြတ်တောက်မှုထိတွေ့မှုကို ထိန်းသိမ်းခြင်းနှင့် မလိုအပ်သော စက်ပိုင်းဆိုင်ရာအမှတ်အသားများကို လျှော့ချပေးနိုင်သည်။
အပြီးသတ်ကန့်သတ်ချက်များတွင် ဖြတ်စက်အချင်း၊ ကိရိယာစောင်းခြင်း၊ လှေကားထစ်ကျော်ခြင်း၊ ကျွေးခြင်းနှင့် ကျန်ရှိသောစတော့များ ပါဝင်သည်။ Ball-end milling သည် ကွေးညွှတ်သောနေရာများအတွက် သင့်လျော်နိုင်ပြီး အခြားကိရိယာအမျိုးအစားများသည် မျက်နှာပြင်ဂျီသြမေတြီခွင့်ပြုသည့်နေရာတွင် ထိရောက်မှုကို မြှင့်တင်နိုင်သည်။
မျက်နှာပြင် အကောင်းဆုံးဖြစ်အောင် ပြုလုပ်ခြင်းကို မြင်သာသောအသွင်အပြင်တစ်ခုတည်းထက် တိုင်းတာခြင်းဖြင့် အတည်ပြုသင့်သည်။ အပြီးသတ်ဓားသွားသည် သတ်မှတ်ထားသောပရိုဖိုင်၊ အထူ၊ အပေါက်နှင့် မျက်နှာပြင်လိုအပ်ချက်များနှင့် ကိုက်ညီရမည်ဖြစ်ပြီး ရည်ရွယ်ထားသောပုံသဏ္ဍာန်ကို ပြောင်းလဲစေသည့် အလွန်အကျွံပွတ်တိုက်ခြင်းမရှိဘဲ ဖြစ်ရမည်။
Propeller Machining မှာ အဓိကစိန်ခေါ်မှုတွေက ဘာတွေလဲ။
ပန်ကာစက်ပြုပြင်ခြင်းဆိုင်ရာ အဓိကစိန်ခေါ်မှုများမှာ ရှုပ်ထွေးသော freeform မျက်နှာပြင်များ၊ ကိရိယာအသုံးပြုမှု အကန့်အသတ်ရှိခြင်း၊ ပါးလွှာသောဓါးသွားတိမ်းစောင်းခြင်း၊ တုန်ခါမှု၊ pitch အမှားများနှင့် မျက်နှာပြင်ချို့ယွင်းချက်များဖြစ်သည်။ ဤပြဿနာများသည် သင့်လျော်သော စက်စွမ်းရည်၊ တည်ငြိမ်သောတပ်ဆင်မှုများ၊ တိကျသောကိရိယာလမ်းကြောင်းများနှင့် ထုတ်လုပ်မှုလုပ်ငန်းစဉ်တစ်လျှောက်လုံး စစ်ဆေးခြင်း လိုအပ်ပါသည်။
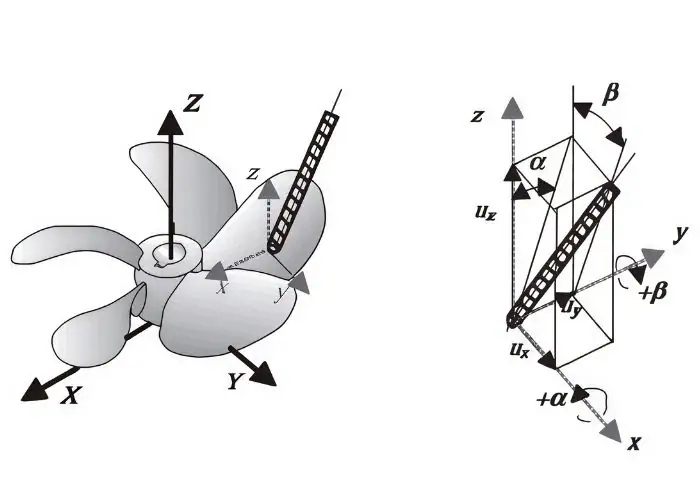
ရှုပ်ထွေးသော ကွေးညွှတ်မျက်နှာပြင်များနှင့် ကိရိယာအသုံးပြုနိုင်မှု
ပန်ကာဓါးများတွင် ကွေးညွှတ်မှု၊ လိမ်ကောက်မှုနှင့် အပိုင်းအထူတို့တွင် စဉ်ဆက်မပြတ်ပြောင်းလဲမှုများပါရှိသည်။ ဤလွတ်လပ်သောပုံသဏ္ဍာန်အင်္ဂါရပ်များသည် ပုံသေကိရိယာဦးတည်ချက်ဖြင့် ထိရောက်စွာစက်ပြင်ရန်ခက်ခဲသည်။
hub၊ အနီးနားရှိ blades များနှင့် blade root transitions များသည် ဝင်ရောက်ခွင့်ကို ကန့်သတ်နိုင်သည်။ အပြင်ဘက် blade သို့ရောက်ရှိသော toolpath သည် root သို့ချဉ်းကပ်သောအခါ workpiece သို့မဟုတ် fixture နှင့် တိုက်မိနိုင်သည်။
၅-ဝင်ရိုး နေရာချထားခြင်းနှင့် တိုက်မိမှု သရုပ်ဖော်ခြင်းသည် ဤပြဿနာများကို ဖြေရှင်းရန် ကူညီပေးသည်။ သို့သော်၊ လုပ်ဆောင်ချက်ကို မထုတ်ပြန်မီ စက်ရွေ့လျားမှု၊ spindle clearance၊ ကိရိယာအရှည်နှင့် fixture ဒီဇိုင်းတို့ကို အတူတကွ စစ်ဆေးရမည်။
ပါးလွှာသော ဓားသွား တိမ်းစောင်းခြင်းနှင့် စက်ဖြင့်ပြုလုပ်ခြင်း တုန်ခါမှု
ပါးလွှာသော ပန်ကာဓါးသွားများသည် အထူးသဖြင့် အဖျား သို့မဟုတ် အခြားထောက်ပံ့မထားသော နေရာများအနီးတွင် ဖြတ်တောက်သည့်အားများအောက်တွင် ယိမ်းယိုင်နိုင်သည်။ အလွန်အကျွံ ယိမ်းယိုင်ခြင်းသည် အထူပြောင်းလဲမှု၊ ချောက်ချားမှုများ သို့မဟုတ် ပရိုဖိုင်အမှားများကို ဖြစ်ပေါ်စေနိုင်သည်။
ပစ္စည်းကို ဖယ်ရှားပြီး ဓားသွားများ တောင့်တင်းမှု လျော့ကျလာသည်နှင့်အမျှ ပြဿနာသည် ပိုမိုဆိုးရွားလာသည်။ ထို့ကြောင့် လေးလံသော အပြီးသတ်ဖြတ်တောက်မှုများသည် စက်ကိုယ်တိုင်က တိကျမှန်ကန်နေသော်လည်း မညီမညာသော ရလဒ်များကို ဖြစ်ပေါ်စေနိုင်သည်။
အင်ဂျင်နီယာများသည် ဖြတ်တောက်မှုအားများကို လျှော့ချခြင်း၊ ကိရိယာလမ်းကြောင်းများကို ချိန်ညှိခြင်း၊ သင့်လျော်သည့်နေရာတွင် ယာယီအထောက်အပံ့ကို ထိန်းသိမ်းခြင်းနှင့် သင့်လျော်သော အပြီးသတ်ကန့်သတ်ချက်များကို ရွေးချယ်ခြင်းဖြင့် ဤအန္တရာယ်ကို ထိန်းချုပ်နိုင်သည်။ စက်ဖြင့်ပြုလုပ်ထားသော ဝန်များကို ဖယ်ရှားပြီးနောက် ဓားသွားသည် လိုအပ်သော ဂျီသြမေတြီသို့ ပြန်ရောက်ကြောင်း စစ်ဆေးခြင်းအား အတည်ပြုသင့်သည်။
ဓားသွား အကွာအဝေး တိကျမှုနှင့် ပရိုဖိုင် တသမတ်တည်းရှိမှု
Pitch တိကျမှုအတွက် သတ်မှတ်ထားသောထောင့်နှင့် ဂျီဩမေတြီဆက်နွယ်မှုများကို ပြန်လည်ထုတ်လုပ်ရန်အတွက် အပြီးသတ်ဓါးသွားအပိုင်းများ လိုအပ်သည်။ CAD/CAM အချက်အလက်၊ စနစ်ထည့်သွင်းမှု ချိန်ညှိမှု၊ ကိရိယာတိမ်းစောင်းမှု သို့မဟုတ် မှားယွင်းသောပစ္စည်းဖယ်ရှားမှုတို့မှ အမှားအယွင်းများ ဖြစ်ပေါ်လာနိုင်သည်။
ဓါးသွားများကြား တသမတ်တည်းရှိမှုသည်လည်း အညီအမျှအရေးကြီးပါသည်။ အပိုင်းပုံသဏ္ဍာန်၊ အထူ သို့မဟုတ် အမြင့်တွင် ကွဲပြားမှုများသည် ဝန်ဖြန့်ဖြူးမှုကို ထိခိုက်စေနိုင်ပြီး တုန်ခါမှု သို့မဟုတ် မညီမျှသော လည်ပတ်မှုအခြေအနေများကို ဖြစ်စေနိုင်သည်။
ထုတ်လုပ်သူများသည် သတ်မှတ်ထားသော တိုင်းတာမှု အချင်းဝက်နှင့် ရည်ညွှန်းဒေတာများကို အသုံးပြုသင့်သည်။ အတည်ပြုထားသော ဒီဇိုင်းနှင့် တကယ့်တိုင်းတာမှုများကို နှိုင်းယှဉ်ခြင်းသည် ဓားသွားပုံပန်းသဏ္ဌာန်ကိုသာ စစ်ဆေးခြင်းထက် ပိုမိုယုံကြည်စိတ်ချရသော အကဲဖြတ်ချက်ကို ပေးစွမ်းသည်။
မျက်နှာပြင်ပြီးစီးမှုနှင့် စက်ပိုင်းဆိုင်ရာ ချို့ယွင်းချက်များ
မျက်နှာပြင်ပြီးစီးမှုသည် ဓားသွားနယ်နိမိတ်၏ အရည်အသွေးကို သက်ရောက်မှုရှိပြီး အရည်စီးဆင်းမှုအပြုအမူကို လွှမ်းမိုးနိုင်သည်။ ကိရိယာအမှတ်အသားများ၊ လှိုင်းတွန့်ခြင်း၊ အစွန်းအထင်းများနှင့် ဒေသတွင်းမျက်နှာပြင်ပျက်စီးမှုများသည်လည်း စက်ပိုင်းဆိုင်ရာမတည်မငြိမ်မှုကို ဖော်ပြသည်။
အဖြစ်များသော အကြောင်းရင်းများမှာ မသင့်လျော်သော stepover၊ ကိရိယာဟောင်းနွမ်းမှု၊ တုန်ခါမှု၊ ကိရိယာဦးတည်ချက်ညံ့ဖျင်းခြင်းနှင့် ဖြတ်တောက်အားများ မညီမျှခြင်းတို့ ဖြစ်သည်။ မျက်နှာပြင်ချို့ယွင်းချက်များကို အနားပါးများနှင့် ကွေးညွှတ်နေသော အကူးအပြောင်းများအနီးတွင် ပြုပြင်ရန် အထူးခက်ခဲနိုင်သည်။
အပြီးသတ်လိုအပ်ချက်များကို အသုံးချမှုအလိုက် သတ်မှတ်ထားသင့်သည်။ အလွန်အကျွံ ඔප දැමීමသည် အရေးကြီးသော အထူ သို့မဟုတ် အနားဂျီသြမေတြီကို ပြောင်းလဲစေပါက အမြဲတမ်း အကျိုးမရှိပါ။
| စက်ယန္တရားဆိုင်ရာစိန်ခေါ်မှု | ဖြစ်နိုင်ချေရှိသော ရလဒ် | အကြံပြုထားသော ထိန်းချုပ်မှု |
| ရှုပ်ထွေးသော ဓားသွားကွေးညွှတ်မှု | ပရိုဖိုင် သွေဖည်မှု | တိကျသော CAM Toolpaths များ |
| ကိရိယာအသုံးပြုမှု ကန့်သတ်ထားသည် | တိုက်မိနိုင်ခြေ | ၅-ဝင်ရိုး သရုပ်ဖော်မှု |
| ပါးလွှာသော ဓားသွား တိမ်းစောင်းမှု | အထူအမှား | ထိန်းချုပ်ထားသော ဖြတ်တောက်မှုအားများ |
| တုန်ခါမှုနှင့် စကားပြောဆိုမှု | မျက်နှာပြင် ဝေငှခြင်း။ | တည်ငြိမ်သောတပ်ဆင်မှုနှင့်ဖြတ်တောက်ခြင်းဆိုင်ရာကန့်သတ်ချက်များ |
| ဗဟိုချက် မညီမညာဖြစ်ခြင်း | လည်ပတ်မှုအမှား | ယုံကြည်စိတ်ချရသော စက်ယန္တရားဆိုင်ရာ အချက်အလက်စာရင်းများ |
| အလွန်အကျွံ ပွတ်တိုက်ခြင်း | ဂျီဩမေတြီပြောင်းလဲမှု | ထိန်းချုပ်ထားသော အပြီးသတ်ခြင်းနှင့် စစ်ဆေးခြင်း |
Propeller Machining တိကျမှုနှင့် အရည်အသွေးကို မည်သို့အတည်ပြုသနည်း။
ပန်ကာစက်ပိုင်းဆိုင်ရာ တိကျမှုနှင့် အရည်အသွေးကို အတိုင်းအတာစစ်ဆေးခြင်း၊ အမြင့်တိုင်းတာခြင်း၊ ဓါးသွားပရိုဖိုင်နှိုင်းယှဉ်ခြင်း၊ မျက်နှာပြင်အကဲဖြတ်ခြင်းနှင့် သတ်မှတ်ထားသော ဟန်ချက်ညီမှုစစ်ဆေးမှုများမှတစ်ဆင့် အတည်ပြုပါသည်။ စစ်ဆေးရေးအစီအစဉ်သည် ပန်ကာဒီဇိုင်း၊ သက်ဆိုင်ရာစံနှုန်းများနှင့် ထုတ်လုပ်မှုလုပ်ငန်း၏ တကယ့်အတိုင်းအတာနှင့် ကိုက်ညီရမည်။
စက်ပိုင်းဆိုင်ရာ အစိတ်အပိုင်းတစ်ခု၏ ဂျီသြမေတြီကို အတိုင်းအတာစစ်ဆေးခြင်းသည် အတည်ပြုသည်။ ဟန်ချက်ညီစေခြင်းနှင့် လည်ပတ်မှုစွမ်းဆောင်ရည် အကဲဖြတ်ခြင်းသည် နောက်ထပ်လိုအပ်ချက်များကို ဖြေရှင်းပေးပြီး လဲလှယ်နိုင်သော တိုင်းတာမှုများအဖြစ် မသတ်မှတ်သင့်ပါ။
Hub များနှင့် Blade Profile များ၏ အတိုင်းအတာစစ်ဆေးခြင်း
Hub စစ်ဆေးခြင်းသည် bore အချင်း၊ taper geometry၊ end-face alignment နှင့် mounting-feature positions ကဲ့သို့သော အရေးကြီးသော အတိုင်းအတာများကို စစ်ဆေးသည်။ ဤအင်္ဂါရပ်များသည် propeller နှင့် ၎င်း၏ drive system အကြား စက်ပိုင်းဆိုင်ရာ အံဝင်ခွင်ကျဖြစ်မှုကို ထိန်းချုပ်ပေးသည်။
ဓါးသွားစစ်ဆေးခြင်းသည် အပိုင်းဂျီသြမေတြီ၊ အထူ၊ အချင်းနှင့် သတ်မှတ်ထားသော မျက်နှာပြင်ကိုဩဒိနိတ်များကို အကဲဖြတ်သည်။ အရွယ်အစားနှင့် အသုံးပြုရလွယ်ကူမှုပေါ် မူတည်၍ သင့်လျော်သော ပစ္စည်းကိရိယာများတွင် ကိုဩဒိနိတ်တိုင်းတာစက်များ၊ optical scanning သို့မဟုတ် အထူးပြု propeller တိုင်းတာမှုစနစ်များ ပါဝင်နိုင်သည်။
စစ်ဆေးခြင်းရလဒ်များသည် အတည်ပြုထားသော CAD မော်ဒယ် သို့မဟုတ် ပုံဆွဲကို ရည်ညွှန်းသင့်သည်။ တိုင်းတာသည့်ပစ္စည်းများသည်လည်း သတ်မှတ်ထားသော ခံနိုင်ရည်များအတွက် လုံလောက်သောစွမ်းရည်ရှိရမည်။
ပန်ကာ အကွာအဝေး တိုင်းတာခြင်းနှင့် တွက်ချက်ခြင်း
ပန်ကာ pitch ကို သတ်မှတ်ထားသော blade sections များ၏ geometry ကို တိုင်းတာခြင်းဖြင့် အကဲဖြတ်နိုင်သည်။ ဒေသတွင်း pitch angle နှင့် တိုင်းတာမှု radius ကို geometric pitch တွက်ချက်ရန် အသုံးပြုနိုင်သည်။
ခရုပတ်လမ်းကြောင်းအတွက် ဆက်နွယ်မှုမှာ အောက်ပါအတိုင်းဖြစ်သည်။
P = 2πr × tan(β)
ဤနေရာတွင် P သည် geometric pitch ဖြစ်သည်၊ r သည် လည်ပတ်ဝင်ရိုးမှ အကွာအဝေးဖြစ်ပြီး β သည် လည်ပတ်မျက်နှာပြင်နှင့် နှိုင်းယှဉ်ပါက ဒေသတွင်း pitch ထောင့်ဖြစ်သည်။
အလားတူဖော်မြူလာသည် စံပြဒေသခံဓါးအပိုင်းအတွက်လည်း အကျုံးဝင်သော်လည်း၊ အမှန်တကယ်စစ်ဆေးမှုသည် သတ်မှတ်ထားသော ရည်ညွှန်းဂျီသြမေတြီနှင့် တိုင်းတာခြင်းလုပ်ထုံးလုပ်နည်းကို လိုက်နာရမည်။ ရေကြောင်းပန်ကာများအတွက်၊ တံသင်ကို တစ်ခုတည်းသောအမှတ်မှ ကောက်ချက်ချမည့်အစား ရေဒီယယ်အနေအထားများစွာတွင် အကဲဖြတ်နိုင်သည်။
မျက်နှာပြင်အရည်အသွေးနှင့် ဓားသွားဂျီသြမေတြီစစ်ဆေးခြင်း
မျက်နှာပြင်စစ်ဆေးခြင်းသည် ကြမ်းတမ်းမှု၊ ကိရိယာအမှတ်အသားများ၊ ချိုင့်ခွက်များ၊ လှိုင်းတွန့်ခြင်းနှင့် ဒေသတွင်းပျက်စီးမှုများကို စစ်ဆေးသည်။ ဂျီဩမေတြီစစ်ဆေးခြင်းသည် အပြီးသတ်ဓားသွားသည် ရည်ရွယ်ထားသော သုံးဖက်မြင်ပုံသဏ္ဍာန်နှင့် ကိုက်ညီမှုရှိမရှိ အတည်ပြုသည်။
တိုင်းတာထားသော ကြမ်းတမ်းမှုနည်းသော မျက်နှာပြင်တစ်ခုတွင် မမှန်ကန်သော ပရိုဖိုင်တစ်ခု ရှိနေနိုင်သည်။ ထို့ကြောင့် မျက်နှာပြင်ကြမ်းတမ်းမှုနှင့် ဂျီဩမေတြီတိကျမှုကို သီးခြားဂုဏ်သတ္တိများအဖြစ် စစ်ဆေးရမည်။
သက်ဆိုင်ရာ ရေကြောင်းပန်ကာများအတွက် ISO 484 သည် အမြင့်၊ ဓါးသွားဂျီသြမေတြီနှင့် အခြားဝိသေသလက္ခဏာများနှင့် သက်ဆိုင်သည့် ထုတ်လုပ်မှုခံနိုင်ရည်လိုအပ်ချက်များကို ပေးပါသည်။ သင့်လျော်သော စံအစိတ်အပိုင်း၊ ထုတ်ဝေမှုနှင့် တိကျမှုအတန်းအစားကို ပရောဂျက်တစ်ခုစီအတွက် အတည်ပြုရမည်။
ပန်ကာချိန်ခွင်လျှာညှိခြင်းနှင့် လက်တွေ့အတည်ပြုခြင်း
Propeller balancing သည် လည်ပတ်ဝင်ရိုးတစ်ဝိုက်ရှိ mass distribution ကို အကဲဖြတ်သည်။ Static balancing သည် အချို့သော mass imbalance အခြေအနေများကို ဖော်ထုတ်ပေးပြီး dynamic balancing သည် လည်ပတ်နေစဉ်အတွင်း imbalance အပြုအမူကို အကဲဖြတ်နိုင်သည်။
ဟန်ချက်ညီမှုလိုအပ်ချက်များသည် ပန်ကာအရွယ်အစား၊ လည်ပတ်မှုအမြန်နှုန်း၊ တပ်ဆင်မှုပုံစံနှင့် သက်ဆိုင်ရာသတ်မှတ်ချက်ပေါ်တွင် မူတည်သည်။ အတိုင်းအတာတိကျသော ဓါးသွားသည် အလိုအလျောက် ဟန်ချက်ညီမှုမရှိပါ။
လက်တွေ့အတည်ပြုချက်တွင် တပ်ဆင်မှုစစ်ဆေးမှုများ၊ ပြေးထွက်မှုတိုင်းတာမှုများ၊ တုန်ခါမှုစမ်းသပ်ခြင်း သို့မဟုတ် စွမ်းဆောင်ရည်စမ်းသပ်မှုများလည်း ပါဝင်နိုင်သည်။ ဤလုပ်ဆောင်ချက်များကို လိုအပ်သည့်အခါတွင် သင့်လျော်စွာတပ်ဆင်ထားသော ကျွမ်းကျင်သူများမှ လုပ်ဆောင်သင့်ပြီး သာမန် CNC အတိုင်းအတာစစ်ဆေးမှုနှင့် သီးခြားစီဖြစ်သည်။
Propeller Machining ကုန်ကျစရိတ်နှင့် ပေးသွင်းသူရွေးချယ်မှုအပေါ် ဘာကသက်ရောက်မှုရှိသလဲ။
ပန်ကာပြုပြင်ခြင်းကုန်ကျစရိတ်သည် အဓိကအားဖြင့် ပစ္စည်း၊ ပန်ကာအရွယ်အစား၊ ဓါးသွားပုံသဏ္ဌာန်၊ စက်ပစ္စည်းပြုပြင်ချိန်၊ ခံနိုင်ရည်လိုအပ်ချက်များ၊ စစ်ဆေးခြင်းအတိုင်းအတာနှင့် ထုတ်လုပ်မှုပမာဏပေါ်တွင် မူတည်ပါသည်။ ပေးသွင်းသူရွေးချယ်မှုသည် စက်သတ်မှတ်ချက်များ သို့မဟုတ် ကိုးကားထားသောစျေးနှုန်းတစ်ခုတည်းထက် လိုအပ်သောအစိတ်အပိုင်းအတွက် သက်သေပြနိုင်သောစွမ်းရည်ကို အာရုံစိုက်သင့်သည်။
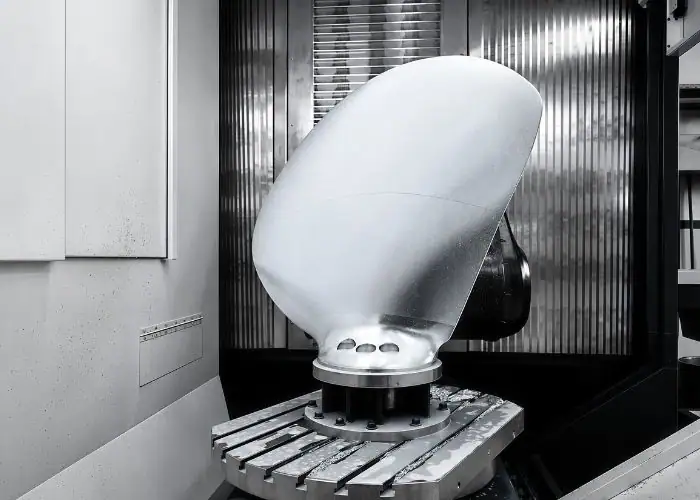
အနိမ့်ဆုံး စက်ပြုပြင်ခြင်းဈေးနှုန်းတွင် ရှုပ်ထွေးသော စစ်ဆေးခြင်း၊ အပြီးသတ်ခြင်း၊ တပ်ဆင်ခြင်းပြင်ဆင်ခြင်း သို့မဟုတ် အထူးပြုကိုင်တွယ်ခြင်းတို့ မပါဝင်နိုင်ပါ။ ထုတ်လုပ်မှုအဆိုပြုချက်ကို အကဲဖြတ်သည့်အခါ ဤကွာခြားချက်များကို ထည့်သွင်းစဉ်းစားသင့်သည်။
ပစ္စည်း၊ ဓားသွားရှုပ်ထွေးမှုနှင့် စက်ဖြင့်ပြုပြင်ချိန်
ပစ္စည်းကုန်ကျစရိတ်သည် သတ္တုစပ်အမျိုးအစား၊ ကုန်ကြမ်းသိုလှောင်မှုအရွယ်အစား၊ ရရှိနိုင်မှုနှင့် ဖယ်ရှားလိုက်သောပစ္စည်းပမာဏပေါ်တွင် မူတည်သည်။ ကြီးမားသော သွန်းလောင်းမှုများနှင့် အစိုင်အခဲသတ္တုပြားအစိတ်အပိုင်းများသည် အလွန်ကွဲပြားခြားနားသော ထုတ်လုပ်မှုကုန်ကျစရိတ်ဖွဲ့စည်းပုံများရှိနိုင်သည်။
ဓားသွားရှုပ်ထွေးမှုသည် ပရိုဂရမ်းမင်းနှင့် စက်အချိန်ကိုလည်း သက်ရောက်မှုရှိသည်။ အမြစ်နက်ရှိုင်းစွာ ကူးပြောင်းခြင်း၊ ကိရိယာအသုံးပြုခွင့် ကန့်သတ်ခြင်းနှင့် ကောင်းမွန်သော အပြီးသတ်လိုအပ်ချက်များသည် ယေဘုယျအားဖြင့် လည်ပတ်မှုအရေအတွက်ကို တိုးမြင့်စေသည်။
ကိရိယာဟောင်းနွမ်းမှု၊ တပ်ဆင်ပစ္စည်းပြင်ဆင်မှုနှင့် စက်စွမ်းရည်တို့သည် နောက်ဆုံးကုန်ကျစရိတ်ကို လွှမ်းမိုးနိုင်သည်။ သေးငယ်သော တိကျသောပန်ကာနှင့် ကြီးမားသော ရေကြောင်းပုံသွင်းခြင်းကို တူညီသော စက်ပိုင်းဆိုင်ရာယူဆချက်များကို အသုံးပြု၍ အကဲဖြတ်ခြင်းမပြုသင့်ပါ။
သည်းခံနိုင်စွမ်း၊ စစ်ဆေးခြင်းနှင့် ထုတ်လုပ်မှုလိုအပ်ချက်များ
တင်းကျပ်သော သည်းခံနိုင်စွမ်းများသည် နောက်ထပ် အပြီးသတ်ဖြတ်သန်းမှုများ၊ ထိန်းချုပ်ထားသော စနစ်ထည့်သွင်းမှုများ သို့မဟုတ် ပိုမိုအသေးစိတ် စစ်ဆေးမှုများ လိုအပ်သည့်အခါ ထုတ်လုပ်မှုအခက်အခဲကို တိုးစေသည်။
စစ်ဆေးခြင်းကုန်ကျစရိတ်များသည် အစိတ်အပိုင်းအရွယ်အစား၊ တိုင်းတာမှုသိပ်သည်းဆ၊ ပစ္စည်းကိရိယာလိုအပ်ချက်များနှင့် စာရွက်စာတမ်းများပေါ် မူတည်၍ ကွဲပြားသည်။ အထူးပြုဓါးသွားတိုင်းတာခြင်းနှင့် ချိန်ခွင်လျှာညှိခြင်းသည် သီးခြားစီစဉ်မှုလိုအပ်နိုင်သည့် သီးခြားဝန်ဆောင်မှုများဖြစ်သည်။
ပုံစံငယ်များ၊ အစားထိုးအစိတ်အပိုင်းများနှင့် ထုတ်လုပ်မှုအသုတ်များတွင်လည်း ကုန်ကျစရိတ်ဖွဲ့စည်းပုံများ မတူညီပါ။ ထပ်ခါတလဲလဲထုတ်လုပ်မှုသည် ပရိုဂရမ်းမင်းနှင့် တပ်ဆင်မှုကုန်ကျစရိတ်များကို အစိတ်အပိုင်းများစွာတွင် ဖြန့်ဝေနိုင်သော်လည်း ဒီဇိုင်းနှင့် လုပ်ငန်းစဉ်တည်ငြိမ်နေမှသာ ဖြစ်သည်။
CNC စက်ပိုင်းဆိုင်ရာ စွမ်းရည်များနှင့် ပေးသွင်းသူ အကဲဖြတ်ခြင်း
သင့်လျော်သော ပေးသွင်းသူတစ်ဦးသည် ရှုပ်ထွေးသော မျက်နှာပြင်ပြုပြင်ခြင်း၊ ပစ္စည်းအပြုအမူ၊ အလုပ်ကိုင်ခြင်းနှင့် အရေးကြီးသော စက်ပိုင်းဆိုင်ရာ အင်္ဂါရပ်များ တိုင်းတာခြင်းတို့ကို နားလည်သင့်သည်။ သက်ဆိုင်ရာ ထုတ်လုပ်မှုအတွေ့အကြုံသည် တိကျမှုမြင့်မားသည်ဟူသော ယေဘုယျပြောဆိုချက်ထက် ပိုမိုအသုံးဝင်ပါသည်။
စိတ်ကြိုက်ပန်ကာဓါးသွားများ စက်ပြုလုပ်ခြင်းအတွက် ဝယ်ယူသူများသည် စက်အရွယ်အစား၊ ဝင်ရိုးဖွဲ့စည်းပုံ၊ CAM စွမ်းရည်၊ အများဆုံး workpiece အလေးချိန်နှင့် စစ်ဆေးရေးပစ္စည်းကိရိယာများကို ထည့်သွင်းစဉ်းစားသင့်သည်။ ကြီးမားသော ရေကြောင်းပန်ကာများသည် သာမန်တိကျသော အလုပ်ရုံစွမ်းရည်ထက် ကျော်လွန်သော အထူးပြု အထောက်အကူပြု အဆောက်အအုံများ လိုအပ်နိုင်သည်။
ပေးသွင်းသူ အကဲဖြတ်ခြင်းသည် CNC စက်ပိုင်းဆိုင်ရာကို သွန်းလုပ်ခြင်း၊ ဟန်ချက်ညီခြင်း၊ ရေဒိုင်းနမစ်စမ်းသပ်မှုနှင့် ရေကြောင်းအသိအမှတ်ပြုလက်မှတ်တို့မှ ခွဲခြားသတ်မှတ်သင့်သည်။ ယုံကြည်စိတ်ချရသော ထုတ်လုပ်မှုအစီအစဉ်တစ်ခုသည် မည်သည့်လုပ်ငန်းများကို အိမ်တွင်း၌ လုပ်ဆောင်သည်နှင့် မည်သည့်လုပ်ငန်းများသည် အရည်အချင်းပြည့်မီသော ပြင်ပပံ့ပိုးမှု လိုအပ်သည်ကို ရှင်းရှင်းလင်းလင်း သတ်မှတ်ပေးသည်။
အမေးအဖြေများ
ပန်ကာကို ပုံသွင်းမယ့်အစား အစိုင်အခဲသတ္တုနဲ့ CNC စက်နဲ့ လုပ်လို့ရလား။
ဟုတ်ကဲ့။ သေးငယ်သော သို့မဟုတ် အထူးပြုလုပ်ထားသော ပန်ကာများကို အထူးသဖြင့် ပုံစံငယ်များ သို့မဟုတ် ပမာဏနည်းသော ထုတ်လုပ်မှုအတွက် အစိုင်အခဲသတ္တုမှ စက်ဖြင့် ပြုလုပ်နိုင်ပါသည်။ ဥပမာအားဖြင့်၊ 80 မီလီမီတာ ಒಟ್ಟಾರೆအချင်းရှိသော ဓားသွားကို စက်ဖြင့်ပြုလုပ်ခြင်းဖြင့် သီးသန့်ပုံသွင်းပုံစံ၏ ကနဦးကုန်ကျစရိတ်ကို ရှောင်ရှားနိုင်ပါသည်။ သို့သော်၊ အစိုင်အခဲပုံသွင်းခြင်းသည် ပစ္စည်းပိုမိုဖယ်ရှားပေးပြီး စက်အချိန်ပိုကြာနိုင်သည်။ ပိုကြီးသော ရေကြောင်းပန်ကာများသည် သင့်လျော်သော စက်ဖြင့်ပြုလုပ်ခြင်းခွင့်ပြုချက်ဖြင့် ပုံသွင်းခြင်းမှ ထုတ်လုပ်ရန် ပိုမိုစီးပွားရေးအရ ပိုမိုကောင်းမွန်လေ့ရှိသည်။ ပစ္စည်းသင့်လျော်မှုနှင့် ဖွဲ့စည်းတည်ဆောက်ပုံစွမ်းဆောင်ရည်ကို အတည်ပြုရန် လိုအပ်ပါသည်။
Propeller Blade မှာ Machining Allowance ဘယ်လောက်ကျန်သင့်သလဲ။
အပြီးသတ်ခွင့်ပြုမှုသည် ပစ္စည်း၊ ဓါးရွက်အရွယ်အစား၊ ပုံသွင်းတိကျမှု၊ ကိရိယာအချင်းနှင့် တပ်ဆင်ကိရိယာ၏ တောင့်တင်းမှုတို့ပေါ်တွင် မူတည်ပါသည်။ ပန်ကာတိုင်းအတွက် ယုံကြည်စိတ်ချရသော တစ်ကမ္ဘာလုံးဆိုင်ရာတန်ဖိုး မရှိပါ။ ဥပမာအားဖြင့်၊ သေးငယ်သော ပုံစံငယ်တစ်ခုသည် မီလီမီတာ၏ ဆယ်ပုံတစ်ပုံခန့်၏ နောက်ဆုံးခွင့်ပြုမှုကို အသုံးပြုနိုင်ပြီး၊ ကြီးမားသော ပုံသွင်းခြင်းအတွက်မူ ကွဲပြားသော ကြမ်းတမ်းခြင်းနှင့် အပြီးသတ်ခြင်း ဗျူဟာ လိုအပ်နိုင်သည်။ မလိုအပ်သော ဖြတ်တောက်အား သို့မဟုတ် ဓါးရွက်တိမ်းစောင်းမှုကို မဖြစ်စေဘဲ ယခင်ကိရိယာအမှတ်အသားများနှင့် ဂျီဩမေတြီအမှားများကို ဖယ်ရှားရန် ခွင့်ပြုမှုသည် လုံလောက်သင့်သည်။
ပြုပြင်ပြီးနောက် ပျက်စီးနေသော Propeller ကို ပြန်လည်ပြုပြင်နိုင်ပါသလား။
ဟုတ်ကဲ့၊ ပျက်စီးနေသော ပန်ကာအချို့ကို လုံလောက်သော ပစ္စည်းနှင့် ဖွဲ့စည်းပုံ ကောင်းမွန်မှုရှိနေသရွေ့ အတည်ပြုထားသော ပြုပြင်မှုပြီးနောက် ပြန်လည်ပြုပြင်နိုင်ပါသည်။ အဖြစ်များသော အလုပ်တွင် ဘို့ပေါက်များ၊ တပ်ဆင်သည့် မျက်နှာပြင်များ သို့မဟုတ် ဒေသအလိုက် ဓါးသွားဂျီသြမေတြီများကို ပြန်လည်ပြုပြင်ခြင်း ပါဝင်နိုင်သည်။ ပြုပြင်မှုလုပ်ငန်းစဉ်တွင် မူလသတ္တုစပ်၊ ပျက်စီးသည့်နေရာနှင့် မည်သည့်ဂဟေဆက်ခြင်း သို့မဟုတ် အပူနှင့်ဆက်စပ်သော ပြောင်းလဲမှုများကိုမဆို ထည့်သွင်းစဉ်းစားရမည်။ စက်ပစ္စည်းဖြင့် ပြုပြင်ပြီးနောက်၊ ပြုပြင်ထားသော ဧရိယာတွင် အတိုင်းအတာစစ်ဆေးမှုနှင့် ပြုပြင်ရေးအာဏာပိုင်မှ သတ်မှတ်ထားသော အပိုစစ်ဆေးမှုများ လိုအပ်ပါသည်။ ပြင်းထန်သော ပျက်စီးမှုသည် နောက်ထပ်ပစ္စည်းဖယ်ရှားခြင်းထက် အစားထိုးခြင်းကို ပိုမိုလုံခြုံစေနိုင်သည်။
ချောမွေ့တဲ့ Propeller Blade က စွမ်းဆောင်ရည်ကို အမြဲတမ်း တိုးတက်စေသလား။
မဟုတ်ပါ။ ဓါးသွားအစွန်း၊ ပရိုဖိုင်၊ အထူ သို့မဟုတ် အနားဂျီသြမေတြီ မမှန်ကန်ပါက မျက်နှာပြင်ချောမွေ့ခြင်းသည် ပိုမိုမြင့်မားသော စွမ်းဆောင်ရည်ကို အာမမခံနိုင်ပါ။ မျက်နှာပြင်ကြမ်းတမ်းမှုသည် ဒီဇိုင်း၏ အစိတ်အပိုင်းတစ်ခုသာဖြစ်သည်။ ဥပမာအားဖြင့်၊ ඔප දැමීමသည် Ra တန်ဖိုးကို 1.6 µm မှ 0.8 µm အထိ လျှော့ချနိုင်သော်လည်း၊ ပါးလွှာသောအနားအနီးတွင် ပစ္စည်းများစွာကို ဖယ်ရှားခြင်းသည် ပိုမိုပြင်းထန်သော ဂျီသြမေတြီအမှားကို ဖြစ်ပေါ်စေနိုင်သည်။ မှန်ကန်သောရည်မှန်းချက်မှာ အနိမ့်ဆုံးကြမ်းတမ်းမှုကို ရရှိရန်မဟုတ်ဘဲ အတည်ပြုထားသော မျက်နှာပြင်နှင့် အတိုင်းအတာလိုအပ်ချက်များနှင့် ကိုက်ညီရန်ဖြစ်သည်။
ကောက်ချက်
Propeller machining သည် blade geometry၊ ပစ္စည်းအပြုအမူ၊ toolpaths နှင့် dimensional accuracy တို့ကို ဂရုတစိုက်ထိန်းချုပ်ရန် လိုအပ်ပါသည်။ CNC turning နှင့် milling သည် တိကျသော hub features များကို ထုတ်လုပ်ပေးနိုင်ပြီး multi-axis machining သည် ရှုပ်ထွေးသော blade မျက်နှာပြင်များနှင့် root transitions များကို ဝင်ရောက်အသုံးပြုနိုင်မှုကို တိုးတက်ကောင်းမွန်စေပါသည်။ အောင်မြင်သော ထုတ်လုပ်မှုသည် တည်ငြိမ်သော workholding၊ သင့်လျော်သော roughing နှင့် finishing strategies များနှင့် pitch၊ profile၊ thickness နှင့် surface quality စစ်ဆေးခြင်းအပေါ် မူတည်ပါသည်။ အင်ဂျင်နီယာများသည် ပေးသွင်းသူကို ရွေးချယ်သောအခါတွင် machinery capability နှင့် အထူးပြု balancing နှင့် operating performance validation ကိုလည်း ခွဲခြားသင့်သည်။
TiRapid မှာ ၊ ကျွန်ုပ်တို့ဟာ စိတ်ကြိုက် propeller အစိတ်အပိုင်းများ၊ shaft များ၊ hubs များနှင့် ရှုပ်ထွေးသော စက်ပိုင်းဆိုင်ရာ အစိတ်အပိုင်းများအတွက် တိကျသော CNC စက်ဖြင့် ပြုလုပ်ခြင်းနှင့် ထုတ်လုပ်မှု ဝန်ဆောင်မှုများကို ပေးပါသည်။ ကျွန်ုပ်တို့၏ CNC milling၊ turning၊ multi-axis machining နှင့် dimensional inspection တို့သည် prototype များနှင့် ထုတ်လုပ်မှု အစိတ်အပိုင်းများအတွက် တိကျသော ထုတ်လုပ်မှုကို ပံ့ပိုးပေးပါသည်။















