
CNC လှည့်ခြင်းသည် တိကျသောစက်မှုထုတ်လုပ်မှုတွင် အဓိကလုပ်ငန်းစဉ်တစ်ခုဖြစ်ပြီး ဆလင်ဒါပုံသဏ္ဍာန်အစိတ်အပိုင်းများကို စက်ယန္တရားဖြင့်ပြုလုပ်ရာတွင် အဆုံးအဖြတ်ပေးသည့်အခန်းကဏ္ဍမှ ပါဝင်ပါသည်။ တိုးမြင့်လာသော တင်းကျပ်သောဖောက်သည်သည်းခံမှုများနှင့် ဖိသိပ်ထားသောထုတ်လုပ်မှုအချိန်ဇယားများကို ရင်ဆိုင်ရသောအခါ၊ အတိုင်းအတာတိကျမှုနှင့် မျက်နှာပြင်အပြီးသတ်မှုကိုသေချာစေခြင်းဖြင့် ဖြတ်တောက်မှုထိရောက်မှုကို အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ခြင်းသည် လုပ်ငန်းစဉ်အင်ဂျင်နီယာများနှင့် စက်လည်ပတ်သူများအတွက် ထိပ်တန်းနည်းပညာဆိုင်ရာဦးစားပေးအဖြစ် ရှိနေဆဲဖြစ်သည်။
တိကျသော CNC Turning တွင် Dimensional Tolerance Control
အစိတ်အပိုင်းအတိုင်းအတာများကို ထိန်းချုပ်ခြင်းသည် လှည့်ခြင်းလုပ်ငန်းစဉ်များ၏ အခြေခံစံနှုန်းဖြစ်သည်။ အတိုင်းအတာတည်ငြိမ်မှုကို လွှမ်းမိုးသောအချက်များသည် စက်ဟာ့ဒ်ဝဲအခြေအနေနှင့် အပူချိန်ချဲ့ထွင်မှုမှသည် အလုပ်ကိုင်တည်ငြိမ်မှုအထိ အမျိုးမျိုးရှိသည်။ အမှားအယွင်းများစုပုံခြင်းကို ကာကွယ်ရန်အတွက် စံသတ်မှတ်ထားသော လည်ပတ်မှုလုပ်ထုံးလုပ်နည်းများ ချမှတ်ခြင်းသည် မရှိမဖြစ်လိုအပ်သည်။
စက်ကိရိယာများတွင် အပူပုံပျက်ခြင်း ထိန်းချုပ်ခြင်း
ကြာရှည်စွာ စက်ယန္တရားလည်ပတ်မှုကာလအတွင်း၊ spindle bearing များနှင့် guide channel များတွင် ပွတ်တိုက်မှုကြောင့် ဖြစ်ပေါ်လာသော အပူသည် structural thermal expansion ကို ဖြစ်ပေါ်စေပြီး tool tip နှင့် workpiece အကြား relative position ကို ရွှေ့စေသည်။ ဖွဲ့စည်းတည်ဆောက်ထားသော thermal management protocol ကို အကောင်အထည်ဖော်ခြင်းသည် ဤသွေဖည်မှုများကို လျော့ပါးစေရန် ကူညီပေးသည်-
- Spindle Warm-Up လုပ်ထုံးလုပ်နည်း- နေ့စဉ်ထုတ်လုပ်မှုမစတင်မီ သို့မဟုတ် ကြာရှည်စွာ ရပ်နားထားပြီးနောက် ၁၅-၃၀ မိနစ် အနိမ့်ဆုံးအမြန်နှုန်းဖြင့် အပူပေးစက်ဝန်းကို လုပ်ဆောင်ပါ။ ၎င်းက spindle အိမ်ရာနှင့် lubrication oil ကို အပူချိန်မျှခြေရောက်ရှိစေပြီး စက်ယန္တရားစတင်သည်နှင့် runout အနည်းဆုံးအတိုင်းအတာအတွင်း ရှိနေစေရန် သေချာစေသည်။
- အပူချိန်တည်ငြိမ်စီမံခန့်ခွဲမှု- တိကျသောစက်ယန္တရားပြုပြင်ခြင်းအလုပ်ရုံများတွင် ပတ်ဝန်းကျင်အပူချိန်ကို ±၂°C အတွင်း ထိန်းသိမ်းထားသည့် ရာသီဥတုထိန်းချုပ်စနစ်များ တပ်ဆင်ထားရမည်။ တည်ငြိမ်သောအခန်းအပူချိန်များသည် နေ့-ည အပူချိန်စက်ဝန်းများတစ်လျှောက် အိပ်ရာအဆောက်အအုံများ၊ တိုင်များနှင့် လေးလံသောသွန်းလောင်းမှုများ ကျယ်ပြန့်ခြင်း သို့မဟုတ် ကျုံ့ခြင်းတို့ကို ကာကွယ်ပေးသည်။
- အပူချိန် လျော်ကြေးပေးခြင်း ချိန်ညှိမှု- CNC စနစ်၏ အပူချိန် လျော်ကြေးပေးခြင်း မော်ဂျူးကို အွန်လိုင်း probe များ သို့မဟုတ် အပူချိန် အာရုံခံကိရိယာများနှင့်အတူ အသုံးပြုပါ။ စမ်းသပ် arbor များကို ပုံမှန်ကြားကာလများတွင် တိုင်းတာခြင်းဖြင့်၊ ကိရိယာ offset များကို ပြောင်းလဲ အပ်ဒိတ်လုပ်ရန် အချိန်နှင့်တပြေးညီ အပူ ရွေ့လျားမှု အချက်အလက်များကို ထိန်းချုပ်ကိရိယာထဲသို့ ထည့်သွင်းသည်။
ဤအပူပြောင်းလဲမှုများကို စနစ်တကျစီမံခန့်ခွဲခြင်းသည် အပူချိန်ကြောင့်ဖြစ်ပေါ်လာသော စက်ပိုင်းဆိုင်ရာအမှားများကို 60% ကျော် လျှော့ချပေးပြီး၊ စဉ်ဆက်မပြတ် မြင့်မားသောတိကျမှုထုတ်လုပ်မှုအတွက် ခိုင်မာသောအခြေခံကို တည်ဆောက်ပေးပါသည်။
ညှပ်အားနှင့် အလုပ်အပိုင်းပုံပျက်ခြင်းကို ဟန်ချက်ညီစေခြင်း
အလုပ်လုပ်နေစဉ်အတွင်း ဖိအားပေးခြင်းသည် အထူးသဖြင့် ပါးလွှာသောနံရံ သို့မဟုတ် ပါးလွှာသော ဂျီသြမေတြီများကို စက်ဖြင့်ပြုလုပ်သည့်အခါ အစိတ်အပိုင်းပုံပျက်ခြင်းကို မကြာခဏဖြစ်ပေါ်စေသည့် အကြောင်းရင်းတစ်ခုဖြစ်သည်။ ညှပ်အားတွင် အနည်းငယ်ကွဲပြားမှုများသည် နောက်ဆုံးအစိတ်အပိုင်းအတိုင်းအတာကို တိုက်ရိုက်သက်ရောက်မှုရှိသည်-
- Step-Down Hydraulic Chuck Pressure: စက်ယန္တရားအဆင့်အလိုက် ထိန်းထားသည့်အားများကို ပြောင်းလဲချိန်ညှိပါ။ မြင့်မားသောစတော့ဖယ်ရှားမှုသည် သိသာထင်ရှားသောဖြတ်တောက်မှုအားများကိုဖြစ်ပေါ်စေသည့် လေးလံသောကြမ်းတမ်းမှုအတွင်း၊ ပိုမိုမြင့်မားသော hydraulic pressure ကိုသုံးပါ။ ဖြုတ်လိုက်သောအခါ elastic springback ကိုကာကွယ်ရန် အပြီးသတ်ဖြတ်သန်းမှုများအတွင်း လျှော့ချထားသော clamping force (50%–70%) သို့ပြောင်းပါ။
- စိတ်ကြိုက်ပျော့ပျောင်းသောမေးရိုးများနှင့် အသွားအလာထိတွေ့မှု- အရေးကြီးသော အပြင်ဘက်အချင်းများအတွက်၊ အပြီးသတ်ခြင်းမပြုမီ ခုံပေါ်တွင် စိတ်ကြိုက်ပျော့ပျောင်းသောမေးရိုးများကို အပေါက်ဖောက်ပါ။ မေးရိုးမျက်နှာပြင်နှင့် အလုပ်အပိုင်းအစကြား ထိတွေ့ဧရိယာကို တိုးမြှင့်ခြင်းဖြင့် စက်ပိုင်းဆိုင်ရာ ညှပ်အားကို ညီတူညီမျှ ဖြန့်ဝေပေးပြီး ဒေသတွင်းချိုင့်ခွက်များကို ဖယ်ရှားပေးသည်။
- အရန်ပံ့ပိုးမှုစနစ်များ- အလျားနှင့်အချင်းအချိုး ၆:၁ ထက်ကျော်လွန်သော ရိုးတံများကို စက်ဖြင့်ပြုပြင်သည့်အခါ၊ chuck clamping တစ်ခုတည်းဖြင့် လုံလောက်သော မာကျောမှုမရှိပါ။ တည်ငြိမ်သော rest များ သို့မဟုတ် follow rest များနှင့်ပေါင်းစပ်ထားသော hydraulic tailstock live center များကို multi-point support ပေးစွမ်းရန်နှင့် tool push ကြောင့်ဖြစ်ပေါ်လာသော စောင်းမှုကို တန်ပြန်ရန်အတွက် တပ်ဆင်ရမည်။
အလုပ်ကိုင်ကိုင်မှု တောင့်တင်းမှုနှင့် အစိတ်အပိုင်းဖွဲ့စည်းပုံဆိုင်ရာ ကန့်သတ်ချက်များအကြား မှန်ကန်သောဟန်ချက်ညီမှုကို ထိန်းသိမ်းခြင်းဖြင့် သတ်မှတ်ချက်ထက်ကျော်လွန်သော အစိတ်အပိုင်းများကို ကာကွယ်ပေးပြီး အစိတ်အပိုင်းမျက်နှာပြင်များကို မထိခိုက်စေဘဲ လုပ်ငန်းစဉ်ယုံကြည်စိတ်ချရမှုကို မြှင့်တင်ပေးပါသည်။
ကိရိယာရွေးချယ်မှုနှင့် ဖြတ်တောက်ခြင်းဆိုင်ရာ ကန့်သတ်ချက် အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ခြင်း
ဖြတ်တောက်ခြင်းကိရိယာစွမ်းဆောင်ရည်သည် ዑደብအချိန်၊ ကိရိယာသက်တမ်းနှင့် မျက်နှာပြင်တည်တံ့မှုကို ထိန်းချုပ်သည်။ သင့်လျော်သော ကန့်သတ်ချက်ပေါင်းစပ်မှုများကို ရွေးချယ်ခြင်းသည် ယူနစ်ထုတ်လုပ်မှုကုန်ကျစရိတ်များကို သိသိသာသာလျှော့ချပေးသည်။

ကိရိယာပစ္စည်းနှင့် အပေါ်ယံလွှာ ကိုက်ညီမှု
ရုပ်ပိုင်းဆိုင်ရာဂုဏ်သတ္တိများသည် workpiece ပစ္စည်းများတွင် သိသိသာသာကွဲပြားသည်။ ကိရိယာအလွှာနှင့် အပေါ်ယံလွှာနည်းပညာကို ပစ္စည်း၏မာကျောမှု၊ ခိုင်ခံ့မှုနှင့် အပူစီးကူးမှုတို့နှင့် ကိုက်ညီစေခြင်းသည် ထုတ်လုပ်နိုင်စွမ်းကို အမြင့်ဆုံးဖြစ်စေရန် အလွန်အရေးကြီးပါသည်။
| Workpiece Material ၊ | အကြံပြုထားသော Substrate | အပေါ်ယံပိုင်းအမျိုးအစား | performance လက်ခဏာ
|
| ကာဗွန် / အလွိုင်းသံမဏိ | ကာဗိုက်ဒ် (ISO P အတန်း) | CVD (TiCN + Al₂O₃) | ပွတ်တိုက်မှုဒဏ်ခံနိုင်မှု မြင့်မားခြင်း၊ မြန်နှုန်းမြင့် စိုစွတ်သောနှင့် ခြောက်သွေ့သော ဖြတ်တောက်မှုများအတွက် သင့်လျော်သည်။ |
| အစွန်းခံသံမဏိ | မိုက်ခရိုအစေ့ ကာဗိုက် (ISO M) | PVD (TiAlN) | အပေါ်ယံလွှာ ခိုင်ခံ့မှု မြင့်မားခြင်း၊ အနားစွန်းများ စုပုံခြင်း (BUE) နှင့် အလုပ်အပိုင်းအစများ ကပ်ငြိခြင်းကို ကာကွယ်ပေးသည်။ |
| လူမီနီယံအလွိုင်း | PCD စိန် / အလွှာမအုပ်ထားသော ကာဗိုက် | မရှိ / DLC အပေါ်ယံလွှာ | အလွန်ချောမွေ့သော rake မျက်နှာပြင်၊ ချစ်ပ်များ ချောမွေ့စွာ ကွာဟချက်ခြင်း၊ ချစ်ပ်ဂဟေဆက်ခြင်းကို ကာကွယ်ပေးသည်။ |
| အပူချိန်မြင့် စူပါသတ္တုစပ်များ | ကြွေ / CBN | မရှိ / အထူးပြု PVD | အလွန်ပူပြင်းသော မာကျောမှု၊ မာကျောစွာ လှည့်ခြင်းနှင့် ဖြတ်တောက်ရန် ခက်ခဲသော သတ္တုများအတွက် အသင့်တော်ဆုံး။ |
စိတ်ကြိုက်ပြုလုပ်ထားသော ကိရိယာပေါင်းစပ်မှုများကို ရွေးချယ်ခြင်းဖြင့် ကိရိယာ၏ အစောပိုင်းပွန်းစားမှုကို ကာကွယ်ပေးပြီး အနားသတ်သက်တမ်းကို ၃၀% မှ ၈၀% အထိ တိုးမြင့်စေပြီး အစိတ်အပိုင်းတစ်ခုချင်းစီအတွက် သုံးစွဲစရိတ်ကို လျှော့ချပေးပါသည်။
ဖြတ်တောက်ခြင်းဆိုင်ရာ အစိတ်အပိုင်းသုံးခုကို သဟဇာတဖြစ်အောင်ပြုလုပ်ခြင်း
ဖြတ်တောက်မှုအမြန်နှုန်း (Vc)၊ ကျွေးနှုန်း (f) နှင့် ဖြတ်တောက်မှုအနက် (ap) တို့သည် သတ္တုဖယ်ရှားမှုနှုန်း (MRR) နှင့် အနားသတ်သက်တမ်းကို ထိန်းညှိရန် တိုက်ရိုက်ဆက်စပ်နေပါသည်။ ကန့်သတ်ချက်များ သတ်မှတ်ရန်အတွက် ထုတ်လုပ်မှုပမာဏနှင့် အရည်အသွေးအကြား ဟန်ချက်ညီသော ချဉ်းကပ်မှု လိုအပ်ပါသည်။
- ကြမ်းတမ်းသော စက်ယန္တရားဖြင့် ဖြတ်တောက်ခြင်း မဟာဗျူဟာ- ကြမ်းတမ်းစွာ ဖြတ်တောက်စဉ် အဓိကရည်ရွယ်ချက်မှာ တစ်မိနစ်လျှင် ထုထည်ဖယ်ရှားမှုကို အများဆုံးဖြစ်စေရန်ဖြစ်သည်။ မြင့်မားသော ဖြတ်တောက်မှုအနက် (ap = 2.0–5.0 mm)၊ အလယ်အလတ် ကျွေးနှုန်း (f = 0.25–0.4 mm/rev) နှင့် အလယ်အလတ် ဖြတ်တောက်မှုမြန်နှုန်းကို အသုံးပြုပါ။ ၎င်းသည် အဓိကအားများကို ကာဗိုက်ထည့်သွင်းမှု၏ အားအကောင်းဆုံးအပိုင်းထဲသို့ ပို့ဆောင်ပေးသည်။
- အပြီးသတ် စက်ယန္တရား မဟာဗျူဟာ- အပြီးသတ်လုပ်ငန်းများသည် မျက်နှာပြင် အပြီးသတ်ခြင်းနှင့် အတိုင်းအတာ တိကျမှုကိုသာ အာရုံစိုက်သည်။ ဖြတ်တောက်မှုအနက် အနည်းငယ် (ap = 0.1–0.3 mm)၊ ကျွေးနှုန်းနည်းခြင်း (f = 0.05–0.12 mm/rev) နှင့် မျက်နှာပြင်အမြန်နှုန်း မြင့်မားခြင်း။ ဖြတ်တောက်မှုအမြန်နှုန်း မြင့်မားခြင်းသည် BUE ဖွဲ့စည်းမှုကို နှိမ်နင်းရန် ရှပ်ဇုန်ကို ပျော့ပျောင်းစေပြီး ကျွေးနှုန်းနည်းခြင်းသည် ထိပ်မှချိုင့်ဝှမ်းအထိ အမြင့်ကို လျှော့ချပေးသည်။
- စဉ်ဆက်မပြတ် မျက်နှာပြင်အမြန်နှုန်း (G96) ပေါင်းစပ်မှု- စဉ်ဆက်မပြတ် မျက်နှာပြင်အမြန်နှုန်း (G96) ကို CNC ထိန်းချုပ်ကိရိယာထဲသို့ ပရိုဂရမ်ထည့်ပါ။ ကိရိယာသည် အချင်းငယ်များဆီသို့ အတွင်းသို့ ရွေ့လျားလာသည်နှင့်အမျှ၊ spindle အမြန်နှုန်းသည် အလိုအလျောက် မြင့်တက်လာပြီး မျက်နှာပြင်တစ်လျှောက် အကောင်းဆုံး tool-tip ဖြတ်တောက်မှုအမြန်နှုန်းကို ထိန်းသိမ်းထားကာ မျက်နှာပြင်အပြီးသတ် ယိုယွင်းပျက်စီးမှုကို ကာကွယ်ပေးသည်။
စမ်းသပ်အမှားအယွင်းများအစား အင်ဂျင်နီယာနိယာမများမှတစ်ဆင့် ဖြတ်တောက်မှုကန့်သတ်ချက်များကို ချမှတ်ခြင်းဖြင့် ကိရိယာတည်ငြိမ်မှုကို ကာကွယ်ပေးပြီး ಒಟ್ಟಾರೆစက်ဝန်းအချိန်ကို 15% ကျော် တိုစေပါသည်။
အဖြစ်များသော လှည့်ခြင်းချို့ယွင်းချက်များကို ဖြေရှင်းခြင်း
လှည့်ခြင်းလုပ်ငန်းများအတွင်း တုန်ခါခြင်း၊ မျက်နှာပြင်ခြစ်ရာများနှင့် အနားစွန်းကွဲအက်ခြင်းကဲ့သို့သော ချို့ယွင်းချက်များ မကြာခဏဖြစ်ပွားလေ့ရှိသည်။ အရင်းခံအကြောင်းရင်းများကို ဖော်ထုတ်ခြင်းနှင့် ပြုပြင်မှုလုပ်ဆောင်ချက်များကို အကောင်အထည်ဖော်ခြင်းသည် စွန့်ပစ်နှုန်းကို သိသိသာသာ လျှော့ချပေးပါသည်။
တုန်ခါမှုရောဂါရှာဖွေခြင်းနှင့် ဖယ်ရှားခြင်း
ဖြတ်တောက်ခြင်းဆိုင်ရာ တုန်ခါမှုသည် ပြီးစီးသွားသော မျက်နှာပြင်များတွင် သိသာထင်ရှားသော လှိုင်းပုံစံများကို ချန်ထားခဲ့ပြီး အနားစွန်းများ လျင်မြန်စွာ အက်ကွဲခြင်း သို့မဟုတ် ကိရိယာပျက်စီးမှုကြီးကြီးမားမားဖြစ်စေသည့် ကိုယ်တိုင်လှုံ့ဆော်ပေးသော တုန်ခါမှုဖြစ်စဉ်တစ်ခုဖြစ်သည်။ တုန်ခါမှုကို ဖယ်ရှားရန်အတွက် လုပ်ငန်းစဉ်၏ ဒိုင်းနမစ်တောင့်တင်းမှုကို မြှင့်တင်ရန် လိုအပ်ပါသည်။
- ကိရိယာထောင့်အချင်းဝက်ကို လျှော့ချပါ- ပျော့ပျောင်းသော ပါးလွှာသောရိုးတံများ သို့မဟုတ် ပါးလွှာသောနံရံရှိသော ဆလင်ဒါများကို လှည့်သည့်အခါ စံ R0.8 မီလီမီတာ ထည့်သွင်းမှုများကို R0.4 မီလီမီတာ သို့မဟုတ် R0.2 မီလီမီတာ အနှာခေါင်းအချင်းဝက်ဖြင့် အစားထိုးပါ။ အနှာခေါင်းအချင်းဝက်ငယ်များသည် အရေဒီယယ်ဖြတ်တောက်မှုအားကို သိသိသာသာ လျော့ကျစေပြီး လမ်းကြောင်းလွဲခြင်းကြောင့် တုန်ခါမှုဖြစ်နိုင်ခြေကို လျော့နည်းစေသည်။
- ခဲထောင့်ကို အကောင်းဆုံးဖြစ်အောင်လုပ်ပါ- ၄၅° သို့မဟုတ် ၇၅° မျိုးကွဲများထက် ၉၃° သို့မဟုတ် ၉၀° ခဲထောင့်ရှိသော ကိရိယာကိုင်ဆောင်သူများကို ပိုနှစ်သက်ပါ။ ၉၀°/၉၃° ခဲထောင့်သည် အလုပ်အပိုင်းကို ရေဒီယယ်ဖြင့် တွန်းမည့်အစား၊ မာကျောမှုအမြင့်ဆုံးဖြစ်သည့် spindle ၏ ဝင်ရိုးတစ်လျှောက် ဖြတ်တောက်မှုအားအများစုကို ညွှန်ကြားသည်။
- Spindle Speed ကို ချိန်ညှိပါ- မြင့်မားသောကြိမ်နှုန်းရှိသော chatter harmonics များကို ထောက်လှမ်းမိသည်နှင့် spindle speed override switch ကို ±10% မှ ±15% အထိ ချိန်ညှိပါ။ spindle RPM ရွေ့လျားခြင်းသည် စက်ဖွဲ့စည်းပုံနှင့် ကိရိယာထိတွေ့မှုအကြား frequency synchronization ကို အနှောင့်အယှက်ဖြစ်စေပြီး resonance အခြေအနေကို ချိုးဖျက်ပါသည်။
စကားပြောသံရင်းမြစ်များကို ဖယ်ရှားခြင်းသည် မြင်ကွင်းအရည်အသွေးကို ထိန်းသိမ်းပေးပြီး spindle bearing များကို မြင့်မားသောကြိမ်နှုန်းရှော့ခ်ထိခိုက်မှုများမှ ကာကွယ်ပေးသည်။
မျက်နှာပြင် ကြမ်းတမ်းမှု နိမ့်ကျခြင်းအတွက် ပြုပြင်မှု နည်းလမ်းများ
တိကျစွာ ထုတ်လုပ်ရာတွင် မျက်နှာပြင် ပြီးစီးမှု တန်ဖိုးမြင့်မားခြင်းသည် တင်းကျပ်သော လိုအပ်ချက်များ ဖြစ်သည်။ ပစ်မှတ်များသည် Ra 0.8 µm သို့မဟုတ် Ra 0.4 µm လိုအပ်သည့်အခါ ချစ်ပ်ဖယ်ရှားမှုနှင့် အနားသားထိတွေ့မှုကို အဏုကြည့်မှန်ပြောင်းဖြင့် ထိန်းချုပ်ရန် လိုအပ်လာပါသည်။
- Implement Wiper Inserts များ- Wiper inserts များတွင် မူလဖြတ်တောက်မှုအချင်းဝက်နှင့် ကပ်လျက် ပြားချပ်ချပ်ချောမွေ့စေသောအနားငယ်တစ်ခုပါရှိသည်။ တူညီသော feed rate များတွင် လုပ်ဆောင်ခြင်းဖြင့် wiper geometry သည် ယခင်ဖြတ်သန်းမှုများမှ ချန်ထားခဲ့သော ထိပ်စွန်းများကို ဖြတ်တောက်ပြီး မျက်နှာပြင်ကြမ်းတမ်းမှုတန်ဖိုးများကို ထက်ဝက်လျှော့ချခြင်း သို့မဟုတ် တူညီသော Ra target တွင် feed rate နှစ်ဆတိုးစေပါသည်။
- ချစ်ပ်ဖြတ်တောက်ခြင်းကို အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ပါ- ကာဗွန် သို့မဟုတ် သံမဏိကဲ့သို့သော ပုံသွင်းရလွယ်ကူသောပစ္စည်းများအတွက်၊ ပြင်းထန်သော 3D ချစ်ပ်ဖြတ်တောက်သည့် ဂျီသြမေတြီများပါရှိသော ထည့်သွင်းမှုများကို ရွေးချယ်ပါ။ ချစ်ပ်များကို ကျစ်လစ်သော “C” ပုံသဏ္ဍာန်များအဖြစ် သန့်ရှင်းစွာ ချိုးဖဲ့ရန် ဖိအားပေးခြင်းသည် ပြီးစီးသွားသော မျက်နှာပြင်များကို အဆက်မပြတ် stringer ချစ်ပ်များ ပျက်စီးခြင်းမှ ကာကွယ်ပေးသည်။
- မြင့်မားသောဖိအားရှိသောအအေးပေးအရည် (HPC) ကို တပ်ဆင်ပါ- ရိုးရာရေလောင်းအအေးပေးအရည်ကို ဘား ၇၀ အထက်လည်ပတ်နေသော မြင့်မားသောဖိအားစနစ်များသို့ အဆင့်မြှင့်တင်ပါ။ မြင့်မားသောဖိအားရှိသော အရည်ဂျက်များသည် ဖြတ်တောက်သည့်ဇုန်ရှိ အပူအတားအဆီးကို အငွေ့ပျံစေပြီး လျင်မြန်စွာအအေးခံခြင်းကို ပေးစွမ်းသည်။ ဖြတ်တောက်သည့်အစွန်းမှ ချစ်ပ်များကို ရုပ်ပိုင်းဆိုင်ရာအားဖြင့် ပေါက်ကွဲစေပါသည်။
ချစ်ပ်ဖွဲ့စည်းမှုနှင့် ပွတ်တိုက်မှုဝိသေသလက္ခဏာများကို အသေးစိတ်ချိန်ညှိခြင်းသည် မျက်နှာပြင်ပြီးစီးမှုကိုက်ညီမှုကို တသမတ်တည်းသေချာစေပြီး လက်ဖြင့်ဒုတိယအကြိမ် ඔප දැමීම သို့မဟုတ် ကြိတ်ခွဲခြင်းလုပ်ငန်းစဉ်များကို ဖယ်ရှားပေးပါသည်။
အဆင့်မြင့် အလိုအလျောက်လုပ်ဆောင်ခြင်းနှင့် မြင့်မားသော စွမ်းဆောင်ရည်ရှိသော လှည့်ခြင်း အသုံးချမှုများ
ခေတ်မီ လှည့်ခြင်းလုပ်ငန်းစဉ်များသည် အလိုအလျောက်စနစ်နှင့် တစ်ပြိုင်နက်တည်း အလုပ်များစွာကို တစ်ပြိုင်နက်တည်း လုပ်ဆောင်နိုင်သော ပေါင်းစပ်မှုဆီသို့ ဆက်လက်ပြောင်းလဲနေပါသည်။ ဖြတ်တောက်ခြင်းမရှိသော အရန်အချိန်ကို လျှော့ချခြင်းသည် စက်ရုံထွက်နှုန်းကို မြှင့်တင်ရာတွင် အဓိကကျပါသည်။
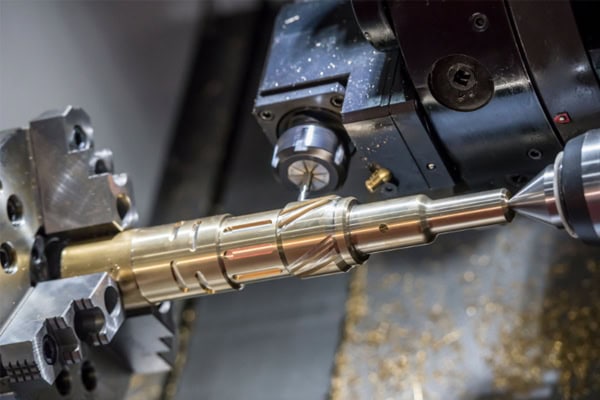
ကိရိယာသက်တမ်းစီမံခန့်ခွဲမှုနှင့် လုပ်ငန်းစဉ်အတွင်း စမ်းသပ်ခြင်း
လူအုပ်မပါဘဲ ညဆိုင်းထုတ်လုပ်မှုနှင့် မီးများပိတ်ထားသော ထုတ်လုပ်မှုများသည် လက်ဖြင့်ကိရိယာစစ်ဆေးခြင်းနှင့် မိုက်ခရိုမီတာတိုင်းတာမှုများကို အလိုအလျောက်ခြေရာခံစနစ်များဖြင့် အစားထိုးရန် လိုအပ်သည်-
- အလိုအလျောက် ကိရိယာသက်တမ်း ခြေရာခံခြင်း- CNC ယူနစ်အတွင်းရှိ ကိရိယာသက်တမ်းစီမံခန့်ခွဲမှု မော်ဂျူးများကို အသက်သွင်းပါ။ အတွေ့အကြုံဆိုင်ရာ ဟောင်းနွမ်းမှုဒေတာအပေါ် အခြေခံ၍ အများဆုံးဖြတ်တောက်သည့် မိနစ် သို့မဟုတ် အစိတ်အပိုင်းအရေအတွက် ကန့်သတ်ချက်များကို သတ်မှတ်ပါ။ ရောက်ရှိသည်နှင့် ထိန်းချုပ်ကိရိယာသည် အော်ပရေတာ၏ ဝင်ရောက်စွက်ဖက်မှုမရှိဘဲ တာယာပေါ်ရှိ ညီအစ်မကိရိယာသို့ အလိုအလျောက် အညွှန်းကိန်းပို့ပါသည်။
- ကြိုတင်သတ်မှတ်ကိရိယာများနှင့် လုပ်ဆောင်နေစဉ် စစ်ဆေးမှုများ- အလိုအလျောက် အော့ဖ်ဆက်ထည့်သွင်းမှုအတွက် အလင်းတန်းကိရိယာ ကြိုတင်သတ်မှတ်ကိရိယာများကို ပေါင်းစပ်ပါ။ အဓိကလုပ်ဆောင်ချက်များပြီးနောက် အရေးကြီးသော အလုပ်အပိုင်းအစအချင်းများကို အလိုအလျောက်တိုင်းတာရန် ၎င်းတို့ကို spindle သို့မဟုတ် turret တွင်တပ်ဆင်ထားသော ကြိုးမဲ့ထိတွေ့စစ်ဆေးကိရိယာများနှင့် တွဲဖက်အသုံးပြုပါ၊ closed-loop လျော်ကြေးပေးရန်အတွက် အတိုင်းအတာတုံ့ပြန်ချက်ကို ကိရိယာ အော့ဖ်ဆက်မှတ်ပုံတင်များထဲသို့ တိုက်ရိုက်ရေးသားပါ။
အလိုအလျောက်စစ်ဆေးခြင်းကို အချိန်နှင့်တပြေးညီ ကိရိယာခြေရာခံခြင်းနှင့် ပေါင်းစပ်ခြင်းဖြင့် အသုတ်လိုက် စွန့်ပစ်ပစ္စည်းများ မတော်တဆမှုများကို ကာကွယ်ပေးပြီး စက်ကိရိယာအသုံးပြုမှုနှုန်းထား စုစုပေါင်း ၂၅% ကျော် မြှင့်တင်ပေးပါသည်။
ဆွစ်ဇာလန်အမျိုးအစား ခုံများနှင့် ဘက်စုံသုံး Turn-Mill နည်းပညာ
ရှုပ်ထွေးသော ဂျီသြမေတြီများ၊ ပါးလွှာသော ရိုးတံများနှင့် မြင့်မားသော တိကျမှုရှိသော အစိတ်အပိုင်းငယ်များအတွက်၊ ရိုးရာ single-spindle ခုံများသည် တပ်ဆင်ချိန်နှင့် မာကျောမှုနှင့်ပတ်သက်၍ ကန့်သတ်ချက်များနှင့် ရင်ဆိုင်ရသည်။ အဆင့်မြင့် multi-tasking turning platform များသည် ဤအတားအဆီးများကို ကျော်လွှားနိုင်သည်-
Swiss-Type CNC ခုံများ- Swiss-type အလိုအလျောက်ခုံများတွင် မြင့်မားသောတိကျမှုရှိသောလမ်းညွှန်ဘူရှင်မှတစ်ဆင့် ဘားစတော့ကို ကျွေးမွေးသည့် လျှောကျသည့်ခေါင်းပါရှိသည်။ ဖြတ်တောက်မှုအားများသည် ထောက်ပံ့ထားသောဘူရှင်ထွက်ပေါက်မှ မီလီမီတာအတွင်း ဖြစ်ပေါ်သောကြောင့်၊ ရေဒီယယ်ကွေးခြင်းကို လုံးဝနီးပါးဖယ်ရှားပေးပြီး ပါးလွှာသောတံများနှင့် ရှည်လျားသော မိုက်ခရိုရှပ်များကို လှည့်သောအခါတွင် အလွန်တောင့်တင်းမှုကို ဖြစ်စေသည်။
Turn-Mill ဘက်စုံလုပ်ဆောင်သည့်စင်တာများ- Y-axis ရွေ့လျားမှု၊ sub-spindle များနှင့် live-driven tool turret များကို ပေါင်းစပ်ခြင်းဖြင့် turn-mill centers များသည် လည်ပတ်ခြင်း၊ အလယ်ဗဟိုမှ တူးဖော်ခြင်း၊ Y-axis milling နှင့် tapping တို့ကို တစ်ခုတည်းသော platform တွင် ပေါင်းစပ်ထားသည်။ အစိတ်အပိုင်းများကို main နှင့် sub-spindle များအကြား အလိုအလျောက် လွှဲပြောင်းပေးပြီး တစ်ခုတည်းသော setup တွင် ရှေ့နှင့်နောက် စက်လည်ပတ်မှုပြီးပြည့်စုံစေပြီး manual re-clamping အမှားများကို ဖယ်ရှားပေးပြီး စက်အကြား တန်းစီချိန်များကို သိသိသာသာ လျှော့ချပေးသည်။
ဆွစ်ဇာလန်အမျိုးအစား ခုံများနှင့် multi-tasking turn-mill နည်းပညာကို အသုံးပြုခြင်းသည် မြင့်မားသောတိကျမှုရှိသော အစိတ်အပိုင်းထုတ်လုပ်မှု၏ အနာဂတ်ကို ကိုယ်စားပြုပြီး တစ်ခုတည်းသော setup လုပ်ဆောင်မှုမှတစ်ဆင့် ယှဉ်ပြိုင်နိုင်စွမ်းကို ပေးစွမ်းပါသည်။
















