
HDPE (High-Density Polyethylene) သည် ထိခိုက်မှုဒဏ်ခံနိုင်မှု၊ ဓာတုဗေဒဒဏ်ခံနိုင်မှု နှင့် ရေစုပ်ယူမှုနည်းပါးသော အသုံးများသော သာမိုပလတ်စတစ်တစ်မျိုးဖြစ်သည်။ ထို့ကြောင့် ၎င်းကို စက်ပိုင်းဆိုင်ရာ အစိတ်အပိုင်းများ၊ ဟောင်းနွမ်းမှုဒဏ်ခံနိုင်သော အစိတ်အပိုင်းများ၊ လမ်းညွှန်များ၊ နောက်ခံပြားများ၊ အကာအကွယ်ပြားများ၊ ကွန်တိန်နာအစိတ်အပိုင်းများနှင့် သတ္တုမဟုတ်သော ဖွဲ့စည်းပုံဆိုင်ရာ အစိတ်အပိုင်းအမျိုးမျိုးအတွက် အသုံးများသည်။ လျင်မြန်စွာ ပုံစံငယ်ထုတ်လုပ်ခြင်း သို့မဟုတ် အသုတ်လိုက်ထုတ်လုပ်မှု လိုအပ်သော HDPE အစိတ်အပိုင်းများအတွက်၊ CNC စက်ဖြင့် လည်ပတ်ခြင်းသည် ထိုးသွင်းမှိုများ ထုတ်လုပ်ရန် မလိုအပ်ဘဲ အင်ဂျင်နီယာပုံများနှင့် CAD မော်ဒယ်များအပေါ် အခြေခံ၍ တိုက်ရိုက်ဖြတ်တောက်နိုင်သည်။ ၎င်းသည် မကြာခဏ အတိုင်းအတာပြောင်းလဲမှုများ သို့မဟုတ် ထုတ်လုပ်မှုပမာဏ အကန့်အသတ်ရှိသော ထုတ်ကုန်များအတွက် သင့်လျော်စေသည်။ သို့သော် HDPE သည် ဖြတ်တောက်ရလွယ်ကူသော်လည်း အလူမီနီယမ်သတ္တုစပ်များ သို့မဟုတ် အခြားသတ္တုပစ္စည်းများကဲ့သို့ တူညီသော ကန့်သတ်ချက်များကို အသုံးပြု၍ တိုက်ရိုက်စက်ဖြင့် ပြုပြင်နိုင်သည်ဟု မဆိုလိုပါ။ HDPE သည် အပူနှင့်ထိတွေ့သောအခါ မာကျောမှု၊ အပူစီးကူးမှုနှင့် အတိုင်းအတာပြောင်းလဲမှုများတွင် သတ္တုများနှင့် သိသိသာသာ ကွာခြားသည်။
ဖြတ်တောက်နေစဉ်အတွင်း ချစ်ပ်များကို အချိန်မီမဖယ်ရှားပါက ပလတ်စတစ်အစအနများသည် ကိရိယာကို အကြိမ်ကြိမ်ပွတ်တိုက်မိနိုင်ပြီး ဒေသတွင်းအပူချိန်မြင့်တက်လာကာ ကိရိယာကပ်ခြင်း၊ အနားများအရည်ပျော်ခြင်း၊ ချိုင့်ခွက်များ သို့မဟုတ် မျက်နှာပြင်အရည်အသွေးကျဆင်းခြင်းတို့ကို ဖြစ်ပေါ်စေသည်။ နံရံပါးသောအစိတ်အပိုင်းများကို စက်ဖြင့်ပြုလုပ်သည့်အခါ ညှပ်အားနှင့် ဖြတ်တောက်အားတို့သည်လည်း အလုပ်၏အနည်းငယ်ပုံပျက်ခြင်းကို ဖြစ်စေနိုင်သည်။ ထို့ကြောင့် CNC စက်ကို အသုံးပြု၍ HDPE ကို စက်ဖြင့်ပြုလုပ်သည့်အခါ ပစ္စည်းစစ်ဆေးခြင်း၊ ကိရိယာရွေးချယ်မှု၊ အလုပ်၏တပ်ဆင်မှု၊ ဖြတ်တောက်မှုကန့်သတ်ချက်များ၊ ချစ်ပ်ဖယ်ရှားခြင်းနှင့် အတိုင်းအတာစစ်ဆေးခြင်းတို့အတွက် ကျိုးကြောင်းဆီလျော်သောအစီအစဉ်များ ပြုလုပ်ရန်လိုအပ်သည်။ အထူ၊ အဆင့်နှင့်ဖွဲ့စည်းပုံအမျိုးမျိုးရှိသော HDPE အလုပ်များအတွက်၊ ပုံသေတန်ဖိုးများကိုသာ အားကိုးမည့်အစား စက်၏မာကျောမှု၊ ကိရိယာအချင်းနှင့် စက်ပိုင်းဆိုင်ရာလမ်းကြောင်းများအလိုက် တကယ့်ကန့်သတ်ချက်များကို ချိန်ညှိရန်လိုအပ်သည်။
HDPE ကို စက်ဖြင့် ပြုပြင်ခြင်းမပြုမီ မည်သည့်ပြင်ဆင်မှုများ လိုအပ်သနည်း။
ပစ္စည်းအခြေအနေနှင့် အစိတ်အပိုင်းလိုအပ်ချက်များကို အတည်ပြုပါ
HDPE သည် polyethylene အမျိုးအစားတစ်ခုဖြစ်သော်လည်း အသုံးပြုသော စာရွက်များ သို့မဟုတ် ချောင်းများသည် ကွဲပြားသော အဆင့်များ၊ အတိုင်းအတာများနှင့် စက်ပိုင်းဆိုင်ရာ ဝိသေသလက္ခဏာများ ရှိနိုင်သည်။ ပစ္စည်းကို လက်ခံရရှိပြီးနောက် ပစ္စည်းအမည်၊ သတ်မှတ်ချက်များနှင့် စက်ပိုင်းဆိုင်ရာ ဦးတည်ချက်ကို အတည်ပြုသင့်ပြီး ကုန်ကြမ်းများကို ထင်ရှားသော ကောက်ကွေးခြင်း၊ ခြစ်ရာများ သို့မဟုတ် အခြားချို့ယွင်းချက်များ ရှိမရှိ စစ်ဆေးသင့်သည်။ တိကျမှုမြင့်မားသော အစိတ်အပိုင်းများအတွက် ပုံဆွဲပေါ်ရှိ အရေးကြီးသော အတိုင်းအတာများ၊ ခံနိုင်ရည်များနှင့် တပ်ဆင်မှု အနေအထားများကိုလည်း ကြိုတင်အတည်ပြုသင့်သည်။ HDPE သည် အပူနှင့် စက်ပိုင်းဆိုင်ရာ ဖိစီးမှုနှင့် ထိတွေ့သောအခါ အတိုင်းအတာပြောင်းလဲမှုများ ကြုံတွေ့ရနိုင်သောကြောင့် စက်ပိုင်းဆိုင်ရာသည် အစိတ်အပိုင်း၏ ပြင်ပပုံသဏ္ဍာန်ပေါ်တွင်သာ အခြေခံ၍ မလုပ်ဆောင်သင့်ပါ။ မည်သည့်အတိုင်းအတာများသည် အရေးကြီးသော စစ်ဆေးခြင်းအတိုင်းအတာများဖြစ်ကြောင်း ဆုံးဖြတ်ရန်လည်း လိုအပ်ပါသည်။
စက်ဖြင့်ပြုပြင်ခြင်းမပြုမီ၊ အောက်ပါတို့ကို အတည်ပြုရန် အကြံပြုထားသည်-
- HDPE ကုန်ကြမ်းပစ္စည်း၏ အထူနှင့် အတိုင်းအတာသည် ဖြတ်တောက်ခြင်း လိုအပ်ချက်များနှင့် ကိုက်ညီမှု ရှိ၊ မရှိ၊
- အစိတ်အပိုင်းတွင် ပါးလွှာသောနံရံများ၊ နက်ရှိုင်းသော မြောင်းများ သို့မဟုတ် ပါးလွှာသောဖွဲ့စည်းပုံများ ပါဝင်ခြင်း ရှိ၊ မရှိ၊
- အပေါက်အချင်း၊ အပေါက်အကွာအဝေးနှင့် တပ်ဆင်မှုအတိုင်းအတာများတွင် ရှင်းလင်းစွာသတ်မှတ်ထားသော သည်းခံနိုင်စွမ်းများ ရှိမရှိ။
- ချွန်ထက်သော အနားကွပ်များ၊ ဖီးလ်များ၊ ချည်မျှင်များ သို့မဟုတ် အခြား အပြီးသတ်လုပ်ဆောင်ချက်များ လိုအပ်ခြင်း ရှိမရှိ။
အချက်အလက် ပိုမိုရှင်းလင်းလေ၊ နောက်ဆက်တွဲ ပရိုဂရမ်းမင်းနှင့် စက်ပိုင်းဆိုင်ရာများကို ထိန်းချုပ်ရန် ပိုမိုလွယ်ကူလေဖြစ်သည်။
အပိုင်းဖွဲ့စည်းပုံအရ စက်ယန္တရားပြုလုပ်ခြင်းနည်းလမ်းကို ဆုံးဖြတ်ပါ။
HDPE အစိတ်အပိုင်းများကို ယေဘုယျအားဖြင့် CNC milling ဖြင့် စက်ဖြင့် စက်ဖြင့် ပြုပြင်နိုင်ပြီး အပြင်ဘက်ပုံသဏ္ဍာန်များ၊ အပေါက်များ၊ မြောင်းများ၊ လှေကားများနှင့် ကွေးညွှတ်နေသော မျက်နှာပြင်များကဲ့သို့သော အင်္ဂါရပ်များကို ထုတ်လုပ်နိုင်သည်။ HDPE shaft အမျိုးအစား အစိတ်အပိုင်းများအတွက်၊ လိုအပ်သော အတိုင်းအတာများအရ CNC လှည့်ခြင်းကို အသုံးပြုနိုင်သည်။ အစိတ်အပိုင်းတစ်ခုတွင် ရိုးရှင်းသော မျက်နှာပြင်များနှင့် အပေါက်အနေအထားများသာ ပါဝင်ပါက၊ three-axis CNC machining သည် ယေဘုယျအားဖြင့် လိုအပ်ချက်များကို ဖြည့်ဆည်းပေးနိုင်သည်။ လမ်းကြောင်းများစွာတွင် စက်ပြုလုပ်ခြင်း အင်္ဂါရပ်များပါရှိသော အစိတ်အပိုင်းများအတွက်၊ ပြန်လည်တပ်ဆင်ခြင်း သို့မဟုတ် multi-axis ပစ္စည်းကိရိယာများကို အသုံးပြုခြင်းဖြင့် setup အရေအတွက်ကို လျှော့ချနိုင်သည်။ ရှုပ်ထွေးသောဖွဲ့စည်းပုံသည် မြင့်မားသော axis-count စက်ကို အသုံးပြုရမည်ဟု မဆိုလိုပါ။ အမှန်တကယ်ရွေးချယ်မှုသည် အစိတ်အပိုင်းအတိုင်းအတာများ၊ ခံနိုင်ရည်များ၊ ကိရိယာရရှိနိုင်မှုနှင့် ထုတ်လုပ်မှုပမာဏတို့အပေါ် အခြေခံသင့်သည်။

HDPE အတွက် ဘယ်လိုကိရိယာတွေကို ရွေးချယ်သင့်လဲ။
ဖြတ်တောက်သည့်ကိရိယာကို ထက်မြက်စွာထားပါ
HDPE စက်ဖြင့်ပြုလုပ်နေစဉ်အတွင်း ကိရိယာအနားသတ်အခြေအနေသည် မျက်နှာပြင်အရည်အသွေးကို သိသာထင်ရှားစွာ အကျိုးသက်ရောက်မှုရှိသည်။ ထက်သောကိရိယာတစ်ခုသည် ပစ္စည်းကို ပိုမိုတိုက်ရိုက်ဖြတ်တောက်နိုင်ပြီး ကိရိယာနှင့် အလုပ်မျက်နှာပြင်ကြားရှိ ပွတ်တိုက်မှုကို လျှော့ချနိုင်သည်။ ကိရိယာ ဟောင်းနွမ်းလာသည်နှင့်အမျှ ဖြတ်တောက်မှုအားများ တိုးလာပြီး ပလတ်စတစ်အစင်းများသည် ဆွဲယူခံရပြီး ကိရိယာတွင် ကပ်ငြိနိုင်ခြေ ပိုများသည်။ စက်ပြုလုပ်ထားသော အနားသတ်များတစ်လျှောက်တွင် အစွန်းအထင်းများ ပေါ်လာနိုင်ပြီး ပြင်းထန်သောကိစ္စများတွင် ဒေသတွင်းအရည်ပျော်မှု ဖြစ်ပေါ်နိုင်သည်။ ကာဗိုက်အမြှုပ်ထသော ဖြတ်တောက်သည့် ကိရိယာများကို HDPE စက်ဖြင့်ပြုလုပ်ခြင်းအတွက် အများအားဖြင့် ထည့်သွင်းစဉ်းစားလေ့ရှိပြီး အပိုင်းဖွဲ့စည်းပုံအရ သင့်လျော်သော ပလွေများနှင့် ပလွေဂျီသြမေတြီအရေအတွက်ကို ရွေးချယ်သည်။ ချစ်ပ်များကို လျင်မြန်စွာ ထုတ်ယူရန် လိုအပ်သော စက်ပြုလုပ်သည့်နေရာများအတွက် ကိရိယာသည် လုံလောက်သော ချစ်ပ်နေရာ ပေးသင့်သည်။
ကိရိယာပလွေအရေအတွက်ကို မည်သို့ရွေးချယ်ရမည်နည်း
ကိရိယာဖလုတ်အရေအတွက်သည် ချစ်ပ်နေရာနှင့် သွားတစ်ချောင်းလျှင် ထည့်သွင်းသည့်ပမာဏအပေါ် သက်ရောက်မှုရှိသည်။ HDPE ဖြတ်တောက်စဉ် ထွက်လာသော ပလတ်စတစ်ချစ်ပ်များသည် ဖလုတ်များတွင် စုပုံလာပြီး ချက်ချင်းဖယ်ရှား၍မရပါက ပွတ်တိုက်မှုနှင့် အပူတိုးလာနိုင်သည်။ ထို့ကြောင့် ကိရိယာရွေးချယ်မှုကို အချင်းတစ်ခုတည်းအပေါ် အခြေခံ၍ မနေသင့်ပါ။ ဖလုတ်ဂျီသြမေတြီ၊ helix ဦးတည်ချက်နှင့် စက်ပိုင်းဆိုင်ရာအနေအထားကိုလည်း ထည့်သွင်းစဉ်းစားသင့်သည်။ နက်ရှိုင်းသော မြောင်းများ၊ အခေါင်းပေါက်များနှင့် အဝေးပြေးပုံသဏ္ဍာန်စက်ပိုင်းဆိုင်ရာအတွက် ချစ်ပ်များသည် ဖြတ်တောက်သည့်နေရာမှ ထိရောက်စွာ ထွက်ခွာနိုင်မနိုင်ကို အထူးဂရုပြုသင့်သည်။ ပလတ်စတစ်စက်ပိုင်းဆိုင်ရာလမ်းညွှန်ချက်အချို့သည် HDPE စက်ပိုင်းဆိုင်ရာလုပ်ဆောင်စဉ် ချစ်ပ်ထွက်ခွာမှုကောင်းမွန်စေရန်ကိုလည်း အလေးပေးဖော်ပြပြီး စမ်းသပ်ဖြတ်တောက်ခြင်းမှတစ်ဆင့် စက်၊ ကိရိယာနှင့် ပစ္စည်းတို့၏ သီးခြားပေါင်းစပ်မှုအတွက် သင့်လျော်သော ကန့်သတ်ချက်များကို ဆုံးဖြတ်ရန် အကြံပြုထားသည်။
HDPE CNC Machining အတွက် ဖြတ်တောက်ခြင်းဆိုင်ရာ ကန့်သတ်ချက်များကို မည်သို့သတ်မှတ်သင့်သနည်း။
HDPE ဖြတ်တောက်ခြင်းဆိုင်ရာ ကန့်သတ်ချက်များကို စက်၊ ကိရိယာနှင့် အစိတ်အပိုင်းဖွဲ့စည်းပုံတို့မှ သီးခြားစီ ဆုံးဖြတ်၍မရပါ။ အချင်းတူညီသော ကိရိယာတစ်ခုသည် မတူညီသော စက်မာကျောမှု၊ ဖြတ်တောက်ခြင်းအကျယ်နှင့် စက်ပြုလုပ်ခြင်းအနက်များအောက်တွင် မတူညီသော spindle speeds နှင့် feed rates များ လိုအပ်နိုင်သည်။
Spindle Speed နှင့် Feed Rate တို့သည် အတူတကွ လုပ်ဆောင်ရန် လိုအပ်ပါသည်။
HDPE စက်ဖြင့်ပြုလုပ်နေစဉ်အတွင်း၊ ကိရိယာသည် feed rate အလွန်နည်းနေချိန်တွင် မြင့်မားသောအမြန်နှုန်းဖြင့်လည်ပတ်ပါက၊ ကိရိယာသည် ပစ္စည်းနှင့် အချိန်ကြာမြင့်စွာ ထိတွေ့နေနိုင်ပြီး စက်ပြုလုပ်သည့်နေရာတွင် အပူချိန်မြင့်တက်လာစေပါသည်။ ထို့ကြောင့် spindle speed ကို ရိုးရိုးမတိုးမြှင့်သင့်ပါ။ သွားတစ်ချောင်းလျှင် feed နှင့် အမှန်တကယ်ပစ္စည်းဖယ်ရှားမှုနှုန်းကိုလည်း ထည့်သွင်းစဉ်းစားရန် လိုအပ်ပါသည်။ အမှန်တကယ် စက်ပြုလုပ်ရာတွင်၊ စမ်းသပ်ဖြတ်တောက်ရန်အတွက် ဖြတ်တောက်မှုအနက်ကို ဦးစွာအသုံးပြုနိုင်ပါသည်။ ထို့နောက် feed rate နှင့် ဖြတ်တောက်မှုပမာဏကို တဖြည်းဖြည်းချိန်ညှိခြင်းမပြုမီ ချစ်ပ်ပုံသဏ္ဍာန်၊ workpiece အနားများနှင့် စက်ပြုလုပ်သံကို ကြည့်ရှုနိုင်ပါသည်။
အပိုင်းမာကျောမှုအလိုက် ဖြတ်တောက်မှုအနက်ကို အသုံးပြုပါ
အစိုင်အခဲ HDPE ဘလောက်များအတွက်၊ ပစ္စည်းဖယ်ရှားမှုစွမ်းဆောင်ရည်ကို မြှင့်တင်ရန်အတွက် ပိုမိုများပြားသော ဖြတ်တောက်မှုပမာဏကို အသုံးပြုနိုင်ပါသည်။ သို့သော်၊ ပါးလွှာသောစာရွက်များ၊ ပါးလွှာသောနံရံဖွဲ့စည်းပုံများနှင့် ပါးလွှာသောအစိတ်အပိုင်းများအတွက်၊ ဖြတ်တောက်မှုအားကြောင့်ဖြစ်ပေါ်လာသော ပုံပျက်ခြင်းကို လျှော့ချရန် တစ်ကြိမ်လျှင် ဖြတ်တောက်မှုပမာဏကို လျှော့ချသင့်သည်။ ကြမ်းတမ်းစွာပြုလုပ်ခြင်းနှင့် အပြီးသတ်ခြင်းတို့သည် မတူညီသောဖြတ်တောက်မှုအခြေအနေများကို အသုံးပြုနိုင်သည်။ ကြမ်းတမ်းစွာပြုလုပ်ခြင်းသည် အဓိကအားဖြင့် အပိုပစ္စည်းများကို ဖယ်ရှားပေးပြီး၊ အပြီးသတ်ခြင်းသည် ပိုမိုပေါ့ပါးသော နောက်ဆုံးဖြတ်တောက်မှုအတွက် သင့်လျော်သောပစ္စည်းပမာဏကို ချန်ထားရန် လိုအပ်သည်။ မြင့်မားသော အတိုင်းအတာလိုအပ်ချက်များရှိသော HDPE အစိတ်အပိုင်းများအတွက်၊ ကြမ်းတမ်းစွာပြုလုပ်ပြီးနောက် အပြီးသတ်ခွင့်ပြုချက်အနည်းငယ်ကိုလည်း ချန်ထားနိုင်ပြီး၊ အလုပ်ခွင်အပူချိန်တည်ငြိမ်ပြီးနောက် အပြီးသတ်ခြင်းဖြင့် အပြီးသတ်နိုင်သည်။ ၎င်းသည် အပူနှင့် ဖြတ်တောက်မှုဖိအား၏ နောက်ဆုံးအတိုင်းအတာများအပေါ် သက်ရောက်မှုကို လျှော့ချနိုင်သည်။ သက်ဆိုင်ရာ HDPE စက်ပိုင်းဆိုင်ရာလမ်းညွှန်ချက်များသည် တိကျသောအစိတ်အပိုင်းများအတွက် သင့်လျော်သော အပြီးသတ်ခွင့်ပြုချက်ကို ချန်ထားခဲ့ပြီး အလုပ်ခွင်အပူချိန်တည်ငြိမ်ပြီးနောက် နောက်ဆုံးဖြတ်တောက်မှုကို ပြီးမြောက်ရန် အကြံပြုထားသည်။
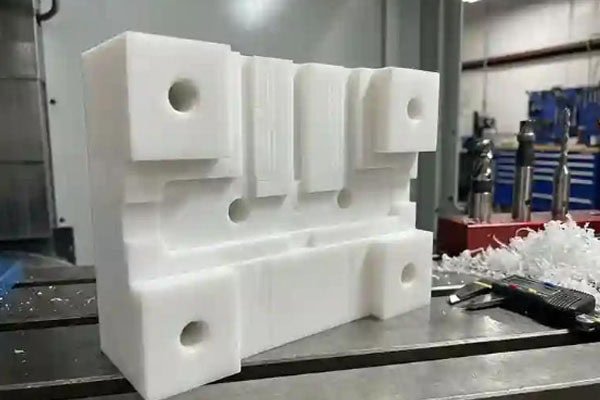
HDPE ကို စက်ဖြင့် ပြုပြင်ရာတွင် ချစ်ပ်ဖယ်ရှားခြင်းနှင့် အအေးခံခြင်းသည် အဘယ်ကြောင့် အရေးကြီးသနည်း။
HDPE စက်ဖြင့်ပြုလုပ်ခြင်းသည် တစ်စုံတစ်ရာသော ခိုင်ခံ့မှုရှိသော ချစ်ပ်များကို ထုတ်လုပ်ပေးပြီး အချို့သောအခြေအနေများတွင် နှိုင်းယှဉ်ချက်အားဖြင့် ရှည်လျားသော ပလတ်စတစ်ချစ်ပ်များ ဖြစ်ပေါ်လာနိုင်သည်။ ဤချစ်ပ်များသည် ကိရိယာနှင့် အလုပ်အပိုင်းအကြားတွင် ကျန်ရှိနေပါက ထပ်ခါတလဲလဲ ဖြတ်တောက်ခြင်းနှင့် ပွတ်တိုက်မှုများ ဖြစ်ပေါ်နိုင်သည်။
ချစ်ပ်ဖယ်ရှားမှုညံ့ဖျင်းခြင်းကြောင့် မည်သည့်ပြဿနာများ ဖြစ်ပွားနိုင်သနည်း။
ချစ်ပ်များ ಒಣထွက်မှု ညံ့ဖျင်းခြင်းကြောင့် အောက်ပါတို့ကို ဖြစ်ပေါ်စေနိုင်သည်- ကိရိယာမျက်နှာပြင်တွင် ပလတ်စတစ်ကပ်ခြင်း၊ စက်ပြုလုပ်သည့်နေရာတွင် အပူချိန်မြင့်တက်လာခြင်း၊ အလုပ်အပိုင်း၏အနားများတစ်လျှောက် ချိုင့်ခွက်များ၊ နက်ရှိုင်းသော မြောင်းများနှင့် အပေါက်များအတွင်းရှိ အရည်ပျော်နေသောအနားများ၊ နှင့် မျက်နှာပြင်မညီမညာ စက်ပြုလုပ်ခြင်းအမှတ်အသားများ။
ထို့ကြောင့် စက်ဖြင့်ပြုလုပ်နေစဉ်အတွင်း ဖြတ်တောက်သည့်နေရာမှ ချစ်ပ်များကို ချက်ချင်းဖယ်ရှားရန် ဖိသိပ်ထားသောလေ၊ ချစ်ပ်ထုတ်ယူခြင်း သို့မဟုတ် အခြားနည်းလမ်းများကို အသုံးပြုနိုင်ပါသည်။ အတော်လေးနက်ရှိုင်းသော ပေါက်များပါသည့် အစိတ်အပိုင်းများအတွက်၊ ကိရိယာသည် ဖြတ်တောက်သည့်နေရာမှ ချစ်ပ်များကို ထိရောက်စွာ သယ်ဆောင်နိုင်ခြင်း ရှိ၊ မရှိ စစ်ဆေးရန် အထူးအရေးကြီးပါသည်။ HDPE ကို စက်ဖြင့်ပြုလုပ်သည့်အခါ၊ သတ်မှတ်ထားသော စက်ယန္တရားအလိုက် သင့်လျော်သော လေအေးပေးသည့်နည်းလမ်း သို့မဟုတ် အခြားအရန်နည်းလမ်းကို ရွေးချယ်သင့်သည်။
ပုံပျက်ခြင်းကို လျှော့ချရန် HDPE အလုပ်အပိုင်းအစများကို မည်သို့တပ်ဆင်သင့်သနည်း။
HDPE သည် အထူးသဖြင့် ပါးလွှာသောစာရွက်များ၊ ပါးလွှာသောနံရံများနှင့် အရွယ်အစားကြီးမားသော အစိတ်အပိုင်းများကို စက်ဖြင့်ပြုလုပ်သည့်အခါ မာကျောမှု အကန့်အသတ်ရှိသည်။ ညှပ်အား အလွန်အကျွံဖြစ်ပါက၊ အလုပ်အပိုင်းသည် စက်ဖြင့်ပြုလုပ်နေစဉ်အတွင်း ဖိသိပ်ခြင်း သို့မဟုတ် ကွေးညွှတ်ခြင်းဖြစ်နိုင်ပြီး ကိရိယာကို လွှတ်ပြီးနောက် ၎င်း၏ အတိုင်းအတာများ ပြောင်းလဲသွားနိုင်သည်။
Workpiece ကို စနစ်တကျ လုံခြုံအောင်ထားပါ။
အလုပ်အပိုင်းတပ်ဆင်မှုသည် တပ်ဆင်မှုမှ အလွန်အကျွံ ဒေသတွင်းဖိအားကို ရှောင်ရှားနေစဉ်တွင် အစိတ်အပိုင်းသည် စက်ဖြင့်ပြုလုပ်နေစဉ်အတွင်း မရွေ့လျားကြောင်း သေချာစေရန် လိုအပ်သည်။ ပါးလွှာသောစာရွက်များအတွက်၊ ထောက်ပံ့သည့်နေရာကို တိုးမြှင့်နိုင်သည်။ အသွင်အပြင်မြင့်မားသော အစိတ်အပိုင်းများအတွက်၊ အလုပ်အပိုင်းမျက်နှာပြင်ပေါ်ရှိ တပ်ဆင်မှုအမှတ်အသားများကို လျှော့ချရန် ပျော့ပျောင်းသောထိတွေ့မျက်နှာပြင်များကို အသုံးပြုနိုင်သည်။ အစိတ်အပိုင်းတွင် အတော်လေးရှုပ်ထွေးသောဖွဲ့စည်းပုံရှိပါက၊ ညှပ်နေရာများနှင့် စက်ဖြင့်ပြုလုပ်ခြင်းအစီအစဥ်များကိုလည်း ကြိုတင်စီစဉ်ထားသင့်သည်၊ ထို့ကြောင့် ဖြတ်တောက်မှုအားများကို ထောက်ပံ့ထားသောနေရာများတွင် တတ်နိုင်သမျှအသုံးချနိုင်သည်။
စက်ယန္တရားလည်ပတ်မှုအစီအစဉ်သည် အရွယ်အစားများကိုလည်း သက်ရောက်မှုရှိသည်
HDPE အစိတ်အပိုင်းများကို တစ်ဦးချင်းအင်္ဂါရပ်များကိုသာ ထည့်သွင်းစဉ်းစား၍ စက်ဖြင့်မပြုလုပ်သင့်ပါ။ စက်ဖြင့်ပြုလုပ်ခြင်းအစီအစဉ်ကို အလုံးစုံဖွဲ့စည်းပုံနှင့်အညီ စီစဉ်ရန် လိုအပ်ပါသည်။ ဥပမာအားဖြင့်၊ ပြားကြီးများအတွက်၊ အဓိကပြင်ပပရိုဖိုင်ကို ဦးစွာပြီးမြောက်အောင်လုပ်ဆောင်ပြီးနောက် အပေါက်များနှင့် ဒေသတွင်းအင်္ဂါရပ်များဖြင့် လုပ်ဆောင်နိုင်သည်။ ထို့နောက် အဓိကဖွဲ့စည်းပုံ တည်ငြိမ်လာပြီးနောက် ပါးလွှာသောနံရံဧရိယာများကို အပြီးသတ်နိုင်သည်။ ၎င်းသည် စက်ဖြင့်ပြုလုပ်စဉ်အတွင်း အထောက်အပံ့ဆုံးရှုံးမှုကြောင့် ဖြစ်ပေါ်လာသော ပုံပျက်ခြင်းကို လျှော့ချနိုင်သည်။
ေမးေလ့ရွိသည့္ေမးခြန္းမ်ား
HDPE တွေ စက်ယန္တရားနဲ့ ပြုပြင်တဲ့အခါ ဘာကြောင့် အရည်ပျော်ရတာလဲ။
HDPE အရည်ပျော်ခြင်းသည် စက်ယန္တရားပြုလုပ်သည့်နေရာတွင် အပူချိန်လွန်ကဲခြင်းနှင့် ဆက်စပ်နေလေ့ရှိသည်။ ကိရိယာသည် လုံလောက်အောင် မထက်မြက်ခြင်း၊ feed rate အလွန်အမင်းနိမ့်ခြင်း၊ ချစ်ပ်ထုတ်လွှတ်မှုညံ့ဖျင်းခြင်း သို့မဟုတ် ဒေသတွင်းတွင် ကိရိယာကြာရှည်စွာရှိနေခြင်းတို့သည် ပွတ်တိုက်အားကို တိုးမြင့်စေနိုင်သည်။ ဤသို့ဖြစ်ပွားသောအခါ ကိရိယာအခြေအနေနှင့် ဖြတ်တောက်မှုဆိုင်ရာ ကန့်သတ်ချက်များကို စစ်ဆေးသင့်ပြီး ချစ်ပ်ထုတ်လွှတ်မှုကိုလည်း ပိုမိုကောင်းမွန်အောင် ပြုလုပ်သင့်သည်။
HDPE သည် စက်ဖြင့်ပြုပြင်စဉ် အဘယ်ကြောင့် အပေါက်များ ဖြစ်ပေါ်လာသနည်း။
HDPE သည် တစ်စုံတစ်ရာသော ခိုင်ခံ့မှုရှိသည်။ ဖြတ်တောက်မှုအခြေအနေများ မသင့်လျော်သည့်အခါ ပစ္စည်းအနားသတ်ကို သန့်ရှင်းစွာ ဖြတ်တောက်နိုင်ခြင်းမရှိဘဲ ကိရိယာဖြင့် ဖိသိပ်ခံရပြီး ခြစ်ရာများ ဖြစ်ပေါ်လာနိုင်သည်။ ကိရိယာ၏ ထက်မြက်မှု၊ စက်ပြုလုပ်ခြင်း ဦးတည်ချက်နှင့် အပြီးသတ်ခွင့်ပြုမှုကို စစ်ဆေးနိုင်ပြီး ပိုမိုသင့်လျော်သော စက်ပြုလုပ်ခြင်းအခြေအနေများကို စမ်းသပ်ဖြတ်တောက်ခြင်းဖြင့် အတည်ပြုနိုင်သည်။
HDPE အပိုင်းအရွယ်အစားတွေက စက်ပြင်ပြီးရင် ဘာကြောင့်ပြောင်းလဲသွားတာလဲ။
HDPE အတိုင်းအတာများသည် အပူချိန်နှင့် စက်ပိုင်းဆိုင်ရာဖိစီးမှုများကြောင့် ထိခိုက်နိုင်သည်။ စက်ဖြင့်ပြုလုပ်နေစဉ်အတွင်း အပူသိသိသာသာထွက်လာပါက သို့မဟုတ် ညှပ်ဖိအားများလွန်းပါက စက်ဖြင့်ပြုလုပ်ပြီးနောက် အလုပ်အပိုင်းသည် အတိုင်းအတာပြောင်းလဲမှုအချို့ ဖြစ်ပေါ်နိုင်သည်။ တိကျသောအစိတ်အပိုင်းများအတွက်၊ ပစ္စည်းကို တည်ငြိမ်သောအပူချိန်တွင် စက်ဖြင့်ပြုလုပ်နိုင်ပြီး ကြမ်းတမ်းစွာပြုလုပ်ပြီးနောက် အပြီးသတ်ခွင့်ပြုချက်ကို ထိန်းသိမ်းထားနိုင်သည်။
HDPE အတွက် CNC Machining parameters များ သင့်တော်မှု ရှိမရှိ မည်သို့ ဆုံးဖြတ်နိုင်မည်နည်း။
HDPE စက်ယန္တရားအားလုံးအတွက် သင့်လျော်သော တစ်ခုတည်းသော စက်ပိုင်းဆိုင်ရာ ကန့်သတ်ချက် မရှိပါ။ မတူညီသော စက်များ၊ ကိရိယာအချင်းများ၊ ပလွေအရေအတွက်၊ ပစ္စည်းအထူ၊ ဖြတ်တောက်ခြင်းအကျယ်နှင့် အစိတ်အပိုင်းဖွဲ့စည်းပုံများသည် အမှန်တကယ် စက်ပိုင်းဆိုင်ရာရလဒ်များကို ပြောင်းလဲစေနိုင်သည်။
ထုတ်လုပ်မှုမပြုလုပ်မီ၊ စမ်းသပ်ဖြတ်တောက်ရန်အတွက် ပစ္စည်းအနည်းငယ်ကို အသုံးပြုနိုင်သည်- ချစ်ပ်များကို အဆက်မပြတ် ထုတ်ယူနိုင်ခြင်း ရှိ၊ မရှိ၊ ကိရိယာပေါ်တွင် သိသာထင်ရှားသော ပစ္စည်းကပ်ငြိမှု ဖြစ်ပေါ်ခြင်း ရှိ၊ မရှိ၊ စက်ဖြင့်ပြုလုပ်ထားသော အစွန်းများတစ်လျှောက်တွင် ချိုင့်ခွက်များ သို့မဟုတ် အရည်ပျော်နေသော အနားများ ပေါ်လာခြင်း ရှိ၊ မရှိ၊ အစိတ်အပိုင်းမျက်နှာပြင်တွင် ထင်ရှားသော ကိရိယာအမှတ်အသားများ ရှိနေခြင်း ရှိ၊ မရှိ၊ နှင့် စက်ပြုလုပ်ပြီးနောက် အရေးကြီးသော အတိုင်းအတာများသည် တည်ငြိမ်နေမည်ကို စောင့်ကြည့်နေစဉ်တွင် အသုံးပြုနိုင်သည်။
ချစ်ပ်များကို ချောမွေ့စွာ ဖယ်ရှားနိုင်ပြီး ကိရိယာပေါ်တွင် ပစ္စည်းကပ်ငြိမှု ထင်ရှားစွာ မရှိတော့ဘဲ အနားသတ်အရည်အသွေးနှင့် အတိုင်းအတာ နှစ်မျိုးလုံး လိုအပ်ချက်များနှင့် ကိုက်ညီပါက၊ ကန့်သတ်ချက်များကို ပိုမိုယုံကြည်စိတ်ချစွာဖြင့် တရားဝင်ထုတ်လုပ်မှုတွင် အသုံးချနိုင်ပါသည်။ တိကျသော HDPE အစိတ်အပိုင်းများအတွက်၊ စမ်းသပ်ဖြတ်တောက်ခြင်းနှင့် အတိုင်းအတာစစ်ဆေးခြင်းသည် အထူးအရေးကြီးပါသည်။
ကောက်ချက်
HDPE သည် စက်ဖြင့်ပြုလုပ်နိုင်စွမ်းကောင်းမွန်သော်လည်း ၎င်း၏ပြောင်းလွယ်ပြင်လွယ်ရှိမှု၊ အပူကြောင့်ဖြစ်ပေါ်လာသော အတိုင်းအတာပြောင်းလဲမှုများနှင့် ချစ်ပ်ဝိသေသလက္ခဏာများသည် သင့်လျော်သောကိရိယာအခြေအနေများ၊ ဖြတ်တောက်ခြင်းဆိုင်ရာကန့်သတ်ချက်များနှင့် စက်ဖြင့်ပြုလုပ်နေစဉ်အတွင်း workpiece တပ်ဆင်မှုလိုအပ်သည်။ ပစ္စည်းနှင့် ပုံဆွဲလိုအပ်ချက်များကို အပြည့်အဝအတည်ပြုပြီးနောက်၊ သင့်လျော်သောကိရိယာများနှင့် တပ်ဆင်မှုနည်းလမ်းများကို အပိုင်းဖွဲ့စည်းပုံအရ ရွေးချယ်သင့်ပြီး ဖြတ်တောက်ခြင်းဆိုင်ရာကန့်သတ်ချက်များကို အတည်ပြုရန် စမ်းသပ်ဖြတ်တောက်ခြင်းဖြင့် ပြုလုပ်သင့်သည်။ စက်ဖြင့်ပြုလုပ်နေစဉ်တွင်၊ ကိရိယာနှင့် workpiece အကြား အလွန်အကျွံပွတ်တိုက်မှုကိုကာကွယ်ရန် ပလတ်စတစ်ချစ်ပ်များကို ချက်ချင်းဖယ်ရှားရန်လိုအပ်သည်။ ပါးလွှာသောနံရံရှိသော အစိတ်အပိုင်းများနှင့် ပြားကြီးများအတွက်၊ စက်ဖြင့်ပြုလုပ်ပြီးနောက် အတိုင်းအတာပြောင်းလဲမှုများကို လျှော့ချရန် ညှပ်အားနှင့် စက်ဖြင့်ပြုလုပ်ခြင်းအစီအစဉ်ကိုလည်း ထိန်းချုပ်ရန်လိုအပ်သည်။ HDPE အစိတ်အပိုင်းတစ်ခုသည် အတိုင်းအတာမြင့်မားသောတိကျမှုလိုအပ်ပါက၊ နောက်ဆုံးအတိုင်းအတာများကို CNC ပရိုဂရမ်ရှိ သီအိုရီဆိုင်ရာအတိုင်းအတာများအပေါ် အခြေခံ၍သာ မဆုံးဖြတ်သင့်ပါ။ ကြမ်းတမ်းစွာပြုလုပ်ပြီးနောက်၊ အမှန်တကယ်တိုင်းတာမှုများကို ပြုလုပ်သင့်ပြီး နောက်ဆုံးအတိုင်းအတာများကို ထိန်းချုပ်မှုကို ပိုမိုကောင်းမွန်စေရန်အတွက် တိုင်းတာမှုရလဒ်များနှင့်အညီ အပြီးသတ်ခြင်းကို ပြီးမြောက်သင့်သည်။ အပေါက်အနေအထားများ၊ မိတ်လိုက်မျက်နှာပြင်များနှင့် တပ်ဆင်သည့်မျက်နှာပြင်များကဲ့သို့သော အရေးကြီးသောအင်္ဂါရပ်များကိုလည်း အင်ဂျင်နီယာပုံဆွဲများအရ စစ်ဆေးသင့်သည်။
TiRapid သည် CNC milling၊ CNC turning၊ five-axis CNC machining နှင့် precision machining ဝန်ဆောင်မှုများကို ပေးဆောင်ပြီး prototype များမှ ထုတ်လုပ်မှုအထိ မတူညီသော machining လိုအပ်ချက်များကို ပံ့ပိုးပေးပါသည်။ HDPE နှင့် အခြားပလတ်စတစ်အစိတ်အပိုင်းများအတွက်၊ ပစ္စည်းသတ်မှတ်ချက်များ၊ အစိတ်အပိုင်းဖွဲ့စည်းပုံ၊ အတိုင်းအတာခံနိုင်ရည်နှင့် ထုတ်လုပ်မှုပမာဏအရ အမှန်တကယ် machining solution ကို အတည်ပြုရန် လိုအပ်ပါသည်။ ၎င်းသည် machinery အရည်အသွေးကို သေချာစေစဉ်တွင် tools၊ equipment နှင့် material များအကြား သင့်လျော်သော machining အခြေအနေကို ထိန်းသိမ်းရန် ကူညီပေးပါသည်။
















